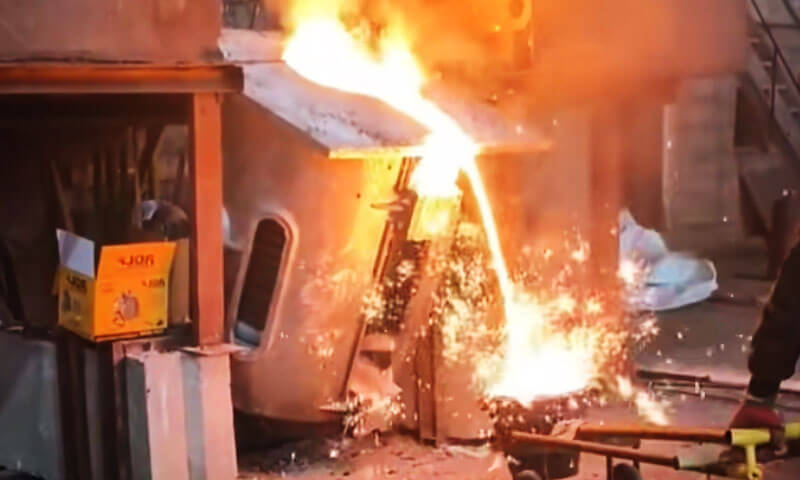
Vooral elektrische smeltovens middenfrequente inductieovens– gieterijen uitstekende controle geven over de smelttemperatuur, samenstelling van de lading, en productieflexibiliteit. Maar de oven zelf is slechts een onderdeel van de gieten systeem.
Een probleem bij de voorbereiding van de leiding, smelt de chemie, slag control, ovenbekleding, inenting, sferoïdisatie, of gietpraktijken kunnen zich uiteindelijk uiten in een gietfout, machinaal probleem, onstabiele microstructuur, of buitensporige productiekosten.
Vanuit het perspectief van een gieterij-ingenieur, er worden feitelijk veel “gietfouten” gecreëerd voordat het metaal ooit de mal bereikt.
Dit geldt vooral bij de productie grijs ijzer, ductiel ijzer, en andere ferro-gietstukken in elektrische smeltsystemen.
Het volgende 15 kwesties bestrijken de meest voorkomende oven- en smeltgerelateerde problemen, samen met praktische corrigerende maatregelen.
1. Overmatig verlies van elementverbranding
In elektrische oven smelten, excessief verlies van elementverbranding is een van die problemen die op het eerste gezicht klein lijken, maar uiteindelijk in de chemische analyse naar voren komen, microstructuur, en mechanische eigenschappen van het gietstuk.
Elementen zoals En, Mn, en Cr zijn gevoelig voor oxidatie tijdens het smelten, en het daadwerkelijke herstel kan aanzienlijk variëren afhankelijk van de ladingstoestand en de ovenpraktijk.
Bij sommige gieterijactiviteiten, Er kunnen verliezen van enkele procenten worden waargenomen, maar de exacte waarde is proces- en legeringsafhankelijk en moet worden vastgesteld op basis van feitelijke ovengegevens in plaats van te worden behandeld als een vaste regel.
Na jaren rond inductieovens, Ik heb ontdekt dat overmatige burn-off meestal niet het gevolg is van één dramatische fout.
Vaker, de smelt geeft gewoon uit te veel tijd heet en blootgesteld, terwijl de lading- en slakkenpraktijk niet goed wordt gecontroleerd.
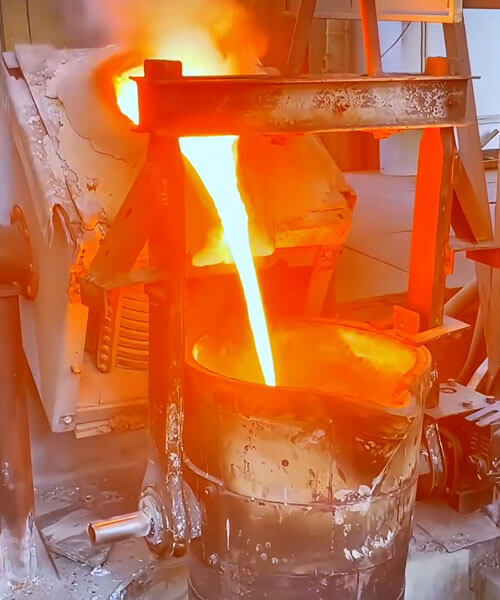
Waarom treedt overmatig brandverlies op??
De eerste boosdoener is meestal lange smelttijd. Hoe langer het metaal op verhoogde temperatuur blijft, hoe meer kans er is op oxidatie en elementverlies.
Dit wordt erger wanneer de oven een overbruggings- of “hangende” lading ontwikkelt, omdat het onderste deel van het bad oververhit raakt terwijl wordt gewacht tot de resterende lading is ingestort.
De staat van de lading is ook van belang. Nat, roestig, zwaar geoxideerd, erg dun, of slecht voorbereid schroot heeft een veel groter blootgesteld oppervlak in verhouding tot zijn massa en kan de oxidatie en slakvorming vergroten.
Te grote stukken creëren een ander probleem: ze vertragen het smelten en verlengen de tijd dat de oven werkt voordat het bad volledig gesmolten is.
Slakkenbeheer is net zo belangrijk. Een goed gecontroleerde slaklaag kan de directe blootstelling van het gesmolten metaal aan de atmosfeer verminderen.
Als slak zich overmatig ophoopt, Echter, het kan ook waardevolle metalen en legeringselementen vasthouden.
Het gaat er niet alleen om dat er meer slak ontstaat, maar om de juiste slakconditie in het juiste smeltstadium te behouden.
Hoe u het verlies van elementverbranding kunt verminderen
De meest effectieve oplossing is om controle over de gehele smeltcyclus, beginnend met de lading.
Laadmaterialen moeten schoon zijn, droog, en redelijk groot. Vermijd overmatige hoeveelheden zeer dun schroot, zwaar verroest materiaal, of lastige vormen die waarschijnlijk in de oven een brug vormen.
De lading moet geleidelijk en consistent smelten in plaats van een zwevende laag boven een oververhit bad te vormen.
De tweede regel is smelt zo efficiënt als praktisch. Zodra het materiaal gesmolten is, onnodig bewaren bij hoge temperaturen moet worden vermeden.
Goede ovenbelading, stabiele elektrische werking, en het tijdig aanvoeren van de resterende lading helpen allemaal de smeltcyclus te verkorten.
De praktijk van slakken is ook van belang. Slakken moeten tijdens het smelten worden beheerd en mogen zich niet ongecontroleerd ophopen.
Waar passend, het handhaven van een gecontroleerde slakbedekking tijdens latere stadia van het smelten kan de directe blootstelling aan metalen helpen beperken.
Voor het bewerken van spanen of fijne retourzendingen die gerecycled moeten worden, Het opladen heeft meer aandacht nodig vanwege de grote oppervlakte-volumeverhouding.
Schoon, Droge spanen kunnen geleidelijk worden geïntroduceerd nadat een stabiel smeltbad is ontstaan, in plaats van in één grote batch te worden gedumpt.
De praktische kijk van een gieterij-ingenieur
Als de spectrometer dat aantoont En, Mn, of Cr-herstel is consistent lager dan verwacht, Ik zou dit niet meteen compenseren door meer legeringselementen toe te voegen.
Eerst, kijk naar het smeltrecord:
Laadtoestand → Smelttijd → Badtemperatuur → Wachttijd → Slakconditie → Feitelijk elementherstel
Zodra de gieterij het werkelijke terugwinningspercentage kent, kostenberekeningen worden veel betrouwbaarder.
Het belangrijke punt is dat buitensporig verbrandingsverlies meestal een procescontroleprobleem is voordat het een chemie-aanpassingsprobleem is.
Verminder onnodige blootstelling aan hoge temperaturen, het verbeteren van de laadvoorbereiding, brugvorming voorkomen, en een gecontroleerde slakbescherming handhaven.
Het resultaat is niet alleen een stabielere chemie, maar ook een consistentere gietstructuur en mechanische prestaties.
2. Overmatige zuurstof in het gesmolten ijzer
In inductieoven smelten, overmatige zuurstof is meestal niet zo voor de hand liggend als een temperatuurprobleem of een chemische afwijking.
Echter, wanneer de zuurstofactiviteit te hoog wordt, het kan de slakvorming beïnvloeden, smelt reinheid, grafietkiemvorming, en de consistentie van de uiteindelijke microstructuur.
Vanuit het perspectief van een gieter, Het eerste dat u moet onthouden is dat een inductieoven niet dezelfde sterk oxiderende atmosfeer heeft als sommige andere smeltsystemen..
Dus als er zuurstofproblemen optreden, Meestal kijk ik eerst hoe met de smelt werd omgegaan, vooral tijdens de latere fase van het smelten.
Waarom wordt zuurstof buitensporig??
Een veel voorkomende oorzaak is overmatig elektromagnetisch roeren of een te agressieve frequentieaanpassing laat in het smeltproces.
Sterke badbewegingen vergroten het contact tussen gesmolten metaal en de atmosfeer, waardoor zuurstof meer kans krijgt om de smelt binnen te dringen.
Een andere veel voorkomende oorzaak zijn natte of slecht voorbereide toevoegingen.
Vocht, roest, en oppervlakteoxiden op laat toegevoegde materialen kunnen de oxidevorming verhogen en extra gasgerelateerde problemen introduceren.
Lange perioden van oververhitting of hoge temperaturen kunnen de situatie ook verergeren.
Hoe langer de smelt onder deze omstandigheden blootgesteld blijft, hoe groter de kans op oxidatie en slakvorming.
Het belangrijke punt is dat zuurstofcontrole niet simpelweg een kwestie is van het meten van één getal. Temperatuur, tijd vasthouden, agitatie, laadtoestand, en slakkenpraktijken werken allemaal op elkaar in.
Hoe overmatige zuurstof onder controle te houden
Tijdens de latere fase van het smelten, vermijd onnodig roeren zodra de vereiste chemie en temperatuur zijn bereikt.
Houd het bad niet in beweging, simpelweg omdat de oven daartoe in staat is.
Alle toevoegingen, hulpmiddelen, en ladingsmaterialen die in contact komen met de smelt moeten zijn schoon en droog.
Dit is vooral belangrijk bij late chemieaanpassingen, omdat er weinig tijd meer is om eventuele extra vervuiling vóór het gieten te corrigeren.
Het vasthouden aan hoge temperaturen moet ook tot een minimum worden beperkt. Breng de smelt op de gewenste temperatuur, voltooi de noodzakelijke chemische aanpassing en behandeling, en ga over op gieten in plaats van een onnodig heet bad te onderhouden.
Voor kritische productie, directe analyse van zuurstof en andere opgeloste gassen kan nuttiger zijn dan alleen te vertrouwen op visuele observatie van de smelt.
De praktische kijk van een gieterij-ingenieur
Wanneer zuurstofgerelateerde gietproblemen optreden, Ik zou de oven zelf niet meteen de schuld geven.
Ik zou eerst de review doen smeltpraktijken in een laat stadium:
Roeren → Additiematerialen → Temperatuur → Houdtijd → Slakconditie
In veel gevallen, overtollige zuurstof wordt niet veroorzaakt door het smeltprincipe van de inductieoven, maar door wat er gebeurt nadat het metaal al gesmolten is.
3. Koolstofgehalte lager dan verwacht
Een ander veel voorkomend probleem bij het smelten van elektrische ovens is dat de finale smelt Het koolstofgehalte komt lager uit dan de ladingsberekening voorspelt.
Dit is vooral lastig bij grijs ijzer en nodulair gietijzer, omdat koolstof niet simpelweg een legeringsgetal is in het analyserapport.
Het heeft een directe invloed op het koolstofequivalent, grafietvorming, stollingsgedrag, voedingseigenschappen, en uiteindelijke microstructuur.
Een veelgemaakte fout is om de lading correct op papier te berekenen en ervan uit te gaan dat het berekende koolstofgehalte automatisch in de uiteindelijke smelt zal verschijnen. In daadwerkelijke productie, de oven heeft altijd zijn eigen koolstofterugwinningsgedrag.
Waarom valt koolstof onder de doelstelling??
Eén reden is te hoge temperatuur en langdurig vasthouden. Onder bepaalde ovenomstandigheden, koolstof kan worden verbruikt door oxidatie en reacties bij hoge temperaturen.
De chemie van de slak- en ovenatmosfeer is ook van belang. Wanneer de smelt te lang te warm wordt gehouden, de effectieve koolstofterugwinning kan afnemen.
Een andere praktische oorzaak is het eenvoudigweg gebruiken van een theoretische koolstofterugwinningswaarde die niet overeenkomt met de werkelijke oven.
Elke winkel heeft verschillen in ovenontwerp, materialen opladen, operationele praktijk, en smelttijd.
Een herstelfactor uit een handboek kan dus heel anders zijn dan de waarde die op de werkvloer te zien is.
Hoe u een laag koolstofgehalte kunt voorkomen
De eerste stap is het oprichten van de gieterij werkelijke koolstofterugwinningspercentage uit productiegegevens.
Noteer de berekende ladingkoolstof, eindresultaat van de spectrometer, smeltende tijd, temperatuur geschiedenis, en ladingssamenstelling over een reeks verhittingen.
Nadat er voldoende gegevens zijn verzameld, het echte herstelgedrag wordt veel duidelijker.
Ladingsberekeningen moeten dan worden gecorrigeerd met behulp van deze installatiespecifieke herstelfactor in plaats van volledig op theoretische waarden te vertrouwen.
Vermijd onnodige oververhitting en langdurig vasthouden aan hoge temperaturen.
Het doel is om de vereiste smeltconditie efficiënt te bereiken en over te gaan tot behandeling en gieten zonder extra tijd op temperatuur te brengen.
Voor chemieaanpassingen, koolstoftoevoeging moet ook worden geïntroduceerd met behulp van een gecontroleerde methode die een betrouwbare oplossing bevordert en oxidatieverliezen minimaliseert.
De praktische kijk van een gieterij-ingenieur
Wanneer de uiteindelijke koolstof herhaaldelijk onder het doel uitkomt, Normaal gesproken controleer ik eerst vier dingen:
Berekening van de lading → Feitelijke koolstofterugwinning → Smelt-/houdtemperatuur → Praktijk voor het toevoegen van koolstof
Zodra het daadwerkelijke herstel van de oven wordt begrepen, het probleem wordt veel gemakkelijker onder controle te houden.
Stabiele koolstof is een van de fundamenten van een stabiele productie van grijs en nodulair gietijzer, en naar mijn ervaring, goede ovenregistraties zijn veel betrouwbaarder dan het herhaaldelijk corrigeren van de smelt door giswerk.
4. Stikstofgerelateerde gaatjes en spleetachtige gasdefecten
Vooral gasgerelateerde defecten die pas na de bewerking zichtbaar worden, zijn lastig.
De casting ziet er aan de buitenkant misschien goed uit, maar een keer saai, afdichtingsoppervlak, of een ander gedeelte is machinaal bewerkt, klein gaatjes of spleetachtige holtes plotseling verschijnen.
In ijzergieterijen, excessief stikstof kan bijdragen aan dit soort defecten onder gevoelige procesomstandigheden. Echter, stikstof is zelden de enige factor.
Smelt netheid, oxide-insluitsels, materialen opladen, waterstof, gietomstandigheden, en grafietkiemvorming hebben allemaal invloed op het eindresultaat.
Waarom gebeurt het?
Het probleem begint meestal met de lading. Sommige gelegeerde staalsoorten en bepaalde schrootmaterialen kunnen relatief hoge stikstofniveaus bevatten.
Als deze materialen zonder controle in een normale ijzerlading worden gemengd, het stikstofgehalte van de smelt kan geleidelijk toenemen.
Carburateurs verdienen ook aandacht. Twee producten die er op het inkoopblad allebei uitzien als “koolstofverhoger” kunnen een zeer verschillend stikstofgehalte hebben.
Dat verschil doet er op papier misschien niet toe, maar het kan er aanzienlijk toe doen bij een gevoelige ijzerkwaliteit.
Een ander punt dat ik uit ervaring wil benadrukken is dat Een laag stikstofgehalte is niet automatisch het doel voor elk gietijzer.
Stikstof kan de grafietkiemvorming en matrixontwikkeling beïnvloeden, de juiste waarde hangt dus af van de kwaliteit en de vereiste microstructuur. Het doel is een gecontroleerd stikstofniveau, niet simpelweg het laagst mogelijke aantal.
Hoe het te voorkomen
Begin met laadcontrole. Vermijd ongecontroleerd schroot met een hoog stikstofgehalte en controleer de samenstelling van carburateurs wanneer stikstofgevoelige producten worden geproduceerd.
Als de casting onverklaarbare gaatjes vertoont, direct zuurstof/stikstofanalyse is veel nuttiger dan het blindelings blijven veranderen van het inoculant.
De gieterij moet het stikstofniveau van een goede verwarming vergelijken met dat van een defecte verwarming en vervolgens het verschil terugvoeren naar de lading en het proces.
Stikstofbindende toevoegingen zoals Ti of Zr kunnen in geselecteerde processen worden gebruikt, maar ze moeten niet worden behandeld als een universele remedie, omdat ze ook insluitsels en microstructuur kunnen veranderen.
De praktische kijk van een gieterij-ingenieur
Wanneer er plotseling spleetachtige gasdefecten verschijnen, Ik controleer meestal:
Laden → Carburateur → Totaal N/O → Smeltzuiverheid → Gietoefening
Zoek de bron voordat u het symptoom probeert te ‘repareren’.
5. Slechte inentingsreactie in grijs ijzer
Inductiesmelten is efficiënt en schoon, maar één neveneffect is dat de uiteindelijke smelt een relatief laag zwavel- en zuurstofpotentieel kan hebben vergeleken met sommige traditionele smeltroutes.
Onder deze omstandigheden, grijs ijzer reageert mogelijk slecht op inenting, zelfs als de operator de toevoeging van het entmiddel verhoogt.
Mogelijk ziet u een hogere onderkoeling, minder gunstige vlokgrafietmorfologie, meer carbideneiging in dunne secties, of simpelweg een gietstructuur die minder stabiel is dan verwacht.
Waarom wordt inenting ineffectief??
Inenting werkt niet onafhankelijk van het basisijzer. De effectiviteit ervan hangt af van de chemie en de metallurgische toestand van de smelt, evenals het type, hoeveelheid, en timing van het inoculant.
Een zeer laag zwavelgehalte kan bij sommige grijsijzerprocessen een deel van het probleem zijn.
Verschillende gieterijen gebruiken verschillende doelbereiken, maar voor veel praktische grijsijzerbewerkingen wordt het zwavelniveau opzettelijk gecontroleerd in plaats van te laten dalen tot een extreem lage waarde.
Het andere probleem is inenting vervaagt. Een te vroeg toegevoegd inoculant kan veel van zijn effect verliezen voordat het metaal de mal bereikt.
Hoe u de respons kunt verbeteren
Stabiliseer eerst het basisijzer. Probeer een onstabiele smelt niet op te lossen door simpelweg de toevoeging van entmiddel te verhogen.
Selecteer vervolgens het inoculant op basis van de kwaliteit en het proces en voeg het toe zo dicht mogelijk bij het gieten als praktisch mogelijk.
Veel voorkomende op FeSi gebaseerde inoculanten kunnen gecontroleerde toevoegingen bevatten, zoals Ca, Ba, SR, of zeldzame aardmetalen om effectieve grafietkiemvorming te bevorderen.
Als de winkel herhaaldelijk slechte reacties ervaart, vergelijk zwavel, zuurstof activiteit, onderkoeling, inenting toevoeging, en het vervagen van de tijd tussen goede en slechte heats.
Dat vertelt je meestal meer dan alleen maar kijken naar de consumptie van entstoffen.
De praktische kijk van een gieterij-ingenieur
Wanneer een telefoniste mij dat vertelt, “We hebben meer inoculant toegevoegd, maar het lukte nog steeds niet”, mijn eerste vraag is:
Wat was de toestand van het basisijzer vóór de inenting?
Inenting is een afwerkingsoperatie. Het kan de onstabiele smeltkwaliteit niet compenseren.
6. Onstabiele nodulariteit in nodulair gietijzer
Bij de productie van nodulair gietijzer, fluctuaties in de nodulariteit zijn een klassiek teken dat het basisijzer en het behandelingsproces niet voldoende stabiel zijn.
Eén hitte kan schoon opleveren, goed gevormde grafietknobbeltjes, terwijl de volgende een lagere nodulariteit vertoont, onregelmatiger grafiet, of een geheel andere grafietpopulatie, ook al volgde de operator hetzelfde behandelingsrecept.
Waarom verandert nodulariteit??
Het eerste wat ik controleer is de aanvankelijk zwavelgehalte.
Magnesium wordt geconsumeerd tijdens sferoïdisatie, en de vereiste hoeveelheid hangt sterk af van de zwavel- en zuurstoftoestand van het onbehandelde ijzer.
Als het zwavelniveau varieert van hitte tot hitte, een vaste magnesiumtoevoeging zal geen vast resterend Mg-niveau opleveren.
Behandelingstemperatuur, magnesium herstel, reactie intensiteit, inenting, en ook de tijd tussen behandeling en gieten heeft invloed op het resultaat.
Ladingsscheiding is een ander praktisch probleem. Grijsijzer keert terug, nodulair gietijzer retourneert, legeringsstaal, en ander afval mag niet worden gemengd zonder rekening te houden met hun invloed op de chemie.
Hoe nodulariteit te stabiliseren
De sleutel is het beheersen van de volledige behandelingsketen:
Basisijzerchemie → Zwavel → Behandelingstemperatuur → Magnesiumterugwinning → Inenting → Giettijd
Voor veel nodulair gietijzer, het resterende Mg kan grofweg rondvallen 0.03–0,06 gew.%, maar dit is slechts een algemene referentie.
Voor het specifieke cijfer moet het juiste doel worden vastgesteld, sectiedikte, behandelmethode, en klantspecificatie.
Metallografische controle moet ook verder gaan dan een eenvoudig “nodulariteitspercentage”.
Aantal knobbeltjes, grootteverdeling, grafietmorfologie, matrixstructuur, en het carbidegehalte geven een veel beter beeld of het proces daadwerkelijk stabiel is.
De praktische kijk van een gieterij-ingenieur
Als nodulariteit blijft bewegen, verander de magnesiumtoevoeging niet onmiddellijk.
Stabiliseer eerst de basis ijzer. Een consistente behandeling toegepast op inconsistent metaal zal nog steeds inconsistente gietstukken opleveren.
7. Laag aantal grafietknobbeltjes en ongelijkmatige knobbelgrootte
Een gietijzeren gietstuk kan een aanvaardbare grafietnodulariteit hebben en toch een onbevredigende aantal knobbeltjes of grootteverdeling.
Dit onderscheid is van belang. Nodulariteit vertelt ons hoe rond en goed gevormd het grafiet is; Het aantal knobbeltjes vertelt ons hoeveel grafietdeeltjes er tijdens het stollen zijn gevormd. Beide beïnvloeden het stollingsgedrag en de uiteindelijke matrixstructuur.
Veelvoorkomende oorzaken
Wanneer het resterende magnesium voldoende is, maar het aantal knobbeltjes laag is, Ik zou eerst vermoeden slechte of vervagende inenting.
Inenting creëert extra grafietkiemplaatsen. Als het entmiddel te vroeg wordt toegevoegd, is slecht opgelost, of is niet goed afgestemd op de ijzerconditie, het effect kan vervagen voordat het metaal de mal bereikt.
Koelomstandigheden zijn ook van belang. Een dik gedeelte stolt langzamer dan een dun gedeelte, dus dezelfde behandeling kan verschillende knobbelpopulaties produceren in verschillende delen van hetzelfde gietstuk.
Hoe het aantal knobbeltjes te verbeteren
Gebruik een stabiele inentingspraktijk en let goed op de timing.
Voor draadbehandeld nodulair gietijzer, inenting wordt over het algemeen onmiddellijk na de sferoïdisatiebehandeling uitgevoerd of met slechts een korte gecontroleerde vertraging, afhankelijk van het proces.
Voor sommige nodulair gietijzeren toepassingen, knobbeltellingen van 100–200 knobbeltjes/mm² of meer mag tegenkomen, maar er is geen universele ‘juiste’ waarde.
Het doel hangt af van de legeringssamenstelling, sectiedikte, koelingspercentage, en de toepasselijke specificatie.
Het belangrijkste is samenhang, niet achter één nummer aangaan.
De praktische kijk van een gieterij-ingenieur
Als het grafiet rond is, maar te grof en te dun, de eerste vraag zou niet moeten zijn: “Hebben we meer magnesium nodig??”
Het is meestal nuttiger om het te vragen:
Was het ijzer goed ingeënt?, en was die inenting nog steeds effectief toen het metaal de mal binnenging??
Een goede productie van nodulair gietijzer is afhankelijk van het beheersen van beide sferoïdisatie en nucleatie. Het een zonder het ander is niet genoeg.
8. Slechte bewerkbaarheid na het gieten
Als een klant zegt, “Het gietstuk is moeilijk machinaal te bewerken,” Ik geef niet automatisch de schuld aan het CNC-proces.
In veel gevallen, het echte probleem ontstond al in de smelt- en stollingsfasen.
Gietijzer kan heel verschillend bewerken, zelfs als twee heats vergelijkbare hardheidswaarden hebben.
Het daadwerkelijke snijgedrag is sterk afhankelijk van de matrixstructuur, grafietmorfologie, carbiden, fosfiden, insluitsels, en lokale kilte.
Typische oorzaken zijn onder meer vrij cementiet, harde fosfide- of carbidefasen, overmatig perliet in een kwaliteit die bedoeld is om meer ferritisch te zijn, abnormale structuren op thermische hotspots, of onopgeloste deeltjes van ferrolegeringen.
Waarom gebeurt het?
Er kan zich een sectie ontwikkelen die snel afkoelt gekoelde ijzer- of carbiderijke gebieden, terwijl een hotspot een andere matrix kan ontwikkelen dan het omringende metaal.
Van nodulair gietijzer, overmatig perliet of carbiden kunnen ook de slijtage van het gereedschap en de snijkrachten vergroten.
Dit is de reden waarom het simpelweg controleren van de Brinell-hardheid niet altijd voldoende is.
Twee gietstukken met een vergelijkbare hardheid kunnen een merkbaar verschillende bewerkbaarheid hebben, omdat de microstructuur en harde-faseverdeling zijn verschillend.
Hoe de bewerkbaarheid te verbeteren
De oplossing begint stroomopwaarts:
Ladingchemie → Koolstofequivalent → Inenting → Stollingssnelheid → Warmtebehandeling → Uiteindelijke microstructuur
Controleer eerst de chemie, onderzoek vervolgens de grafiet- en matrixstructuur.
Als het bewerkingsprobleem zich alleen voordoet in dunne secties of in de buurt van hete plekken, het matrijsontwerp en de koelomstandigheden behoeven mogelijk aandacht in plaats van een nieuwe wijziging in de CNC-snijparameters.
Waar nodig, Metallografisch onderzoek kan snel uitwijzen of het echte probleem cementiet is, carbiden, overmatig perliet, grafietafwijking, of een ander microstructureel probleem.
De praktische kijk van een gieterij-ingenieur
Wanneer verspanen plotseling moeilijk wordt, Ik vraag het altijd:
“Is de metalen structuur veranderd??”
Als de slijtage van het gereedschap toeneemt terwijl de giethardheid of microstructuur verandert, de bewerkingsplaats ziet mogelijk slechts het laatste symptoom van een gieterijprobleem.
9. Residueel magnesium blijkt te hoog volgens spectrometer
Soms rapporteert de spectrometer een relatief hoge waarde resterend magnesium waarde, toch vertoont het gietstuk niet de verwachte koude of abnormale microstructuur.
Dit is een situatie waarin ik de meting zou controleren voordat ik het behandelingsproces zou veranderen.
Voor sommige nodulair gietijzersoorten, resterend Mg rond 0.03–0,06 gew.% kan redelijk zijn, maar het juiste doel hangt af van het cijfer, zwavel niveau, behandelmethode, Sectiegrootte, en specificatie.
Waarom kan het resultaat misleidend zijn?
Verschillende factoren kunnen de metingen van de spectrometer beïnvloeden:
- Instrumentkalibratie of drift
- Onjuiste referentienormen
- Slechte monstervoorbereiding
- Inconsequent slijpen
- Oppervlakteverontreiniging
- Niet-representatieve steekproef
Magnesium is ook gevoelig voor analytische technieken, dus de monstervoorbereiding en testpraktijk van de operator zijn belangrijker dan veel mensen beseffen.
Hoe u het resultaat kunt verifiëren
De eerste stap is het controleren van het instrument met een gecertificeerde referentiestandaard.
De monstervoorbereiding moet een gecontroleerde procedure volgen, inclusief goed slijpen en schoonmaken, representatief oppervlak.
Als het resultaat twijfelachtig blijft, vergelijk het met een onafhankelijke analysemethode zoals natchemische analyse waar passend.
De praktische kijk van een gieterij-ingenieur
Wanneer het chemierapport en de gietstructuur het niet eens lijken te zijn, verander het ovenrecept niet onmiddellijk.
Bewijs eerst dat de meting klopt.
Ik heb winkels zien jagen op magnesium, koolstof, en siliciumaanpassingen voor een hele dienst, terwijl het echte probleem een slecht monster of een onjuist gekalibreerde spectrometer was.
10. Lage impacttaaiheid in nodulair gietijzer
Een gietijzeren gietstuk kan aan de vereiste treksterkte voldoen en toch niet slagen voor een impacttest.
Dit is vooral belangrijk voor kwaliteiten waarbij naast sterkte ook taaiheid en ductiliteit worden gespecificeerd.
Impactprestaties worden beïnvloed door de chemische samenstelling, grafietmorfologie, matrixstructuur, carbidegehalte, insluitsels, en gietkwaliteit.
Waarom neemt de impacttaaiheid af??
Hoge niveaus van fosfor en mangaan kan schadelijk zijn voor de ductiliteit en de impactprestaties van ferritisch nodulair gietijzer, terwijl overmatig perliet, carbiden, slechte nodulariteit, of een ongunstige grafietmorfologie kan ook de taaiheid verminderen.
Voor een soort zoals QT350-22L of QT400-18L, het doel is niet simpelweg het maximaliseren van de kracht.
De chemie en behandeling moeten in evenwicht zijn om de vereiste ferritische matrix en ductiliteit te verkrijgen.
Hoe het te verbeteren
Begin met schone en gecontroleerde laadmaterialen. Voorkom onnodige verontreiniging van de legeringen en houd fosfor en mangaan binnen het gespecificeerde bereik.
Controleer vervolgens de volledige smeltbehandelingsvolgorde:
Basisijzer → Sferoïdisatie → Inenting → Stolling → Matrixcontrole
Voor kritische cijfers, metallografisch onderzoek moet worden gebruikt naast trek- en impacttesten.
Als de impactwaarden plotseling dalen, vergelijk de mislukte heats met een geaccepteerde heat in plaats van alleen naar het uiteindelijke impactnummer te kijken.
De praktische kijk van een gieterij-ingenieur
Wanneer de slagvastheid laag is, voeg niet eenvoudigweg een legering toe om de sterkte te vergroten.
Een gietstuk kan sterker worden en toch brozer worden.
Ik kijk altijd eerst naar de matrix: ferriet, parelliet, carbiden, en grafietmorfologie – werk dan terug naar het chemie- en behandelingsproces.
De juiste vraag is niet: ‘Hoe kunnen we het moeilijker maken??' maar 'Welke microstructuur hebben we eigenlijk geproduceerd?”
11. Onverklaarbare castingproblemen
Elke gieterij komt uiteindelijk de meest frustrerende zin tegen op de werkvloer:
“Er veranderde niets, maar de casting is anders.”
Wanneer de voor de hand liggende parameters onveranderd lijken, maar porositeit, grafiet structuur, hardheid, machinaliteit, of mechanische eigenschappen plotseling veranderen, voortdurend giswerk verspilt meestal tijd.
De eerste stap is het vergelijken van a goede hitte en slechte hitte met behulp van werkelijke metingen.
Nuttige diagnostische methoden
Afhankelijk van het defect, nuttige hulpmiddelen zijn onder meer:
- Optische emissiespectroscopie voor hoofd- en sporenelementen
- Zuurstof/stikstofanalyse voor problemen met opgelost gas en reinheid
- Metallografie voor grafiet- en matrixevaluatie
- SEM/EDS voor insluitsels en abnormale fasen
- Röntgenfoto of CT voor interne porositeit en defecten
- Thermische analyse voor stollingsgedrag
- Ultrasone tests voor geschikte interne discontinuïteiten
De sleutel is om de test te selecteren op basis van het vermoedelijke mechanisme. Het heeft weinig waarde om elke beschikbare analyse uit te voeren zonder een duidelijke diagnostische vraag.
De praktische kijk van een gieterij-ingenieur
Wanneer de oorzaak onduidelijk is, Ik geloof niet in het veranderen van drie dingen tegelijk.
Verander één gecontroleerde variabele, vergelijk het met een bekende goede warmte, en houd de productiegegevens bij.
Goede casting vs. slechte cast is vaak de snelste weg naar het antwoord.
Als de gieterij de vereiste analyse niet intern kan uitvoeren, Het sturen van monsters naar een gekwalificeerd laboratorium is doorgaans goedkoper dan het schrappen van nog een week productie.
12. Lange smelttijd en overmatig elektriciteitsverbruik
Lange smeltcycli zijn meer dan een energieprobleem.
Hoe langer het metaal in de oven blijft, hoe meer kans er is op oxidatie, verlies van legering, slakvorming, vuurvaste aanval, en onnodige temperatuurstijging.
Vanuit productieoogpunt, een langzame oven vermindert ook de beschikbare smeltcapaciteit en verhoogt de kosten per ton acceptabel metaal.
Waarom duurt het smelten te lang??
De oorzaken kunnen verrassend eenvoudig zijn:
- Slecht voorbereide of te grote lading
- Laadoverbrugging
- Lage ladingsdichtheid
- Inefficiënte elektrische transmissie
- Slechte staat van de oven
- Onnodig vasthouden op hoge temperatuur
- Problemen met het koelsysteem of het elektrisch systeem
- Versleten vuurvaste of inefficiënte werkwijze
Het specifieke energieverbruik varieert aanzienlijk, afhankelijk van het ovenontwerp en de fabrieksomstandigheden, dus gepubliceerde waarden moeten zorgvuldig worden behandeld.
Een figuur als 570 kWh/ton of 800 kWh/t is geen universele maatstaf. Het bruikbare getal is de werkelijke kWh per ton aanvaardbaar gesmolten metaal geproduceerd in die specifieke fabriek.
Hoe u het energieverbruik kunt verminderen
Begin met het verkorten van de volledige smeltcyclus in plaats van simpelweg het ovenvermogen te verhogen.
Laadmateriaal moet droog zijn, schoon, passend formaat, en efficiënt verpakt. Overbrugging moet worden voorkomen, en onnodig vasthouden bij hoge temperaturen moet worden geëlimineerd.
Ook moet het elektrische systeem als complete ketting worden gecontroleerd:
Inkomende stroom → Converter → Condensatoren → Kabels/rails → Inductiespoel → Oven → Gesmolten metaal
Op verschillende punten kan energie verloren gaan.
De staat van de oven is ook van belang. Een versleten voering, inefficiënt koelsysteem, of een elektrische storing kan het energieverbruik voor elke verwarming stilletjes verhogen.
De praktische kijk van een gieterij-ingenieur
Wanneer iemand het mij vertelt, “De oven draait op volle kracht, het moet dus efficiënt zijn,” Ik ben niet overtuigd.
Ik wil drie cijfers zien:
Smelttijd + kWh/t + ton aanvaardbaar metaal
Een oven die snel smelt maar onstabiel metaal produceert, is niet efficiënt. Een oven die minder elektriciteit verbruikt maar er te lang over doet, kan hetzelfde probleem vanuit een andere richting hebben.
Het echte doel is stabiele chemie, voorspelbare smelttijd, en het laagste praktische energieverbruik per ton goede gietstukken.
13. Frequente elektrische en mechanische storingen in de oven
Een elektrische smeltoven vormt het middelpunt van het productieproces van de gieterij, dus zelfs een ogenschijnlijk klein elektrisch of mechanisch defect kan de hele lijn snel stilleggen.
In de praktijk, Veel herhaalde ovenstoringen worden niet veroorzaakt door het ovenlichaam zelf, maar door vermogenselektronica, koelsystemen, hydraulische componenten, sensoren, verbindingen, en besturingscomponenten.
Typische probleemgebieden zijn de omvormer en besturingskaarten, condensatoren, waterkoelingcircuits, spoel aansluitingen, hydraulische systemen, temperatuurbewaking, bescherming tegen lekkage, en isolatie.
Waarom gebeurt het?
Een slechte kwaliteit van de componenten is één oorzaak, maar onderhoud is net zo belangrijk.
Losse elektrische aansluitingen, onstabiele koelwaterstroom, te hoge watertemperatuur, condensatie, of een defecte sensor kan zich geleidelijk ontwikkelen tot een veel grotere storing.
Koeling is vooral van cruciaal belang voor inductieovens. De spoel en de bijbehorende elektrische componenten zijn afhankelijk van een stabiele watercirculatie.
Een klein koelwaterprobleem kan een ernstig veiligheidsprobleem worden als het wordt genegeerd.
Hoe het te voorkomen
Bij aanschaf of onderhoud van een elektrische oven, let niet alleen op het smeltvermogen, maar ook op de kwaliteit en traceerbaarheid van de belangrijkste componenten.
Het onderhoudsprogramma moet routinecontroles omvatten:
- Koelwaterstroom en temperatuur
- Elektrische aansluitingen
- Hydraulische druk
- Staat van de spoel
- Bescherming tegen lekkage
- Isolatie
- Alarm- en vergrendelingssystemen
De leverancier moet ook duidelijke informatie verstrekken over kritische reserveonderdelen en hun vervangingscyclus.
De praktische kijk van een gieterij-ingenieur
Wanneer een oven om de paar dagen “kleine problemen” begint te krijgen, Ik beschouw ze nooit als klein.
Een slechte wateraansluiting, een zwakke condensator, of een defecte sensor kan uiteindelijk een productiestop of een veiligheidsprobleem tot gevolg hebben.
Een goede oven is niet degene die werkt als alles nieuw is.
Het is degene die na duizenden productiecycli stabiel blijft vanwege de componenten, onderhoud, alarmen, en het reserveonderdelensysteem waren vanaf het begin goed gepland.
14. Korte levensduur van de ovenbekleding
De ovenbekleding is een van de belangrijkste onderdelen van een inductieoven.
Het scheidt het gesmolten metaal van de ovenstructuur, de kwaliteit van de voering heeft dus een directe invloed op de levensduur, smelt reinheid, productiestabiliteit, en veiligheid van de operator.
Voor het smelten van ijzer, zure bekledingen op silicabasis worden veel gebruikt in geschikte inductieoventoepassingen.
Echter, De levensduur van de voering hangt van veel meer af dan het nominale vuurvaste materiaal.
Waarom slijt de voering te snel??
Veelvoorkomende oorzaken zijn onder meer:
- Slechte vuurvaste kwaliteit
- Onjuiste deeltjesgrootteverdeling
- Onjuiste installatie of verdichting
- Onvoldoende sinteren
- Te hoge bedrijfstemperatuur
- Agressieve slak
- Mechanische impact tijdens het opladen
- Onjuiste eerste heat-oefening
Zelfs goed vuurvast materiaal kan een korte levensduur hebben als het installatie- en sinterproces slecht is.
De grondstof moet een geschikt silicagehalte en gecontroleerde onzuiverheidsniveaus hebben.
Voor vuurvaste materialen uit silica, hoog SiO₂-gehalte – vaak daarboven 98% voor geschikte grondstoffen kan belangrijk zijn, maar de exacte vuurvaste specificatie moet het ovenontwerp en de technische vereisten van de leverancier volgen.
Hoe u de levensduur van voeringen kunt verbeteren
De belangrijkste stap is het afstemmen van het vuurvaste systeem op de ovencapaciteit, legering, bedrijfstemperatuur, toestand van de slak, en productiecyclus.
De installatie moet de door de leverancier van vuurvaste materialen gespecificeerde procedure volgen, inclusief de juiste ramming, drogen, uitharding, en sinteren bij eerste hitte.
Bijzondere aandacht verdient de eerste heat. Een gecontroleerde temperatuurstijging en een correct sinterproces vormen de werklaag die de bekleding beschermt tijdens de daaropvolgende productie.
Tijdens de dienst, de voering moet regelmatig worden geïnspecteerd in plaats van te wachten op een duidelijk defect.
Veranderingen in de ovencapaciteit, bad diepte, of voeringprofiel kunnen vroege indicaties geven van plaatselijke slijtage.
De praktische kijk van een gieterij-ingenieur
Ik heb gieterijen een beetje geld zien besparen op vuurvast materiaal en vervolgens nog veel meer verliezen door de kortere levensduur van de bekleding, verloren productie, en onnodige reparaties.
De goedkoopste voering is zelden de goedkoopste voering om te gebruiken.
Kies het vuurvaste materiaal op basis van de daadwerkelijke oven en het metaal dat wordt gesmolten, installeer het correct, en behandel de eerste hitte serieus.
Een goede voering beschermt niet alleen de oven, maar ook de smelterij en de mensen die deze bedienen.
15. “Olifantenvoet” vuurvaste erosie
De zogenaamde “olifant voet” is een karakteristieke vorm van gelokaliseerde vuurvaste erosie nabij het onderste deel van de bekleding van een inductieoven.
Het binnenprofiel wordt plaatselijk verzonken of vergroot, waardoor het versleten gebied zijn kenmerkende vorm krijgt.
Het is meer dan een visueel defect. Ernstige plaatselijke erosie kan het effectieve ovenvolume verminderen, invloed hebben op de reinheid van de smelt, vuurvaste schade versnellen, en uiteindelijk een ernstig veiligheidsrisico opleveren.
Waarom ontwikkelt het zich?
Een veel voorkomende oorzaak is onstabiel opladen en overbruggen.
Als extra grote ladingsstukken een brug vormen boven het gesmolten bad, het onderste deel van de oven kan zwaar worden blootgesteld aan thermische en mechanische spanning.
Wanneer de brug uiteindelijk instort, zwaar materiaal kan de onderste voering beschadigen.
Overmatige lokale temperaturen en chemische aantasting kunnen de erosie versnellen.
Een bekleding die al verzwakt is door slecht sinteren of een onjuiste selectie van vuurvaste materialen is zelfs nog kwetsbaarder.
Hoe het te voorkomen
Laadmateriaal moet de juiste afmetingen hebben en zodanig worden geladen dat onstabiele brugvorming wordt vermeden. Groot, zware stukken mogen niet rechtstreeks op de bodem van de oven vallen.
De operator moet ook onnodige oververhitting vermijden en het voeringprofiel controleren tijdens routine-inspecties.
Eenmaal gelokaliseerde erosie wordt waargenomen, reparatie moet worden overwogen voordat het beschadigde gebied zich tot een groot veiligheidsprobleem ontwikkelt.
De praktische kijk van een gieterij-ingenieur
Als ik een olifantsvoetprofiel zie, Ik vraag het niet zomaar, “Hoeveel voering is verloren gegaan?”
Ik wil het weten waarom het daar gebeurde.
Was de ladingsoverbrugging? Was de oven oververhit?? Was de voering verkeerd gesinterd?? Was het vuurvaste materiaal niet geschikt voor het proces??
Als u alleen het versleten gebied repareert zonder de oorzaak te corrigeren, hetzelfde probleem zal terugkomen.
Bij gieterijwerkzaamheden, Slijtage van de voering is vaak een bewijs van hoe de oven is bediend.
Lees dat verslag aandachtig, en u kunt vaak de volgende storing voorkomen voordat deze gebeurt.
16. Conclusie
Problemen met het gieten van elektrische ovens worden zelden opgelost door één parameter afzonderlijk te veranderen.
Een stabiel gietproces vereist controle over de gehele keten:
Materialen opladen → Bediening van de oven → Smeltchemie → Temperatuur → Slakken- en gascontrole → Behandeling/inenting → Gieten → Stollen → Inspectie
De belangrijkste praktijkles is dat smeltkwaliteit wordt gecreëerd vóór het gieten.
Om deze reden, een moderne gieterij mag niet alleen vertrouwen op de ervaring van operators.
Spectrometrische analyse, zuurstof/stikstofmeting, metallografie, thermische analyse, NDT, energiemonitoring, en vuurvaste inspecties veranderen de ovencontrole van op ervaring gebaseerde probleemoplossing in meetbare procestechniek.
Het doel is niet simpelweg het produceren van gesmolten ijzer.
Het doel is om schoon te produceren, chemisch stabiel, thermisch gecontroleerd metaal dat stolt in de gespecificeerde microstructuur en consistent gietstukken produceert die aan de afmetingen voldoen, mechanisch, bewerking, en servicevereisten.