1. Waarom maatnauwkeurigheid belangrijk is
Maatnauwkeurigheid is een van de meest kritische kwaliteitskenmerken van gietstukken, directe invloed op de montageprecisie, functionele betrouwbaarheid, Vermoeidheid, en uitwisselbaarheid.
In industrieën zoals de lucht- en ruimtevaart, aandrijflijn van auto's, precisie machines, medische apparaten, en energieapparatuur, Maatafwijkingen van zelfs enkele tienden van een millimeter kunnen leiden tot montagefouten, prestatieverslechtering, of buitensporige bewerkingskosten stroomafwaarts.
Ondanks het belang ervan, maatnauwkeurigheid wordt vaak onderschat in de dagelijkse gieterijactiviteiten.
Veel fabrikanten zijn sterk afhankelijk van matrijscompensatie of verhoogde bewerkingstoeslagen om maatproblemen te verminderen.
Terwijl deze maatregelen de problemen tijdelijk kunnen maskeren, ze pakken de onderliggende procesvariabiliteit niet aan.
Vervolgens, wanneer klanten strenge tolerantie-eisen stellen, Fabrikanten zijn vaak niet in staat consistente resultaten te bereiken.
Maatnauwkeurigheid wordt niet bepaald door een enkele parameter; het is de cumulatieve uitkomst van gereedschap gedrag, materiële kenmerken, apparatuur vermogen, thermische geschiedenis, en procesontwerp.
Dit artikel analyseert systematisch de belangrijkste factoren die van invloed zijn op de maatnauwkeurigheid van gietstukken, met name bij investeringsgieten, op basis van industriële praktijken en technische principes, en biedt praktische richtlijnen voor effectieve controle.
2. Overzicht — belangrijkste bronnen van dimensionale variatie
Op een hoog niveau, Maatfouten zijn afkomstig uit vier domeinen:
- Ontwerp / processchema: gating, deels geometrie, wanddikteverdeling, kern ondersteunt.
- Gereedschap / gietvorm: geometrie, thermische toestand, loslaatgedrag en slijtage.
- Materialen: waschemie (Investeringsuitgifte), vuurvaste samenstelling, variabiliteit van gerecyclede inhoud.
- Apparatuur & werking: injectietemperatuur/druk, precisie van de machinebesturing, schaaltemperatuur bij het gieten, koel-/droogomstandigheden en menselijke factoren.
Elk domein heeft interactie: Bijv., De temperatuur van de mal heeft invloed op de waskrimp; de temperatuur van de schaal beïnvloedt de stolling van het metaal en het uitpuilen van de schaal; de wasinjectiedruk en het tijdstip van loslaten creëren interne spanningen die tijdens het afkoelen ontspannen.
3. Schimmelgerelateerde factoren
De mal definieert de initiële geometrie van het waspatroon (of zandkern, bij andere processen) en vormt daarom de basis voor maatnauwkeurigheid.
Onder schimmelgerelateerde variabelen, temperatuurregeling en structureel ontwerp zijn de meest invloedrijke, maar vaak verwaarloosde.
Schimmeltemperatuur
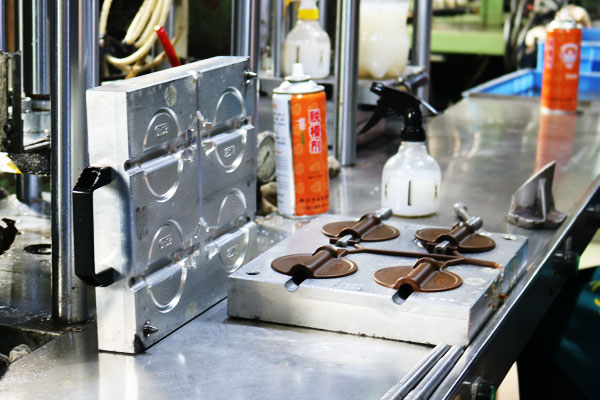
De matrijstemperatuur heeft een directe en kwantificeerbare impact op de maatstabiliteit als gevolg van thermische uitzetting en krimp.
In Investeringsuitgifte, Stalen of aluminium mallen kunnen meetbare maatveranderingen ondergaan als gevolg van temperatuurvariaties.
Een temperatuurverschil van 10 °C kan maatveranderingen veroorzaken in de orde van grootte van 0,05–0,15 mm voor middelgrote mallen – aanzienlijk voor onderdelen met hoge precisie.
In de praktijk, mallen worden vaak rechtstreeks vanuit opslagruimtes overgebracht (die ongeconditioneerd kan zijn) naar wasinjectieworkshops. Seizoensgebonden temperatuurverschillen verergeren het probleem.
Waspatronen die worden geproduceerd voordat de mal het thermisch evenwicht bereikt, vertonen systematische maatafwijkingen, zelfs als alle injectieparameters ongewijzigd blijven.
Belangrijke controleprincipes:
- Mallen moeten vóór productie thermisch worden gestabiliseerd in de wasinjectieomgeving.
- Voor precisiegietstukken moet de matrijstemperatuur worden gecontroleerd en gedocumenteerd.
- Temperatuurverschillen tussen schimmels, was, en omgevingsomgeving moeten worden geminimaliseerd om differentiële koeling en krimp te verminderen.
Schimmelstructuur en loslaatgedrag
De vormstructuur beïnvloedt hoe spanningen zich ontwikkelen en ontspannen tijdens het stollen en ontvormen van was.
Slecht matrijsontwerp, zoals onvoldoende diepgang, complexe kerntrekmechanismen, of ongebalanceerde caviteitsindelingen – kunnen vervorming van het waspatroon veroorzaken tijdens het lossen.
De timing van de release is bijzonder cruciaal:
- Voortijdig ontvormen resulteert in plastische vervorming omdat de was nog niet volledig is uitgehard en gekrompen.
- Overmatige vertraging bij het verwijderen verhoogt de hechting en wrijving, waarvoor hogere loskrachten nodig zijn die het patroon vervormen.
Aanvullend, slecht ontworpen lopers en poorten kunnen een ongelijkmatige vulling en een niet-uniforme koeling veroorzaken, wat zich vertaalt in dimensionale inconsistentie.
4. Waxmateriaalgerelateerde factoren
Bij investeringsgieten, het waspatroon is het prototype van het gietstuk, en de maatnauwkeurigheid ervan heeft rechtstreeks invloed op de maatnauwkeurigheid van het uiteindelijke gietstuk.
De kwaliteit en prestaties van het wasmateriaal, inclusief het type wasmateriaal en de staat van de gerecyclede was, zijn sleutelfactoren die de dimensionale stabiliteit van het waspatroon beïnvloeden..

Nieuw wasmateriaal
Verschillende fabrikanten produceren wasmaterialen met verschillende grondstofsamenstellingen en additiefverhoudingen, wat leidt tot verschillen in hun krimppercentages.
Zelfs als je dezelfde mal gebruikt, de maatnauwkeurigheid van waspatronen geproduceerd door verschillende wasmaterialen zal aanzienlijk variëren.
De krimpsnelheid van het wasmateriaal is een belangrijke indicator die de maatnauwkeurigheid van het waspatroon beïnvloedt;
een hogere krimpsnelheid zal leiden tot een grotere maatafwijking nadat het waspatroon is afgekoeld, terwijl een stabiele krimpsnelheid de basis is voor het garanderen van consistente waspatroonafmetingen.
Daarom, bij het produceren van gietstukken met hoge maatnauwkeurigheid, het is noodzakelijk om wasmaterialen van gerenommeerde fabrikanten met stabiele prestaties te selecteren,
en voer vóór gebruik strikte inspecties en testen uit van de krimpsnelheid van het wasmateriaal om er zeker van te zijn dat het aan de productievereisten voldoet.
Gerecycleerde was
Bij de meeste castingbedrijven, wasmaterialen worden gerecycled en hergebruikt om de productiekosten te verlagen.
Echter, in het recyclingproces, Veel factoren zullen de prestaties van het wasmateriaal veranderen, waardoor de maatvastheid van het waspatroon wordt beïnvloed.
Eerst, de toevoegingsverhouding van nieuwe was in gerecyclede was varieert, resulterend in inconsistente krimpsnelheden van het gemengde wasmateriaal.
Ten tweede, de instabiliteit van het wasbehandelingsproces (zoals onvoldoende smelten of ongelijkmatig mengen) leidt tot ongelijkmatige prestaties van het wasmateriaal.
In aanvulling, Verschillen in watergehalte en asgehalte tussen batches gerecyclede was zullen ook veranderingen in de krimpsnelheid van het wasmateriaal veroorzaken.
Een praktische en effectieve suggestie is dat bij het produceren van gietstukken een hoge maatnauwkeurigheid bestaat, Er moet een speciale wasinjectiemachine worden gebruikt, en alle nieuwe wasmaterialen moeten voor productie worden gebruikt.
Dit kan de impact van gerecyclede was op de maatnauwkeurigheid van het waspatroon minimaliseren en de consistentie van de afmetingen van het waspatroon garanderen.
Tot nu toe, sommige bedrijven gebruiken nog steeds cilinderveranderende wasinjectiemachines om producten met hoge precisie te produceren, met als doel de temperatuurconsistentie van het wasmateriaal zoveel mogelijk te controleren, waardoor de maatvastheid van het waspatroon wordt gewaarborgd.
5. Prestaties van de wasinjectiemachine
De prestaties van de wasinjectiemachine zijn een belangrijke uitrustingsfactor die de maatvastheid van het waspatroon beïnvloedt.
De precisie waarmee de wasinjectiemachine de wastemperatuur regelt, injectie druk, en andere parameters bepalen rechtstreeks de kwaliteit en maatnauwkeurigheid van het waspatroon.
Uit praktijktesten is gebleken dat wanneer de ingestelde temperatuur van de wasinjectiemachine 53°C is, de temperatuur van het wasmateriaal dat via de wasinjectiepoort wordt geïnjecteerd, schommelt tussen 52°C en 56°C (exclusief meetfouten),
wat aangeeft dat de wasinjectiemachine onvoldoende nauwkeurig is bij het regelen van de temperatuur van het wasmateriaal.
Naast de prestatiebeperkingen van de apparatuur, menselijke factoren hebben ook invloed op de prestaties van de wasinjectiemachine.
Bijvoorbeeld, sommige werknemers zijn eraan gewend om afvalwaspatronen rechtstreeks in de wasopslagtank van de wasinjectiemachine te gieten, wat rechtstreeks de temperatuuruniformiteit van het wasmateriaal in de tank beïnvloedt.
De frequentie waarmee was wordt bijgevuld in de wasopslagtank heeft ook invloed op de temperatuuruniformiteit van het wasmateriaal:
als wax te vaak wordt bijgevuld, de temperatuur van de nieuwe was zal schommelingen veroorzaken in de algehele temperatuur van het wasmateriaal in de tank;
als het te weinig wordt bijgevuld, de temperatuur van het wasmateriaal zal dalen als gevolg van warmteverlies, wat leidt tot veranderingen in de vloeibaarheid en de krimpsnelheid.
6. Parameters voor wasinjectie
Wasinjectieparameters zijn de meest intuïtieve factoren die de maatnauwkeurigheid van het waspatroon beïnvloeden, inclusief wasinjectiedruk, tijd voor het loslaten van de schimmel, injectiesnelheid, en andere parameters.
Onder deze, de wasinjectiedruk en de loslaattijd hebben de grootste invloed op de maatnauwkeurigheid van het waspatroon.
De wasinjectiedruk heeft rechtstreeks invloed op de vulgraad van het wasmateriaal in de vormholte.
Als de injectiedruk te laag is, het wasmateriaal kan de vormholte niet volledig vullen, resulterend in onvoldoende grootte van het waspatroon.
Als de injectiedruk te hoog is, het wasmateriaal zal overmatige interne spanning in de vormholte veroorzaken, en deze interne spanning zal tijdens het afkoelen vrijkomen, wat leidt tot vervorming van het waspatroon.
Zoals eerder vermeld, De lostijd van de mal heeft ook een directe invloed op de maatnauwkeurigheid van het waspatroon.
Echter, zelfs als de wasinjectieparameters consistent zijn ingesteld, fluctuaties in de afmetingen van waspatronen komen nog steeds voor, wat nauw verwant is aan de prestaties van de wasinjectiemachine.
Uit praktische tests is gebleken dat wanneer dezelfde wasinjectiemachine continu produceert 40 waspatronen van een flens (ontwerpmaat 95 mm), het verschil tussen de maximale en minimale afmetingen van de 40 waspatronen bereiken 0,3 mm.
Uit verder onderzoek bleek dat twee van de waspatronen maatafwijkingen vertoonden als gevolg van de langere loslaattijd veroorzaakt door werknemers die pauzes namen.
Toen de tijd voor het loslaten van de mal kunstmatig werd verlengd 3 notulen, de afmetingen van alle waspatronen waren vrijwel consistent.
Echter, een langere lostijd van de mal zal de productie-efficiëntie ernstig beïnvloeden, en veel productstructuren zijn niet geschikt voor een langere lostijd; deze test verifieert alleen de impact van de loslaattijd op de afmetingen van het waspatroon.
7. Waspatroonkoeling
Het koelproces van het waspatroon is een belangrijke schakel die de maatnauwkeurigheid beïnvloedt, speciaal voor waspatronen met hoge maatnauwkeurigheid.
In daadwerkelijke productie, het wordt niet aanbevolen om water te gebruiken om waspatronen met een hoge maatnauwkeurigheid af te koelen.
Zelfs als het waspatroon bedekt is nadat het in water is geplaatst, het is gemakkelijk om een ongelijkmatige koelsnelheid te veroorzaken, resulterend in ongelijkmatige krimp en verdere vervorming van het waspatroon.
In buitenlandse geavanceerde gietfabrieken, waterkoeling van waspatronen wordt vrijwel nooit gebruikt, wat het belang van uniforme koeling voor de maatnauwkeurigheid van het waspatroon volledig weerspiegelt.
Voor producten die gevoelig zijn voor vervorming, Voor het waspatroon tijdens het afkoelen moeten speciale vormgereedschappen worden gemaakt.
Opgemerkt moet worden dat het niet wordt aanbevolen om vormgereedschappen te maken van metalen zoals aluminium, omdat metalen een hoge thermische geleidbaarheid hebben, waardoor plaatselijk een snelle afkoeling van het waspatroon ontstaat en vervorming ontstaat.
Bij de productie van bepaalde ruimtevaartproducten, elk waspatroon is uitgerust met een speciaal koelgereedschap om een uniforme koeling te garanderen en de maatnauwkeurigheid te behouden.
8. Vuurvaste materialen en schaalsterkte
Bij investeringsgieten, de schaal gemaakt van vuurvaste materialen dient als mal voor het gieten van gesmolten metaal, en de prestaties van vuurvaste materialen en de sterkte van de schaal hebben rechtstreeks invloed op de maatnauwkeurigheid van het uiteindelijke gietstuk.
Verschillende vuurvaste materialen hebben verschillende thermische uitzettingscoëfficiënten (de impact van thermische uitzettingscoëfficiënten op gietafmetingen is in eerdere artikelen vermeld).
Deze verschillen zullen leiden tot variaties in de uitzetting en samentrekking van de schaal tijdens verwarming en koeling, waardoor de maatnauwkeurigheid van het gietstuk wordt beïnvloed.

Zelfs bij gebruik van hetzelfde vuurvaste materiaal, verschillen in slurrybereiding, bedieningsmethoden, en schaaldikte hebben ook invloed op de gietafmetingen.
In aanvulling, Het uitpuilen van de schaal is een andere belangrijke factor die de maatnauwkeurigheid van het gieten beïnvloedt.
Het uitpuilen van de schaal kan worden veroorzaakt door onredelijke productstructuren, onvoldoende dichtheid tussen de lagen van de schaal tijdens het maken van de schaal, ongelijkmatige schaaldikte, en andere redenen.
Zodra de schaal uitpuilt tijdens het gieten, de vorm van de gietholte zal veranderen, resulterend in ernstige maatafwijkingen van het gietstuk.
9. Shell-temperatuur tijdens het gieten
De temperatuur van de keramische schaal op het moment van gieten is een kritische procesvariabele die rechtstreeks bepaalt hoe het gesmolten metaal stolt - en daarom de uiteindelijke afmetingen sterk beïnvloedt.
De schaaltemperatuur bepaalt de lokale warmte-extractiesnelheid: een hetere schaal vermindert de afkoelsnelheid van het metaal en vertraagt het stollen, terwijl een koudere schaal de afkoelsnelheid verhoogt en snel bevriezen bevordert.
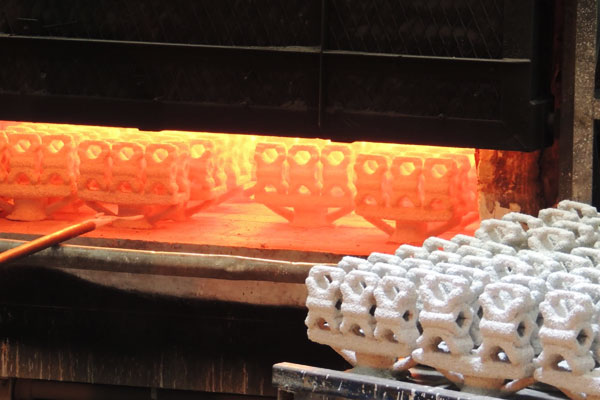
Beide uitersten veranderen het krimpgedrag, voedingseffectiviteit en de neiging tot gietfouten.
- Te warm: wanneer de schaal oververhit raakt (bijvoorbeeld ~1000 °C versus een veel koeler omhulsel), het metaal koelt langzaam af, de verharding duurt langer, en de algehele volumetrische krimp kan toenemen.
Langzame afkoeling verandert ook de locatie en het tijdstip van voeren, wat grotere maatafwijkingen of interne krimpfouten kan veroorzaken omdat het onderdeel langer vloeibaar blijft en de samentrekking groter is voordat het metaal volledig wordt ondersteund door een stijve matrix. - Te koud: wanneer de schaal onderverhit is (bijvoorbeeld ~600 °C), het metaal bevriest snel.
Door snel bevriezen kan het metaal vastlopen voordat de holte volledig is gevuld, waardoor de kans op koude afsluitingen toeneemt, verkeerde uitvoeringen of onvolledige vullingen - die allemaal maatfouten en non-conformiteiten veroorzaken.
Omdat de optimale schaaltemperatuur afhangt van de legeringschemie, sectiedikte, gating/riser-ontwerp en de vereiste maattolerantie, De temperatuurregeling van de schaal moet voor elke gietfamilie worden gespecificeerd en gevalideerd.
Praktische maatregelen zijn onder meer het voorverwarmen van de schaal tot een gevalideerd instelpunt, het bewaken van de schaaltemperatuur met thermokoppels of IR-pyrometers op representatieve locaties, en het registreren van temperaturen voor traceerbaarheid.
Er moeten proefstromen of thermische simulaties worden gebruikt om het temperatuurvenster van de schaal te identificeren dat een uniforme koeling produceert, voorspelbare voeding en de vereiste maatvastheid.
Praktische checklist
- Definieer en documenteer het beoogde schaaltemperatuurbereik voor elke legering en onderdeelgeometrie.
- Verwarm de schelpen voor en laat de temperatuur in evenwicht komen voordat u ze giet; vermijd grote temperatuurgradiënten over de schaal.
- Bewaak de schaaltemperatuur in realtime (thermokoppels of gekalibreerde IR) en noteer de meetwaarden voor elke batch.
- Gebruik monsterstortingen of simulatie om het temperatuurvenster te valideren en de directionele stollings- en voedingsprestaties te bevestigen.
- Als er dimensionale drift optreedt, correleer het met shell-temperatuurlogboeken als een eerste diagnostische stap.
Het regelen van de temperatuur van de schaal is daarom een controle met grote hefboomwerking: het stemt het stollingsgedrag af op de gating/riser-strategie, minimaliseert krimpverrassingen en zorgt voor herhaalbare maatnauwkeurigheid.
10. Processchemafactoren
Het processchema is de algemene leidraad voor de gietproductie, en de rationaliteit ervan heeft rechtstreeks invloed op de maatnauwkeurigheid van gietstukken. Een van de belangrijkste factoren hier, poortpositie en gietstructuur zijn het meest invloedrijk.
Verschillende poortposities zullen leiden tot verschillende graden van gietvervorming.
Dit punt komt voor in zowel handboeken over investment casting als in relevante professionele boeken (zoals werken van Yamaya Yoko), en veel deskundigen uit de sector hebben ook relevante voorbeelden aangehaald, dus dit artikel gaat er niet verder op in.

De fundamentele reden is dat verschillende poortposities leiden tot verschillen in de vulvolgorde, temperatuurveldverdeling, en spanningsverdeling van het gesmolten metaal in de holte, waardoor variaties in de krimp en vervorming van het gietstuk ontstaan.
In aanvulling, Verschillende gietstructuren zullen ook leiden tot ongelijkmatige krimp van gietstukken.
Bijvoorbeeld, gietstukken met complexe structuren, ongelijkmatige wanddikte, en grote verschillen in lokaal volume zullen tijdens het stollingsproces ongelijkmatige koelsnelheden hebben, resulterend in ongelijkmatige krimp en verdere maatafwijkingen.
Daarom, bij het ontwerpen van de gietstructuur en het processchema, het is noodzakelijk om de impact van krimp op de maatnauwkeurigheid volledig in overweging te nemen en overeenkomstige maatregelen te nemen om maatafwijkingen te verminderen.
11. Conclusie
De maatnauwkeurigheid van gietstukken wordt door talrijke factoren beïnvloed, inclusief maar niet beperkt tot mallen, wasmaterialen, machines voor het injecteren van was, parameters voor wasinjectie, waspatroonkoeling, vuurvaste materialen, schaaltemperatuur tijdens het gieten, en processchema's.
In daadwerkelijke productie, fabrikanten richten zich vaak alleen op individuele factoren (zoals matrijsaanpassing en het vergroten van de bewerkingstoeslag) en negeer de alomvattende impact van verschillende factoren, resulterend in het niet voldoen aan de hoge maatnauwkeurigheidseisen van klanten.
Voor het produceren van gietstukken met een hoge maatnauwkeurigheid, het is noodzakelijk om een alomvattend kwaliteitscontrolesysteem op te zetten, controleert strikt elke schakel van het productieproces, en let op elk detail dat de maatnauwkeurigheid kan beïnvloeden.
Naast de hierboven genoemde factoren, andere aspecten zoals nabewerking (slijpen, bewerking) zal ook een zekere impact hebben op de maatnauwkeurigheid van het gieten.
Alleen door alle relevante factoren uitgebreid in overweging te nemen en strikt te controleren, kunnen de maatvastheid en nauwkeurigheid van gietstukken effectief worden verbeterd, het voldoen aan de steeds hogere kwaliteitseisen van klanten en het verbeteren van het concurrentievermogen van ondernemingen op de markt.