


1. Pengenalan
Muncung industri jauh lebih daripada saluran keluar mudah untuk cecair. Dalam loji petrokimia, Sistem Aeroangkasa, barisan pemprosesan makanan, peralatan marin, pemasangan hidraulik,
dan alat penyembur ketepatan, muncung memainkan peranan penting dalam pengatoman, pembentukan jet, peraturan aliran, kawalan tekanan, dan penghantaran sederhana.
Prestasi mereka secara langsung dipengaruhi oleh ketepatan geometri, kualiti saluran dalaman, Rintangan kakisan, integriti mekanikal, dan konsistensi pembuatan.
Kerana keperluan ini, pembuatan muncung adalah masalah keputusan kejuruteraan klasik: sepatutnya bahagian itu dihasilkan oleh Pemutus Precision atau oleh pemesinan CNC?
2. Perkara yang Menjadikan Pembuatan Nozel Menuntut Secara Teknikal?
A muncung adalah komponen pembentuk aliran, yang bermaksud bentuk dalaman dan luarannya mempunyai kesan fungsi langsung.
Tidak seperti kebanyakan bahagian struktur, muncung tidak boleh dinilai hanya dengan kekuatan atau rupa. Geometrinya mesti menyokong kelakuan bendalir yang stabil.
Keperluan kejuruteraan utama untuk muncung
- Saluran aliran dalaman yang tepat
- Permukaan aliran licin dan konsisten
- Saiz orifis yang tepat
- Muka pengedap yang stabil
- Kakisan yang baik dan rintangan haus
- Rintangan kepada getaran, kejutan tekanan, dan peronggaan
- Prestasi berulang merentas kelompok pengeluaran
Permintaan ini mewujudkan tetingkap pembuatan yang sempit. Kekasaran permukaan yang terlalu banyak boleh mengganggu aliran. Sisihan dimensi boleh mengubah corak semburan atau pekali nyahcas.
Kecacatan dalaman boleh menyebabkan kebocoran, tersumbat, atau kegagalan tempatan. Atas sebab ini, proses pembuatan tidak dapat dipisahkan daripada prestasi muncung.
3. Proses asas
Nozel Tuangan Ketepatan
Pemutus Precision, sering disebut sebagai Pelaburan Pelaburan atau pemutus lilin yang hilang, ialah proses bentuk hampir-jaring yang amat sesuai untuk bahagian yang mempunyai geometri kompleks.
Laluan biasa termasuk penciptaan corak lilin, Bangunan shell seramik, Dewaxing, Shell menembak, Metal mencurahkan, penyejukan, penyingkiran shell, dan penamat.
Untuk pengeluaran muncung, proses ini membolehkan keluli tahan karat cair, tembaga, atau aloi suhu tinggi untuk dituangkan ke dalam acuan seramik tersuai.
Hasilnya ialah muncung kosong hampir siap dengan kontur bersepadu, Saluran melengkung, dan ciri kompleks yang sukar atau mahal untuk dimesin daripada stok pepejal.
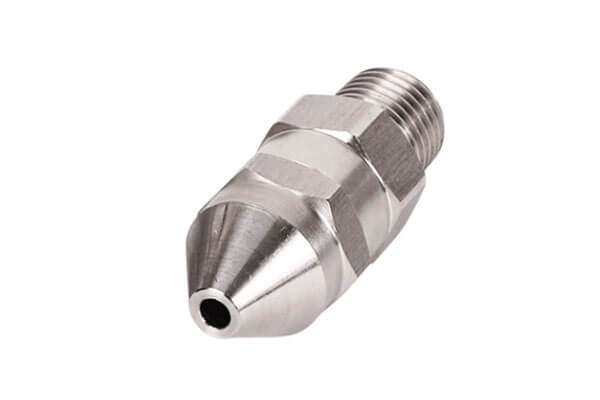
Ciri -ciri teras
- Kebebasan geometri yang kuat
- Kesesuaian yang baik untuk struktur bersepadu
- Mengurangkan keperluan untuk pemesinan seluruh badan
- Cekap untuk jumlah pengeluaran sederhana dan tinggi
- Sesuai untuk kompleks, bahagian aloi tahan karat
Muncung Mesin CNC
pemesinan CNC ialah proses tolak yang menggunakan laluan alat yang diprogramkan untuk mengeluarkan bahan daripada bilet, bar, pemalsuan, atau rolled stock.
Ia biasanya melibatkan pusingan, penggilingan, penggerudian, threading, pemesinan lubang dalam, dan penamat ketepatan.
Untuk pengeluaran muncung, Pemesinan CNC amat kuat apabila geometrinya tetap, toleransi adalah ketat, dan laluan aliran boleh diakses oleh alatan.
Ia digunakan secara meluas untuk muncung berketepatan tinggi dengan lubang lurus, ciri sepusat, permukaan pengedap yang boleh dipercayai, dan keperluan dimensi yang ketat.
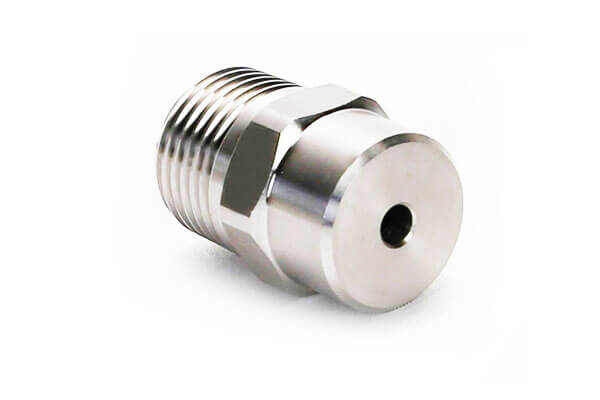
Ciri -ciri teras
- Ketepatan dimensi yang sangat baik
- Kawalan unggul ke atas permukaan kritikal
- Prototaip pantas dan perubahan reka bentuk
- Tiada pelaburan acuan
- Fleksibiliti tinggi untuk kumpulan kecil dan kerja tersuai
4. Perbandingan Kejuruteraan Bersebelahan
Kebolehsuaian Struktur dan Kerumitan Reka Bentuk
| Aspek | Nozel Tuangan Ketepatan | Muncung Mesin CNC |
| Kebebasan geometri | Sangat tinggi | Sederhana hingga tinggi, tetapi bergantung kepada akses alat |
| Pelari melengkung / saluran lingkaran | Cemerlang | Sukar dan mahal |
| Laluan dalaman berbilang cawangan | Cemerlang | Biasanya tidak cekap |
| Struktur bersepadu dinding nipis | Baik | Mungkin, tetapi selalunya lebih mahal |
| Sudut dalaman yang tajam | Terhad oleh kebolehkerjaan | Lebih mudah dimesin di kawasan yang boleh diakses |
| Pembentukan satu keping | Kelebihan yang kuat | Biasanya memerlukan geometri yang lebih mudah |
Tuangan ketepatan adalah pilihan yang lebih kuat apabila muncung termasuk pelari melengkung, rongga tidak simetri, laluan berbilang cawangan, atau badan bersepadu yang kompleks.
Ia boleh menghasilkan komponen berbentuk hampir bersih yang mengurangkan langkah pemasangan dan menghilangkan jahitan yang dikimpal, yang amat berharga untuk sistem bendalir sensitif kebocoran.
Pemesinan CNC lebih sesuai untuk biasa, simetri, dan bentuk yang boleh diakses alatan. Ia cemerlang pada lubang lurus, lubang sepusat, benang, muka pengedap rata, dan geometri tirus piawai.
Tetapi apabila reka bentuk menjadi sangat kompleks secara dalaman, masa pemesinan dan kos meningkat dengan mendadak.
Ketepatan dimensi dan kualiti permukaan
| Parameter Prestasi | Nozel Tuangan Ketepatan | Muncung Mesin CNC |
| Toleransi dimensi umum | CT4 - CT6, kira-kira ±0.05 hingga ±0.15 mm | ±0.005 hingga ±0.02 mm |
| Apertur praktikal minimum | Mengenai 0.5 mm | Mengenai 0.1 mm |
| Kekasaran permukaan dalam bentuk mentah | Ra 1.6–6.3 μm | Ra 0.2–1.6 μm |
| Mengedap kerataan muka | Biasanya memerlukan kemasan sekunder | Boleh dibentuk terus dengan ketepatan tinggi |
| Kelancaran saluran dalaman | Baik, tetapi dengan tekstur tuang | Cemerlang |
Pemesinan CNC jelas lebih unggul apabila muncung memerlukan kawalan toleransi yang sangat ketat, terutamanya di zon orifis, muka pengedap, dan ciri sepusat.
Ia menghasilkan permukaan yang lebih licin dan kawalan yang lebih baik ke atas dimensi kritikal.
Tuangan ketepatan boleh mencapai ketepatan yang boleh diservis untuk banyak muncung industri, tetapi permukaan as-cast biasanya mengekalkan tekstur pemejalan.
Itu tidak semestinya masalah dalam aplikasi semburan atau jet biasa, tetapi permukaan yang paling berfungsi biasanya memerlukan pemesinan atau penggilap tempatan.
Penggunaan Bahan dan Struktur Mikro
| Aspek | Nozel Tuangan Ketepatan | Muncung Mesin CNC |
| Borang permulaan bahan | Logam cair | Stok padat, menunaikan, atau bar |
| Penggunaan bahan | Kira-kira 85%–92% | Kira-kira 30%–55% |
| Penjanaan sisa | Rendah hingga sederhana | Isipadu cip yang tinggi |
| Mikrostruktur | Struktur dendritik tuang | Struktur bijirin tempa |
| Orientasi aliran logam | Tidak berterusan seperti stok tempa | Dipelihara dalam bahan asas, sebahagiannya terganggu oleh pemotongan |
Tuangan ketepatan biasanya lebih cekap bahan.
Ini penting terutamanya apabila muncung dibuat daripada aloi mahal seperti keluli tahan karat, aloi nikel, atau aloi titanium. Kurang pembaziran bermakna kos efektif yang lebih rendah dan penskalaan lebih mudah.
Pemesinan CNC bermula dengan bahan tempa yang sudah mempunyai struktur butiran halus dan kesinambungan mekanikal yang kuat.
Itu memberikan bahagian siap kekuatan garis dasar yang tinggi dan rintangan keletihan. Namun begitu, proses pemotongan menghasilkan cip dan boleh mengubah lapisan permukaan secara tempatan melalui haba dan tegasan.
Perbezaannya bukan sekadar akademik. Ia menjejaskan kos, tindak balas mekanikal, dan tingkah laku kakisan dalam perkhidmatan.
Sifat Mekanikal dan Ketahanan Perkhidmatan
| Penunjuk Mekanikal | Nozel Tuangan Ketepatan | Muncung Mesin CNC |
| Kekuatan tegangan | Rendah sedikit dalam tuangan tahan karat biasa | Lebih tinggi dalam stok tempa |
| Kesan ketangguhan | Sederhana | Tinggi |
| Rintangan Keletihan | Baik untuk perkhidmatan yang mantap | Lebih kuat untuk pemuatan kitaran |
| Rintangan tekanan tinggi | Sesuai untuk tekanan sederhana | Lebih baik untuk tekanan yang sangat tinggi |
| Pakai rintangan | Seragam, corak haus yang stabil | Kekerasan tempatan yang lebih tinggi dan rintangan lelasan |
| Perkhidmatan sederhana menghakis | Sangat bagus, terutamanya selepas rawatan haba yang betul | Baik, tetapi keadaan permukaan penting |
Muncung mesin CNC biasanya digemari dalam tekanan tinggi, terdedah kepada getaran, atau persekitaran intensif keletihan.
Bahan asas mereka cenderung untuk mengekalkan kesinambungan mekanikal yang lebih baik, yang menyokong keadaan perkhidmatan yang menuntut.
Muncung tuangan ketepatan selalunya lebih sesuai untuk media kimia yang menghakis, persekitaran suhu tinggi yang lembap, dan sistem aliran yang stabil di mana geometri dan keserasian bahan lebih penting daripada rintangan tekanan yang melampau.
Apabila dipanaskan dengan betul, keluli tahan karat tuang boleh memberikan prestasi kakisan yang sangat baik.
Kitaran Pengeluaran dan Kebolehsuaian Kelompok
| Aspek | Nozel Tuangan Ketepatan | Muncung Mesin CNC |
| Persediaan awal | Pembangunan acuan dan proses diperlukan | Tidak perlu acuan |
| Kelajuan prototaip | Lebih perlahan | Sangat pantas |
| Pengeluaran besar -besaran | Cekap setelah stabil | Cekap hanya untuk bentuk yang lebih ringkas |
| Saiz batch terbaik | Rendah hingga sederhana, selalunya 50–10,000 keping | Kumpulan yang sangat kecil hingga larian sederhana |
| Fleksibiliti perubahan | Lebih rendah | Sangat tinggi |
Casting memerlukan perkakasan dan penyediaan proses awal, jadi masa utama adalah lebih lama pada permulaan. Setelah stabil, Walau bagaimanapun, ia boleh menjadi sangat cekap untuk pengeluaran berulang.
Itu menjadikannya menarik apabila reka bentuk muncung matang dan dijangka kekal tidak berubah.
Pemesinan CNC adalah sebaliknya. Ia hampir tiada halangan perkakas dan sesuai untuk prototaip pantas, percubaan kejuruteraan, penghantaran segera, dan pengeluaran tersuai.
Pertukarannya ialah setiap bahagian mesti dipotong secara individu, yang boleh menjadikan pengeluaran berskala besar lebih perlahan dan lebih mahal untuk geometri kompleks.
Struktur Kos Komprehensif
| Faktor kos | Nozel Tuangan Ketepatan | Nozel Pemesinan CNC |
| Kos perkakas | Lebih tinggi pada permulaan | Sangat rendah atau tiada |
| Kos bahan | Kurangkan sisa berkesan | Kos sekerap yang lebih tinggi |
| Kos buruh | Lebih rendah setiap bahagian pada skala | Lebih tinggi setiap bahagian untuk bahagian yang kompleks |
| Kos pemprosesan pasca | Sederhana | Rendah hingga sederhana |
| Keadaan kos terbaik | Bahagian kompleks, kelantangan sederhana hingga tinggi | Bahagian mudah, Jumlah rendah, pemulihan cepat |
Untuk geometri muncung mudah, Pemesinan CNC boleh menjadi laluan kos yang lebih rendah, terutamanya apabila volum pengeluaran adalah kecil dan tiada pelaburan perkakas yang wajar.
Untuk geometri muncung sederhana hingga kerumitan tinggi, tuangan ketepatan selalunya mengurangkan jumlah kos dengan mengelakkan pemesinan berbilang paksi yang berlebihan, pengapitan berulang kali, dan operasi pemasangan.
Penjimatan bahan adalah penting terutamanya untuk aloi yang mahal.
5. Kecacatan Biasa dan Cabaran Kawalan Kualiti
Kecacatan Muncung Tuangan Ketepatan
Pemutus ketepatan menawarkan banyak kelebihan, tetapi ia tidak bebas daripada risiko proses.
| Kecacatan biasa | Kesan biasa | Kaedah kawalan |
| Lubang pasir / Kemasukan | Boleh menyekat laluan kecil atau melemahkan zon tempatan | Meningkatkan kualiti cangkang dan penapisan |
| Keliangan pengecutan | Mengurangkan keupayaan menanggung tekanan | Optimumkan reka bentuk gating dan pemejalan |
| Pengecutan dimensi | Mempengaruhi toleransi dan permukaan pengedap | Elaun pemesinan simpanan |
| Tekstur bijirin permukaan | Kekasaran sedikit saluran aliran | Selesaikan kawasan kritikal dengan pemesinan atau penggilap |
Strategi kawalan yang paling penting dalam melontar muncung ialah meninggalkan elaun pemesinan pada muka dan orifis kritikal.
Dalam amalan, permukaan pengedap dan ciri aliran toleransi ketat tidak seharusnya bergantung sepenuhnya pada ketepatan as-cast.
Kecacatan Muncung Pemesinan CNC
Pemesinan CNC sangat tepat, tetapi ia mempunyai kebimbangan kualitinya sendiri.
| Kecacatan biasa | Kesan biasa | Kaedah kawalan |
| Burrs | Mengganggu aliran dan boleh menyebabkan tersumbat | Deburring, kemasan tepi |
| Penyimpangan pengapit | Mencipta ralat konsentrik | Memperbaik reka bentuk lekapan |
| Pengerasan kerja permukaan | Boleh menjejaskan kualiti kakisan dan kemasan | Gunakan kelajuan pemotongan dan penyejuk yang dioptimumkan |
| Tanda alat | Meningkatkan kekasaran di kawasan aliran sensitif | Penggilapan atau kemasan sekunder |
Dalam aplikasi muncung, burr kecil boleh menjadi lebih berbahaya daripada yang kelihatan. Malah ketidaksempurnaan tepi kecil boleh menyebabkan pergolakan, semburan tidak rata, atau pengekalan pencemaran.
Itulah sebabnya deburring selepas pemesinan bukan pilihan dalam pengeluaran muncung kritikal.
6. Pemilihan Permohonan: Proses Mana Yang Sesuai dengan Muncung Mana?
Nozel Casting Ketepatan adalah Terbaik Untuk
- Saluran melengkung yang kompleks
- Saluran dalaman berbilang cawangan atau tidak teratur
- Badan muncung besar atau bersepadu
- Media menghakis dan perkhidmatan tekanan sederhana
- Pengeluaran kelompok sederhana
- Aloi bernilai tinggi di mana penjimatan bahan penting
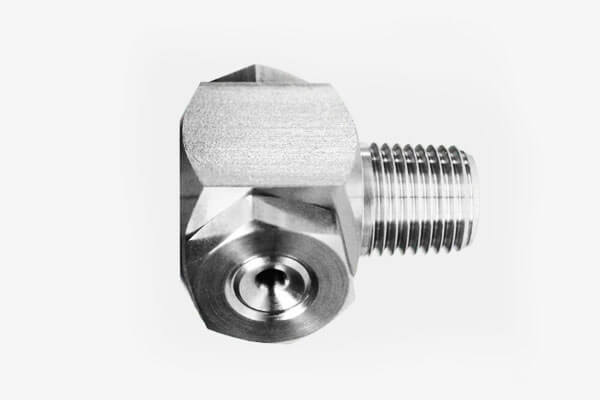
Industri tipikal
- Pemprosesan kimia
- Penyahgaraman marin
- Pengendalian air laut
- Penyemburan dan pembersihan makanan
- Penghantaran cecair industri tekanan sederhana
Nozel Pemesinan CNC adalah Terbaik Untuk
- Muncung lubang lurus mudah
- Muncung apertur mikro
- Permukaan pengedap ketepatan
- Perkhidmatan tekanan tinggi atau intensif getaran
- Prototaip pantas dan bahagian tersuai
- Pengeluaran kelompok kecil dengan toleransi yang ketat
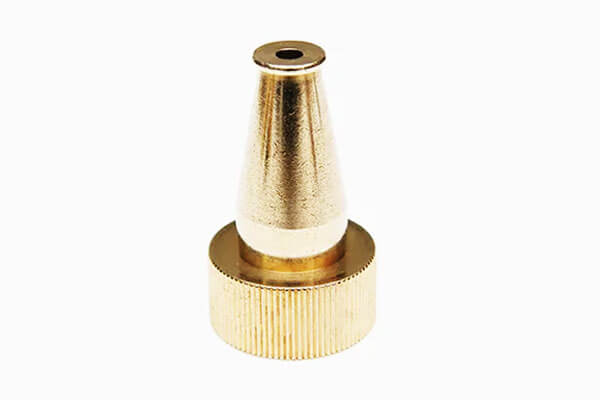
Industri tipikal
- Suntikan bahan api aeroangkasa
- Peralatan pembersihan tekanan tinggi
- Sistem hidraulik
- Peranti pengabusan perubatan
- Peralatan makmal ketepatan
7. Pembuatan Komposit: Hantaran Kosong + Penamat CNC
Dalam pengeluaran muncung moden, pendekatan yang paling matang dari segi teknikal selalunya bukan pemutus ketepatan tulen mahupun pemesinan CNC tulen, tetapi a laluan pembuatan hibrid yang menggabungkan kekuatan kedua-duanya.
Kaedah ini bermula dengan kosong tuangan ketepatan dan berakhir dengan kemasan CNC yang disasarkan pada permukaan berfungsi.
Untuk banyak muncung perindustrian, terutamanya yang digunakan dalam persekitaran kawalan bendalir yang menuntut, proses gabungan ini menawarkan keseimbangan terbaik antara kerumitan geometri, ketepatan dimensi, kualiti permukaan, kecekapan kos, dan kestabilan pembuatan.
Mengapa Pendekatan Hibrid Penting
Muncung ialah komponen yang dipacu fungsi.
Bentuk luarannya mungkin agak kompleks, tetapi ciri prestasi yang paling kritikal biasanya tertumpu di zon tertentu: orifis, muka pengedap, sambungan berulir, permukaan datum, dan kadangkala kawasan peralihan dalaman.
Ini adalah lokasi di mana sisihan yang sangat kecil boleh menjejaskan corak semburan, konsistensi pelepasan, tingkah laku tekanan, atau prestasi kebocoran.
Tuangan ketepatan sangat baik untuk membentuk keseluruhan badan muncung dalam keadaan hampir-jaring-bentuk.
Ia boleh menghasilkan kontur melengkung, laluan bersepadu, geometri luar yang tidak teratur, dan bentuk struktur kompleks yang sebaliknya memerlukan pemesinan yang meluas atau berbilang bahagian yang dipasang.
Namun begitu, pemutus sahaja biasanya tidak dapat menjamin toleransi yang sangat ketat dan kelancaran permukaan yang diperlukan pada antara muka berfungsi yang paling kritikal.
Di situlah penamat CNC menjadi sangat diperlukan.
Dengan menempah elaun pemesinan di kawasan yang diperlukan, pengilang boleh menggunakan operasi CNC untuk menapis hanya zon penting dan bukannya pemesinan keseluruhan bahagian daripada stok pepejal.
Pendekatan ini mengekalkan kelebihan geometri tuangan sambil mencapai tahap ketepatan yang diharapkan daripada muncung mewah.
Logik Proses: Daripada Bentuk Near-Net kepada Ketepatan Fungsian
Proses hibrid bermula dengan reka bentuk tuangan yang sengaja dioptimumkan untuk pemesinan kemudian.
Jurutera tidak mereka bentuk bahagian sebagai tuangan siap akhir; sebaliknya, mereka mereka bentuknya sebagai a membuang kosong dengan elaun terkawal.
Elaun ini biasanya ditinggalkan di kawasan orifis, zon benang, wajah pengedap, dan permukaan datum lain yang memerlukan kawalan dimensi yang ketat.
Badan yang tinggal, terutamanya kawasan yang tidak mempengaruhi tingkah laku cecair akhir secara langsung, dibiarkan dalam bentuk tuangan hampir bersih.
Selepas peringkat pemutus, nozel kosong dibersihkan, diperiksa, dan dirawat haba jika perlu.
Komponen perantaraan ini sudah mengandungi ciri-ciri struktur utama bahagian siap.
Pemesinan CNC kemudiannya digunakan secara selektif dan tepat, menggunakan lekapan dan laluan alat yang disesuaikan dengan permukaan kritikal.
Dalam amalan, ini bermakna hanya sebahagian kecil daripada jumlah geometri yang dimesin kepada saiz akhir, yang mengurangkan masa kitaran, memakai alat, dan sisa bahan berbanding dengan pemesinan stok penuh.
Kelebihan Kejuruteraan Laluan Komposit
Kelebihan yang paling penting dalam pemutus ditambah dengan kemasan CNC ialah pemisahan berfungsi. Proses ini membolehkan setiap kaedah pembuatan melakukan yang terbaik.
Casting mengendalikan penciptaan bentuk dan ekonomi bahan. Pemesinan CNC mengendalikan ketepatan, kebolehulangan, dan penghalusan permukaan.
Dengan membahagikan bahagian dengan cara ini, pengilang mengelak memaksa satu proses untuk menyelesaikan semua masalah.
Ini amat berharga untuk muncung dengan keperluan bercampur.
Contohnya, badan luar mungkin perlu besar, berkontur, dan bersepadu secara struktur, manakala tempat duduk jet dalaman atau kon pengedap mungkin memerlukan kawalan tahap mikron.
Bahagian yang dimesin sepenuhnya akan membazir dan memakan masa.
Bahagian tuangan sepenuhnya mungkin tidak memenuhi keperluan ketepatan. Bahagian hibrid menyelesaikan kedua-dua isu dengan cara yang rasional.
Satu lagi faedah utama ialah mengurangkan beban pemesinan. Apabila badan muncung dilontarkan hampir kepada bentuk akhir, jumlah stok yang dikeluarkan oleh pemesinan adalah jauh lebih rendah daripada pemesinan bilet.
Ini mengurangkan sisa bahan mentah, memendekkan masa pemprosesan, dan mengurangkan beban alat.
Kelebihan menjadi ketara apabila muncung dibuat daripada aloi mahal seperti keluli tahan karat, aloi nikel, atau aloi titanium.
Proses hibrid juga bertambah baik kebebasan reka bentuk. Jurutera boleh menentukan geometri dalaman atau luaran yang kompleks tanpa perlu risau bahawa keseluruhan bahagian mesti boleh diakses oleh alat pemotong.
Selagi zon penamat kritikal boleh dimesin, selebihnya struktur boleh kekal dibuang.
Ini sangat berguna dalam aplikasi di mana penghalaan bendalir, integrasi pelekap, dan reka bentuk pakej padat semuanya penting.
Kos dan Kecekapan Pembuatan
Dari perspektif ekonomi pengeluaran, laluan komposit selalunya merupakan penyelesaian yang paling seimbang untuk medium- kepada produk muncung bernilai tinggi.
Peringkat tuangan menyerap kerumitan bentuk, manakala peringkat CNC dihadkan kepada bilangan terkecil permukaan bernilai tinggi.
Ini sangat meningkatkan nisbah antara usaha pembuatan dan nilai fungsian.
Berbanding dengan pemesinan keseluruhan muncung daripada stok bar pepejal, kaedah hibrid biasanya mengurangkan penggunaan bahan dan masa pemotongan.
Berbanding dengan bergantung sepenuhnya pada pemutus, ia secara mendadak meningkatkan ketepatan dan konsistensi akhir.
Ini menjadikannya sangat menarik dalam industri di mana kos kegagalan adalah tinggi, di mana kebolehulangan dimensi penting, dan di mana aloi itu sendiri cukup mahal untuk menjadikan sisa menjadi kebimbangan yang serius.
Proses ini juga boleh berskala. Setelah perkakas tuangan distabilkan dan program penamat CNC disahkan, pengeluaran boleh bergerak ke dalam aliran kerja yang boleh berulang dan terkawal.
Untuk larian pengeluaran sederhana dan besar, kos unit selalunya menjadi sangat kompetitif kerana kosong tuangan adalah cekap untuk dibentuk dan operasi kemasan kekal setempat.
Pertimbangan Kawalan Kualiti
Kejayaan kaedah hibrid bergantung kepada disiplin kejuruteraan yang baik pada kedua-dua peringkat.
Jika kosong tuangan direka dengan buruk, elaun pemesinan seterusnya mungkin tidak sekata, berlebihan, atau tidak mencukupi.
Jika strategi penamat CNC tidak dikawal dengan teliti, ciri muncung kritikal mungkin kehilangan kepekatan, Integriti pengedap, atau ketepatan aliran.
Atas sebab ini, peralihan antara tuangan dan pemesinan mesti dirancang dari awal.
Corak tuangan hendaklah termasuk elaun yang jelas pada zon mesin, dan pemeriksaan pasca tuang hendaklah mengesahkan bahawa kosong sesuai untuk operasi sekunder.
Semasa penamat CNC, lekapan mesti mengekalkan kawalan datum yang tepat, terutamanya apabila muncung memerlukan hubungan sepaksi atau ortogon antara orifis, benang, dan menutup muka.
Integriti permukaan juga penting. Struktur tuangan mungkin mengandungi tekstur butiran kecil atau kekasaran setempat, tetapi permukaan mesin akhir harus menghapuskan ketidaksempurnaan ini dalam zon berfungsi.
Dalam banyak kes, deburring terakhir, menggilap, atau langkah pembersihan ditambah untuk memastikan tiada sisa burr atau zarah kekal dalam laluan aliran.
Kes Penggunaan Industri Biasa
Laluan pengilangan gabungan ini digunakan secara meluas dalam muncung yang melayani persekitaran industri yang menuntut.
Ia adalah biasa dalam petrokimia, Marin, Aeroangkasa, dan sistem kawalan bendalir mewah.
Aplikasi ini sering menuntut badan muncung yang strukturnya kompleks dan tahan kakisan, tetapi juga memerlukan satu atau lebih permukaan dengan kawalan dimensi yang sangat tepat.
Contohnya termasuk muncung semburan dengan perumah bersepadu, muncung pengabusan berprestasi tinggi, komponen jet ketepatan, dan muncung pengedaran cecair tahan kakisan.
Dalam setiap kes, peringkat tuangan menyediakan platform struktur, dan peringkat pemesinan memastikan prestasi berfungsi akhir.
Mengapa Ia Menjadi Penyelesaian Arus Perdana
Penggunaan yang semakin meningkat daripada "casting blank + Model penamat CNC bukan secara kebetulan.
Ia mencerminkan trend yang lebih luas dalam pembuatan termaju: gunakan proses yang paling cekap untuk setiap ciri dan bukannya memaksa satu proses untuk melakukan segala-galanya.
Dalam pengeluaran muncung, prinsip itu amat menarik kerana bahagian tersebut mengandungi kedua-dua zon dominan bentuk dan zon dominan ketepatan.
Akibatnya, laluan hibrid kini dilihat secara meluas sebagai penyelesaian pilihan untuk muncung industri mewah.
Ia menawarkan fleksibiliti geometri tuangan, ketepatan pemesinan CNC, dan struktur kos yang selalunya lebih menguntungkan daripada alternatif sama ada tuang sepenuhnya atau dimesin sepenuhnya.
Untuk pengilang yang mencari prestasi yang boleh dipercayai dan ekonomi yang kompetitif, ia selalunya merupakan pilihan kejuruteraan yang paling rasional.
8. Kesimpulan
Perbandingan antara tuangan ketepatan dan pemesinan CNC untuk muncung bukanlah masalah proses yang lebih unggul secara universal. Ia adalah soal kesesuaian kejuruteraan.
Pemutus Precision cemerlang apabila muncung adalah kompleks dari segi struktur, urusan pengeluaran cekap bahan, dan keadaan kerja adalah serasi dengan pembuatan bentuk hampir bersih berketepatan sederhana.
Ia amat berkuasa untuk bersepadu, reka bentuk kalis kakisan dan keluaran volum sederhana yang cekap kos.
pemesinan CNC cemerlang apabila muncung memerlukan ketepatan dimensi yang melampau, Kemasan permukaan yang sangat baik, rintangan tekanan tinggi, dan lelaran pantas.
Ia adalah pilihan pilihan untuk komponen aliran mudah tetapi sangat kritikal, prototaip, dan pengeluaran tersuai kumpulan kecil.
Dalam amalan perindustrian moden, penyelesaian yang paling matang selalunya adalah penyelesaian hibrid: melemparkan bentuk, fungsi mesin.
Strategi itu menangkap yang terbaik dari kedua-dua dunia dan memberikan keseimbangan prestasi yang paling kukuh, kos, dan pembuatan.
Soalan Lazim
Muncung mana yang mempunyai rintangan kakisan yang lebih baik?
Dalam banyak kes, muncung keluli tahan karat tuangan ketepatan boleh menawarkan rintangan kakisan yang sangat baik, terutamanya selepas rawatan haba yang betul dan kemasan permukaan.
Keputusan akhir bergantung pada pemilihan aloi, kualiti permukaan, dan persekitaran perkhidmatan.
Bolehkah muncung lingkaran atau sangat kompleks dibuat oleh pemesinan CNC?
Ya, tetapi biasanya hanya dengan peralatan berbilang paksi dan pada kos yang jauh lebih tinggi. Untuk struktur dalaman yang sangat kompleks, pemutus ketepatan biasanya lebih menjimatkan.
Proses manakah yang lebih murah untuk pengeluaran besar-besaran?
Untuk reka bentuk muncung yang kompleks, tuangan ketepatan selalunya menjadi lebih murah pada skala. Untuk reka bentuk muncung mudah, Pemesinan CNC mungkin kekal lebih menjimatkan, terutamanya dalam jumlah yang rendah.
Proses manakah yang lebih baik untuk perkhidmatan tekanan yang sangat tinggi?
Muncung mesin CNC biasanya lebih sesuai untuk keadaan tekanan ultra tinggi kerana ia biasanya menggunakan stok tempa dengan kesinambungan mekanikal yang lebih kuat dan kawalan dimensi yang lebih ketat.
Adakah pemesinan pasca perlu untuk muncung tuang?
Untuk permukaan kritikal, Ya. Wajah pengedap, kawasan berulir, dan orifis halus biasanya dimesin selepas tuangan untuk memastikan ketepatan akhir dan kualiti permukaan.

