Tuangan aluminium ialah penyelesaian pembuatan praktikal untuk menghasilkan komponen logam ringan dengan geometri kompleks, ciri fungsi bersepadu, dan kecekapan bahan yang tinggi.
Berbanding dengan pemesinan komponen sepenuhnya daripada bilet, tuangan boleh membentuk banyak geometri yang diperlukan dalam acuan, mengurangkan penyingkiran bahan dan masa pemesinan.
Bergantung pada geometri bahagian, Jumlah pengeluaran, Keperluan dimensi, dan prestasi mekanikal, pengilang boleh memilih daripada Gravity Die Casting, Casting mati tekanan rendah (LPDC), Casting mati tekanan tinggi (HPDC), Pelaburan Pelaburan, dan pemutus pasir.
Industri LangHe mendekati tuangan aluminium tersuai sebagai proses pembuatan bersepadu dan bukannya operasi faurin terpencil.
Aliran kerja kami boleh menggabungkan semakan kejuruteraan, pemilihan proses pemutus, pembangunan alatan dan corak, peleburan aluminium, Casting, rawatan haba,
pemesinan CNC, penamat permukaan, dan pemeriksaan kualiti, membenarkan pelanggan membangunkan komponen daripada kuantiti prototaip melalui pengeluaran berulang.
1. Apa itu pemutus aluminium?
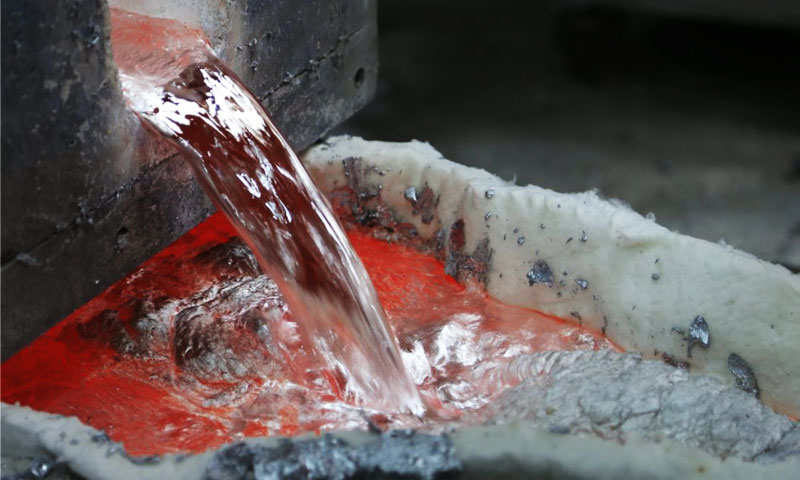
Pemutus aluminium ialah proses pembuatan di mana aloi aluminium cair dimasukkan ke dalam rongga acuan dan dibenarkan untuk memejal menjadi geometri yang telah ditetapkan.
Bergantung kepada komponen yang diperlukan, Jumlah pengeluaran, ketepatan dimensi, dan prestasi mekanikal, acuan boleh dibuat daripada pasir terikat, bahan seramik, atau perkakas logam boleh guna semula.
Kelebihan asas tuangan aluminium ialah keupayaannya untuk mengubah reka bentuk tiga dimensi yang agak kompleks kepada komponen bentuk hampir bersih dalam satu operasi pembentukan utama..
Ciri yang memerlukan pemesinan atau pemasangan yang meluas apabila dihasilkan daripada stok pepejal—seperti tulang rusuk, bos, dinding melengkung, perumahan, dan rongga dalaman—selalunya boleh dimasukkan terus ke dalam tuangan.
Urutan Tuangan Aluminium Asas
Walaupun teknologi tuangan yang berbeza menggunakan peralatan dan perkakas yang berbeza, urutan pembuatan asas adalah serupa:
Pemilihan aloi → reka bentuk acuan/perkakas → lebur → rawatan cair → pengisian acuan → pemejalan → demolding → pembersihan → rawatan haba → pemesinan → kemasan → pemeriksaan
2. Teknologi Proses Pemutus Teras di LangHe Foundry
LangHe Foundry menggunakan platform tuangan aluminium terpelbagai untuk memadankan proses pembuatan dengan geometri bahagian, Jumlah pengeluaran, Keperluan dimensi, kemasan permukaan, dan sasaran hartanah mekanikal.
Tiada kaedah pemutus tunggal yang sesuai untuk setiap komponen aluminium. Proses utama termasuk tuangan die graviti, Casting mati tekanan rendah, Casting mati tekanan tinggi, Pelaburan Pelaburan, dan pemutus pasir.
Gravity Die Casting (Acuan kekal)
Gravity Die Casting, juga dikenali sebagai Pemutus acuan kekal, menggunakan acuan logam yang boleh diguna semula, biasanya dihasilkan daripada besi tuang atau keluli.
Aluminium cair dimasukkan ke dalam rongga terutamanya oleh graviti, manakala salutan acuan dan pemanasan awal acuan terkawal digunakan untuk menguruskan pelepasan dan pemejalan.
Kerana acuan logam mengekstrak haba dengan agak cekap, tuangan die graviti boleh menghasilkan struktur tuangan yang lebih halus dan lebih seragam daripada banyak keadaan tuangan pasir konvensional.
Ia juga memberikan kemasan permukaan yang lebih baik dan konsistensi dimensi.

Ciri-ciri utama termasuk:
- Sifat mekanikal yang baik hasil daripada pemejalan yang agak terkawal.
- Kemasan permukaan yang baik dan konsistensi dimensi berbanding dengan tuangan pasir.
- Perkakas boleh guna semula sesuai untuk medium- kepada pengeluaran volum tinggi.
- Pelaburan perkakas yang lebih rendah daripada tuangan die tekanan tinggi dalam banyak aplikasi.
- Masa kitaran lebih lama daripada HPDC tetapi secara amnya lebih pendek daripada tuangan pasir konvensional.
Aplikasi biasa termasuk perumah pam, kurungan enjin dan jentera, Lampiran elektrik, Roda, dan komponen aluminium struktur
Batasan utama adalah geometri. Dinding yang sangat nipis, Potongan bawah, dan ciri yang sangat rumit boleh menjadi lebih sukar untuk dihasilkan berbanding dengan HPDC, manakala masa kitaran biasanya lebih panjang kerana pengisian didorong terutamanya oleh graviti.
Casting mati tekanan rendah (LPDC)
Casting mati tekanan rendah mengisi acuan dari bawah dengan menggunakan tekanan gas terkawal pada relau pegangan tertutup.
Aluminium cair naik melalui tangkai atau tiub riser ke dalam rongga acuan, dengan tekanan pengisian biasa lazimnya dalam julat anggaran 0.1–1 bar
Tidak seperti pengisian graviti, LPDC menyediakan aliran logam ke atas terkawal dan boleh mengekalkan tekanan semasa pemejalan.
Ini boleh menambah baik pemakanan dan mengurangkan kecenderungan ke arah kecacatan pengecutan tertentu apabila proses direka bentuk dengan betul.
LPDC amat sesuai untuk komponen di mana kekukuhan dalaman, Integriti struktur, dan sifat mekanikal yang konsisten penting.
Proses ini dikaitkan secara meluas dengan roda aluminium dan juga boleh digunakan untuk perumah terpilih, komponen brek, dan tuangan struktur.
Kelebihan utamanya termasuk:
- Dikawal, pengisian pergolakan yang agak rendah
- Penggunaan logam yang baik
- Kebolehulangan yang tinggi
- Kualiti dalaman yang baik untuk reka bentuk yang sesuai
- Kesesuaian untuk medium- kepada pengeluaran volum tinggi
Hadnya termasuk masa kitaran yang lebih perlahan daripada HPDC dan julat geometri praktikal yang lebih sempit.
Keperluan peralatan dan perkakas juga lebih khusus daripada tuangan pasir konvensional.
Casting mati tekanan tinggi (HPDC)
Casting mati tekanan tinggi menyuntik aluminium cair ke dalam acuan keluli boleh guna semula pada halaju dan tekanan tinggi.
Tahap tekanan die-casting biasa boleh mencapai lebih kurang 700–1,400 bar, bergantung kepada reka bentuk mesin, aloi, dan peringkat proses.
HPDC dioptimumkan untuk pengeluaran volum tinggi kompleks, komponen dinding nipis.
Pengisian pantas membolehkan ciri yang rumit, tulang rusuk, bos, dan struktur pelekap bersepadu yang akan dibentuk dengan pemesinan sekunder terhad.
Di bawah keadaan yang sesuai, bahagian dinding di sekeliling 0.8 mm atau lebih tebal sedikit mungkin boleh dicapai di kawasan terpilih, tetapi minimum praktikal sangat bergantung pada aloi, kawasan yang diunjurkan, panjang aliran, reka bentuk mati, dan keadaan terma.

Aplikasi biasa termasuk:
- Transmisi automotif dan perumah motor
- Enjin dan penutup struktur
- Lampiran Elektronik
- Perumahan industri
- Komponen struktur ringan yang kompleks
Kelebihan utama adalah produktiviti yang tinggi, Kebolehulangan dimensi yang sangat baik, kemasan permukaan yang baik, dan penyepaduan ciri yang meluas.
Batasan utama ialah kos keluli mati yang tinggi dan potensi keliangan gas dan udara terperangkap disebabkan oleh pengisian berkelajuan tinggi.
Ini juga boleh menyekat kesesuaian HPDC konvensional untuk aplikasi rawatan haba atau ketat tekanan tertentu melainkan proses khusus digunakan.
Pelaburan Pelaburan
Pemutus pelaburan, atau pemutus lilin yang hilang, menggunakan corak lilin untuk mencipta acuan cengkerang seramik.
Corak lilin disalut dengan lapisan berturut-turut seramik refraktori, selepas itu lilin dikeluarkan dan cangkerang seramik dibakar sebelum aluminium cair diperkenalkan.
Proses ini amat berharga apabila komponen mempunyai geometri tiga dimensi yang kompleks, perincian halus, bahagian nipis, atau ciri dalaman yang sukar untuk menghasilkan semula secara ekonomi menggunakan pasir konvensional atau proses acuan kekal.
Tuangan pelaburan boleh memberikan pembiakan permukaan yang baik dan ketepatan dimensi.
Kemasan permukaan yang mewakili mungkin dalam julat kira-kira 125–250 mikroinci RMS, Bergantung pada aloi, Sistem shell, dan keadaan proses.
Kelebihan utama termasuk:
- Geometri kompleks dan kebebasan reka bentuk yang tinggi
- Ketepatan dimensi yang baik
- Pembiakan permukaan yang baik
- Pengeluaran berbentuk jaring hampir
- Pemilihan aloi yang luas
Aplikasi biasa termasuk komponen industri ketepatan, perkakasan berkaitan aeroangkasa, komponen peralatan perubatan, dan bahagian aluminium kompleks lain.
Had utama ialah kos perkakas dan pemprosesan yang lebih tinggi berbanding dengan tuangan pasir konvensional dan secara amnya produktiviti yang lebih rendah untuk volum pengeluaran yang sangat besar..
Pemutus pasir (Resin & Pasir hijau)
Pemutus pasir menggunakan acuan pasir pakai buang untuk mencipta rongga tuangan. LangHe Foundry boleh menggunakan sistem pasir yang berbeza, termasuk pasir hijau dan pasir berikat resin, mengikut saiz bahagian, Geometri, Jumlah pengeluaran, dan keperluan dimensi.
Pasir hijau menggunakan sistem pengacuan yang mengandungi kelembapan, manakala pasir berikat resin menggunakan sistem pengikat yang diawet secara kimia.
Pasir resin boleh memberikan kawalan yang lebih baik untuk acuan dan teras yang kompleks, manakala pasir hijau digunakan secara meluas untuk pengeluaran tujuan am yang menjimatkan.
Tuangan pasir menawarkan fleksibiliti yang terbaik untuk komponen besar dan rendah- kepada pengeluaran volum sederhana.
Kos perkakas biasanya jauh lebih rendah daripada acuan kekal atau mati HPDC, dan proses itu boleh menampung komponen yang agak besar dan kompleks.
Aplikasi biasa termasuk:
- Perumah pam dan injap besar
- Pangkalan mesin dan perumah
- Komponen peralatan industri
- Tuangan prototaip
- Struktur aluminium tersuai yang besar
Batasan utamanya ialah kemasan permukaan yang lebih kasar, ketepatan dimensi yang lebih rendah, dan keperluan pemesinan yang lebih besar berbanding dengan tuangan die atau tuangan pelaburan.
Pemilihan Proses di LangHe Foundry
Proses penuangan aluminium yang sesuai ditentukan oleh reka bentuk bahagian dan keperluan pengeluaran, bukannya dengan kaedah pemutus sahaja.
Tuangan die graviti dan LPDC sangat sesuai untuk aplikasi yang memerlukan pemejalan terkawal dan sifat konsisten; HPDC dioptimumkan untuk volum tinggi, pengeluaran dinding nipis yang kompleks;
pemutus pelaburan menangani geometri ketepatan yang rumit; dan tuangan pasir kekal sangat berkesan untuk komponen volum besar atau rendah.
Fleksibiliti proses ini membolehkan Langhe Foundry untuk mengimbangi pelaburan perkakas, kecekapan pengeluaran, Kawalan dimensi, kualiti permukaan, dan keperluan mekanikal untuk setiap aplikasi tuangan aluminium.
3. Sains Bahan & Metalurgi Aloi Aluminium
Pemilihan aloi adalah salah satu keputusan yang paling penting dalam tuangan aluminium kerana ia secara langsung mempengaruhi kebolehtuangan, kekuatan mekanikal, Rintangan kakisan, kebolehkerjaan, tindak balas rawatan haba, dan suhu perkhidmatan.
Aloi pemutus aluminium biasa
Aloi tuangan yang paling banyak digunakan adalah berdasarkan terutamanya pada Al-Si, Al-Si-Mg, dan sistem Al-Si-Cu.
Silikon meningkatkan kecairan dan kelakuan mengisi, magnesium membolehkan pengerasan kerpasan, manakala tembaga boleh meningkatkan kekuatan dan meningkatkan kebolehmesinan tetapi secara amnya mengurangkan rintangan kakisan.
| Aloi | Sistem Aloi Biasa | Ciri -ciri utama | Aplikasi biasa |
| A356 | Al-Si-Mg | Castability yang sangat baik, Rintangan kakisan, dan kekuatan yang baik selepas rawatan T6 | Perumahan, bahagian struktur, komponen automotif |
| A357 | Al-Si-Mg | Kandungan Mg lebih tinggi daripada A356, memberikan kekuatan rawatan haba yang lebih tinggi | Tuangan struktur berkekuatan tinggi, komponen kejuruteraan yang menuntut |
| A380 | Al-si-cu | Keupayaan mengisi mati yang sangat baik, kekuatan dan kebolehmesinan yang baik, digunakan secara meluas untuk tuangan die | Bahagian automotif, perumahan, kurungan, Komponen Perindustrian |
| ADC12 | Al-Si-Cu-Fe | Ketidakstabilan yang sangat baik, kestabilan dimensi dan produktiviti yang baik dalam HPDC; digunakan secara meluas untuk bahagian dinding nipis yang kompleks | Perumahan automotif, bahagian motor, kandang elektronik dan perindustrian |
A383 |
Al-si-cu | Kecairan yang tinggi dan rintangan yang baik terhadap rekahan panas; sesuai untuk geometri die-cast yang kompleks | Perumahan die-cast kompleks dan komponen struktur |
| A413 | Al-Si | Kandungan silikon yang tinggi, kecairan dan tekanan tekanan yang sangat baik | Komponen hidraulik, perumahan, tuangan dinding nipis |
| A390 | Aloi Al-Si Tinggi | Rintangan haus yang tinggi dan kestabilan dimensi yang baik, tetapi lebih sukar untuk dimesin | Komponen enjin, pam, Bahagian tahan haus |
| A206 | Al-cu | Kekuatan tinggi dan prestasi keletihan selepas rawatan haba, dengan kebolehtuangan yang lebih rendah daripada aloi Al-Si | Komponen kejuruteraan struktur dan berkekuatan tinggi |
Aloi Boleh Dirawat Haba lwn Aloi Tidak Boleh Dirawat Haba
Aloi boleh dirawat haba memperoleh sebahagian besar kekuatannya daripada tindak balas metalurgi terkawal selepas tuangan. A356, A357, dan A206 adalah contoh yang mewakili.
Laluan T6 biasa terdiri daripada rawatan haba larutan, pelindapkejutan cepat, dan penuaan buatan, dengan suhu yang tepat dan masa pegangan yang ditentukan oleh spesifikasi aloi, ketebalan bahagian tuangan, dan sifat-sifat yang diperlukan.
Aloi tidak boleh dirawat haba (A443, A518) bergantung terutamanya pada struktur mikro as-cast dan kimia aloi mereka untuk kekuatan.
Prestasi mereka masih boleh dipertingkatkan melalui kawalan kualiti cair, struktur bijirin, Kecacatan Casting, dan keadaan penyejukan, tetapi mereka tidak mendapat tindak balas pengerasan kerpasan yang sama seperti A356 atau A357.
Perbezaan ini amat penting dalam tuangan die tekanan tinggi.
Walaupun sesetengah aloi tuangan mati mempunyai potensi rawatan haba, bahagian HPDC konvensional mungkin mengandungi gas terperangkap dan keliangan yang boleh mengembang atau menyebabkan melepuh semasa rawatan larutan suhu tinggi.
Atas sebab ini, aloi seperti A380 dan ADC12 biasanya digunakan dalam keadaan as-cast atau dengan rawatan penuaan suhu rendah terpilih, bergantung kepada reka bentuk komponen dan proses.
4. Integrasi Kejuruteraan: DFM & Keupayaan Simulasi
Tuangan aluminium tersuai paling boleh dipercayai apabila kebolehkilangan ditangani sebelum perkakas dihasilkan.
LangHe Foundry menganggap DFM sebagai peringkat kejuruteraan dan bukannya pemeriksaan pengeluaran akhir.
Tujuannya adalah untuk mengubah model CAD pelanggan kepada geometri yang boleh diisi, dipenuhi, Haba dirawat, machined, dan diperiksa secara konsisten.
Reka Bentuk untuk Kajian Kebolehkilangan
Semakan kejuruteraan menilai bahagian dari kedua-dua perspektif produk dan faundri.
Bidang penting termasuk:
- Ketebalan dinding dan peralihan
- Keperluan draf
- Isi dan jejari
- Tulang rusuk dan bos
- Kebolehcapaian teras
- Gating dan memberi makan
- Pengecutan tuangan
- Elaun pemesinan
- Strategi datum
- Pengapit dan permukaan pemeriksaan
Contohnya, peralihan secara tiba-tiba daripada dinding nipis kepada bos yang sangat tebal boleh mencipta kepekatan haba tempatan.
Kawasan yang lebih tebal mungkin kekal cair lebih lama semasa pemejalan dan menjadi terdedah kepada keliangan pengecutan.
Pengubahsuaian geometri kecil—seperti menambah fillet, mengurangkan jisim yang tidak perlu, atau menambah baik peralihan—oleh itu boleh meningkatkan kualiti tuangan tanpa mengubah fungsi asas komponen.
Ketebalan Dinding dan Peralihan Bahagian
Keseragaman ketebalan bahagian adalah salah satu prinsip umum yang paling berguna dalam tuangan aluminium.
Perbezaan besar dalam ketebalan dinding boleh menghasilkan:
Kadar penyejukan berbeza → masa pemejalan berbeza → ketidakseimbangan haba → peningkatan risiko kecacatan
Ini tidak bermakna setiap tuangan mesti mempunyai dinding seragam yang sempurna. Keperluan fungsional sering memerlukan tulang rusuk, bos, pad pemasangan, dan ciri tempatan yang lain.
Objektif kejuruteraan adalah untuk mengawal perubahan ini melalui peralihan beransur-ansur dan reka bentuk haba yang sesuai.
Reka Bentuk Gating dan Memberi Makan
Sistem gating mengawal cara logam cair mencapai rongga acuan, manakala sistem pemakanan mengimbangi pengecutan semasa pemejalan.
Kajian kejuruteraan mempertimbangkan:
- Lokasi pintu pagar
- Dimensi pelari
- Urutan pengisian
- Kedudukan riser
- Tempat panas tempatan
- Pengukuhan arah
- Limpahan dan pengudaraan di mana berkenaan
Sistem yang direka dengan betul boleh mengurangkan pergolakan, menambah baik pengisian, dan menyediakan penyusuan yang lebih baik bagi bahagian yang mungkin mengalami pengecutan.
Simulasi Pengisian Acuan dan Pemejalan
Untuk bahagian yang kompleks atau bernilai tinggi, simulasi berangka boleh digunakan untuk menilai tuangan yang dicadangkan sebelum ujian fizikal.
Perisian simulasi pemutus boleh memodelkan pengisian acuan, pemindahan haba, pemejalan, dan tingkah laku yang berkaitan dengan pengecutan.
Platform komersial seperti MAGMASOFT dan ProCAST adalah contoh alatan yang digunakan dalam kejuruteraan faundri industri.
Simulasi boleh membantu mengenal pasti:
| Kawasan Simulasi | Objektif Kejuruteraan |
| Corak Pengisian | Kenal pasti pengisian yang tidak lengkap dan laluan aliran yang tidak menguntungkan |
| Taburan Suhu | Nilaikan keseimbangan terma semasa mengisi |
| Urutan Pemejalan | Tentukan di mana pemejalan berlaku pertama dan terakhir |
| Titik Panas | Kenal pasti kawasan yang mempunyai risiko pengecutan yang tinggi |
| Ramalan Keliangan | Kenal pasti kawasan yang berpotensi terdedah kepada pengecutan dalaman |
| Reka Bentuk Gating/Riser | Optimumkan penghantaran dan penyusuan logam |
| Alternatif Proses | Bandingkan proses atau penyelesaian geometri yang berbeza sebelum ujian |
Simulasi ialah alat kejuruteraan ramalan, bukan pengganti untuk pengesahan pengeluaran.
Keputusan tuangan sebenar masih bergantung pada keadaan cair, suhu acuan, tetapan mesin, kawalan pengendali, dan kestabilan proses.
Integrasi CAD/CAM
Setelah reka bentuk pemutus disahkan, Data CAD/CAM boleh digunakan sepanjang pembangunan perkakas dan pemesinan.
Model digital yang sama boleh menyokong:
Pemutus geometri → Reka bentuk perkakas → Pengaturcaraan CNC → Pemeriksaan
Ini mengurangkan risiko percanggahan antara lukisan asal, model lakonan, dan program pemesinan akhir.
Untuk pengeluaran tersuai, kesinambungan data digital amat berguna apabila pelanggan membuat semakan kejuruteraan. Perubahan boleh dinilai sebelum arahan perkakas atau pemesinan dikeluarkan.
Strategi Datum untuk Casting
Pemutus hendaklah direka bentuk dengan logik strategi datum pemesinan. Permukaan pemesinan kritikal hendaklah dirujuk kepada ciri penuangan yang stabil dan boleh berulang.
Ini amat penting untuk komponen yang mengandungi:
- Bearing bores
- Lubang pelekap
- Wajah pengedap
- Antara muka aci
- Pelbagai ciri pemesinan yang berkaitan
Pemilihan datum yang lemah boleh mencipta rantaian ralat dimensi walaupun setiap operasi pemesinan individu kelihatan boleh diterima.
Objektifnya adalah untuk mengawal hubungan antara ciri, bukan sekadar dimensi setiap ciri secara berasingan.
5. Pemprosesan Pasca Lanjutan, Pemesinan, dan penamat permukaan
Tuangan menetapkan geometri asas komponen aluminium, tetapi pemprosesan tambahan selalunya diperlukan untuk mencapai sifat mekanikal yang ditentukan, ketepatan dimensi, keadaan permukaan, dan prestasi fungsional.
Di LangHe Foundry, pasca pemprosesan dipilih mengikut aloi, Kaedah pemutus, bahagian geometri, keperluan toleransi, dan permohonan akhir.

Rawatan haba
Rawatan haba digunakan terutamanya untuk aloi tuangan aluminium yang boleh dirawat haba seperti A356 dan A357.
Keadaan yang paling biasa termasuk T4 dan T6, manakala aloi dan aplikasi terpilih mungkin menggunakan keadaan temper yang lain.
Sebuah tipikal Rawatan T6 terdiri daripada tiga peringkat:
- Rawatan haba penyelesaian untuk melarutkan juzuk mengaloi yang sesuai ke dalam matriks aluminium.
- Pelindapkejutan untuk mengekalkan larutan pepejal supertepu.
- Penuaan Buatan untuk menggalakkan pemendakan terkawal dan meningkatkan kekuatan dan kekerasan.
Untuk aloi jenis A356, rawatan penyelesaian biasanya dijalankan pada kira-kira 530–545°C, diikuti dengan pelindapkejutan cepat dan penuaan buatan selalunya dalam julat 150–180°C.
Suhu yang tepat, masa memegang, dan keadaan penyejukan mesti ditetapkan mengikut spesifikasi aloi dan geometri tuangan.
Rawatan haba juga mesti mempertimbangkan keliangan tuangan dan kestabilan dimensi. Pemanasan berlebihan komponen tuangan tekanan dengan gas terperangkap yang ketara boleh menyebabkan perubahan dimensi atau permukaan melepuh.
Therefore, laluan temper dan rawatan haba yang sesuai hendaklah ditentukan bersama-sama dengan proses pemutus.
Pemesinan CNC bagi Tuangan Aluminium
Pemesinan ketepatan digunakan untuk menukar permukaan tuangan terpilih kepada ciri berfungsi dengan dimensi terkawal dan hubungan kedudukan.
Operasi biasa termasuk menghadap, penggilingan, penggerudian, membosankan, mengetuk, reaming, threading, grooving, dan pemotongan rendah.
Pemesinan amat penting untuk:
- Tempat duduk galas dan gerek ketepatan
- Permukaan pengedap
- Memasang muka
- Lubang berulir
- Antara muka aci dan gandingan
- Permukaan rujukan dimensi
Pertimbangan utama ialah hubungan antara geometri tuangan dan datum pemesinan.
Permukaan yang berfungsi hendaklah dimesin daripada ciri rujukan yang stabil supaya konsentrik, keselarian, keserenjangan, dan ketepatan kedudukan boleh dikawal secara konsisten.
Untuk tuangan aluminium yang direka dengan sesuai, had terima pemesinan dimensi sekitar ± 0.05 mm boleh digunakan sebagai rujukan praktikal untuk banyak ciri, manakala toleransi yang lebih ketat mungkin boleh dicapai pada dimensi terpilih di bawah keadaan CNC terkawal.
Keupayaan sebenar bergantung pada saiz bahagian, Geometri, aloi, keadaan rawatan haba, keupayaan mesin, dan keperluan pemeriksaan.
Penamat permukaan
Kemasan permukaan boleh meningkatkan penampilan, keluarkan sisa tuangan dan burr, dan memberikan perlindungan kakisan atau haus tambahan.
Rawatan yang dipilih hendaklah serasi dengan aloi aluminium dan persekitaran perkhidmatan yang diperlukan.
| Penamat permukaan | Tujuan Utama | Permohonan biasa |
| Tembakan letupan | Mengeluarkan skala, sisa, dan bahan permukaan longgar; menghasilkan tekstur yang seragam | Tuangan industri am |
| Penamat getaran | Deburring dan pelicinan tepi | Komponen kecil dan sederhana |
| Anodizing | Membentuk lapisan aluminium oksida terkawal untuk rintangan kakisan dan penampilan | Perumahan, penutup, komponen pengguna dan perindustrian |
| Salutan serbuk | Menyediakan salutan hiasan dan pelindung yang tahan lama | Bahagian luar dan industri |
Lukisan |
Menyediakan warna dan perlindungan alam sekitar tambahan | Komponen jentera dan peralatan |
| Salutan penukaran kromat | Meningkatkan perlindungan kakisan dan boleh mengekalkan kekonduksian elektrik | Kepungan elektrik dan perindustrian |
| Menandakan laser | Pengenalpastian kekal dan kebolehkesanan | Nombor bahagian, kod QR, logo, maklumat kelompok |
Perhimpunan dan Ujian Fungsian
Untuk komponen yang dibekalkan sebagai pemasangan siap, pasca pemprosesan boleh melangkaui pemesinan dan rawatan permukaan.
Bergantung kepada produk, perkhidmatan boleh termasuk pemasangan sisipan, menekan bearing, pengancing, perhimpunan kecil, pengesahan dimensi, dan pembungkusan pelindung.
Tuangan aluminium yang mengandungi tekanan juga mungkin memerlukan ujian kebocoran.
Ujian tekanan udara atau tekanan air biasanya dipilih mengikut reka bentuk komponen dan spesifikasi pelanggan, manakala ujian helium boleh digunakan di mana sensitiviti kebocoran yang jauh lebih tinggi diperlukan.
Tekanan ujian, masa penstabilan, kebocoran yang dibenarkan, dan kriteria penerimaan hendaklah sentiasa ditakrifkan oleh lukisan atau spesifikasi kejuruteraan yang berkenaan.
Objektif pasca pemprosesan bukan semata-mata untuk meningkatkan penampilan.
Urutan rawatan haba yang dikawal dengan betul, pemesinan CNC, penamat permukaan, perhimpunan, dan ujian kefungsian memastikan komponen tuangan memenuhi dimensi akhirnya, mekanikal, dan keperluan perkhidmatan.
6. Jaminan kualiti & Piawaian Pematuhan
Kawalan kualiti adalah penting untuk tuangan aluminium kerana kecacatan tuangan, variasi dimensi, ketidakkonsistenan rawatan haba, dan ralat pemesinan secara langsung boleh menjejaskan prestasi komponen siap.
Di LangHe Foundry, jaminan kualiti harus meliputi rantaian pembuatan yang lengkap, daripada bahan mentah dan kawalan leburan kepada pemutus, rawatan haba, pemesinan, penamat permukaan, dan pemeriksaan akhir.
Kawalan Komposisi Bahan dan Kimia
Peringkat pertama adalah mengesahkan bahawa aloi yang dipilih mematuhi spesifikasi yang diperlukan.
Komposisi kimia disemak menggunakan peralatan analisis bahan yang sesuai, dengan perhatian khusus kepada unsur-unsur yang sangat mempengaruhi tingkah laku tuangan dan sifat mekanikal, termasuk Dan, Mg, Cu, Fe, Mn, dan Zn.
Untuk pesanan pengeluaran, pengenalpastian bahan dan kebolehkesanan kelompok membantu memastikan aloi yang digunakan dalam tuangan sepadan dengan spesifikasi yang diluluskan.
Kawalan Proses Pemutus
Kualiti tuangan sangat bergantung pada mengawal proses dan bukannya bergantung hanya pada pemeriksaan akhir.
Parameter penting termasuk suhu cair, suhu acuan, syarat pengisian, menuang atau parameter suntikan, degassing, Cairkan kebersihan, dan tingkah laku pemejalan.
Untuk tuangan yang kompleks, simulasi proses juga boleh digunakan semasa pembangunan kejuruteraan untuk mengenal pasti masalah pengisian yang berpotensi, tempat panas, dan kawasan yang terdedah kepada pengecutan sebelum perkakasan pengeluaran dimuktamadkan.
Rawatan Haba dan Pengesahan Mekanikal
Untuk aloi yang boleh dirawat haba, Rekod rawatan haba hendaklah dikawal mengikut keadaan temper yang ditetapkan.
A356-T6, contohnya, memerlukan rawatan penyelesaian terkawal, pelindapkejutan, dan penuaan buatan untuk mencapai prestasi mekanikal yang ditentukan.
Kriteria penerimaan hendaklah berdasarkan spesifikasi aloi yang berkenaan, lukisan, pesanan pembelian, atau standard teknikal pelanggan dan bukannya nilai umum yang digunakan untuk setiap pemutus.
Pemeriksaan Dimensi dan Permukaan
Selepas pemutus dan pemesinan, dimensi kritikal diperiksa menggunakan peralatan pengukur yang ditentukur.
Bergantung pada kerumitan bahagian, pemeriksaan mungkin termasuk kaliper, mikrometer, alat pengukur, tolok ketinggian, CMMS, sistem pemeriksaan optik, dan lekapan khusus.
Pemeriksaan permukaan meliputi penampilan tuangan, Tanda pemesinan, burrs, retak, keadaan salutan, dan keperluan lain yang ditentukan oleh pelanggan.
Di mana perlu, X-ray/ct, pewarna penembusan, atau kaedah ujian tidak merosakkan yang lain boleh digabungkan mengikut tahap risiko dan spesifikasi komponen.
Pematuhan dan Kebolehkesanan
Tuangan aluminium tersuai mungkin perlu mematuhi ASTM, Dalam, Dari, GB, atau piawaian bahan dan dimensi khusus pelanggan, bergantung pada pasaran destinasi dan aplikasi.
Piawaian yang digunakan hendaklah sentiasa ditakrifkan pada peringkat sebut harga dan semakan lukisan.
Kebolehkesanan boleh dilanjutkan daripada kelompok bahan mentah → cair/panas → lot tuangan → rawatan haba → pemesinan → pemeriksaan → penghantaran akhir.
Ini amat penting untuk yang mengandungi tekanan, berkaitan keselamatan, dan komponen pengeluaran ulangan.
LangHe Foundry ialah seorang Pengeluar yang diperakui ISO, menyokong pendekatan pengurusan kualiti berstruktur sepanjang pengeluaran tuangan tersuai.
7. Tuangan Aluminium Tersuai lwn. Pemesinan Aluminium: Yang lebih baik?
Tuangan aluminium tersuai dan pemesinan CNC bukanlah penyelesaian yang bersaing dalam setiap aplikasi.
Mereka menangani keperluan pembuatan yang berbeza, dan dalam banyak kes penyelesaian yang paling berkesan ialah gabungan pemutus dan pemesinan.
| Faktor | Tuangan Aluminium Tersuai | Pemesinan CNC daripada Aluminium |
| Prinsip asas | Aluminium cair dibentuk menjadi geometri yang diperlukan | Bahan dikeluarkan dari bilet, pinggan, atau stok bar |
| Geometri kompleks | Cemerlang untuk bentuk bersepadu, tulang rusuk, bos, dan ciri dalaman | Lebih terhad oleh akses alat dan penyingkiran bahan |
| Perkakas | Memerlukan corak, acuan, atau mati | Secara amnya tidak memerlukan acuan tuangan |
| Kos Peralatan Awal | Lebih tinggi, terutamanya untuk die casting | Lebih rendah untuk prototaip dan volum rendah |
| Pengeluaran volum tinggi | Sangat sesuai untuk mengulang pengeluaran | Boleh menjadi lebih banyak masa- dan intensif bahan |
Ketepatan dimensi |
Baik, diikuti dengan pemesinan jika perlu | Secara umumnya lebih tinggi pada ciri dimesin secara langsung |
| Kecekapan bahan | Pengeluaran berbentuk jaring hampir boleh mengurangkan stok pemesinan | Bahan penting dikeluarkan dari stok pepejal |
| Keadaan permukaan | Bergantung pada kaedah tuangan dan aloi | Dikawal secara langsung dengan memotong parameter dan alat |
| Fleksibiliti prototaip | Sederhana, bergantung kepada kaedah perkakas | Cemerlang |
| Strategi tipikal | Cast badan utama, kemudian ciri kritikal mesin | Mesin bahagian lengkap dari stok |
Pemutus Gabungan + Strategi CNC
Untuk banyak komponen perindustrian, penyelesaian yang paling praktikal adalah bukan pemutus atau pemesinan, tetapi:
Reka bentuk → Tuangan Aluminium → Rawatan Haba → Pemesinan CNC → Kemasan Permukaan → Pemeriksaan
Pendekatan ini memisahkan kedua-dua fungsi pembuatan dengan berkesan:
- Pemutus memberikan kerumitan geometri dan bentuk hampir bersih.
- pemesinan CNC memberikan ketepatan.
- Rawatan haba membangunkan sifat mekanikal yang diperlukan jika berkenaan.
- Penamat permukaan memberikan perlindungan dan penampilan kakisan.
- Pemeriksaan mengesahkan bahagian siap terhadap lukisan.
Oleh itu, proses yang betul bergantung kepada geometri, aloi, kuantiti tahunan, toleransi, keperluan permukaan, belanjawan perkakas, dan jumlah kos pembuatan, bukannya pada satu proses yang lebih unggul secara universal.
8. Perolehan Strategik: Mengapa Pilih Faundri LangHe untuk Tuangan Aluminium Tersuai?
Memilih pengeluar tuangan aluminium tersuai ialah keputusan strategik yang mempengaruhi kualiti, kos, masa memimpin, dan kebolehpercayaan rantaian bekalan.
Langhe Foundry menawarkan gabungan keupayaan yang menjadikannya pilihan yang kukuh untuk projek tuangan aluminium tersuai.
Portfolio proses yang pelbagai.
LangHe mengendalikan tuangan die graviti, Casting mati tekanan rendah, Casting mati tekanan tinggi, Pelaburan Pelaburan, dan pemutus pasir.
Ini membolehkan faundri memilih proses yang optimum untuk setiap aplikasi dan bukannya memaksa satu proses untuk muat setiap bahagian.
Integrasi kejuruteraan.
Pasukan kejuruteraan LangHe menyediakan maklum balas DFM, simulasi, dan pengoptimuman proses. Ini mengurangkan masa pembangunan, meningkatkan kualiti kali pertama, dan mengurangkan jumlah kos.
Pemesinan dan kemasan dalaman.
LangHe menawarkan pemesinan CNC, rawatan haba, Anodizing, Salutan serbuk, lukisan, dan perhimpunan. Ini mengurangkan masa memimpin, mengawal kualiti, dan memudahkan pengurusan rantaian bekalan.
Sistem Kualiti.
LangHe mengekalkan sistem kualiti yang didokumenkan dengan pensijilan bahan, Pemeriksaan dimensi, Ndt, dan kebolehkesanan penuh. Ini penting untuk automotif, Aeroangkasa, perubatan, dan aplikasi kritikal lain.
Fleksibiliti pengeluaran.
LangHe boleh menghasilkan prototaip, kumpulan kecil, dan larian pengeluaran volum tinggi. Kapasiti faundri dan kawalan proses membolehkannya memenuhi jadual penghantaran yang mencabar.
Pengalaman industri.
LangHe melayani pelanggan dalam bidang automotif, Aeroangkasa, tenaga, telekomunikasi, perubatan, perindustrian, dan industri produk pengguna. Pengalaman ini memberitahu setiap projek.
Rakan Kongsi Pembuatan Tunggal untuk Tuangan Aluminium Tersuai
Nilai LangHe Foundry terletak pada penyepaduan teknologi tuangan, sokongan kejuruteraan, pemesinan CNC, penamat permukaan, pemeriksaan, dan penyelarasan bekalan ke dalam satu aliran kerja pembuatan.
Ini mengurangkan keperluan untuk menguruskan pembekal berasingan untuk peringkat pengeluaran individu dan menyediakan antara muka teknikal yang lebih jelas daripada semakan lukisan kepada bahagian siap..
Untuk pembeli yang menilai pembekal tuangan aluminium tersuai, Oleh itu, pertimbangan utama bukan sahaja harga seunit, tetapi juga keupayaan proses, sokongan kejuruteraan, konsistensi kualiti, fleksibiliti pengeluaran, dan jumlah kos pemilikan.
Pendekatan bersepadu LangHe direka untuk menangani keperluan ini dari pembangunan awal melalui pengeluaran berulang.
9. Kesimpulan
Tuangan aluminium tersuai ialah proses pembuatan serba boleh dan kos efektif untuk menghasilkan kompleks, ringan, dan komponen tahan lama.
Pilihan proses tuangan-graviti mati, tekanan rendah, tekanan tinggi, pelaburan, atau pasir—bergantung kepada geometri, kelantangan, toleransi, kemasan permukaan, dan keperluan harta mekanikal.
Langhe Foundry menawarkan platform pemutus yang komprehensif, sokongan kejuruteraan, pemesinan dan kemasan dalaman, dan sistem kualiti yang kukuh.
Gabungan ini membolehkan faundri menghantar tuangan aluminium tersuai yang memenuhi spesifikasi yang paling mencabar sambil mengawal kos dan masa pendahuluan.
Sama ada permohonan itu adalah perumahan automotif, kurungan aeroangkasa, kandang elektronik, atau badan pam industri, rakan pemutus yang betul boleh membuat perbezaan antara komponen yang berfungsi dengan pasti dan komponen yang gagal sebelum waktunya.
Industri Langhe diletakkan sebagai rakan kongsi sedemikian, menawarkan kedalaman teknikal, keupayaan pengeluaran, dan jaminan kualiti yang diperlukan untuk projek tuangan aluminium tersuai.
Soalan Lazim
Adakah ADC12 sesuai untuk tuangan aluminium tersuai?
Ya. ADC12 digunakan secara meluas untuk tuangan die tekanan tinggi kerana kecairannya yang baik, kestabilan dimensi, dan kesesuaian untuk komponen kompleks.
Ia biasanya digunakan untuk perumahan, kurungan, komponen motor, dan bahagian die-cast industri dan automotif lain.
Bolehkah tuangan aluminium dirawat haba?
Ya, tetapi kebolehgunaan bergantung pada aloi dan proses penuangan. A356 dan A357, contohnya, biasanya dibekalkan dalam keadaan dirawat haba seperti T6.
Aloi die-cast tekanan tinggi konvensional seperti ADC12 memerlukan pertimbangan tambahan kerana gas terperangkap dan keliangan boleh menjejaskan tindak balasnya terhadap rawatan suhu tinggi.
Bolehkah LangHe menyediakan pemesinan selepas tuangan aluminium?
Ya. Tuangan aluminium tersuai boleh digabungkan dengan pemesinan CNC untuk gerek, benang, permukaan pengedap, antara muka pemasangan, dan ciri ketepatan lain, diikuti dengan pemeriksaan dan kemasan permukaan yang sesuai.
Apakah perbezaan antara tuangan die graviti dan tuangan die tekanan tinggi?
Tuangan die graviti menuang aluminium cair ke dalam acuan logam di bawah graviti, menghasilkan sifat mekanikal yang baik dan kemasan permukaan pada isipadu sederhana.
Tuangan die tekanan tinggi menyuntik aluminium cair pada tekanan tinggi, menghasilkan kompleks, bahagian dinding nipis pada volum tinggi dengan ketepatan dimensi yang sangat baik.
Apakah kegunaan tuangan die tekanan rendah?
Tuangan die tekanan rendah digunakan untuk simetri, bahagian berintegriti tinggi seperti roda automotif, kepala silinder, dan kaliper brek. Ia menawarkan kualiti dalaman yang sangat baik dan hasil bahan yang tinggi.