

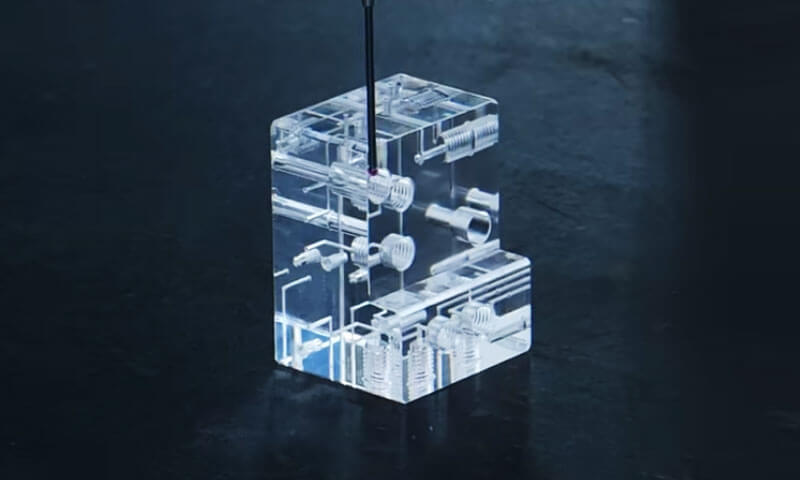
Akrilik, atau polimetil metakrilat (PMMA), adalah salah satu plastik kejuruteraan yang paling serba boleh dalam pembuatan moden.
Ia adalah telus, tahan lama, dan stabil dari segi dimensi—tiga sifat yang jarang wujud bersama dalam satu bahan.
Daripada perumah peranti perubatan dan peralatan makmal kepada kanta cahaya automotif, paparan tempat pembelian, dan komponen bendalir ketepatan, bahagian akrilik melaksanakan fungsi yang kaca, polikarbonat, dan polimer lain tidak boleh dipadankan sendiri.
Tetapi akrilik bukan bahan tunggal. Ia wujud dalam bentuk tuang dan tersemperit dengan sifat yang berbeza dengan ketara, dan ia boleh dibentuk oleh pemesinan CNC, pengacuan suntikan, Pemotongan laser, Thermoforming, dan ikatan.
Memilih bentuk bahan yang betul dan proses pembuatan yang betul adalah perbezaan antara bahagian yang berfungsi dengan sempurna dan yang retak, kegilaan, atau gagal pemeriksaan dimensi.
Artikel ini mengkaji bahagian akrilik tersuai ketepatan dari perspektif pengilang khusus.
1. Apa Itu Akrilik (PMMA)?
Polimetil metakrilat (PMMA) adalah telus, polimer termoplastik amorf yang dihasilkan oleh pempolimeran metil metakrilat (MMA) monomer.
Ia mula dikomersialkan di 1930s dan sejak itu telah menjadi salah satu plastik lutsinar yang paling banyak digunakan di dunia.
PMMA biasanya dikenali sebagai “akrilik”, tetapi bahan tersebut juga dipasarkan di bawah nama dagang yang terkenal seperti Plexiglas, Perspex, Lucite, Akrilit, dan Altuglas.
Nama dagangan ini merujuk kepada produk atau jenama komersial berdasarkan bahan akrilik; polimer asas ialah PMMA.
Daya tarikan PMMA terletak pada gabungan ketelusan optik yang tinggi, ketumpatan rendah, kekerasan permukaan yang baik, Rintangan UV, keboleh cuaca, dan kemudahan fabrikasi.
PMMA jernih berkualiti tinggi boleh memberikan penghantaran cahaya boleh dilihat kira-kira 90–92%, memberikannya rupa seperti kaca manakala beratnya hanya kira-kira separuh daripada kaca konvensional mengikut isipadu.
2. Apakah Pelbagai Jenis Akrilik (PMMA)?
Untuk bahagian akrilik ketepatan, Saham PMMA biasanya dibahagikan kepada tuang PMMA dan PMMA tersemperit mengikut cara pembuatan bahan.
Walaupun kedua-duanya berasaskan polimer yang sama, sejarah pemprosesan mereka boleh menghasilkan perbezaan berat molekul, tekanan sisa, tingkah laku terma, kualiti optik, dan prestasi pemesinan.
Pelakon PMMA
Pelakon PMMA dihasilkan dengan mempolimerkan cecair metil metakrilat (MMA) antara acuan, biasanya plat kaca untuk pengeluaran kepingan.
Berbanding dengan bahan tersemperit, PMMA tuang umumnya menawarkan berat molekul yang lebih tinggi, tekanan sisa yang lebih rendah, Kestabilan terma yang baik, dan kejelasan optik yang sangat baik.
Ciri-ciri ini menjadikan pelakon PMMA amat sesuai untuk pemesinan CNC.
Di bawah keadaan pemotongan yang dikawal dengan betul, ia boleh menghasilkan kerepek yang agak bersih dan tepi mesin yang jelas, sambil mengurangkan kecenderungan ke arah pelembutan atau calitan yang berlebihan pada zon pemotongan.
Oleh itu PMMA tuang biasanya dipilih untuk komponen ketepatan seperti penutup optik, perumahan telus, tingkap pemeriksaan, prototaip, dan bahagian akrilik yang dimesin tersuai.
PMMA tersemperit
PMMA tersemperit dihasilkan dengan mencairkan pelet resin akrilik secara berterusan dan memaksa polimer melalui acuan.
Proses penyemperitan menyediakan pengeluaran kepingan piawai yang cekap, batang, tiub, dan profil, tetapi ia boleh memperkenalkan orientasi molekul dan tekanan dalaman baki yang lebih tinggi.
Semasa pemesinan CNC yang agresif, ciri-ciri ini boleh meningkatkan risiko ubah bentuk berkaitan haba, lebur tepi, dan stress gila, terutamanya apabila keadaan pemotongan dikawal dengan baik atau komponen mengandungi ciri dalaman yang tajam.
PMMA tersemperit kekal berguna secara meluas untuk produk akrilik fabrikasi am dan stok piawai, tetapi untuk menuntut pemesinan tolak, tuang PMMA selalunya diutamakan apabila kestabilan dimensi, kualiti permukaan, dan tekanan pemesinan yang rendah adalah kritikal.
3. Sifat Bahan Teras Akrilik (PMMA) untuk Komponen Ketepatan
Memahami sifat bahan PMMA adalah penting untuk mereka bentuk bahagian yang berfungsi dengan pasti. Sifat berikut amat relevan untuk komponen ketepatan.
Sifat optik.
PMMA menghantar kira-kira 92% cahaya yang kelihatan, berbanding dengan kira-kira 90% untuk kaca.
Ia mempunyai indeks biasan sebanyak 1.49 dan serakan rendah, menjadikannya sesuai untuk kanta, panduan cahaya, dan tingkap optik. Ia tidak kuning dengan ketara di bawah pendedahan UV, tidak seperti kebanyakan plastik lain.
Sifat mekanikal.
PMMA adalah tegar dan keras. Kekuatan tegangan biasa ialah 65–75 MPa, kekuatan lentur ialah 90–110 MPa, dan modulus tegangan ialah 2.4–3.2 GPa.
Ia rapuh berbanding dengan polikarbonat, dengan kekuatan hentaman Izod berlekuk 15–25 J/m.
Ini bermakna bahagian akrilik mesti direka bentuk untuk mengelakkan kepekatan tegasan yang boleh menyebabkan keretakan.
Sifat terma.
Suhu peralihan kaca PMMA adalah lebih kurang 105°C, dan suhu pesongan haba adalah sekitar 95°C pada 0.45 MPA.
Suhu perkhidmatan biasanya dihadkan kepada 80°C untuk kegunaan berterusan. Pekali pengembangan terma adalah lebih kurang 70 × 10⁻⁶ /° C., yang lebih tinggi daripada kebanyakan logam tetapi lebih rendah daripada banyak plastik lain.
Rintangan kimia.
PMMA menentang asid cair, Alkalis, hidrokarbon alifatik, dan minyak mineral.
Ia diserang oleh keton (aseton, MEK), ester, hidrokarbon berklorin, dan hidrokarbon aromatik.
Alkohol boleh menyebabkan keretakan tekanan pada bahagian yang tertekan. Ini mesti dipertimbangkan apabila memilih agen pembersih dan pelekat.
Penyerapan kelembapan.
PMMA menyerap kira-kira 0.3–0.4% air pada ketepuan. Ini adalah rendah berbanding dengan nilon atau polikarbonat, tetapi ia masih boleh menyebabkan perubahan dimensi dalam bahagian ketepatan.
Untuk aplikasi kritikal, bahagian hendaklah dikondisikan sebelum pemesinan akhir.
Sifat elektrik.
PMMA mempunyai kekuatan dielektrik yang baik (Kira -kira 20 kV/mm) dan kerintangan isipadu (kira-kira 10¹⁵ Ω·cm), menjadikannya sesuai untuk aplikasi elektrik dan elektronik.
Rintangan cuaca.
PMMA sangat tahan terhadap sinaran UV dan luluhawa luar. Ia digunakan secara meluas dalam papan tanda luar, trim automotif, dan kaca seni bina.
Namun begitu, pendedahan yang berpanjangan kepada UV boleh menyebabkan degradasi permukaan dalam beberapa formulasi, jadi gred penstabilan UV disyorkan untuk kegunaan luar.
Biokompatibiliti.
PMMA gred perubatan tersedia dan digunakan dalam prostetik pergigian, simen tulang, dan komponen peranti perubatan.
Ia boleh disterilkan oleh etilena oksida, sinaran gamma, atau autoklaf (dengan batasan).
4. Pemesinan CNC Ketepatan Akrilik (PMMA) Bahagian
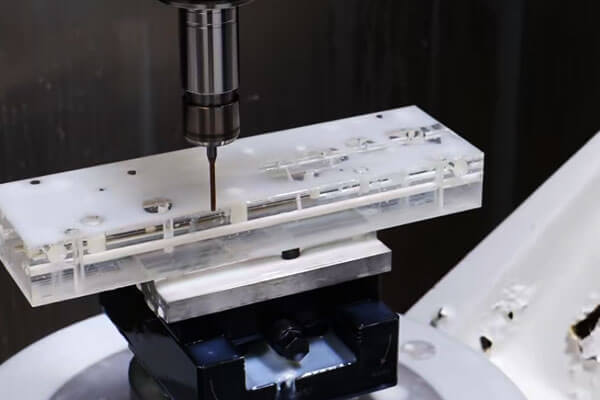
pemesinan CNC adalah salah satu kaedah yang paling fleksibel untuk menghasilkan akrilik tersuai ketepatan (PMMA) bahagian, terutamanya apabila kuantiti yang diperlukan agak kecil, geometri sangat disesuaikan, atau reka bentuk mesti kerap ditukar.
Tidak seperti acuan suntikan, Pemesinan CNC tidak memerlukan acuan pengeluaran khusus.
Komponen siap dihasilkan terus dari helaian PMMA, pinggan, batang, blok, atau stok lain yang sesuai dengan mengeluarkan bahan dengan alat pemotong dikawal komputer.
Operasi CNC biasa untuk PMMA termasuk penggilingan, berpaling, penggerudian, membosankan, reaming, penghalaan, chamfering, dan ukiran.
Bergantung pada geometri dan kualiti optik yang diperlukan, pemesinan boleh diikuti dengan menggilap atau operasi kemasan permukaan yang lain.
Cabaran utama ialah pengurusan haba. PMMA mempunyai kekonduksian haba yang agak rendah, jadi haba yang dijana di zon pemotongan boleh terkumpul dengan cepat.
Haba yang berlebihan boleh melembutkan polimer dan menyebabkan lebur, pembentukan burr, calitan permukaan, herotan dimensi, atau stress gila.
Alat yang tajam, parameter pemotongan yang sesuai, pemindahan cip yang cekap, dan lekapan tegar tetapi bertekanan rendah adalah penting.
Proses Pemesinan CNC untuk PMMA
Aliran kerja ketepatan biasa ialah:
Pemilihan Bahan → Pengaturcaraan CAD/CAM → Pegangan Kerja → Pemesinan Kasar → Pemesinan Selesai → Deburring → Penggilapan/Penyiapan Permukaan → Pemeriksaan Dimensi
Bahan harus dipilih mengikut keperluan aplikasi dan pemesinan.
Pelakon PMMA sering diutamakan untuk menuntut pemesinan tolak kerana ciri materialnya boleh memberikan tingkah laku dimensi dan pemesinan yang menggalakkan,
manakala stok tersemperit juga boleh berjaya dimesin apabila tekanan sisa dan kesan haba dikawal dengan betul.
Semasa pengaturcaraan CAM, laluan alat harus mengelakkan pengumpulan haba yang tidak perlu.
Penglibatan alat yang tinggi, menggosok berpanjangan, dan hantaran berulang di kawasan yang sama boleh menjana suhu yang berlebihan walaupun parameter pemotongan nominal kelihatan munasabah.
Kelebihan Pemesinan CNC PMMA
Fleksibiliti Reka Bentuk Tinggi
Pemesinan CNC boleh menghasilkan geometri yang sangat disesuaikan tanpa memerlukan alat pengacuan suntikan.
Pengubahsuaian reka bentuk biasanya boleh dilaksanakan melalui perubahan CAD/CAM dan bukannya dengan menghasilkan acuan baharu.
Ini menjadikan proses ini sangat sesuai untuk prototaip kejuruteraan, sampel berfungsi, komponen gantian, dan bahagian volum rendah yang disesuaikan.
Kebolehcapaian Ciri Cemerlang
Pemesinan CNC secara langsung boleh menghasilkan ciri ketepatan seperti:
- Lubang dan lubang
- Slot dan poket
- Benang di mana sesuai
- Permukaan pemasangan
- Countersinks
- Chamfers
- Tanda terukir
Gabungan ciri yang kompleks boleh dimesin dalam satu persediaan apabila mesin dan susunan kerja membenarkan.
Sesuai untuk Prototaip dan Isipadu Rendah
Pemesinan CNC adalah menarik dari segi ekonomi apabila kuantiti pengeluaran tidak membenarkan alat pengacuan suntikan.
Ia juga membolehkan pengilang bergerak secara relatif cepat daripada reka bentuk CAD siap kepada komponen fizikal.
Kawalan Dimensi Tinggi
Peralatan CNC moden boleh menyediakan kawalan dimensi yang ketat apabila stok PMMA, mesin, perkakas, suhu, dan keadaan pengukuran diuruskan dengan betul.
Ciri kritikal juga boleh diperiksa menggunakan CMM, sistem penglihatan, atau tolok ketepatan.
Had Pemesinan CNC PMMA
Had utama ialah kecekapan penyingkiran bahan. Sebahagian besar stok asal mungkin menjadi sisa pemesinan, terutamanya apabila komponen siap mempunyai nisbah bahan-ke-isipadu yang kecil.
Pemesinan CNC juga boleh menjadi mahal untuk kuantiti pengeluaran yang besar kerana masa kitaran dan skala penghunian mesin dengan bilangan bahagian.
Batasan lain termasuk:
- Pengumpulan haba semasa pemotongan
- Risiko burr atau lebur tepi
- Potensi pelepasan tegasan sisa
- Kos unit yang lebih tinggi pada volum yang tinggi
- Perlu penggilap tambahan untuk permukaan optik
- Peningkatan keperluan pengendalian untuk bahagian lutsinar sensitif calar
Atas sebab-sebab ini, Pemesinan CNC biasanya paling kuat pada prototaip dan akhir volum rendah spektrum pengeluaran.
5. Pengacuan Suntikan Akrilik Tersuai (PMMA) Bahagian
Pengacuan suntikan membentuk bahagian PMMA dengan memanaskan termoplastik di atas julat pemprosesannya, menyuntik polimer cair ke dalam acuan ketepatan di bawah tekanan, membenarkan bahan menyejuk dan memejal, dan kemudian mengeluarkan komponen siap.
Tidak seperti pemesinan CNC, yang mengeluarkan bahan daripada kosong pepejal, pengacuan suntikan mencipta geometri yang diperlukan terus melalui rongga acuan.
Ini menjadikannya amat berkesan untuk ulang penghasilan bentuk kompleks dan komponen volum tinggi.
Kitaran acuan suntikan PMMA biasa ialah:
Pengeringan Resin → Pengplastisan → Suntikan → Pembungkusan/Pemegang → Penyejukan → Ejection → Pemeriksaan
PMMA memerlukan kawalan lembapan yang sesuai sebelum diproses. Kelembapan yang berlebihan dalam resin boleh menyumbang kepada buih, coretan perak, jerebu, dan kecacatan permukaan atau optik yang lain.
Keadaan pengeringan hendaklah mengikut spesifikasi pengeluar resin.
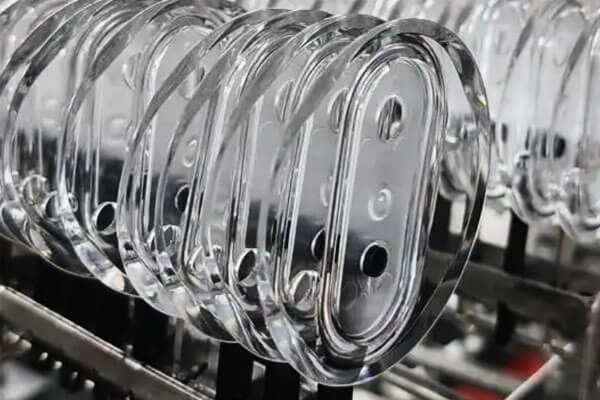
Pengacuan Suntikan Berkualiti Optik
Apabila bahagian PMMA bertujuan untuk aplikasi optik atau telus, ketepatan dimensi sahaja tidak mencukupi.
Proses juga mesti dikawal:
Tingkah laku aliran + keseragaman penyejukan + tekanan sisa + keadaan permukaan acuan
Pengisian atau penyejukan yang tidak terkawal boleh menghasilkan herotan optik walaupun dimensi bahagian kekal dalam toleransi.
Permukaan acuan itu sendiri bertindak sebagai permukaan replika langsung. Apa-apa kecacatan, pencemaran, calar, atau tekstur yang tidak sesuai pada permukaan acuan kritikal boleh dipindahkan ke bahagian akrilik yang telah siap.
Atas sebab ini, pengacuan PMMA optik sering memerlukan kawalan yang berhati-hati terhadap penggilapan acuan, pengeringan resin, syarat pengisian, pembatalan, dan penyejukan.
Kelebihan PMMA Pengacuan Suntikan
Kelebihan:
- Kos seunit rendah pada volum: Setelah perkakas dilunaskan, kos seunit adalah rendah.
- Kadar pengeluaran yang tinggi: Beribu-ribu bahagian setiap hari adalah mungkin.
- Kebolehulangan yang sangat baik: Dimensi dan sifat yang konsisten.
- Geometri kompleks: Ciri -ciri bersepadu, tulang rusuk, bos, dan snap fit boleh dibentuk.
- Kemasan permukaan: Tekstur acuan direplikasi pada bahagian tersebut.
- Pelbagai bahan: Berwarna, diisi, dan gred khusus tersedia.
- Automasi: Proses ini boleh diautomatikkan sepenuhnya.
Batasan:
- Kos perkakas yang tinggi: Acuan boleh menelan belanja puluhan ribu ringgit.
- Jangka masa yang lama: Pembuatan acuan mengambil masa berminggu-minggu hingga berbulan-bulan.
- Kekangan reka bentuk: Draf sudut, keseragaman ketebalan dinding, dan lokasi pintu masuk mesti dipertimbangkan.
- Had material: Akrilik tuang berat molekul yang sangat tinggi tidak boleh dibentuk.
- Tekanan sisa: Bahagian acuan mungkin mempunyai baki tegasan dan birefringence.
- Jumlah minimum: Tidak menjimatkan untuk volum rendah.
6. Teknikal & Perbandingan Ekonomi: Pemesinan CNC vs.. Pengacuan suntikan
Pemesinan CNC dan pengacuan suntikan boleh menghasilkan bahagian PMMA tersuai ketepatan, tetapi ia dioptimumkan untuk keadaan pengeluaran yang berbeza.
Perbezaan utama ialah pemesinan CNC mengeluarkan bahan daripada stok PMMA pepejal, manakala pengacuan suntikan membentuk bahagian terus dalam acuan.
Akibatnya, struktur kos mereka, fleksibiliti reka bentuk, kecekapan pengeluaran, dan penggunaan bahan agak berbeza.
| Faktor Utama | Pemesinan CNC | Pengacuan suntikan |
| Prinsip Pembuatan | Pemesinan tolak daripada helaian PMMA, pinggan, batang, atau blok | Membentuk PMMA cair di dalam acuan ketepatan |
| Jumlah Pengeluaran Terbaik | Prototaip, Contoh, dan pengeluaran volum rendah | Medium- dan pengeluaran volum tinggi |
| Kos Peralatan Awal | Rendah; terutamanya alat pemotong dan lekapan standard | Tinggi; acuan khusus diperlukan |
| Kos unit | Agak tinggi kerana masa pemesinan meningkat dengan kuantiti | Agak rendah selepas pelaburan acuan dilunaskan |
| Fleksibiliti reka bentuk | Cemerlang; Perubahan CAD biasanya boleh dilaksanakan tanpa alat baharu | Terhad selepas perkakas; perubahan reka bentuk utama mungkin memerlukan pengubahsuaian acuan |
| Kelajuan Pembangunan | Cepat; sesuai untuk prototaip pantas | Lebih perlahan kerana reka bentuk acuan, pembuatan, dan percubaan diperlukan |
Geometri 3D Kompleks |
Baik, tetapi dikekang oleh akses alat dan strategi pemesinan | Cemerlang untuk tulang rusuk yang dibentuk, bos, klip, dan ciri bersepadu |
| Ketepatan dimensi | Tinggi dan dikawal secara langsung oleh laluan alat CNC | Tinggi selepas penstabilan proses, tetapi dipengaruhi oleh keadaan pengecutan dan acuan |
| Kualiti Permukaan Optik | Potensi cemerlang dengan pemesinan dan penggilapan terkawal | Potensi yang sangat baik dengan permukaan acuan berkualiti tinggi dan acuan yang stabil |
| Penggunaan bahan | Lebih rendah; bahan yang dikeluarkan menjadi sisa pemesinan | Lebih tinggi; bahagian terbentuk berhampiran bentuk jaring, walaupun pelari dan spru menghasilkan sedikit sisa |
| Fleksibiliti Ketebalan Dinding | Cemerlang untuk komponen mesin dengan ketebalan berubah-ubah | Memerlukan kawalan berhati-hati untuk meminimumkan tanda sinki, Warpage, dan tekanan sisa |
| Ciri Dalaman | Cemerlang untuk lubang yang boleh diakses, slot, dan poket | Sangat baik untuk bos acuan, tulang rusuk, dan ciri bersepadu yang kompleks |
| Penamat permukaan | Mudah digabungkan dengan penggilap, pengisaran, atau operasi sekunder lain | Permukaan acuan sebahagian besarnya menentukan kemasan sebagai acuan; kemasan sekunder mungkin masih diperlukan |
Tekanan sisa |
Boleh diperkenalkan atau dilepaskan semasa pemesinan, terutamanya dalam stok yang tertekan | Pengacuan boleh memperkenalkan orientasi sisa dan tegasan haba |
| Kos Sisa Bahan | Lebih penting untuk geometri yang dimesin berat | Secara amnya lebih rendah untuk bahagian bentuk hampir bersih volum tinggi |
| Kebolehulangan Bahagian-ke-Bahagian | Sangat tinggi dengan pengaturcaraan CNC yang stabil dan kawalan proses | Sangat tinggi selepas acuan dan parameter acuan distabilkan |
| Pulangan Modal Ekonomi | Biasanya menguntungkan pada kuantiti yang lebih rendah | Menjadi semakin menjimatkan apabila jumlah pengeluaran meningkat |
| Aplikasi PMMA biasa | Prototaip, bahagian optik, perumahan adat, Komponen volum rendah | Penutup, perumahan, memaparkan, komponen pencahayaan, bahagian tersuai volum tinggi |
| Kelebihan Utama | Fleksibiliti dengan pelaburan pendahuluan yang rendah | Produktiviti tinggi dan kos unit rendah pada skala |
| Had Utama | Kos unit dan penyingkiran bahan yang lebih tinggi | Pelaburan perkakas yang tinggi dan fleksibiliti reka bentuk yang lebih rendah selepas perkakas |
7. Kemasan Permukaan Akrilik dan Pemprosesan Pasca
Kemasan permukaan adalah penting untuk bahagian akrilik, terutamanya apabila kejelasan atau penampilan optik adalah penting. Operasi kemasan biasa termasuk:
Menggilap
Akrilik boleh digilap ke kemasan optik tinggi menggunakan urutan kertas kasar, sebatian, dan roda buffing. Penggilap api dan penggilap wap juga digunakan untuk kemasan tepi.
Penyepuhlindapan
Bahagian akrilik yang dimesin atau dibentuk boleh disepuhlindapkan untuk melegakan tekanan dalaman.
Penyepuhlindapan biasanya dilakukan pada 70–80°C selama beberapa jam, diikuti dengan penyejukan perlahan. Ini mengurangkan risiko menggila dan retak.
Penggilap wap
Bahagian itu terdedah kepada wap pelarut, yang melicinkan permukaan. Ini menghasilkan kemasan yang sangat berkilat tetapi memerlukan kawalan yang teliti untuk mengelakkan herotan.
Penggilap api
Nyalaan terkawal disalurkan ke atas permukaan, mencairkan lapisan nipis dan menghasilkan licin, kemasan berkilat. Ini biasanya digunakan untuk tepi.
Penggilap Berlian
Untuk menuntut komponen telus, penggilap berlian boleh memberikan permukaan yang sangat halus. Ia amat berguna apabila kekasaran permukaan rendah dan kejelasan optik yang tinggi diperlukan.
Berbanding dengan penggilap kasar konvensional, proses berasaskan berlian boleh menyediakan penyingkiran yang lebih terkawal bagi jumlah bahan yang sangat kecil.
Ini menjadikan ia menarik untuk permukaan optik ketepatan dan komponen di mana tanda pemesinan yang boleh dilihat mesti diminimumkan.
Mengecat dan menyalut
Akrilik boleh dicat, dicetak skrin, atau disalut dengan anti-reflektif, anti statik, atau kemasan berlapis keras.
Tekstur dan Kemasan Matte
Tidak setiap bahagian PMMA memerlukan yang telus, permukaan berkilat. Kemasan matte atau bertekstur terkawal boleh digunakan di mana pengurangan silau, penampilan visual, resapan cahaya, atau ciri sentuhan adalah lebih penting daripada ketelusan maksimum.
Pemotongan dan ukiran laser
Pemprosesan laser digunakan untuk memotong, ukiran, dan menanda akrilik. Ia menghasilkan kelebihan yang digilap dalam beberapa kes.
Ikatan dan pemasangan
Akrilik boleh dicantumkan dengan kimpalan pelarut, ikatan pelekat, kimpalan ultrasonik, atau pengancing mekanikal. Kimpalan pelarut menghasilkan sambungan telus tetapi memerlukan kawalan yang teliti.
Pembersihan
Akrilik hendaklah dibersihkan dengan sabun dan air lembut atau pembersih plastik khusus. Pelarut seperti aseton dan alkohol harus dielakkan, kerana ia boleh menyebabkan kegilaan.
8. Aplikasi Akrilik Tersuai (PMMA) Bahagian
Gabungan ketelusan optik, Pembinaan ringan, rintangan cuaca, Penebat elektrik, dan kebolehmesinan menjadikan PMMA sesuai untuk pelbagai komponen tersuai.
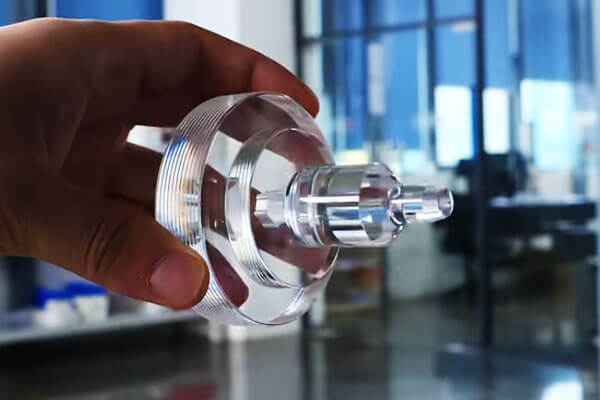
Komponen Optik dan Fotonik
PMMA digunakan secara meluas di mana penghantaran cahaya terkawal diperlukan. Kejelasan optiknya menjadikannya sesuai untuk komponen di mana ketelusan visual atau pengedaran cahaya adalah sebahagian daripada fungsi.
Aplikasi biasa termasuk:
- Pemandu cahaya
- Penutup optik
- Tingkap lutsinar
- Kanta paparan
- Komponen pengurusan cahaya
- Perumahan optik pelindung
Elektronik dan Peralatan Elektrik
PMMA menyediakan penebat elektrik yang baik dan boleh mencipta struktur pelindung telus yang ringan.
Komponen tersuai mungkin termasuk:
- Penutup peralatan lutsinar
- Tingkap penunjuk
- Paparan perumahan
- Panel pelindung
- Lampiran elektrik
- Penebat spacer dan lekapan
Peralatan perindustrian
Jentera industri selalunya memerlukan pengendali untuk memerhati proses dalaman tanpa mendedahkan komponen yang bergerak atau berbahaya.
Oleh itu PMMA boleh digunakan untuk:
- Tingkap pemeriksaan
- Pengawal mesin
- Penutup pelindung
- Komponen paparan bendalir
- Perumahan proses telus
- Panel pemerhatian
Makmal dan Peralatan Perubatan
Ketelusan PMMA, penampilan bersih, dan kemudahan fabrikasi menjadikannya berguna untuk komponen makmal dan peralatan perubatan terpilih.
Permohonan boleh termasuk:
- Penutup instrumen
- Bilik pandangan bendalir
- Kepungan makmal
- Komponen pemeriksaan sampel
- Perumahan peralatan
Automotif dan pengangkutan
PMMA boleh digunakan dalam terpilih automotif dan aplikasi pengangkutan di mana ketelusan, keboleh cuaca, dan penampilan adalah penting.
Contohnya termasuk:
- Komponen berkaitan pencahayaan
- Penutup penunjuk
- Paparan elemen
- Bahagian telus dalaman
- Komponen hiasan
Produk Pencahayaan dan Paparan
Ini adalah salah satu bidang aplikasi komersial PMMA yang paling kukuh. Bahan ini boleh menghantar cahaya dengan cekap sambil membenarkan fleksibiliti reka bentuk yang besar.
Komponen PMMA tersuai boleh dihasilkan sebagai:
- Penyebar
- Pemandu cahaya
- Panel paparan
- Tanda-tanda yang diterangi
- Komponen lampu hiasan
- Perumahan telus
Produk Seni Bina dan Komersial
PMMA digunakan secara meluas untuk produk visual dan hiasan kerana ia boleh menggabungkan ketelusan dengan berat yang agak rendah.
Contohnya termasuk:
- Papan tanda
- Lekapan paparan
- Struktur runcit
- Panel hiasan
- Elemen pencahayaan seni bina
- Komponen pameran
9. Faktor Kos untuk Bahagian Akrilik Tersuai
Bahan
Pemilihan bahan mempunyai kesan langsung ke atas kos. Cast PMMA biasanya lebih mahal daripada PMMA tersemperit standard,
manakala gred khusus seperti UV-stabil, anti statik, optik, atau bahan gred perubatan boleh membawa kos tambahan.
Ketebalan bahagian dan dimensi stok juga penting, terutamanya untuk pemesinan CNC. Kosong PMMA yang tebal atau bersaiz besar boleh meningkatkan penggunaan bahan dan sisa pemesinan.
Kerumitan reka bentuk
Geometri kompleks meningkatkan masa pembuatan dan keperluan proses.
Untuk bahagian mesin CNC, ciri seperti poket dalam, Potong, Dinding nipis, berbilang tetapan, dan permukaan 3D yang kompleks boleh meningkatkan jam pemesinan dan keperluan perkakas.
Untuk pengacuan suntikan, geometri yang rumit boleh meningkatkan reka bentuk acuan dan kos pembuatan.
Potongan bawah mungkin memerlukan slaid atau mekanisme lain, manakala dinding nipis atau tidak rata memerlukan reka bentuk aliran acuan dan penyejukan yang lebih canggih.
Keperluan Toleransi
Toleransi yang lebih ketat memerlukan kawalan proses yang lebih besar dan lebih banyak pemeriksaan.
Komponen PMMA am mungkin tidak memerlukan tahap toleransi yang sama seperti komponen optik atau tepat padaan.
Oleh itu, toleransi yang lebih menentukan boleh meningkatkan kos pembuatan tanpa memberikan nilai fungsi tambahan.
Khusus untuk PMMA, kawalan dimensi juga mungkin dipengaruhi oleh suhu, tekanan sisa, dan sejarah pemprosesan bahan, jadi toleransi kritikal harus ditakrifkan mengikut keperluan fungsi sebenar.
Jumlah pengeluaran
Jumlah pengeluaran adalah salah satu faktor terpenting apabila memilih antara pemesinan CNC dan pengacuan suntikan.
Pengeluaran volum rendah secara amnya menggemari pemesinan CNC kerana prosesnya memerlukan perkakas khusus yang agak sedikit.
Pengeluaran volum yang lebih tinggi secara amnya mengutamakan pengacuan suntikan, kerana pelaburan acuan awal boleh tersebar di banyak bahagian.
Tiada kuantiti pulang modal sejagat. Ia bergantung pada saiz bahagian, Geometri, masa pemesinan, kos acuan, masa kitaran, dan keperluan pengeluaran tahunan.
Kemasan Permukaan
Kemasan permukaan boleh menjejaskan kos bahagian akrilik telus dengan ketara.
Kemasan CNC asas memerlukan pemprosesan kurang daripada penggilap halus, manakala penggilap optik boleh melibatkan pelbagai peringkat dan pemeriksaan tambahan.
Proses tambahan seperti penggilapan api, kemasan berkaitan wap di mana berkenaan, lukisan, atau salutan berfungsi boleh meningkatkan lagi kos pemprosesan.
Untuk PMMA yang telus, kemasan yang diperlukan hendaklah dinyatakan dengan jelas kerana menggilap permukaan yang tidak perlu boleh menambah kos yang besar tanpa meningkatkan prestasi komponen.
Operasi sekunder
Operasi yang dilakukan selepas proses pemesinan atau pengacuan utama juga menyumbang kepada harga bahagian siap. Ini mungkin termasuk:
- Rawatan penyepuhlindapan atau melegakan tekanan
- Ikatan
- Perhimpunan
- Penggerudian atau pemesinan sekunder
- Mencetak atau menanda
- Salutan pelindung
- Pembungkusan khas
Kesan kos bergantung kepada bilangan operasi dan tahap pengendalian manual yang diperlukan.
Perkakas
Perkakas adalah perbezaan utama antara pemesinan CNC dan pengacuan suntikan.
Pemesinan CNC secara amnya memerlukan lekapan dan bukannya acuan pengeluaran khusus, jadi pelaburan perkakas awal adalah agak rendah.
Pengacuan suntikan, secara perbandingan, memerlukan acuan khusus, dan kos acuan boleh menjadi ketara untuk komponen atau bahagian PMMA kompleks yang memerlukan permukaan optik yang sangat digilap.
Untuk pengeluaran volum tinggi, Walau bagaimanapun, kos acuan permulaan yang lebih tinggi boleh diimbangi oleh kos pembuatan unit yang lebih rendah.
Masa utama
Masa utama pengeluaran standard biasanya mempunyai struktur kos yang boleh diramal.
Pengeluaran dipercepatkan atau penghantaran segera mungkin memerlukan penjadualan mesin tambahan, lebih masa, sumber bahan dipercepatkan, atau kemasan dan pemeriksaan dipercepatkan, yang boleh meningkatkan jumlah kos.
Atas sebab ini, perancangan penghantaran yang realistik selalunya lebih menjimatkan daripada meminta jadual pengeluaran yang dimampatkan yang tidak perlu.
Keperluan Kualiti
Keperluan pemeriksaan dan dokumentasi juga mempengaruhi kos.
Pemeriksaan dimensi asas adalah kurang menuntut daripada program pengeluaran yang memerlukan pengukuran CMM, pemeriksaan optik, pengesahan kekasaran permukaan, pensijilan bahan, ujian fungsional, atau kebolehkesanan penuh.
Untuk komponen PMMA bernilai tinggi atau optik, pemeriksaan tambahan mungkin wajar kerana kecacatan seperti calar, jerebu, gila, atau herotan dimensi boleh menjejaskan penerimaan produk walaupun geometri asas adalah betul.
10. Nilai Pengeluar Alat Ganti PMMA Ketepatan Khusus
Pengilang PMMA ketepatan khusus menyumbang lebih daripada kapasiti pemesinan atau pengacuan.
Untuk komponen akrilik telus, tingkah laku material, kawalan terma, ketepatan dimensi, kualiti optik, dan kemasan berkait rapat.
Memilih pembekal yang berpengalaman dalam bidang ini boleh mengurangkan risiko pembangunan dan meningkatkan konsistensi daripada prototaip melalui pengeluaran.
Kepakaran Bahan
PMMA boleh didapati dalam gred dan borang stok yang berbeza, dan akrilik tuang dan tersemperit boleh berkelakuan berbeza semasa pemesinan dan pemprosesan haba.
Pengilang khusus boleh memilih bahan yang sesuai mengikut ketelusan, ketebalan, keperluan mekanikal, Pendedahan UV, kemasan permukaan, dan kaedah pembuatan.
Contohnya, PMMA tuang sering diutamakan untuk menuntut komponen mesin CNC kerana ciri pemesinan dan optikalnya yang baik., manakala stok tersemperit boleh menjadi lebih menjimatkan untuk aplikasi standard.
Pemilihan Proses
Proses pembuatan yang sesuai banyak bergantung pada jumlah pengeluaran dan geometri bahagian.
pemesinan CNC umumnya sangat sesuai untuk prototaip, Pengeluaran volum rendah, dan geometri yang sangat disesuaikan.
Pengacuan suntikan menjadi semakin menarik apabila reka bentuk stabil dan kuantiti pengeluaran cukup tinggi untuk mewajarkan perkakas khusus.
Pengilang khusus juga boleh menggabungkan kedua-dua pendekatan, contohnya menggunakan pemesinan CNC untuk pengesahan prototaip sebelum memindahkan reka bentuk yang dimuktamadkan kepada pengacuan suntikan.
Reka bentuk untuk Pembuatan
Bahagian PMMA memerlukan perhatian yang teliti terhadap ketebalan dinding, sudut dalaman, lubang, kawasan pengapit, elaun pemesinan, draf, dan ubah bentuk haba.
Bahagian lutsinar menambah satu lagi lapisan kerumitan kerana tanda get, garis perpisahan, Tanda pemesinan, dan tekanan sisa boleh menjadi ketara secara visual atau optik.
Semakan awal DFM boleh mengenal pasti isu ini sebelum peralatan atau pengeluaran bermula, mengurangkan kemungkinan reka bentuk semula yang mahal atau pengubahsuaian acuan.
Keupayaan Pemesinan Ketepatan
Pemesinan PMMA ketepatan memerlukan lebih daripada mesin CNC.
Alat yang tajam, keadaan pemotongan terkawal, pemindahan cip yang berkesan, pegangan kerja yang stabil, dan pengurusan haba adalah perlu untuk mengelakkan lebur, pembentukan burr, gila, dan hanyutan dimensi.
Untuk komponen ketepatan, pengilang harus dapat mengawal dimensi kritikal mengikut keperluan lukisan sebenar dan mengesahkannya menggunakan peralatan ukuran yang sesuai.
Kepakaran Kemasan Permukaan
Penampilan akhir dan prestasi optik bahagian akrilik boleh sangat bergantung pada pasca pemprosesan. Bergantung pada permohonan, pengilang boleh menyediakan:
- Kemasan CNC yang halus
- Penggilap mekanikal
- Menggilap berlian
- Penggilap api untuk aplikasi yang sesuai
- Mengampelas dan penyediaan permukaan
- Tekstur
- Salutan permukaan berfungsi
Untuk komponen optik, kemasan mesti dikawal dengan teliti kerana penggilap yang berlebihan boleh mengubah dimensi atau geometri optik.
Kawalan Terma dan Tekanan
PMMA sensitif kepada haba dan tekanan sisa. Pemesinan yang lemah, membentuk, atau pengendalian boleh menyebabkan kegilaan, retak, Warpage, atau ketidakstabilan dimensi.
Pengilang khusus boleh menggabungkan kawalan proses yang sesuai seperti parameter pemotongan yang dioptimumkan, keadaan acuan terkawal, penyepuhlindapan di mana diperlukan, dan pengendalian permukaan lutsinar dengan berhati-hati.
Kawalan Kualiti dan Kebolehkesanan
Pengeluaran PMMA ketepatan mungkin memerlukan lebih daripada pemeriksaan dimensi asas.
Bergantung pada permohonan, kawalan kualiti boleh termasuk CMM atau pengukuran penglihatan, pemeriksaan permukaan, ukuran kekasaran, pemeriksaan penampilan optik, pengesahan bahan, dan ujian fungsional.
Untuk komponen pengeluaran, rekod pemeriksaan yang didokumenkan dan kebolehkesanan kelompok bahan memberikan kawalan tambahan ke atas konsistensi.
Fleksibiliti Pengeluaran
Pembekal yang mampu menyokong prototaip, volum rendah, dan pengeluaran volum tinggi boleh mengurangkan keperluan untuk memindahkan produk antara pengeluar apabila permintaan meningkat.
Pilih LangHe untuk Akrilik Tersuai (PMMA) Bahagian
Industri Langhe menyediakan bersepadu Pemesinan CNC dan pengacuan suntikan penyelesaian untuk akrilik tersuai (PMMA) komponen, menyokong projek daripada pembangunan prototaip melalui pengeluaran.
Pendekatan pembuatan kami menggabungkan pemilihan bahan, Kajian semula DFM, pemprosesan ketepatan, penamat permukaan, dan pemeriksaan kualiti untuk menangani keperluan khusus bahagian plastik telus dan ketepatan.
Untuk PMMA mesin CNC, LangHe boleh menyokong geometri tersuai, lubang ketepatan, poket, ciri pemasangan, dan permukaan yang digilap.
Untuk pengeluaran berulang, pengacuan suntikan boleh dibangunkan untuk stabil, geometri kompleks dengan pembuatan setiap bahagian yang cekap.
Hantarkan kepada kami 2D melukis, 3D model CAD, gred PMMA, kuantiti, toleransi, dan keperluan kemasan permukaan.
Industri Langhe boleh menilai reka bentuk dan mengesyorkan pemesinan CNC yang sesuai, pengacuan suntikan, atau penyelesaian pembuatan gabungan untuk bahagian akrilik tersuai anda.
11. Kesimpulan
Bahagian akrilik tersuai ketepatan adalah penting dalam industri yang mempunyai ketelusan, ketahanan, dan kestabilan dimensi diperlukan.
Pilihan antara tuang dan akrilik tersemperit, dan antara pemesinan CNC dan pengacuan suntikan, bergantung kepada keperluan permohonan, kelantangan, dan kos.
Pemesinan CNC menawarkan kebebasan reka bentuk, toleransi yang ketat, dan pemulihan yang cepat, menjadikannya ideal untuk prototaip dan pengeluaran volum rendah.
Pengacuan suntikan menawarkan kos per unit yang rendah dan kebolehulangan yang tinggi pada volum, menjadikannya sesuai untuk pengeluaran volum tinggi. Pendekatan hibrid boleh menggabungkan yang terbaik daripada kedua-duanya.
Memilih rakan kongsi pembuatan yang betul adalah penting.
Pengilang khusus dengan kepakaran bahan, keupayaan ketepatan, menyelesaikan pengetahuan, dan sistem kualiti yang kukuh boleh membantu memastikan setiap bahagian akrilik memenuhi keperluan prestasi dan penampilannya.
LangHe diletakkan sebagai rakan kongsi sedemikian, menawarkan kedalaman teknikal dan fleksibiliti pengeluaran yang diperlukan untuk projek akrilik tersuai.
Soalan Lazim
Apakah perbezaan antara akrilik dan polikarbonat?
Akrilik (PMMA) menawarkan kejelasan optik yang lebih baik, Rintangan UV, dan rintangan calar.
Polikarbonat jauh lebih kuat dan lebih tahan hentaman tetapi lebih terdedah kepada calar dan kekuningan.
Akrilik lebih disukai untuk aplikasi optik dan paparan; polikarbonat untuk aplikasi tahan hentaman.
Adakah Plastik Akrilik atau Kaca?
Akrilik ialah plastik, bukan kaca. Ia adalah termoplastik lutsinar yang diperbuat daripada polimetil metakrilat (PMMA).
Ia sering dipanggil "kaca akrilik" kerana ia boleh memberikan ketelusan dan penampilan seperti kaca, tetapi sifat bahan dan kaedah pembuatannya pada asasnya berbeza daripada kaca bukan organik.
Akrilik lebih ringan, lebih mudah untuk mesin dan termoform, manakala kaca umumnya menawarkan kekerasan dan rintangan haba yang lebih tinggi.
Bolehkah Bahagian PMMA Digilap ke Kemasan Gred Optik?
Ya. Bahagian PMMA ketepatan boleh digilap secara mekanikal atau berlian untuk mencapai kekasaran permukaan yang sangat rendah dan kejelasan optik yang tinggi.
Bergantung kepada gred PMMA, ketebalan, proses menggilap, dan kaedah pengukuran, PMMA yang jelas boleh mencapai lebih kurang 90–92% penghantaran cahaya nampak.
Dengan penggilap terkawal dan pengurusan tekanan, PMMA boleh memberikan permukaan optik yang sangat baik sambil menimbang lebih kurang 50% sama seperti kaca konvensional.

