

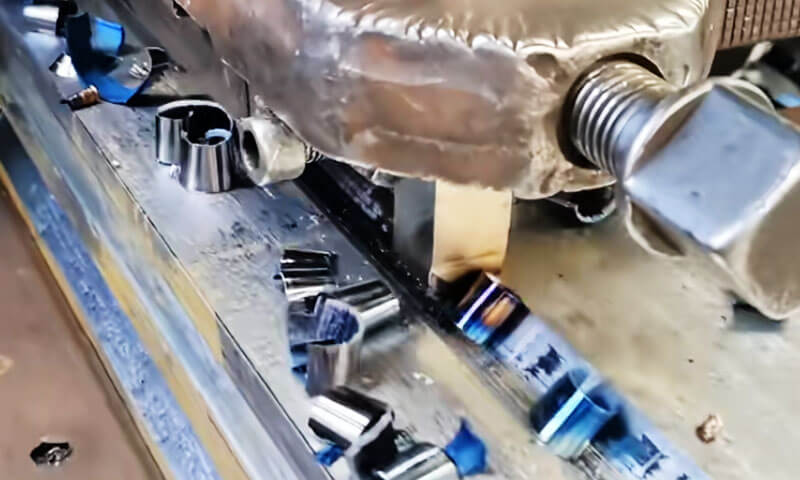
Apabila membincangkan proses pemotongan logam, berpaling, penggilingan, dan pengisaran biasanya menerima kebanyakan perhatian. Namun begitu, tidak setiap masalah pemesinan diselesaikan dengan terbaik oleh pemotong berputar.
Untuk permukaan rata, alur lurus, Keyways, splines, dan profil dalaman bukan bulat tertentu, proses pemotongan linear kekal sangat berguna.
Tiga proses penting yang diliputi dalam artikel ini ialah merancang, membentuk, dan broaching.
Ketiga-tiga mengeluarkan bahan melalui gerakan linear relatif antara alat pemotong dan bahan kerja, tetapi mereka berbeza secara asas dalam konfigurasi mesin, arah pemotongan, perkakas, produktiviti, geometri yang berkenaan, dan ekonomi.
Dari perspektif pembuatan, soalan yang betul bukan sekadar proses mana yang "lebih baik." Ia adalah:
Proses pemotongan linear yang manakah menyediakan geometri yang diperlukan, ketepatan, kemasan permukaan, produktiviti, dan kos untuk bahagian tertentu dan jumlah pengeluaran?
1. Merancang: Pemotongan Salingan untuk Permukaan Rata yang Besar
Merancang ialah proses pemotongan logam linear tradisional di mana bahan kerja bergerak secara timbal balik terhadap alat pemotong satu titik tetap. Tidak seperti berpusing, penggilingan, atau mengisar, mengetam tidak bergantung pada pemotongan berputar berterusan.
Sebaliknya, bahan dikeluarkan semasa pukulan hadapan, manakala pukulan kembali biasanya pergerakan bukan memotong.
Prinsip pemotongan mudah ini menjadikan pengetam amat sesuai untuk yang besar, berat, dan bahan kerja memanjang dengan permukaan rata atau lurus yang panjang.
Walaupun moden CNC Milling telah menggantikan perancangan dalam banyak aplikasi tujuan umum, mengetam kekal bernilai teknikal di mana saiz dan berat bahan kerja menjadikan pemesinan berputar kurang praktikal.
Katil alatan mesin yang besar, asas berat, Casting Structural, dan permukaan panduan panjang adalah contoh yang mewakili.
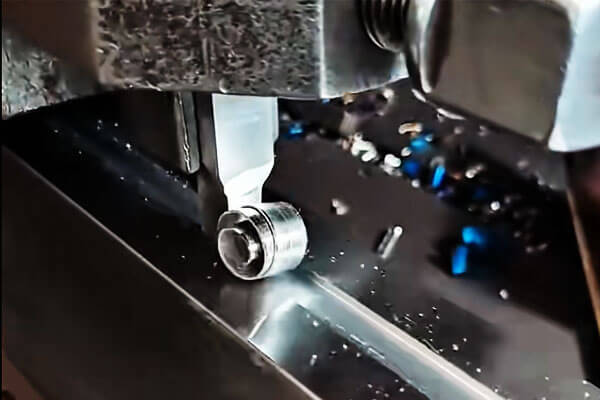
Prinsip Kerja Perancangan
Tindakan pemotongan planer adalah berdasarkan kitaran lejang berulang. Semasa pukulan hadapan, bahagian canggih melibatkan bahan kerja dan mengeluarkan lapisan bahan terkawal.
Alat atau jadual kemudian melengkapkan pergerakan kembalinya, biasanya tanpa memotong, sebelum suapan seterusnya digunakan.
Kitaran asas ialah:
Lejang pemotongan → lejang balas → suapan → lejang pemotongan
Suapan mengalihkan kedudukan pemotongan secara beransur-ansur supaya alat itu meliputi kawasan pemesinan yang diperlukan.
Dengan menggabungkan pergerakan meja membujur dengan suapan melintang atau menegak, planer boleh menjana mendatar, menegak, dan permukaan condong.
Pergerakan berbalas-balas ini adalah perbezaan asas antara mengetam dan kebanyakan proses pemesinan produktiviti tinggi moden.
Dalam pengilangan, pemotong berputar secara berterusan dan berbilang gigi melibatkan bahan kerja berulang kali. Dalam perancangan, pemotongan adalah terputus-putus dan biasanya dilakukan dengan a canggih tunggal.
Komponen Utama Planer
Planer konvensional terdiri daripada sejumlah besar komponen struktur dan kawalan gerakan yang direka untuk menyokong bahan kerja berat dan mengekalkan kestabilan pemotongan..
| Komponen | Fungsi Utama |
| Katil mesin | Menyokong meja salingan dan menyerap daya pemotongan |
| Meja kerja | Membawa bahan kerja dan menyediakan gerakan salingan utama |
| Lajur/Perumahan | Sokong rel silang dan kepala alat |
| Rel Silang | Membawa dan meletakkan kepala alat |
| Kepala Alat | Pegang alat pemotong dan sediakan pelarasan suapan |
| Mekanisme Suapan | Mengawal pergerakan tambahan antara pukulan pemotongan |
| Sistem Pemacu | Menyediakan pecutan jadual terkawal, kelajuan pemotongan, dan kelajuan kembali |
Struktur mesin mestilah cukup tegar kerana pengetaman sering digunakan pada tuangan besar dan komponen dengan daya pemotongan yang besar.
Sebarang ketidakstabilan dalam jadual, sistem pegangan kerja, atau kepala alat boleh muncul secara langsung sebagai getaran, variasi dimensi, atau kemasan permukaan yang lemah.
Aplikasi Tipikal Perancangan
Kawasan aplikasi terkuat untuk mengetam adalah pengeluaran besar, panjang, permukaan yang agak lurus
Katil peralatan mesin yang besar adalah contoh klasik. Laluan panduan dan permukaan pelekapnya mungkin memanjang pada panjang yang besar dan memerlukan penjajaran yang tepat di sepanjang sampul kerja penuh.
Keperluan yang sama berlaku di pangkalan besar, bingkai, Casting Structural, dan peralatan industri berat.
Perancangan juga boleh menghasilkan:
- Satah mendatar panjang
- Permukaan menegak
- Permukaan condong
- Alur lurus
- V-Grooves
- T-slot
- Profil jenis dovetail
- Permukaan panduan panjang
Dengan perkakasan dan konfigurasi mesin yang sesuai, lebih banyak profil khusus juga boleh dihasilkan.
Namun begitu, proses ini adalah paling menjimatkan apabila geometri kekal pada asasnya linear dan boleh diakses oleh alat salingan.
Alat Perancang dan Strategi Pemotongan
Perancangan biasanya menggunakan alat pemotong satu mata
Untuk pemesinan kasar, alat tegar dengan kelebihan pemotongan yang kuat biasanya lebih disukai supaya kedalaman potongan yang lebih besar boleh diambil tanpa getaran yang berlebihan.
Operasi penamat menggunakan perkakas yang direka untuk menghasilkan tindakan pemotongan yang lebih stabil dan kualiti permukaan yang dipertingkatkan.
Alat tidak terjual harus diminimumkan kerana unjuran alat yang panjang mengurangkan ketegaran dan boleh meningkatkan perbualan.
Ini menjadi sangat penting apabila merancang tuangan besar kerana bahan kerja itu sendiri mungkin mengandungi perubahan setempat dalam kekakuan.
Persediaan alat praktikal mengikut tiga prinsip asas:
Kedudukan alat yang betul + terjual minimum + pengapit selamat
Bahan kerja juga mesti disokong dengan kuat. Komponen kecil boleh diapit dalam naib atau lekapan lain, manakala tuangan dan fabrikasi besar biasanya diikat dengan pengapit, bolt, blok sokongan, atau lekapan khusus.
Ciri-ciri Proses dan Ketepatan Biasa
Kelemahan utama mengetam adalah kecekapan penyingkiran bahan yang rendah berbanding dengan pengilangan berterusan, kerana strok kembali biasanya tidak menyumbang kepada pemotongan.
Perubahan alat dan pecutan dan nyahpecutan salingan juga mengehadkan produktiviti.
Kekuatannya adalah fleksibiliti, perkakas yang agak mudah, dan keupayaan untuk memesin komponen besar atau berat tanpa memerlukan pemotong berputar yang kompleks.
Ciri-ciri ini menjadikan pengetam amat berguna dalam pengeluaran sekeping tunggal dan kelompok kecil, kerja pembaikan, dan pemesinan komponen rata yang besar.
Ketepatan biasa yang boleh dicapai sangat bergantung pada keadaan mesin, geometri alat, ketegaran bahan kerja, dan Parameter Proses.
Sebagai rujukan umum, perancangan konvensional boleh mencapai lebih kurang Ketepatan dimensi IT9–IT7, dengan kekasaran permukaan yang biasa di sekeliling Ra 12.5–1.6 μm.
Di bawah keadaan yang menggalakkan dan dengan alat kemasan lebar yang sesuai, perancangan ketepatan boleh mencapai lebih kurang IT6, dengan kekasaran permukaan yang berpotensi mencapai sekeliling Ra 0.8–0.2 μm.
Nilai ini adalah indikatif dan bukannya universal dan tidak seharusnya menggantikan pengesahan keupayaan khusus proses.
| Parameter | Ciri-ciri Perancangan Biasa |
| Kaedah pemotongan | Salingan pemotongan satu mata |
| Permohonan utama | Permukaan rata dan lurus yang besar |
| Ciri yang boleh dimesin | Mendatar, menegak, permukaan condong; alur lurus; profil mudah dibentuk |
| Kelebihan utama | Fleksibel dan menjimatkan untuk yang besar, Komponen volum rendah |
| Had utama | Pukulan terbiar mengurangkan produktiviti |
| Ketepatan tipikal | Kira-kira IT9–IT7 |
| Kekasaran permukaan biasa | Kira-kira Ra 12.5–1.6 μm |
| Kemasan ketepatan | Boleh mendekati IT6 dan lebih kurang Ra 0.8–0.2 μm dalam keadaan yang sesuai |
Nilai asas perancangan terletak pada keupayaannya untuk menyediakan stabil, pemesinan fleksibel bagi geometri rata yang besar dengan alatan yang agak mudah.
Walaupun ia telah banyak digantikan oleh pengilangan produktiviti tinggi dalam banyak persekitaran pengeluaran, ia kekal sebagai proses praktikal untuk komponen besar, pemesinan tugas berat, dan pembuatan volum rendah di mana fleksibiliti dan kesederhanaan peralatan adalah lebih penting daripada kelajuan kitaran maksimum.
2. Membentuk: Pemotongan Salingan Menegak untuk Ciri Dalaman dan Luaran
Ahli mesin veteran sering menggambarkan slotter sebagai "perancang menegak", dan perbandingannya adalah tepat dari segi teknikal.
Dalam membentuk, arah pemotongan adalah menegak dan bukannya mendatar, dan proses ini ditujukan terutamanya pada permukaan dalaman.
Ia boleh dianggap sebagai lanjutan menegak proses pengetam, berkongsi titik tunggal asas yang sama, tindakan pemotongan terputus-putus sambil memanjangkan jangkauannya ke dalam lubang, hab, dan geometri tertutup lain yang tidak dapat diakses dengan mudah oleh pelukis atau pembentuk.
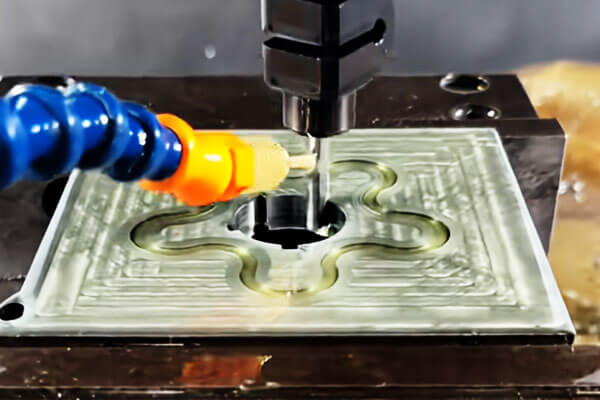
Peralatan Teras: Mesin Slotting
Mesin slotting (slotter) terdiri daripada katil, gerabak gelongsor atas dan bawah, meja kerja bulat, seekor domba jantan, dan lajur.
Pergerakan utama ialah salingan linear menegak ram, yang membawa alat slotting ke bawah melalui bahan kerja dan menariknya semula pada pukulan balik.
Pergerakan suapan disediakan oleh pergerakan membujur dan melintang slaid atas dan bawah, manakala gerakan berputar meja kerja bulat membolehkan pengindeksan sudut.
Gabungan ini membolehkan mesin melakukan bukan sahaja pemotongan dalaman lurus tetapi juga ciri diindeks yang diedarkan di sekitar gerek.
Mesin slotting biasa mengendalikan pukulan dari kira-kira 80 mm ke 500 mm, dengan kelajuan ram biasa antara 15 dan 60 pukulan seminit bergantung pada panjang lejang dan bahan.
Kerana pemotongan berlaku hanya semasa strok ke bawah, proses itu sememangnya terputus-putus, dan masa pemotongan berkesan adalah lebih kurang 40–50% daripada jumlah kitaran.
Skop Pemesinan dan Butiran Praktikal
Slotting adalah operasi "dalaman".. Kekuatannya termasuk:
- Laluan kunci dalam hab, gear, dan takal
- Lubang persegi dan lubang segi empat tepat
- Lubang poligon (heksagon, segi lapan, dan profil yang serupa)
- Lubang spline dan spline dalaman
- Alur dalaman, slot buta, dan profil dalaman yang tidak teratur
Alat slot terbahagi kepada dua kategori yang luas. Alat tepi runcing digunakan untuk slotting kasar dan untuk pemesinan lubang poligon, di mana ia boleh berunding sudut dan profil yang berbeza-beza.
Alat tepi rata digunakan untuk menyelesaikan operasi dan untuk memotong alur bersudut tepat, menghasilkan dinding sisi yang lebih bersih dan bahagian bawah yang lebih rata.
Perincian kritikal timbul apabila memotong spline. Ia tidak mencukupi untuk mengawal simetri setiap alur kekunci individu; jarak sudut semua alur kekunci di sekeliling lilitan juga mesti dipegang dalam toleransi.
Ini dicapai dengan menggunakan plat pengindeksan atau kepala pembahagi bersama dengan meja kerja berputar.
Kerana kesesuaian spline ditentukan oleh kedudukan kumulatif setiap gigi, walaupun ralat pengindeksan kecil boleh menyebabkan gangguan semasa pemasangan atau tindak balas yang tidak boleh diterima dalam perkhidmatan.
Dalam amalan, ketepatan pengindeksan sering dipegang dalam beberapa minit arka, bergantung pada kelas spline dan komponen mengawan.
Ciri dan Ketepatan Proses
Slotter menawarkan kelebihan yang jelas dalam konteks pengeluaran tertentu.
Strukturnya agak mudah, persediaan adalah pantas, dan untuk pengeluaran satu bahagian atau kumpulan kecil alur kekunci dalaman dan lubang bukan bulat, ia selalunya merupakan pilihan yang paling kos efektif yang ada.
Ia juga memerlukan perkakas yang kurang khusus daripada broaching, yang menjadikannya menarik untuk kedai kerja dan jabatan penyelenggaraan.
Batasan-batasan itu sama-sama mantap. Pada pukulan kembali, alat itu bergesel pada dinding bahan kerja, mempercepatkan haus alatan dan mengurangkan hayat alatan.
Pemegang alat atau bar membosankan mempunyai ketegaran yang terhad, yang mengehadkan kedua-dua panjang slot maksimum dan nisbah kedalaman-ke-lebar yang boleh dicapai.
Akibatnya, slot dalam atau sempit mungkin memerlukan berbilang hantaran, dan pesongan boleh menjejaskan ketekalan dimensi.
Dalam keadaan biasa, slotting mencapai ketepatan dimensi dalam julat IT9 hingga IT7, dengan kekasaran permukaan biasanya antara Ra 6.3 μm dan Ra 1.6 μm.
Kemasan yang lebih halus biasanya memerlukan suapan yang dikurangkan, alatan tajam, dan kadangkala hantaran penamat yang berasingan. Jadual di bawah meringkaskan parameter proses utama.
| Parameter | Ciri-ciri Pembentukan Biasa |
| Kaedah pemotongan | Pemotongan satu titik salingan menegak |
| Aplikasi utama | Alur kekunci dalaman, slot, alur spline, segi empat sama dan lubang poligon |
| Aplikasi tambahan | Gear terpilih, Cams, profil luaran |
| Kelebihan utama | Berkesan untuk ciri dalaman yang sukar dimesin dengan pusingan konvensional |
| Had utama | Produktiviti yang lebih rendah disebabkan oleh strok pulangan tanpa pemotongan |
| Ketepatan tipikal | Kira-kira IT9–IT7 |
| Kekasaran permukaan biasa | Kira-kira Ra 6.3–1.6 μm |
| Kesesuaian pengeluaran | Sangat menjimatkan untuk kerja satu bahagian dan kumpulan kecil |
Di luar lubang berbentuk, slotter juga boleh mesin gear silinder, Cams, dan komponen khas lain apabila lekapan yang sesuai dan susunan pengindeksan digunakan.
Fleksibiliti ini telah memperoleh reputasi sebagai "pengganti universal" bengkel—mesin yang mungkin bukan pilihan pertama untuk pengeluaran volum tinggi, tetapi satu yang boleh dipercayai menangani yang ganjil, dalaman, dan yang sukar apabila proses lain tidak dapat.
3. Broaching: Pemotongan Linear Produktiviti Tinggi dengan Alat Berbilang Gigi
Broaching ialah proses pemotongan linear yang sangat produktif di mana alat yang direka khas dipanggil a bincang bergerak secara linear berbanding bahan kerja.
Tidak seperti merancang dan membentuk, yang biasanya menggunakan satu tepi pemotong dan mengeluarkan bahan melalui pukulan berulang, broach mengandungi berbilang gigi pemotong yang disusun secara progresif di sepanjang alat.
Setiap gigi mengeluarkan jumlah bahan terkawal, membenarkan pengasaran, separuh siap, dan penamat untuk diselesaikan dalam satu lejang berterusan.
Geometri alat unik ini menjadikan broaching amat berkesan untuk profil dalaman dan luaran yang berulang, terutamanya dalam medium- dan pengeluaran volum tinggi.
Contoh biasa termasuk alur kekunci dalaman, splines, lubang persegi, lubang poligon, dan profil berkaitan gear terpilih.
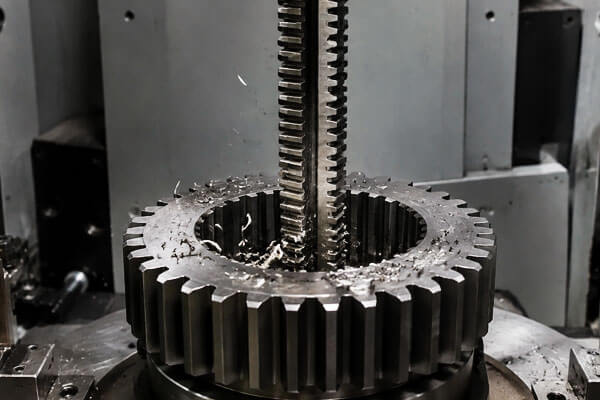
Peralatan Teras dan Alatan
Mesin broaching boleh didapati dalam dua konfigurasi utama: menegak dan mendatar.
Mesin moden hampir digerakkan secara hidraulik secara universal, yang memberikan kelancaran, stabil, dan gerakan pemotongan yang konsisten sepanjang strok.
Panjang lejang berbeza-beza mengikut saiz mesin, dari kira-kira 500 mm pada mesin menegak yang lebih kecil hingga beberapa meter pada mesin broaching mendatar yang besar.
Teras proses adalah alat pembicaraan, atau bincang. Pembinaannya sangat kejuruteraan, dengan setiap bahagian mempunyai fungsi yang berbeza:
- Shank: Menghantar daya tarikan atau tolakan dari mesin.
- Juruterbang hadapan: Memusatkan dan membimbing broach semasa ia memasuki lubang pra-mesin.
- Bahagian pemotongan: Mengandungi berbilang gigi yang tersusun dalam urutan yang meningkat, setiap gigi mengeluarkan penambahan bahan terkawal.
- Penamat (saiz) seksyen: Gigi akhir mengeluarkan kenaikan kecil terakhir untuk mewujudkan dimensi akhir dan kemasan permukaan.
- Juruterbang belakang: Menyokong dan membimbing broach semasa ia keluar dari bahan kerja.
Kerana gigi meningkat secara progresif, broach melakukan roughing, separuh siap, dan penamat serentak. Pas tunggal melengkapkan keseluruhan operasi.
Kenaikan setiap gigi biasanya dalam julat 0.02 ke 0.15 mm, bergantung kepada bahan dan kemasan permukaan yang diperlukan.
Skop Pemesinan dan Pertimbangan Praktikal
Broaching terbahagi kepada dua kategori: broaching dalaman dan luaran (permukaan) pembicaraan.
Pembicaraan dalaman digunakan untuk menghasilkan pelbagai jenis lubang berprofil:
- Lubang bulat
- Lubang persegi
- Lubang spline
- Bor gear dan profil dalaman bukan bulat lain
Broaching luaran digunakan untuk permukaan rata, V-Grooves, dan profil luaran lain.
Ia adalah perkara biasa dalam industri automotif dan aeroangkasa untuk komponen pemesinan seperti cakera turbin dan rod penyambung..
Beberapa perkara praktikal patut diberi perhatian. Apabila membuka lubang dalaman, bahan kerja secara amnya tidak perlu diapit.
Ia disokong pada muka hujungnya, dan daya pemotongan itu sendiri memegangnya pada kedudukannya. Namun begitu, keserenjangan antara lubang pra-mesin dan muka hujung penyokong mesti memenuhi spesifikasi.
Jika perpendicularity ini adalah miskin, mesin basuh tempat duduk sfera boleh digunakan di bawah bahan kerja untuk membolehkan penjajaran sendiri semasa hantaran.
Untuk broaching luaran, daya pemotongan adalah tidak simetri, jadi bahan kerja mesti diapit secara positif. Plat panduan juga diperlukan untuk memastikan broach berada di landasan yang betul.
Tanpa bimbingan yang betul, alat itu boleh hanyut, menghasilkan permukaan yang tidak sejajar atau luar toleransi dan berpotensi mengikis bahagian tersebut.
Ciri dan Ketepatan Proses
Kelebihan utama broaching ialah gabungan produktiviti yang tinggi dan ketepatan yang konsisten.
Kerana keseluruhan operasi selesai dalam satu pukulan, masa kitaran adalah singkat dan kebolehulangan adalah sangat baik.
Ini menjadikan broaching sesuai untuk pengeluaran volum tinggi bahagian yang memerlukan ketat, toleransi seragam.
Dalam keadaan biasa, broaching mencapai ketepatan ekonomi IT9 hingga IT7, dengan kekasaran permukaan antara Ra 1.6 μm dan Ra 0.4 μm.
Dalam keadaan yang menggalakkan, ketepatan boleh dipegang lebih ketat. Konsistensi batch-to-batch ialah salah satu ciri terkuat proses, kerana geometri alat itu sendiri menentukan dimensi akhir.
Batasan pembicaraan adalah sama jelas:
- Perkakas khusus: Satu broach direka untuk satu saiz dan profil tertentu. Ia tidak boleh dilaraskan untuk menghasilkan dimensi yang berbeza.
- Sekatan geometri: Lubang berpijak, Lubang buta, dan lubang yang sangat besar tidak boleh dibongkar secara dalaman.
- herotan dinding nipis: Bahan kerja berdinding nipis terdedah kepada ubah bentuk di bawah daya pemotongan berat yang terlibat.
- Kos alat yang tinggi: Kerongsang adalah mahal untuk mereka bentuk, pembuatan, dan mengekalkan.
- Ambang ekonomi: Broaching hanya menjimatkan kos dalam pengeluaran volum sederhana hingga tinggi, di mana kos alat boleh dilunaskan ke atas sejumlah besar bahagian.
Untuk kerja satu bahagian atau kumpulan kecil, ia langsung tidak menjimatkan.
Jadual di bawah meringkaskan parameter proses utama.
| Parameter | Ciri-ciri Broaching Biasa |
| Kaedah pemotongan | Pemotongan linear dengan alat berbilang gigi progresif |
| Peralatan utama | Mesin broaching menegak atau mendatar |
| Aplikasi utama | Keyways, lubang spline, lubang persegi, lubang poligon, profil yang terbentuk |
| Kelebihan utama | Produktiviti yang sangat tinggi; pengasaran dan penamat selalunya boleh diselesaikan dalam satu lejang |
| Ketepatan tipikal | Kira-kira IT9–IT7 |
| Kekasaran permukaan biasa | Kira-kira Ra 1.6–0.4 μm |
| Kesesuaian pengeluaran | Paling sesuai untuk sederhana- dan pengeluaran volum tinggi |
| Had utama | Perkakas broach khusus adalah mahal dan khusus aplikasi |
Oleh itu, Broaching paling baik difahami sebagai proses yang menukar pelaburan perkakasan tinggi kepada produktiviti dan kebolehulangan yang luar biasa..
Di mana volum pengeluaran mewajarkan perkakas, ia adalah salah satu kaedah yang paling cekap dan boleh dipercayai yang tersedia untuk pemesinan lubang berprofil dan permukaan luaran.
Di mana isipadu rendah atau geometri tidak sesuai, proses alternatif seperti slotting, penggilingan, atau EDM adalah lebih sesuai.
4. Merancang lwn. Membentuk lwn. Broaching: Perbezaan Teras
| Item Perbandingan | Merancang | Membentuk | Broaching |
| Prinsip Asas | Pemotongan linear salingan, biasanya dengan alat atau bahan kerja bergerak secara mendatar | Pemotongan linear salingan, biasanya dengan alat bergerak secara menegak | Pemotongan linear dengan broach berbilang gigi mempunyai gigi pemotongan yang semakin besar |
| Mesin Biasa | Planer | Pembentuk / mesin slotting | Mesin broaching mendatar atau menegak |
| Alat | Alat pemotong satu titik | Alat pemotong satu titik | Broach khusus berbilang gigi |
| Pergerakan Utama | Pergerakan salingan mendatar | Pergerakan salingan menegak | Tarikan linear berterusan atau strok menolak |
| Aplikasi utama | Permukaan rata yang besar, langkah, bahu, V-Grooves, T-slot | Alur kekunci dalaman, slot, segi empat sama dan lubang poligon, profil luaran yang dipilih | Keyways, lubang spline, lubang persegi, lubang poligon, profil luaran |
Geometri Bahan Kerja Biasa |
Komponen rata yang besar dan agak panjang | Ciri dalaman atau setempat, terutamanya slot dan profil | Profil dalaman atau luaran berulang dengan geometri yang ditentukan |
| Penyingkiran Bahan | Bertambah, secara amnya satu canggih setiap lejang | Bertambah, secara amnya satu canggih setiap lejang | Pemotongan progresif dengan berbilang gigi dalam satu laluan |
| Produktiviti | Rendah hingga sederhana | Rendah hingga sederhana | Tinggi hingga sangat tinggi |
| Ketepatan Biasa | Kira-kira IT9–IT7; kemasan yang lebih halus mungkin mendekati IT6 dalam keadaan yang sesuai | Kira-kira IT9–IT7 | Kira-kira IT9–IT7, bergantung pada perkakasan dan kawalan proses |
| Kekasaran permukaan biasa | Kira-kira Ra 12.5–1.6 μm; | Kira-kira Ra 6.3–1.6 μm | Kira-kira Ra 1.6–0.4 μm |
| Kos perkakas | Agak rendah | Agak rendah | Tinggi kerana kerongsang adalah khusus |
Fleksibiliti |
Tinggi untuk besar, bahan kerja yang pelbagai | Tinggi untuk ciri dalaman kumpulan kecil | Rendah; perkakasan secara amnya adalah profil- dan khusus saiz |
| Jumlah pengeluaran | Terbaik untuk kerja satu bahagian dan kumpulan kecil | Terbaik untuk kerja satu bahagian dan kumpulan kecil | Terbaik untuk sederhana- dan pengeluaran volum tinggi |
| Kelebihan Utama | Pemesinan ekonomi bagi permukaan rata yang besar dengan perkakas mudah | Pemesinan slot dan profil dalaman yang berkesan | Produktiviti yang sangat baik, Konsistensi dimensi, dan kebolehulangan |
| Had Utama | Strok pulangan tanpa pemotongan mengurangkan kecekapan | Ketegaran rendah dan produktiviti had strok pulangan tidak memotong | Kos perkakas yang tinggi dan kesesuaian terhad untuk buta, melangkah, atau ciri yang sangat berubah-ubah |
| Pertimbangan Proses Utama | Sokongan bahan kerja, ketegaran alat, dan kestabilan lejang panjang | Alat tidak terjual, kebolehcapaian dalaman, pengindeksan, dan ketepatan alur | Reka bentuk broach, bimbingan bahan kerja, ketepatan lubang pra-mesin, dan kawalan daya pemotongan |
5. Kesimpulan
Merancang, membentuk, dan broaching adalah tiga proses pemotongan linear yang berbeza, setiap satu sesuai dengan pelbagai keperluan pembuatan yang berbeza.
Merancang sangat sesuai untuk permukaan rata yang besar dan alur lurus, terutamanya dalam pengeluaran sekeping dan kumpulan kecil di mana fleksibiliti perkakas dan kos peralatan yang agak rendah adalah penting.
Membentuk amat berkesan untuk laluan kekunci dalaman, slot, lubang persegi, dan profil setempat lain, menawarkan penyelesaian praktikal apabila pengilangan konvensional kurang sesuai.
Broaching, Sebaliknya, menggunakan alat khusus berbilang gigi untuk melengkapkan banyak profil dalam satu pukulan, menjadikannya amat berkesan untuk medium- dan pengeluaran volum tinggi di mana kebolehulangan dan produktiviti adalah kritikal.
Dari perspektif kejuruteraan proses, tidak ada kaedah yang unggul secara universal.
Pilihan yang sesuai hendaklah berdasarkan geometri bahagian, bahan, keperluan dimensi dan permukaan, Jumlah pengeluaran, Pelaburan Alat, dan kos pembuatan keseluruhan.
Soalan Lazim
Apakah perbezaan utama antara mengetam dan membentuk?
Perancangan menggunakan gerakan salingan mendatar untuk memesin permukaan luar rata dan beralur.
Membentuk menggunakan gerakan salingan menegak, terutamanya untuk lubang dalaman, Keyways, dan lubang berprofil. Mereka berkongsi prinsip pemotongan satu titik yang sama tetapi berbeza dalam orientasi dan fokus aplikasi.
Mengapa broaching hanya digunakan untuk pengeluaran volum tinggi?
Broaching memerlukan dedikasi, alat pemotong khusus bentuk yang mahal untuk dikeluarkan dan diubah suai.
Kos perkakas yang tinggi hanya boleh dilunaskan ke atas volum pengeluaran yang besar. Untuk kumpulan kecil, kos perkakas setiap bahagian menjadikan pembicaraan tidak ekonomik.
Boleh standard broaching mesin buta lubang?
Secara amnya tidak. Broaching standard memerlukan lubang tembus untuk alat dilalui.
Alat broaching buta khas wujud untuk aplikasi kedalaman terhad, tetapi ia mempunyai had yang ketara dan bukan amalan perindustrian standard.
Proses pemotongan linear manakah yang memberikan kemasan permukaan yang terbaik?
Perencanaan alat lebar ketepatan boleh mencapai kekasaran permukaan yang paling rendah (turun ke Ra 0.2 μm), setanding dengan pengisaran ketepatan.
Broaching memberikan kemasan yang paling konsisten dalam pengeluaran volum tinggi. Pembentukan standard menghasilkan kualiti permukaan yang sederhana.
Adakah proses pemotongan linear ini masih relevan dengan pengilangan CNC moden?
Ya. Untuk ciri khusus seperti slot dovetail, Keyways, dan permukaan rata volum rendah, proses pemotongan linear selalunya memberikan kos yang lebih rendah, persediaan yang lebih mudah, dan kualiti yang setanding dengan pengilangan CNC.
Mereka kekal sebagai proses ruji di kedai kerja, kemudahan penyelenggaraan, dan pengeluaran bentuk volum tinggi.

