Selama 30 tahun lebih saya bekerja di kedai dan jurutera proses mentor, Saya telah melihat terlalu ramai pengamal baharu menganggap ketepatan pemesinan sebagai tidak lebih daripada "adakah bahagian itu sesuai dalam jalur toleransi."
Mereka melihat dimensi pada cetakan, periksa dengan caliper, dan menyebutnya baik. Tetapi ketepatan berjalan jauh lebih mendalam daripada itu.
Daripada nilai nominal pada pelan tindakan kepada cip yang keluar dari alat, ketepatan ialah sistem kawalan dimensi berbilang lapisan, membentuk integriti, dan penjajaran kedudukan — dan mendapatkan mana-mana satu lapisan yang salah akan menggagalkan keseluruhan pemasangan.
Begitu juga, kualiti permukaan sering diketepikan sebagai "hanya kosmetik." Saya tidak dapat mengira berapa kali saya mendengar "ia ada di dalam mesin, tiada siapa yang melihatnya” — hanya untuk melihat bahagian tersebut haus 5x lebih cepat atau retak lebih awal daripada keletihan yang dimulakan di permukaan.
Panduan ini memecahkan ketepatan pemesinan kepada tiga dimensi terasnya, berjalan melalui lima kaedah praktikal yang kami gunakan di atas lantai untuk mencapai sasaran dimensi, dan menerangkan empat cara kualiti permukaan secara langsung menentukan hayat perkhidmatan komponen.
Ini bukan teori buku teks — ia adalah pelajaran yang kami pelajari satu kumpulan yang dibatalkan dan satu percubaan lapangan yang gagal pada satu masa.
1. Tiga Dimensi Ketepatan Pemesinan
Setiap toleransi pada pelan tindakan termasuk dalam satu daripada tiga kategori: ketepatan dimensi, ketepatan bentuk, dan ketepatan kedudukan.
Jurutera baharu sering tertumpu pada nombor dimensi dan mengabaikan dua yang lain — itulah cara anda mendapat bahagian yang "mengukur dengan betul" tetapi tidak berfungsi.
Ketepatan dimensi
Ketepatan dimensi menerangkan betapa hampirnya saiz sebenar satu ciri dengan nilai nominal idealnya — fikirkan diameter lubang, panjang aci, atau lebar slot.
Ia adalah dimensi ketepatan yang paling intuitif dan paling biasa diukur, but it is also the most frequently misinterpreted.
Here’s the first shop floor rule most new folks miss: the nominal dimension on the drawing is the center of the tolerance band, not the upper or lower limit.
If you set your tool offset right at the upper limit just to “make sure it fits,” you’re already halfway to out-of-tolerance as soon as your tool starts to wear.
We always target the nominal value on first cuts, and leave equal margin on both sides for wear.
It sounds basic, but I’ve seen entire batches scrapped because an operator set up at the tolerance edge.
Ketepatan Borang
Form accuracy describes how true a feature is to its intended geometric shape.
Lurus, kebosanan, circularity, silinder, and line profile tolerance all fall into this category. In plain terms: is the shaft actually round? Adakah bahagian atas meja sebenarnya rata?
Ini adalah pembunuh senyap prestasi perhimpunan. Saya pernah mempunyai kumpulan 4140 aci keluli yang melepasi setiap pemeriksaan diameter dimensi oleh buku.
Tetapi apabila kami menekan bearing pada mereka, mereka menyanyi dan bergetar dengan teruk sehingga kami terpaksa membatalkan keseluruhan larian.
Masalahnya? Silinder yang lemah - acinya bujur sedikit, oleh sahaja 0.03 mm, tetapi cukup untuk memuatkan galas tidak sekata. Nombor dimensi semua lulus; ketepatan bentuk gagal.
Ketepatan Kedudukan
Ketepatan kedudukan menerangkan hubungan geometri antara ciri: keselarian antara dua muka, keserenjangan antara gerek dan permukaan pelekap, konsentrik antara dua lubang, atau kedudukan corak lubang pada perumah.
Ini adalah jenis kegagalan ketepatan yang paling mahal. Jika corak lubang pada perumah kotak gear dianjak oleh 0.1 mm, aci mengikat, gear haus lebih awal, dan keseluruhan unit gagal awal.
Anda tidak boleh membetulkan ralat kedudukan dengan mengempelas atau mencampur semula — ia terbina dalam persediaan.
Hierarki Lantai Kedai Tidak Bertulis
Terdapat peraturan keutamaan lama yang kami patuhi, diperoleh melalui dekad bahagian yang dibuang dan kerja semula tengah malam: Bentuk toleransi > Toleransi kedudukan > Toleransi Dimensi
Kebanyakan orang menganggap toleransi dimensi adalah yang paling ketat, tetapi tidak. Bentuk adalah asas. Jika permukaan anda tidak rata, anda tidak boleh mengukur keselarian dengan tepat.
Jika lubang anda tidak bulat, ukuran diameter anda tidak bermakna. Hierarki ini tidak diambil daripada buku panduan standard — ia dipelajari dengan cara yang sukar.
2. Lima Kaedah Praktikal untuk Mencapai Ketepatan Dimensi
Mencapai sasaran dimensi anda bukan perkara ajaib — ini tentang memilih kaedah yang betul untuk volum, toleransi, dan geometri.
Kami menggunakan lima kaedah teras di atas lantai, masing-masing mempunyai personaliti tersendiri, kekuatan, dan perangkap.
Kaedah Potong dan Cuba
Kaedah klasik sekolah lama: ambil potongan ringan, mengukur hasilnya, laraskan offset alat anda, dan ulangi. Anda menyelinap pada saiz akhir secara berperingkat, tidak pernah memotong terlalu dalam dalam satu laluan.
- Terbaik untuk: Bahagian sekali sahaja, prototaip, kerja kelompok kecil, dan toleransi yang sangat ketat
- Realiti lantai kedai: Perlahan, tetapi tiada tandingan untuk fleksibiliti. Ini adalah kemahiran pertama yang saya jadikan setiap perantis menguasai, dan ia mengambil masa enam bulan yang baik untuk menjadi benar-benar mahir.
Anda dapat merasakan berapa banyak alat akan terpesong, berapa banyak haba akan membuat bahagian itu membesar, dan cara membaca mikrometer seperti bahasa kedua. - Tangkap: Ia hanya berfungsi jika pengendali anda tahu perkara yang mereka lakukan. Pengimbangan yang buruk pada potongan kemasan merosakkan bahagian tersebut.
Kaedah Pelarasan Persediaan
Anda mendail dalam kedudukan alat anda dan kerja mengimbangi sekali, kemudian jalankan keseluruhan kumpulan daripada persediaan yang sama.
- Terbaik untuk: Kumpulan pengeluaran sederhana dan besar, bahagian ulangan yang konsisten
- Kelebihan: Ketepatan yang stabil, kecekapan tinggi, kualiti bahagian ke bahagian yang konsisten. Ini adalah tenaga kerja pengeluaran besar-besaran.
- Peraturan kritikal: Sentiasa periksa dan sahkan bahagian pertama sepenuhnya sebelum menjalankan kumpulan.
saya dah nampak 500 bahagian dibatalkan dalam masa sejam kerana seseorang melangkau pemeriksaan bahagian pertama dan alat mengimbanginya 0.2 mm dimatikan.
Kaedah Alat Bersaiz
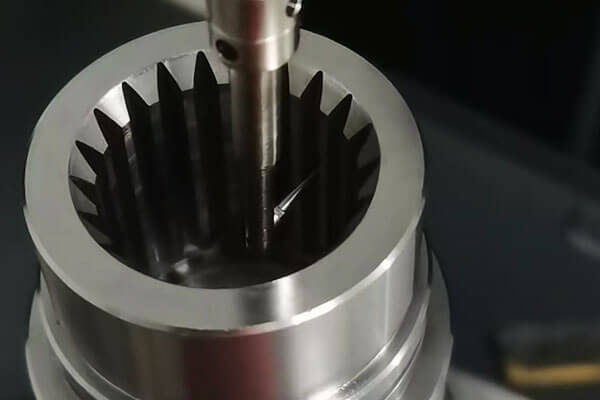
Anda menggunakan alat tetap, saiz yang ditentukur - gerudi, reamers, broach, dan latih tubi semua berfungsi dengan cara ini. Saiz lubang adalah saiz alat, lebih kurang.
- Terbaik untuk: Saiz lubang standard, splines, dan profil dalaman
- Kelebihan: Mudah, konsisten, tiada pengurusan offset yang kompleks.
- Tangkap: Kehausan alat adalah pembunuh senyap. Reamer yang dipakai oleh 0.02 mm secara senyap-senyap akan menghanyutkan setiap lubang dalam larian, dan anda tidak akan perasan sehingga anda mengukur. Anda perlu menjejaki hayat alat dan menggantikan mengikut jadual, bukan atas kegagalan.
Automatik & Kaedah Kawalan CNC
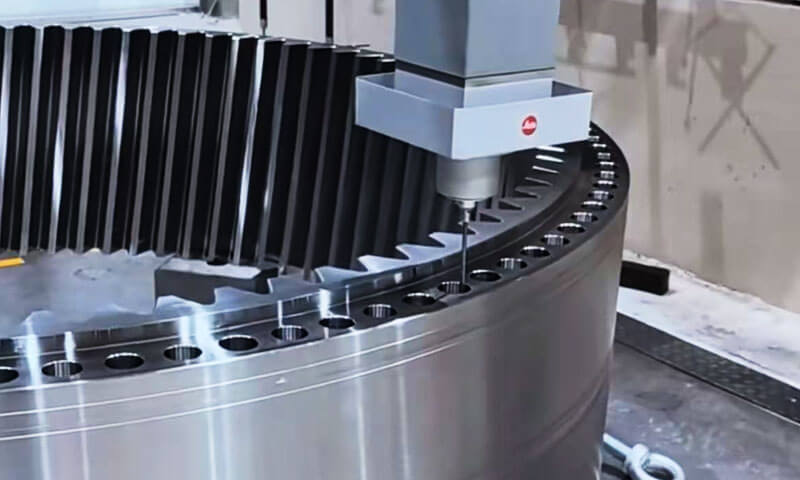
CNC dan sistem kawalan automatik pada asasnya menambah pengalaman pengendali ke dalam program.
Mesin mengukur, mengimbangi kehausan alatan, dan ditarik balik secara automatik, dengan kawalan koordinat yang tepat ke atas laluan alat.
- Terbaik untuk: Geometri kompleks, isipadu sederhana hingga tinggi, kebolehulangan yang konsisten
- Kelebihan: Kecekapan dan ketekalan yang jauh lebih tinggi daripada kaedah manual. Kontur kompleks dan permukaan 3D yang mustahil dengan tangan adalah rutin pada kilang CNC.
- Kebenaran yang keras: Sampah masuk, sampah keluar. Jika program itu salah, mesin hanya akan membuat kesilapan lebih cepat dan lebih konsisten daripada manusia.
Saya telah melihat ranap sistem yang lebih mahal daripada kod buruk daripada pertimbangan pengendali yang buruk.
Perbandingan Kaedah Kawalan Dimensi
| Kaedah | Julat Kelantangan Terbaik | Ketepatan Dimensi Biasa | Kecekapan pengeluaran | Keperluan Kemahiran | Risiko Utama |
| Potong-dan-Cuba | 1 - 10 kepingan | ±0.005 – ±0.02 mm | Sangat rendah | Sangat tinggi (6+ bulan untuk menguasai) | Kesilapan manusia pada pemotongan akhir |
| Pelarasan Persediaan | 20 - 500+ kepingan | ±0.01 – ±0.05 mm | Tinggi | Sederhana | Ralat persediaan bahagian pertama menyebabkan sekerap kelompok |
| Alat Bersaiz | 10 - 1000+ kepingan | ±0.01 – ±0.03 mm | Sederhana-Tinggi | Rendah | Hanyutan alat secara beransur-ansur |
| Automatik & Kaedah Kawalan CNC | 5 - 10,000+ kepingan | ±0.005 – ±0.02 mm | Sangat tinggi | Tinggi (kemahiran pengaturcaraan) | Ralat program menyebabkan cepat, kecacatan yang konsisten |
Bonus: Bentuk & Kaedah Ketepatan Kedudukan
Untuk ketepatan bentuk, kami bergantung pada tiga pendekatan teras:
- Penjanaan laluan: Interpolasi laluan alat ketepatan pada mesin CNC menghasilkan profil bentuk bebas yang tepat
- Alatan bentuk: Alat bentuk berbentuk memotong profil penuh dalam satu laluan untuk keratan rentas yang konsisten
- Proses penjanaan: Berpaling, pengisaran, dan mengasah menjana bentuk bulat melalui gerakan relatif terkawal
Untuk ketepatan kedudukan, peraturan emas tidak boleh dirunding: mesin semua ciri kedudukan kritikal dalam satu persediaan.
Setiap kali anda buka pengapit dan pasang semula bahagian tersebut, anda memperkenalkan ralat penjajaran. Jika anda boleh menggerudi semua lubang dalam satu pengapit, buatlah.
3. Kualiti permukaan: Pemacu Tersembunyi Hayat Perkhidmatan Komponen
Jadi anda telah mencapai semua dimensi anda, bentuk awak bagus, jawatan anda sudah mati. Adakah anda sudah selesai? Tak dekat pun.
Lapisan atas nipis logam itu — permukaan — akan membuat atau memecahkan hayat perkhidmatan bahagian itu. Terdapat empat cara kualiti permukaan secara langsung memberi kesan kepada prestasi, dan kebanyakan jurutera baru hanya mengenali salah seorang daripada mereka.
Pakai rintangan
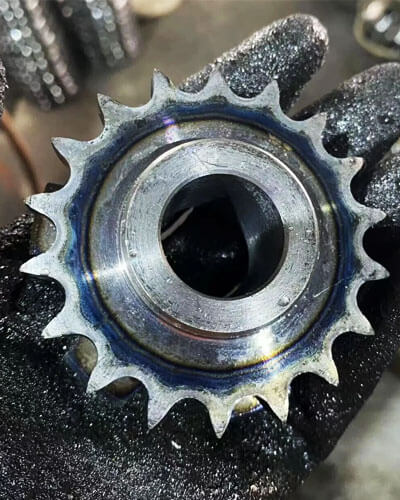
Tidak kira betapa licinnya dua permukaan mengawan kelihatan, pada tahap mikro mereka hanya menyentuh pada puncak profil kekasaran permukaan.
Kekasaran yang lebih tinggi bermakna lebih sedikit, titik hubungan yang lebih tinggi, haus awal yang lebih cepat, dan masa pecah masuk yang lebih lama.
Inilah sebabnya mengapa enjin baharu mempunyai tempoh pecah masuk: anda sedang melemahkan puncak mikroskopik tersebut supaya permukaannya mengawan sepenuhnya dan memasuki haus yang stabil.
Untuk aplikasi beban berat, kualiti permukaan adalah perbezaan antara 10,000 jam perkhidmatan dan 1,000 jam. Saya telah melihat set gear berat bertahan 3x lebih lama hanya dengan menjatuhkan kekasaran permukaan daripada Ra 3.2 kepada Ra 0.8.
Kekuatan keletihan
Di bawah pemuatan kitaran, setiap tanda alat kecil, calar, dan rabung pemesinan adalah penaik tekanan. Keretakan keletihan hampir selalu bermula di permukaan, pada akar puncak kekasaran.
Inilah bahagian yang berlawanan dengan intuisi: tegasan sisa mampatan di permukaan adalah perkara yang baik.
Ia membatalkan sebahagian daripada beban kitaran tegangan, membuat retakan lebih sukar untuk dimulakan dan disebarkan.
Proses seperti pening tembakan, penggelek terbakar, dan kemasan sejuk semuanya direka bentuk untuk membina lapisan tegasan permukaan mampatan secara sengaja.
Orang fikir mereka hanya "menghaluskan permukaan" - mereka sebenarnya pra-menegaskannya untuk bertahan lebih lama.
Rintangan kakisan
Semakin licin permukaannya, semakin sedikit celah dan lembah yang terdapat untuk kelembapan, bahan cemar, dan bahan kimia yang menghakis untuk dikumpulkan. Kakisan lubang bermula di lembah kekasaran permukaan.
Gugurkan nilai Ra, dan anda memanjangkan hayat kakisan secara mendadak. Untuk bahagian yang beroperasi dalam keadaan lembap, masin, atau persekitaran berasid, kemasan permukaan yang baik boleh menambah tahun hayat perkhidmatan tanpa perubahan reka bentuk lain.
Untuk komponen marin, bergerak dari Ra 6.3 kepada Ra 1.6 boleh menggandakan hayat perkhidmatan kakisan.
Sesuai & Kestabilan Perhimpunan
Ini adalah kesan yang paling diabaikan. Dua bahagian dengan kesesuaian gangguan nominal yang sama boleh berkelakuan berbeza sama sekali jika kekasaran permukaannya berbeza.
Kekasaran yang lebih tinggi bermakna puncak menghancurkan pada pemasangan, memberi anda gangguan sebenar yang kurang berkesan.
Lebih teruk: tekanan sisa daripada pemesinan boleh berehat dari semasa ke semasa, menyebabkan dimensi berubah sedikit. Saya pernah mempunyai sekumpulan sesendal ketepatan yang lulus setiap pemeriksaan sejurus selepas pemesinan.
Kami membungkus mereka, meletakkannya di gudang selama dua minggu, dan apabila kami pergi untuk mengumpulkan mereka, separuh daripada mereka tidak akan muat.
Tekanan baki dalaman telah berkurangan, dan saiz telah berubah hanya cukup untuk membuang kesesuaian itu. Jangan sekali-kali melangkau pelepasan tekanan untuk bahagian yang sesuai dengan ketepatan.
4. Gambar Yang Lebih Besar: Ketepatan dan Kualiti Adalah Penunjuk Sistem
Inilah pelajaran terbesar yang saya pelajari 30 tahun: ketepatan pemesinan dan kualiti permukaan tidak diasingkan, metrik bebas. Ia adalah keluaran yang boleh dilihat dari keseluruhan sistem pembuatan.
Ketegaran mesin, memakai alat, memotong haba, tekanan baki dalaman, getaran gelendong, ketepatan lekapan — setiap faktor tunggal dalam proses muncul di bahagian akhir.
Jika anda mengejar ketepatan yang konsisten, anda tidak boleh hanya "berusaha lebih keras" pada mesin. Anda perlu melihat keseluruhan sistem.
Memahami perhubungan sebab dan akibat ini — cara haus alatan ditunjukkan dalam hanyut dimensi, bagaimana kelajuan pemotongan ditunjukkan dalam kemasan permukaan, bagaimana pelekapan muncul dalam ralat kedudukan — jauh lebih berharga daripada menghafal jadual toleransi.
Sesiapa sahaja boleh mencari nilai toleransi. Jurutera yang tahu mengapa toleransi itu ada, dan apa yang mempengaruhinya, adalah orang yang menjaga barisan berjalan.
Pemikiran Akhir
Pemesinan yang baik bukan tentang memukul nombor pada cetakan. Ini tentang memahami maksud nombor tersebut, bagaimana ia dicipta, dan bagaimana ia mempengaruhi bahagian tersebut apabila ia dalam perkhidmatan.
Kuasai tiga dimensi ketepatan, menghormati kuasa kualiti permukaan, dan lihat keseluruhan sistem di sebalik cip itu — dan anda akan menyelesaikan masalah sebelum ia berlaku, bukan selepas batch dibuang.