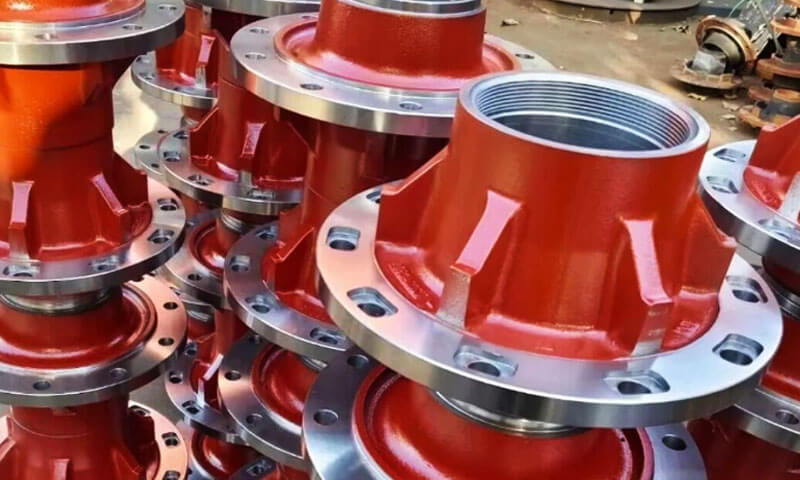
Hab roda ialah antara muka kritikal antara trak tugas berat atau separa treler dan rodanya.
Mereka membawa muatan kenderaan penuh, menghantar pemanduan dan tork brek, dan menahan getaran tanpa henti, kejutan, dan keletihan.
Kegagalan hab pada kelajuan lebuh raya adalah malapetaka—bukan hanya kerosakan, tetapi bahaya keselamatan. Selama beberapa dekad, tuangan pasir berat menguasai pasaran.
Tetapi apabila muatan meningkat dan pengendali armada menuntut hayat perkhidmatan yang lebih lama dengan kurang penyelenggaraan, teknologi pembuatan telah berkembang ke arah proses tuangan ketepatan yang memberikan nisbah kekuatan kepada berat yang lebih tinggi dan prestasi keletihan yang unggul.
Artikel ini mengkaji kejuruteraan, bahan, proses, dan kawalan kualiti di belakang tuangan hab roda tersuai untuk aplikasi tugas berat.
1. Apakah Itu Casting Hub Roda?
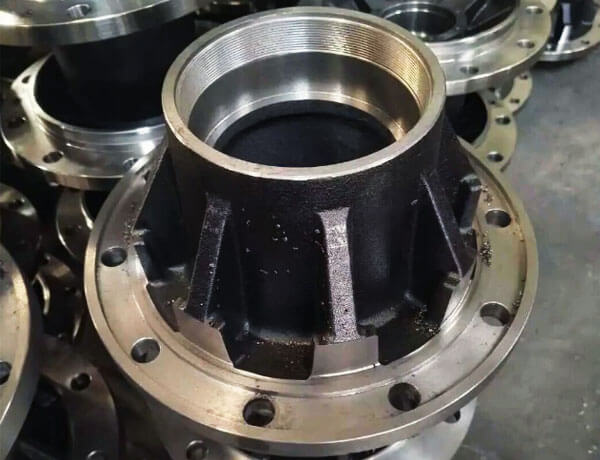
Tuangan hab roda ialah komponen logam berbentuk hampir jaring yang dihasilkan dengan menuang logam cair ke dalam acuan yang disediakan dan membenarkan ia menjadi pejal ke dalam geometri yang diperlukan.
Tuangan kemudiannya dibersihkan, diperiksa, dan dimesin untuk mendapatkan dimensi dan ciri-ciri permukaan yang diperlukan untuk pemasangan.
Tidak seperti hab roda yang telah siap, komponen as-cast tidak semestinya bersedia untuk dipasang.
Tempat duduk, wajah pemasangan, lubang bolt, permukaan bersentuhan meterai, dan ciri kritikal lain biasanya memerlukan pemesinan untuk memenuhi lukisan kejuruteraan.
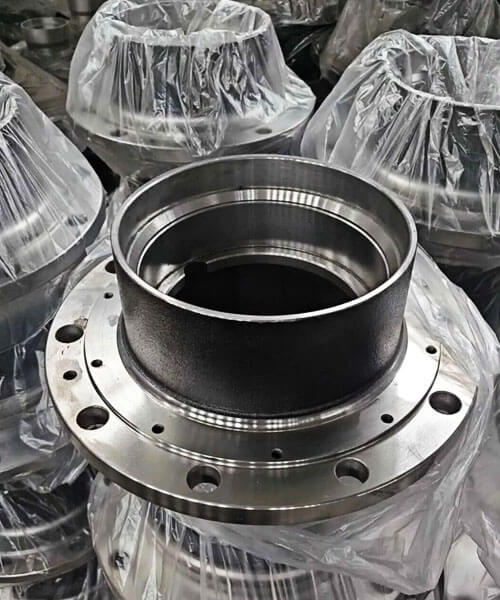
Peranan Hab Roda dalam Kenderaan Bertugas Berat
Hab roda menjadi sebahagian daripada pemasangan hujung roda, tetapi fungsi tepatnya bergantung pada seni bina kenderaan.
Hab yang didorong mungkin antara muka dengan gandar pemacu, manakala hab tidak didorong boleh berputar pada gelendong.
Sesetengah reka bentuk menyepadukan ciri pemasangan roda dengan komponen brek; yang lain menggunakan drum atau cakera brek yang berasingan.
Hab mesti memindahkan beban yang dikenakan oleh roda dan kenderaan sambil mengekalkan penjajaran yang diperlukan oleh sistem galas.
Semasa perkhidmatan, ia mungkin mengalami gabungan:
- Beban jejari yang dihasilkan oleh berat kenderaan dan sentuhan jalan.
- Beban sisi semasa selekoh dan pertukaran lorong.
- Daya longitudinal yang dikaitkan dengan pecutan dan brek.
- Pemuatan kitaran berulang yang boleh memulakan dan menyebarkan rekahan keletihan.
- Getaran dan beban hentaman yang disebabkan oleh penyelewengan jalan.
- Pendedahan alam sekitar kepada air, bahan cemar jalan raya, garam nyah ais, dan perubahan suhu.
Keadaan ini menjadikan reka bentuk hab roda sebagai masalah struktur dan pembuatan dan bukannya sekadar menghasilkan semula bentuk luaran.
2. Evolusi Pembuatan: Daripada Tuangan Pasir Tradisional kepada Teknologi yang Lebih Terkawal
Evolusi tuangan hab roda bukan sekadar peralihan daripada proses lama kepada proses baharu yang unggul secara universal.
Ia adalah peralihan ke arah memilih laluan pembuatan dan bahan kawalan yang paling sesuai, Geometri, dan pemejalan dengan lebih tepat.
Tuangan pasir tradisional kekal berguna untuk berat, kompleks, dan komponen volum yang agak rendah.
Kaedah pengacuan yang lebih maju boleh meningkatkan ketekalan dimensi atau kualiti permukaan, manakala pemprosesan besi mulur moden boleh meningkatkan kebolehulangan sifat mekanikal.
Faedah bergantung pada sejauh mana teknologi sepadan dengan komponen.
Tuangan Pasir Tradisional: Fleksibiliti untuk Komponen Berat
Tuangan pasir menggunakan acuan yang terbentuk daripada pasir yang disediakan dan sistem pengikat. Acuan boleh menampung bentuk yang kompleks, komponen besar, dan pelbagai jenis aloi ferus.
Untuk hab roda tugas berat, kelebihannya termasuklah:
- Fleksibiliti dalam saiz komponen dan geometri.
- Kesesuaian untuk bebibir kompleks, bos, dan kontur dalaman.
- Perkakas yang boleh disesuaikan secara relatif untuk pengeluaran tersuai atau volum rendah.
- Keserasian dengan besi kelabu, besi mulur, dan pelbagai keluli tuang, tertakluk kepada reka bentuk proses.
Hadnya mungkin termasuk kekasaran permukaan yang lebih besar, variasi dimensi as-cast yang lebih luas, dan peningkatan keperluan pemesinan berbanding dengan proses pengacuan yang lebih tepat.
Cabaran yang paling penting ialah mengawal pemejalan. Bahagian tebal, peralihan ketebalan dinding yang mendadak, dan sistem pemakanan yang direka dengan buruk boleh menyebabkan kecacatan pengecutan atau ketakselanjaran dalaman.
Reka bentuk acuan yang lebih baik, kejuruteraan gating dan riser, kawalan suhu, dan simulasi proses boleh meningkatkan konsistensi tanpa meninggalkan tuangan pasir.
Cetakan shell: Kawalan Permukaan dan Dimensi yang Diperbaiki
Pengacuan cangkerang menggunakan pasir bersalut resin yang digunakan pada corak yang dipanaskan untuk membentuk yang agak nipis, cangkang acuan tegar.
Berbanding dengan pengacuan pasir konvensional, ia boleh memberikan kemasan permukaan dan kawalan dimensi yang lebih baik untuk saiz komponen dan volum pengeluaran yang sesuai.
Kos perkakas dan operasinya, Walau bagaimanapun, mungkin lebih tinggi.
Untuk tuangan hab roda, faedah yang berpotensi termasuk:
- Geometri as-cast yang lebih konsisten.
- Mengurangkan penyelewengan permukaan di kawasan yang sesuai.
- Kebolehulangan yang lebih baik antara kelompok pengeluaran.
- Elaun kemasan dan pemesinan yang berpotensi lebih rendah.
Pengacuan cangkerang tidak secara automatik menghapuskan kecacatan tuangan. Pengecutan, keliangan berkaitan gas, Kemasukan, dan variasi mikrostruktur kekal mungkin jika kualiti cair, Penyediaan acuan, mencurahkan, atau pemejalan tidak dikawal.
Ia paling sesuai apabila saiz hab, Geometri, kualiti yang diperlukan, dan volum pengeluaran mewajarkan proses.
Tuangan Graviti dan Laluan Tuangan Ketepatan Lain
Gravity Die Casting, juga dikenali sebagai tuangan acuan kekal, menggunakan graviti untuk mengisi acuan yang boleh digunakan semula, umumnya diperbuat daripada logam.
Ia boleh memberikan kebolehulangan yang baik dan kualiti permukaan untuk aloi dan geometri komponen yang sesuai.
Namun begitu, tuangan die graviti tidak boleh dianggap sebagai pengganti langsung untuk tuangan hab besi atau keluli konvensional.
Acuan logam kekal digunakan terutamanya untuk aloi bukan ferus, terutamanya aluminium, kerana suhu lebur dan penuangan besi dan keluli mencipta cabaran alatan dan terma yang berbeza.
Untuk hab roda tugas berat, reka bentuk aluminium tuangan graviti ketepatan boleh dipertimbangkan hanya jika keperluan kejuruteraan hujung roda yang lengkap menyokong bahan dan laluan pembuatan itu.
Hab besi tuang dan hab aluminium tuang tidak boleh dianggap setara hanya kerana kedua-duanya boleh dihasilkan menggunakan teknologi tuangan.
Begitu juga, Casting mati tekanan tinggi, Pelaburan Pelaburan, dan laluan ketepatan lain mempunyai bahan mereka sendiri, saiz, kos, dan batasan struktur.
Kesesuaian mereka mesti dinilai dengan reka bentuk hab sebenar.
Pemprosesan Besi Nodular Lanjutan: Mengawal Struktur Mikro
Untuk tuangan hab roda besi mulur, salah satu perkembangan yang paling ketara ialah kawalan yang lebih baik terhadap morfologi besi cair dan grafit.
Besi mulur dihasilkan dengan merawat besi cair supaya grafit menjadi pejal terutamanya dalam bentuk nodular atau sferoid dan bukannya serpihan yang terdapat dalam besi kelabu.
Morfologi ini umumnya memberikan gabungan kekuatan dan kemuluran yang lebih baik.
Kawalan penting termasuk:
- Komposisi kimia: Mewujudkan karbon yang sesuai, silikon, dan aras unsur pengaloian untuk gred yang ditentukan.
- Rawatan nodularizing: Menggunakan rawatan yang sesuai, biasanya melibatkan magnesium, untuk menggalakkan grafit sferoidal.
- Inokulasi: Mengawal nukleasi grafit dan mengurangkan risiko struktur mikro yang tidak diingini.
- Masa rawatan dan suhu: Menguruskan proses untuk mengekalkan kualiti logam yang konsisten melalui penuangan.
- Pengesahan mikrostruktur: Menyemak bentuk grafit, struktur matriks, dan ciri-ciri lain yang ditentukan.
Kawalan ini penting kerana gred bahan nominal sahaja tidak menjamin sifat seragam sepanjang tuangan yang kompleks.
Ketebalan bahagian, kadar penyejukan, dan keadaan pemejalan tempatan boleh mempengaruhi struktur mikro akhir.
ASTM A536 menetapkan keperluan untuk tuangan besi mulur dan secara jelas mengiktiraf bahawa sifat boleh berbeza antara lokasi dalam tuangan dan antara tuangan dan spesimen ujiannya.
3. Pemilihan Bahan untuk Tuangan Hab Roda Tugas Berat
Untuk kebanyakan reka bentuk hab cast, 65-45-12 dan 80-55-06 besi mulur adalah titik permulaan yang berguna untuk penilaian bahan.
Besi mulur berkekuatan lebih tinggi atau ADI boleh dipertimbangkan apabila reka bentuk memerlukan sifat mekanikal yang berbeza, tetapi tidak harus dipilih semata-mata kerana angka kekuatannya lebih tinggi.
Bahan akhir mesti memenuhi syarat untuk geometri hab, proses pengeluaran, dan keadaan perkhidmatan.
Perbandingan bahan
| Bahan | Kekuatan tegangan (MPA) | Kekuatan hasil (MPA) | Kekerasan biasa (Hbw) | Kos relatif |
| Dukes besi 65-45-12 | ≥448 | ≥310 | 156–217 | Rendah sederhana |
| Dukes besi 80-55-06 | ≥552 | ≥379 | 187-255 | Sederhana |
| Dukes besi 100-70-03 | ≥689 | ≥483 | 241-302 | Sederhana -tinggi |
| Terpejam Dukes besi (Adi), Gred 1-3 | ≥900–1,200 | ≥650–850 | 269–444 | Tinggi |
| Cast keluli, Mis., ASTM A216 WCB | ≥485 | ≥250 | Gred- dan bergantung kepada keadaan | Sederhana -tinggi |
| Aluminium aloi A356-T6 | Bergantung kepada proses; biasanya sekitar 230–310 | Bergantung kepada proses; biasanya sekitar 150–230 | Biasanya sekitar 70–90 | Biasanya kos bahan/proses yang lebih tinggi |
4. Pemilihan Proses Pembuatan Casting Hub Roda
Memilih proses penuangan yang betul untuk hab roda tugas berat bergantung pada saiz komponen, bahan, Jumlah pengeluaran, Keperluan dimensi, dan keperluan pemesinan.
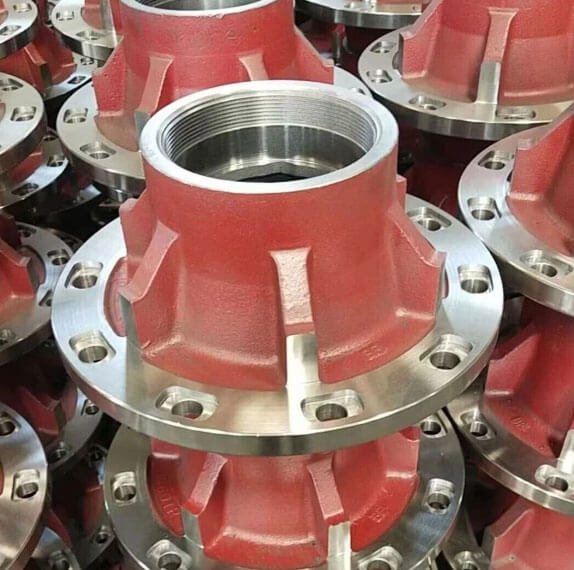
Untuk kebanyakan hab roda besi tuang dan keluli tuang, tuangan pasir kekal sebagai penyelesaian praktikal kerana ia menampung geometri yang kompleks, komponen yang agak besar, dan pelbagai jenis aloi ferus.
Perbandingan Proses Tuangan Biasa
| Proses pemutus | Toleransi Dimensi Biasa* | Bahagian Berat / Saiz | Kesesuaian Pengeluaran | Permukaan As-Cast | Aplikasi Terbaik |
| Hijau Pasir Pemutus | Kira-kira ±0.8–1.5 mm untuk dimensi terpilih | 5–500 kg; Reka bentuk yang bergantung | Pengeluaran volum tinggi dengan perkakas yang sesuai | Adil | Hab trak dan separa treler standard; tuangan ferus yang menjimatkan kos |
| Shell Acuan Pemutus | Kira-kira ±0.5–1.0 mm untuk ciri dan saiz komponen yang sesuai | Tuangan biasa kecil hingga sederhana; berbeza mengikut reka bentuk | Volum sederhana hingga tinggi di mana pelaburan perkakas adalah wajar | Baik kepada sangat baik | Hab yang memerlukan kemasan permukaan yang lebih baik dan ketekalan dimensi |
Tuangan Graviti Ketepatan |
Kira-kira ±0.5–1.0 mm untuk dimensi terpilih dan reka bentuk yang sesuai | Umumnya komponen kecil hingga sederhana; aloi tinggi- dan bergantung kepada geometri | Pengeluaran volum sederhana di mana perkakas boleh guna semula adalah menjimatkan | Baik kepada sangat baik | Reka bentuk hab aloi aluminium terpilih dan aplikasi ringan |
| Pelaburan Pemutus | Kira-kira ±0.1–0.3 mm untuk dimensi dan geometri yang sesuai | Umumnya komponen kecil hingga sederhana | Kelantangan rendah hingga sederhana, bergantung kepada kerumitan | Cemerlang | Kecil, komponen ketepatan yang kompleks di mana butiran as-cast yang lebih ketat adalah berharga |
5. Mod Kegagalan Hab Roda Biasa
Memahami bagaimana hab gagal adalah kunci untuk mereka bentuk dan mendapatkannya dengan betul.
| Mod kegagalan | Penampilan | Punca Punca | Pencegahan |
| Kehausan gerek galas / bujur | Bore luar pusingan; putaran galas dalam hab | Dinding tuangan lembut, rawatan haba yang lemah, getaran | Gred bahan yang betul; rawatan haba terkawal; ketebalan dinding yang mencukupi |
| Lubang stud retak | Retak terpancar dari lubang stud | Kepekatan tekanan; tork berlebihan; jejari fillet yang lemah | Reka bentuk fillet yang murah hati; spesifikasi tork terkawal |
| Keliangan pengecutan di pusat hab | Kelihatan atau lompang dalaman berhampiran gerek galas | Pemberian riser yang tidak mencukupi; peralihan tebal ke nipis | Reka bentuk riser yang dioptimumkan; Pengukuhan arah |
Habis muka roda |
Getaran, denyutan brek, haus tayar tidak rata | Herotan pemutus; kawalan datum pemesinan yang lemah | Melegakan tekanan selepas casting; lekapan pemesinan terkawal |
| Keretakan terma berhampiran bebibir brek | Keretakan halus berhampiran permukaan pemasangan brek | Pemeriksaan haba daripada haba brek; kemuluran yang lemah | Besi mulur dengan keliatan yang mencukupi; analisis kitaran haba |
| Lubang kakisan | Karat permukaan, berlubang pada permukaan yang tidak dirawat | Garam jalan, tiada salutan, permukaan tuangan yang tidak betul | Primer yang kaya dengan zink + kot serbuk; bahan tahan kakisan |
The #1 Pembunuh Tersembunyi: Keliangan Pengecutan pada Gerek Galas
Saya telah melihat beratus-ratus hab yang gagal kembali dari lapangan. Kecacatan dalaman yang paling biasa ialah keliangan pengecutan tepat di tempat duduk galas — tidak kelihatan pada permukaan, tetapi cukup untuk menyebabkan galas resah, terlalu panas, dan akhirnya sawan.
Ini hampir selalu merupakan masalah reka bentuk riser: bahagian galas tebal mengeras lepas tanpa penyusuan yang betul.
Faundri yang baik X-ray atau ultrasonik memeriksa zon galas setiap hab. Faurin murah tidak - dan anda mengetahui enam bulan kemudian di tepi lebuh raya.
6. Pemesinan CNC Ketepatan untuk Hab Roda Selesai
Tuangan membentuk bentuk asas hab roda, tetapi pemesinan ketepatan mencipta antara muka yang menentukan cara komponen sesuai dan berfungsi dalam pemasangan hujung roda.
Tempat duduk, wajah pemasangan, lubang bolt, permukaan bersentuhan meterai, dan ciri khusus lain mungkin memerlukan kawalan dimensi dan geometri yang ketat.
Keperluan ini mesti ditakrifkan oleh lukisan kejuruteraan dan reka bentuk pemasangan yang berkaitan.
Pemesinan Antara Muka Kritikal
Beberapa ciri patut diberi perhatian khusus semasa pemesinan.
Gerbang galas dan tempat duduk: Ciri-ciri ini mesti memenuhi diameter yang ditentukan, bulat, silinder, kemasan permukaan, dan keperluan yang sesuai.
Dimensi yang salah boleh menjejaskan pemasangan galas, kelegaan operasi atau pramuat, bergantung pada susunan galas, dan pengagihan beban.
Muka pemasangan roda: Muka pelekap mewujudkan antara muka antara hab dan roda.
Kebosanan, keserenjangan, dan keperluan habis hendaklah ditakrifkan sebagai bersesuaian dengan reka bentuk kerana sisihan boleh menjejaskan ketepatan pelekap dan gelagat berputar.
Lubang bolt dan bulatan bolt: Diameter lubang, kedudukan, jarak, dan geometri tempat duduk yang ditentukan mesti sepadan dengan sistem lampiran roda.
Ralat kedudukan boleh merumitkan pemasangan atau menghasilkan keadaan sentuhan yang tidak sekata.
Permukaan seal-contact: Di mana hab menempatkan meterai, kemasan permukaan, Geometri, dan ketepatan dimensi mestilah serasi dengan reka bentuk meterai dan keadaan operasi yang ditentukan.
Rujukan Datum Kawalan dan Elaun Pemesinan
Strategi pemesinan yang konsisten bermula dengan memilih datum yang sesuai dan menentukan cara komponen akan ditempatkan dan diapit.
Jika persediaan awal merujuk pada permukaan yang tidak sesuai, pemesinan boleh menghasilkan semula ralat dimensi antara gerek, bebibir, dan ciri kritikal lain.
Elaun pemesinan yang mencukupi dan konsisten juga penting: stok yang tidak mencukupi boleh menyebabkan bahagian tuangan tidak dimesin, manakala stok berlebihan meningkatkan masa kitaran dan kehausan alatan.
Untuk hab kompleks, perancangan proses harus mewujudkan urutan pemesinan, kaedah pegangan kerja, dan tempat pemeriksaan sebelum pengeluaran bermula.
Concentricity, habis, dan kemasan permukaan
Hubungan geometri antara antara muka galas, paksi putaran, dan muka pemasangan roda boleh mempengaruhi operasi hab siap.
Bergantung pada lukisan, pemeriksaan mungkin termasuk:
- Diameter gerek dan ketepatan geometri.
- Runout jejari dan paksi.
- Keserenjangan muka pelekap pada paksi datum yang ditentukan.
- Kedudukan lubang bolt dan geometri pelekap.
- Kemasan permukaan pada antara muka galas dan pengedap.
Pengukuran ini hendaklah dilakukan menggunakan lekapan yang sesuai, instrumen ketepatan, atau peralatan pengukur koordinat mengikut keperluan.
Adalah penting untuk tidak menggunakan satu toleransi sejagat kepada semua hab roda. Nilai yang betul bergantung pada sistem galas, reka bentuk hujung roda, dimensi komponen, dan keperluan kejuruteraan yang berkenaan.
Bagaimana Pemesinan Mempengaruhi Jumlah Kos Pengilangan
Kos pemesinan dipengaruhi oleh ketekalan dimensi tuangan, kebolehmesinan bahan, elaun pemesinan, kerumitan kerja, Kehidupan Alat, dan kekerapan pemeriksaan yang diperlukan.
Tuangan yang direka dengan baik boleh mengurangkan penyingkiran bahan yang tidak perlu dan memudahkan persediaan pemesinan.
Namun begitu, meminimumkan stok pemesinan dengan mengorbankan pembersihan permukaan yang boleh dipercayai boleh meningkatkan kadar penolakan.
Matlamatnya adalah untuk mewujudkan hubungan yang stabil antara ketepatan tuangan dan keupayaan pemesinan supaya ciri kritikal dapat dihasilkan secara konsisten.
7. Kawalan Kualiti dan Pengujian untuk Komponen Hab Kritikal Keselamatan
Hab kritikal keselamatan menuntut program kualiti yang ketat. Ujian biasa termasuk:
| Ujian | Tujuan | Standard / Kaedah |
| Analisis kimia | Sahkan komposisi bahan | Spektrometri |
| Ujian mekanikal | Tegangan, hasil, pemanjangan, kekerasan | ASTM E8, E10 |
| Penilaian struktur mikro | Nodularity, matriks, saiz grafit | ASTM A247 |
| Pemeriksaan dimensi | Bearing bores, bebibir, lubang stud | Cmm, alat pengukur |
| Pemeriksaan radiografi | Keliangan dalaman, pengecutan | ASTM E94 / E505 |
| Ujian ultrasonik | Kecacatan dalaman di bahagian kritikal | ASTM A609 |
| Pemeriksaan zarah magnet | Retak permukaan | ASTM E709 |
| Ujian keletihan dinamik | Beban jalan yang disimulasikan | SAE J1095 atau spesifikasi OEM |
| Ujian beban bukti | Integriti struktur | Spesifikasi pengeluar gandar |
| Semakan habis | Kehabisan bebibir dan bearing | Penunjuk dail / Cmm |
| Tekanan / ujian kebocoran | Keutuhan meterai minyak (jika berkenaan) | - |
8. Aplikasi Tuangan Hab Roda Tersuai
Tuangan hab roda tersuai digunakan dalam pelbagai aplikasi kenderaan komersial dan pengangkutan industri.
Setiap aplikasi membentangkan keadaan pemuatan yang berbeza, kekangan dimensi, dan keperluan alam sekitar.
Lori Lebuhraya Bertugas Berat
Hab trak mesti memuatkan sistem galas yang ditentukan, lampiran roda, dan konfigurasi gandar sambil menahan beban jalan yang berulang, pasukan selekoh, dan keadaan perkhidmatan berkaitan brek.
Sifat bahan, geometri pelekap, prestasi keletihan, dan ketepatan pemesinan adalah pertimbangan utama.
Separa Treler dan Pengangkutan Barang
Hab treler beroperasi di bawah pemuatan berulang semasa perkhidmatan jarak jauh.
Spesifikasi mereka bergantung pada reka bentuk gandar, konfigurasi roda, susunan galas, keperluan beban, dan persekitaran operasi yang dijangkakan.
Pendedahan kakisan dan kebolehkhidmatan juga boleh mempengaruhi keperluan reka bentuk dan kemasan.
Pembinaan dan Kenderaan Luar Lebuhraya
Kenderaan pembinaan dan pengangkutan khusus tertentu menghadapi beban impak yang lebih tinggi, rupa bumi yang tidak rata, habuk, dan pencemaran.
Hab mereka memerlukan penilaian beban khusus aplikasi, keliatan material, geometri struktur, antara muka pengedap, dan syarat penyelenggaraan.
Pengeluaran OEM dan Penggantian Pasaran Selepas
Projek OEM mungkin memerlukan semakan terkawal, pengeluaran berulang, keperluan bahan yang didokumenkan, dan pengesahan yang dirancang.
Komponen penggantian memperkenalkan cabaran tambahan apabila lukisan asal atau spesifikasi bahan tidak lengkap, membuat pengesahan dimensi dan keserasian aplikasi amat penting.
9. Penyelesaian Casting Hab Roda Tersuai daripada Industri LangHe
Industri LangHe menyediakan penyelesaian tuangan hab roda tersuai untuk trak tugas berat dan separa treler, menyokong projek yang memerlukan bahan khusus aplikasi, reka bentuk pemutus, pemesinan ketepatan, dan pemeriksaan kualiti.
Keupayaan pembuatan kami meliputi peringkat utama pengeluaran, termasuk:
- Proses pemutus: Tuangan pasir hijau dan tuangan acuan cengkerang untuk reka bentuk hab roda ferus yang sesuai.
Tuangan graviti ketepatan boleh dipertimbangkan untuk aplikasi bukan ferus yang serasi, bergantung kepada keperluan komponen. - Pemilihan bahan: Gred besi mulur seperti ASTM A536 65-45-12, 80-55-06, dan 100-70-03, serta besi mulur austempered (Adi) dan gred lain yang ditentukan, tertakluk kepada kebolehlaksanaan reka bentuk dan pembuatan.
- Simulasi Pemutus: Analisis pengisian acuan dan pemejalan untuk membantu mengoptimumkan reka bentuk gating dan riser serta mengurangkan risiko kecacatan tuangan.
- Pemesinan CNC: Berpaling, membosankan, penggerudian, mengetuk, dan operasi pemesinan lain yang ditentukan. Pengimbangan boleh diatur mengikut keperluan reka bentuk komponen dan keadaan operasi.
- Kawalan kualiti: Pemeriksaan dimensi, pengesahan bahan, dan ujian tidak merosakkan yang berkenaan (Ndt) mengikut spesifikasi yang dipersetujui.
Pengurusan kualiti dan keperluan khusus automotif perlu disahkan untuk setiap projek. - Kebolehkesanan: Dokumentasi bahan, pengenalan kumpulan pengeluaran, dan laporan pemeriksaan seperti yang dinyatakan.
Kami bekerjasama dengan OEM dan pelanggan industri lain untuk membangunkan tuangan hab roda yang sesuai dengan keperluan beban yang ditentukan mereka, kitaran tugas, kekangan dimensi, dan sasaran berat.
Sokongan kejuruteraan kami termasuk reka bentuk untuk kebolehkilangan (DFM) semakan, panduan pemilihan bahan, dan penilaian prototaip jika diperlukan.
Hubungi Industri LangHe untuk membincangkan projek pemutus hab roda tersuai anda.
Menyediakan lukisan teknikal atau sampel, keperluan bahan, jumlah pengeluaran yang dijangkakan, dan kriteria pemeriksaan akan membantu kami menilai laluan pembuatan yang sesuai.
10. Kesimpulan
Tuangan hab roda tersuai adalah antara komponen paling kritikal keselamatan dalam sistem trak dan separa treler tugas berat.
Mereka kelihatan seperti tuangan bulat mudah dari luar, tetapi setiap ciri - bearing bore, muka roda, lubang stud, permukaan pelekap brek — mestilah direka bentuk dengan ketepatan dan dipancarkan mengikut piawaian yang tepat.
Perbezaan antara hab yang kekal 700,000 km dan satu yang gagal di 200,000 km datang kepada tiga perkara: bahan yang betul, rawatan haba yang betul, dan kawalan proses tuangan yang betul.
Besi mulur dengan normalisasi yang betul memberikan kekuatan, redaman, dan rintangan haus yang diperlukan oleh perkhidmatan tugas berat.
Kejuruteraan pemejalan arah menghapuskan keliangan pengecutan pada lubang galas. NDT yang ketat dan pengesahan dimensi menangkap kecacatan sebelum ia sampai ke jalan raya.
Untuk pengendali armada, pengeluar treler, dan OEM gandar, mesejnya jelas: hab roda bukan komoditi untuk sumber pada harga sahaja.
Mereka adalah komponen keselamatan. Bekerjasama dengan faundri yang memahami mod kegagalan hab roda, mengawal setiap langkah proses, dan berdiri di belakang setiap pemutus dengan kebolehkesanan penuh. Begitulah cara anda mendapatkan hab yang kekal di jalan raya, bukan di sisinya.
Soalan Lazim
Apakah bahan yang biasa digunakan untuk tuangan hab roda trak tugas berat?
Besi mulur adalah salah satu calon untuk hab roda tuang kerana ia boleh menawarkan gabungan kekuatan yang berguna, Kemuluran, dan fleksibiliti pemutus. Keluli tuang juga boleh dipertimbangkan untuk reka bentuk tertentu.
Bahan yang sesuai bergantung pada geometri hab, prestasi keletihan yang diperlukan, bebanan, persekitaran operasi, dan spesifikasi yang berkenaan.
Mengapa pemutus hab roda memerlukan pemesinan CNC?
Pemesinan CNC menghasilkan tempat duduk galas yang tepat, wajah pemasangan, lubang bolt, dan antara muka lain yang diperlukan untuk pemasangan.
Pemutus memberikan bentuk asas, manakala pemesinan menetapkan dimensi akhir dan ciri permukaan yang dinyatakan pada lukisan kejuruteraan.
Bolehkah hab roda sedia ada direka bentuk terbalik untuk tuangan tersuai?
Ya, komponen sedia ada boleh menyediakan titik permulaan untuk analisis dimensi dan pembinaan semula reka bentuk.
Namun begitu, kejuruteraan terbalik juga harus mewujudkan keperluan bahan, antara muka kritikal, toleransi pemesinan, dan kriteria prestasi yang berkaitan.
Dimensi luaran sahaja tidak mencukupi untuk mengesahkan bahawa hab gantian sesuai untuk perkhidmatan kritikal keselamatan.
Apakah maklumat yang diperlukan untuk sebut harga pemutus hab roda tersuai?
Sediakan lukisan teknikal atau sampel, spesifikasi bahan, Dimensi kritikal, butiran permohonan, kuantiti yang dijangkakan, keperluan pemesinan, dan keperluan dokumentasi yang berkualiti.
Sebarang NDT yang diperlukan, ujian keletihan, atau pengesahan lain juga perlu dinyatakan pada peringkat sebut harga supaya laluan pembuatan dan kos dapat dinilai dengan tepat.