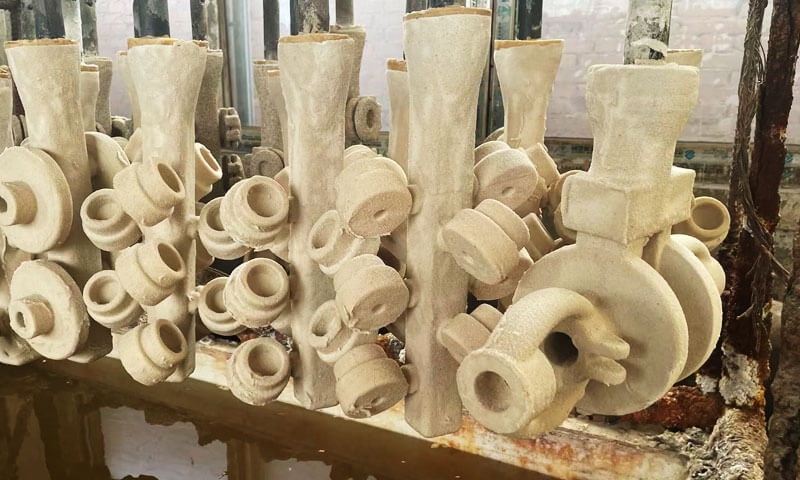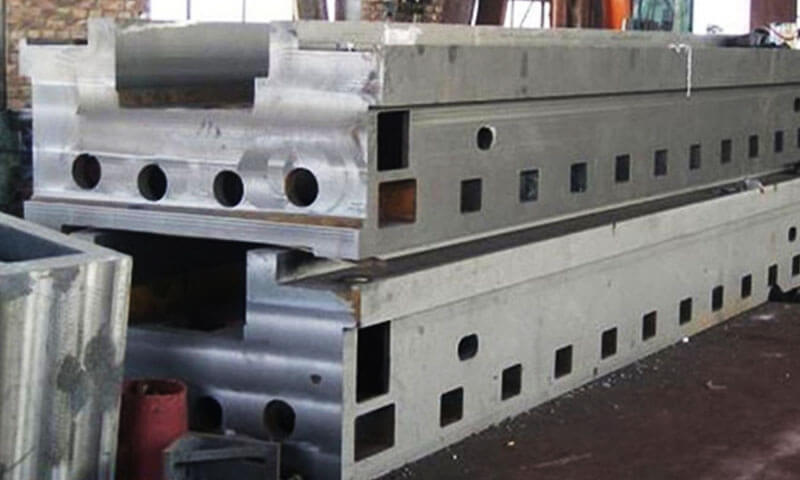
鋳物工場の生産において, それはあまりにも一般的かつ不可解な現象です: 2 つの鋳造工場が同じ合金からまったく同じ鋳物を製造します, 同一の注入温度を使用する, ゲート設計, そしてチャージ素材,
一方で、一方は一貫して欠陥のない部品を提供し、もう一方は永続的な部品に苦戦しています。, 繰り返されるひび割れ.
多くの鋳造工場管理者は、このギャップがオペレーターのスキルにあると考えています。, 原材料のバリエーション, あるいは運さえも.
現実に, この違いは、ほとんどの場合、何気なく観察しただけでは見えない、鋳物砂システムの挙動の根本的な違いに起因します。.
この記事では、古典的な現実世界の産業事例を検討します。: 両方で製造された同一の 6 メートルの工作機械ビーム鋳物 樹脂砂 セメント自硬性砂型ライン.
厳密に一致した注入パラメータを使用, 化学組成, 溶融品質, レジンサンドプロセスにより亀裂のない梁を一貫して製造, 一方、セメント自硬性砂線には、太い中梁部分に集中して横方向の亀裂欠陥が繰り返し発生しました。.
この結果の背後にある 6 つの中核となる冶金学的メカニズムとプロセス メカニズムを以下で詳しく分析します。, 鋳造チームに実用的なエンジニアリングの洞察を提供し、重量鋼鋳造プロセスを最適化します。.
1. 同じ 6 メートルの工作機械鋳造品が異なる動作をするのはなぜですか?
大型の工作機械ベッドは、金型の挙動が非常に重要となる鋳造品の好例です。.
そのジオメトリには多くの場合、:
- 長い全体寸法
- 厚い部分と薄い部分が結合されている
- リブとウェブ
- 大きなボスまたは取り付け領域
- 内部空洞
- 長い水平セクション
- 大きく変化する局所的な熱質量
- 累積凝固収縮が大きい
金属が液体状態から室温まで冷えるにつれて、, 契約します.
鋳物は鋳型に囲まれているため、自由に収縮することができません, コアが内部の動きを制限する, 鋳物の異なる部分は異なる速度で冷却および固化します。.
これにより 2 つの勢力間の競争が発生します:
鋳造収縮とその収縮に対する金型抵抗
適切な段階で金型が変形したり崩れたりする可能性がある場合, 収縮の一部は金型の動きによって吸収されます.
金型の剛性が高いままの場合, 金属では収縮が応力に変換されます。.
長い間, 比較的細身の工作機械鋳物, これは重大な事態になる可能性があります.
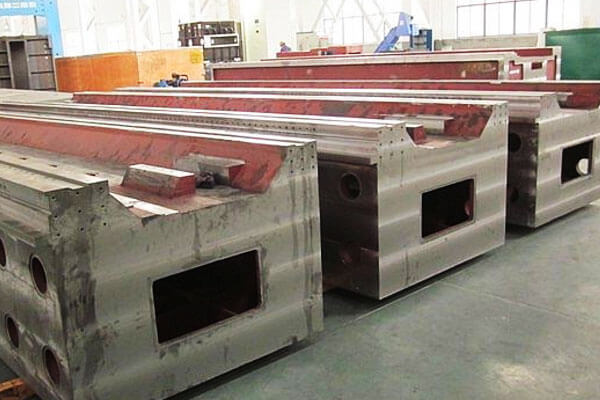
基本的なメカニズムは次のように単純化できます。:
熱収縮 + 構造拘束 → 引張応力 → 局部塑性ひずみ → 亀裂の発生
応力が実際に亀裂になるかどうかは温度に依存する, 微細構造, ジオメトリ, 給餌, 残留応力, 金型と中子の移動能力.
このため、単に注湯温度や化学組成を比較するだけでは不十分な場合が多いのです。.
2. 高温残留強度と金型降伏性
大型工作機械ビーム用, レジン結合砂とセメント結合自硬性砂の最も重要な違いの 1 つは、温度が上昇し、鋳物が凝固して収縮し始めるときに、鋳型がどのように機械的に反応するかです。.
この区別は、室温での金型強度だけを比較するよりも重要です。.
金型は成形中や取り扱い中は非常に強力ですが、鋳物が自由に収縮する必要がある期間中に過度に硬いままだと問題が発生します。.
したがって、2 つのプロパティを一緒に考慮する必要があります:
高温残留強度 — 溶融金属によって加熱された後、金型がどの程度の強度を保持するか.
金型の降伏性または崩壊性 — 収縮する鋳物が移動しようとしたときに、どのくらい容易に金型が変形したり、抵抗を失ったりするか.
6 メートルの工作機械ビームの場合, これらの特性と鋳造収縮の間の相互作用は、熱引裂応力および熱間引裂き応力の発生に強い影響を与える可能性があります。.
セメント自硬砂: 高い残留強度とより高い拘束力
セメント結合自己硬化性砂は、セメント系バインダーシステムによって強度が向上し、寸法安定性の高い剛性の鋳型を製造できます。.
鋳造条件下, しかし, 金型は、必ずしも有機結合システムほど急速に機械的抵抗を失うわけではありません。.
鋼鋳物が冷えるにつれて, 凝固収縮に続いて熱収縮が起こります. この動きの一部に金型と中子が対抗します.
金型の剛性が高い場合, 鋳造品に必要な収縮の大部分が機械的ひずみと応力に変換されます。.
長い工作機械ビーム用, 効果は純粋に局所的ではなく累積的です.
6 メートルの鋳物はかなりの全体的な熱収縮を経験する可能性があります, 肋骨の間, ボス, コア, 厚い部分では追加の局所拘束が生じる可能性があります.
金型の降伏が十分でない場合, 結果として生じる応力は、幾何学的に敏感な領域に集中する可能性があります.
このメカニズムは概念的に次のように表すことができます。:
鋳造収縮 → 型抵抗 → 拘束変形 → 引張応力 → 局部ひずみ蓄積 → クラック発生
重要です, しかし, 金型の残留強度を亀裂の唯一の原因として扱わないこと.
実際の亀裂のリスクは合金にも依存します, 凝固範囲, 断面形状, 給餌条件, 温度分布, コア拘束, および関連する温度における金属の機械的特性.
したがって, 高剛性セメント結合型の工学的問題は、単に「強すぎる」ということではありません。
問題は、鋳物の熱履歴の重要な段階でも、鋳物の収縮に対する抵抗力が依然として顕著である可能性があることです。.
樹脂結合砂: 接着強度の進行性低下と歩留まりの向上
樹脂結合成形システムは有機バインダーを使用しており、その熱挙動はセメント系システムとは根本的に異なります。.
溶鋼の熱にさらされると, 有機バインダーは熱劣化します, 温度が上昇すると軟化して結合強度が徐々に失われます.
この変更は、特に大型鋳造品に関連します。これは、金型が充填および取り扱い中の強力なサポートから、後の冷却中に制限の少ない状態に移行する可能性があるためです。.
キャストが収縮するにつれて, 砂は徐々に動きに抵抗する能力を失う可能性があります.
冷却プロセス全体を通じて鋳物の周囲に高剛性のシェルを維持するのではなく、, バインダーが劣化すると、金型の柔軟性が高まる可能性があります.
概念的なメカニズムは、:
鋳物の収縮 → 結合剤の劣化 → 砂強度の低下 → 金型の動き/崩壊 → 機械的拘束力の低下
これは大規模な場合に有益となる可能性があります, 鋳物の熱収縮の一部が金属内の応力に完全に変換されるのではなく、金型の変形によって吸収されるため、幾何学的に複雑な鋳物.
しかし, レジンサンドは、高温で完全に「柔らかい」または「ストレスフリー」であると表現すべきではありません.
さまざまな樹脂システム, バインダー濃度, 砂の温度, コーティングシステム, 金型密度, 熱履歴により異なる残留強度曲線が生成される.
関連する特性は、強度損失の速度と温度依存性です。, 金型に樹脂が含まれているかどうかだけではありません.
3. 金型の熱膨張と鋳物との熱相互作用
金型拘束は、金型と大型鋳造品の間の熱機械的相互作用の一部にすぎません。.
溶融金属がキャビティに入ると、金型自体が熱膨張し、変形します。, この寸法変化により、収縮する鋳物に課せられる拘束の量と方向が変化する可能性があります。.
6 メートルの工作機械ビームの場合, この効果は鋳造収縮とは独立して考慮されるべきではありません.
鋳物は冷却と同時に収縮しようとします, 周囲の金型が加熱され、それ自身の熱応答が発生している間.
したがって、結果として生じるストレス状態は、 鋳物と金型の相対運動, いずれかの材料単独の熱膨張係数によるものではない.
セメント結合砂: 鋳物とのより強力な熱相互作用
セメント結合自己硬化性砂には、骨材相とセメント系バインダー系が含まれています。, 加熱中の寸法応答は骨材の鉱物学に依存します, バインダー配合, 湿気の状態, 金型密度, 熱履歴と.
シリカを多く含む鋳物砂用, 金型が溶鋼によって加熱されるため、骨材の熱膨張が特に重要になります。.
鋳型は、注入後に幾何学的に変化しないだけではありません。; 個々の砂粒子と周囲の結合構造は熱膨張やその他の高温変化を経験します。.
同時に, 鋼鋳物は凝固し始め、その後収縮します。.
これにより相対変位の問題が発生します:
加熱された金型の動き + 鋳造収縮 + 金型のコンプライアンスが制限される → 界面拘束が増加する
金型が十分な剛性を保っている場合, その熱の動きが局所的に鋳物の収縮に対抗する可能性があります.
結果として生じる相互作用により、脆弱な領域の引張応力が増加する可能性があります, 特に鋳造ジオメトリが既に収縮差を生じている場合.
6 メートルの工作機械ビームの場合, その効果が重要になる可能性があります:
- 厚いセクションから薄いセクションへの移行
- リブ交差部
- 大型ボス
- コアサポートキャビティ
- 拘束部分が長い
- 幾何学的不連続性
重要な点は、熱膨張が問題となるために、金型は鋳物に単純で均一な「圧縮力」を加える必要がないということです。.
応力状態を変更するには、膨張差と拘束された変形で十分です.
樹脂結合砂: 異なる熱応答と進行性バインダー劣化
レジンボンドサンドも熱膨張します, 特にシリカ骨材を使用する場合.
したがって, レジンサンドが有機バインダーを使用しているという理由だけで「熱膨張が無視できる」と表現するのは技術的に不正確です。.
より重要な違いは、骨材と結合剤システムを組み合わせた熱応答です。.
金型温度が上昇すると, 有機樹脂は徐々に柔らかくなります, 分解する, そして接着力が失われます.
その結果、鋳物が大幅な熱収縮を受けるのと同じ期間に、結合砂の機械的剛性が低下する可能性があります。.
これにより、異なる相互作用が生成されます:
鋳造収縮 + 漸進的な金型コンプライアンス → 鋳造応力への熱運動の伝達の減少
金型はまだ加熱されて膨張しています, しかし、その寸法変化を硬い機械的拘束として伝達する能力は、バインダーが劣化するにつれて低下する可能性があります。.
この違いは、レジン接着システムとセメント接着システムを比較する場合に特に重要です。. 関連する質問は単純なものではありません:
熱膨張係数が低い金型はどれですか?
そうです:
鋳物が機械的に脆弱であるときに、金型の熱の動きが実際に鋳物にどのくらい伝わるか?
それははるかに有用なエンジニアリング基準です.
集合体のタイプはバインダーのタイプよりも重要である可能性があります
もう 1 つの重要な考慮事項は、熱膨張が次の影響を強く受けるということです。 集計.
珪砂, ジルコン, クロム鉄鉱, および他の耐火骨材は異なる熱膨張特性を持っています.
その結果, 異なる結合剤を使用する 2 つの型は、同じ骨材を使用する場合でも同様の熱運動を示す可能性があります。, 一方、同じ樹脂システムを使用する 2 つの型は、骨材や砂のグレードが異なると異なる動作をする可能性があります。.
これは、有意義なプロセス比較では、以下を区別する必要があることを意味します。:
バインダーの挙動 + 集合的な動作 + 金型密度 + 温度履歴
すべての熱挙動をバインダーのみに帰すのではなく.
例えば, 石英を多く含む砂は、鉱物の変態挙動に関連した特徴的な熱膨張応答を示します。.
結果として得られる金型の動きは、金型全体の構造と加熱条件によって異なります。, 公表されている単一の膨張係数だけではなく.
4. 水分とガスの発生: セメント結合システムの水分含有量が重要な理由
セメント結合自己硬化性砂とレジン結合砂の主な違いの 1 つは水分です。, しかし、大型の鋼鋳物に対するその影響は、単に「水が亀裂を引き起こす」と言うよりも複雑です。
重要な問題は残留水分間の相互作用です。, ガス発生, 金型透過性, 金属温度, 金型温度, 充填および初期凝固中の鋳物の熱的および機械的状態.
6 メートルの工作機械ビームの場合, 鋳型は、高温の鋼鋳物を取り囲む非常に大きな表面積を表します。.
金型と金属の界面で生成された水分やバインダーの分解生成物は、金型を通って輸送される必要があります。.
ガスの発生が金型の通気能力を超えた場合, 結果として生じる圧力と界面反応は欠陥の原因となる可能性があり、鋳造品の熱履歴を複雑にする可能性があります。.
根本的な違いは、セメント結合システムには硬化メカニズムの一部として水分が含まれていることです。, 一方、樹脂結合システムはセメントの水和に依存しません。.
しかし, レジンサンドはガスフリーではありません: 有機バインダーは溶融金属にさらされると熱分解してガス状生成物を生成する可能性があります。.
セメント自硬砂: 水, 蒸気の発生, とガス圧
セメント結合自己硬化性砂は、硬化プロセスの必須成分として水を使用します。.
セメント系による, 集計, 硬化条件, 周囲の湿度, 保管時間, と金型の厚さ, 追加の水が水和バインダー構造に取り込まれる間、一部の水分は金型内に物理的に存在する可能性があります。.
溶鋼がキャビティに入るとき, 金型表面が極度の熱負荷にさらされる. 熱い顔の近くにある自由または物理的に利用可能な水分は急速に蒸発する可能性があります, 蒸気を発生させる.
これにより潜在的なシーケンスが作成されます:
残留水分 → 急速加熱 → 蒸気発生 → ガス輸送 → 局所圧力/流量効果
ガス発生量が多く、透過性が不十分な場合, ガスが金型と金属の界面付近に蓄積する可能性があります. これは次のような欠陥の原因となる可能性があります。:
- ガス気孔率
- 噴気孔
- 表面吹き
- ピンホール
- 縞模様または表面関連の欠陥, 金型システムに応じて
- 不利な条件下での金属の貫通または金型の浸食
リスクの程度は、金型の透過性と通気システムに大きく依存します。.
適切な透過性を備えた適切に乾燥または硬化された金型は、ガスを効果的に放出できます。, 一方、湿気が多いカビや通気が不十分なカビは、より深刻な問題を引き起こす可能性があります。.
蒸気は熱亀裂を直接引き起こしますか?
この点は特に注意が必要です.
水分の蒸発を直接的なものとして説明したくなる誘惑にかられます。 「水蒸気爆発→表面焼入れ→熱亀裂」 機構. ほとんどの大型鋼鋳物では, その説明は単純すぎる.
金型は溶鋼から急速に熱を吸収し、金属表面には自然に温度勾配が生じます。.
水分の蒸発により局所的な熱伝達が変化する可能性がある, ガス圧, そして表面状態, しかし、それは自動的に鋼の表面が冶金学的意味で瞬時に「焼き入れ」されることを意味するわけではありません。.
亀裂が発生するかどうかは、以下の複合的な影響によって決まります。:
温度勾配 + 凝固挙動 + 型拘束 + 熱間延性 + ローカルジオメトリ + ストレスの発達
したがって, 湿気は熱欠陥や鋳造欠陥の潜在的な原因と考えるべきです, ひび割れの普遍的な独立した原因として扱われない.
6 メートルの工作機械ビームの場合, 「蒸気焼入れ」が原因であると誤って考えられている亀裂は、実際には金型拘束の組み合わせから発生する可能性があるため、この区別は重要です。, 高温引き裂き感受性, 断面厚さの違い, そして不十分な餌やり.
樹脂結合砂: 水分補給なし, しかし、バインダーの分解では依然としてガスが発生します
レジンボンドサンドはセメントの水和では硬化しません. その有機バインダーは化学硬化を起こし、その後溶鋼によって生成される熱負荷にさらされると分解します。.
その結果, 適切に準備された樹脂モールドは、セメント結合システムと比較して比較的少量の自由水を含むことができます。, 残留成形水分による蒸気の発生という特有の問題を大幅に軽減します。.
しかし, 言うのは間違いだろう:
「レジンサンドはガスを発生しません。」
有機樹脂バインダーは、注入中にさまざまなガス状の分解生成物を生成する可能性があります。.
バインダーの添加が多すぎる場合や浸透性が悪い場合, これらのガスは依然として鋳造欠陥を引き起こす可能性があります.
したがって、関連する工学的関係は次のようになります。:
バインダーの内容 + 熱分解 + 透過性 + ベント = ガス関連の鋳造挙動
これが、水分が低いからといって自動的に総ガス発生量が減るわけではない理由です。.
5. 冷却速度と温度勾配: 大型鋳造クラックの背後にある隠れた原因
6メートルの工作機械鋳物の場合, 冷却は単なる凝固後の最終段階ではありません.
これは、温度勾配が生じる連続的な熱機械プロセスです。, 相転移, 収縮, 型拘束, とローカルジオメトリが相互作用する.
結果として生じる応力状態により、鋳物が無傷のままであるか、熱による裂け目が発生するかが決まります。, 冷却亀裂, または歪み.
したがって、樹脂結合砂とセメント結合自己硬化砂の重要な違いは、一方のシステムが自動的に「急速に冷却」し、もう一方のシステムが「ゆっくり冷却」するということではありません。
実際の冷却動作は骨材の種類によって異なります, 金型密度, バインダーの内容, 金型の厚さ, コア構成, 鋳造係数, および熱接触条件.
砂系間で大きく異なるのは、熱伝達挙動と砂系の組み合わせです。, もっと重要なこと, 温度が下がっても金型が鋳物をどのように拘束し続けるか.
大型工作機械ビーム用, 鋳物には長くて薄い壁が含まれる場合があるため、この相互作用は特に重要になります。, 重い肋骨, 厚いボス, 大幅に異なる速度で冷却される局所的な大規模セクション.
セメント結合砂: 長時間にわたる熱的および機械的相互作用
厚いセメント結合型は実質的な断熱性を提供し、鋳物の冷却サイクルのかなりの部分で重要な機械的強度を維持することができます。.
正確な冷却時間は、鋳造セクションのサイズと金型の設計によって大きく異なります。, したがって、「12 ~ 24 時間」などの固定値を普遍的なものとして扱うべきではありません。.
より重要な問題は、鋳型が意味のある機械的拘束を提供しているにもかかわらず、鋳造物が収縮し続けることです。.
重い中央セクションは、薄いウェブやエッジよりも長く熱いままです。. 周囲の薄い部分が機械的に強くなり、ひずみに適応できなくなるため, より高温のセクションは熱的に進化し続けます. これにより収縮差が生じます.
結果として生じるストレスは次のように概念化できます。:
冷却差 → 収縮差 → 金型/中子の拘束 → 引張応力の蓄積
局所的な引張ひずみがその温度での材料の利用可能な延性を超える場合, 熱い裂け目や亀裂が発生する可能性があります.
工作機械の長尺鋳物用, リスクは鋳物の全長によって増幅されます. 比較的小さな収縮ひずみでも、数メートルにわたる実質的な絶対変位に相当する場合があります。.
樹脂結合砂: 熱反応と早期の拘束喪失
レジンボンドサンドは耐熱性も優れています, 特にシリカ骨材を使用する場合, したがって、レジンサンドが本質的にあらゆる用途で劇的に高い冷却速度を提供すると言うのは技術的に不正確です。.
さらに重要な特性は、有機バインダーの温度依存性の劣化です。.
金型が加熱されると、, 樹脂は徐々に接着力を失います. その結果, 鋳物が収縮段階に入るにつれて、金型はますます柔軟になる可能性があります.
これにより、潜在的に有利なシーケンスが作成されます:
鋳物が冷えて収縮 → 樹脂結合の強度が失われる → 金型がより柔軟になる → 収縮が吸収される → 拘束が減少する
金型拘束の低減は、絶対冷却速度そのものよりも重要な場合があります。.
言い換えると, 樹脂モールドは、鋳物を急速に冷却することによって必ずしも応力を防ぐわけではありません. 代わりに、冷却の後期段階での機械的に効果的な拘束の期間と規模を減らすことができます。.
6. 金型の硬化と剥離によって引き起こされる微小亀裂
注湯前の金型の状態は、大型鋳物の亀裂を調査する際に見落とされがちなもう 1 つの変数です。.
金型と鋳物との相互作用は、溶鋼がキャビティに入った瞬間には始まりません。.
すでにミキシング済みです, 硬化, ストリッピング, 取り扱い, 組み立て, コアのインストール, ストレージ, と輸送.
これらの段階で発生した損傷は、金型表面の品質やキャビティの寸法安定性に影響を与える可能性があります。.
しかし, 金型の微小亀裂と金属鋳物の亀裂を区別することが重要です.
目に見える、あるいは微細な砂型の欠陥が自動的に金属の亀裂になるわけではありません。. その効果は、発生する場所と、金属の浸透を変化させるかどうかによって異なります。, 表面形状, または応力集中.
セメント結合砂: 硬化と取り扱いの敏感さ
セメント結合自己硬化型は、制御された硬化反応に依存して最終強度を発現します。.
非常に大きな金型の場合, 厚みがあるため、均一な硬化がより困難になる可能性があります, 水分分布, 周囲の条件, 局所的なバインダー濃度は異なる場合があります.
潜在的な問題には次のものがあります。:
- 硬化ムラ
- 局所的な強度の変動
- 表面のもろさ
- 取り扱いによるダメージ
- 鋭利な金型部分での亀裂
- 保管時の寸法変化
剥離時や輸送時に金型表面に傷がついた場合, 溶融金属が損傷領域に浸透または再生する可能性があります.
荒い, 壊れた, または、局所的に浸食された金型表面により、鋳造品に幾何学的不連続性が生じる可能性があります。.
非常にストレスがかかる地域では, このような不連続性は、 局所応力集中装置.
これは、砂のすべての微小亀裂が自動的に金属亀裂になると仮定するよりも技術的に正確です。.
樹脂結合砂: 急速硬化でもプロセス制御が重要
樹脂結合システムは一般に、取り扱い強度が比較的早く発現します。, バインダーと触媒系に応じて. これにより、パターンの除去が簡素化されます, 金型アセンブリ, 生産物流.
しかし, 急速硬化しても金型損傷の可能性は排除されません.
過剰な触媒, 樹脂の注入量が間違っている, 混合が悪い, 砂の温度が高すぎる, 硬化が不均一になると、:
- 脆い金型表面
- 局所的な強度の変動
- 寸法不安定性
- 早期の結合剤反応
- 取り扱い時の金型の損傷
言い換えると, レジンサンドは本質的に注型前の欠陥の影響を受けないわけではありません. その利点は、制御されたプロセスウィンドウを維持しながら、必要な強度を迅速に開発できることです。.
損傷した金型表面が溶融金属と接触すると何が起こるか?
局所的な金型壁に小さな亀裂または損傷領域があると仮定します。.
いくつかの結果が考えられます.
金属は表面の凹凸としてのみ欠陥を再現する可能性があります。.
隙間からも侵入する可能性がある, フィンまたは局所的な金属突起の作成. より深刻なケースでは, 金型の動きや浸食により、鋳造形状が変化する可能性があります.
結果として得られるフィーチャが構造的に重要になるかどうかは、:
- 欠陥深さ
- 欠陥の方向性
- 鋳造形状
- 局所的なストレス状態
- 加工代
- 材料の延性
- 表面仕上げ
したがって, 金型の欠陥は、 潜在的な開始部位または幾何学的欠陥, 自動的にひび割れが発生する原因としてではなく、.
7. シェイクアウト圧潰性と二次応力亀裂
鋳造プロセスは金属が室温に達しても終了しません。. シェイクアウトは、大型鋳造品の最終的な完全性に影響を与える可能性があるもう 1 つの機械的イベントです。.
6 メートルの工作機械ビームの場合, 鋳物にはまだ残留応力が残っている可能性があるため、この段階は特に注意が必要です。, 一方、長い構造は曲げや衝撃に比較的弱い可能性があります。.
重要な変数は次のとおりです 折りたたみ性- 不必要な機械的負荷をかけずにコンポーネントを取り外せるように、鋳造後に金型とコアの強度が十分に失われる能力.
セメント結合砂: より高い破壊抵抗によりシェイクアウト需要が増加する可能性がある
セメント結合型は鋳造後もかなりの強度を維持できます, バインダーシステムと熱暴露に応じて.
鋳物が冷えた後も金型が強く接着したままの場合, コンポーネントから砂を分離するには、より多くの機械的エネルギーが必要になる場合があります。.
巨大な6メートルのビームの場合, 過度の振動, インパクト, 局所的なハンマリング, または、機械的破壊の制御が不十分な場合、荷重が鋳物に伝わる可能性があります。.
これは、キャストにすでに含まれている場合にさらに重要になります。:
- 残留熱応力
- 鋳造による歪み
- 局所的な不連続性
- 幾何学的応力集中
- 延性が低下した領域
このような状況では, シェイクアウトにより元の冶金的欠陥が生成されない可能性がある, しかし、すでに危機的な状態に近かった既存の亀裂を引き起こしたり、亀裂を拡大したりする可能性があります。.
この区別は根本原因分析において重要です.
樹脂結合砂: 熱分解により折りたたみ性が向上
有機樹脂バインダーは、鋳造中に発生する熱にさらされると徐々に分解します。. これにより、注入後の砂の強度が低下し、型が除去されやすくなります。.
結果として, レジンボンド型は、多くの場合、過剰な機械的衝撃を必要とせずに、良好な鋳造後の崩壊性を実現できます。.
これが、リブ周囲の金型を除去する複雑な鋳物にとって樹脂システムが魅力的な理由の 1 つです。, キャビティ, そしてコアは難しい.
しかし, 「自己崩壊」を文字通りに解釈すべきではない. 残留砂強度, 金型の厚さ, バインダー配合, コーティング, および局所的な熱曝露はすべて実際のシェイクアウト動作に影響を与えます.
シェイクアウトにより、以前には存在しなかった亀裂が発生する可能性があります?
はい。ただし、これについては正確に説明する必要があります.
シェイクアウト前に目に見える亀裂がなかった鋳物でも、十分な残留応力があり、加えられた機械的負荷が局所的な構造能力を超えた場合、積極的な型の除去中に破損が発生する可能性があります。.
しかし, これは、淘汰プロセスが根本的な原因であることを証明するものではありません.
実際のシーケンスは次のようになります。:
鋳造により潜在的な脆弱領域が発生 → 残留応力が残る → シェイクアウトにより追加の機械的負荷がかかる → 亀裂が開く
したがって, シェイクアウトかもしれない トリガー, 根本的な原因は鋳造設計にありますが、, 冶金学的状態, 凝固欠陥, またはそれ以前のストレス発症.
この区別は効果的な是正措置を講じるために不可欠です.
8. レジンサンド vs. セメント自硬砂: 本当に何が変わるのか?
基本的なコントラストは次のように要約できます。:
| コアファクター | 樹脂結合砂 | セメント結合自己硬化性砂 |
| 硬化のメカニズム | 有機樹脂 + 触媒/硬化剤 | セメント系バインダー + 水ベースの化学反応/水和反応 |
| 初期成形強度 | 高くてコントロールしやすい | 十分な硬化後は高い |
| 高温挙動 | バインダーは加熱により著しく劣化します | バインダーシステムは配合に応じて大幅な残留強度を維持できる |
| 折りたたみ性 | 有機バインダーが熱分解すると有利になる可能性がある | 故障を考慮して特別に設計されていない限り、比較的強力なままである可能性があります |
| 水分依存性 | 一般に自由水の要件が低い | 水はバインダーシステムに不可欠です |
| ガス発生 | 有機バインダーの分解を制御する必要がある | 水と結合剤に関連したガスの発生を制御する必要がある |
透過性 |
圧縮とバインダーレベルの影響を強く受ける | 圧縮の影響を強く受ける, 水分, そしてバインダーシステム |
| 大型鋳物適性 | 複雑な大型鋳物に対応する高い汎用性 | 金型の挙動が適切に制御されている場合に適しています |
| メインプロセスの感度 | バインダーレベル, 触媒, 砂の温度, ガス発生 | 水分, 硬化, 残留強度, 透過性 |
| 亀裂解析の主なリスク | 過度の拘束や制御が不十分な場合のガスの影響 | 永続的な金型/コア拘束と湿気に関連したプロセスの不安定性 |
| 主なエンジニアリングの焦点 | 強度から崩壊性への制御された移行 | 制御された硬化強度と適切な破壊挙動 |
9. 実際的な意味とプロセスの最適化
大型工作機械ベッドを製造する鋳物工場向け, 列, 梁, およびその他の重量鋼鋳物, レジン結合砂とセメント結合自硬性砂のどちらを選択するかは、材料や成形コストの観点だけで評価すべきではありません。.
より意味のある経済指標は、許容可能な鋳物を製造するための総コストです。:
成形コスト → 鋳造歩留まり → スクラップ率 → リワーク → 加工ロス → 検査コスト → 納期信頼性
1 トンあたりのコストが安く見える砂システムでも、ひび割れが増加すると実質的に高価になる可能性があります。, ねじれ, 寸法不安定性, またはシェイクアウトダメージ.
同時に, レジンサンドもセメントサンドも普遍的に優れているとは言えません.
正しい選択は鋳物のサイズによって異なります, セクションの厚さ, ジオメトリ, 合金, 生産量, 品質要件, 利用可能な機器, およびプロセス制御機能.
セメント自己硬化砂が適切な場合?
セメント結合自己硬化性砂は、その特性が鋳物と互換性がある場合、効果的な成形プロセスとなり得ます。.
金型強度が高い大型金型に特に実用的です。, 寸法安定性, パターンコストが低い, 比較的単純な生産物流が重要です.
特定の低価格帯にとっても魅力的になる可能性があります- 高価な永久工具が経済的に正当化されない中量の鋳造品.
しかし, 鋳造形状がより複雑になり、熱機械的拘束がより重要になるにつれて, 鋳造工場は、金型の残留強度と崩壊性が鋳物の収縮と両立できるかどうかを評価する必要があります。.
クラックが発生しやすい用途に, 関連する問題は、セメント砂が技術的に部品を製造できるかどうかではない. プロセスが許容可能な廃棄率と再加工率で繰り返し実行できるかどうかです。.
レジンボンドサンドがより魅力的になるのはいつですか?
樹脂結合砂は、多くの場合、大規模な動物にとって魅力的です。, 複雑な, 精密な金型を構築する重量物鋳物, 複雑なコア, 制御された寸法再現, 鋳造後の良好な潰れ性が重要.
その大きな利点は単に「品質が高い」というだけではありません。より有意義な利点は、取り扱いおよび注入中の強度と、熱曝露中のバインダー強度の進行性損失を組み合わせることができる成形システムを作成できることです。.
工作機械の高価値鋳物向け, 亀裂と再加工率のわずかな減少が、バインダー システムのコストの上昇を上回る可能性があるため、これは経済的に重要になる可能性があります。.
したがって、ビジネスケースは次のように表現できます。:
成形コストの上昇 → 欠陥確率の低下 → スクラップ/再加工の削減 → 全体的な製造歩留まりの向上
実際の利点は、事前に想定するのではなく、実稼働データによって実証する必要があります。.
10. 結論
大型工作機械鋳物の性能は、単一のプロセスパラメータではなく、一連の相互作用によって決まります。.
レジン結合砂とセメント結合自硬性砂で異なる造形環境を実現, 特に熱間強度の点で, 残留強度, ガス発生, 熱挙動, 折りたたみ性, そして機械的拘束.
6メートルの工作機械のビームまたはベッドの場合, これらの違いは亀裂の感受性に重大な影響を与える可能性があります. しかし, 欠陥を完全に成形プロセスに割り当てることは不完全です.
鋳造設計, 合金冶金, 給餌, 熱勾配, コア拘束, 金型密度, 硬化, 水分, 冷却, シェイクアウトもすべて考慮する必要があります.
したがって、最も信頼できるアプローチは、 金型と鋳造を 1 つの結合エンジニアリング システムとして.
砂処理の変更後に鋳物の挙動が異なる場合, 通常、答えは 1 つの明白なパラメーターの中に隠されていません。.
それは、金属がどのように収縮したいかということと、金型がそれをどの程度動かすことができるかを相互作用することでわかります。.
FAQ
重量のある鋳物の場合、セメント砂の方がレジン砂よりも亀裂が発生しやすいのはなぜですか?
セメント砂は鋳造温度でも硬いままです, 高い収縮拘束応力を生成する.
熱でも膨張します, スチームショックを引き起こす水分を含んでいます, そして暴力的な排除が必要となる.
レジンサンドは高温で柔らかくなります, 収縮時の歩留まり, 水分が最小限に抑えられている, 穏やかなシェイクアウトのために自己崩壊します.
セメント自硬性砂は大型工作機械のビームに使用できるようになるでしょうか?
はい, ただしプロセスの変更が必要です: 有機収量剤の添加, ゲートとライザーの最適化, 冷却速度の制御, 穏やかなシェイクアウトの実践を行う.
最適化しても, しかし, 一般にクラック率はレジンサンドよりも高くなります.
レジンサンドは常にセメントサンドより高価ですか?
レジンサンドはトン当たりの材料費が高い, しかし、通常はより高い収率が得られます, スクラップが少ない, より速いサイクル時間, 清掃コストも削減できます.
高価値の厚肉鋳物向け, レジンサンドはほとんどの場合、良好な部品あたりの総コストを低く抑えます。.
レジンサンドはどれくらいの鋳造サイズが適していますか?
厳密な閾値はありません, ただし、一般的には 1 ~ 2 トンを超え、断面厚さが 1 ~ 2 トンを超える鋳物に適用されます。 50 mm, 通常、セメント砂の亀裂リスクはコスト上の利点を上回ります。.
鋳物が大きくなり重くなる, レジンサンドの場合はより強力です.
中間点を得るために樹脂とセメント砂を混合できますか?
一部の鋳造工場ではハイブリッド システムが使用されています, 通常、鋳物の表面に対してレジンサンドの表面層とセメント砂のバッキングを備えています。.
これにより、フルレジンサンドよりも低コストで表面品質が向上し、ひび割れのリスクが軽減されます。, ただし、注意深いプロセス制御が必要です.