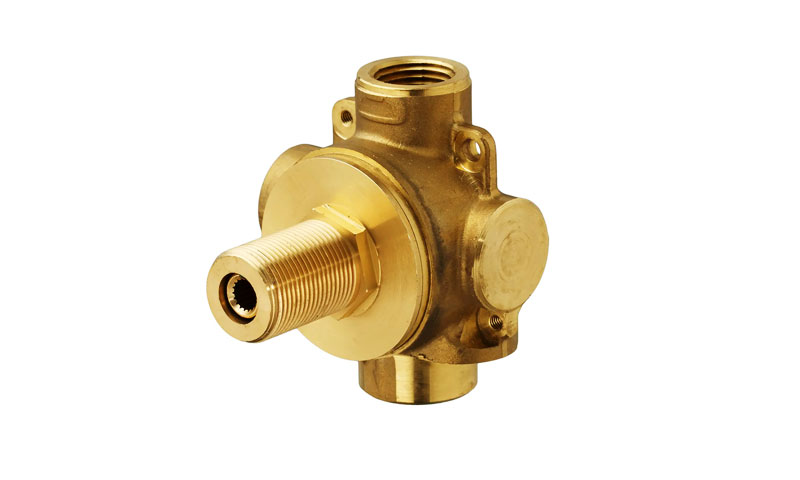
ダイバータバルブは流体ハンドリングシステムの必須コンポーネントです, ある経路から別の経路への流れのリダイレクトを可能にする.
これらのバルブは配管に広く使用されています, 加熱, 換気, 空調 (HVAC), 水処理, および工業的加工.
切換弁に使用される様々な材質の中から, 真鍮はその優れた機械加工性により、好ましい選択肢として際立っています。, 耐食性, 抗菌特性, そして美的魅力.
高品質の真鍮ダイバーターバルブの製造には、精密鋳造と高度な CNC 機械加工の組み合わせが必要です.
ロストワックスキャスト (投資キャスティング) 複雑な内部通路やダイバーターバルブ本体の複雑な形状を製造するための理想的な方法です。.
精密CNC加工と組み合わせると, このプロセスにより、優れた寸法精度のバルブが実現します, 滑らかな表面仕上げ, そして信頼できるパフォーマンス.
1. 真鍮ダイバーターバルブとは?
a 真鍮製ダイバーターバルブ リダイレクトするように設計されたマルチポート流体制御デバイスです。, 選択します, または、異なる流路間で流体の流れを分配します。.
従来の2ポート遮断弁と異なり, ダイバータバルブは複数のポートと内部可動要素を使用して、特定の動作位置でどの通路が接続されているかを決定します.
バルブ本体は通常、圧力がかかる部品です。. 入口ポートと出口ポートが組み込まれています, 内部流路, バルブ室, シール界面, 接続機能.
内部要素 - 通常はボール, プラグ, カートリッジ, またはスピンドル操作機構 - バルブが回転または作動すると流路が変わります.
一般的な3ポート切換弁, 例えば, 2 つの基本的な位置で動作できます:
ポジションA: 入口→出口A
ポジションB: 入口→出口B
より洗練された構成では、プロセス要件に応じて流路を結合または分離できます。.
真鍮製ダイバーターバルブの性能は、流れを切り替える能力以上のものに依存します。.
バルブは圧力の完全性を維持する必要があります, 制御された流れ抵抗, 確実な遮断, 寸法安定性, 意図された耐用年数全体にわたって繰り返し可能なシールが可能.
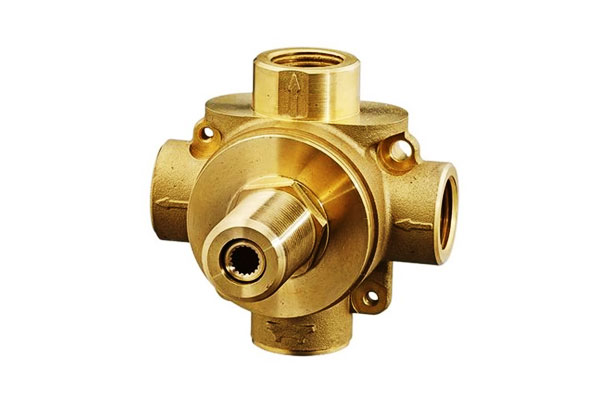
切換弁の種類
| タイプ | 説明 | 典型的なアプリケーション |
| 3-方向切換弁 | 入口が 1 つ, 2つのコンセント (またはその逆). | シャワーシステム, ミキシングバルブ, HVAC, プロセス制御. |
| 4-方向切換弁 | 2つの入口, 2つのコンセント. | 暖房システム, ヒートポンプ, 逆流アプリケーション. |
| ロータリーダイバータバルブ | 回転要素がポート間で流れを迂回させます. | 空気搬送, 粉体処理, 産業処理. |
| スライドダイバーターバルブ | スライドプレートが流れの向きを変える. | バルクマテリアルハンドリング, 集塵. |
| ボールダイバーターバルブ | 複数の通路を持つボールが回転して流れを方向付ける. | 配管, 化学処理, ガス分配. |
2. ダイバータバルブ鋳造用の一般的な黄銅合金
正しいものを選択する 真鍮 合金は圧力の完全性の基礎です, 耐食性, 加工性, 寸法安定性, 切換弁の寿命と.
真鍮は単一の材料ではなく、実質的に異なる組成と性能特性を持つ幅広い銅ベースの合金です。.
精密鋳造ダイバーターバルブ用, 合金の選択は機械的強度以上のものを考慮する必要があります.
メーカーは鋳造挙動も評価する必要がある, 内圧要件, 流体化学, 耐脱亜鉛性, 加工要件, 温度, 環境暴露, 合金成分に関する規制上の制限.
特に, 飲料水またはその他の規制された流体接触用途向けのバルブには、そのサービスに特に適格な低鉛または無鉛合金が必要な場合があります.
したがって, 「最高の」黄銅合金は万能ではなく用途に依存します.
ダイバータバルブの鋳造に一般的に使用される黄銅合金
| 合金 (私たち) | キープロパティ | 代表的なバルブの用途 |
| C84400 | 良好な鋳造性と機械加工性; 伝統的な有鉛セミレッドブラス | 鋳造バルブ本体, 配管継手, 一般的な流体制御コンポーネント |
| C85700 | 鉛入り海軍真鍮; 良好な機械加工性と耐食性 | 鋳造圧力を含むコンポーネント, 海洋向け継手 |
| C87610 | 強度と耐食性に優れた銅シリコン合金; 低リード | 水道用部品および耐食性鋳物(指定されている場合) |
| C87800 | シリコン真鍮; 良いキャスティブ性, 強さ, 耐食性, 低リード特性 | 水道用バルブ本体, 配管継手, 産業コンポーネント |
C87850 |
被削性の良いシリコン黄銅, 耐圧性, および腐食抵抗 | バルブボディ, 蛇口, 水道メーターケース, 配管および海洋コンポーネント |
| C89833 | 鉛フリーのビスマス含有合金; 良好な機械加工性と耐食性 | 鉛フリーの圧力含有コンポーネント, 飲料水指向のバルブおよび配管用途(指定されている場合) |
| C36000 | 優れた自由加工特性 | 機械加工されたバルブコンポーネント, 茎, フィッティング, アダプター, 小さな精密部品 |
3. 真鍮ダイバーターバルブ ロストワックス鋳造プロセス
The ロストワックス鋳造法 真鍮ダイバーターバルブ用は、複雑なバルブ本体の形状を、制御された寸法の一貫性と健全な構造的完全性を備えたニアネットシェイプの金属鋳物に変換するように設計されています。.
CAD レビューとツール
プロセスはバルブの図面または 3D CAD モデルから始まります。. 金型を製作する前に, 鋳造の実現可能性と生産の安定性を考慮して形状が見直されます。.
メーカーは必要な収縮許容値を設定します, 取り代, 壁の移行, 切り身, ゲート位置, と鋳造の方向性.
切替弁用, 断面の厚さの急激な変化は金属の供給と凝固に影響を与える可能性があるため、交差する流路の周囲の領域には特に注意が払われます。.
次に、必要なワックス パターンの形状を再現するためにツールが製造されます。.
ワックスパターン生産
溶融ワックスを精密金型に注入し、バルブ本体の犠牲パターンを作成します。.
パターンの品質が鋳造の寸法基盤を決定します. 射出温度, プレッシャー, 保持時間, 冷却, バリを最小限に抑えるために金型の状態を制御する必要があります, ねじれ, 不完全な充填, そして寸法変化.
完成したワックスパターンは組み立てに進む前に検査されます.
ワックスの組み立てとゲート
個々のワックス パターンが中央のスプルー システムに接続されて、鋳造ツリーを形成します。.
この段階で, 溶融真鍮が制御された方法でバルブキャビティを満たすことができるように、ゲートシステムが確立されています。.
ゲート位置とランナー寸法は充填時間に影響します, 乱流, 熱勾配, そして摂食行動.
複雑な切換弁用, ゲートは、 全身の形状, 単に充填速度を最大化するのではなく.
セラミックシェルビルディング
ワックスツリーはセラミックスラリーに繰り返し浸漬され、耐火スタッコでコーティングされます。. 連続した層がパターンの周囲に硬いセラミック シェルを構築します。.
シェルは、必要な表面の詳細を再現しながら、脱蝋や金属の流し込みに十分な強度を提供する必要があります。.
主なプロセス管理は次のとおりです。:
スラリー粘度 + 耐火物の粒径 + 層の厚さ + 乾燥条件 + シェルの強度
シェルの準備が一貫していない場合、ひび割れが発生する可能性があります, 寸法変化, 表面品質が悪い, または注入中のシェルの破損.
脱ワックスとシェルの発射
セラミックシェルを加熱してワックスパターンを除去し、バルブ本体の負のキャビティを作成します。.
脱線後, シェルを焼成して残留有機物質を除去し、必要な耐火強度と熱安定性を発現させます。.
得られるセラミックモールドはきれいでなければなりません, ドライ, 溶融真鍮が導入される前に構造的に健全である.
真鍮の溶解と合金の制御
選択された黄銅合金は制御された条件下で溶解されます。.
主な目的は、溶融金属が指定された条件を確実に満たすようにすることです。 化学組成と清浄度の要件 注ぐ前.
これは、材料特性や規制要件が特定の合金グレードに依存する可能性があるカスタム バルブの場合に特に重要です。.
プロセス制御には通常、次のものが含まれます。:
- 検証済みの料金資料
- 溶融温度の監視
- 化学分析
- スラグと酸化物の制御
- 熱の識別とトレーサビリティ
制御された注入
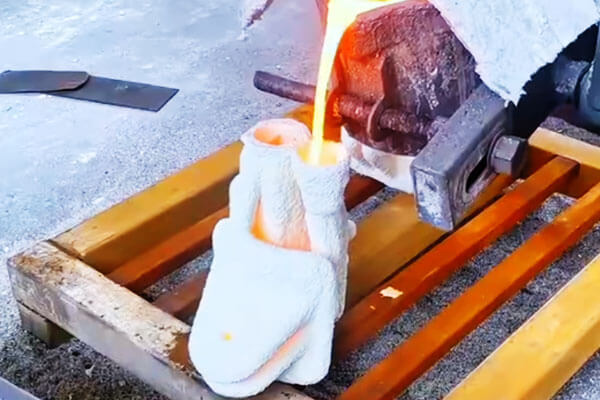
予熱されたセラミックシェルは、設計されたゲートシステムを通じて溶融真鍮で満たされます。.
注湯温度と充填速度は合金とバルブの形状に一致させる必要があります.
金属は、過度の乱流や早期凝固を起こすことなく、薄いセクションや複雑な通路を埋めるのに十分な流動性を維持する必要があります。.
適切に制御された注湯作業により、次のような成果が得られます。:
完全な充填 + 安定した流れ + 最小限の巻き込み + 制御された熱条件
固化と供給
充填後, 真鍮が固まり始める. バルブ本体には異なる肉厚が含まれる場合があるため, ボス, そして通路の交差点, 異なる領域は異なる速度で冷却されます.
したがって、鋳造設計は、制御された凝固と収縮する金属の適切な供給をサポートする必要があります。.
凝固制御が不十分だと、次のような欠陥が発生する可能性があります。:
- 収縮気孔率
- 引け巣
- ガス関連の中断
- ホットクラッキング
複雑なバルブ本体の場合, 鋳造シミュレーションを使用して、充填および凝固の挙動を予測し、生産前にゲートおよび供給システムを最適化できます。.
ノックアウト
鋳物が十分に冷えたら, セラミックシェルは機械的に除去されます.
振動, 機械的分離, コンポーネントや生産システムに応じて、その他の適切な方法が使用される場合があります。.
過剰な機械的力が薄い部分を損傷する可能性があるため、ノックアウト中は注意が必要です, ポートの機能, または鋳造面.
ゲートとライザーの取り外し
スプルー, ランナー, ゲート, ライザーはバルブ鋳物から切り取られます.
切断位置は、除去によって機能領域が損傷したり、後の加工を複雑にする余分な材料が残らないように選択されます。.
この段階では、インベストメント鋳造ツリーを個々のバルブ本体鋳造物に変換します。.
鋳造仕上げ
洗浄した鋳物を研削します, 爆破, または残留セラミックを除去するためのその他の適切な仕上げ作業, フィン, フラッシュ, そして門の残骸.
目的は、検査やその後の機械加工に適した、きれいで安定した鋳物を製造することです。.
重要なことです, 許容できない鋳造の不連続性を隠すために仕上げを使用してはなりません. 圧力境界となる領域, シーリングサーフェス, または重要な加工データには特に注意が必要です.
4. 真鍮ダイバーターバルブ鋳物の CNC 加工
ロストワックス鋳造により、真鍮製ダイバーターバルブの主な形状が確立されます。, ただし、通常は重要なインターフェイスに必要な最終精度は提供されません。.
CNC加工 したがって、ニアネットシェイプの鋳物と機能的な精密バルブの間の架け橋となります。.
機械加工プロセスでは、個々の寸法を達成するだけでなく、; ポート間の幾何学的関係を維持する必要があります, 流路, バルブシート, シーリングサーフェス, 茎, およびアクチュエーターインターフェース.
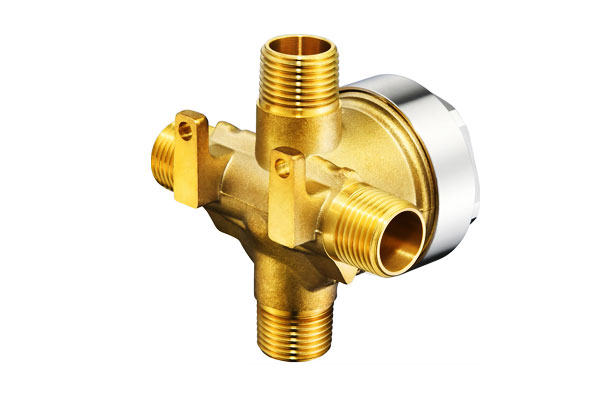
一般的な生産シーケンスは次のとおりです。:
鋳物検査 → データム設定 → 荒加工 → ボア/ポート加工 → ネジ加工 → シートおよびシール溝加工 → アクチュエータインターフェース加工 → バリ取り → 寸法検査
正確な順序はバルブの構造によって異なります.
バルブポートと内部ボアの加工
入口ポートと出口ポートにより、バルブと外部流体システムとの接続が確立されます。. バルブの設計による, これらのインターフェースは使用する可能性があります:
- NPT またはその他の管用テーパーねじ
- BSP または BSPP/BSPT スレッド
- メトリックまたはカスタムスレッド
- 圧縮インターフェース
- フランジ接続
- ろう付けまたは特殊な接続形状
ポート加工操作では、寸法と位置の両方を制御する必要があります.
ポート軸がバルブ本体または隣接するポートに対して正しく配置されていない場合、ねじ山が正しく加工されていても、組み立て上の問題が発生する可能性があります。.
交差する内部通路用, 加工には穴あけが必要になる場合があります, つまらない, クロスドリリング, または鋳造と機械加工の組み合わせ.
過度の急激さは圧力損失と乱流を増加させる可能性があるため、これらの通路間の移行は慎重に検討する必要があります。.
カスタムデザインでは, 鋳造によりフロー構造の大部分を製造することができ、CNC 加工により開口部と機能インターフェイスを仕上げることができます。.
バルブシートの精密加工
バルブシートは、望ましくない流体の漏れを制限するインターフェースを形成するため、ダイバーターバルブの最も重要な機能の 1 つです。.
シートの性能は、複数の特性が連携して機能することで決まります。:
同心 + 接触形状 + 表面仕上げ + 平面度・真円度 + 材料の互換性
バルブシートが呼び径を満たしていてもバルブエレメントと同心でない場合、不均一な接触が発生する可能性があります。.
同様に, 過度に粗い表面はシールを妨げる可能性があります, 一方、表面形状が正しくないと操作トルクが増加する可能性があります。.
したがって、適切なシート公差と表面仕上げは、特定のバルブ設計に従って指定する必要があります。, シール要素, 圧力評価, および漏れ要件.
ねじ加工
ねじ山は、コンパクトで経済的な接続を提供するため、真鍮製ダイバーターバルブで一般的です。.
CNC 加工は雌ねじと雄ねじの両方に使用できます。. 重要なパラメータには次のものがあります。:
- 外径
- 内径
- ピッチ
- ねじ山プロファイル
- 有効径
- ねじ深さ
- 同心
- 表面仕上げ
ねじゲージは生産検証によく使用されます, 一方、寸法検査では基礎となる形状を確認できます。.
真鍮は比較的加工しやすいため、, 効率的な糸生産をサポートします, ただし、切断方法は特定の合金に適合させる必要があります。.
一部の鉛フリー黄銅合金は、従来の快削材とは異なる挙動を示す可能性があり、最適化された切削工具とパラメータが必要となる場合があります。.
Oリング・シール溝加工
エラストマーシールが使用されている場合, O リングの溝は単なる凹みではなく精密な特徴です.
その寸法はシールの圧縮を決定するため、漏れ性能に影響します。. 溝幅が間違っている, 深さ, コーナージオメトリ, または表面状態が原因となる可能性があります:
- シールが不十分である
- 過度の圧縮
- シール押出
- 組み立ての難易度
- シールの早期摩耗
したがって、機械加工プロセスでは、周囲のシール面を保護しながら、指定された溝の形状を維持する必要があります。.
5. 真鍮製ダイバーターバルブの表面仕上げオプション
カスタムバルブコンポーネントの場合, 表面仕上げは合金と合わせて選択する必要があります, 機械加工工程, 寸法公差, および動作環境.
すべての仕上げプロセスがすべての表面に適しているわけではありません.
特に, バルブシート, スレッド, シール界面, 接液部の機能的寸法の変化を避けるために、仕上げ条件を厳密に制御する必要がある場合があります。.
機械的研磨
機械研磨では、徐々に細かい研磨媒体を使用して機械加工マークを除去します。, 小さな表面の凹凸, 真鍮表面の鋳造関連の表面欠陥.
求められる見た目に応じて, プロセスは基本的な研磨仕上げから高光沢研磨まで多岐にわたります。.
利点:
- 滑らかで魅力的な真鍮の表面を作り出します。
- 見た目の改善
- 目に見える機械加工や鋳造跡を軽減します
- その後のめっきに効果的な下地を提供します。
- バルブ外部表面の表面均一性を向上させることができます
ニッケルメッキ
ニッケルメッキは、準備された真鍮の表面に制御されたニッケル層を堆積させます。, 通常は電気めっきプロセスを介して.
真鍮の基材とコーティングの良好な接着を確保するには、適切な前処理が不可欠です。.
利点:
- 耐食性を改善します
- 未処理の真鍮よりも高い表面硬度を提供します
- 耐摩耗性を改善します
- 均一な金属外観を実現
- 湿気や取り扱いにさらされるコンポーネントに適しています
- 装飾または機能仕上げシステムのベース層を提供できます
クロムメッキ
クロムめっきは、適切に準備された基材上にクロムベースの表面層を適用します。, 多くの場合、ニッケルメッキの上に.
このプロセスは硬いものを生み出します, 光沢のある表面で、耐摩耗性と変色性に優れています。.
利点:
- 優れた装飾的外観
- 高い表面硬度
- 良い耐摩耗性
- 変色や大気暴露に対する優れた耐性
- 露出したバルブコンポーネントや装飾的な配管ハードウェアに適しています
エレクトロレスニッケルメッキ
無電解ニッケルめっきは、直接外部電流に依存するのではなく、自己触媒化学反応を通じてニッケル - リンまたは関連ニッケル合金コーティングを堆積します。.
これにより、複雑な形状全体にわたって比較的均一なコーティング厚さが可能になります。.
利点:
- 複雑な表面上のより均一なコーティング厚さ
- 良好な腐食抵抗
- 優れた耐摩耗性と耐摩耗性
- 凹部や不規則な形状に適しています
- 比較的予測可能な寸法の蓄積により、制御された表面保護を提供します
- 保護と寸法の一貫性の両方を必要とする工業用バルブコンポーネントに役立ちます
精密機械加工による表面仕上げ
バルブシートなどの機能面に, ボア, スレッド, およびシール界面, 多くの場合、必要な仕上げは制御された CNC 機械加工によって直接製造されます。, 細かい旋削, つまらない, 研削, 装飾コーティングではなく、その他の精密作業.
利点:
- 正確な寸法制御を維持します
- 正確なシール形状を実現
- 表面粗さの制御に対応
- 重要な界面での不必要なコーティングの蓄積を回避します
- 予測可能な組み立てと機能的パフォーマンスを提供します
- 特にバルブシートに適しています, ボア, スレッド, およびシール接触面
6. 真鍮ダイバーターバルブにおけるロストワックス鋳造の利点
ロストワックス鋳造は、代替の鋳造法や成形法では真似できないダイバーターバルブの製造に独自の利点をもたらします。.
比類のない寸法精度 & 再現性
インベストメント鋳造では、1 あたり ±0.05 ~ 0.1 mm を達成します。 25 mm 鋳放し公差, 大量生産でも一貫した再現性を実現.
これにより加工在庫が削減されます, 公差の累積を最小限に抑えます, 交換可能なアセンブリを保証します.
複雑な内部形状 & フローの最適化
ロストワックスは複雑な内部ポート形状を生成する可能性があります, スムーズな流れの移行, 砂型鋳造では不可能、または機械加工では不経済な輪郭のある通路.
最適化された内部流路により乱流が低減されます, 圧力降下, そしてフローノイズ.
優れた鋳放し表面仕上げ
ファインセラミックフェースコートによりRa1.6~3.2μmの鋳放し表面仕上げを実現, 加工時間の短縮とシール面の性能の向上.
滑らかな鋳造表面により、流体通路内の流れによる浸食も軽減されます。.
最小限の加工在庫 & 材料効率
ニアネットシェイプ鋳造では、片側あたりわずか 0.8 ~ 1.5 mm の加工代が必要です, 砂型鋳造の場合は 3 ~ 6 mm と比較して.
これにより、材料の無駄が 40 ~ 60% 削減され、加工時間が大幅に短縮されます。.
合金の柔軟性 & カスタム配合
ロストワックス鋳造は、ほぼすべての真鍮合金に使用できます, 特定の腐食に合わせたカスタム合金配合が可能, 強さ, または、ツールを大幅に変更することなく規制要件を満たせる.
一貫した圧力の完全性 & 耐漏れ性
一体成形の鋳造ボディにより、組み立てられたジョイントの漏れ経路が排除されます. 制御された凝固により内部の気孔を最小限に抑えます, 1.5倍の使用圧力リークテストに合格する耐圧性能を保証.
7. ロストワックス鋳造 vs. 鍛造真鍮ダイバーターバルブ
鋳造と鍛造の両方で真鍮製のバルブ部品が製造されます, しかし、それらは異なる設計とパフォーマンスのシナリオに役立ちます.
| パフォーマンスの次元 | ロストワックス鋳造真鍮バルブ | 鍛造真鍮バルブ |
| 寸法精度 | ±0.05 – ±0.1 mm/25 mm 鋳造のまま; 加工後はさらにきつくなります | ±0.02~±0.05mm; 非常に一貫性のある |
| 内部ジオメトリの複雑さ | 非常に高い - 複雑なポート, 輪郭のある通路, マルチポート設計 | 制限あり — 単純な軸形状のみ; 深い内部機能は実現不可能 |
| プレッシャー & 疲労抵抗 | 標準圧力に適しています; 気孔率に依存する | 素晴らしい; より高い疲労耐性と破裂圧力 |
| 生産量の適合性 | 500 - 50,000 PCS/年 | 10,000 - 500,000+ PCS/年 |
| ツーリングコスト & リードタイム | 中程度の工具コスト; 4–6週間のリードタイム | 高いツールコスト; 6–10週間のリードタイム |
| 総単価 | 中~高(小音量時); 中量での競争力 | 小音量でも大音量; 非常に大きな音量で最低 |
| 理想的なアプリケーション シナリオ | 複雑なマルチポートボディ, 輪郭のある流路, 中程度の音量 | シンプルな軸設計, 高圧, 高サイクル疲労, 非常に大音量 |
8. 真鍮ダイバーターバルブの用途
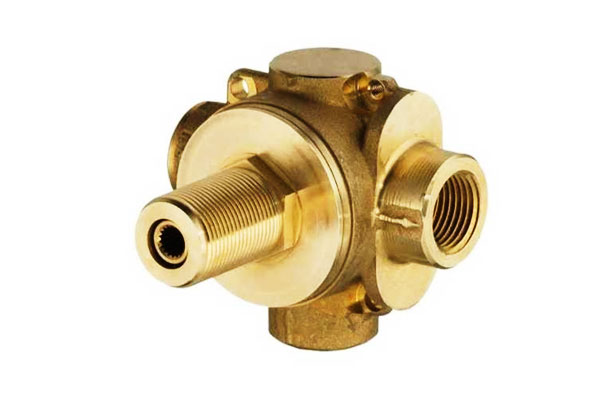
配管と配水
真鍮の切換弁は、異なる出口間で水を方向転換するために配管システムで広く使用されています。, 回路, または備品.
コンパクトなデザイン, 耐食性, 優れた機械加工性により、住宅用および商業用の水制御装置の両方に適しています。.
典型的なアプリケーションには含まれます:
- シャワーシステム
- 蛇口アセンブリ
- 配水設備
- ミキシングおよびルーティング システム
- 家庭用配管設備
HVAC および暖房システム
真鍮製の切換弁は、循環水やその他の互換性のある流体の方向を制御するために HVAC および温水暖房システムで一般的に使用されます。.
バルブは加熱回路間の流れを切り替えることができます, バイパスライン, または二次ループ.
典型的なアプリケーションには含まれます:
- ラジエーター暖房システム
- 床暖房システム
- HVAC循環回路
- ヒートポンプシステム
- ボイラーおよび加熱設備
灌漑システム
灌漑設備において, 真鍮製の切換弁を使用して、異なる分岐またはゾーン間で水を方向付けることができます。.
耐食性と堅牢な構造により、屋外環境での繰り返しの流量切り替えに適しています。.
典型的なアプリケーションには含まれます:
- 農業用灌漑システム
- 庭の灌漑設備
- スプリンクラーシステム
- 温室灌漑
- 配水マニホールド
水処理装置
真鍮製ダイバーターバルブは、さまざまな流路を選択または分離する必要があるコンパクトな水処理システムに統合できます。.
精密鋳造は、バルブ本体にカスタマイズされた内部通路が必要な場合に特に役立ちます。.
典型的なアプリケーションには含まれます:
- 水ろ過システム
- 浄水装置
- 柔軟化システム
- ポンプと濾過アセンブリ
- 水処理制御装置
家電・住宅設備
コンパクトな真鍮製の切換弁は、水や他の互換性のある流体を異なる内部回路間で転送する必要がある機器にも使用されます。.
典型的なアプリケーションには含まれます:
- コーヒーおよび飲料設備
- 洗濯家電
- 給湯器
- 洗浄装置
- 住宅用水制御装置
産業用流体制御機器
産業用機器では、水の経路に真鍮製の切換弁が使用される場合があります。, 油, 空気, または圧力がかかる他の互換性のある流体, 温度, および化学環境が材料およびバルブ設計の制限内にあること.
典型的なアプリケーションには含まれます:
- ポンプシステム
- コンプレッサーおよび補機類
- 流体処理機械
- 産業用冷却システム
- カスタマイズされた機器アセンブリ
商用および専用システム
カスタム真鍮ダイバータバルブは、特定のアセンブリまたは流体回路を中心に設計されたコンパクトなマルチポート流量制御コンポーネントを必要とする機器メーカーにも適しています.
典型的なアプリケーションには含まれます:
- 業務用配管設備
- 水循環システム
- 機器マニホールド
- OEM 流体制御アセンブリ
- カスタム機械およびプロセス装置
9. 真鍮ダイバーターバルブロストワックス鋳造にLangHe Industryを選ぶ理由 & 機械加工?
カスタム真鍮ダイバーターバルブ用, メーカーの選択は、単に真鍮を鋳造できるサプライヤーを見つけるだけではありません。.
最終コンポーネントは鋳造エンジニアリングの調整に依存します, 合金選択, CNC加工, 表面仕上げ, 寸法制御, および機能テスト.
ランゲ産業 一貫した製造プロジェクトとしてカスタム真鍮ダイバーターバルブの生産に取り組んでいます, 顧客の機能要件に合わせて鋳造段階と機械加工段階を一緒に開発できるようにする.
| 能力 | 詳細 |
| 材料 | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| 鋳造工程 | ロストワックスキャスト (投資キャスティング). |
| 公差 | ±0.1–0.3 mm (ISO ごとの CT5 ~ CT7 8062). |
| CNC加工 | CNCターニング, ミリング, 掘削, タッピング, つまらない, リーミング, スレッド. |
| 品質 | ISO 9001:2015 認定; 100% 検査; CMM. |
| リードタイム | 6– ツーリングには 12 週間; 2– リピート注文の場合は 4 週間. |
10. 結論
真鍮製の切換弁はコンパクトなコンポーネントです, しかし、その製造要件は高度に相互関連しています.
バルブ本体には圧力がかかる必要があります, 正確な流路を提供する, 内部のバルブ要素を収容する, シール界面を維持する, 外部の配管や機器と確実に接続.
複雑なカスタム設計の場合, ロストワックス鋳造は、バルブ本体の主要な形状を確立する効率的な方法を提供します。, カスタマイズされたポートを含む, ボス, トランジション, 適切な内部アーキテクチャ.
CNC 加工によりねじ山が形成されます, ボア, バルブシート, シール溝, 必要な精度を実現するアクチュエータインターフェース.
素材の選択も同様に重要です. 黄銅合金が異なれば、鋳造性の異なる組み合わせが得られます。, 加工性, 機械的強度, 耐食性, 規制への適合性.
したがって、正しい選択は実際の流体と動作環境に基づいて行う必要があります。.
LangHe Industry は、真鍮の精密鋳造と CNC 機械加工を組み合わせて、最初の設計レビューから完成部品の検査まで、カスタマイズされたダイバーター バルブの製造をサポートしています。, OEM 顧客が複雑なバルブの概念を製造可能で再現可能な製品に変換するのを支援します.
よくある質問
黄銅製切替弁とは?
真鍮製ダイバーターバルブは、異なる流路間で流体を方向転換または選択的に分配するために使用されるマルチポート流体制御デバイスです。.
内部のバルブ要素により、各動作位置にどのポートが接続されるかが決まります。.
切換弁に真鍮がよく使われる理由?
真鍮は耐食性の有益な組み合わせを提供します, 加工性, 機械的強度, キャスト性, コスト効率.
これらの特性により、多くの水に適しています, HVAC, 配管, アプライアンス, および産業用流体制御アプリケーション.
真鍮製ダイバーターバルブにロストワックス鋳造を使用する理由?
ロストワックス鋳造は、バルブ本体に複雑な形状が含まれる場合に特に役立ちます, 複数のポート, 統合されたボス, またはカスタマイズされた流路.
ニアネットシェイプのボディを生成し、その後 CNC 加工が可能です.
真鍮製の切換弁は飲料水に使用できますか?
それらは可能です, ただし、完全なバルブ構造が飲料水サービスに適用される要件を満たしている場合に限ります。.
真鍮合金, リードコンテンツ, 接液部コンポーネント, 製造プロセス, 必要な製品コンプライアンスをすべて考慮する必要があります.