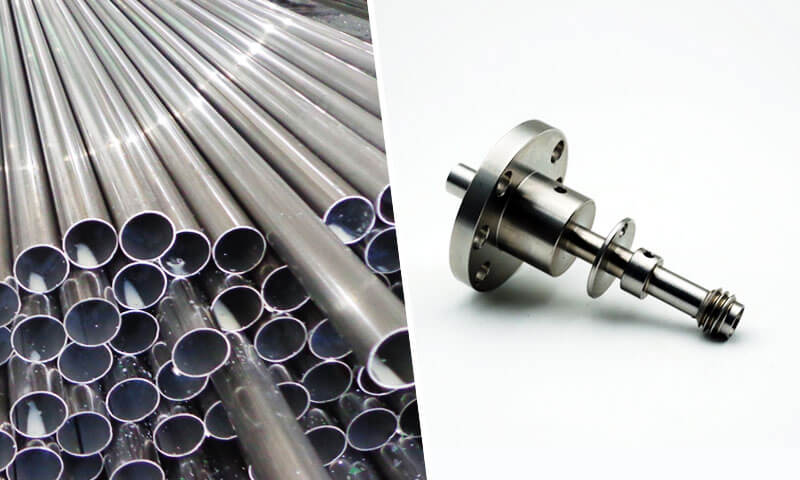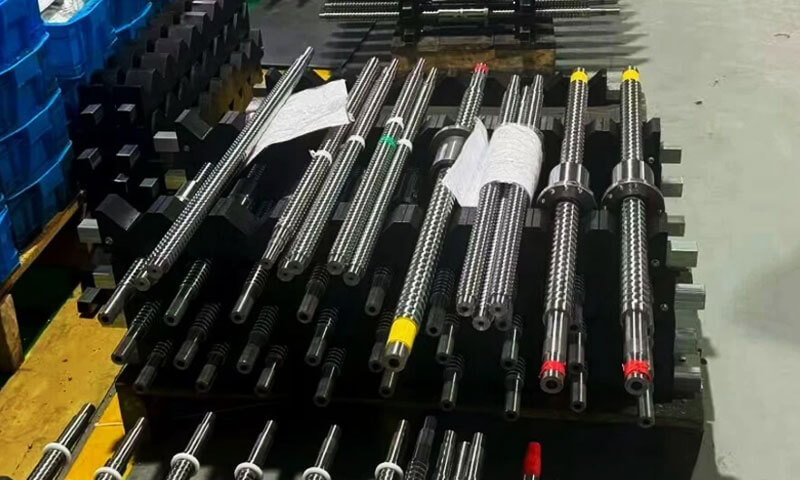
直線運動の世界では, 親ネジは多くの場合、静かな主力製品です - シンプルです, 信頼性のある, そして費用対効果.
ねじ付きシャフトとナットを通じて回転運動を直線運動に変換します。, 予測可能で堅牢な機械的利点を提供します.
ただし、カタログの標準ねじでは特定の用途の要求を満たせない場合, カスタム送りねじは、良いデザインと優れたデザインの違いになります.
1. 台形ねじとは?
親ねじは、ねじ付きシャフトと相手ナットの係合を通じて回転運動を直線運動に変換するねじ付き機械部品です。.
ネジがナットに対して回転すると、, らせん状のねじ山がナットをねじの軸に沿ってガイドします, 制御された直線変位を生成する.
仕組みにもよりますが, ネジまたはナットのいずれかが回転する間に、もう一方のコンポーネントが移動する可能性があります.
送りねじは産業オートメーションで広く使用されています, リニアアクチュエータ, 包装装置, 医療機器, 実験室の楽器, と3Dプリンター.
シンプルな構造, コンパクトデザイン, 比較的低コスト, 大きな軸方向の力を生成できるため、制御された位置決めや機械的調整が必要な用途に適しています。.
カスタム送りねじ用, エンジニアはねじプロファイルを指定できます, 直径, 鉛, 長さ, 材料, 表面処理, アプリケーションの機械的および動作要件に適合する端部加工機能.
これらのパラメータは耐荷重に影響します, 位置決め精度, 耐摩耗性, 操作トルク, そしてサービス生活.
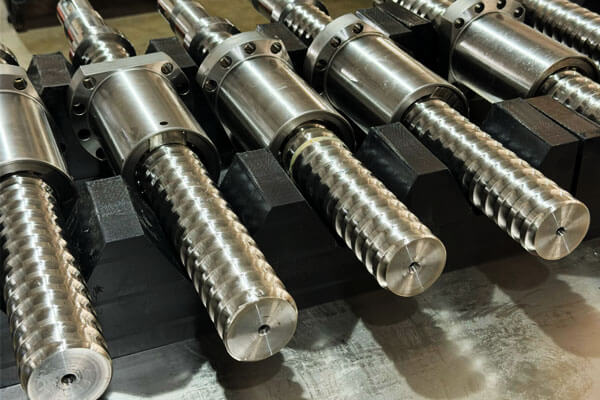
重要な用語
- 鉛: 1回転あたりの軸方向距離.
- ピッチ: 隣接するねじ上の対応する点間の軸方向の距離.
- 始まります: ネジの独立した山の数. リード = ピッチ × スタート.
- 外径: ネジの外径.
- 内径: ねじの谷径.
- バックラッシュ: 方向を逆にした場合のネジとナット間のロストモーション.
- プリロード: 力を加えてバックラッシュを低減.
2. 一般的な台形ねじの種類とその特徴
ねじの形状により、親ねじがアキシアル荷重をどのように支えるかが決まります, 摩擦が発生する, ナットと噛み合います, 摩耗に反応します.
正しいプロファイルは必要な力によって決まります, 動作方向, 製造方法, 入手可能なナット材質, および適用される寸法規格.
アクメスレッド
Acme ねじは、一般的な Acme システムで公称 29° のねじ山角度を持つ台形プロファイルを使用します。.
北米の動力伝達および調整機構で広く使用されています。.
比較的幅広のねじ形状により、強度と強度の実用的なバランスが得られます。, 製造, ナットの互換性.
アクメねじはねじ切り加工で製造可能, ローリング, または他の適切なプロセス, 形状と精度の要件に応じて.
典型的な用途には工作機械の調整が含まれます。, 昇降機構, クランプ, アクチュエーター, および位置決めアセンブリ.
製造上の考慮事項:指定された Acme 規格, 直径, ピッチ, フィットのクラス, 加工前にナットのデザインを確認する必要があります.
Acme ねじは、両方とも台形のプロファイルを持っているという理由だけで、メートル系台形ねじと互換性があるものとして扱うべきではありません。.
メートル台形ねじ
メートル台形ねじは通常、ISO メートル台形ねじの仕様に従い、公称 30° のねじ山角度を使用します。.
メートル寸法に基づいて設計された産業機器やモーション システムで広く使用されています。.
さまざまな直径とピッチが用意されており、シャフトの長さに合わせてカスタマイズできます。, 鉛, エンドジオメトリ, と素材.
メートル台形ねじは、送りねじをメートル軸受と統合する必要がある場合に特に便利です。, カップリング, サポート, およびその他の機械コンポーネント.
四角ねじ
角ねじは、ほぼ垂直なねじ山フランクと、傾斜したねじ山フランクに関連するラジアル力成分を軽減するように設計されたプロファイルを備えています。.
それらの形状は、適切な条件下で良好な伝達効率を提供します。.
しかし, 四角ねじは、多くの台形プロファイルよりも製造と検査が困難です。.
比較的繊細な形状と特殊な工具の要件により、生産コストが増加する可能性があります, 特に小規模なバッチや複雑なコンポーネントの場合.
これらは、その性能上の利点が製造の複雑さを正当化する、特定の動力伝達用途に適しています。.
バットレススレッド
バットレスねじは、主に一方向に大きなアキシアル荷重を伝達するように設計された非対称プロファイルを備えています。.
片方の側面は比較的急勾配です, 一方、反対側のフランクはねじ山形成と噛み合いのためのより緩やかなプロファイルを提供します。.
プレスなどの特殊な機構で使用されます。, クランプシステム, および主要な荷重方向を持つその他のアプリケーション.
設計では作用力の方向を考慮する必要があります, 逆装填, ねじ根応力, および相手ナットの接触形状.
カスタムねじプロファイル
一部のアプリケーションでは、標準の Acme とは異なるねじプロファイルが必要です, メートル台形, 四角, またはバットレスフォーム.
既存のアセンブリと統合する場合、カスタム プロファイルが必要になる場合があります, 異常な負荷要件を満たす, または独自のナットと一致.
非標準プロファイルを指定する前に, エンジニアはツールの可用性を考慮する必要があります, 検査方法, ナット製造, 交換部品の入手可能性, そして将来の生産コスト.
カスタム スレッドは、測定可能なメリットなしに複雑さを導入するのではなく、明確に定義されたエンジニアリング上の問題を解決する必要があります。.
3. カスタム台形ねじの材質
材質の選択は耐荷重に影響します, 耐摩耗性, 腐食挙動, 加工性, 寸法安定性, コスト.
親ねじとその相手ナットは、独立したコンポーネントとしてではなく、動作するペアとして選択する必要があります。.
一般的な台形ねじの材質
| 材料 | 重要な特性 | 利点 | 考慮事項 | 典型的なアプリケーション |
| 炭素 鋼鉄 | 適切なグレードで優れた強度と機械加工性を実現 | 経済的, 広く利用可能です | 腐食保護が必要な場合があります | 一般産業機械 |
| 合金 鋼鉄 | 強度と焼入性は材種と熱処理によって異なります | 厳しい負荷と摩耗条件に適しています | 熱処理は歪みや最終寸法に影響を与える可能性があります | 頑丈なアクチュエーターとトランスミッションシステム |
| ステンレス 鋼鉄 | 耐食性はグレードと環境によって異なります | 湿気の多いところで役立つ, ウォッシュダウン, または腐食性の条件 | すべてのグレードが同じ強度を提供するわけではありません, 硬度, または腐食抵抗 | 食品加工装置, 実験室システム, 屋外メカニズム |
アルミニウム合金 |
密度が低く、機械加工性が良好 | 軽量, 機械加工しやすい | 多くの鋼よりも剛性と耐摩耗性が低い | 軽量機構と特化した低負荷システム |
| ブロンズ | 長い送りねじシャフトではなく、ナットによく使用されます。 | 適切な組み合わせによる有用な滑り特性と摩耗特性 | 学年, 潤滑, 負荷によってパフォーマンスが決まります | 台形ねじナットおよび動力伝達部品 |
| エンジニアリング ポリマー | 適切なグレードでの低摩擦または耐腐食性の動作 | 軽量, 潜在的に静か, 空運転設計に適しています | クリープ, 熱膨張, 温度, 荷重制限を評価する必要があります | ポリマーナット, コンパクトアクチュエータ, 実験装置 |
4. カスタム台形ねじの製造プロセス
適切な製造プロセスはねじの形状によって異なります, 材料, 寸法精度, 表面仕上げ, 注文数量, コスト目標. すべてのカスタム親ねじに最適な単一のプロセスはありません.
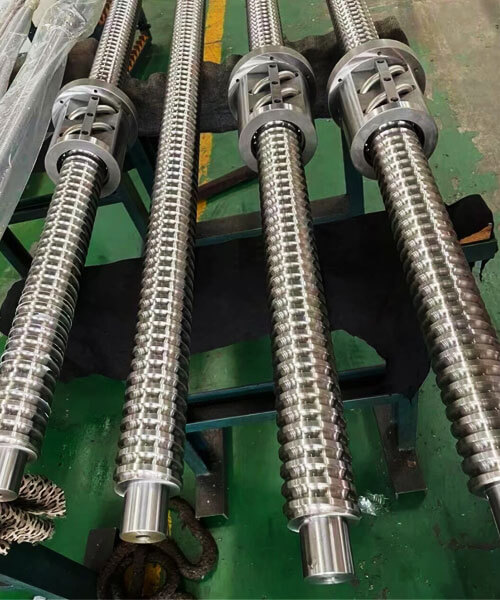
CNC旋削とねじ切り
CNC 旋削は送りねじシャフトの製造に一般的に使用されます, 段付き直径, ベアリングジャーナル, 肩, とエンド機能.
ねじ切りでは、適切な工具と制御されたツールパスを使用して、指定されたプロファイルを生成できます。.
このアプローチにより、カスタム ディメンションに柔軟性が提供されます, 特殊な材料, 短い生産が実行されます, 複数の機械加工フィーチャーを備えたデザイン.
ネジに標準外の長さまたは複雑な端部形状が必要な場合に特に便利です。.
しかし, ねじ切りでは材料が除去されるため、冷間成形ねじと同じ表面特性が自動的に得られるわけではありません。.
ツールの状態, 機械剛性, ワークホールディング, 熱の影響, 切削パラメータはすべてねじの品質に影響を与える可能性があります.
長いまたは細いシャフト用, 切削力はたわみを引き起こす可能性があるため、サポート方法と加工順序は特に重要です。.
工程中の測定と適切な仕上げ操作により、最終寸法の管理が容易になります。.
ねじ転造
ねじ転造では、ねじ山の輪郭を切り取るのではなく、ダイス間で材料を塑性変形させてねじ山を形成します。.
適切な条件下で, このプロセスにより、良好な表面仕上げと加工硬化された表面層を備えた一貫した糸を製造できます。.
潜在的な利点としては、高い生産効率と材料廃棄物の削減が挙げられます。.
ねじ転造は、多くの場合、材料が次の場合に繰り返し生産するのに魅力的です。, 直径, ねじ山プロファイル, およびツールはプロセスと互換性があります.
工具コストなどの制限がある, 特定の形状や材料に関連する制限, ブランク径と成形条件を制御する必要性.
あらゆる大口径に適しているわけではありません, 低音量, または高度に特殊化された親ネジ.
糸ぐるぐる
ねじ旋回では、特殊な切削配置を使用してらせん状のねじ山形状を生成します。, 特に長いまたは細いネジ部品の場合.
機械のセットアップとコンポーネントの形状に応じて, 厳しいねじ要件を持つ親ねじの生産的な加工をサポートできます。.
このプロセスには適切な設備が必要です, ツーリング, セットアップの専門知識. 費用対効果はねじの形状に依存します, ネジの長さ, 材料, そして生産量.
ねじ研削
ねじ研削では砥石を使用して材料を除去します。ねじの精度が高い場合によく選択されます。, 制御されたプロファイル形状, または適切な仕上げが必要です.
コンポーネントの最終的な寸法修正が必要な場合、熱処理後に使用することもできます。.
研削には通常、従来の多くの切断作業よりも高い設備と加工コストがかかります。.
したがって, 精度が必要な場合に最適です, 素材の状態, またはパフォーマンスが追加費用を正当化する.
精密に研削されたねじ山では、シャフトの真直度を制御する必要がなくなるわけではありません。, ベアリングジャーナル寸法, またはアセンブリのアライメント. これらの機能は、全体的な精度チェーンの一部として残ります。.
熱処理と表面仕上げ
熱処理により硬度が向上する可能性があります, 強さ, または耐摩耗性, 素材や工程にもよりますが. しかし, 歪みや寸法変化を引き起こす可能性もあります.
したがって、一般的な製造計画ではコンポーネントが粗加工される可能性があります。, 熱処理してください, その後、必要に応じて仕上げ加工または研削を行います。.
表面仕上げには研磨が含まれる場合があります, 危険性, 黒い酸化物, メッキ, または用途固有のコーティング.
プロセスは基材と互換性がある必要があります, 相手ナット, 潤滑剤, およびサービス環境.
表面や形状を変更する可能性のある操作の後には、ねじの寸法を確認する必要があります。. コーティングをご指定の場合, 寸法計画にはその厚さと均一性を含める必要があります.
5. CNC加工と精度管理
CNC加工 シャフトは通常、ねじ切りされた作動セクションといくつかの精密機械加工された端部特徴を組み合わせているため、カスタム親ねじの製造において中心的な役割を果たします。.
プロセスを成功させるには、螺旋ねじの形状とねじ軸間の関係の両方を制御する必要があります。, 座面, およびドライブインターフェイス.
加工順序とワーク保持
一般的な製造ルートには、材料の準備が含まれる場合があります。, 荒い旋削, ねじ加工, 必要に応じて熱処理, 仕上げ加工, deburring, 表面処理, そして最終検査.
実際の順序は素材によって異なります, スレッドプロセス, 許容要件, およびコンポーネント設計.
ロングシャフト用, ワークホールディングは特に注意が必要です. クランプ力が強すぎると細長いワークが歪む可能性があります, 一方、サポートが不十分だと、切断中にびびりやたわみが発生する可能性があります。.
心押し台のサポート, 振れ止め, 適切なチャッキング配置, 慎重に計画された加工シーケンスにより、安定性を維持できます。.
ねじがねじ山とベアリングジャーナルの間に高い同心度を必要とする場合, メーカーは適切なデータムを定義し、これらのフィーチャーが相互にどのように機械加工されるかを制御する必要があります。.
重要な機能とその製造リスク
| 特徴 | なぜそれが重要なのか | 潜在的な製造上の問題 | 制御方法 |
| 糸 プロフィール | 噛み合いと荷重伝達を決定します | 間違った角度, 深さ, またはルートフォーム | 適切な工具とプロファイル検査 |
| 鉛 正確さ | 1回転あたりの移動量に影響を与える | 累積軸方向位置決め誤差 | 定義された長さにわたるリードの測定 |
| 選考科目 そして マイナー 直径 | フィット感と体幹の強さに影響を与える | オーバーサイズ, アンダーサイズ, またはねじ山の形状が一貫していない | 寸法測定とねじゲージ |
| 軸 真直度 | 回転と位置合わせに影響を与える | 曲げ, 偏向, または残留応力 | 制御された加工, サポート, そして真直度検査 |
ベアリングジャーナル |
ベアリングのフィット感と回転サポートを決定する | 直径が正しくありません, テーパー, もしくは仕上がりが悪い | 精密な旋削または研削および直径測定 |
| ショルダー ポジション | コンポーネントの軸方向の位置を制御 | ベアリングの取り付け位置またはアセンブリの長さが不適切 | データムベースの加工と寸法検査 |
| 最終機能 同心 | ドライブのアライメントと振れに影響を与える | カップリングとネジ軸のズレ | 一貫したデータム戦略と振れ測定 |
| 表面 仕上げる | 摩擦と接触の挙動に影響を与える | ツールマーク, バリ, または過度の粗さ | 適切な仕上げと表面検査 |
公差は機能を反映する必要がある
図面では、重要な機能寸法と重要でない寸法を区別する必要があります。.
ねじリード精度, 相手のナットにはめ込みます, ベアリングジャーナル直径, 肩の位置, 振れは、全長や機能しない表面よりも厳密な制御が必要になる場合があります。.
必要な公差は、アセンブリの性能ニーズと測定能力に応じて定義する必要があります。.
すべての寸法に包括的な公差を適用すると、システムのパフォーマンスが向上せずにコストが増加する可能性があります.
カスタム送りねじ用, 公差がさまざまな方法で解釈される可能性がある場合、仕様には測定方法または適用される規格を明確に記載する必要があります。.
これはねじリードの精度にとって特に重要です, 真直度, およびカスタムプロファイル.
バリ取りとエッジ品質
ねじ開始部のバリ, 糸端, キーウェイズ, クロスホール, 肩が組み立てに干渉する可能性があります, 嵌合コンポーネントを損傷する, または局所的な応力集中を引き起こす.
過剰なバリ取りは、ねじ山の形状を変えたり、機能エッジから材料を除去したりする可能性もあります。.
制御された仕上げ手順により、指定されたねじの形状と機能的な寸法を維持しながら、不要なバリを除去する必要があります。.
アセンブリが定義された引き込みまたは面取りに依存する場合, ジオメトリはオペレータの判断に完全に委ねるのではなく、図面上で指定する必要がある.
6. 台形ねじの精度, バックラッシュ, とパフォーマンス
送りねじの性能は、関連するいくつかの異なる特性によって決まります。.
寸法耐性, ねじリード精度, バックラッシュ, 真直度, なくなる, また、位置決めの再現性を精度の代替可能な尺度として扱うべきではありません。.
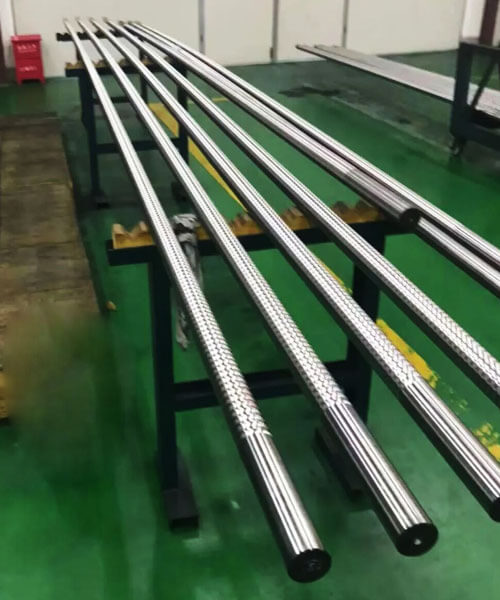
ねじリード精度
リード精度は、1 回転あたりの実際の軸方向の進みが指定値にどれだけ近いかを表します。.
誤差は作動長にわたって蓄積される可能性があります, ナットが予想よりも遠くに移動したり、予想よりも遠くに移動したりする.
例えば, ネジの局所的なネジ山プロファイルは許容範囲内であっても、長いストロークにわたって累積的な移動誤差が発生する場合があります。.
このため、直径のみを測定したり、単純な合否ゲージでねじをチェックしたりしても、リードの精度を完全に確立することはできません。.
必要なリード精度は、定義された測定長さにわたって、または関連する規格に従って指定する必要があります。.
アプリケーションはローカルピッチエラーかどうかを判断します。, 累積リード誤差, または両方とも制御が必要です.
バックラッシとロストモーション
バックラッシュとは、動きの方向が逆転したときに現れる、ねじとナットの間の軸方向の隙間です。.
製造公差の影響を受ける可能性があります, 着る, ナットのデザイン, 温度, および組み立て条件.
バックラッシュを軽減する一般的な方法は次のとおりです。:
- よりぴったりとフィットするネジとナットの組み合わせを選択する.
- 調整可能なまたは分割ナット設計を使用する.
- 必要に応じて制御されたプリロードを適用する.
- 摩耗したナットまたはネジを交換する.
- モーションコントローラーによる予測可能なロストモーションの補償, アプリケーションが許可する場合.
プリロードにより双方向の位置決め動作が改善される, しかし、摩擦も増加する可能性があります, 駆動トルク, 熱, そして着用.
したがって、設計では、必要な動作寿命と負荷に見合った実用的なバックラッシを最小限にすることを目標にする必要があります。.
位置決め精度と再現性
位置決め精度は、システムが意図した位置にどれだけ近づいているかを表します。.
再現性は、同等の条件下でどの程度一貫して同じ位置に戻るかを表します。.
親ねじは、系統的な位置決め誤差を示しながらも、良好な再現性を実現できます。.
逆に, 累積リード誤差が比較的低いねじであっても、バックラッシュが発生すると再現性が低下する可能性があります。, 摩擦の変化, ミスアライメント, または温度変化が制御されていない.
システムのパフォーマンスはモーターにも依存します, カップリング, ベアリング, 取り付け剛性, エンコーダの解像度, 制御戦略, そして外部負荷.
その結果, 送りねじのねじ公差だけでは、機械全体の位置決め精度を保証できません。.
効率, 摩擦, およびセルフロック
送りねじは主に滑り接触によって動作します。, したがって、摩擦は彼らの行動の重要な部分です.
効率はねじ山のプロファイルに依存します, リード角, 摩擦係数, 潤滑, ナットの材質, そしてロードします.
親ねじの設計によっては、特定の条件下での逆駆動に耐えられるものもあります, ただし、コンポーネントが送りねじであるという理由だけでセルフロックを想定すべきではありません。.
動作はねじの形状と摩擦に依存し、潤滑によって変化する可能性があります, 着る, 振動, または動作条件.
吊り上げ用, 保持, または安全性が重要なアプリケーション, 設計ではバックドライブを個別に評価し、必要に応じて適切なブレーキまたはその他の荷重保持機構を組み込む必要があります。.
着る, 潤滑, および耐用年数
ねじとナットの摺動面で摩耗が発生する. その速度は接触圧力に依存します, 滑り速度, 表面仕上げ, マテリアルペアリング, 潤滑, 汚染, とデューティサイクル.
選択した潤滑剤が材料と互換性がある場合、潤滑により摩擦と摩耗を軽減できます。, 温度, 環境, と操作方法.
一部のポリマーナットは空運転条件向けに設計されています, ただし、負荷と温度の制限はまだ検証が必要です.
有用な耐用年数評価では、材料の硬度だけでなくナットの摩耗挙動も考慮します, シャフト仕上げ, アライメント, およびメンテナンス要件.
ほこりの多い環境や磨耗の多い環境, 汚染に対する効果的な保護は、最初の材料の選択と同じくらい重要です。.
7. カスタム台形ねじの用途
カスタム送りねじは、制御された直線運動が必要な機器で使用されます。, 調整可能な位置決め, または機械的な力の伝達.
用途に応じてデザインは大きく異なります, 特に負荷の面で, 移動速度, バックラッシュ, 耐食性, および期待寿命.
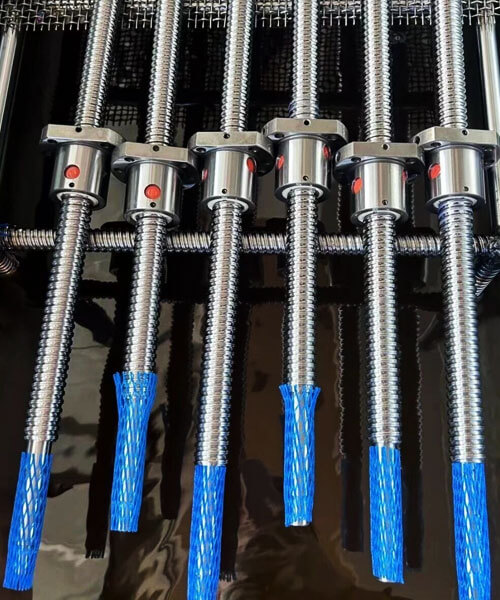
産業オートメーションとリニアアクチュエーター
自動機械ではスライドの位置決めに親ネジを使用しています, 調整治具, 小型アクチュエータの操作, 機械的な動きを制御する.
カスタム送りねじにより、機器メーカーはストロークを指定できます, 鉛, 取り付けインターフェース, 特定の機械に必要なナット構成.
頻繁にサイクルするシステム向け, エンジニアは耐摩耗性を優先する必要があります, 安定したランニングトルク, バックラッシュ制御, そして適切な潤滑.
高速アプリケーションには臨界速度の評価も必要, サポート剛性, そして発熱.
CNC装置と精密位置決めシステム
送りネジは、選択された機械調整に使用できます, 補助軸, ツール位置決め機構, コンパクトな位置決めステージ.
必要な精度は機能によって異なります: 手動調整機構は、繰り返し方向を反転させる自動軸よりも大きなバックラッシュを許容できる可能性があります。.
位置決め用途向け, 設計ではリード精度を定義する必要があります, 真直度, 端部の同心度, ナットクリアランス, 必要なシステムレベルの再現性.
高速なところ, 高剛性, と高効率が要件を支配します, ボールねじの方が適切な解決策である可能性があります.
包装および組立機械
包装および組立装置では、ガイドを調整するために送りネジがよく使用されます。, 製品フォーマットを変更する, 位置コンポーネント, 機械設定を調整します.
これらのアプリケーションでは繰り返し調整が必要になる場合があります, コンパクトな梱包, ほこりや洗浄剤にさらされても信頼性の高い動作が可能.
カスタムの端部加工によりハンドホイールとの統合を簡素化できます, カップリング, ベアリング, および取り付けブラケット.
材質と表面処理の選択は、実際の使用環境とメンテナンス手順を反映する必要があります。.
医療および実験装置
実験器具および一部の医療機器は、サンプルの位置決めに親ネジを使用する場合があります, 高さ調整, 投与メカニズム, そして制御された動き.
装備によっては, 重要な要件にはスムーズな動作が含まれる場合があります, 低い動作音, コンパクトな寸法, 耐食性, 一貫した再現性.
選択した材料と潤滑剤は、洗浄方法や周囲のコンポーネントと適合する必要があります。.
機器が規制または清浄度要件の対象となる場合, 適用材料, トレーサビリティ, ドキュメント要件は本番前に定義する必要があります.
3D プリンタとコンパクトモーションシステム
一部の 3D プリンタやコンパクト モーション システムでは、親ネジを使用してプラットフォームを移動したり、直線軸に沿ってコンポーネントを調整したりします。.
設計の優先事項にはコンパクト性が含まれます, 低摩擦, 一貫した動き, そして十分な剛性.
適切なリードは、1 回転あたりの望ましい移動量によって異なります。, モーター特性, 必要な位置決め解像度, そして動作速度.
リードが細いほど、モーター回転当たりの機械的変位をより大きく低減できます。, ただし、実際に達成可能な位置決め分解能はモーター制御にも依存します。, バックラッシュ, 剛性, およびその他のシステム要因.
重負荷調整および産業用機器
送りねじはクランプにも使用されます, プレス, 昇降機構, 耐久性の高い調整システム.
これらの用途では、アキシアル荷重を慎重に評価する必要があります, コア径, ねじ接触圧, サポート条件, バック運転の可能性もある.
リードスクリューが吊り下げられた荷重または危険な荷重を支えている場所, 設計には適切な耐荷重規定と安全対策を含める必要があります.
ネジの摩擦抵抗だけを安全ロックとして扱うべきではありません。.
8. よくある落とし穴とその回避方法
送りねじの問題の多くは、仕様の不完全さ、またはコンポーネントとその動作条件の不一致に起因します。.
一般に、設計中にこれらの問題に対処することは、設置後に問題を修正するよりも経済的です。.
直径のみでねじを選択する
直径が大きくなると、剛性とコアの強度が向上する可能性があります, ただし、必要な耐荷重を自動的に保証するものではありません, 正確さ, または耐用年数.
ねじの形状, 内径, 素材の状態, サポートされていない長さ, ナットコンタクト, 動作条件も重要です.
それを避ける方法: 負荷を定義する, 脳卒中, スピード, サポートの手配, デューティサイクル, 直径を決定する前に必要な寿命と.
引張応力または圧縮応力をチェックする, 座屈, 該当する場合はねじの接触条件も.
リードとピッチが混同される
ピッチを 1 回転あたりの直線移動であるかのように使用すると、不正確な速度計算や互換性のない設計が生成される可能性があります。.
これは、複数開始スレッドの場合に特に重要です。, リードがピッチより大きい場合.
それを避ける方法: 州のピッチ, 鉛, および始動数は図面または技術仕様書に別途記載. ナットとネジが同じねじシステムと形状を使用していることを確認します。.
機能的な理由もなく厳しい公差を指定する
公差が厳しすぎると加工時間が長くなる可能性があります, 検査費用, 完成した機械の性能を向上させることなく不合格のリスクを回避.
それを避ける方法: 重要な機能寸法を特定し、必要な場合にのみより厳しい公差を適用します。.
リード精度を定義する, フィット, 真直度, なくなる, 組立要件に従った端部の公差.
バックラッシュと反転動作の無視
機構は一方向には正確に動くが、方向が逆になるとロストモーションを示すことがあります。.
ナットのクリアランスが原因である可能性があります, 着る, 取り付けの柔軟性, またはその他の機械的な遊びの原因.
それを避ける方法: 許容バックラッシとそれを達成するための使用条件を指定します。.
適切な場合は、調整可能なナットまたはプリロードされたナットを検討してください。, 関連する摩擦を考慮しながら, トルク, そして着用.
互換性のないネジとナットの材質を選択する
低負荷下でも良好に機能する材料の組み合わせでは、過度の摩耗が発生する可能性があります, ガーリング, クリープ, または、さまざまな動作条件下での熱の問題.
それを避ける方法: ネジとナットを合わせて評価. 接触圧力を考慮する, 滑り速度, 潤滑, 温度, 汚染, 化学曝露, および予想耐用年数.
シャフトのサポートとアライメントの監視
良く加工されたネジでも振動が発生する可能性があります, 偏摩耗, または、不適切なアライメントや不適切なサポートで取り付けた場合のトルクの一貫性の欠如.
それを避ける方法: 軸受配置を早期に設計する, ねじ軸と機能的な端部フィーチャの間の関係を制御します, 必要に応じて真直度と振れを検査します.
個々の部品の測定だけに頼るのではなく、組み立てられたシステムを確認してください.
潤滑と汚染に対する計画を怠っている
潤滑が不十分であったり、研磨粒子が侵入すると、摩耗が促進され、摩擦が増加する可能性があります。.
逆に, 不適切な潤滑剤はポリマーナットを損傷する可能性があります, プロセスを汚染する, または動作環境との非互換性が生じる.
それを避ける方法: 生産前に潤滑と保護の要件を定義する.
カバーを検討する, ベローズ, アザラシ, メンテナンス間隔, 必要に応じて材料適合性潤滑剤も使用.
9. 結論
カスタム親ねじは、標準のねじでは負荷の要求を満たせない用途向けに精密に設計されたソリューションです。, スピード, 精度, または環境.
ねじの形状を理解することで, 材料の選択, 製造プロセス, および品質管理, エンジニアとバイヤーは、信頼性の高い送りねじを指定できます。, 長寿命性能.
鍵となるのは機械加工の専門家との早期の連携です. 設計意図と製造の現実の両方を理解しているサプライヤーは、適切なねじ形状を推奨できます。, 材料, 精度の高いグレードを実現し、推測に起因するコストのかかる落とし穴を回避します.
FAQ
ピッチとリードの違いは何ですか?
ピッチは、隣接する対応するねじ山点間の軸方向の距離です。, 一方、リードは 1 回転中に移動する軸方向の距離です。.
一条ネジの場合, リードとピッチは等しい. 多条ねじの場合, リードはピッチにスタート数を乗じた値に等しい.
カスタム送りねじに最適なねじタイプはどれですか?
普遍的に最適なねじタイプはありません. アクメおよびメートルの台形ねじは、強度と製造性のバランスが取れているため、産業用動力伝達用の一般的な選択肢です。.
角ネジは良好な伝達効率を必要とする特殊な用途に適しています, 一方、バットレスねじは主に一方向の大きな軸方向荷重に耐えるように設計されています。.
選択は負荷を考慮する必要があります, スピード, フィット, ナットのデザイン, 製造能力, コスト.
台形ねじのバックラッシを低減するにはどうすればよいですか?
適切なネジとナットの公差によりバックラッシュを低減できます, 調整可能なナット, スプリットナットのデザイン, または制御されたプリロード.
選択は、必要な位置決め性能と許容される摩擦によって決まります。.
過剰なプリロードは駆動トルクを増加させる可能性があります, 熱, そして着用, したがって、設計ではロストモーションと耐用年数のバランスをとる必要があります。.
台形ねじの寿命を延ばすにはどうすればよいか?
互換性のあるネジとナットの材料ペアを選択することで耐用年数を延長できます, 接触圧力の制御, 適切な位置合わせを確保する, 適切な潤滑剤を使用する, 糸を汚染から守ります.
設計の負荷と速度の制限内で動作させ、定期的に摩耗を検査することも、早期故障の防止に役立ちます.
要求の厳しいアプリケーション向け, 耐用年数の期待値は、エンジニアリング分析を通じて確立する必要があります。, 必要に応じて, 代表的なテスト.
リードスクリューをブレーキなしで垂直に使用できますか??
リード角が小さい一条送りねじは多くの場合セルフロック機能があり、ブレーキなしで垂直荷重を保持できます。. 多条ねじは通常セルフロックではないため、ブレーキが必要な場合があります.