

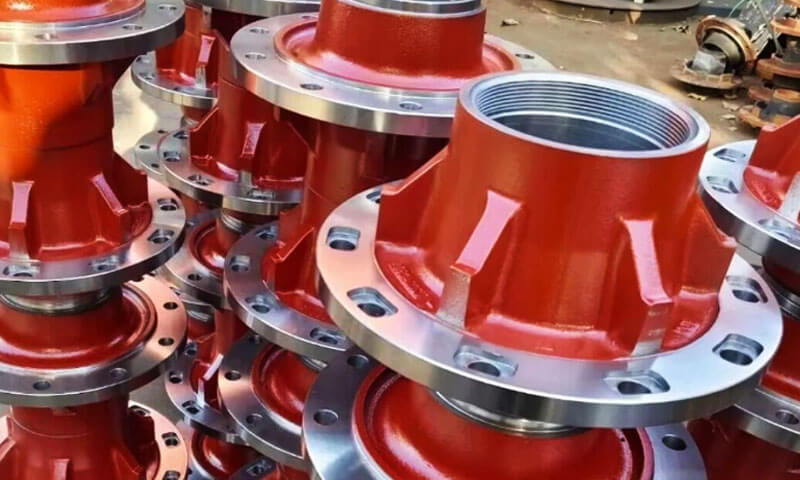
ホイールハブは、大型トラックまたはセミトレーラーとその車輪の間の重要なインターフェースです。.
彼らは車両の全荷重を運びます, 駆動トルクと制動トルクを伝達します, 容赦ない振動に耐える, ショック, そして疲労.
高速道路でのハブの故障は単なる故障ではなく、壊滅的な影響を及ぼします。, しかし、安全上の危険があります. 何十年もの間, 重い砂型鋳物が市場を独占していた.
しかし、ペイロードが増加し、フリートオペレーターはメンテナンスの軽減でより長い耐用年数を要求するようになりました。, 製造技術は、より高い強度重量比と優れた疲労性能を実現する精密鋳造プロセスに向けて進化しました。.
この記事ではエンジニアリングについて考察します。, 材料, プロセス, 耐久性の高い用途向けのカスタムホイールハブ鋳造の裏にある品質管理.
1. ホイールハブ鋳造とは何ですか?
ホイールハブ鋳物は、準備された型に溶融金属を注ぎ、必要な形状に固化させることによって製造されるニアネットシェイプの金属部品です。.
その後、鋳物を洗浄します, 検査された, 組み立てに必要な寸法と表面特性を得るために機械加工されます。.
完成品のホイールハブとは異なります, キャストされたままのコンポーネントは、必ずしもすぐに設置できるわけではありません.
ベアリングシート, 取り付け面, ボルト穴, シール接触面, およびその他の重要な機能は通常、設計図面に適合するように機械加工が必要です.
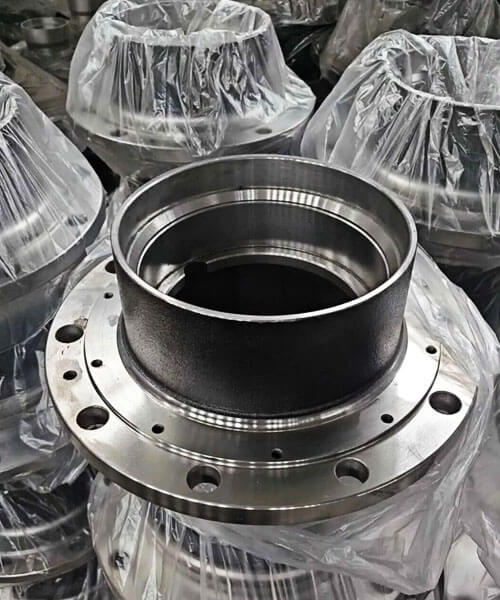
大型車両におけるホイールハブの役割
ホイールハブはホイールエンドアセンブリの一部を形成します, ただし、その正確な機能は車両のアーキテクチャによって異なります.
ドリブンハブはドライブアクスルと接続することができます, 一方、非駆動ハブはスピンドル上で回転する可能性があります。.
一部の設計では、ホイール取り付け機能とブレーキコンポーネントが統合されています。; 別のブレーキドラムまたはディスクを使用するものもあります.
ハブは、ベアリング システムに必要なアライメントを維持しながら、ホイールと車両によって課せられる荷重を伝達する必要があります。.
サービス中, 以下の組み合わせが発生する可能性があります:
- 車重と路面接触により発生するラジアル荷重.
- コーナリング時や車線変更時の横荷重.
- 加速と制動に伴う縦方向の力.
- 繰り返しの周期的な荷重により疲労亀裂が発生し、伝播する可能性があります.
- 道路の凹凸による振動や衝撃荷重.
- 水への環境暴露, 道路汚染物質, 凍結防止塩, そして気温の変化.
これらの状況により、ホイール ハブの設計は、単に外形を再現するだけの問題ではなく、構造上および製造上の問題になります。.
2. 製造業の進化: 従来の砂型鋳造からより制御された技術へ
ホイールハブ鋳造の進化は、単に古いプロセスから普遍的に優れた新しいプロセスへの移行ではありません。.
最適な製造ルートの選択と材料のコントロールへの転換, ジオメトリ, より正確な固化.
伝統的な砂型鋳造は依然として重量物の鋳造に有用です。, 複雑な, 比較的少量のコンポーネント.
より高度な成形方法により、寸法の一貫性や表面品質を向上させることができます, 一方、最新のダクタイル鋳鉄加工では機械的特性の再現性を向上させることができます。.
利点はテクノロジーがコンポーネントにどれだけ適合するかによって決まります.
伝統的な砂型鋳造: 重量のあるコンポーネントに対する柔軟性
砂型鋳造では、準備された砂とバインダー システムから形成された型を使用します。. 複雑な形状にも対応できる金型, 大きなコンポーネント, および幅広い鉄合金.
頑丈なホイールハブ用, その利点は次のとおりです:
- コンポーネントのサイズと形状の柔軟性.
- 複雑なフランジへの適合性, ボス, そして内部の輪郭.
- カスタマイズまたは少量生産向けの比較的適応性の高いツール.
- ねずみ鋳鉄との相性, 延性鉄, および各種鋳鋼, プロセス設計の対象となる.
表面粗さが大きくなるなどの制限がある場合があります, 鋳放し寸法のばらつきが広い, より精密な成形プロセスと比較して、機械加工要件が増加します。.
最も重要な課題は凝固の制御です. 厚いセクション, 壁の厚さの急激な変化, 不適切に設計された供給システムは、収縮欠陥や内部断絶を引き起こす可能性があります。.
より良い金型設計, ゲートおよびライザーエンジニアリング, 温度制御, プロセスシミュレーションにより、砂型鋳造を放棄することなく一貫性を向上させることができます。.
シェルモールディング: 表面と寸法の制御の改善
シェルモールディングは、加熱されたパターンにレジンコーティングされた砂を適用して比較的薄いモールドを形成します。, 剛性モールドシェル.
従来の砂型との比較, 適切な部品サイズと生産量に合わせて、より優れた表面仕上げと寸法制御を実現できます。.
そのツールと運用コスト, しかし, もっと高いかもしれない.
ホイールハブ鋳物用, 潜在的な利点には以下が含まれます:
- より一貫性のある鋳放し形状.
- 適切な領域の表面の凹凸を低減.
- 生産バッチ間の再現性の向上.
- 仕上げ代や機械加工代が低下する可能性がある.
シェル成形では鋳造欠陥が自動的に解消されるわけではありません. 収縮, ガス関連の気孔率, インクルージョン, 溶融品質が良好であれば、微細構造の変動が依然として発生する可能性があります。, カビの準備, 注ぐ, または固化が制御されていない.
ハブのサイズが最適な場合, ジオメトリ, 求められる品質, 生産量がプロセスを正当化する.
重力鋳造およびその他の精密鋳造ルート
重力ダイキャスティング, パーマネントモールド鋳造とも呼ばれます, 重力を利用して再利用可能な型を充填します, 一般的に金属で作られている.
適切な合金およびコンポーネントの形状に対して良好な再現性と表面品質を提供できます。.
しかし, 重力ダイカストは、従来の鉄または鋼のハブ鋳造の直接の代替品として扱われるべきではありません。.
永久金型は主に非鉄合金に使用されます, 特にアルミニウム, 鉄と鋼の溶解温度と注入温度により、さまざまな工具や熱の問題が生じるためです。.
重量物ホイールハブ用, 精密な重力鋳造アルミニウム設計は、完全なホイールエンドエンジニアリング要件がその材料と製造ルートをサポートする場合にのみ考慮されます。.
鋳鉄ハブと鋳アルミニウムハブは、どちらも鋳造技術で製造できるという理由だけで同等に扱うことはできません。.
同じく, 高圧ダイキャスティング, 投資キャスティング, その他の精密ルートには独自の素材があります, サイズ, 料金, と構造上の限界.
それらの適合性は、実際のハブ設計に対して評価する必要があります。.
高度なダクタイル鉄処理: 微細構造の制御
ダクタイル鋳鉄ホイールハブ鋳物用, 最も重要な進歩の 1 つは、溶融鉄と黒鉛の形態の制御の改善です。.
ダクタイル鋳鉄は、ねずみ鉄に見られるフレークとしてではなく、主に球状または球状の形で黒鉛が固化するように溶融鉄を処理することによって製造されます。.
この形態は一般に、強度と延性のより好ましい組み合わせを提供します。.
重要なコントロールには次のものがあります。:
- 化学組成: 適切な炭素の確立, シリコン, 指定グレードの合金元素レベル.
- 結節化治療: 適切な治療法を使用することで, 一般的にマグネシウムが関与する, 球状黒鉛の促進.
- 接種: グラファイトの核生成を制御し、望ましくない微細構造のリスクを軽減します.
- 治療のタイミングと温度: 注湯を通じて一貫した金属品質を維持するためのプロセス管理.
- 微細構造の検証: グラファイトの形状確認, マトリックス構造, およびその他の指定された特性.
公称材料グレードだけでは複雑な鋳造品全体にわたって均一な特性を保証できないため、これらの制御は重要です。.
切片の厚さ, 冷却速度, 局所的な凝固条件は最終的な微細構造に影響を与える可能性があります.
ASTM A536 はダクタイル鋳鉄鋳物の要件を規定しており、特性が鋳物内の場所間、および鋳物とその試験片間で異なる可能性があることを明確に認識しています。.
3. 耐久性の高いホイールハブ鋳物の材料選択
多くのキャストハブ設計に対応, 65-45-12 そして 80-55-06 延性鉄 材料評価の出発点として有用です.
設計で異なる機械的特性が必要な場合は、高強度ダクタイル鋳鉄または ADI が検討される場合があります。, ただし、強度の数値が高いという理由だけでどちらも選択すべきではありません.
最終的な材料はハブの形状に適合する必要があります, 製造工程, およびサービス条件.
材料比較
| 材料 | 抗張力 (MPA) | 降伏強度 (MPA) | 典型的な硬度 (HBW) | 相対コスト |
| 公爵 鉄 65-45-12 | ≥448 | ≥310 | 156–217 | 低モデレート |
| 公爵 鉄 80-55-06 | ≥552 | ≥379 | 187–255 | 適度 |
| 公爵 鉄 100-70-03 | ≥689 | ≥483 | 241–302 | 中程度 - 高 |
| オーステンパー 公爵 鉄 (アディ), 成績 1–3 | ≧900~1,200 | ≧650~850 | 269–444 | 高い |
| キャスト 鋼鉄, 例えば。, ASTM A216 WCB | ≥485 | ≥250 | 学年- そして状態によって異なります | 中程度 - 高 |
| アルミニウム 合金 A356-T6 | プロセス依存; 通常は 230 ~ 310 程度 | プロセス依存; 通常は 150 ~ 230 程度 | 一般的には 70 ~ 90 程度 | 一般的に材料/プロセスコストが高くなります |
4. ホイールハブ鋳造製造工程の選択
頑丈なホイールハブに適切な鋳造プロセスの選択はコンポーネントのサイズによって決まります, 材料, 生産量, 寸法要件, 加工ニーズ.
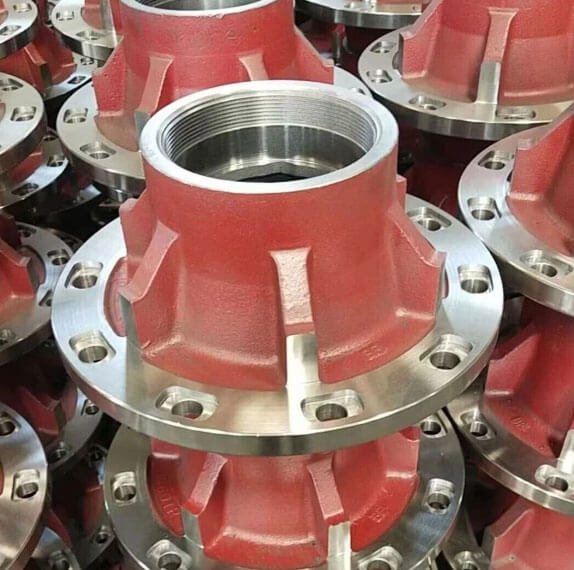
ほとんどの鋳鉄および鋳鋼ホイールハブに対応, 砂型鋳造は複雑な形状に対応できるため、依然として実用的なソリューションです。, 比較的大きなコンポーネント, および幅広い鉄合金.
一般的な鋳造プロセスの比較
| キャストプロセス | 一般的な寸法許容差* | 部品重量 / サイズ | 生産の適合性 | 鋳放し表面 | ベストアプリケーション |
| 緑 砂 鋳造 | 選択した寸法に対して約 ±0.8 ~ 1.5 mm | 5–500kg; 設計に依存する | 適切なツールを使用した大量生産 | 公平 | 標準のトラックおよびセミトレーラーハブ; コスト効率の高い鉄鋳物 |
| シェル 型 鋳造 | 適切な機能とコンポーネントのサイズについては約 ±0.5 ~ 1.0 mm | 一般的に中小規模の鋳物; デザインによって異なります | 工具への投資が正当化される中規模から大量の生産 | 良いから非常に良い | 表面仕上げと寸法の一貫性の向上が必要なハブ |
精密重力鋳造 |
選択した寸法と適切な設計の場合、約 ±0.5 ~ 1.0 mm | 一般に小規模から中規模のコンポーネント; 高合金- ジオメトリに依存する | 再利用可能な工具が経済的な中量生産 | 良いから非常に良い | 厳選されたアルミニウム合金ハブ設計と軽量アプリケーション |
| 投資 鋳造 | 適切な寸法と形状の場合、約 ±0.1 ~ 0.3 mm | 一般に小規模から中規模のコンポーネント | 低から中程度の音量, 複雑さによって異なります | 素晴らしい | 小さい, 鋳造時の緻密なディテールが貴重な複雑な精密コンポーネント |
5. 一般的なホイールハブの故障モード
ハブがどのように故障するかを理解することが、ハブを正しく設計して調達するための鍵となります.
| 障害モード | 外観 | 根本的な原因 | 防止 |
| ベアリングボアの摩耗 / 楕円形 | 真円でないボア; ハブ内でベアリングが回転する | ソフト鋳造壁, 不十分な熱処理, 振動 | 適切な材料グレード; 制御された熱処理; 適切な壁の厚さ |
| スタッド穴割れ | スタッド穴から放射状に亀裂が発生 | 応力集中; オーバートルク; フィレット半径が不十分です | 寛大なフィレット設計; 制御トルク仕様 |
| ハブ中心部の収縮気孔率 | ベアリングボア付近の目に見える空洞または内部空洞 | 不十分なライザー送り; 厚いものから薄いものへの移行 | 最適化されたライザー設計; 方向凝固 |
砥石面振れ |
振動, ブレーキ脈動, タイヤの偏摩耗 | 鋳造歪み; 不十分な加工データム制御 | キャスト後のストレス軽減; 制御加工治具 |
| ブレーキフランジ付近の熱亀裂 | ブレーキ取付面付近に細かい亀裂あり | ブレーキング熱による熱チェック; 延性が低い | 十分な靭性を備えたダクタイル鋳鉄; 熱サイクル解析 |
| 腐食孔食 | 表面の錆び, 未処理の表面の穴あき | 道路用塩, コーティングなし, 不適切な鋳肌 | ジンクリッチプライマー + パウダーコート; 耐食性材料 |
The #1 隠れた殺人者: 軸受穴の収縮気孔率
私は何百もの故障したハブが現場から戻ってくるのを見てきました。. 最も一般的な内部欠陥は、ベアリング座面の収縮気孔です (表面には見えません), しかし、ベアリングのフレッティングを引き起こすには十分です, 過熱, そして最終的な発作.
これはほとんどの場合、ライザーの設計上の問題です: 適切な送りがないと厚いベアリング部分が最後に固まってしまいます.
優れた鋳造工場では、すべてのハブのベアリング ゾーンを X 線または超音波検査します。. 安価な鋳造工場にはそんなことはありません - そして半年後に高速道路の脇で気づくことになります.
6. 完成したホイールハブの精密 CNC 機械加工
ホイールハブの基本形状を鋳造で確立, しかし、精密機械加工により、ホイールエンドアセンブリ内でコンポーネントがどのように適合し、機能するかを決定するインターフェースが作成されます。.
ベアリングシート, 取り付け面, ボルト穴, シール接触面, およびその他の指定されたフィーチャには、厳密な寸法および幾何学的制御が必要な場合があります.
これらの要件は、エンジニアリング図面および関連するアセンブリ設計によって定義する必要があります。.
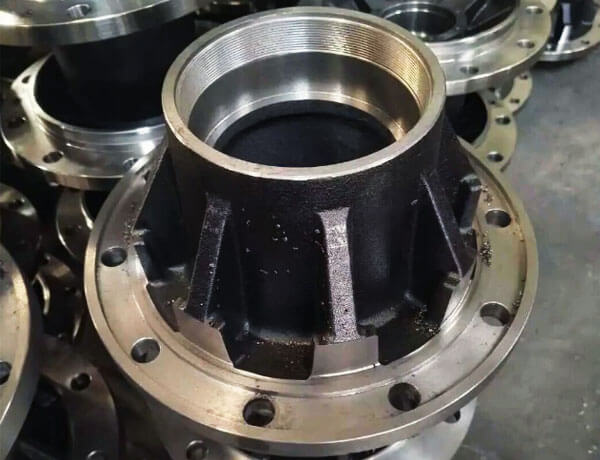
重要なインターフェースの加工
いくつかの特徴は加工中に特に注意が必要です.
ベアリングボアとシート: これらのフィーチャは指定された直径を満たす必要があります, 丸み, 円柱状, 表面仕上げ, 要件を満たす.
寸法が正しくないと、ベアリングの取り付けに影響を与える可能性があります, 作動すきままたは予圧, ベアリングの配置による, そして負荷分散.
ホイール取り付け面: 取り付け面はハブとホイール間のインターフェースを確立します.
平坦さ, 直角度, 偏差は取り付け精度や回転挙動に影響を与える可能性があるため、振れ要件は設計に応じて適切に定義する必要があります。.
ボルト穴とボルトサークル: 穴径, 位置, 間隔, 指定された座席の形状はホイール取り付けシステムと一致する必要があります.
位置誤差により組み立てが複雑になったり、接触状態が不均一になる可能性があります.
シール接触面: ハブがシールを収容する場所, 表面仕上げ, ジオメトリ, 寸法精度は、指定されたシール設計および動作条件に適合する必要があります。.
制御データム参照と加工代
一貫した加工戦略は、適切なデータムを選択し、コンポーネントをどのように配置してクランプするかを確立することから始まります。.
初期設定が不適切なサーフェスを参照している場合, 機械加工によりボア間の寸法誤差を再現できます。, フランジ, およびその他の重要な機能.
十分で安定した加工代も重要: 在庫が不十分な場合、鋳物の一部が未加工のままになる可能性があります, 一方、過剰な在庫はサイクルタイムと工具の摩耗を増加させます.
複雑なハブの場合, 工程計画では加工順序を確立する必要があります, ワーク保持方法, 生産開始前の検査ポイントと.
同心, なくなる, および表面仕上げ
軸受界面間の幾何学的関係, 回転軸, ホイールの取り付け面は完成したハブの動作に影響を与える可能性があります.
図面によっては, 検査には以下が含まれる場合があります:
- 穴径と幾何精度.
- ラジアル振れとアキシアル振れ.
- 指定されたデータム軸に対する取り付け面の直角度.
- ボルト穴位置と取付形状.
- ベアリングとシールの界面の表面仕上げ.
これらの測定は、適切な治具を使用して実行する必要があります, 精密機器, または必要に応じて座標測定装置.
1 つの普遍的な公差をすべてのホイール ハブに適用しないことが重要です. 正しい値は軸受システムによって異なります, ホイールエンドのデザイン, コンポーネントの寸法, および適用されるエンジニアリング要件.
機械加工が総製造コストに与える影響
機械加工コストは鋳物の寸法安定性に影響されます, 材料の機械加工性, 取り代, ワーク保持の複雑さ, ツールライフ, 必要な検査頻度.
適切に設計された鋳造により、不必要な材料の除去が削減され、機械加工のセットアップが簡素化されます。.
しかし, 信頼性の高い表面クリーンアップを犠牲にして加工代を最小限に抑えると、不合格率が増加する可能性があります.
目標は、重要なフィーチャを一貫して製造できるように、鋳造精度と機械加工能力の間に安定した関係を確立することです。.
7. 安全性が重要なハブコンポーネントの品質管理とテスト
安全性が重要なハブには厳格な品質プログラムが必要です. 典型的なテストには次のものがあります。:
| テスト | 目的 | 標準 / 方法 |
| 化学分析 | 材料構成を確認する | 分光測定 |
| 機械的テスト | 引張, 収率, 伸長, 硬度 | ASTM E8, E10 |
| 微細構造評価 | 結節性, マトリックス, グラファイトのサイズ | ASTM A247 |
| 寸法検査 | ベアリングボア, フランジ, スタッド穴 | CMM, ゲージ |
| 放射線検査 | 内部気孔率, 収縮 | ASTM E94 / E505 |
| 超音波検査 | 重要なセクションの内部欠陥 | ASTM A609 |
| 磁粉検査 | 表面亀裂 | ASTM E709 |
| 動的疲労試験 | シミュレートされた道路負荷 | SAE J1095 または OEM 仕様 |
| 耐荷重試験 | 構造的完全性 | アクスルメーカーの仕様 |
| 振れチェック | フランジとベアリング穴の振れ | ダイヤルインジケーター / CMM |
| プレッシャー / リークテスト | オイルシールの完全性 (該当する場合) | - |
8. カスタムホイールハブ鋳物の用途
カスタムホイールハブ鋳物は、さまざまな商用車や産業輸送用途に使用されています.
各アプリケーションは異なる負荷条件を提示します, 寸法拘束, および環境要件.
大型高速道路トラック
トラックのハブは指定されたベアリング システムに対応する必要があります, ホイールアタッチメント, 繰り返しの道路負荷に耐えながらのアクスル構成, コーナリングフォース, およびブレーキ関連の使用条件.
材料特性, 取り付け形状, 疲労性能, と加工精度が重要な考慮事項です.
セミトレーラーと貨物輸送
トレーラーハブは、長距離サービス中に繰り返し負荷がかかる状態で動作します。.
仕様はアクスルの設計によって異なります, ホイール構成, ベアリングの配置, ロード要件, および想定される動作環境.
腐食への露出と保守性も、設計と仕上げの要件に影響を与える可能性があります.
建設車両およびオフハイウェイ車両
特定の建設車両や特殊な輸送車両は、より大きな衝撃荷重にさらされます。, でこぼこした地形, ほこり, そして汚染.
ハブにはアプリケーション固有の負荷評価が必要です, 材料の靭性, 構造幾何学, シール界面, およびメンテナンス状況.
OEM 生産とアフターマーケット交換
OEM プロジェクトでは管理されたリビジョンが必要な場合があります, 再現可能な生産, 文書化された材料要件, そして計画された検証.
元の図面や材料の仕様が不完全な場合、交換コンポーネントではさらなる課題が発生します, 寸法検証とアプリケーションの互換性が特に重要.
9. LangHe Industryのカスタムホイールハブ鋳造ソリューション
LangHe Industry は、大型トラックおよびセミトレーラー向けのカスタム ホイール ハブ鋳造ソリューションを提供しています, アプリケーション固有のマテリアルを必要とするプロジェクトをサポートする, 鋳造設計, 精密機械加工, および品質検査.
当社の製造能力は生産の主要な段階をカバーします, 含む:
- キャストプロセス: 適切な鉄ホイールハブ設計のための生砂鋳造およびシェルモールド鋳造.
互換性のある非鉄用途には精密重力鋳造が検討される可能性があります, コンポーネントの要件に応じて. - 材料の選択: ASTM A536などのダクタイル鋳鉄グレード 65-45-12, 80-55-06, そして 100-70-03, オーステンパーダクタイル鋳鉄と同様に (アディ) その他指定グレード, 設計と製造の実現可能性の影響を受ける.
- 鋳造シミュレーション: ゲートとライザーの設計を最適化し、鋳造欠陥のリスクを軽減するための金型充填および凝固解析.
- CNC加工: 旋回, つまらない, 掘削, タッピング, およびその他の指定された機械加工作業. コンポーネントの設計や動作条件に応じて必要に応じてバランス調整が可能.
- 品質管理: 寸法検査, 材質検証, および適用可能な非破壊検査 (NDT) 合意された仕様に従って.
品質管理と自動車固有の要件はプロジェクトごとに確認する必要があります. - トレーサビリティ: 重要な文書, 生産バッチの識別, および指定された検査報告書.
当社は OEM やその他の産業顧客と協力して、指定された負荷要件に適したホイール ハブ鋳造品を開発しています。, デューティサイクル, 寸法拘束, そして体重目標も.
当社のエンジニアリング サポートには、製造性を考慮した設計が含まれます (DFM) レビュー, 材料選択のガイダンス, 必要に応じてプロトタイプの評価も行います.
朗河産業へのお問い合わせ カスタムホイールハブ鋳造プロジェクトについて話し合うため.
技術図面またはサンプルの提供, 材料要件, 予想生産量, 検査基準は、適切な製造ルートを評価するのに役立ちます。.
10. 結論
カスタムホイールハブ鋳物は、大型トラックおよびセミトレーラーシステムにおいて最も安全性が重要なコンポーネントの 1 つです.
外側から見ると単純な丸い鋳物のように見えます, しかし、すべての機能 - ベアリングボア, ホイールフェイス, スタッド穴, ブレーキ取り付け面 - 精密に設計され、厳格な基準に従って鋳造されている必要があります.
長持ちするハブの違い 700,000 km と失敗したもの 200,000 km は 3 つの要素に集約されます: 適切な素材, 適切な熱処理, 適切な鋳造プロセス制御.
適切な焼きならしを施したダクタイル鋳鉄が強度を実現, 減衰, 過酷な使用に要求される耐摩耗性.
方向性凝固工学により、軸受穴の収縮気孔を排除. 厳格なNDTと寸法検証により、道路に到達する前に欠陥を発見します。.
フリートオペレーター向け, トレーラーメーカー, およびアクスル OEM, メッセージは明確です: ホイールハブは価格だけで調達できる商品ではありません.
安全部品です. ホイールハブの故障モードを理解している鋳造工場と提携する, あらゆるプロセスステップを制御, 完全なトレーサビリティを備えてあらゆる鋳物をサポートします. こうして、道路上に留まるハブを手に入れることができます, その側ではなく.
FAQ
大型トラックのホイールハブの鋳造に一般的に使用される材料は何ですか?
ダクタイル鋳鉄は、有用な強度の組み合わせを提供できるため、鋳造ホイールハブの候補の 1 つです。, 延性, キャスティングの柔軟性. 特定の設計では鋳鋼も考慮される場合があります.
適切な材質はハブの形状によって異なります, 必要な疲労性能, 負荷, 動作環境, および適用される仕様.
ホイールハブの鋳造にCNC加工が必要な理由?
CNC 加工により精密なベアリング シートを製造, 取り付け面, ボルト穴, および組み立てに必要なその他のインターフェース.
鋳物が基本的な形状を提供します, 機械加工により、設計図面に指定された最終寸法と表面特性が確立されます。.
既存のホイールハブをリバースエンジニアリングしてカスタム鋳造することはできますか?
はい, 既存のコンポーネントは、寸法解析と設計再構築の開始点を提供できます。.
しかし, リバースエンジニアリングでも材料要件を確立する必要があります, 重要なインターフェース, 加工公差, および関連するパフォーマンス基準.
外形寸法だけでは、交換用ハブが安全性が重要なサービスに適しているかどうかを確認するには不十分です.
カスタムホイールハブ鋳造の見積もりに必要な情報は何ですか?
技術図面またはサンプルを提供する, 材質仕様, 重要な寸法, アプリケーションの詳細, 予想数量, 加工要件, 高品質のドキュメントのニーズ.
必要なNDT, 疲労試験, 製造ルートとコストを正確に評価できるように、見積段階でその他の検証も記載する必要があります。.

