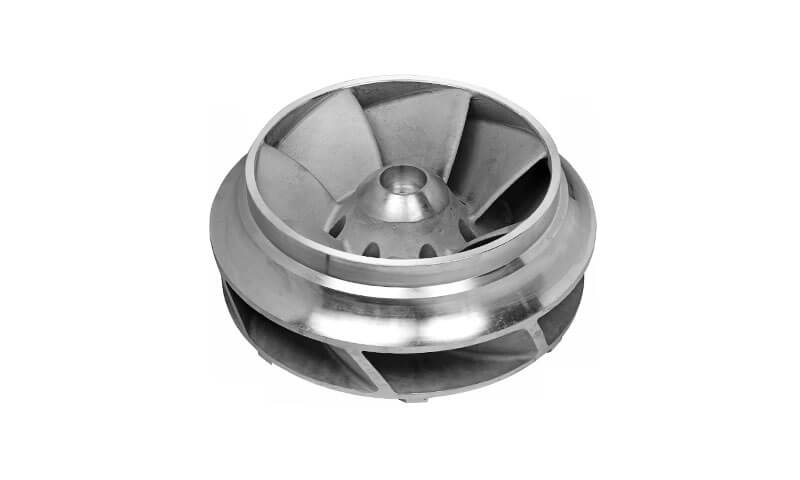
インコネルは、当初 International Nickel Company によって開発され、現在は Special Metals Corporation が所有する登録商標です。.
インコネル合金は現代工学において独自の地位を占めています. 単なる高機能素材ではありません; 彼らは材料、つまり従来の鋼鉄では数時間以内に故障してしまうような状況でも機械を動作させることを可能にする金属を提供しています。.
ジェットエンジンの燃焼室から化学反応器の過酷な内部まで, インコネル合金は高温強度の組み合わせを提供します, 酸化抵抗, ほとんどの材料ファミリーが匹敵する耐食性を備えています.
インベストメント鋳造は、内部通路を備えたニアネットシェイプの形状を製造できるため、複雑なインコネル部品にとって特に重要です。, 薄いセクション, 湾曲したプロファイル, 統合された構造的特徴.
しかし, インコネルのグレードが異なると凝固と強化のメカニズムが大幅に異なるため、プロセスは特定の合金に注意深く適応する必要があります。.
1. インコネル合金とは?
インコネルは、以下の製品ファミリーに関連する登録商標です。 ニッケルベースの超合金 高温を伴う厳しい環境向けに開発, 酸化, 腐食, プレッシャー, および機械的負荷.
「インコネル」は厳密には単一の合金の名前ではなく商標です。, この用語は、次のようなニッケルクロム合金を表すために業界で広く使用されています。 インコネル 600, 601, 625, そして 718, いくつかの鋳造ニッケルベース超合金と同様に.
グレードによって組成や強化メカニズムが大きく異なる, しかし、ほとんどのインコネル合金には ニッケルリッチマトリックス,
特定の組み合わせの耐食性を提供するためにクロムおよびその他の合金元素が添加されています。, 高温強度, および冶金の安定性.
典型的なニッケル含有量はおよそ 50–75重量%, 一方、クロムは一般に次の範囲に収まります。 14–25重量%, グレードに応じて.
インコネルの主要な合金元素
| 合金元素 | 代表的な機能 |
| ニッケル (で) | 一次マトリックスを形成し、高温安定性と耐食性を提供します。 |
| クロム (cr) | 耐酸化性と耐高温腐食性が向上します。 |
| モリブデン (MO) | 固溶強化を提供し、局部腐食に対する耐性を向上させます。 |
| ニオブ (NB) | 析出強化に貢献, 特にインコネルでは 718 |
アルミニウム (アル) |
強化γ'相の形成を促進し、耐酸化性を向上させます。 |
| チタン (の) | γ’析出強化に関与 |
| 鉄 (fe) | 構図を調整します, 位相安定性, と製造上の特徴 |
| コバルト (co) | 選択したグレードで高温強度と相安定性を向上させることができます |
| タングステン/タンタル (W/Ta) | 特定の超合金にさらなる高温および固溶強化を提供します |
その強化メカニズムに基づいて, インコネル合金は一般に次のように分類できます。 固溶強化 そして 降水強化 家族.
固溶体グレードなど インコネル 600 そして 625 強度の多くはニッケルマトリックスに保持された合金元素から得られます。,
一方、次のような析出強化グレード インコネル 718 強化相の形成を制御することでより高い強度を実現, 特にγ'とγ''.
鋳造用途向け, すべての商用インコネルグレードが鋳物製造に同様に適しているわけではないため、合金の選択は特に重要です。.
一部のグレードは主に次のように開発されています。 鍛造合金, 一方、次のような合金 インコネル713Cと 738 特に鋳造ニッケルベース超合金の用途に関連しています.
キャスト中, 分離などの要因, 凝固挙動, 収縮, ホットクラッキング, したがって、その後の熱処理は、必要な使用温度と機械的特性とともに考慮する必要があります。.
従来のステンレス鋼との比較, インコネルは通常、より高いレベルの 高温強度と酸化抵抗, 特に厳しい熱条件や腐食条件下では.
しかし, この性能を実現するには、材料費が高くつき、製造がより難しくなります。, より要求の高い溶解を含む, 鋳造, 機械加工, および熱処理要件.
2. 一般的なインコネル合金の化学組成
以下の表は、選択されたインコネル グレードの典型的な化学組成をまとめたものです。.
値はおおよそのものであり、関連する ASTM に照らして検証する必要があります。, AMS, または特定の注文の UNS 仕様.
| 合金 | 私たち | で | cr | fe | MO | NB + 面 | 他の |
| インコネル 600 | N06600 | ≧72.0 | 14.0–17.0 | 6.0–10.0 | - | - | Cu ≤0.5, C ≤0.15 |
| インコネル 601 | N06601 | 58.0–63.0 | 21.0–25.0 | バランス | - | - | アル 1.0 ~ 1.7 |
| インコネル 617 | N06617 | ≧44.5 | 20.0–24.0 | ≤3.0 | 8.0–10.0 | - | コ 10.0~15.0, アルミニウム 0.8 ~ 1.5 |
| インコネル 625 | N06625 | ≧58.0 | 20.0–23.0 | ≤5.0 | 8.0–10.0 | 3.15–4.15 | C ≤0.10 |
| インコネル 718 | N07718 | 50.0–55.0 | 17.0–21.0 | バランス | 2.8–3.3 | 4.75–5.50 | 0.65 ~ 1.15 の, Al 0.20~0.80 |
| Incenel X-750 | N07750 | 70.0以上 | 14.0–17.0 | 5.0–9.0 | - | 0.70-1.20 | 2.25 ~ 2.75 のうち, アル 0.40 ~ 1.00 |
| インコネル 738 | N07738 | バランス | 15.0–16.5 | ≤0.5 | 1.5–2.5 | 1.5 ~ 2.5 まで | Co 8.0~9.0, 3.0 ~ 4.0 の, アル 3.0 ~ 4.0 |
3. インコネル合金の主な特性
インコネル合金は、次の 1 つ以上の特性を考慮して選択されます。.
高温強度
インコネル合金は、600°C から 1000°C 以上の温度でも有用な強度を維持します。, グレードに応じて.
などの析出硬化グレード 718 そして 738 凝集したガンマプライムおよびガンマダブルプライム沈殿物の形成により高い降伏強度を維持します。.
固溶体グレードなど 625 モリブデンに頼る, ニオブ, 変形を防ぐためのクロム.
酸化抵抗
クロムは緻密質を形成します, 下地の金属を保護する付着性 Cr₂O₃ スケール.
インコネル 601 そして 617 循環酸化に対して特に耐性があり、条件によっては空気中で最大約 1200°C の温度で動作することができます。.
耐食性
インコネル合金は幅広い腐食媒体に耐性があります, 含む:
- 塩化物を含む環境
- 海水と海洋大気
- 酸性およびアルカリ性溶液
- 高温硫化・浸炭
- 溶融塩と液体金属
インコネル 625 耐孔食性が特に注目されています, 隙間腐食, 塩化物環境での応力腐食割れ.
耐クリープ性および耐応力破壊性
高温で, 金属は一定の負荷がかかるとゆっくりと変形します。これはクリープとして知られる現象です。.
インコネル合金は、粒界強化によりクリープに耐えるように設計されています, 固溶強化, および析出硬化. そのためタービンブレードに適しています。, 羽根, および高圧配管.
疲労抵抗
航空宇宙や発電では、熱サイクルと機械振動が一般的です。.
インコネル合金は、優れた低サイクルおよび高サイクル疲労耐性を示します。, 特にクリーンで生産された場合, 欠陥のない微細構造.
熱安定性
高温に長期間さらされると相変態が起こる可能性があります, 腹部, または一部の合金でのシグマ相の形成.
適切にバランスがとれたインコネルグレードは、これらの変化に耐えます, 何千時間にもわたって延性と靭性を維持する.
溶接性と機密性
溶接性はグレードによって異なります. インコネル 600, 625, そして 718 一般に、マッチングまたはニッケルベースの溶加材を使用して溶接可能であると考えられています。.
炭素鋼やステンレス鋼に比べて一般的に被削性は劣ります, 鋭利な工具が必要な, 低速, そしてたっぷりの冷却剤.
4. インコネルの機械的および物理的特性
以下の値はインコネルの代表的なデータです。 625 焼きなましまたは溶体化処理された鍛造状態; 実際の特性は製品の形状によって異なります, セクションサイズ, 熱処理, とテスト温度.
これらの値は、該当する材料仕様の要件の代わりとして使用しないでください。.
| 財産 | インコネル 625 典型的な / 参考値 |
| 米国の指定 | N06625 |
| 材料番号 | 2.4856 |
| 公称合金タイプ | ni-cr-mo-nb |
| 密度 | 8.44 g/cm³ |
| 融解範囲 | 1290–1350°C (2350–2460°F) |
| ヤングモジュラス | 〜207 GPA |
| ポアソンの比率 | ~0.30~0.31 |
| 熱伝導率 | ~9.8 W/m・K (21°C) |
| 比熱 | ~410J/kg・K |
| 熱膨張係数 | ~12.8 × 10⁻⁶ /K, 21–93℃ |
| 電気抵抗率 | ~1.29×10⁻⁶Ω・m |
抗張力 |
~827~965MPa, 状態/商品によって異なります |
| 0.2% 降伏強度 | ~414~480MPa, 状態/商品によって異なります |
| 伸長 | 多くの焼きなまし製品では通常 ≥30% |
| 硬度 | 通常は 145 ~ 220 HB 程度, 条件に依存します |
| 高温強度 | おおよその強度を維持します 815°C 適切なサービスで |
| 酸化抵抗 | 優れた耐酸化性 980°C 適切な環境で |
| 磁気挙動 | 一般的に 非常に低い透磁率 アニール状態で |
5. 鋳造にインコネルを使用する理由?
多くの場合、鋳造はインコネル コンポーネントを製造する最も実用的かつ経済的な方法です。. 理由はいくつかあります.
- ネットの形状: 鋳造により機械加工を最小限に抑えます, インコネルは切断が難しいため、これは非常に重要です.
- 複雑なジオメトリ: 内部冷却通路, 薄い壁, 複雑な輪郭も一体成形可能.
- 材料利用: 棒材からの鍛造や機械加工と比較してスクラップが少ない.
- 合金の柔軟性: 鋳造では、鍛造が困難または不可能な合金を製造できる, 特定の高体積分率のガンマプライム合金など.
- 方向性のある単結晶構造: 高度な鋳造技術により、タービンブレードの粒子構造を制御可能, 耐クリープ性の向上.
- 修理と交換: 鋳造コンポーネントは多くの場合、溶接または再調整によって修理できます。, サービスの寿命を延ばします.
- 小規模および中規模のバッチでは費用対効果が高い: 工具コストは生産期間にわたって償却可能, 特殊な部品にとって鋳造を魅力的なものにする.
6. インコネル鋳造プロセス
さまざまな鋳造プロセスがさまざまなインコネル用途に適しています.
適切なプロセスは合金グレードによって異なります, コンポーネントのサイズ, 壁の厚さ, 内部ジオメトリ, 寸法要件, 生産量, 必要な材料の完全性.
利用可能な方法の中には, インベストメント鋳造は一般に、複雑な精密部品にとって最も重要なプロセスです.
インベストメント鋳造
インベストメント鋳造, とも呼ばれます 紛失したワックスキャスティング, ニアネットシェイプ形状の複雑なインコネル部品の製造に広く使用されています.
このプロセスは、必要なコンポーネントの形状を再現するワックス パターンから始まります。.
複数のワックス パターンをランナー システム上に組み立てて、鋳造ツリーを形成することができます。, その後、アセンブリをセラミックスラリーと耐火材料で繰り返しコーティングしてセラミックシェルを作成します.
シェルが必要な厚さと強度に達したら, ワックスを取り除き、シェルを焼成します. 溶かしたインコネルを加熱したセラミックの型に流し込みます。.
固化後, 殻が取り除かれます, 鋳物は木から切り出されます, 研削などのその後の作業, 熱処理, CNC加工, そして検査が行われます.
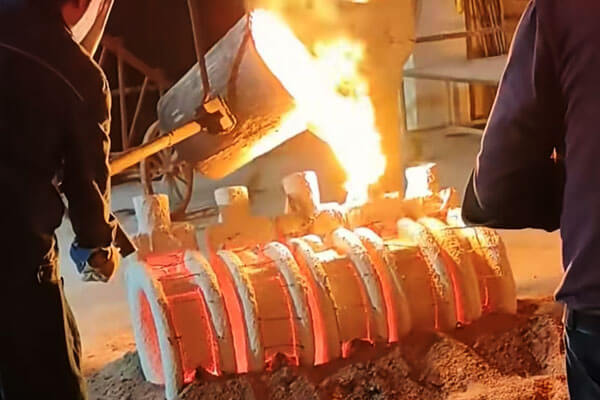
インコネル部品用, インベストメント鋳造にはいくつかの重要な利点があります:
- 複雑なジオメトリ: 内部通路, 曲面, rib骨, ボス, 統合された機能は多くの場合、鋳物に直接組み込むことができます。.
- ニアネットシェイプ生産: 従来の鍛材加工よりも必要な加工代が少なくて済みます.
- 寸法再現性が良い: 適切なプロセス制御により、生産バッチ全体で一貫した形状を提供できます。.
- 材料効率: これは、高コストのニッケル基合金にとって特に価値があります。.
- アセンブリの削減: 複雑な部品は、多くの場合、単一の鋳物として製造できます。.
インコネル合金は凝固収縮や高温割れの影響を受けやすいため、ゲートおよび供給システムは慎重に設計する必要があります。.
セラミックシェルの熱状態も充填挙動と凝固に影響を与えるため重要です。.
インベストメント鋳造は特にインペラに適しています, ノズル, タービン関連部品, 複雑なバルブまたはポンプのコンポーネント, 耐熱ハウジング, 材料性能と寸法精度の両方が重要なその他の幾何学的に複雑な部品.
真空インベストメント鋳造
真空投資鋳造 インベストメント鋳造の幾何学的な利点と、溶解および/または注入中の制御された低圧環境を組み合わせます。.
ガス汚染の制御が必要な高性能ニッケル基超合金にとって特に価値があります。, 酸化, インクルージョン, 反応性合金元素が重要です.
真空溶解中, 炉の雰囲気は、溶融合金と周囲環境の間の望ましくない反応を最小限に抑えるために制御されます。.
溶融したインコネルは、制御された条件下でセラミックのインベストメント型に導入されます。.
真空処理は冶金学的にいくつかの利点をもたらします:
- 大気ガスとの相互作用の減少
- 酸化に敏感な合金元素のより適切な制御
- 特定のガス関連の欠陥のリスクが低い
- 溶融物の清浄度の制御の向上
- 要求の厳しい航空宇宙への優れた適合性, エネルギー, および高温コンポーネント
利点は炉の設計に大きく依存します, 真空レベル, 合金化学, セラミック系, 注ぐ練習, プロセス制御.
真空鋳造では欠陥が自動的に除去されるわけではありません; カビの反応, 収縮, 分離, インクルージョン, 凝固関連の欠陥は、依然として適切なエンジニアリングと検査を通じて制御する必要があります。.
真空インベストメント鋳造は、高信頼性の鋳造に特に適しています。, 初期プロセスコストを最小限に抑えるよりも冶金品質が重要な、価値の高いインコネル鋳物.
遠心鋳造
遠心鋳造 制御された回転力を使用して、凝固中に溶融金属を金型の壁に分配します。.
このプロセスは、次のようなコンポーネントに最適です。 円筒形, 環状, 管状, または回転対称のジオメトリ.
適切なインコネルコンポーネント用, 遠心鋳造は良好な供給特性を提供し、より密度の高い溶融金属が金型の外側領域に向かって押し込まれる一方、一部の軽い介在物やガスは凝固中に異なる移動をする傾向があるため、特定の内部欠陥を軽減するのに役立つ可能性があります。.
しかし, 遠心鋳造は、非常に複雑な三次元形状の場合、インベストメント鋳造よりも柔軟性がはるかに劣ります。.
したがって、一般的には、単に合金の好みではなく、コンポーネントの形状に応じて選択されます。.
潜在的な用途には以下が含まれます:
- リングとスリーブ
- 円筒形シェル
- 管状コンポーネント
- 回転対称高温部品
- 厳選された耐食性プロセスコンポーネント
回転速度などのプロセスパラメータ, 注ぐ温度, 金型温度, 壁の厚さ, 固化速度は慎重に制御する必要があります.
パラメータが正しくないと分離が発生する可能性があります, 寸法変化, インクルージョン, または望ましくない微細構造.
複雑な非軸対称インコネル部品用, 通常、インベストメント鋳造の方がより実用的です; 適切な回転ジオメトリ用, 遠心鋳造は効率的な代替手段を提供できます.
砂鋳造
砂型鋳造では、結合砂型を使用してコンポーネントの外形を形成します。.
インベストメント鋳造との比較, 一般に、より高い柔軟性が提供されます。 コンポーネントが大きく、生産量が比較的少ない, 安価な工具を必要としながらも.
インコネル用, しかし, 砂型鋳造にはさらなる課題もある.
金型表面, バインダーシステム, 透過性, 熱挙動, 注入条件, ニッケル基超合金は汚染や鋳造欠陥に敏感であるため、金型反応はすべて慎重に制御する必要があります。.
砂型鋳造の主な利点は次のとおりです。:
- 大型または少量のコンポーネントに対する工具投資の削減
- より大きな鋳物を製造する能力
- 柔軟な金型寸法
- 特定のプロトタイプの実用性, 修理関連生産, および特殊なコンポーネント
その制限も同様に重要です. インベストメント鋳造との比較, 砂型鋳造では一般に表面品質が低下します, 寸法再現の精度が低い, より大きな加工要件.
複雑な薄肉インコネル部品も、一貫して製造することがより困難です。.
こういった理由から, 砂型鋳造は通常、コンポーネントのサイズを考慮する場合に考慮されます。, 生産量, または、非常に細かい幾何学的な詳細の必要性よりも、工具の経済性の方が優先されます。.
複雑な場合, 高い寸法精度とニアネットシェイプ形状を必要とする高価値インコネルコンポーネント, 一般的には、インベストメント鋳造または真空インベストメント鋳造の方が適切な選択です。.
7. 表面処理と鋳造後処理
キャスティングは始まりにすぎません. インコネル鋳物は、最終特性と表面品質を達成するために、慎重に制御された後処理を必要とします.
熱処理
- ソリューションアニーリング – 沈殿物を溶解し、微細構造を均質化します.
- エージング – ガンマプライムやガンマダブルプライムなどの強化相を析出させます。.
- ストレス緩和 – 鋳造および機械加工による残留応力を軽減します.
- ヒップ (ホットアイソスタティックプレス) – 高温と静水圧を加えて内部の気孔を閉じます. HIP は疲労が重要なインコネル鋳造に不可欠であることがよくあります.
表面仕上げ
- ショットブラスト – スケールを除去し、表面の清浄度を向上させます.
- 漬物と危険性 – 酸化スケールを除去し、耐食性を回復します。.
- 機械加工 – クリティカルな寸法を達成, フランジの顔, シーリングサーフェス.
- 研削と研磨 – 衛生的または空気力学的要件に合わせて表面仕上げを改善します.
- ピーニングを撃った – 圧縮残留応力を誘発して疲労寿命を向上させます。.
- コーティング – 遮熱コーティングまたは耐摩耗コーティングが適用される場合があります.
検査とテスト
- 目視検査
- 寸法検査
- 染料浸透剤検査 (DPI)
- 放射線検査 (X線)
- 超音波検査
- 化学分析
- 機械的テスト
- 圧力テスト
厳格な品質計画により、鋳造インコネル部品が航空宇宙の厳しい要件を確実に満たします。, 発電, および化学処理.
8. 鋳造インコネル合金の用途
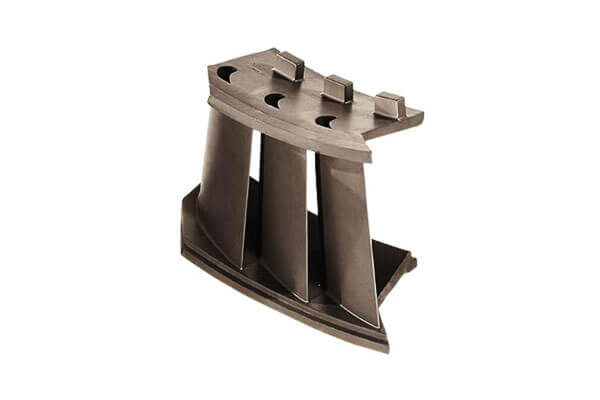
タービンおよび高温電源コンポーネント
鋳造ニッケル基超合金は、高温の回転部品や固定部品に広く使用されています。.
強度を維持し、高温でのクリープに耐性があるため、要求の厳しい熱環境に適しています。.
典型的なアプリケーションには含まれます タービン関連ハウジング, ノズルコンポーネント, 燃焼コンポーネント, 耐熱構造部品, およびその他の高温ガス経路ハードウェア, 特定の合金および設計要件に応じて.
インコネル713Cや 738 高温での機械的性能が主な設計要件である場合に特に関連します.
化学処理装置
インコネル合金は、従来のステンレス鋼では過度の腐食や性能の低下が起こる可能性がある化学環境に最適です。.
キャスト コンポーネントには以下が含まれる場合があります:
- バルブ本体と流量制御コンポーネント
- ポンプハウジングおよびインペラ関連部品
- 化学処理ハウジング
- ノズルと付属品
- 耐熱プロセス部品
塩化物を含む用途の場合, 酸, または混合化学環境, 合金の選択は、一般的な「耐食性」の分類のみに依存するのではなく、実際のプロセス化学に注意深く適合させる必要があります。.
石油およびガス機器
石油およびガス機器は高圧の組み合わせに遭遇する可能性があります, 高温, 塩化物, 酸っぱい環境, 浸食性流体と.
インコネル 625 したがって、および関連するニッケル合金は、高い耐食性と機械的信頼性を必要とする厳選されたコンポーネントに使用されています。.
潜在的な用途には以下が含まれます バルブとポンプのコンポーネント, 圧力がかかる部品, 海底機器, および特殊なフロー制御ハードウェア.
海洋およびオフショア機器
海水環境では、塩化物への曝露と局所的な腐食メカニズムにより、重大な腐食の問題が発生します。.
適切なインコネルグレードは、次のような環境で強力な耐性を提供できます。 海洋環境, 特にステンレス鋼や低合金材料の耐性が不十分な場合.
鋳造コンポーネントは次の用途に使用できます。 パンプス, バルブ, マニホールド, 海洋流量制御システム, およびオフショアプロセス機器, 実際の暴露条件に合わせて合金が選択されている場合に限ります。.
航空宇宙およびガスタービンの用途
ニッケル基超合金は、高温航空宇宙システムの基礎工学材料です.
鋳造により、ホットセクションサービスに必要な性能特性を維持しながら、複雑な形状を単一のコンポーネントに統合できます。.
アプリケーションには以下が含まれる場合があります タービンノズル, 燃焼ハードウェア, 構造ホットセクションコンポーネント, およびその他の特殊なガスタービン部品.
正確な合金と鋳造方法は温度に大きく依存します, ストレス, 酸化環境, およびコンポーネントの形状.
エネルギーおよび産業用熱機器
鋳造インコネルコンポーネントは次の用途にも使用できます。 発電システム, 工業用炉, 熱処理装置, 燃焼システム, および高温処理機械.
主な利点は、同時熱下でも構造の完全性を維持できることです。, 機械, および化学負荷.
9. インコネル鋳造の限界
インコネル鋳物は高温強度に優れていますが、, 耐食性, 複雑な形状の機能, 製造上でも重大な課題が生じます.
材料費が高い
最初の制限は、ニッケル基超合金のコストが比較的高いことです。.
インコネルには、クロムなどの高価な合金元素とともに大量のニッケルが含まれています。, モリブデン, ニオブ, そして, グレードに応じて, コバルト, タングステン, タンタル, またはその他の追加.
この素材価値の高さから、, 鋳造歩留まりと材料利用は経済的に重要な考慮事項です.
過剰なゲートと立ち上がり, 機械加工手当, 鋳造スクラップは、従来の炭素鋼や標準的なステンレス鋼鋳物よりもコストに大きな影響を与える可能性があります。.
複雑な溶解および鋳造要件
インコネル合金は一般に、従来の鋳造合金よりも制御された溶解および注入条件を必要とします。.
高い融点と複雑な合金化学により温度制御が可能, 雰囲気管理, 溶ける清潔さ, 化学組成の管理が特に重要.
溶かして注ぐとき, 不適切なプロセス条件は酸化のリスクを高める可能性があります, インクルージョン, ガス関連の欠陥, または合金の化学変化.
特定の高性能ニッケル合金の場合, したがって、真空またはその他の制御された雰囲気での溶解が好ましい場合があります。.
凝固偏析と鋳造欠陥
ニッケル基超合金は、重大な特性を示す可能性があります。 凝固中の微細偏析 合金元素が樹枝状領域と樹枝状領域の間で分配されるため.
合金によって異なります, ラベス相などの望ましくない相, 炭化物, または他の金属間化合物が形成される可能性があります.
一般的な鋳造欠陥には次のものがあります。:
- 収縮気孔率
- ガス気孔率
- 酸化物または非金属介在物
- ホットクラッキング
- ミスランとコールドシャット
- 化学物質の偏析
- 局所的な健全性の欠如
これらの欠陥により延性が低下する可能性があります, 疲労抵抗, 耐食性, またはクリープ性能.
その結果, ゲーティング, 給餌, 金型温度, 注入条件, 凝固挙動は慎重に制御する必要があります.
困難な加工性
インコネルは、多くの従来の鋼よりも機械加工が大幅に困難です.
その高い強度, 低熱伝導率, 強い加工硬化傾向があり、加工ゾーンに熱と切削力が集中します。.
結果として, CNC 加工が必要になる場合があります:
- 工具摩耗の増加
- 実用的な切断速度が低下する
- より大きな切削抵抗要件
- より厳格なワーク保持と機械剛性
- 加工時間と工具コストの増加
このため, 鋳造設計は、実用的な最終形状にできるだけ近い最終形状を生成するように最適化する必要があります。, 機械加工は重要な寸法のために予約されていますが、, シーリングサーフェス, スレッド, ボア, およびその他の機能的特徴.
熱処理の複雑さの増大
必要な特性を達成するには、多くの場合、熱処理が不可欠です, ただし、正しいサイクルは合金のグレードとその意図される用途に大きく依存します。.
析出強化合金では, 溶液温度などのパラメータ, 冷却速度, 老化温度, および老化時間は、結果として生じる微細構造と機械的特性に直接影響します。.
不適切な熱処理サイクルは望ましくない相形成を引き起こす可能性があります, 強化不足, 過剰な粒子成長, または耐食性の損失.
したがって, インコネル鋳物には、一般的な熱処理手順ではなく、合金固有の熱処理が必要です。.
より高度な検査要件
インコネル鋳物は高温環境で使用されることが多いため、, 高圧, または腐食性のサービス, 内部および表面の完全性は厳格な合格基準の対象となる場合があります.
検査には化学分析が含まれる場合があります, 寸法検査, 浸透性テスト, X線撮影, 超音波検査, CTスキャン, 金属組織検査, および機械的特性の検証.
必要な検査レベルにより、製造時間とコストが増加します, しかし、キャストの整合性を実証し、信頼性の高いサービス パフォーマンスを保証するためには、多くの場合不可欠です。.
全体的な製造コストの上昇
高価な原材料の組み合わせ, 特殊な溶解装置, 複雑なキャスティングコントロール, 熱処理, 難しい加工, 広範な検査により、インコネル鋳物は多くの従来の金属鋳物よりもかなり高価になります.
したがって, インコネル鋳造は、一般に、低コストの合金では確実に提供できない特性の組み合わせが部品に必要な場合に最も正当化されます。.
要求の少ないアプリケーション向け, ステンレス鋼, 合金鋼, ニッケル鉄合金, または他の低コストの材料を使用すると、より経済的なソリューションが提供される場合があります.
10. インコネル鋳造ならLangHe Industryをお選びください
ランゲ産業 です ISO認証取得メーカー 複雑な金属コンポーネント向けのカスタム インベストメント鋳造および CNC 機械加工ソリューションを提供.
インコネル用途向け, LangHe は DFM 分析を統合できます, 鋳造プロセスの開発, 合金選択, 精密投資キャスティング, 熱処理, CNC加工, 表面仕上げ, 調整された製造ワークフローへの品質検査.
エンジニアリングアプローチは、製造プロセスをコンポーネントの実際の要件に適合させることに重点を置いています。.
複雑なインコネル鋳物用, これには壁の厚さの評価も含まれます, セクション遷移, ゲートと給餌, 機械加工手当, データム構造, 熱処理要件, 生産前の検査要件.
重要な機能フィーチャーは、必要な寸法および表面仕様に合わせて CNC 加工できます。.
LangHe はプロトタイプのカスタム生産をサポートします, 小ロット, 産業用コンポーネントを繰り返します, 選択されたインコネルグレードに従って最終プロセスが定義されます, コンポーネントの形状, サービス条件, および適用される品質要件.
この統合された鋳造と機械加工のアプローチは、未加工の鋳造品だけではなく、完成したインコネルコンポーネントを求めている顧客にとって特に価値があります。.
11. 結論
インコネル合金は高温強度を兼ね備えているため、高性能エンジニアリング材料の中で重要な位置を占めています。, 酸化抵抗, 耐食性, 長期的な構造安定性.
その性能は、クロムとモリブデンなどの厳選された強化元素を含む、慎重に制御されたニッケルベースの冶金システムによってもたらされます。, ニオブ, アルミニウム, とチタン.
複雑なコンポーネントの場合, 鋳造は、これらの高性能合金をネットシェイプに近い部品に変換する効果的な手段を提供し、同時に、切断の難しいニッケル合金に必要な機械加工を削減します。.
インベストメント鋳造は、複雑な形状の場合に特に価値があります, 一方、真空インベストメント鋳造は、溶湯の清浄度と大気汚染をより厳密に制御する必要がある場合に適しています。.
遠心鋳造と砂型鋳造には、コンポーネントの形状とサイズに基づいた、より特殊な用途があります。.
しかし, インコネル鋳造の成功は、合金の選択以上のものに依存します。.
融解練習, 金型デザイン, 凝固制御, 熱処理, 機械加工, 必要な最終特性を達成するには、検査と検査が連携する必要があります。.
これらの要素が適切にコントロールされると、, 鋳造インコネル コンポーネントは、最も要求の厳しい化学物質の一部において信頼性の高い性能を提供できます。, サーマル, エネルギー, 海兵隊, および高温産業用途.
よくある質問
インコネルとステンレススチールの違いは何ですか?
インコネル合金は、ニッケル含有量が高く、優れた高温強度を備えたニッケルクロムベースの超合金です。, 酸化抵抗, ステンレス鋼と比較して耐食性が高い.
ステンレス鋼は、少なくとも次のような鉄ベースの合金です。 10.5% クロム.
インコネル合金は鋳造できますか?
はい. インコネル合金は通常、インベストメント鋳造によって鋳造されます。, 真空インベストメント鋳造, 遠心鋳造, そして砂型鋳造.
複雑な形状や機械加工が難しい合金の場合、鋳造が好まれることがよくあります。.
高温鋳造に最適なインコネルのグレードはどれですか?
アプリケーションによって異なります. インコネル 718 高強度の用途に広く使用されています, 常温サービス.
インコネル 625 優れた耐食性と良好な高温強度を提供します.
最も高温のタービンセクション用, インコネルなどの鋳造合金 738 または単結晶ニッケル基超合金がよく使用されます。.
インコネルは磁性を持っていますか?
ほとんどのインコネル合金はオーステナイト系であり、焼きなまし状態では本質的に非磁性です。. 一部のグレードは、冷間加工または特定の熱処理後にわずかに磁性を示す場合があります。.
インコネル鋳造のコストはいくらですか?
インコネル鋳物は、原材料コストの関係で炭素鋼やステンレス鋼鋳物よりも高価です, 溶け合う複雑さ, および後処理要件.
最終価格は合金グレードによって異なります, 部品サイズ, 複雑, 量, 検査レベル, および配送要件.
鋳造インコネル部品を溶接できます?
多くの鋳造インコネル部品は溶接可能です, ただし手順は慎重に管理する必要があります.
などの析出硬化グレード 718 適切な予熱が必要です, フィラーの選択, 割れを防ぐための溶接後の熱処理.
インコネル鋳造におけるHIPとは何ですか?
HIP は熱間静水圧プレスの略です. 高温と高圧ガスを使用して鋳物の内部気孔を閉じます。, 密度の向上, 疲労寿命, および機械的特性.