

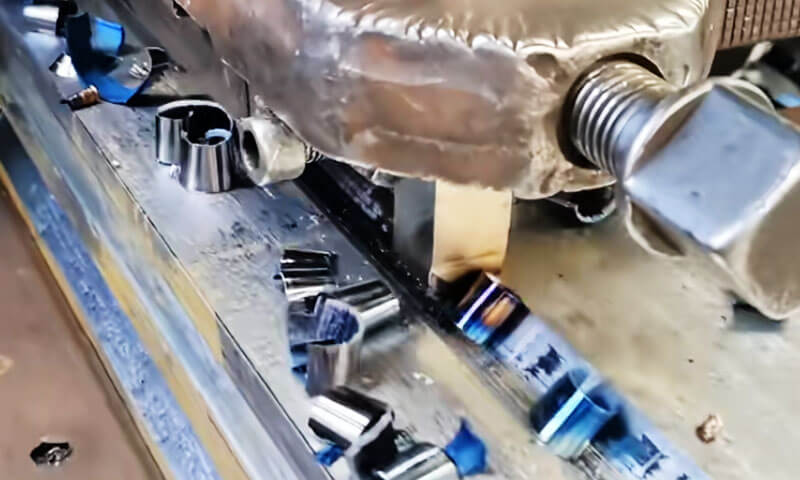
金属の切断プロセスについて議論するとき, 旋回, ミリング, 通常、研削が最も注目を集めます. しかし, すべての加工問題が回転カッターによって最もよく解決されるわけではありません.
平面用, まっすぐな溝, キーウェイズ, スプライン, および特定の非円形の内部プロファイル, 直線切断プロセス 非常に有用であり続ける.
この記事で説明する 3 つの重要なプロセスは次のとおりです。 プレーニング, シェーピング, そしてブローチ加工.
3 つとも、切削工具とワークピース間の相対直線運動によって材料を除去します。, ただし、マシン構成が根本的に異なります, 切断方向, ツーリング, 生産性, 適用可能な形状, そして経済学.
製造の観点から, 正しい質問は、単にどのプロセスが「優れている」かということではありません。それは:
必要な形状を提供する直線切断プロセスはどれですか, 正確さ, 表面仕上げ, 生産性, 特定の部品と生産量のコスト?
1. プレーニング: 広い平面の往復切削
プレーニング 固定された一点切削工具に対してワークピースが往復運動する伝統的な直線的な金属切削プロセスです。. 回すのと違って, ミリング, または研削, プレーニングは連続回転切削に依存しません.
その代わり, 材料は前進ストローク中に除去されます, 通常、戻りストロークは非切削動作です。.
この単純な切断原理により、かんな加工は特に大型の切削に適しています。, 重い, 長い平面または直線の表面を持つ細長いワークピース.
現代的でありながらも CNCミリング 多くの汎用用途でプレーニングに取って代わられてきました, ワークのサイズと重量により回転加工が現実的ではなくなる場合、プレーニングは依然として技術的に価値があります。.
大型工作機械ベッド, 重塩基, 構造鋳物, 長い案内面が代表例です.
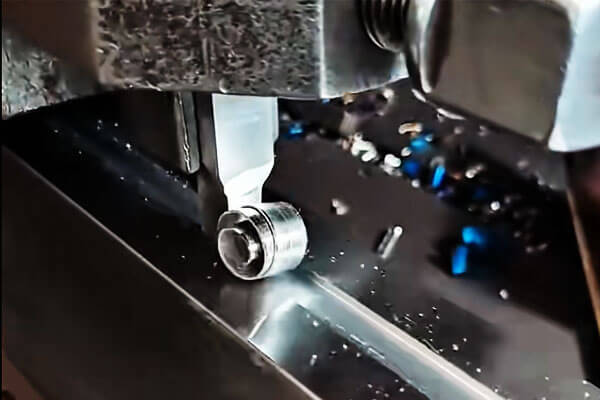
プレーニングの動作原理
プレーナーの切削動作は、繰り返されるストロークサイクルに基づいています。. 前進ストローク中, 刃先がワークピースにかみ合い、制御された材料層を除去します.
その後、ツールまたはテーブルは戻り動作を完了します。, 通常は切らずに, 次のフィードが適用される前に.
基本的なサイクルは、:
切削ストローク→戻りストローク→送り→切削ストローク
送りにより切削位置が徐々に移動し、工具が必要な加工領域をカバーできるようになります。.
テーブルの縦移動と横送りまたは縦送りを組み合わせることで, かんなは水平を生成できます, 垂直, および傾斜面.
この往復運動が、平削り加工と最新の高生産性機械加工プロセスの基本的な違いです。.
フライス加工中, カッターは継続的に回転し、複数の歯がワークピースに繰り返し噛み合います。. プレーニング中, 切断は断続的で、通常は 単一の切れ刃.
プレーナーの主なコンポーネント
従来のプレーナーは、重いワークピースをサポートし、切削の安定性を維持するように設計された多数の構造コンポーネントと動作制御コンポーネントで構成されています。.
| 成分 | 主な機能 |
| 機械ベッド | 往復テーブルをサポートし、切削抵抗を吸収します。 |
| 作業台 | ワークを搬送し、一次往復運動を行います。 |
| カラム/ハウジング | クロスレールとツールヘッドをサポート |
| クロスレール | ツールヘッドの搬送と位置決め |
| ツールヘッド | 切削工具を保持して送り調整を行う |
| 送り機構 | 切断ストローク間の増分移動を制御します |
| 駆動方式 | 制御されたテーブル加速を提供します, 切断速度, そして戻る速度 |
大きな鋳物やコンポーネントにプレーニングが適用されることが多く、大きな切削力がかかるため、機械構造は十分な剛性が必要です。.
テーブルに不安定性がある場合, ワークホールディングシステム, またはツールヘッドが振動として直接現れることもあります, 寸法変化, または表面仕上げが悪い.
プレーニングの代表的な用途
かんな加工の最も強力な応用分野は、 大きい, 長さ, 比較的真っ直ぐな表面
大型工作機械のベッドは典型的な例です。. ガイドウェイと取り付け面はかなりの長さに及ぶ場合があり、作業範囲全体に沿った正確な位置合わせが必要です.
大規模な拠点でも同様の要件が発生します, フレーム, 構造鋳物, および重産業機器.
プレーナ加工でも生産可能:
- 長い水平面
- 垂直面
- 傾斜面
- 直線溝
- v-grooves
- Tスロット
- ダブテール型プロファイル
- 長いガイド面
適切なツールと機械構成を使用する, より特殊なプロファイルも生成できます.
しかし, このプロセスは、形状が基本的に直線のままであり、往復工具にアクセスできる場合に最も経済的です。.
かんな工具と切削戦略
プレーニングでは通常、次のような用途が使用されます。 シングルポイント切削工具
荒加工用, 通常は、過度の振動を発生させずにより大きな切込み深さを実現できるように、強力な刃先を備えた剛性の高い工具が好まれます。.
仕上げ作業では、より安定した切削動作と改善された表面品質を生み出すように設計された工具を使用します。.
工具の突き出しが長いと剛性が低下し、ビビリが増加する可能性があるため、工具の突き出し量は最小限に抑える必要があります。.
これは、ワークピース自体に局所的な剛性の変化が含まれる可能性があるため、大型の鋳物をプレーニングする場合に特に重要になります。.
実際のツールのセットアップは 3 つの基本原則に従います:
正しい工具位置 + 最小オーバーハング + 確実なクランプ
ワークもしっかりと支持する必要があります. 小さなコンポーネントは万力または他の治具にクランプされる場合があります, 一方、大型の鋳物や組立品は通常クランプで固定されます。, ボルト, サポートブロック, または専用治具.
プロセスの特性と標準精度
プレーニングの主な欠点は、連続フライス加工と比較して材料除去効率が低いことです。, 通常、戻りストロークは切削に寄与しないため、.
工具の交換や往復の加減速も生産性を制限します.
強みは柔軟性です, 比較的シンプルなツール, 複雑な回転カッターを必要とせずに、大型または重量のコンポーネントを機械加工する機能.
これらの特性により、かんな加工は単一ピースおよび小ロット生産で特に役立ちます。, 修理作業, 大型の平らな部品の機械加工.
一般的に達成可能な精度は機械の状態に大きく依存します, 工具形状, ワーク剛性, およびプロセスパラメーター.
一般的な参考として, 従来のプレーニングではおよその結果が得られる可能性があります IT9~IT7の寸法精度, 表面粗さは一般的にあります Ra 12.5 ~ 1.6 μm.
良好な条件下で、適切な幅広の仕上げ工具を使用した場合, 精密プレーナ加工により、約 IT6, 表面粗さは周囲にまで達する可能性があります Ra 0.8~0.2μm.
これらの値は普遍的なものではなく指標的なものであり、プロセス固有の能力の検証に代わるものではありません。.
| パラメーター | 典型的なプレーニング特性 |
| 切断方法 | 往復一点切削 |
| 一次用途 | 広くて平らでまっすぐな表面 |
| 機械加工可能な特徴 | 水平, 垂直, 傾斜面; まっすぐな溝; 単純な形状のプロファイル |
| 主な利点 | 大規模向けに柔軟かつ経済的, 低容量コンポーネント |
| 主な制限事項 | アイドル復帰ストロークは生産性を低下させます |
| 標準的な精度 | IT9~IT7程度 |
| 一般的な表面粗さ | 約Ra12.5~1.6μm |
| 精密仕上げ | 適切な条件下では IT6 および約 Ra 0.8 ~ 0.2 μm に近づくことができます |
プレーニングの基本的な価値は、安定した供給能力にあります。, 比較的シンプルな工具を使用して、大きな平らな形状を柔軟に加工.
多くの生産環境では主に高生産性フライス加工に取って代わられていますが、, 大型コンポーネントでは依然として実用的なプロセスです, 重切削加工, 最大サイクル速度よりも柔軟性と装置のシンプルさが重要な少量生産.
2. シェーピング: 内部および外部フィーチャーの垂直往復切削
ベテランの機械工は、スロッターを「垂直プレーナー」とよく表現します。, そしてこの比較は技術的に適切です.
整形中, 切断方向は水平ではなく垂直です, このプロセスは主に内部表面を対象としています.
プレーナ加工の垂直方向の延長とみなすことができます。, 同じ基本的な単一点を共有する, 断続的な切削動作を行いながら、穴内まで到達範囲を拡大します。, ハブ, プレーナーやシェイパーが簡単にアクセスできないその他の囲まれた形状.
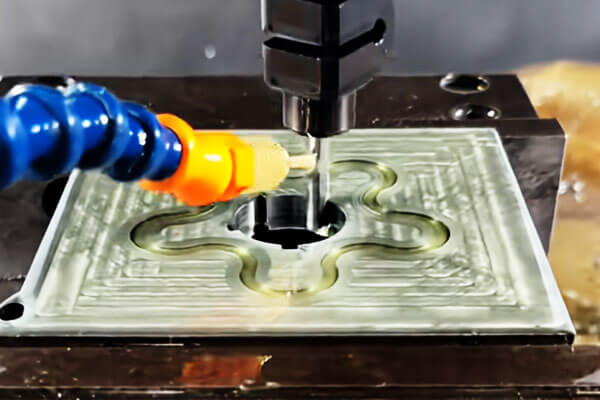
コア機器: スロッティングマシン
スロッティングマシン (スロッター) ベッドで構成されています, 上下スライドキャリッジ, 円形の作業台, 雄羊, そしてコラム.
主な動きはラムの垂直方向の直線往復運動です。, これは、スロッティングツールをワークピースを通して下に運び、戻りストロークで後退させます。.
送り動作は、上部および下部スライドの縦方向および横方向の動きによって提供されます。, 円形ワークテーブルの回転運動により角度インデックスが可能になります。.
この組み合わせにより、機械は直線的な内部切削だけでなく、ボアの周囲に配置されたインデックス付きフィーチャーも実行できるようになります。.
典型的なスロッティング マシンは、おおよそ次の範囲のストロークを処理します。 80 mm to 500 mm, ラム速度は一般的に次のとおりです 15 そして 60 ストローク長と材質に応じた 1 分あたりのストローク数.
下降ストローク時のみ切削が発生するため, プロセスは本質的に断続的です, 有効切削時間は全サイクルの約 40 ~ 50% です。.
加工範囲と実際の詳細
スロッティングは圧倒的に「内部」操作です. その強みとしては、:
- ハブのキー溝, ギア, と滑車
- 角穴と角穴
- 多角形の穴 (六角, 八角形, および同様のプロフィール)
- スプライン穴と内スプライン
- 内部溝, ブラインドスロット, 不規則な内部プロファイル
スロッティング ツールは 2 つの大きなカテゴリに分類されます. 尖った刃のツールは、粗い溝加工や多角形の穴の加工に使用されます。, コーナーやさまざまなプロファイルをネゴシエートできる場所.
平刃工具は仕上げ加工や直角の溝切りに使用します。, よりきれいな側壁とより平らな底部を生み出す.
スプラインを切断するときに重要な詳細が発生します. 個々のキー溝の対称性を制御するだけでは十分ではありません; 円周上のすべてのキー溝の角度間隔も公差内に保持する必要があります.
これは、インデックスプレートまたは分割ヘッドを回転ワークテーブルと組み合わせて使用することによって実現されます。.
スプラインのフィットは各歯の累積位置によって決まるため, たとえ小さなインデックス付けエラーであっても、組み立て中に干渉が発生したり、使用中に許容できないバックラッシュが発生したりする可能性があります。.
実際に, インデックス精度は多くの場合、数分以内に抑えられます, スプライン クラスと相手コンポーネントに応じて.
プロセスの特性と精度
スロッターは、特定の制作環境において明らかな利点を提供します.
構造は比較的シンプルです, セットアップが速い, 内部キー溝と非円形穴の単体または小ロット生産にも対応, 多くの場合、これは利用可能な最も費用対効果の高いオプションです.
また、ブローチ加工よりも特殊な工具があまり必要ありません, これは、ジョブショップやメンテナンス部門にとって魅力的です。.
制限も同様に確立されています. 戻りストロークで, 工具がワークの壁にこすれる, 工具の磨耗を促進し、工具寿命を短縮します.
ツールホルダーまたはボーリングバーの剛性が限られている, これにより、スロットの最大長と達成可能な深さ対幅の比率の両方が制限されます。.
結果として, 深いスロットまたは狭いスロットには複数のパスが必要な場合があります, たわみは寸法の一貫性に影響を与える可能性があります.
通常の状態では, スロッティングにより、次の範囲の寸法精度が達成されます。 IT9~IT7, 通常、表面の粗さがあります ra 6.3 μmとRa 1.6 μm.
より細かい仕上げには通常、送りを減らす必要があります, 鋭利な工具, 場合によっては別のフィニッシュパスも. 以下の表は、主要なプロセスパラメータをまとめたものです。.
| パラメーター | 代表的な成形特性 |
| 切断方法 | 垂直往復一点切削 |
| 主な用途 | 内部キー溝, スロット, スプライン溝, 四角形と多角形の穴 |
| 追加のアプリケーション | 選択されたギア, カム, 外部プロファイル |
| 主な利点 | 従来の旋削では加工が困難な内部形状に効果的です。 |
| 主な制限事項 | 非切削戻りストロークによる生産性の低下 |
| 標準的な精度 | IT9~IT7程度 |
| 一般的な表面粗さ | 約Ra6.3~1.6μm |
| 生産適合性 | 単一品や小ロットの作業に特に経済的 |
形状の穴を超えて, スロッターは円筒歯車も加工できます, カム, 適切な固定具とインデックス配置が使用される場合のその他の特殊コンポーネント.
この多用途性により、この機械は工場の「万能の代替品」としての評判を得ていますが、大量生産には最初の選択肢ではない可能性があります。, しかし、奇妙なことに確実に対処できるもの, 内部の, 他のプロセスができない場合は困難です.
3. ブローチ: 多刃ツールによる高生産性の直線切断
ブローチ と呼ばれる特別に設計されたツールを使用する、生産性の高い直線切断プロセスです。 切り出す ワークに対して直線的に移動します.
カンナや整形とは異なります, 通常は単一の刃先を使用し、繰り返しのストロークによって材料を除去します。, ブローチには、工具に沿って段階的に配置された複数の切削歯が含まれています.
各歯は制御された量の物質を除去します, 荒加工を許可する, 中仕上げ, 仕上げは連続した一筆書きで仕上げます.
この独自の工具形状により、繰り返しの内部および外部プロファイルに対してブローチ加工が特に効果的になります。, 特にミディアムでは- 大量生産.
代表的な例としては内部キー溝などがあります。, スプライン, 角穴, 多角形の穴, および選択されたギア関連のプロファイル.
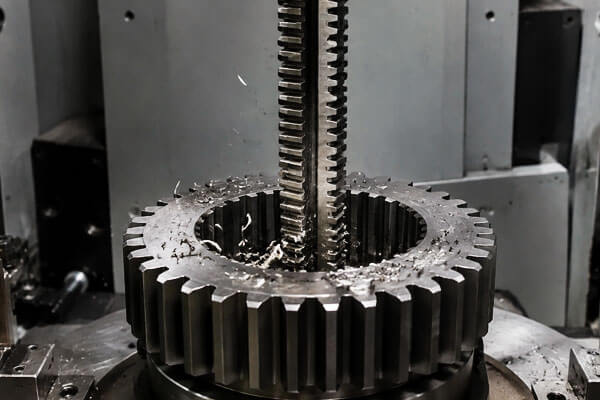
主要な機器とツール
ブローチ盤は 2 つの主要な構成で利用可能です: 垂直と水平.
現代の機械はほぼどこでも油圧で駆動されています, スムーズな, 安定した, ストローク全体にわたって一貫した切削動作を実現.
ストローク長は機械のサイズによって大きく異なります, おおよそから 500 小型の立型機械では mm、大型の水平型ブローチ盤では数メートル.
プロセスの中心となるのはブローチ工具です, またはブローチ. その構造は高度に設計されています, 各セクションが異なる機能を果たします:
- シャンク: 機械からの引っ張ったり、押したりする力を伝達します。.
- フロントパイロット: ブローチが事前に加工された穴に入るときに、ブローチを中心に置き、ガイドします。.
- 切断部: 複数の歯が上向きに並んでいます。, 各歯が制御された増量の材料を除去します.
- 仕上げ (サイズ調整) セクション: 最終的な歯は最後の小さな増分を取り除き、最終的な寸法と表面仕上げを確立します。.
- リアパイロット: ブローチがワークピースから出るときにブローチをサポートし、ガイドします。.
歯は徐々に上がっていきますので、, ブローチは荒加工を実行します, 中仕上げ, そして同時に終了. 1 回のパスで操作全体が完了します.
歯ごとの立ち上がりは通常、次の範囲にあります。 0.02 に 0.15 mm, 必要な材質と表面仕上げに応じて.
加工範囲と実際的な考慮事項
ブローチ加工は 2 つのカテゴリに分類されます: 内面ブローチ加工と外面ブローチ加工 (表面) ブローチ加工.
内径ブローチ加工 さまざまな形状の穴を作成するために使用されます:
- 丸穴
- 角穴
- スプライン穴
- ギアボアおよびその他の非円形の内部プロファイル
外径ブローチ加工 平面に使用されます, v-grooves, およびその他の外部プロファイル.
自動車産業や航空宇宙産業では、タービンディスクやコネクティングロッドなどのコンポーネントを加工するのに一般的です。.
いくつかの実用的な点は注目に値します. 内径ブローチ加工の場合, 通常、ワークピースをクランプする必要はありません.
端面で支持されています, そして切削力自体がそれを所定の位置に保持します. しかし, 事前に加工された穴と支持端面の間の直角度は仕様を満たしている必要があります.
この直角度が悪いと, 球面座金をワークピースの下に使用すると、パス中の自動位置合わせが可能になります。.
外径ブローチ加工用, 切削抵抗は非対称です, したがって、ワークピースを確実にクランプする必要があります. ブローチを軌道上に保つためにガイド プレートも必要です.
適切な指導がなければ, ツールがドリフトする可能性があります, 位置ずれまたは許容範囲外の表面が生成され、部品が廃棄される可能性があります.
プロセスの特性と精度
ブローチ加工の主な利点は、高い生産性と一貫した精度の組み合わせです。.
全ての作業が一度で完了するので、, サイクルタイムが短く、再現性が優れています.
このため、ブローチ加工は、精密な加工が必要な部品の大量生産に最適です。, 均一な公差.
通常の状態では, ブローチ加工は、次の経済的な精度を達成します。 IT9~IT7, 間の表面粗さ ra 1.6 μmとRa 0.4 μm.
好条件で, 精度をさらに厳密に保つことができます. バッチ間の一貫性は、このプロセスの最も強力な特徴の 1 つです, ツールの形状自体が最終的な寸法を決定するため、.
ブローチ加工の限界も同様に明らかです:
- 専用ツール: 1 つのブローチは 1 つの特定のサイズとプロファイルに合わせて設計されています. 異なる寸法を生み出すように調整することはできません.
- ジオメトリの制限: 段付き穴, ブラインドホール, 非常に大きな穴を内部にブローチ加工することはできません.
- 薄肉の歪み: 薄肉のワークピースは、大きな切削抵抗がかかると変形しやすくなります。.
- 工具コストが高い: ブローチはデザインにお金がかかる, 製造, 維持します.
- 経済的閾値: ブローチ加工の費用対効果が高いのは、中量産から大量生産の場合のみです。, 工具のコストを多数の部品に分割して償却できる場合.
単品または小ロット作業向け, それは単に経済的ではありません.
以下の表は、主要なプロセスパラメータをまとめたものです。.
| パラメーター | 代表的なブローチ加工の特性 |
| 切断方法 | プログレッシブ多刃ツールによる直線切断 |
| 主要設備 | 縦型または横型ブローチ盤 |
| 主な用途 | キーウェイズ, スプライン穴, 角穴, 多角形の穴, 形成されたプロファイル |
| 主な利点 | 非常に高い生産性; 荒加工と仕上げ加工は多くの場合 1 ストロークで完了できます |
| 標準的な精度 | IT9~IT7程度 |
| 一般的な表面粗さ | Ra1.6~0.4μm程度 |
| 生産適合性 | 中程度に最適- 大量生産 |
| 主な制限事項 | 専用のブローチ工具は高価で、用途に応じて異なります |
したがって、ブローチ加工は、多額の工具投資を卓越した生産性と再現性に変換するプロセスとして最もよく理解されています。.
生産量がツーリングに見合った場合, これは、輪郭のある穴や外面の加工に利用できる最も効率的で信頼性の高い方法の 1 つです。.
体積が少ない場合や形状が不適切な場合, スロッティングなどの代替プロセス, ミリング, または EDM の方が適切です.
4. プレーニング vs. 整形 vs. ブローチ: 主要な相違点
| 比較項目 | プレーニング | シェーピング | ブローチ |
| 基本原則 | 往復直線切断, 通常、ツールまたはワークピースが水平に移動する場合 | 往復直線切断, 通常、ツールは垂直に移動します | 徐々に大きくなる刃を持つ多刃ブローチによる直線切断 |
| 代表的なマシン | かんな | シェイパー / スロッティングマシン | 横型または縦型ブローチ盤 |
| 道具 | シングルポイント切削工具 | シングルポイント切削工具 | 多歯専用ブローチ |
| 一次運動 | 水平往復運動 | 上下往復運動 | 連続的な直線的な引きまたは押しのストローク |
| 主なアプリケーション | 大きな平面, ステップ, 肩, v-grooves, Tスロット | 内部キー溝, スロット, 四角形と多角形の穴, 選択された外部プロファイル | キーウェイズ, スプライン穴, 角穴, 多角形の穴, 外部プロファイル |
代表的なワーク形状 |
大きくて比較的長い平らなコンポーネント | 内部機能またはローカライズされた機能, 特にスロットとプロファイル | 定義されたジオメトリを持つ反復的な内部プロファイルまたは外部プロファイル |
| 材料除去 | 増分, 通常、ストロークごとに 1 つの切れ刃 | 増分, 通常、ストロークごとに 1 つの切れ刃 | シングルパスでの複数の刃による順送り切削 |
| 生産性 | 低から中程度 | 低から中程度 | 高から非常に高い |
| 代表的な精度 | IT9~IT7程度; 適切な条件下では、より細かい仕上げが IT6 に近づく可能性があります | IT9~IT7程度 | IT9~IT7程度, ツールとプロセス制御に応じて |
| 一般的な表面粗さ | Ra12.5~1.6μm程度; | Ra6.3~1.6μm程度 | Ra1.6~0.4μm程度 |
| ツーリングコスト | 比較的低い | 比較的低い | ブローチは特殊なので高い |
柔軟性 |
大きいほど高い, 多様なワーク | 小規模バッチの内部機能の場合は高い | 低い; ツールは一般的にプロファイルです- サイズ固有の |
| 生産量 | 単品および小ロットの作業に最適 | 単品および小ロットの作業に最適 | 中程度に最適- 大量生産 |
| 主な利点 | シンプルな工具で大きな平坦面を経済的に加工 | 内部スロットとプロファイルの効果的な加工 | 優れた生産性, 寸法の一貫性, そして再現性 |
| 主な制限事項 | 非切削戻りストロークにより効率が低下 | 低剛性と非切削戻りストローク制限による生産性 | 工具コストが高く、ブラインドへの適合性が限られている, 段差のある, または非常に変化しやすい特徴 |
| 主要なプロセスの考慮事項 | ワークサポート, 工具剛性, ロングストロークの安定性 | 工具オーバーハング, 内部アクセシビリティ, インデックス作成, と溝の精度 | ブローチのデザイン, ワークガイド, 下穴精度, 切削力制御と |
5. 結論
プレーニング, シェーピング, およびブローチ加工は 3 つの異なる直線切断プロセスです, それぞれがさまざまな範囲の製造要件に適合します.
プレーニング 大きな平面や直線の溝に適しています。, 特に、工具の柔軟性と比較的低い設備コストが重要な単一ピースおよび小バッチ生産では、.
シェーピング 特に内部キー溝に効果的です, スロット, 角穴, およびその他のローカライズされたプロファイル, 従来のフライス加工が適切ではない場合に実用的なソリューションを提供します.
ブローチ, 対照的に, 多歯の専用ツールを使用して、一度のストロークで多くのプロファイルを完成します, 中程度の場合に特に効果的です- 再現性と生産性が重要な大量生産にも対応.
プロセスエンジニアリングの観点から, 普遍的に優れた方法はない.
適切な選択は部品の形状に基づいて行う必要があります, 材料, 寸法と表面の要件, 生産量, ツール投資, および全体の製造コスト.
FAQ
プレーニングとシェーピングの主な違いは何ですか?
プレーニングでは、水平往復運動を使用して外部の平らな面や溝のある面を加工します。.
垂直往復運動による成形, 主に内部ボア用, キーウェイズ, プロファイル穴. これらは同じ一点切断原理を共有していますが、方向性と用途の焦点が異なります。.
ブローチ加工が大量生産にのみ使用されるのはなぜですか?
ブローチ加工には専用のものが必要です, 製造と改造に費用がかかる形状固有の切削工具.
高額な工具コストは、大量生産でしか償却できません. 小ロット向け, 部品ごとの工具コストのせいでブローチ加工が非経済的になる.
標準的なブローチ盤の止まり穴を作ることができます?
一般的にはありません. 標準的なブローチ加工には、工具を通すための貫通穴が必要です.
限られた深さの用途向けに特別なブラインドブローチツールが存在します, しかし、それらには重大な制限があり、標準的な業界慣行ではありません.
最良の表面仕上げを実現する直線切削プロセスはどれですか?
精密なワイドツールプレーニングにより、最小の表面粗さを達成できます (ラーまで 0.2 μm), 精密研削に匹敵する.
ブローチ加工は大量生産において最も安定した仕上げを実現します. 標準的な形状により適度な表面品質が得られます.
これらの直線切断プロセスは、最新の CNC フライス加工にも依然として関連していますか??
はい. ダブテールスロットなどの特定の機能の場合, キーウェイズ, 少量の平らな表面, 直線切断プロセスは多くの場合コストが低くなります, より簡単なセットアップ, CNC フライス加工と同等の品質.
これらはジョブショップの主要なプロセスであり続けます, メンテナンス設備, および大量のフォーム生産.

