

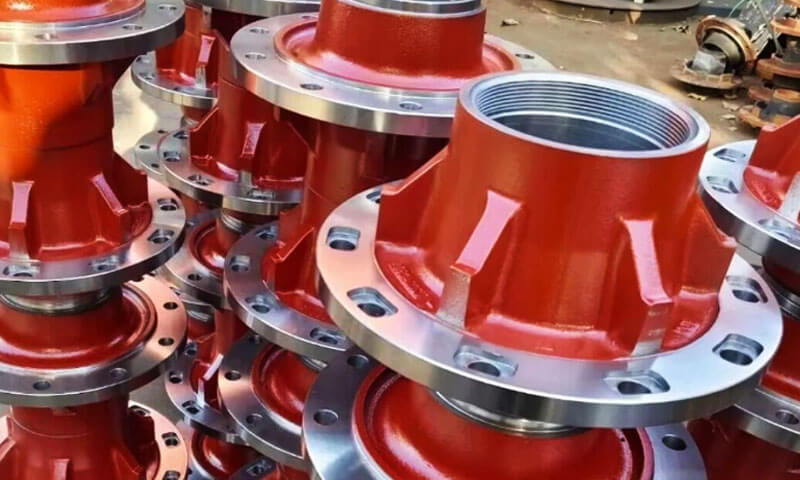
I mozzi delle ruote rappresentano l'interfaccia critica tra un autocarro pesante o un semirimorchio e le sue ruote.
Trasportano l'intero carico del veicolo, trasmettere la coppia motrice e frenante, e sopportare vibrazioni incessanti, shock, e stanchezza.
Un guasto a un hub a velocità autostradale è catastrofico, non semplicemente un guasto, ma un pericolo per la sicurezza. Per decenni, le fusioni in sabbia pesante dominavano il mercato.
Ma con l’aumento dei carichi utili e gli operatori delle flotte richiedono una maggiore durata di servizio con meno manutenzione, la tecnologia di produzione si è evoluta verso processi di fusione di precisione che offrono rapporti resistenza/peso più elevati e prestazioni di fatica superiori.
Questo articolo esamina l'ingegneria, Materiali, processi, e controlli di qualità dietro le fusioni personalizzate dei mozzi delle ruote per applicazioni pesanti.
1. Cos'è la fusione del mozzo della ruota?
Una fusione del mozzo della ruota è un componente metallico di forma quasi netta prodotto versando il metallo fuso in uno stampo preparato e consentendogli di solidificarsi nella geometria richiesta.
Successivamente il getto viene pulito, ispezionato, e lavorato per ottenere le dimensioni e le caratteristiche superficiali necessarie per l'assemblaggio.
A differenza di un mozzo della ruota finito, un componente grezzo non è necessariamente pronto per l'installazione.
Sedili cuscinetti, facce di montaggio, fori per bulloni, superfici di contatto della tenuta, e altre caratteristiche critiche in genere richiedono una lavorazione meccanica per soddisfare il disegno tecnico.
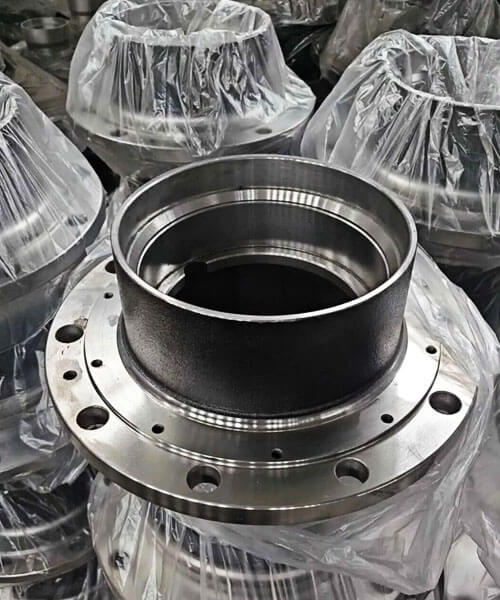
Il ruolo del mozzo della ruota in un veicolo pesante
Un mozzo della ruota fa parte dell'assemblaggio dell'estremità della ruota, ma la sua funzione precisa dipende dall'architettura del veicolo.
Un mozzo condotto può interfacciarsi con un asse motore, mentre un mozzo non condotto può ruotare su un mandrino.
Alcuni progetti integrano funzionalità di montaggio delle ruote con componenti dei freni; altri utilizzano tamburi o dischi dei freni separati.
Il mozzo deve trasferire i carichi imposti dalla ruota e dal veicolo mantenendo l'allineamento richiesto dal sistema di cuscinetti.
Durante il servizio, potrebbe verificarsi una combinazione di:
- Carichi radiali generati dal peso del veicolo e dal contatto con la strada.
- Carichi laterali in curva e nei cambi di corsia.
- Forze longitudinali associate all'accelerazione e alla frenata.
- Carico ciclico ripetuto che può avviare e propagare cricche da fatica.
- Vibrazioni e carichi d'urto causati da irregolarità della strada.
- Esposizione ambientale all'acqua, contaminanti stradali, sali disgelanti, e variazioni di temperatura.
Queste condizioni rendono la progettazione del mozzo della ruota un problema strutturale e produttivo piuttosto che semplicemente una questione di riproduzione di una forma esterna.
2. Evoluzione della produzione: Dalla tradizionale fusione in sabbia alle tecnologie più controllate
L'evoluzione della fusione dei mozzi delle ruote non è semplicemente una transizione da un vecchio processo a uno nuovo universalmente superiore.
Si tratta di uno spostamento verso la selezione del percorso di produzione più adatto e il controllo del materiale, geometria, e solidificazione in modo più preciso.
La tradizionale fusione in sabbia rimane utile per i lavori pesanti, complesso, e componenti di volume relativamente basso.
Metodi di stampaggio più avanzati possono migliorare la consistenza dimensionale o la qualità della superficie, mentre la moderna lavorazione della ghisa duttile può migliorare la ripetibilità delle proprietà meccaniche.
Il vantaggio dipende da quanto bene la tecnologia si adatta al componente.
Colata in sabbia tradizionale: Flessibilità per componenti pesanti
La fusione in sabbia utilizza uno stampo formato da sabbia preparata e un sistema legante. Lo stampo può ospitare forme complesse, grandi componenti, e una vasta gamma di leghe ferrose.
Per mozzi delle ruote per carichi pesanti, i suoi vantaggi includono:
- Flessibilità nelle dimensioni e nella geometria dei componenti.
- Idoneità per flange complesse, Boss, e contorni interni.
- Utensili relativamente adattabili per produzioni personalizzate o in volumi inferiori.
- Compatibilità con la ghisa grigia, ferro duttile, e vari acciai fusi, soggetto alla progettazione del processo.
I suoi limiti possono includere una maggiore rugosità superficiale, variazione dimensionale più ampia del getto, e maggiori requisiti di lavorazione rispetto a processi di stampaggio più precisi.
La sfida più importante è controllare la solidificazione. Sezioni spesse, brusche transizioni di spessore della parete, e sistemi di alimentazione mal progettati possono portare a difetti di ritiro o discontinuità interne.
Migliore progettazione dello stampo, ingegneria dei cancelli e delle colonne montanti, controllo della temperatura, e la simulazione del processo può migliorare la consistenza senza abbandonare la fusione in sabbia.
Modanatura a guscio: Controllo superficiale e dimensionale migliorato
Lo stampaggio a conchiglia utilizza sabbia rivestita di resina applicata su un modello riscaldato per formare un rivestimento relativamente sottile, guscio dello stampo rigido.
Rispetto al tradizionale stampaggio in sabbia, può fornire una migliore finitura superficiale e un controllo dimensionale per dimensioni dei componenti e volumi di produzione adeguati.
I suoi costi di attrezzatura e operativi, Tuttavia, potrebbe essere più alto.
Per fusioni di mozzi ruota, i potenziali benefici includono:
- Geometria as-cast più coerente.
- Irregolarità superficiali ridotte nelle aree idonee.
- Migliore ripetibilità tra i lotti di produzione.
- Tolleranze di finitura e lavorazione potenzialmente inferiori.
Lo stampaggio in conchiglia non elimina automaticamente i difetti di fusione. Restringimento, porosità legata ai gas, inclusioni, e la variazione microstrutturale rimangono possibili se la qualità della fusione, Preparazione della muffa, versare, o la solidificazione non sono controllati.
È più appropriato quando le dimensioni dell’hub, geometria, qualità richiesta, e il volume di produzione giustificano il processo.
Colata per gravità e altri percorsi di fusione di precisione
Gravità muore casting, noto anche come fusione in stampo permanente, utilizza la gravità per riempire uno stampo riutilizzabile, generalmente realizzati in metallo.
Può fornire buona ripetibilità e qualità superficiale per leghe e geometrie dei componenti adatte.
Tuttavia, la pressofusione a gravità non deve essere trattata come un sostituto diretto della fusione convenzionale con mozzi in ferro o acciaio.
Gli stampi metallici permanenti vengono utilizzati prevalentemente per le leghe non ferrose, in particolare l'alluminio, perché le temperature di fusione e colata del ferro e dell'acciaio creano diverse sfide termiche e di lavorazione.
Per un mozzo della ruota per carichi pesanti, un progetto in alluminio fuso per gravità di precisione può essere preso in considerazione solo se i requisiti tecnici completi dell'estremità della ruota supportano quel materiale e il percorso di produzione.
Un mozzo in ghisa e un mozzo in alluminio pressofuso non possono essere trattati come equivalenti semplicemente perché entrambi possono essere prodotti utilizzando la tecnologia della fusione.
Allo stesso modo, Casting da dado ad alta pressione, Casting per investimenti, e altri percorsi di precisione hanno il proprio materiale, misurare, costo, e limitazioni strutturali.
La loro idoneità deve essere valutata rispetto al progetto effettivo dell'hub.
Lavorazione avanzata del ferro nodulare: Controllo della microstruttura
Per fusioni di mozzi di ruote in ghisa sferoidale, uno degli sviluppi più significativi è il miglioramento del controllo della morfologia del ferro fuso e della grafite.
La ghisa duttile viene prodotta trattando il ferro fuso in modo che la grafite si solidifichi prevalentemente in forma nodulare o sferoidale anziché come scaglie presenti nella ghisa grigia.
Questa morfologia fornisce generalmente una combinazione più favorevole di resistenza e duttilità.
I controlli importanti includono:
- Composizione chimica: Stabilire il carbonio adatto, silicio, e livelli di elementi di lega per il grado specificato.
- Trattamento nodulare: Utilizzando un trattamento appropriato, comunemente coinvolgono il magnesio, per promuovere la grafite sferoidale.
- Inoculazione: Controllo della nucleazione della grafite e riduzione del rischio di microstrutture indesiderate.
- Tempi e temperatura del trattamento: Gestire il processo per mantenere una qualità del metallo costante durante la colata.
- Verifica microstrutturale: Controllo della forma della grafite, struttura della matrice, e altre caratteristiche specificate.
Questi controlli sono importanti perché la qualità nominale del materiale da sola non garantisce proprietà uniformi in tutta una fusione complessa.
Spessore della sezione, Tasso di raffreddamento, e le condizioni locali di solidificazione possono influenzare la microstruttura finale.
ASTM A536 specifica i requisiti per i getti di ghisa duttile e riconosce esplicitamente che le proprietà possono variare tra le posizioni in un getto e tra un getto e il suo provino.
3. Selezione dei materiali per fusioni di mozzi ruota per carichi pesanti
Per molti modelli di mozzi fusi, 65-45-12 E 80-55-06 ferro duttile sono utili punti di partenza per la valutazione del materiale.
La ghisa sferoidale ad alta resistenza o ADI può essere presa in considerazione quando il progetto richiede proprietà meccaniche diverse, ma nessuno dei due dovrebbe essere selezionato esclusivamente perché i suoi valori di forza sono più elevati.
Il materiale finale deve essere qualificato per la geometria del mozzo, processo di produzione, e condizioni di servizio.
Confronto dei materiali
| Materiale | Resistenza alla trazione (MPA) | Forza di snervamento (MPA) | Durezza tipica (HBW) | Costo relativo |
| Duchi ferro 65-45-12 | ≥448 | ≥310 | 156–217 | Basso -moderato |
| Duchi ferro 80-55-06 | ≥552 | ≥379 | 187–255 | Moderare |
| Duchi ferro 100-70-03 | ≥689 | ≥483 | 241–302 | Moderato -alto |
| Autemperato Duchi ferro (Adi), Voti 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Alto |
| Lancio acciaio, PER ESEMPIO., ASTM A216 WCB | ≥485 | ≥250 | Grado- e dipendente dalle condizioni | Moderato -alto |
| Alluminio lega A356-T6 | Dipendente dal processo; comunemente intorno al 230–310 | Dipendente dal processo; comunemente intorno a 150-230 | Comunemente intorno ai 70-90 | Costo materiale/processo generalmente più elevato |
4. Selezione del processo di produzione della fusione del mozzo della ruota
La scelta del giusto processo di fusione per un mozzo di ruota per carichi pesanti dipende dalle dimensioni del componente, materiale, volume di produzione, Requisiti dimensionali, e le esigenze di lavorazione.
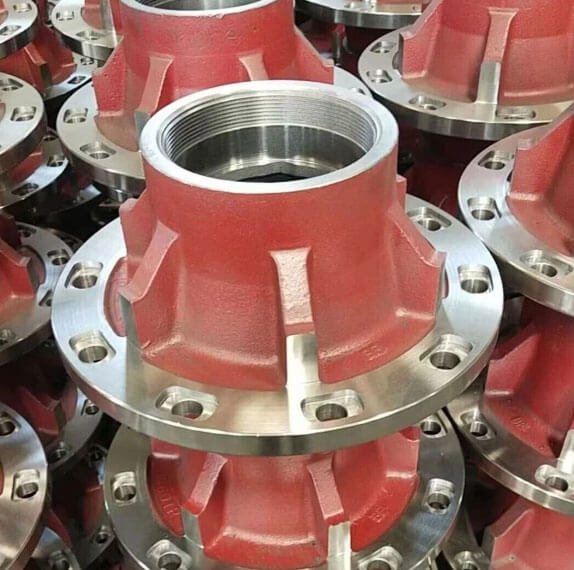
Per la maggior parte dei mozzi delle ruote in ghisa e acciaio fuso, la fusione in sabbia rimane una soluzione pratica perché si adatta a geometrie complesse, componenti relativamente grandi, e una vasta gamma di leghe ferrose.
Confronto dei processi di fusione comuni
| Processo di fusione | Tolleranza dimensionale tipica* | Peso della parte / Misurare | Idoneità alla produzione | Superficie as-cast | Le migliori applicazioni |
| Verde Sabbia Casting | Circa ±0,8–1,5 mm per le dimensioni selezionate | 5–500 chilogrammi; dipendente dal design | Produzione in grandi volumi con attrezzature adeguate | Giusto | Mozzi standard per camion e semirimorchi; getti ferrosi convenienti |
| Conchiglia Muffa Casting | Circa ±0,5–1,0 mm per caratteristiche e dimensioni dei componenti adeguate | Generalmente getti di piccole e medie dimensioni; varia in base al design | Volume medio-alto in cui l'investimento in attrezzature è giustificato | Da buono a molto buono | Mozzi che richiedono una migliore finitura superficiale e consistenza dimensionale |
Fusione per gravità di precisione |
Circa ±0,5–1,0 mm per le dimensioni selezionate e i modelli idonei | Generalmente componenti di piccole e medie dimensioni; altamente legato- e dipendente dalla geometria | Produzione di volumi medi in cui gli utensili riutilizzabili sono economici | Da buono a molto buono | Mozzi selezionati in lega di alluminio e applicazioni leggere |
| Investimento Casting | Circa ±0,1–0,3 mm per dimensioni e geometrie adeguate | Generalmente componenti di piccole e medie dimensioni | Volume medio-basso, a seconda della complessità | Eccellente | Piccolo, componenti di precisione complessi in cui i dettagli più accurati del getto sono preziosi |
5. Modalità comuni di guasto del mozzo della ruota
Comprendere come gli hub falliscono è la chiave per progettarli e approvvigionarli correttamente.
| Modalità di errore | Aspetto | Causa ultima | Prevenzione |
| Usura del foro del cuscinetto / ovalità | Alesaggio fuori tondo; il cuscinetto gira nel mozzo | Parete in fusione morbida, scarso trattamento termico, vibrazione | Grado del materiale adeguato; Trattamento termico controllato; spessore della parete adeguato |
| Rottura del foro del perno | Crepe che si irradiano dai fori dei prigionieri | Concentrazione dello stress; coppia eccessiva; raggi di raccordo scadenti | Design del raccordo generoso; specifica della coppia controllata |
| Porosità da ritiro al centro del mozzo | Vuoti visibili o interni vicino al foro del cuscinetto | Alimentazione delle bretelle inadeguata; transizione da spesso a sottile | Design ottimizzato del montante; solidificazione direzionale |
Eccentricità della faccia della ruota |
Vibrazione, pulsazione del freno, usura irregolare dei pneumatici | Distorsione della fusione; scarso controllo del dato di lavorazione | Sollievo dallo stress dopo il casting; attrezzatura di lavorazione controllata |
| Rottura termica vicino alla flangia del freno | Piccole crepe vicino alla superficie di montaggio del freno | Controllo del calore dal calore della frenata; scarsa duttilità | Ferro duttile con adeguata tenacità; analisi del ciclo termico |
| Vaiolatura per corrosione | Ruggine superficiale, vaiolature su superfici non trattate | Sale stradale, nessun rivestimento, superficie di fusione inadeguata | Primer ricco di zinco + rivestimento in polvere; materiale resistente alla corrosione |
IL #1 Assassino nascosto: Porosità da ritiro nel foro del cuscinetto
Ho visto centinaia di hub falliti tornare dal campo. Il difetto interno più comune è la porosità da ritiro proprio nella sede del cuscinetto, invisibile sulla superficie, ma abbastanza da causare irritazioni ai cuscinetti, surriscaldamento, ed eventuale sequestro.
Questo è quasi sempre un problema di progettazione del montante: la sezione spessa del cuscinetto si solidifica per ultima senza un'adeguata alimentazione.
Buone fonderie ispezionano a raggi X o ad ultrasuoni la zona dei cuscinetti di ogni mozzo. Le fonderie economiche no – e lo scoprirai sei mesi dopo, sul ciglio dell’autostrada.
6. Lavorazione CNC di precisione per mozzi ruota finiti
La fusione stabilisce la forma base del mozzo della ruota, ma la lavorazione di precisione crea le interfacce che determinano il modo in cui il componente si adatta e funziona all'interno del gruppo ruota.
Sedili cuscinetti, facce di montaggio, fori per bulloni, superfici di contatto della tenuta, e altre caratteristiche specificate possono richiedere controlli dimensionali e geometrici rigorosi.
Questi requisiti devono essere definiti dal disegno tecnico e dal progetto di assieme associato.
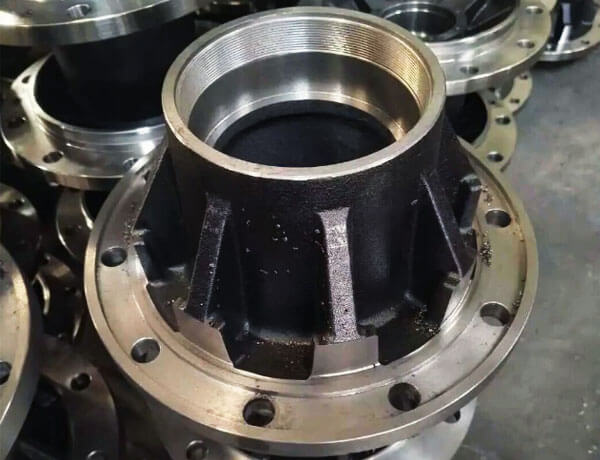
Lavorazione di interfacce critiche
Numerose caratteristiche meritano particolare attenzione durante la lavorazione.
Fori e sedi dei cuscinetti: Queste caratteristiche devono soddisfare il diametro specificato, rotondità, cilindicità, finitura superficiale, e requisiti di idoneità.
Dimensioni errate possono influire sull'installazione dei cuscinetti, gioco operativo o precarico, a seconda della disposizione dei cuscinetti, e distribuzione del carico.
Facce di montaggio delle ruote: La superficie di montaggio stabilisce l'interfaccia tra il mozzo e la ruota.
Planarità, perpendicolarità, e i requisiti di eccentricità dovrebbero essere definiti in modo appropriato al progetto poiché le deviazioni possono influenzare la precisione di montaggio e il comportamento di rotazione.
Fori e cerchi di bulloni: Diametro del foro, posizione, spaziatura, e la geometria del sedile specificata deve corrispondere al sistema di attacco della ruota.
Errori di posizione possono complicare l'assemblaggio o produrre condizioni di contatto non uniformi.
Superfici di contatto con la guarnizione: Dove il mozzo accoglie una guarnizione, finitura superficiale, geometria, e la precisione dimensionale deve essere compatibile con il design della tenuta e le condizioni operative specificate.
Controllare i riferimenti di riferimento e le tolleranze di lavorazione
Una strategia di lavorazione coerente inizia con la selezione dei riferimenti adeguati e la definizione del modo in cui il componente verrà posizionato e bloccato.
Se la configurazione iniziale fa riferimento ad una superficie non idonea, la lavorazione può riprodurre errori dimensionali tra il foro, flangia, e altre caratteristiche critiche.
È anche importante un sovrametallo di lavorazione sufficiente e coerente: Un materiale insufficiente può lasciare parti della fusione non lavorate, mentre uno stock eccessivo aumenta il tempo ciclo e l'usura degli utensili.
Per hub complessi, la pianificazione del processo dovrebbe stabilire la sequenza di lavorazione, metodo di tenuta del lavoro, e punti di ispezione prima dell'inizio della produzione.
Concentricità, Esaurire, e finitura superficiale
La relazione geometrica tra l'interfaccia del cuscinetto, asse di rotazione, e la superficie di montaggio della ruota possono influenzare il funzionamento del mozzo finito.
A seconda del disegno, l'ispezione può includere:
- Diametro del foro e precisione geometrica.
- Eccentricità radiale e assiale.
- Perpendicolarità delle facce di montaggio rispetto all'asse di Riferimento specificato.
- Posizione dei fori e geometria di montaggio.
- Finitura superficiale sulle interfacce dei cuscinetti e delle tenute.
Tali misurazioni dovranno essere effettuate utilizzando attrezzature adeguate, strumenti di precisione, o apparecchiature di misurazione a coordinate come richiesto.
È importante non applicare una tolleranza universale a tutti i mozzi delle ruote. I valori corretti dipendono dal sistema di cuscinetti, design dell'estremità della ruota, dimensioni dei componenti, e requisiti tecnici applicabili.
In che modo la lavorazione meccanica influisce sul costo totale di produzione
Il costo di lavorazione è influenzato dalla consistenza dimensionale del getto, lavorabilità del materiale, sovrametallo di lavorazione, complessità del mantenimento del lavoro, Vita degli strumenti, e la frequenza di ispezione richiesta.
Una fusione ben progettata può ridurre la rimozione non necessaria di materiale e semplificare le impostazioni di lavorazione.
Tuttavia, ridurre al minimo le scorte di lavorazione a scapito di una pulizia superficiale affidabile può aumentare i tassi di scarto.
L'obiettivo è stabilire una relazione stabile tra precisione di fusione e capacità di lavorazione in modo che le caratteristiche critiche possano essere prodotte in modo coerente.
7. Controllo qualità e test per componenti del mozzo critici per la sicurezza
Gli hub critici per la sicurezza richiedono un rigoroso programma di qualità. I test tipici includono:
| Test | Scopo | Standard / Metodo |
| Analisi chimica | Verificare la composizione del materiale | Spettrometria |
| Test meccanici | Trazione, prodotto, allungamento, durezza | ASTM E8, E10 |
| Valutazione della microstruttura | Nodularità, matrice, dimensione della grafite | ASTM A247 |
| Ispezione dimensionale | Portando i fori, flangia, fori per prigionieri | CMM, calibri |
| Ispezione radiografica | Porosità interna, restringimento | ASTM E94 / E505 |
| Test ad ultrasuoni | Difetti interni nelle sezioni critiche | ASTM A609 |
| Ispezione con particelle magnetiche | Crepe superficiali | ASTM E709 |
| Prova di fatica dinamica | Carico stradale simulato | SAE J1095 o specifica OEM |
| Prova di carico di prova | Integrità strutturale | Specifiche del produttore dell'asse |
| Controllo dell'eccentricità | Eccentricità della flangia e del foro del cuscinetto | Indicatore del quadrante / CMM |
| Pressione / prova di tenuta | Integrità del paraolio (ove applicabile) | - |
8. Applicazioni di fusioni di mozzi ruota personalizzati
I pezzi fusi per mozzi ruota personalizzati vengono utilizzati in varie applicazioni di veicoli commerciali e di trasporto industriale.
Ciascuna applicazione presenta condizioni di carico diverse, vincoli dimensionali, e requisiti ambientali.
Autocarri autostradali pesanti
I mozzi dei camion devono ospitare il sistema di cuscinetti specificato, attacco ruota, e la configurazione dell'asse resistendo a carichi stradali ripetuti, forze in curva, e condizioni di servizio legate alla frenatura.
Proprietà dei materiali, geometria di montaggio, prestazioni a fatica, e la precisione della lavorazione sono considerazioni chiave.
Semirimorchi e trasporto merci
I mozzi per rimorchi funzionano sotto carichi ripetuti durante il servizio a lunga percorrenza.
Le loro specifiche dipendono dal design dell'asse, configurazione delle ruote, disposizione dei cuscinetti, Requisiti di carico, e l'ambiente operativo previsto.
L'esposizione alla corrosione e la funzionalità possono anche influenzare i requisiti di progettazione e finitura.
Veicoli edili e fuoristrada
Alcuni veicoli da cantiere e da trasporto specializzato sono soggetti a carichi d'urto più elevati, terreno irregolare, polvere, e contaminazione.
I loro hub richiedono una valutazione dei carichi specifica per l'applicazione, tenacità del materiale, geometria strutturale, interfacce di tenuta, e condizioni di manutenzione.
Produzione OEM e sostituzione aftermarket
I progetti OEM potrebbero richiedere revisioni controllate, produzione ripetibile, requisiti materiali documentati, e validazione pianificata.
I componenti sostitutivi introducono ulteriori sfide quando i disegni originali o le specifiche dei materiali sono incompleti, rendendo particolarmente importanti la verifica dimensionale e la compatibilità applicativa.
9. Soluzioni personalizzate per la fusione di mozzi ruota di LangHe Industry
LangHe Industry fornisce soluzioni personalizzate di fusione di mozzi ruota per autocarri pesanti e semirimorchi, sostenere progetti che richiedono materiali specifici per l'applicazione, progetti di fusione, lavorazione di precisione, e ispezione di qualità.
Le nostre capacità produttive coprono le fasi chiave della produzione, compreso:
- Processi di fusione: Colata in sabbia verde e fusione in conchiglia per modelli adatti di mozzi di ruote ferrose.
La fusione per gravità di precisione può essere presa in considerazione per applicazioni non ferrose compatibili, a seconda dei requisiti dei componenti. - Selezione del materiale: Gradi di ferro duttile come ASTM A536 65-45-12, 80-55-06, E 100-70-03, così come la ghisa sferoidale austemperata (Adi) e altri gradi specificati, soggetto alla fattibilità di progettazione e produzione.
- Simulazione del casting: Analisi del riempimento dello stampo e della solidificazione per ottimizzare la progettazione di colate e montanti e ridurre il rischio di difetti di fusione.
- Lavorazione CNC: Rotazione, noioso, perforazione, toccando, e altre operazioni di lavorazione specificate. Il bilanciamento può essere organizzato laddove richiesto dalla progettazione del componente e dalle condizioni operative.
- Controllo di qualità: Ispezione dimensionale, verifica materiale, e prove non distruttive applicabili (Ndt) secondo le specifiche concordate.
La gestione della qualità e i requisiti specifici del settore automobilistico dovrebbero essere confermati per ciascun progetto. - Tracciabilità: Documentazione materiale, identificazione del lotto di produzione, e rapporti di ispezione come specificato.
Collaboriamo con OEM e altri clienti industriali per sviluppare fusioni di mozzi ruota adatti ai requisiti di carico specificati, cicli di lavoro, vincoli dimensionali, e obiettivi di peso.
Il nostro supporto tecnico include la progettazione per la producibilità (DFM) revisione, guida alla scelta dei materiali, e valutazione del prototipo ove richiesto.
Contatta l'industria LangHe per discutere il tuo progetto di fusione del mozzo ruota personalizzato.
Fornire un disegno tecnico o un campione, Requisiti materiali, volume di produzione previsto, e i criteri di ispezione ci aiuteranno a valutare il percorso di produzione appropriato.
10. Conclusione
Le fusioni personalizzate dei mozzi delle ruote sono tra i componenti più critici per la sicurezza nei sistemi di autocarri e semirimorchi pesanti.
Dall'esterno sembrano semplici fusioni rotonde, ma ogni caratteristica: il cuscinetto è noioso, faccia della ruota, fori per prigionieri, superficie di montaggio del freno: deve essere progettata con precisione e fusa secondo standard rigorosi.
La differenza tra un hub che dura 700,000 km e uno che non riesce a 200,000 km si riduce a tre cose: materiale giusto, giusto trattamento termico, e il giusto controllo del processo di fusione.
La ghisa sferoidale con un'adeguata normalizzazione fornisce la resistenza, smorzamento, e resistenza all'usura richiesta dal servizio gravoso.
L'ingegneria della solidificazione direzionale elimina la porosità da ritiro nel foro del cuscinetto. NDT rigorosi e verifiche dimensionali rilevano i difetti prima che raggiungano la strada.
Per gli operatori di flotte, produttori di rimorchi, e OEM di assali, il messaggio è chiaro: i mozzi delle ruote non sono una merce da acquistare solo in base al prezzo.
Sono componenti di sicurezza. Collabora con una fonderia che comprende le modalità di guasto dei mozzi delle ruote, controlla ogni fase del processo, e sta dietro ogni fusione con piena tracciabilità. È così che ottieni hub che rimangono sulla strada, non dalla sua parte.
FAQ
Quali materiali sono comunemente usati per i pezzi fusi dei mozzi delle ruote dei camion pesanti?
La ghisa sferoidale è un candidato per i mozzi delle ruote in fusione perché può offrire un'utile combinazione di resistenza, duttilità, e flessibilità di lancio. Anche l'acciaio fuso può essere preso in considerazione per progetti specifici.
Il materiale appropriato dipende dalla geometria del mozzo, prestazione a fatica richiesta, carichi, ambiente operativo, e specifiche applicabili.
Perché la fusione di un mozzo ruota richiede una lavorazione CNC?
La lavorazione CNC produce le sedi precise dei cuscinetti, facce di montaggio, fori per bulloni, e altre interfacce necessarie per l'assemblaggio.
La fusione fornisce la forma base, durante la lavorazione si stabiliscono le dimensioni finali e le caratteristiche superficiali specificate sul disegno tecnico.
È possibile eseguire il reverse engineering di un mozzo di ruota esistente per una fusione personalizzata?
SÌ, un componente esistente può fornire un punto di partenza per l'analisi dimensionale e la ricostruzione del progetto.
Tuttavia, il reverse engineering dovrebbe anche stabilire i requisiti materiali, interfacce critiche, tolleranze di lavorazione, e relativi criteri di prestazione.
Le sole dimensioni esterne non sono sufficienti per confermare che un hub sostitutivo sia adatto a servizi critici per la sicurezza.
Quali informazioni sono necessarie per un preventivo personalizzato per la fusione del mozzo della ruota?
Fornire un disegno tecnico o un campione, specifica del materiale, Dimensioni critiche, dettagli dell'applicazione, quantità prevista, requisiti di lavorazione, e le esigenze di documentazione di qualità.
Qualsiasi NDT richiesto, prove di fatica, o altra convalida dovrebbe essere indicata anche nella fase di preventivo in modo che il percorso di produzione e il costo possano essere valutati accuratamente.

