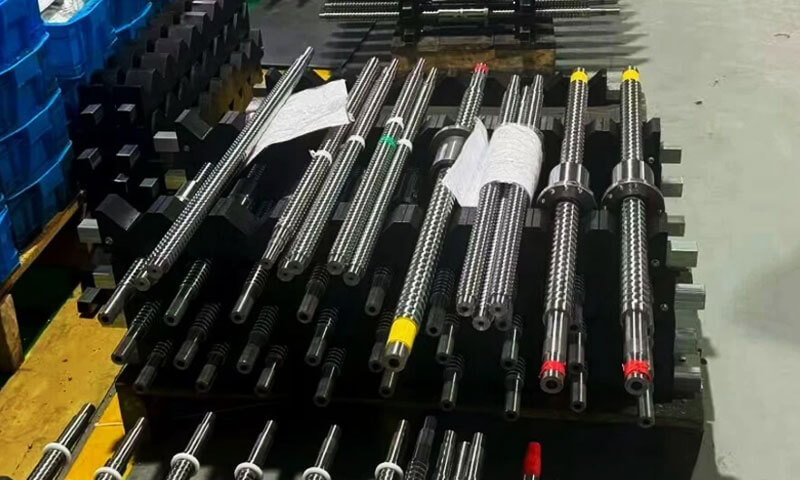
Nel mondo del movimento lineare, le viti di comando sono spesso cavalli di battaglia silenziosi: semplici, affidabile, ed economico.
Convertono il movimento rotatorio in movimento lineare attraverso un albero filettato e un dado, fornendo un vantaggio meccanico prevedibile e robusto.
Ma quando le viti standard del catalogo non possono soddisfare le esigenze di un'applicazione specifica, le viti madre personalizzate diventano la differenza tra un buon design e uno eccezionale.
1. Cos'è una vite di comando?
Una vite di comando è un componente meccanico filettato che converte il movimento rotatorio in movimento lineare attraverso l'innesto di un albero filettato e di una chiocciola accoppiata.
Mentre la vite ruota rispetto al dado, la filettatura elicoidale guida il dado lungo l’asse della vite, producendo uno spostamento lineare controllato.
A seconda del meccanismo, sia la vite che il dado possono ruotare mentre l'altro componente si muove.
Le viti di comando sono ampiamente utilizzate nell'automazione industriale, attuatori lineari, attrezzature per l'imballaggio, dispositivi medici, Strumenti di laboratorio, e stampanti 3D.
La loro costruzione semplice, design compatto, costo relativamente basso, e la capacità di generare una notevole forza assiale li rendono adatti per applicazioni che richiedono posizionamento controllato o regolazione meccanica.
Per madreviti personalizzate, gli ingegneri possono specificare il profilo della filettatura, diametro, Guida, lunghezza, materiale, Trattamento superficiale, e caratteristiche di lavorazione finale per soddisfare i requisiti meccanici e operativi dell'applicazione.
Questi parametri influenzano la capacità di carico, precisione di posizionamento, resistenza all'usura, coppia operativa, e vita di servizio.
Terminologia chiave
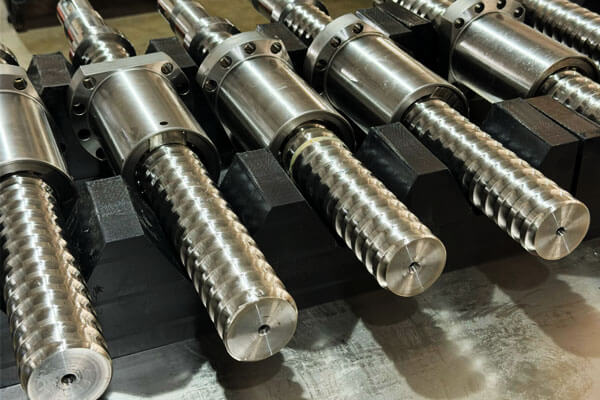
- Guida: Distanza assiale per giro.
- Pece: Distanza assiale tra punti corrispondenti su filetti adiacenti.
- Inizia: Numero di filettature indipendenti sulla vite. Piombo = Passo × Inizio.
- Diametro maggiore: Diametro esterno della vite.
- Diametro minore: Diametro della radice del filo.
- Gioco: Perdita di movimento tra vite e dado quando si inverte la direzione.
- Precarica: Forza applicata per ridurre il gioco.
2. Tipi comuni di filettatura delle viti di comando e loro caratteristiche
La geometria della filettatura determina il modo in cui una vite porta i carichi assiali, genera attrito, si impegna con il suo dado, e risponde all'usura.
Il profilo corretto dipende dalla forza richiesta, direzione del movimento, metodo di produzione, materiali dado disponibili, e standard dimensionali applicabili.
Discussioni dell'acme
Le filettature Acme utilizzano un profilo trapezoidale con un angolo di filettatura incluso nominale di 29° secondo il comune sistema Acme.
Sono ampiamente utilizzati nei meccanismi di trasmissione e regolazione della potenza nordamericani.
La loro forma di filettatura relativamente ampia fornisce un equilibrio pratico tra forza, produzione, e compatibilità con i dadi.
Le filettature Acme possono essere prodotte mediante taglio del filo, rotolando, o altri processi idonei, a seconda della geometria e dei requisiti di precisione.
Le applicazioni tipiche includono le regolazioni delle macchine utensili, meccanismi di sollevamento, morsetti, attuatori, e gruppi di posizionamento.
Considerazioni sulla produzione:Lo standard Acme specificato, diametro, pece, classe di adattamento, e il design del dado deve essere confermato prima della lavorazione.
Le filettature acme non dovrebbero essere trattate come intercambiabili con le filettature trapezoidali metriche semplicemente perché entrambe hanno profili trapezoidali.
Filettature trapezoidali metriche
Le filettature metriche trapezoidali seguono comunemente le specifiche della filettatura trapezoidale metrica ISO e utilizzano un angolo di filettatura incluso nominale di 30°.
Sono ampiamente utilizzati nelle apparecchiature industriali e nei sistemi di movimento progettati attorno a dimensioni metriche.
Sono disponibili in una gamma di diametri e passi e possono essere personalizzati per la lunghezza dell'albero, Guida, geometria finale, e materiale.
Le filettature metriche trapezoidali sono particolarmente utili quando la vite di comando deve integrarsi con cuscinetti metrici, accoppiamenti, Supporti, e altri componenti della macchina.
Fili quadrati
Le filettature quadrate hanno fianchi della filettatura quasi perpendicolari e un profilo progettato per ridurre le componenti della forza radiale associate ai fianchi della filettatura inclinati.
La loro geometria può fornire un'efficienza di trasmissione favorevole in condizioni adeguate.
Tuttavia, le filettature quadrate sono più difficili da produrre e ispezionare rispetto a molti profili trapezoidali.
La loro geometria relativamente delicata e i requisiti di attrezzature specializzate possono aumentare i costi di produzione, in particolare per piccoli lotti o componenti complessi.
Sono adatti per applicazioni selezionate di trasmissione di potenza in cui i vantaggi prestazionali giustificano la complessità della produzione.
Fili di contrafforte
Le filettature di rinforzo hanno un profilo asimmetrico progettato per trasmettere carichi assiali sostanziali principalmente in una direzione.
Un fianco è relativamente ripido, mentre il fianco opposto fornisce un profilo più graduale per la formazione e l'impegno del filetto.
Sono utilizzati in meccanismi specializzati come le presse, sistemi di bloccaggio, e altre applicazioni con una direzione di carico dominante.
La progettazione deve tenere conto della direzione della forza lavoro, caricamento inverso, stress della radice del filo, e la geometria di contatto del dado di accoppiamento.
Profili di filettatura personalizzati
Alcune applicazioni richiedono un profilo di filettatura diverso dallo standard Acme, trapezoidale metrico, piazza, o forme di contrafforte.
Potrebbero essere necessari profili personalizzati durante l'integrazione con un assieme esistente, soddisfare requisiti di carico insoliti, o abbinare un dado proprietario.
Prima di specificare un profilo non standard, gli ingegneri dovrebbero considerare la disponibilità degli strumenti, metodi di ispezione, produzione di noci, disponibilità di pezzi di ricambio, e il costo della produzione futura.
Un thread personalizzato dovrebbe risolvere un problema tecnico chiaramente definito anziché introdurre complessità senza vantaggi misurabili.
3. Materiali per viti di comando personalizzate
La selezione del materiale influisce sulla capacità di carico, resistenza all'usura, Comportamento della corrosione, machinabilità, stabilità dimensionale, e costo.
Una vite di comando e il relativo dado di accoppiamento dovrebbero essere selezionati come una coppia funzionante piuttosto che come componenti indipendenti.
Materiali comuni delle viti di comando
| Materiale | Caratteristiche chiave | Vantaggi | Considerazioni | Applicazioni tipiche |
| Carbonio acciaio | Buona resistenza e lavorabilità in gradi idonei | Economico, ampiamente disponibile | Potrebbe essere necessaria una protezione dalla corrosione | Macchinari industriali generali |
| Lega acciaio | La resistenza e la temprabilità variano in base al grado e al trattamento termico | Adatto a carichi impegnativi e condizioni di usura | Il trattamento termico può influenzare la distorsione e le dimensioni finali | Attuatori e sistemi di trasmissione per carichi pesanti |
| Inossidabile acciaio | La resistenza alla corrosione dipende dal tipo e dall'ambiente | Utile in ambienti umidi, lavaggio, o condizioni corrosive | Non tutti i gradi offrono la stessa resistenza, durezza, o resistenza alla corrosione | Attrezzature per la lavorazione degli alimenti, sistemi di laboratorio, meccanismi esterni |
Leghe di alluminio |
Bassa densità e buona lavorabilità | Leggero, Facile da macchina | Rigidità e resistenza all'usura inferiori rispetto a molti acciai | Meccanismi leggeri e sistemi specializzati a basso carico |
| Bronzo | Comunemente utilizzato per dadi anziché per alberi di viti lunghe | Utili caratteristiche di scorrimento e usura in abbinamenti idonei | Grado, lubrificazione, e il carico determinano le prestazioni | Madreviti e componenti di trasmissione di potenza |
| Ingegneria polimeri | Basso attrito o comportamento resistente alla corrosione nei gradi idonei | Leggero, potenzialmente silenzioso, e adatto per progetti con funzionamento a secco | Strisciamento, Espansione termica, temperatura, e i limiti di carico devono essere valutati | Dadi in polimero, attuatori compatti, attrezzature di laboratorio |
4. Processi di produzione per viti di comando personalizzate
Il processo di produzione appropriato dipende dalla geometria della filettatura, materiale, precisione dimensionale, finitura superficiale, quantità dell'ordine, e obiettivi di costo. Nessun singolo processo è ottimale per ogni vite madre personalizzata.
Tornitura CNC e filettatura
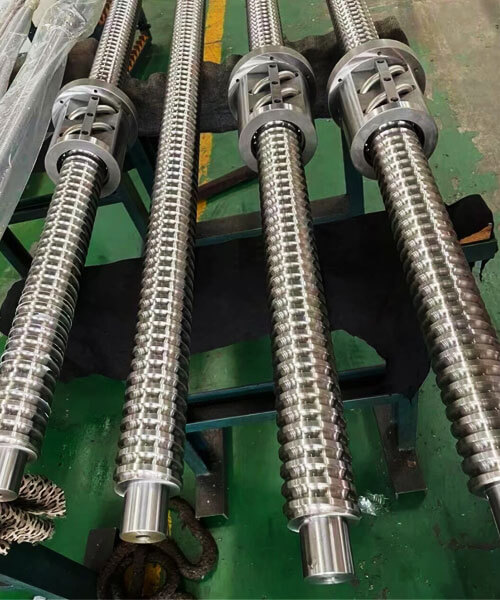
La tornitura CNC è comunemente utilizzata per produrre alberi per viti, diametri a gradini, diari dei cuscinetti, spalle, e caratteristiche finali.
La filettatura può quindi generare il profilo specificato utilizzando utensili adeguati e un percorso utensile controllato.
Questo approccio offre flessibilità per le dimensioni personalizzate, materiali speciali, brevi corse di produzione, e progetti con molteplici caratteristiche lavorate.
È particolarmente utile quando la vite richiede lunghezze non standard o geometria terminale complessa.
Tuttavia, il taglio del filo rimuove materiale e non fornisce automaticamente le stesse caratteristiche superficiali dei fili formati a freddo.
Condizioni dello strumento, rigidità della macchina, tenuta del lavoro, effetti termici, e i parametri di taglio possono tutti influenzare la qualità del filo.
Per alberi lunghi o sottili, i metodi di supporto e la sequenza di lavorazione sono particolarmente importanti perché le forze di taglio possono causare deflessione.
La misurazione durante il processo e le opportune operazioni di finitura aiutano a controllare le dimensioni finali.
Rotolamento del filo
La rullatura della filettatura forma una filettatura deformando plasticamente il materiale tra le matrici anziché tagliare via il profilo della filettatura.
In condizioni adeguate, questo processo può produrre filettature coerenti con una finitura superficiale favorevole e uno strato superficiale incrudito.
I potenziali vantaggi includono un’elevata efficienza produttiva e un ridotto spreco di materiale.
La rullatura del filo è spesso interessante per la produzione ripetuta quando il materiale, diametro, profilo della filettatura, e gli strumenti sono compatibili con il processo.
I suoi limiti includono i costi degli utensili, restrizioni associate a determinate geometrie e materiali, e la necessità di controllare il diametro del pezzo grezzo e le condizioni di formatura.
Non è adatto a tutti i diametri grandi, a basso volume, o vite madre altamente specializzata.
Turbinatura del filo
Il tourbillonnage utilizza una disposizione di taglio specializzata per generare forme di filettatura elicoidali, in particolare su componenti di viti lunghe o sottili.
A seconda della configurazione della macchina e della geometria del componente, può supportare la lavorazione produttiva di viti con requisiti di filettatura impegnativi.
Il processo richiede attrezzature adeguate, utensili, e competenza nella configurazione. Il suo rapporto costo-efficacia dipende dalla forma della filettatura, lunghezza della vite, materiale, e quantità di produzione.
Rettifica del filo
La rettifica della filettatura rimuove il materiale utilizzando una mola abrasiva ed è spesso selezionata quando è elevata la precisione della filettatura, geometria del profilo controllata, oppure è necessaria una finitura adeguata.
Può essere utilizzato anche dopo il trattamento termico quando il componente necessita di una correzione dimensionale finale.
La rettifica comporta generalmente costi di attrezzatura e lavorazione più elevati rispetto a molte operazioni di taglio convenzionali.
Perciò, è più appropriato quando la precisione richiesta, condizione materiale, o le prestazioni giustificano la spesa aggiuntiva.
Una filettatura rettificata di precisione non elimina la necessità di controllare la rettilineità dell'albero, dimensioni del perno del cuscinetto, o allineamento dell'assieme. Queste caratteristiche rimangono parte della catena complessiva della precisione.
Trattamento termico e finitura superficiale
Il trattamento termico può migliorare la durezza, forza, o resistenza all'usura, a seconda del materiale e del processo. Tuttavia, può inoltre causare distorsioni o cambiamenti dimensionali.
Un tipico piano di produzione può quindi eseguire la sgrossatura del componente, trattarlo termicamente, per poi eseguire lavorazioni di finitura o rettifica ove necessario.
La finitura superficiale può includere la lucidatura, passivazione, ossido nero, placcatura, o rivestimenti specifici per l'applicazione.
Il processo deve essere compatibile con il materiale di base, dado di accoppiamento, lubrificante, e ambiente di servizio.
Le dimensioni della filettatura devono essere controllate dopo operazioni che possono alterare la superficie o la geometria. Se è specificato un rivestimento, il suo spessore e la sua uniformità dovranno essere compresi nella progettazione dimensionale.
5. Lavorazione CNC e controllo di precisione
MACCHING CNC gioca un ruolo centrale nella produzione di viti madre su misura perché l'albero solitamente combina una sezione di lavoro filettata con diverse caratteristiche terminali lavorate con precisione.
Un processo di successo deve controllare sia la geometria elicoidale della filettatura che la relazione tra l'asse della filettatura, superfici portanti, e interfacce di azionamento.
Sequenza di lavorazione e bloccaggio del pezzo
Un tipico percorso di produzione può includere la preparazione del materiale, svolta brusca, lavorazione del filo, trattamento termico se necessario, lavorazione di finitura, sfacciato, Trattamento superficiale, e ispezione finale.
La sequenza effettiva dipende dal materiale, processo di filettatura, Requisiti di tolleranza, e progettazione dei componenti.
Per alberi lunghi, Il workholding merita un'attenzione particolare. Una forza di bloccaggio eccessiva può distorcere un pezzo sottile, mentre un supporto inadeguato può causare vibrazioni o deflessioni durante il taglio.
Supporto contropunta, resti costanti, adeguate disposizioni di serraggio, e sequenze di lavorazione attentamente pianificate possono aiutare a mantenere la stabilità.
Dove una vite richiede un'elevata concentricità tra la filettatura e i perni del cuscinetto, il produttore dovrebbe definire i riferimenti appropriati e controllare il modo in cui queste caratteristiche vengono lavorate l'una rispetto all'altra.
Caratteristiche critiche e relativi rischi di produzione
| Caratteristica | Perché è importante | Potenziale problema di produzione | Metodo di controllo |
| Filo profilo | Determina l'innesto e la trasmissione del carico | Angolo errato, profondità, o forma di radice | Attrezzatura idonea e ispezione del profilo |
| Guida precisione | Influenza la corsa per rivoluzione | Errore cumulativo di posizionamento assiale | Misurazione del cavo su una lunghezza definita |
| Maggiore E minore diametri | Influisce sulla vestibilità e sulla forza del core | Oversize, sottodimensionato, o geometria della filettatura incoerente | Misurazione dimensionale e calibratura della filettatura |
| Lancia rettilineità | Influisce sulla rotazione e sull'allineamento | Flessione, deflessione, o stress residuo | Lavorazione controllata, supporto, e controllo della rettilineità |
Perni dei cuscinetti |
Determinare l'adattamento del cuscinetto e il supporto rotazionale | Diametro errato, conicità, o finitura scadente | Tornitura o rettifica di precisione e misurazione del diametro |
| Spalla posizioni | Controllare la posizione assiale dei componenti | Sede del cuscinetto o lunghezza di montaggio errata | Lavorazione basata su datum e controllo dimensionale |
| Funzionalità finale concentricità | Influisce sull'allineamento e sul runout della trasmissione | Disallineamento tra giunto e asse della vite | Strategia di riferimento coerente e misurazione del runout |
| Superficie fine | Influisce sul comportamento di attrito e contatto | Segni di strumenti, Burrs, o eccessiva rugosità | Finitura adeguata e ispezione della superficie |
Le tolleranze devono riflettere la funzione
Un disegno dovrebbe distinguere tra dimensioni funzionali critiche e dimensioni non critiche.
Precisione del passo del filo, adattarsi al dado di accoppiamento, diametro del perno del cuscinetto, posizione della spalla, e il runout potrebbero richiedere controlli più rigorosi rispetto alla lunghezza complessiva o alle superfici non funzionali.
La tolleranza richiesta deve essere definita in base alle esigenze prestazionali dell’assieme e alla capacità di misurazione.
Una tolleranza generale applicata a ogni dimensione può aumentare i costi senza migliorare le prestazioni del sistema.
Per madreviti personalizzate, la specifica dovrebbe indicare chiaramente il metodo di misurazione o lo standard applicabile quando una tolleranza potrebbe essere interpretata in diversi modi.
Ciò è particolarmente importante per la precisione del passo della filettatura, rettilineità, e profili personalizzati.
Sbavatura e qualità dei bordi
Iniziano le bave sul filo, estremità del filo, chiave, fori trasversali, e le spalle possono interferire con il montaggio, danneggiare i componenti accoppiati, o creare concentrazioni di stress localizzate.
Una sbavatura eccessiva può anche alterare la geometria della filettatura o rimuovere materiale dai bordi funzionali.
Una procedura di finitura controllata dovrebbe rimuovere le bave indesiderate preservando la forma della filettatura e le dimensioni funzionali specificate.
Dove l'assemblaggio dipende da un ingresso o da uno smusso definito, tale geometria dovrebbe essere specificata sul disegno anziché lasciata interamente al giudizio dell'operatore.
6. Precisione della vite di comando, Gioco, e prestazioni
Le prestazioni della vite di comando sono determinate da diverse caratteristiche correlate ma distinte.
Tolleranza dimensionale, precisione del passo del filo, gioco, rettilineità, esaurire, e la ripetibilità del posizionamento non dovrebbero essere trattate come misure di precisione intercambiabili.
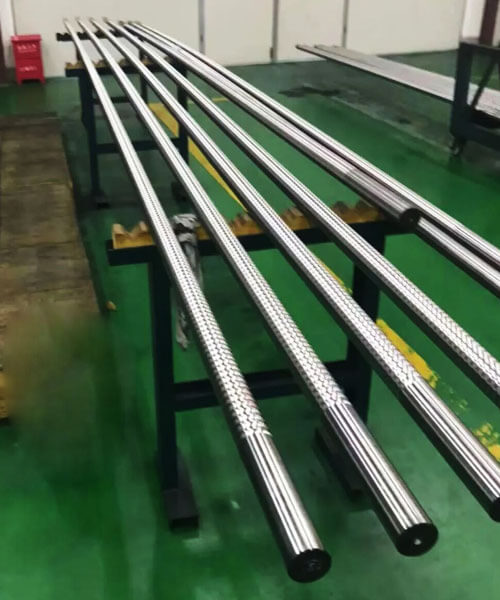
Precisione del passo della filettatura
La precisione dell'anticipo descrive quanto l'avanzamento assiale effettivo per giro segue il valore specificato.
Gli errori possono accumularsi lungo la lunghezza di lavoro, facendo sì che il dado viaggi più o meno lontano del previsto.
Per esempio, una vite può avere un profilo di filettatura locale accettabile ma presentare comunque un errore di corsa cumulativo durante una corsa lunga.
Questo è il motivo per cui misurare solo il diametro o controllare la filettatura con un semplice calibro passa/non passa non può stabilire completamente la precisione del passo.
La precisione del cavo richiesta deve essere specificata su una lunghezza di misurazione definita o secondo lo standard pertinente.
L'applicazione determina se l'errore di passo locale, errore di piombo cumulativo, o entrambi richiedono controllo.
Contraccolpo e movimento perduto
Il gioco è il gioco assiale tra vite e chiocciola che si manifesta quando si inverte la direzione del movimento.
Può essere influenzato dalle tolleranze di produzione, Indossare, disegno del dado, temperatura, e condizioni di assemblaggio.
I metodi comuni per ridurre il gioco includono:
- Selezione di una combinazione vite-dado più aderente.
- Utilizzando un design regolabile o con dado diviso.
- Applicazione del precarico controllato ove appropriato.
- Sostituzione di un dado o di una vite usurata.
- Compensazione della perdita di movimento prevedibile tramite il controller di movimento, quando l'applicazione lo consente.
Il precarico può migliorare il comportamento di posizionamento bidirezionale, ma può anche aumentare l'attrito, coppia motrice, Calore, e indossa.
La progettazione dovrebbe quindi mirare al gioco pratico più basso compatibile con la durata operativa e il carico richiesti.
Precisione e ripetibilità di posizionamento
La precisione del posizionamento descrive quanto il sistema raggiunge la posizione prevista.
La ripetibilità descrive la coerenza con cui ritorna alla stessa posizione in condizioni comparabili.
Una vite di comando può avere una buona ripetibilità pur presentando un errore di posizionamento sistematico.
Al contrario, una vite con un errore di passo cumulativo relativamente basso può comunque fornire una scarsa ripetibilità in caso di gioco, variazione dell'attrito, disallineamento, o i cambiamenti di temperatura non sono controllati.
Le prestazioni del sistema dipendono anche dal motore, accoppiamento, cuscinetti, rigidità di montaggio, risoluzione dell'encoder, strategia di controllo, e caricamento esterno.
Di conseguenza, la tolleranza della filettatura di una vite di comando da sola non può garantire la precisione di posizionamento dell’intera macchina.
Efficienza, Attrito, e autobloccante
Le viti di comando funzionano principalmente tramite contatto strisciante, quindi l'attrito è una parte importante del loro comportamento.
L'efficienza dipende dal profilo della filettatura, angolo di attacco, coefficiente di attrito, lubrificazione, materiale del dado, e caricare.
Alcuni modelli di viti di comando possono resistere all'azionamento inverso in condizioni specifiche, ma l'autobloccaggio non dovrebbe mai essere considerato solo perché un componente è una vite di comando.
Il comportamento dipende dalla geometria della filettatura e dall'attrito e può cambiare con la lubrificazione, Indossare, vibrazione, or operating conditions.
For lifting, presa, or safety-critical applications, il progetto dovrebbe valutare in modo indipendente la guida in retromarcia e incorporare un freno adeguato o un altro meccanismo di sostegno del carico, ove richiesto.
Indossare, Lubrificazione, e durata di servizio
L'usura si sviluppa nell'interfaccia di scorrimento tra vite e dado. Its rate depends on contact pressure, velocità di scorrimento, finitura superficiale, material pairing, lubrificazione, contaminazione, e ciclo di lavoro.
La lubrificazione può ridurre l'attrito e l'usura quando il lubrificante selezionato è compatibile con i materiali, temperatura, ambiente, and operating method.
Alcuni dadi in polimero sono progettati per condizioni di funzionamento a secco, ma i loro limiti di carico e temperatura richiedono ancora una verifica.
Un’utile valutazione della durata d’esercizio considera non solo la durezza del materiale ma anche il comportamento all’usura della chiocciola, shaft finish, allineamento, e requisiti di manutenzione.
In dusty or abrasive environments, una protezione efficace contro la contaminazione può essere importante quanto la selezione iniziale del materiale.
7. Applicazioni di viti di comando personalizzate
Le viti madre personalizzate vengono utilizzate in apparecchiature che richiedono un movimento lineare controllato, posizionamento regolabile, o trasmissione meccanica della forza.
Il loro design varia notevolmente a seconda dell'applicazione, soprattutto in termini di carico, velocità di viaggio, gioco, Resistenza alla corrosione, e la vita operativa prevista.
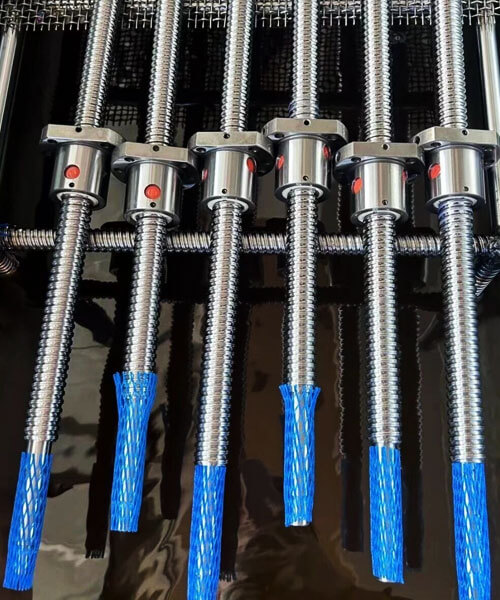
Automazione Industriale e Attuatori Lineari
I macchinari automatizzati utilizzano viti di comando per il posizionamento delle diapositive, apparecchi di regolazione, funzionamento di attuatori compatti, e controllare i movimenti meccanici.
Le viti madre personalizzate consentono ai produttori di apparecchiature di specificare la corsa, Guida, interfacce di montaggio, e la configurazione del dado richiesta da una particolare macchina.
Per sistemi a cicli frequenti, gli ingegneri dovrebbero dare priorità alla resistenza all’usura, coppia di funzionamento stabile, controllo del gioco, e lubrificazione adeguata.
Le applicazioni ad alta velocità richiedono anche la valutazione della velocità critica, rigidità del supporto, e generazione di calore.
Attrezzature CNC e sistemi di posizionamento di precisione
Le viti di comando possono essere utilizzate in regolazioni selezionate della macchina, assi ausiliari, meccanismi di posizionamento degli utensili, e stadi di posizionamento compatti.
La precisione richiesta dipende dalla funzione: un meccanismo di regolazione manuale può tollerare un gioco maggiore rispetto a un asse automatizzato che inverte ripetutamente la direzione.
Per applicazioni di posizionamento, il progetto dovrebbe definire la precisione del passo, rettilineità, concentricità della caratteristica finale, gioco del dado, e la ripetibilità richiesta a livello di sistema.
Dove l'alta velocità, elevata rigidità, e l'alta efficienza dominano i requisiti, una vite a ricircolo di sfere potrebbe essere una soluzione più appropriata.
Macchine per l'imballaggio e l'assemblaggio
Le attrezzature per l'imballaggio e l'assemblaggio utilizzano spesso viti di comando per regolare le guide, modificare i formati dei prodotti, componenti di posizione, e regolare le impostazioni meccaniche.
Queste applicazioni potrebbero richiedere modifiche ripetute, confezione compatta, e funzionamento affidabile in caso di esposizione a polvere o detergenti.
La lavorazione delle estremità personalizzata può semplificare l'integrazione con i volantini, accoppiamenti, cuscinetti, e staffe di montaggio.
La scelta del materiale e del trattamento superficiale deve riflettere l'ambiente operativo e la procedura di manutenzione effettivi.
Attrezzatura medica e di laboratorio
Gli strumenti di laboratorio e i dispositivi medici selezionati possono utilizzare viti di comando per il posizionamento del campione, regolazione dell'altezza, meccanismi di dosaggio, e movimento controllato.
A seconda dell'attrezzatura, requisiti importanti possono includere un movimento fluido, basso rumore di funzionamento, dimensioni compatte, Resistenza alla corrosione, e ripetibilità costante.
Il materiale e il lubrificante selezionati devono essere compatibili con il regime di pulizia e i componenti circostanti.
Dove l'attrezzatura è soggetta a requisiti normativi o di pulizia, materiale applicabile, tracciabilità, e i requisiti di documentazione dovrebbero essere definiti prima della produzione.
3Stampanti D e sistemi di movimento compatti
Alcune stampanti 3D e sistemi di movimento compatti utilizzano viti di comando per spostare piattaforme o regolare componenti lungo un asse lineare.
Le priorità di progettazione includono la compattezza, basso attrito, movimento coerente, e rigidità sufficiente.
Il passo appropriato dipende dalla corsa per giro desiderata, caratteristiche motorie, risoluzione di posizionamento richiesta, e velocità operativa.
Un passo più fine può fornire una maggiore riduzione dello spostamento meccanico per giro del motore, ma la risoluzione di posizionamento effettiva ottenibile dipende anche dal controllo del motore, gioco, rigidità, e altri fattori di sistema.
Regolazione per carichi pesanti e attrezzature industriali
Le viti di comando vengono utilizzate anche nei morsetti, presse, meccanismi di sollevamento, e sistemi di regolazione per carichi pesanti.
Queste applicazioni richiedono un'attenta valutazione del carico assiale, diametro del nucleo, pressione di contatto del filo, condizioni di sostegno, e possibile guida all'indietro.
Dove una vite di comando supporta un carico sospeso o pericoloso, la progettazione deve comprendere adeguate disposizioni in materia di tenuta del carico e misure di sicurezza.
La sola resistenza all’attrito di una vite non dovrebbe essere trattata come un blocco di sicurezza garantito.
8. Insidie comuni e come evitarle
Molti problemi alle viti di comando derivano da specifiche incomplete o da una mancata corrispondenza tra il componente e le sue condizioni operative.
Affrontare questi problemi durante la progettazione è generalmente più economico che correggerli dopo l'installazione.
Selezione di una vite solo in base al diametro
Un diametro maggiore può aumentare la rigidità e la resistenza del nucleo, ma non garantisce automaticamente la capacità di carico richiesta, precisione, o durata di servizio.
Forma del filo, diametro minore, condizione materiale, lunghezza non supportata, contatto del dado, e anche le condizioni operative contano.
Come evitarlo: Definire il carico, colpo, velocità, disposizione di sostegno, ciclo di lavoro, e la durata necessaria prima di finalizzare il diametro.
Controllare lo stress di trazione o compressione, instabilità, e le condizioni di contatto della filettatura, a seconda dei casi.
Tono confuso con il piombo
Usare il passo come se fosse la corsa lineare per giro può produrre un calcolo errato della velocità o una progettazione incompatibile.
Ciò è particolarmente importante per le discussioni con più inizi, dove il passo è maggiore dell'altezza.
Come evitarlo: Campo statale, Guida, e il numero di principi separatamente sul disegno o sulle specifiche tecniche. Verificare che il dado e la vite utilizzino lo stesso sistema di filettatura e la stessa geometria.
Specificazione di tolleranze strette senza una ragione funzionale
Tolleranze troppo restrittive possono aumentare i tempi di lavorazione, costi di ispezione, e rischio di scarto senza migliorare le prestazioni della macchina finita.
Come evitarlo: Identificare le dimensioni funzionali critiche e applicare tolleranze più strette solo dove necessario.
Definire la precisione del lead, adatto, rettilineità, esaurire, e tolleranze delle caratteristiche finali in base ai requisiti di assemblaggio.
Ignorare il contraccolpo e il comportamento di inversione
Un meccanismo può muoversi con precisione in una direzione ma mostrare una perdita di movimento quando la direzione si inverte.
Ciò può essere causato dal gioco del dado, Indossare, flessibilità di montaggio, o altre fonti di gioco meccanico.
Come evitarlo: Specificare il gioco ammissibile e le condizioni operative nelle quali deve essere raggiunto.
Considerare un dado regolabile o precaricato ove giustificato, tenendo conto dell'attrito associato, coppia, e indossa.
Scelta di materiali per viti e dadi incompatibili
Una combinazione di materiali che funziona bene con carichi bassi potrebbe subire un'usura eccessiva, malvagio, strisciamento, o problemi termici in diverse condizioni operative.
Come evitarlo: Valutare insieme la vite e il dado. Considera la pressione di contatto, velocità di scorrimento, lubrificazione, temperatura, contaminazione, esposizione chimica, e la durata di servizio prevista.
Trascurare il supporto e l'allineamento dell'albero
Anche una vite ben lavorata può produrre vibrazioni, usura irregolare, o coppia incoerente se installato con scarso allineamento o supporto inadeguato.
Come evitarlo: Progettare tempestivamente la disposizione dei cuscinetti, controllare la relazione tra l'asse della filettatura e le caratteristiche finali funzionali, e ispezionare la rettilineità e l'eccentricità dove richiesto.
Controllare il sistema assemblato anziché fare affidamento esclusivamente sulle misurazioni delle singole parti.
Mancata pianificazione della lubrificazione e della contaminazione
Una lubrificazione inadeguata o l'ingresso di particelle abrasive possono accelerare l'usura e aumentare l'attrito.
Al contrario, un lubrificante non idoneo può danneggiare i dadi in polimero, contaminare un processo, o creare incompatibilità con l'ambiente operativo.
Come evitarlo: Definire i requisiti di lubrificazione e protezione prima della produzione.
Considera le copertine, soffietto, sigilli, intervalli di manutenzione, e lubrificanti compatibili con i materiali, ove appropriato.
9. Conclusione
Le viti di comando personalizzate sono una soluzione progettata con precisione per applicazioni in cui le viti standard non possono soddisfare le esigenze di carico, velocità, precisione, o ambiente.
Comprendendo la geometria del filo, Selezione del materiale, processi di produzione, e controllo di qualità, ingegneri e acquirenti possono specificare viti che garantiscono affidabilità, prestazioni di lunga durata.
La chiave è la collaborazione tempestiva con un esperto di lavorazione. Un fornitore che comprende sia l'intento progettuale che le realtà produttive può consigliare la giusta forma di filettatura, materiale, e grado di precisione ed evitare le costose insidie derivanti da congetture.
FAQ
Qual è la differenza tra tono e piombo?
Il passo è la distanza assiale tra i punti di filettatura corrispondenti adiacenti, mentre il passo è la distanza assiale percorsa durante un giro completo.
Per una vite a principio singolo, la direzione e l'altezza sono uguali. Per una vite a più principi, il passo è uguale al passo moltiplicato per il numero di principi.
Quale tipo di filettatura è migliore per una vite madre personalizzata?
Non esiste un tipo di thread universalmente migliore. Le filettature trapezoidali acme e metriche sono scelte comuni per la trasmissione di potenza industriale perché bilanciano resistenza e producibilità.
Le filettature quadrate possono essere adatte ad applicazioni specializzate che richiedono un'efficienza di trasmissione favorevole, mentre le filettature di sostegno sono progettate per un carico assiale sostanziale principalmente in una direzione.
La selezione dovrebbe tenere conto del carico, velocità, adatto, disegno del dado, capacità produttiva, e costo.
Come è possibile ridurre il gioco in una vite di comando??
Il gioco può essere ridotto mediante adeguate tolleranze tra viti e dadi, dadi regolabili, disegni con dado diviso, o precarico controllato.
La scelta dipende dalle prestazioni di posizionamento richieste e dall'attrito accettabile.
Un precarico eccessivo può aumentare la coppia motrice, Calore, e indossa, quindi il progetto dovrebbe bilanciare la perdita di movimento con la durata di servizio.
Come è possibile migliorare la durata di una vite di comando?
La durata utile può essere migliorata selezionando una coppia di materiali vite-dado compatibile, controllare la pressione di contatto, garantendo il corretto allineamento, utilizzando una lubrificazione adeguata, e proteggere il filo dalla contaminazione.
Anche operare entro i limiti di carico e velocità previsti dal progetto e ispezionare periodicamente l'usura può aiutare a prevenire guasti prematuri.
Per applicazioni impegnative, le aspettative di vita utile dovrebbero essere stabilite attraverso analisi ingegneristiche e, dove necessario, test rappresentativi.
Posso usare una vite di comando verticalmente senza freno?
Una vite di comando a principio singolo con un angolo di attacco basso è spesso autobloccante e può sostenere un carico verticale senza freno. Le viti a principio multiplo generalmente non sono autobloccanti e potrebbero richiedere un freno.