


1. Introduction
Les buses industrielles sont bien plus que de simples sorties de fluides. Dans les usines pétrochimiques, Systèmes aérospatiaux, lignes de transformation des aliments, équipement marin, ensembles hydrauliques,
et appareils de pulvérisation de précision, les buses jouent un rôle décisif dans l’atomisation, formation de jets, Régulation du flux, contrôle de pression, et livraison moyenne.
Leurs performances sont directement influencées par la précision géométrique, qualité du canal interne, résistance à la corrosion, intégrité mécanique, et la cohérence de la fabrication.
En raison de ces exigences, la fabrication de buses est un problème de décision technique classique: la pièce doit-elle être produite par casting de précision ou par Usinage CNC?
2. Ce qui rend la fabrication de buses techniquement exigeante?
UN ajutage est un composant de mise en forme du flux, ce qui signifie que sa forme interne et externe a un impact fonctionnel direct.
Contrairement à de nombreuses pièces structurelles, une buse ne peut pas être jugée uniquement par sa résistance ou son apparence. Sa géométrie doit supporter un comportement fluide stable.
Exigences techniques clés pour les buses
- Canaux de flux internes précis
- Surfaces d'écoulement lisses et constantes
- Taille précise de l'orifice
- Surfaces d'étanchéité stables
- Bonne résistance à la corrosion et à l'usure
- Résistance aux vibrations, choc de pression, et cavitation
- Performances reproductibles sur tous les lots de production
Ces exigences créent une fenêtre de fabrication étroite. Une rugosité de surface trop importante peut perturber l'écoulement. L’écart dimensionnel peut modifier la forme de pulvérisation ou le coefficient de décharge.
Des défauts internes peuvent provoquer des fuites, colmatage, ou panne locale. Pour cette raison, le processus de fabrication est indissociable des performances des buses.
3. Traiter les principes fondamentaux
Buse de coulée de précision
Casting de précision, souvent appelé casting d'investissement ou casting de bois perdu, est un procédé de forme quasi nette qui est particulièrement adapté aux pièces à géométrie complexe.
Le parcours typique comprend la création de motifs en cire, Bâtiment de coquille en céramique, déwax, tir de la coquille, coulant en métaux, refroidissement, retrait de la coque, et finir.
Pour la production de buses, ce procédé permet de faire fondre l'acier inoxydable, laiton, ou alliage haute température à couler dans un moule en céramique personnalisé.
Le résultat est une ébauche de buse presque finie avec des contours intégrés, canaux incurvés, et des caractéristiques complexes qui seraient difficiles ou coûteuses à usiner à partir d'un stock solide.
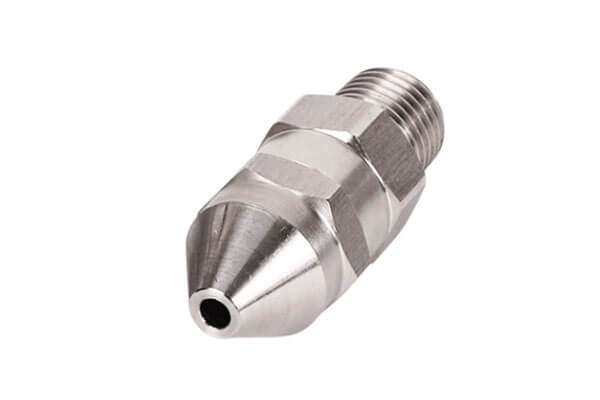
Caractéristiques de base
- Forte liberté géométrique
- Bonne adéquation aux structures intégrées
- Besoin réduit d’usinage du corps entier
- Efficace pour les volumes de production moyens et élevés
- Convient aux complexes, pièces en alliage résistant à la corrosion
Buse usinée CNC
Usinage CNC est un processus soustractif qui utilise des trajectoires d'outils programmées pour retirer de la matière des billettes, bars, sorts, ou du matériel laminé.
Cela implique généralement de tourner, fraisage, forage, filetage, usinage de trous profonds, et finition de précision.
Pour la production de buses, L'usinage CNC est particulièrement performant lorsque la géométrie est régulière, les tolérances sont serrées, et les passages d'écoulement sont accessibles aux outils.
Il est largement utilisé pour les buses de haute précision à trous droits., éléments concentriques, surfaces d'étanchéité fiables, et des exigences dimensionnelles strictes.
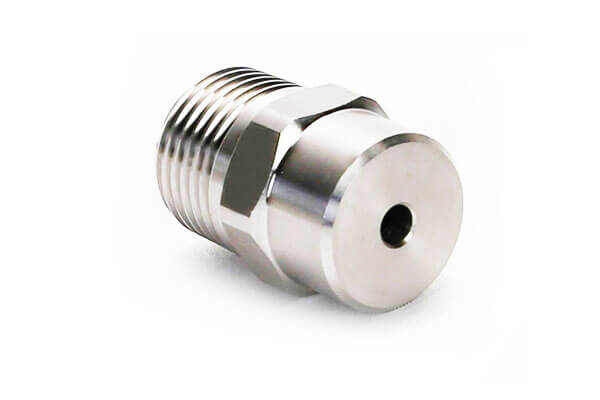
Caractéristiques de base
- Excellente précision dimensionnelle
- Contrôle supérieur sur les surfaces critiques
- Prototypage rapide et modifications de conception
- Aucun investissement en moisissure
- Grande flexibilité pour les petits lots et le travail personnalisé
4. Comparaison d'ingénierie côte à côte
Adaptabilité structurelle et complexité de conception
| Aspect | Buse de coulée de précision | Buse usinée CNC |
| Liberté géométrique | Très haut | Modéré à élevé, mais dépendant de l'accès à l'outil |
| Courbes courbées / canaux en spirale | Excellent | Difficile et coûteux |
| Passages internes multibranches | Excellent | Généralement inefficace |
| Structures intégrées à parois minces | Bien | Possible, mais souvent plus cher |
| Coins internes pointus | Limité par la coulée | Plus facile à usiner dans les zones accessibles |
| Formation d'une seule pièce | Fort avantage | Nécessite généralement une géométrie plus simple |
Le moulage de précision est le meilleur choix lorsque la buse comprend des canaux incurvés, cavités asymétriques, passages multibranches, ou un corps intégré complexe.
Il peut produire des composants de forme presque nette qui réduisent les étapes d'assemblage et éliminent les joints soudés., ce qui est particulièrement utile pour les systèmes de fluides sensibles aux fuites.
L'usinage CNC est plus adapté aux usages réguliers, symétrique, et formes accessibles par outils. Il excelle dans les trous droits, alésages concentriques, fils de discussion, faces d'étanchéité plates, et géométries coniques standard.
Mais lorsque la conception devient très complexe en interne, le temps et les coûts d'usinage augmentent fortement.
Précision dimensionnelle et qualité de surface
| Paramètre de performances | Buse de coulée de précision | Buse usinée CNC |
| Tolérance dimensionnelle générale | CT4 - CT6, environ ±0,05 à ±0,15 mm | ±0,005 à ±0,02 mm |
| Ouverture minimale pratique | À propos 0.5 mm | À propos 0.1 mm |
| Rugosité de surface de la forme brute | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Planéité de la face d'étanchéité | Nécessite généralement une finition secondaire | Peut être formé directement avec une haute précision |
| Douceur du canal interne | Bien, mais avec une texture moulée | Excellent |
L'usinage CNC est clairement supérieur lorsque la buse nécessite un contrôle de tolérance extrêmement strict, surtout dans la zone des orifices, face d'étanchéité, et caractéristiques concentriques.
Il produit des surfaces plus lisses et un meilleur contrôle sur les dimensions critiques.
Le moulage de précision permet d'obtenir une précision utile pour de nombreuses buses industrielles, mais la surface telle que coulée conserve généralement sa texture de solidification.
Ce n'est pas nécessairement un problème dans les applications ordinaires par pulvérisation ou par jet., mais les surfaces les plus fonctionnelles nécessitent généralement un usinage ou un polissage local.
Utilisation des matériaux et microstructure
| Aspect | Buse de coulée de précision | Buse usinée CNC |
| Formulaire de départ matériel | Métal fondu | Stock solide, forgeage, ou un bar |
| Utilisation des matériaux | Environ 85 % à 92 % | Environ 30 % à 55 % |
| Génération de ferraille | Faible à modéré | Volume de copeaux élevé |
| Microstructure | Structure dendritique moulée | Structure à grains forgés |
| Orientation du flux de métal | Pas continu comme le bois forgé | Conservé dans le matériau de base, en partie perturbé par la coupe |
Le moulage de précision est généralement plus économe en matériaux.
Cela est particulièrement important lorsque la buse est fabriquée à partir d'alliages coûteux tels que l'acier inoxydable., alliages nickel, ou alliages de titane. Moins de déchets signifie un coût effectif inférieur et une mise à l’échelle plus facile.
L'usinage CNC commence par un matériau corroyé qui présente déjà une structure de grain raffinée et une forte continuité mécanique.
Cela confère à la pièce finie une résistance de base et une résistance à la fatigue élevées.. Cependant, le processus de découpe génère des copeaux et peut altérer localement la couche superficielle par la chaleur et les contraintes.
La différence n’est pas simplement académique. Cela affecte le coût, réponse mécanique, et comportement à la corrosion en service.
Propriétés mécaniques et durabilité de service
| Indicateur mécanique | Buse de coulée de précision | Buse usinée CNC |
| Résistance à la traction | Légèrement inférieur dans les pièces moulées en acier inoxydable typiques | Plus élevé en bois forgé |
| Résistance à l'impact | Modéré | Haut |
| Résistance à la fatigue | Bon pour un service stable | Plus résistant aux chargements cycliques |
| Résistance à haute pression | Convient pour moyenne pression | Mieux pour les très hautes pressions |
| Se résistance à l'usure | Uniforme, motif d'usure stable | Dureté locale et résistance à l'abrasion plus élevées |
| Service de milieu corrosif | Très bien, surtout après un traitement thermique approprié | Bien, mais l'état de la surface compte |
Les buses usinées CNC sont généralement privilégiées dans les applications à haute pression, sujet aux vibrations, ou environnements à forte fatigue.
Leur matériau de base tend à conserver une meilleure continuité mécanique, qui prend en charge des conditions de service exigeantes.
Les buses de coulée de précision sont souvent mieux adaptées aux milieux chimiques corrosifs, environnements humides à haute température, et des systèmes à débit stable où la géométrie et la compatibilité des matériaux comptent plus que la résistance aux pressions extrêmes.
Lorsqu'il est correctement traité thermiquement, l'acier inoxydable moulé peut offrir d'excellentes performances contre la corrosion.
Cycle de production et adaptabilité des lots
| Aspect | Buse de coulée de précision | Buse usinée CNC |
| Configuration initiale | Développement de moules et de processus requis | Aucun moule requis |
| Vitesse du prototype | Ralentissez | Très rapide |
| Production de masse | Efficace une fois stabilisé | Efficace uniquement pour les formes plus simples |
| Meilleure taille de lot | Bas à moyen, souvent 50 à 10 000 pièces | De très petits lots à des séries modérées |
| Flexibilité de changement | Inférieur | Très haut |
Le moulage nécessite un outillage initial et une préparation du processus, donc le délai est plus long au début. Une fois stabilisé, cependant, cela peut devenir très efficace pour une production répétée.
Cela le rend attrayant lorsque la conception de la buse est mature et devrait rester inchangée..
L'usinage CNC est le contraire. Il n'a pratiquement aucune barrière en matière d'outillage et est idéal pour le prototypage rapide, essais d'ingénierie, livraison urgente, et production sur mesure.
Le compromis est que chaque pièce doit être coupée individuellement, ce qui peut rendre la production à grande échelle plus lente et plus coûteuse pour les géométries complexes.
Structure de coûts complète
| Facteur de coût | Buse de coulée de précision | Buse d'usinage CNC |
| Coût d'outillage | Plus élevé au début | Très faible ou aucun |
| Coût du matériel | Moins de déchets efficaces | Coût de ferraille plus élevé |
| Coût de la main d'œuvre | Inférieur par pièce à l'échelle | Plus élevé par pièce pour les pièces complexes |
| Coût de post-traitement | Modéré | Faible à modéré |
| Meilleure condition de coût | Pièces complexes, volume modéré à élevé | Pièces simples, faible volume, revirement rapide |
Pour des géométries de buses simples, L'usinage CNC peut être la voie la moins coûteuse, surtout lorsque le volume de production est faible et qu'aucun investissement en outillage n'est justifié.
Pour les géométries de buses de complexité moyenne à élevée, le moulage de précision réduit souvent le coût total en évitant un usinage multi-axes excessif, serrage répété, et opérations d'assemblage.
Les économies de matière sont particulièrement importantes pour les alliages coûteux.
5. Défauts courants et défis de contrôle qualité
Défauts de la buse de coulée de précision
Le moulage de précision offre de nombreux avantages, mais il n'est pas exempt de risques de processus.
| Défaut commun | Effet typique | Méthode de contrôle |
| Trous de sable / inclusions | Peut bloquer les petits passages ou affaiblir des zones locales | Améliorer la qualité de la coque et la filtration |
| Porosité de rétrécissement | Réduit la capacité de charge | Optimiser la conception du déclenchement et de la solidification |
| Retrait dimensionnel | Affecte les tolérances et les surfaces d'étanchéité | Réserve de surépaisseur d'usinage |
| Texture des grains de surface | Rend légèrement les canaux d'écoulement | Finir les zones critiques par usinage ou polissage |
La stratégie de contrôle la plus importante dans les buses de coulée consiste à laisser une surépaisseur d'usinage sur les faces et orifices critiques..
En pratique, les surfaces d'étanchéité et les caractéristiques d'écoulement à tolérance serrée ne doivent pas dépendre entièrement de la précision telle que coulée.
Défauts des buses d'usinage CNC
L'usinage CNC est très précis, mais il a ses propres soucis de qualité.
| Défaut commun | Effet typique | Méthode de contrôle |
| Fouillis | Perturbe le débit et peut provoquer un colmatage | Débarquant, finition des bords |
| Déviation de serrage | Crée une erreur de concentricité | Améliorer la conception des luminaires |
| Écrouissage superficiel | Peut affecter la corrosion et la qualité de la finition | Utiliser une vitesse de coupe et un liquide de refroidissement optimisés |
| Marques d'outils | Augmenter la rugosité dans les zones d'écoulement sensibles | Polissage ou finition secondaire |
Dans les applications avec buses, les petites bavures peuvent être plus nocives qu’il n’y paraît. Même de minuscules imperfections de bord peuvent provoquer des turbulences, pulvérisation inégale, ou rétention de contamination.
C'est pourquoi l'ébavurage après usinage n'est pas facultatif dans la production de buses critiques..
6. Sélection des applications: Quel processus convient à quelle buse?
La buse de coulée de précision est la meilleure pour
- Canaux courbes complexes
- Passages internes multibranches ou irréguliers
- Corps de buses grands ou intégrés
- Milieux corrosifs et service à pression modérée
- Production en lots moyens
- Des alliages de grande valeur où les économies de matière sont importantes
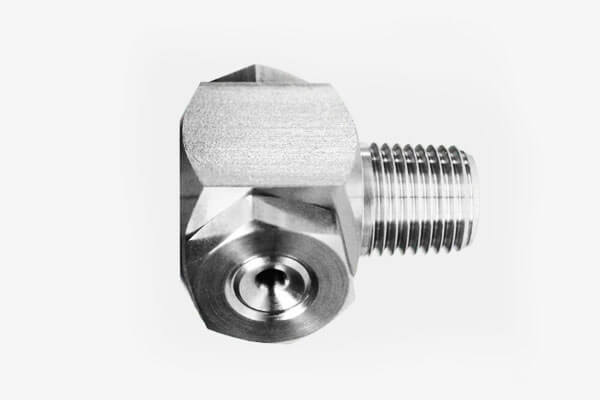
Industries typiques
- Traitement chimique
- Dessalement marin
- Manipulation de l'eau de mer
- Pulvérisation et nettoyage des aliments
- Distribution de fluides industriels moyenne pression
La buse d'usinage CNC est la meilleure pour
- Buses simples à trou droit
- Buses à micro-ouverture
- Surfaces d'étanchéité de précision
- Service à haute pression ou à forte intensité de vibrations
- Prototypage rapide et pièces sur mesure
- Production en petites séries avec des tolérances serrées
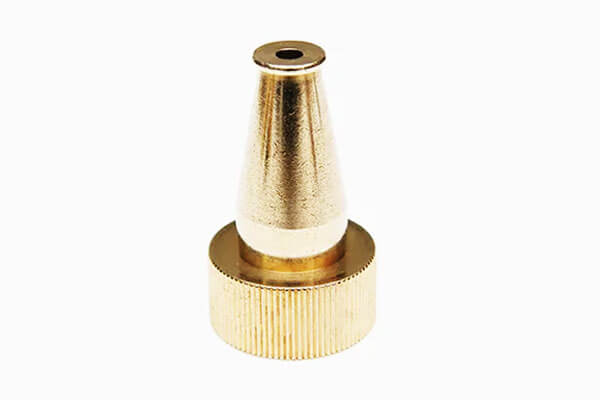
Industries typiques
- Injection de carburant pour l'aérospatiale
- Matériel de nettoyage haute pression
- Systèmes hydrauliques
- Appareils d'atomisation médicale
- Équipement de laboratoire de précision
7. Fabrication de composites: Moulage à blanc + Finition CNC
Dans la production moderne de buses, l'approche la plus aboutie techniquement n'est souvent ni le moulage de précision pur ni l'usinage CNC pur, mais un voie de fabrication hybride qui combine les atouts des deux.
Cette méthode commence par une ébauche moulée avec précision et se termine par une finition CNC ciblée sur les surfaces fonctionnelles..
Pour de nombreuses buses industrielles, en particulier ceux utilisés dans des environnements exigeants de contrôle des fluides, ce processus combiné offre le meilleur équilibre entre la complexité de la géométrie, précision dimensionnelle, qualité de surface, rentabilité, et stabilité de fabrication.
Pourquoi l'approche hybride est importante
Une buse est un composant axé sur la fonction.
Sa forme externe peut être relativement complexe, mais les caractéristiques de performance les plus critiques sont généralement concentrées dans des zones spécifiques: l'orifice, face d'étanchéité, connexion filetée, surfaces de référence, et parfois des zones de transition internes.
Ce sont les endroits où même un très petit écart peut affecter la répartition du jet., consistance du débit, comportement en pression, ou performance de fuite.
Le moulage de précision est excellent pour former le corps global de la buse dans un état proche de la forme nette.
Il peut produire des contours courbes, passages intégrés, géométries extérieures irrégulières, et des formes structurelles complexes qui nécessiteraient autrement un usinage approfondi ou plusieurs pièces assemblées.
Cependant, La coulée seule ne peut généralement pas garantir les tolérances extrêmement strictes et la douceur de surface requises aux interfaces fonctionnelles les plus critiques..
C'est là que la finition CNC devient indispensable.
En réservant les surépaisseurs d'usinage sur les zones nécessaires, les fabricants peuvent utiliser les opérations CNC pour affiner uniquement les zones importantes plutôt que d'usiner la pièce entière à partir d'un stock solide.
Cette approche préserve les avantages géométriques de la coulée tout en atteignant le niveau de précision attendu des buses haut de gamme..
Logique du processus: De la forme quasi nette à la précision fonctionnelle
Le processus hybride commence par une conception de fonderie intentionnellement optimisée pour un usinage ultérieur..
Les ingénieurs ne conçoivent pas la pièce comme une pièce moulée finale; plutôt, ils le conçoivent comme un ébauche de coulée avec tolérances contrôlées.
Ces marges sont généralement laissées sur la région de l'orifice, zones de filetage, Visages d'étanchéité, et autres surfaces de référence qui nécessitent un contrôle dimensionnel strict.
Le corps restant, en particulier les zones qui n'influencent pas directement le comportement final du fluide, est laissé sous sa forme moulée presque nette.
Après la phase de casting, l'ébauche de buse est nettoyée, inspecté, et traité thermiquement si nécessaire.
Ce composant intermédiaire contient déjà les principales caractéristiques structurelles de la pièce finie.
L'usinage CNC est ensuite appliqué de manière sélective et précise, en utilisant des montages et des parcours d'outils adaptés aux surfaces critiques.
En pratique, cela signifie que seule une fraction de la géométrie totale est usinée à la taille finale, ce qui réduit le temps de cycle, usure, et gaspillage de matériaux par rapport à l'usinage en stock complet.
Avantages techniques de la voie composite
L'avantage le plus important du moulage et de la finition CNC est séparation fonctionnelle. Le processus permet à chaque méthode de fabrication de faire ce qu'elle fait de mieux.
Le moulage gère la création de forme et l’économie de matière. L'usinage CNC gère la précision, répétabilité, et raffinement de la surface.
En divisant la partie de cette façon, le fabricant évite de forcer un seul processus à résoudre tous les problèmes.
Ceci est particulièrement utile pour les buses ayant des exigences mixtes.
Par exemple, le corps extérieur devra peut-être être grand, profilé, et structurellement intégré, tandis que le siège du jet interne ou le cône d'étanchéité peut nécessiter un contrôle au niveau du micron..
Une pièce entièrement usinée serait un gaspillage et prendrait du temps.
Une pièce entièrement moulée peut ne pas répondre aux exigences de précision. Une pièce hybride résout les deux problèmes de manière rationnelle.
Un autre avantage majeur est charge d'usinage réduite. Lorsque le corps de la buse est coulé près de sa forme finale, la quantité de matière enlevée par l'usinage est bien inférieure à celle de l'usinage de billettes.
Cela réduit le gaspillage de matières premières, raccourcit le temps de traitement, et réduit la charge de l'outil.
L'avantage devient particulièrement important lorsque la buse est fabriquée à partir d'alliages coûteux tels que l'acier inoxydable., alliages nickel, ou alliages de titane.
Le procédé hybride améliore également liberté de conception. Les ingénieurs peuvent spécifier des géométries internes ou externes complexes sans se soucier du fait que la pièce entière doit être accessible aux outils de coupe.
Tant que les zones de finition critiques sont usinables, le reste de la structure peut rester coulé.
Ceci est très utile dans les applications où le routage fluide, intégration de montage, et la conception compacte de l'emballage sont toutes importantes.
Coût et efficacité de fabrication
Du point de vue de l’économie de production, la voie mixte est souvent la solution la plus équilibrée pour les moyennes- aux produits de buses de grande valeur.
L'étape de coulée absorbe la complexité de la forme, tandis que l'étape CNC est limitée au plus petit nombre de surfaces de grande valeur.
Cela améliore considérablement le rapport entre l'effort de fabrication et la valeur fonctionnelle.
Par rapport à l'usinage de la buse entière à partir de barres pleines, la méthode hybride réduit généralement la consommation de matériaux et le temps de coupe.
Par rapport au fait de compter entièrement sur le casting, il améliore considérablement la précision finale et la cohérence.
Cela le rend particulièrement attractif dans les secteurs où le coût d’une défaillance est élevé., là où la répétabilité dimensionnelle est importante, et où l'alliage lui-même est suffisamment cher pour que les déchets deviennent un problème sérieux.
Le processus est également évolutif. Une fois l’outillage de coulée stabilisé et le programme de finition CNC validé, la production peut évoluer vers un flux de travail reproductible et contrôlé.
Pour des productions moyennes et grandes, le coût unitaire devient souvent très compétitif car l'ébauche de coulée est efficace à mettre en forme et les opérations de finition restent localisées.
Considérations relatives au contrôle qualité
Le succès de la méthode hybride dépend d’une bonne discipline d’ingénierie aux deux étapes.
Si l'ébauche de coulée est mal conçue, la surépaisseur d'usinage ultérieure peut être inégale, excessif, ou insuffisant.
Si la stratégie de finition CNC n'est pas soigneusement contrôlée, les caractéristiques critiques de la buse peuvent perdre leur concentricité, Intégrité d'étanchéité, ou précision du débit.
Pour cette raison, la transition entre fonderie et usinage doit être planifiée dès le départ.
Le modèle de coulée doit inclure des tolérances bien définies sur les zones usinées, et l'inspection post-coulée doit confirmer que l'ébauche est adaptée aux opérations secondaires.
Pendant la finition CNC, les luminaires doivent maintenir un contrôle précis des données, notamment lorsque la buse nécessite des relations coaxiales ou orthogonales entre l'orifice, fil, et faces d'étanchéité.
L'intégrité de la surface est également importante. La structure coulée peut contenir une texture de grain mineure ou une rugosité locale, mais les surfaces usinées finales doivent éliminer ces imperfections dans les zones fonctionnelles.
Dans de nombreux cas, un ébavurage final, polissage, ou une étape de nettoyage est ajoutée pour garantir qu'aucune bavure ou particule résiduelle ne reste dans le trajet d'écoulement.
Cas d'utilisation industrielle typiques
Cette voie de fabrication combinée est largement utilisée dans les buses destinées aux environnements industriels exigeants..
C'est particulièrement courant dans la pétrochimie, marin, aérospatial, et systèmes de contrôle des fluides haut de gamme.
Ces applications nécessitent souvent un corps de buse structurellement complexe et résistant à la corrosion., mais nécessitent également une ou plusieurs surfaces avec un contrôle dimensionnel extrêmement précis.
Les exemples incluent les buses de pulvérisation avec boîtiers intégrés, buses de pulvérisation haute performance, composants de jet de précision, et buses de distribution de fluide résistantes à la corrosion.
Dans chaque cas, l'étape de coulée fournit la plate-forme structurelle, et l'étape d'usinage assure la performance fonctionnelle finale.
Pourquoi il est devenu une solution grand public
L’adoption croissante du « casting blank » + Le modèle de finition CNC n'est pas accidentel.
Cela reflète une tendance plus large dans la fabrication de pointe: utiliser le processus le plus efficace pour chaque fonctionnalité plutôt que de forcer un seul processus à tout faire.
Dans la production de buses, ce principe est particulièrement convaincant car la pièce contient à la fois des zones de forme dominante et des zones de précision dominante.
Par conséquent, la voie hybride est désormais largement considérée comme la solution privilégiée pour les buses industrielles haut de gamme.
Il offre la flexibilité géométrique du moulage, la précision de l'usinage CNC, et une structure de coûts souvent plus favorable que les alternatives entièrement coulées ou entièrement usinées.
Pour les fabricants recherchant des performances fiables et une économie compétitive, c'est souvent le choix d'ingénierie le plus rationnel.
8. Conclusion
La comparaison entre le moulage de précision et l'usinage CNC pour les buses ne dépend pas du processus universellement supérieur.. C'est une question d'ajustement technique.
Casting de précision excelle lorsque la buse est structurellement complexe, une production économe en matériaux est importante, et les conditions de travail sont compatibles avec une fabrication de forme proche du filet de précision moyenne.
Il est particulièrement puissant pour les systèmes intégrés, conceptions résistantes à la corrosion et production rentable de volumes moyens.
Usinage CNC excelle lorsque la buse nécessite une précision dimensionnelle extrême, Excellente finition de surface, résistance à haute pression, et itération rapide.
C'est le choix préféré pour les composants de flux simples mais hautement critiques, prototypes, et production personnalisée en petits lots.
Dans la pratique industrielle moderne, la solution la plus mature est souvent la solution hybride: jeter la forme, machine la fonction.
Cette stratégie capture le meilleur des deux mondes et offre le meilleur équilibre de performances, coût, et la fabrication.
FAQ
Quelle buse a la meilleure résistance à la corrosion?
Dans de nombreux cas, les buses en acier inoxydable moulé avec précision peuvent offrir une excellente résistance à la corrosion, surtout après un traitement thermique et une finition de surface appropriés.
Le résultat final dépend du choix de l'alliage, qualité de surface, et environnement de service.
Les buses en spirale ou très complexes peuvent-elles être fabriquées par usinage CNC?
Oui, mais généralement uniquement avec un équipement multi-axes et à un coût beaucoup plus élevé. Pour des structures internes très complexes, le moulage de précision est généralement plus économique.
Quel processus est le moins cher pour la production de masse?
Pour les conceptions de buses complexes, le moulage de précision devient souvent moins cher à grande échelle. Pour des conceptions de buses simples, L'usinage CNC peut rester plus économique, surtout en faibles volumes.
Quel processus est le meilleur pour un service à très haute pression?
Les buses usinées CNC sont généralement mieux adaptées aux conditions d'ultra-haute pression car elles utilisent généralement du matériel forgé avec une continuité mécanique plus forte et un contrôle dimensionnel plus strict..
Un post-usinage est-il nécessaire pour les buses coulées?
Pour les surfaces critiques, Oui. Faces d'étanchéité, régions filetées, et les orifices fins sont généralement usinés après la coulée pour garantir la précision finale et la qualité de la surface.

