در تولید ریخته گری, این یک پدیده بسیار رایج و گیج کننده است: دو کارخانه ریخته گری دقیقاً همان ریخته گری را از یک آلیاژ تولید می کنند, با استفاده از دمای ریختن یکسان, طرح های دروازه, و مواد را شارژ کنید,
با این حال یکی به طور مداوم قطعات بدون نقص را ارائه می دهد در حالی که دیگری با پایداری درگیر است, ترک های مکرر.
بسیاری از مدیران ریخته گری این شکاف را به مهارت اپراتور نسبت می دهند, تنوع مواد خام, یا حتی شانس.
در واقعیت, این تفاوت تقریباً همیشه ناشی از تفاوتهای اساسی در رفتار سیستم شن و ماسه قالبگیری است که برای مشاهدات اتفاقی نامرئی است..
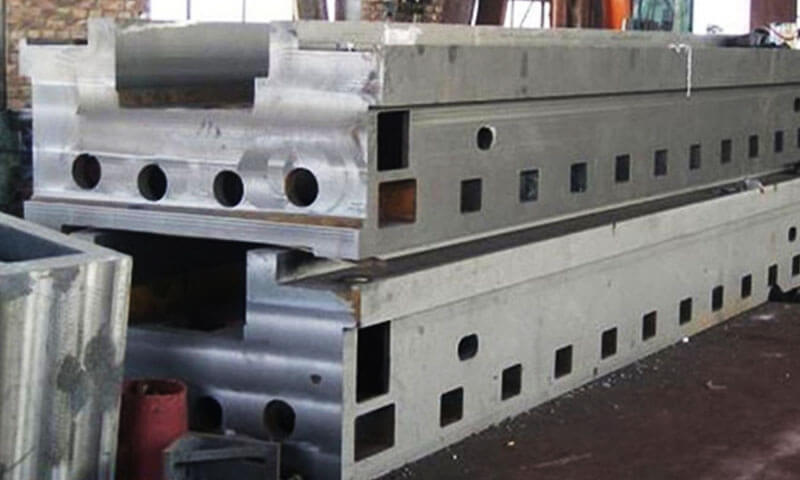
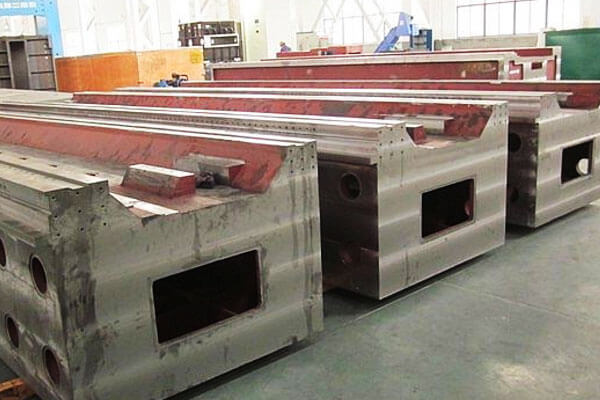
این مقاله به بررسی یک مورد صنعتی کلاسیک در دنیای واقعی می پردازد: ریختهگری تیر 6 متری ماشین ابزار یکسان روی هر دو تولید میشود ماسه و خطوط قالب گیری شن و ماسه خود سخت شونده سیمان.
با پارامترهای ریختن کاملاً منطبق, ترکیب شیمیایی, و کیفیت ذوب, فرآیند شن و ماسه رزین به طور مداوم تیرهای بدون ترک تولید می کرد, در حالی که خط شن و ماسه خود سخت شونده سیمان دچار عیوب ترک خوردگی عرضی مکرر متمرکز در بخش ضخیم تیر میانی شد..
شش مکانیسم اصلی متالورژیکی و فرآیندی در پشت این نتیجه به طور عمیق در زیر تحلیل میشوند, ارائه بینش مهندسی عملی برای تیم های ریخته گری که بهینه سازی فرآیندهای ریخته گری فولاد با مقاطع سنگین را انجام می دهند.
1. چرا همان ریخته گری ماشین ابزار شش متری می تواند متفاوت رفتار کند؟?
تخت ماشین ابزار بزرگ نمونه ای عالی از ریخته گری است که در آن رفتار قالب اهمیت زیادی دارد.
هندسه آن اغلب شامل:
- ابعاد کلی بلند
- بخش های ضخیم و نازک به هم متصل می شوند
- دنده ها و تارها
- باس های بزرگ یا مناطق نصب
- حفره های داخلی
- بخش های افقی بلند
- توده های حرارتی محلی به شدت متفاوت است
- جمع شدگی انباشته انجماد بزرگ
همانطور که فلز از حالت مایع به دمای اتاق سرد می شود, آن را قرارداد می کند.
ریخته گری نمی تواند آزادانه منقبض شود زیرا قالب آن را احاطه کرده است, هسته ها حرکت داخلی را محدود می کنند, و بخش های مختلف ریخته گری با سرعت های مختلف سرد و جامد می شوند.
این باعث ایجاد رقابت بین دو نیرو می شود:
انقباض ریخته گری در مقابل مقاومت قالب در برابر آن انقباض
اگر قالب می تواند در مرحله مناسب تغییر شکل داده یا فرو بریزد, بخشی از انقباض با حرکت قالب انجام می شود.
اگر قالب بسیار سفت باقی بماند, انقباض به طور فزاینده ای به تنش در فلز تبدیل می شود.
برای مدت طولانی, ریخته گری ماشین ابزار نسبتاً باریک, این می تواند بحرانی شود.
مکانیسم اصلی را می توان به عنوان ساده کرد:
انقباض حرارتی + مهار ساختاری → تنش کششی → کرنش پلاستیک موضعی → شروع ترک
اینکه تنش واقعاً به ترک تبدیل میشود یا نه بستگی به دما دارد, ساختار, هندسه, تغذیه, استرس باقیمانده, و توانایی قالب و هسته برای حرکت.
به همین دلیل است که مقایسه صرف دمای ریختن یا ترکیب شیمیایی اغلب کافی نیست.
2. استحکام باقیمانده در دمای بالا و قابلیت تولید قالب
برای یک تیر ماشین ابزار بزرگ, یکی از مهمترین تفاوتهای بین ماسه متصل به رزین و ماسه خود سختشونده متصل به سیمان، نحوه واکنش مکانیکی قالب با افزایش دمای آن و شروع به انجماد و انقباض قالب است..
این تمایز مهمتر از مقایسه مقاومت قالب در دمای اتاق به تنهایی است.
یک قالب میتواند در طول قالبگیری و جابجایی بسیار قوی باشد، اما اگر در طول دورهای که ریختهگری باید آزادانه منقبض شود، بیش از حد سفت باقی بماند، مشکل ساز میشود..
بنابراین باید دو ویژگی را با هم در نظر گرفت:
استحکام باقیمانده در دمای بالا - چقدر استحکام قالب پس از گرم شدن توسط فلز مذاب حفظ می شود.
قابلیت تسلیم یا جمع شدن قالب - زمانی که قالب انقباضی تلاش می کند تا حرکت کند، قالب چقدر می تواند تغییر شکل داده یا مقاومت خود را از دست بدهد.
برای یک تیر ماشین ابزار شش متری, برهمکنش بین این ویژگی ها و انقباض ریخته گری می تواند به شدت بر ایجاد تنش های حرارتی و پارگی داغ تأثیر بگذارد..
شن و ماسه خود سخت شونده سیمان: استحکام باقیمانده بالا و مهار بیشتر
شن و ماسه خود سخت شونده چسبانده شده با سیمان از طریق یک سیستم چسب سیمانی استحکام ایجاد می کند و قادر به تولید قالب های سفت و سخت با ثبات ابعادی خوب است..
تحت شرایط ریخته گری, هر چند, قالب لزوماً مقاومت مکانیکی خود را به سرعت یک سیستم با پیوند آلی از دست نمی دهد..
همانطور که ریخته گری فولاد سرد می شود, آن را تحت انقباض انجماد و سپس انقباض حرارتی. قالب و هسته ها با بخشی از این حرکت مخالف هستند.
جایی که قالب بسیار سفت و سخت باقی می ماند, بخش بیشتری از انقباض مورد نیاز ریخته گری به کرنش و تنش مکانیکی تبدیل می شود.
برای یک تیر ماشین ابزار طولانی, اثر به جای صرفاً محلی، تجمعی است.
یک ریخته گری شش متری می تواند انقباض کامل حرارتی قابل ملاحظه ای را تجربه کند, در حالی که دنده ها, روسای, هسته, و مقاطع ضخیم می توانند محدودیت محلی اضافی ایجاد کنند.
اگر قالب به اندازه کافی تسلیم نشود, تنش حاصل می تواند در مناطق حساس هندسی متمرکز شود.
مکانیسم را می توان به صورت مفهومی به صورت:
انقباض ریخته گری ← مقاومت قالب ← تغییر شکل مهار شده ← تنش کششی ← تجمع کرنش موضعی → شروع ترک
مهم است, هر چند, استحکام قالب باقیمانده را تنها علت ترک خوردگی تلقی نکنید.
خطر ترک واقعی نیز به آلیاژ بستگی دارد, محدوده انجماد, هندسه بخش, شرایط تغذیه, توزیع دما, مهار اصلی, و خواص مکانیکی فلز در دمای مربوطه.
بدین ترتیب, مشکل مهندسی یک قالب بسیار سفت و سخت با پیوند سیمانی صرفاً «بیش از حد قوی» نیست.
مسئله این است که مقاومت آن در برابر انقباض ریخته گری ممکن است در طول یک مرحله حساس از تاریخچه حرارتی ریخته گری قابل توجه باقی بماند..
ماسه های دارای رزین: از دست دادن تدریجی استحکام باند و بهبود عملکرد
سیستم های قالب گیری با پیوند رزینی از چسب های آلی استفاده می کنند که رفتار حرارتی آنها اساساً با سیستم های سیمانی متفاوت است..
هنگامی که در معرض حرارت فولاد مذاب قرار می گیرد, بایندر آلی دچار تخریب حرارتی می شود, با نرم شدن و کاهش تدریجی استحکام پیوند با افزایش دما.
این تغییر بهویژه برای ریختهگریهای بزرگ مرتبط است، زیرا قالب میتواند از یک تکیهگاه قوی در حین پر کردن و جابجایی به شرایط محدودتر در طول خنکسازی بعدی تبدیل شود..
همانطور که بازیگران قرارداد می بندند, شن و ماسه می تواند به تدریج توانایی خود را برای مقاومت در برابر حرکت از دست بدهد.
به جای حفظ یک پوسته بسیار سفت و سخت در اطراف ریخته گری در طول فرآیند خنک سازی, با تحلیل رفتن بایندر، قالب ممکن است سازگارتر شود.
مکانیسم مفهومی است:
انقباض ریخته گری ← تخریب چسب ← کاهش استحکام شن ← حرکت/فروپاشی قالب ← مهار مکانیکی پایین تر
این می تواند برای بزرگ مفید باشد, ریختهگریهای هندسی پیچیده، زیرا بخشی از انقباض حرارتی ریختهگری به جای اینکه به طور کامل به تنش درون فلز تبدیل شود، با تغییر شکل قالب تطبیق داده میشود..
هر چند, ماسه رزینی نباید در دمای بالا کاملاً "نرم" یا "بدون تنش" توصیف شود.
سیستم های رزینی مختلف, غلظت بایندر, دمای شن و ماسه, سیستم های پوشش, تراکم قالب, و تاریخچه های حرارتی منحنی های مقاومت باقیمانده متفاوتی را ایجاد می کنند.
مشخصه مربوطه میزان و وابستگی دمایی کاهش مقاومت است, نه صرفاً اینکه آیا قالب حاوی رزین است.
3. انبساط حرارتی قالب و برهمکنش حرارتی با ریخته گری
مهار قالب تنها بخشی از تعامل حرارتی-مکانیکی بین قالب و ریخته گری بزرگ است..
خود قالب پس از ورود فلز مذاب به داخل حفره دچار انبساط حرارتی و تغییر شکل می شود, و این تغییر ابعادی می تواند مقدار و جهت مهار اعمال شده بر ریخته گری انقباضی را تغییر دهد.
برای یک تیر ماشین ابزار شش متری, این اثر نباید مستقل از انقباض ریخته گری در نظر گرفته شود.
ریخته گری به طور همزمان خنک می شود و سعی در انقباض دارد, در حالی که قالب اطراف در حال گرم شدن است و پاسخ حرارتی خود را می دهد.
بنابراین حالت تنش حاصل توسط حرکت نسبی ریخته گری و قالب, نه با ضریب انبساط حرارتی هر یک از مواد به صورت مجزا.
شن و ماسه چسبیده با سیمان: تعامل حرارتی قوی تر با ریخته گری
ماسه خود سخت شونده چسبیده به سیمان حاوی فاز سنگدانه و سیستم چسباننده سیمانی است., و پاسخ ابعادی آن در حین گرمایش به کانی شناسی سنگدانه ها بستگی دارد, فرمول بایندر, وضعیت رطوبت, تراکم قالب, و تاریخچه حرارتی.
برای ماسه قالب گیری غنی از سیلیس, با گرم شدن قالب توسط فولاد مذاب، انبساط حرارتی سنگدانه اهمیت ویژه ای پیدا می کند.
قالب پس از ریختن به سادگی از نظر هندسی بدون تغییر باقی نمی ماند; ذرات شن و ماسه منفرد و ساختار پیوندی اطراف آن انبساط حرارتی و سایر تغییرات در دمای بالا را تجربه می کنند.
در عین حال, ریخته گری فولاد شروع به جامد شدن می کند و متعاقباً منقبض می شود.
این یک مشکل جابجایی نسبی ایجاد می کند:
حرکت قالب گرم شده + انقباض ریخته گری + انطباق محدود قالب ← افزایش محدودیت سطحی
اگر قالب به اندازه کافی سفت باقی بماند, حرکت حرارتی آن می تواند با انقباض موضعی ریخته گری مخالفت کند.
برهمکنش حاصل ممکن است تنش کششی را در مناطق آسیب پذیر افزایش دهد, به خصوص در جایی که هندسه ریخته گری انقباض دیفرانسیل را تحمیل می کند.
برای یک تیر ماشین ابزار شش متری, اثر می تواند در اطراف مهم شود:
- انتقال بخش ضخیم به نازک
- تقاطع های دنده ای
- روسای بزرگ
- حفره های پشتیبان هسته
- بخش های طولانی مهار شده
- ناپیوستگی های هندسی
نکته کلیدی این است که قالب برای انبساط حرارتی به ماده نیازی به اعمال یک "نیروی فشاری" یکنواخت ساده بر روی قالب ندارد..
انبساط دیفرانسیل و تغییر شکل محدود برای اصلاح حالت تنش کافی است.
ماسه های دارای رزین: پاسخ حرارتی مختلف و تخریب پیشرونده بایندر
ماسه متصل به رزین نیز انبساط حرارتی را تجربه می کند, به ویژه هنگامی که از سنگدانه سیلیس استفاده می شود.
از این رو, از نظر فنی نادرست است که ماسه رزینی را با "انبساط حرارتی ناچیز" توصیف کنیم، صرفاً به این دلیل که از یک چسب آلی استفاده می کند..
تفاوت مهمتر پاسخ حرارتی ترکیبی سیستم سنگدانه و بایندر است.
با افزایش دمای قالب, رزین آلی به تدریج نرم می شود, تجزیه می شود, و استحکام پیوند را از دست می دهد.
در نتیجه، ماسه چسبانده شده می تواند در طول همان دوره ای که در آن ریخته گری تحت انقباض حرارتی قابل توجهی قرار می گیرد، از نظر مکانیکی سخت تر شود..
این یک تعامل متفاوت ایجاد می کند:
انقباض ریخته گری + انطباق پیشرونده قالب ← کاهش انتقال حرکت حرارتی به تنش ریخته گری
قالب هنوز گرم می شود و منبسط می شود, اما توانایی آن برای انتقال آن تغییر ابعادی به عنوان یک محدودیت مکانیکی صلب ممکن است با کاهش بایندر کاهش یابد..
این تمایز به ویژه هنگام مقایسه سیستمهای متصل به رزین و پیوند سیمانی مهم است. سوال مربوطه ساده نیست:
کدام قالب ضریب انبساط حرارتی کمتری دارد?
این است:
چه مقدار از حرکت حرارتی قالب واقعاً به ریخته گری منتقل می شود در حالی که ریخته گری از نظر مکانیکی آسیب پذیر است.?
این یک معیار مهندسی بسیار مفیدتر است.
نوع سنگدانه می تواند مهمتر از نوع بایندر باشد
نکته مهم دیگر این است که انبساط حرارتی به شدت تحت تأثیر کل.
ماسه سیلیس, زیرکون, کرومیت, و سایر سنگدانه های نسوز ویژگی های انبساط حرارتی متفاوتی دارند.
در نتیجه, دو قالب که از چسب های مختلف استفاده می کنند، همچنان می توانند حرکت حرارتی مشابهی را در صورت استفاده از سنگدانه های یکسان نشان دهند, در حالی که دو قالب که از یک سیستم رزینی استفاده می کنند، می توانند زمانی که سنگدانه ها یا درجه بندی ماسه آنها متفاوت است، رفتار متفاوتی داشته باشند..
این بدان معنی است که یک مقایسه فرآیند معنی دار باید بین آنها تمایز قائل شود:
رفتار بایندر + رفتار کل + تراکم قالب + تاریخچه دما
به جای نسبت دادن تمام رفتار حرارتی به چسبنده به تنهایی.
به عنوان مثال, ماسه غنی از کوارتز یک پاسخ انبساط حرارتی مشخصه مرتبط با رفتار تبدیل مواد معدنی خود را نشان می دهد.
حرکت قالب حاصل به ساختار کامل قالب و شرایط گرمایش بستگی دارد, نه صرفاً بر روی یک ضریب بسط منتشر شده.
4. تکامل رطوبت و گاز: چرا محتوای آب سیستمهای متصل به سیمان اهمیت دارد؟
رطوبت یکی از تفاوت های کلیدی بین ماسه خود سخت شونده چسبیده با سیمان و ماسه متصل به رزین است., اما تأثیر آن بر ریختهگریهای بزرگ فولادی پیچیدهتر از این است که بگوییم «آب باعث ایجاد ترک میشود».
مسئله مهم برهمکنش بین رطوبت باقیمانده است, تولید گاز, نفوذپذیری قالب, درجه حرارت, دمای قالب, و شرایط حرارتی و مکانیکی ریخته گری در هنگام پر شدن و انجماد اولیه.
برای یک تیر ماشین ابزار شش متری, قالب نشان دهنده سطح بسیار بزرگی است که در اطراف یک ریخته گری فولادی با دمای بالا قرار دارد.
هر گونه رطوبت یا محصولات تجزیه بایندر که در فصل مشترک قالب و فلز ایجاد می شود باید از طریق قالب منتقل شود..
اگر تکامل گاز از توانایی قالب برای تخلیه فراتر رود, فشار و واکنشهای سطحی حاصل میتواند منجر به نقص شود و تاریخچه حرارتی ریختهگری را پیچیده کند..
تفاوت اساسی این است که سیستم های متصل به سیمان حاوی آب به عنوان بخشی از مکانیسم سخت شدن خود هستند, در حالی که سیستم های متصل به رزین به هیدراتاسیون سیمان متکی نیستند.
هر چند, ماسه رزینی بدون گاز نیست: چسب آلی آن می تواند از نظر حرارتی تجزیه شده و محصولات گازی را در صورت قرار گرفتن در معرض فلز مذاب تولید کند.
شن و ماسه خود سخت شونده سیمان: اب, تولید بخار, و فشار گاز
ماسه خود سخت شونده با پیوند سیمانی از آب به عنوان یک جزء ضروری در فرآیند سخت شدن استفاده می کند.
بسته به سیستم سیمانی, کل, شرایط درمان, رطوبت محیط, زمان ذخیره سازی, و ضخامت قالب, ممکن است مقداری رطوبت از نظر فیزیکی در قالب باقی بماند در حالی که آب اضافی در ساختار بایندر هیدراته گنجانده شده است..
وقتی فولاد مذاب وارد حفره می شود, سطح قالب تحت یک بار حرارتی شدید قرار می گیرد. هر گونه رطوبت آزاد یا فیزیکی موجود در نزدیکی صورت داغ می تواند به سرعت تبخیر شود, ایجاد بخار.
این یک دنباله بالقوه ایجاد می کند:
رطوبت باقیمانده ← گرمایش سریع ← تولید بخار ← انتقال گاز ← اثرات فشار/جریان موضعی
در صورتی که میزان تولید گاز زیاد باشد و نفوذپذیری کافی نباشد, گاز ممکن است در نزدیکی رابط قالب و فلز جمع شود. این می تواند به نقص هایی مانند:
- تخلخل گاز
- منفجر
- ضربه های سطحی
- سوراخ های سوراخ
- رگ یا نقایص مربوط به سطح, بسته به سیستم قالب
- نفوذ فلز یا فرسایش قالب در شرایط نامساعد
درجه خطر به شدت به نفوذپذیری و سیستم تهویه قالب بستگی دارد.
یک قالب به درستی خشک شده یا پخته شده با نفوذپذیری کافی می تواند گاز را به طور موثر آزاد کند, در حالی که یک قالب غنی از رطوبت یا با تهویه ضعیف می تواند مشکلات بسیار شدیدتری ایجاد کند.
آیا بخار مستقیماً باعث ایجاد ترک های حرارتی می شود؟?
این نقطه نیاز به مراقبت خاصی دارد.
توصیف تبخیر رطوبت به صورت مستقیم وسوسه انگیز است "انفجار بخار → خاموش کردن سطح → ترک حرارتی" مکانیزم. در اکثر ریخته گری های فولادی بزرگ, این توضیح خیلی ساده است.
قالب به سرعت گرما را از فولاد مذاب جذب می کند و سطح فلز به طور طبیعی یک گرادیان دما ایجاد می کند..
تبخیر رطوبت ممکن است انتقال حرارت موضعی را تغییر دهد, فشار گاز, و شرایط سطح, اما به طور خودکار به این معنی نیست که سطح فولاد به معنای متالورژیکی فوراً "خاموش" می شود..
اینکه آیا ترک ایجاد می شود بستگی به اثرات ترکیبی دارد:
گرادیان حرارتی + رفتار جامد سازی + مهار قالب + شکل پذیری گرم + هندسه محلی + توسعه استرس
از این رو, رطوبت باید به عنوان عاملی بالقوه در ایجاد عیوب حرارتی و ریخته گری در نظر گرفته شود, به عنوان یک علت مستقل جهانی برای ترک خوردگی درمان نمی شود.
برای یک تیر ماشین ابزار شش متری, این تمایز مهم است، زیرا ترکی که به اشتباه به "خاموش کردن بخار" نسبت داده می شود ممکن است در واقع از ترکیبی از مهار قالب منشاء گرفته شود., حساسیت به پارگی گرم, تفاوت ضخامت بخش, و تغذیه ناکافی.
ماسه های دارای رزین: بدون هیدراتاسیون, اما تجزیه بایندر هنوز هم گاز تولید می کند
ماسه متصل به رزین از طریق هیدراتاسیون سیمان سخت نمی شود. چسب آلی آن تحت عمل آوری شیمیایی قرار می گیرد و متعاقباً هنگامی که در معرض بار حرارتی تولید شده توسط فولاد مذاب قرار می گیرد تجزیه می شود..
در نتیجه, یک قالب رزینی که به درستی آماده شده باشد می تواند در مقایسه با یک سیستم پیوند سیمانی حاوی آب نسبتا کمی باشد, به طور قابل ملاحظه ای مشکل خاص تولید بخار از رطوبت باقیمانده قالب گیری را کاهش می دهد.
هر چند, نادرست است که بگوییم:
ماسه رزینی هیچ گازی تولید نمی کند.
بایندرهای رزین آلی می توانند طیف وسیعی از محصولات تجزیه گازی را در حین ریختن تولید کنند.
اگر افزودن چسب بیش از حد باشد یا نفوذپذیری ضعیف باشد, این گازها هنوز هم می توانند عیوب ریخته گری ایجاد کنند.
بنابراین رابطه مهندسی مربوطه است:
محتوای کلاسور + تجزیه حرارتی + نفوذپذیری + تهویه = رفتار ریخته گری مربوط به گاز
به همین دلیل است که رطوبت کمتر به طور خودکار به معنای کاهش تولید گاز کل نیست.
5. نرخ خنک کننده و گرادیان حرارتی: درایور پنهان پشت شکستگی ریخته گری بزرگ
برای ریخته گری ماشین ابزار شش متری, خنک سازی صرفاً آخرین مرحله پس از انجماد نیست.
این یک فرآیند حرارتی-مکانیکی پیوسته است که در آن شیب دما تغییر می کند, تبدیل فاز, انقباض, مهار قالب, و هندسه محلی با هم تعامل دارند.
حالت استرس حاصل می تواند تعیین کند که آیا یک قالب دست نخورده باقی می ماند یا پارگی داغ ایجاد می کند, ترک های خنک کننده, یا تحریف.
بنابراین تمایز مهم بین ماسه متصل به رزین و ماسه خود سخت شونده با پیوند سیمانی این نیست که یک سیستم به طور خودکار "سریع خنک می شود" و دیگری "آهسته خنک می شود".
رفتار خنک کننده واقعی به نوع سنگدانه بستگی دارد, تراکم قالب, محتوای کلاسور, ضخامت قالب, پیکربندی هسته, مدول ریخته گری, و شرایط تماس حرارتی.
آنچه بین سیستم های شنی به طور قابل توجهی تغییر می کند ترکیب رفتار انتقال حرارت و, مهمتر, چگونه با کاهش دما، قالب به مهار ریخته گری ادامه می دهد.
برای یک تیر ماشین ابزار بزرگ, این تعامل اهمیت ویژه ای پیدا می کند زیرا ممکن است ریخته گری دارای دیواره های نازک طولانی باشد, دنده های سنگین, رئیس های ضخیم, و بخش های عظیم محلی که با سرعت های متفاوتی خنک می شوند.
شن و ماسه چسبیده با سیمان: تعامل حرارتی و مکانیکی طولانی مدت
یک قالب ضخیم متصل به سیمان می تواند عایق حرارتی قابل توجهی ایجاد کند و ممکن است استحکام مکانیکی قابل توجهی را در طول بخش قابل توجهی از چرخه خنک کننده ریخته گری حفظ کند..
زمان دقیق خنک شدن به طور قابل توجهی با اندازه بخش ریخته گری و طراحی قالب متفاوت است, بنابراین مقادیر ثابتی مانند "12-24 ساعت" نباید به عنوان جهانی تلقی شوند.
مسئله مهمتر این است که ریخته گری همچنان به انقباض ادامه می دهد در حالی که قالب ممکن است همچنان مهار مکانیکی معنی دار ایجاد کند..
یک بخش مرکزی سنگین برای مدت طولانی تری از یک تار یا لبه نازک گرم می ماند. همانطور که بخش های نازک تر اطراف از نظر مکانیکی قوی تر می شوند و توانایی کمتری برای تحمل فشار دارند., بخش گرمتر از نظر حرارتی به تکامل خود ادامه می دهد. این باعث ایجاد انقباض دیفرانسیل می شود.
استرس حاصل را می توان به صورت مفهومی در نظر گرفت:
خنک کننده دیفرانسیل → انقباض دیفرانسیل → مهار قالب / هسته → تجمع تنش کششی
اگر کرنش کششی موضعی از شکل پذیری موجود ماده در آن دما بیشتر شود, یک پارگی یا ترک داغ می تواند شروع شود.
برای ریخته گری ماشین ابزار طولانی, خطر با طول کلی ریخته گری تقویت می شود. حتی کرنش های انقباضی نسبتاً کوچک می توانند با جابجایی مطلق قابل توجهی در چندین متر مطابقت داشته باشند.
ماسه های دارای رزین: پاسخ حرارتی و از دست دادن زودتر مهار
ماسه متصل به رزین همچنین دارای مقاومت حرارتی قابل توجهی است, به ویژه هنگامی که از سنگدانه سیلیس استفاده می شود, بنابراین از نظر فنی نادرست است که بگوییم شن و ماسه رزین ذاتاً نرخ خنکسازی بسیار بالاتری را در هر کاربرد ایجاد میکند..
مشخصه مهمتر آن، تخریب وابسته به دما از بایندر آلی است.
همانطور که قالب گرم می شود, رزین به تدریج قدرت پیوند خود را از دست می دهد. در نتیجه, در حالی که ریخته گری وارد مرحله انقباض می شود، قالب می تواند به طور فزاینده ای سازگار شود.
این یک دنباله بالقوه مطلوب ایجاد می کند:
ریختهگری سرد میشود و منقبض میشود ← پیوند رزین استحکام خود را از دست میدهد ← قالب سازگارتر میشود ← انقباض انجام میشود ← مهار کاهش مییابد.
کاهش در مهار قالب می تواند مهمتر از خود نرخ خنک کننده مطلق باشد.
به عبارت دیگر, یک قالب رزین لزوماً با سرد کردن سریع قالب ریخته گری از استرس جلوگیری نمی کند. در عوض میتواند مدت و میزان مهار موثر مکانیکی را در مراحل بعدی خنکسازی کاهش دهد..
6. ریزترک های ناشی از پخت و گشاد کردن قالب
وضعیت قالب قبل از ریختن متغیر دیگری است که اغلب هنگام بررسی ترک خوردگی در قطعات ریخته گری بزرگ نادیده گرفته می شود..
در لحظه ای که فولاد مذاب وارد حفره می شود، قالب برهمکنش خود را با ریخته گری آغاز نمی کند.
قبلاً تحت اختلاط قرار گرفته است, پخت, برهنه کردن, دست زدن, مجمع, نصب هسته, ذخیره سازی, و حمل و نقل.
آسیب وارد شده در این مراحل می تواند بر کیفیت سطح قالب و ثبات ابعادی حفره تأثیر بگذارد..
هر چند, مهم است که بین ریزترک قالب و ترک خوردگی ریخته گری فلز تمایز قائل شویم.
یک نقص قابل مشاهده یا میکروسکوپی در قالب ماسه به طور خودکار به ترک فلزی تبدیل نمی شود. تأثیر آن به محل وقوع و تغییر نفوذ فلز بستگی دارد, هندسه سطح, یا تمرکز استرس.
شن و ماسه چسبیده با سیمان: حساسیت به درمان و رسیدگی
قالب های خود سخت شونده با پیوند سیمانی برای ایجاد استحکام نهایی خود به واکنش های پخت کنترل شده متکی هستند.
برای قالب های خیلی بزرگ, به دلیل ضخامت، عمل آوری یکنواخت می تواند دشوارتر باشد, توزیع رطوبت, شرایط محیط, و غلظت بایندر موضعی ممکن است متفاوت باشد.
مشکلات بالقوه شامل:
- درمان ناهموار
- تغییر قدرت موضعی
- شکنندگی سطح
- رسیدگی به آسیب
- ترک در ویژگی های قالب تیز
- تغییرات ابعادی در حین ذخیره سازی
اگر سطح قالب در حین جداسازی یا حمل و نقل آسیب دیده باشد, فلز مذاب ممکن است به منطقه آسیب دیده نفوذ کند یا دوباره تولید کند.
یک خشن, شکسته, یا سطح قالب فرسوده موضعی می تواند یک ناپیوستگی هندسی در ریخته گری ایجاد کند..
در منطقه ای بسیار پر استرس, چنین ناپیوستگی می تواند به عنوان یک عمل کند متمرکز کننده استرس موضعی.
این از نظر فنی دقیق تر از این است که فرض کنیم هر ریزترک در ماسه به طور خودکار به یک ترک فلزی تبدیل می شود.
ماسه های دارای رزین: پخت سریع اما کنترل فرآیند هنوز مهم است
سیستمهای متصل به رزین معمولاً استحکام جابجایی را نسبتاً سریع توسعه میدهند, بسته به سیستم بایندر و کاتالیزور. این می تواند حذف الگو را ساده کند, مونتاژ قالب, و لجستیک تولید.
هر چند, پخت سریع احتمال آسیب قالب را از بین نمی برد.
کاتالیزور بیش از حد, دوز نادرست رزین, اختلاط ضعیف, دمای بیش از حد شن و ماسه, یا عمل آوری ناهموار می تواند تولید کند:
- سطوح قالب شکننده
- تغییر قدرت موضعی
- بی ثباتی بعدی
- واکنش زودرس بایندر
- آسیب قالب در حین جابجایی
به عبارت دیگر, شن و ماسه رزین ذاتاً از عیوب قالب قبل از ریختن مصون نیست. مزیت آن در توانایی توسعه سریع استحکام مورد نیاز و در عین حال حفظ یک پنجره فرآیند کنترل شده نهفته است.
وقتی یک سطح قالب آسیب دیده با فلز مذاب برخورد می کند چه اتفاقی می افتد?
فرض کنید یک دیوار قالب محلی حاوی یک ترک کوچک یا منطقه آسیب دیده است.
چندین نتیجه ممکن است.
فلز ممکن است نقص را فقط به صورت یک بی نظمی سطحی بازتولید کند.
همچنین ممکن است به دهانه نفوذ کند, ایجاد یک باله یا برآمدگی فلزی موضعی. در موارد شدیدتر, حرکت قالب یا فرسایش می تواند هندسه ریخته گری را تغییر دهد.
اینکه آیا ویژگی حاصل از نظر ساختاری مهم می شود یا خیر، بستگی به این دارد:
- عمق نقص
- جهت گیری نقص
- هندسه ریخته گری
- وضعیت استرس محلی
- کمک هزینه ماشینکاری
- شکل پذیری مواد
- پایان سطحی
از این رو, یک نقص قالب بهتر است به عنوان یک مشاهده شود محل شروع بالقوه یا نقص هندسی, نه به عنوان یک منبع خودکار ترک.
7. قابلیت جمع شدن لرزش و ترک خوردگی استرس ثانویه
فرآیند ریخته گری زمانی که فلز به دمای اتاق برسد پایان نمی یابد. Shakeout یکی دیگر از رویدادهای مکانیکی است که می تواند بر یکپارچگی نهایی یک ریخته گری بزرگ تأثیر بگذارد.
برای یک تیر ماشین ابزار شش متری, این مرحله سزاوار توجه ویژه است زیرا ممکن است ریخته گری همچنان دارای تنش پسماند باشد, در حالی که ساختار بلند می تواند نسبتاً مستعد خمش و ضربه باشد.
متغیر کلیدی است قابلیت جمع شدن- توانایی قالب و هسته برای از دست دادن استحکام کافی پس از ریختهگری به طوری که بتوان بدون اعمال بار مکانیکی غیر ضروری، قطعه را جدا کرد..
شن و ماسه چسبیده با سیمان: مقاومت در برابر شکست بالاتر می تواند تقاضای لرزش را افزایش دهد
قالب های متصل به سیمان می توانند پس از ریخته گری استحکام قابل توجهی را حفظ کنند, بسته به سیستم بایندر و قرار گرفتن در معرض حرارتی.
اگر بعد از سرد شدن قالب ریخته گری، قالب به شدت به هم چسبیده باقی بماند, ممکن است انرژی مکانیکی بیشتری برای جدا کردن شن و ماسه از قطعه مورد نیاز باشد.
برای یک تیر عظیم شش متری, لرزش بیش از حد, تأثیر, چکش کاری موضعی, یا شکست مکانیکی کنترل نشده می تواند بارها را به داخل ریخته گری منتقل کند.
این زمانی اهمیت بیشتری پیدا میکند که ریختهگری از قبل شامل باشد:
- تنش حرارتی پسماند
- اعوجاج ناشی از ریخته گری
- ناپیوستگی های محلی
- غلظت تنش هندسی
- مناطق کاهش شکل پذیری
در چنین شرایطی, لرزش ممکن است نقص متالورژیکی اصلی را ایجاد نکند, اما می تواند یک ترک موجود را که قبلاً به شرایط بحرانی خود نزدیک بود، راه اندازی یا گسترش دهد.
این تمایز در تحلیل علت اصلی مهم است.
ماسه های دارای رزین: شکست حرارتی قابلیت جمع شدن را بهبود می بخشد
چسب های رزین آلی به تدریج تحت قرار گرفتن در معرض حرارتی ایجاد شده در طی ریخته گری تجزیه می شوند. این می تواند استحکام شن و ماسه را پس از ریختن کاهش دهد و حذف قالب را آسان تر کند.
در نتیجه, قالبهای متصل به رزین اغلب میتوانند پس از ریختهگری قابلیت جمعشدگی خوبی را بدون نیاز به ضربه مکانیکی بیش از حد داشته باشند..
این یکی از دلایل جذابیت سیستم های رزین برای ریخته گری های پیچیده است که در آن قالب ها در اطراف دنده ها حذف می شوند, حفره, و هسته ها مشکل است.
هر چند, "خود فروپاشی" نباید به معنای واقعی کلمه تفسیر شود. مقاومت ماسه باقیمانده, ضخامت قالب, فرمول بایندر, پوشش, و قرار گرفتن در معرض حرارتی موضعی همه بر رفتار لرزش واقعی تأثیر می گذارد.
آیا Shakeout می تواند ترکی ایجاد کند که قبلا وجود نداشت?
بله - اما این باید دقیقاً توضیح داده شود.
ریخته گری که قبل از لرزش هیچ ترک قابل مشاهده ای ندارد، در صورتی که دارای تنش پسماند کافی باشد و بار مکانیکی اعمال شده از ظرفیت ساختاری محلی فراتر رود، ممکن است در حین برداشتن قالب تهاجمی دچار شکستگی شود..
هر چند, این ثابت نمی کند که فرآیند تکان دادن علت اساسی بوده است.
توالی واقعی ممکن است باشد:
ریخته گری یک ناحیه ضعیف نهفته ایجاد می کند ← تنش پسماند باقی می ماند ← لرزش بار مکانیکی اضافی اعمال می کند ← ترک باز می شود
بدین ترتیب, تکان دادن ممکن است ماشه, در حالی که علت اصلی در طراحی ریخته گری نهفته است, شرایط متالورژیکی, نقص انجماد, یا ایجاد استرس زودتر.
این تمایز برای اقدام اصلاحی مؤثر ضروری است.
8. شن و ماسه رزین در مقابل. شن و ماسه خود سخت شونده سیمان: آنچه واقعاً تغییر می کند?
تضاد اساسی را می توان به صورت زیر خلاصه کرد:
| فاکتور اصلی | ماسه های دارای رزین | شن و ماسه خود سخت شونده با چسب سیمانی |
| مکانیسم سخت شدن | رزین آلی + کاتالیزور/سخت کننده | چسب سیمانی + واکنش های شیمیایی/هیدراتاسیون مبتنی بر آب |
| استحکام اولیه قالب | بالا و قابل کنترل | پس از پخت کافی زیاد است |
| رفتار درجه حرارت بالا | بایندر با حرارت دادن به طور قابل توجهی تخریب می شود | سیستم بایندر بسته به فرمولاسیون می تواند استحکام باقی مانده قابل توجهی را حفظ کند |
| قابلیت جمع شدن | می تواند مطلوب شود زیرا بایندر آلی از نظر حرارتی تجزیه می شود | ممکن است نسبتاً قوی باقی بماند مگر اینکه به طور خاص برای شکست مهندسی شده باشد |
| وابستگی به رطوبت | به طور کلی نیاز به آب آزاد کم است | آب جزء لاینفک سیستم بایندر است |
| تولید گاز | تجزیه بایندر آلی باید کنترل شود | تولید گاز مربوط به آب و بایندر باید کنترل شود |
نفوذپذیری |
به شدت تحت تاثیر تراکم و سطح چسب می باشد | به شدت تحت تاثیر فشردگی, رطوبت, و سیستم کلاسور |
| مناسب ریخته گری بزرگ | بسیار همه کاره برای ریخته گری های پیچیده و بزرگ | می تواند زمانی مناسب باشد که رفتار قالب به درستی کنترل شود |
| حساسیت فرآیند اصلی | سطح کلاسور, کاتالیزور, دمای ماسه, تولید گاز | رطوبت, پخت, استحکام باقیمانده, نفوذپذیری |
| ریسک کلیدی برای تجزیه و تحلیل ترک | مهار بیش از حد یا اثرات گاز در صورت کنترل ضعیف | مهار پایدار قالب / هسته و ناپایداری فرآیند مرتبط با رطوبت |
| تمرکز اصلی مهندسی | انتقال قدرت به جمع شوندگی کنترل شده | قدرت پخت کنترل شده و رفتار شکست کافی |
9. مفاهیم عملی و بهینه سازی فرآیند
برای ریخته گری هایی که تخت های بزرگ ماشین آلات تولید می کنند, ستون, تیرهای عرضی, و سایر قطعات ریخته گری فولادی با مقاطع سنگین, انتخاب بین ماسه چسبانده شده با رزین و ماسه خود سخت شونده متصل به سیمان نباید تنها از منظر هزینه مواد یا قالب گیری ارزیابی شود..
شاخص اقتصادی معنادارتر، هزینه کل تولید یک ریخته گری قابل قبول است:
هزینه قالبگیری ← بازده ریختهگری ← نرخ ضایعات ← دوباره کاری ← تلفات ماشینکاری → هزینه بازرسی → قابلیت اطمینان تحویل
یک سیستم شنی که به ازای هر تن ارزان تر به نظر می رسد، اگر ترک خوردگی را افزایش دهد، ممکن است به طور قابل ملاحظه ای گران تر شود, تحریف, ناپایداری ابعادی, یا آسیب تکان دادن.
در عین حال, نه ماسه رزینی و نه ماسه سیمانی نباید در سطح جهانی برتر توصیف شوند.
انتخاب صحیح بستگی به اندازه ریخته گری دارد, ضخامت بخش, هندسه, الیاژ, حجم تولید, الزامات کیفیت, تجهیزات موجود, و قابلیت کنترل فرآیند.
چه زمانی شن و ماسه خود سخت شونده سیمان مناسب است?
شن و ماسه خود سخت شونده چسبیده به سیمان می تواند یک فرآیند قالب گیری موثر باشد زمانی که ویژگی های آن با ریخته گری سازگار باشد..
این ممکن است به ویژه برای قالب های بزرگ که استحکام قالب بالایی دارند، کاربردی باشد, ثبات ابعادی, هزینه الگوی کم, و لجستیک تولید نسبتا ساده مهم است.
همچنین می تواند برای پایین خاص جذاب باشد- و ریخته گری با حجم متوسط که در آن ابزارهای دائمی گران قیمت توجیه اقتصادی ندارند.
هر چند, با پیچیده تر شدن هندسه ریخته گری و مهار حرارتی-مکانیکی حیاتی تر, ریخته گری باید ارزیابی کند که آیا استحکام باقیمانده و جمع شدن قالب با انقباض ریخته گری سازگار است یا خیر..
برای برنامه های مستعد کرک شدن, سوال مربوطه این نیست که آیا ماسه سیمان از نظر فنی می تواند این جزء را تولید کند یا خیر. این است که آیا فرآیند می تواند این کار را به طور مکرر با نرخ ضایعات و دوباره کاری قابل قبول انجام دهد یا خیر.
هنگامی که شن و ماسه با رزین پیوند خورده است جذاب تر است?
ماسه با چسب رزین اغلب برای بزرگ جذاب است, مجتمع, قطعات ریخته گری با مقاطع سنگین که در آن ساخت قالب دقیق است, هسته های پیچیده, تولید مثل بعدی کنترل شده, و جمع شدن مطلوب پس از ریخته گری مهم است.
مزیت اصلی آن صرفا "کیفیت بالاتر" نیست. مزیت معنی دارتر، توانایی ایجاد یک سیستم قالب گیری است که در آن استحکام در حین جابجایی و ریختن می تواند با کاهش تدریجی استحکام بایندر در طول قرار گرفتن در معرض حرارتی ترکیب شود..
برای ریخته گری ماشین ابزار با ارزش بالا, این می تواند از نظر اقتصادی قابل توجه باشد زیرا کاهش اندک در نرخ ترک و دوباره کاری ممکن است بر هزینه بیشتر سیستم بایندر غلبه کند..
بنابراین مورد تجاری را می توان به صورت بیان کرد:
هزینه قالب گیری بیشتر → احتمال نقص کمتر → ضایعات/بازکاری کمتر → بازده کلی تولید بالاتر
سود واقعی باید با داده های تولید نشان داده شود نه اینکه از قبل فرض شود.
10. پایان
عملکرد یک ریخته گری ماشین ابزار بزرگ به جای یک پارامتر فرآیند واحد، توسط زنجیره ای از فعل و انفعالات تعیین می شود..
ماسه متصل به رزین و ماسه خود سخت شونده با پیوند سیمانی محیط های قالب گیری متفاوتی را ایجاد می کنند, به خصوص از نظر استحکام گرم, استحکام باقیمانده, تکامل گاز, رفتار حرارتی, قابلیت جمع شدن, و مهار مکانیکی.
برای تیر یا تخت ماشین ابزار شش متری, این تفاوتها میتوانند بر حساسیت ترک تأثیر اساسی بگذارند. هر چند, اختصاص نقص به طور کامل به فرآیند قالب گیری ناقص خواهد بود.
طراحی ریخته گری, متالورژی آلیاژی, تغذیه, شیب حرارتی, مهار اصلی, تراکم قالب, پخت, رطوبت, خنک کننده, و تکان دادن همه باید در نظر گرفته شود.
بنابراین قابل اطمینان ترین روش درمان این است قالب و ریخته گری به عنوان یک سیستم مهندسی جفت شده.
هنگامی که یک ریخته گری پس از تغییر فرآیند شن و ماسه رفتار متفاوتی دارد, پاسخ معمولاً در یک پارامتر آشکار پنهان نمی شود.
این در تعامل بین اینکه چگونه فلز میخواهد منقبض شود و چقدر قالب به آن اجازه حرکت میدهد، یافت میشود.
متداول
چرا ماسه سیمان باعث ایجاد ترک بیشتر از ماسه رزینی برای ریخته گری های سنگین می شود?
ماسه سیمان در دمای ریخته گری سفت باقی می ماند, ایجاد تنش مهار انقباضی بالا.
همچنین از نظر حرارتی منبسط می شود, حاوی رطوبت است که باعث شوک بخار می شود, و نیاز به تکان دادن شدید دارد.
ماسه رزینی در دمای بالا نرم می شود, با انقباض محصول می دهد, حداقل رطوبت را دارد, و برای تکان دادن ملایم خود جمع می شود.
آیا می توان از ماسه خود سخت شونده سیمانی برای تیرهای بزرگ ماشین ابزار استفاده کرد?
بله, اما نیاز به اصلاح فرآیند دارد: افزودن عوامل بازده آلی, بهینه سازی دروازه و بالا آمدن, کنترل سرعت خنک کننده, و با استفاده از شیوه های لرزش ملایم.
حتی با بهینه سازی, هر چند, نرخ ترک معمولاً بیشتر از ماسه رزینی خواهد بود.
آیا ماسه رزینی همیشه گرانتر از ماسه سیمانی است؟?
ماسه رزینی هزینه مواد در هر تن بالاتر است, اما به طور معمول بازده بالاتری تولید می کند, ضایعات کمتر, زمان چرخه سریعتر, و هزینه نظافت کمتر.
برای ریخته گری مقاطع سنگین با ارزش بالا, ماسه رزین تقریباً همیشه هزینه کل کمتری را برای هر قطعه خوب ارائه می دهد.
ماسه رزین در چه اندازه ریخته گری ترجیح داده می شود?
هیچ آستانه سختی وجود ندارد, اما به طور کلی برای ریخته گری های بالاتر از 1-2 تن با ضخامت بخش بیش از حد 50 میلی متر, خطر ترک خوردگی ماسه سیمان معمولاً از مزیت هزینه آن بیشتر است.
هر چه ریخته گری بزرگتر و سنگین تر باشد, شن و ماسه رزینی قوی تر است.
آیا می توانید رزین و ماسه سیمان را مخلوط کنید تا حد وسطی به دست آورید?
در برخی از ریخته گری ها از سیستم های هیبریدی استفاده می شود, به طور معمول با یک لایه ماسه رزینی در مقابل سطح ریخته گری و پشت ماسه سیمانی.
این می تواند کیفیت سطح را بهبود بخشد و خطر ترک خوردگی را با هزینه کمتر نسبت به ماسه رزین کامل کاهش دهد, اما نیاز به کنترل دقیق فرآیند دارد.