Defectos de inclusión de escoria en fundición de espuma perdida. se encuentran entre los problemas de calidad más persistentes encontrados en la fundición con patrón de evaporación., particularmente cuando se producen piezas fundidas con superficies mecanizadas extensas o requisitos exigentes de limpieza interna.
El defecto a menudo se describe en entornos de producción como inclusión de arena, penetración de arena, inclusión de recubrimiento, o “arena entrando”, porque el defecto visible puede contener arena seca, revestimiento refractario, residuos de descomposición de la espuma, o escoria metalúrgica convencional.
A diferencia de muchos defectos de fundición aislados, La inclusión de escoria en la fundición de espuma perdida rara vez es causada por una única variable del proceso..
Se entiende con mayor precisión como el resultado de una interacción entre la integridad del patrón y el revestimiento., diseño del sistema de compuerta, comportamiento de arena seca, presión de vacío, condiciones de vertido, manejo de patrones, y limpieza del metal fundido.
Por lo tanto, un enfoque sólido trata la prevención de la inclusión de escoria como una problema de control de procesos a nivel de sistema, en lugar de simplemente aumentar el espesor del recubrimiento o reducir la temperatura de vertido.
1. ¿Qué son los defectos de inclusión de escoria en la fundición de espuma perdida??
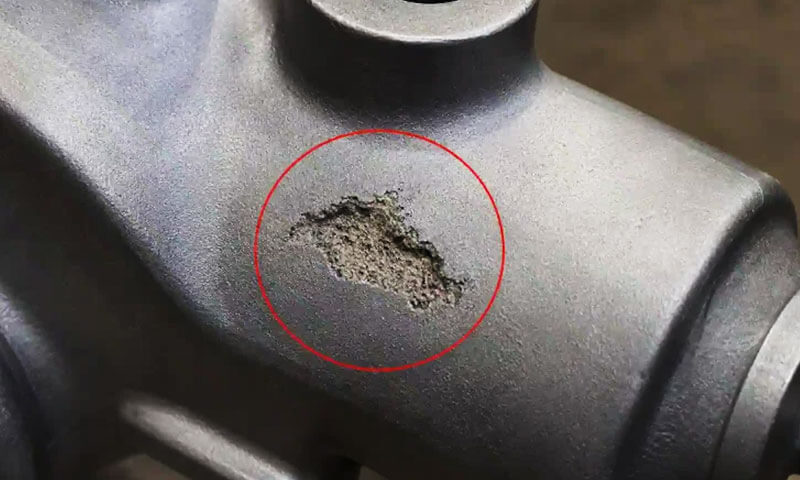
Defectos de inclusión de escoria en fundición de espuma perdida. Son defectos no metálicos que se forman cuando materiales extraños quedan atrapados dentro de la pieza fundida durante el llenado y solidificación del molde..
Dependiendo de su origen, Estos defectos pueden consistir en arena de moldeo seca, partículas de revestimiento refractario, escoria metalúrgica, óxidos, residuos de descomposición de la espuma, o combinaciones de estos materiales.
En Casting de espuma perdida, El defecto a menudo se denomina en producción como inclusión de arena, entrada de arena, inclusión de recubrimiento, o penetración de arena.
Aunque estos términos a veces se usan indistintamente, no siempre describen exactamente el mismo mecanismo.
La inclusión de arena generalmente se refiere a la incorporación de arena de moldeo al metal., Considerando que la escoria o inclusiones refractarias pueden originarse a partir del metal fundido., revestimiento, o sus reacciones durante el llenado.
El problema fundamental es que el metal fundido debe avanzar a través de un camino estable., Cavidad revestida de refractario mientras el patrón de espuma polimérica se descompone y sus productos gaseosos y líquidos escapan a través del revestimiento y la arena seca..
Si el recubrimiento pierde su integridad., La arena suelta queda atrapada en el metal.. Asimismo, si ya hay partículas de escoria u óxido en el metal fundido, Pueden ser transportados al interior de la pieza fundida y quedar atrapados durante la solidificación..
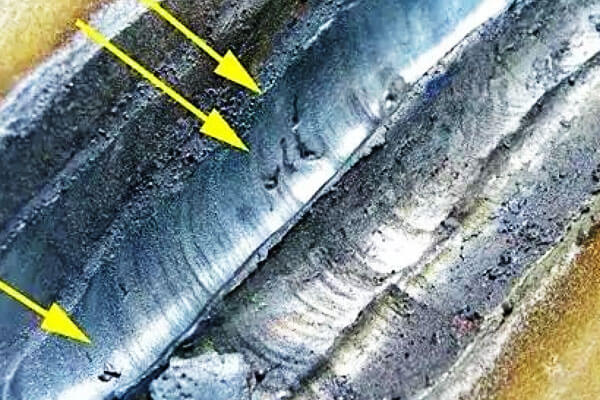
Apariencia típica e identificación
Los defectos de inclusión de escoria no siempre son visibles inmediatamente después de la sacudida..
Un yeso puede parecer aceptable externamente pero revelar inclusiones significativas sólo después Mecanizado CNC, perforación, molienda, o seccionar expone la región afectada.
Las superficies mecanizadas pueden mostrar puntos aislados, parches irregulares, manchas, o grupos de material extraño. Su apariencia varía según la fuente de la inclusión..
Partículas granulares blancas o de color claro. A menudo se asocian con arena de sílice o material refractario., mientras gris, gris oscuro, o regiones negras puede indicar escoria, óxidos, residuos de revestimiento, o productos carbonosos de la descomposición de la espuma..
Sin embargo, La apariencia visual por sí sola no puede determinar de manera confiable el origen de una inclusión..
Para solucionar problemas de producción, examen metalográfico y, cuando sea necesario, Análisis SEM/EDS Puede distinguir una partícula de arena rica en sílice de una inclusión metalúrgica rica en óxido o un fragmento de revestimiento refractario..
| Aspecto del defecto observado | Posible origen | Ubicación típica |
| Manchas granulares blancas | Arena de sílice o partículas refractarias | Superficies mecanizadas, cerca de puertas |
| Manchas irregulares grises o negras | Escoria, óxidos, residuos de revestimiento | Regiones de fundición internas |
| Inclusiones lineales o en forma de grietas. | Agrietamiento del revestimiento seguido de entrada de arena. | Uniones de patrón, uniones de puertas |
| Clústeres de inclusión | Fallo localizado del recubrimiento o flujo de metal turbulento | bebedero, corredor, áreas de entrada |
| Grandes regiones internas no metálicas. | Entrada severa de arena o desconchado del recubrimiento | Cerca del sistema de compuerta o transiciones de fundición |
¿Dónde ocurren las inclusiones de escoria??
El defecto puede ocurrir potencialmente a lo largo de todo el recorrido del flujo de metal., incluyendo el taza vertiendo, chorro, corredor, cuánto, uniones del sistema de compuerta, y cavidad de fundición.
Sin embargo, Las áreas de mayor riesgo suelen ser lugares donde el sistema de compuerta se conecta a la pieza fundida o donde la geometría provoca cambios abruptos en la dirección o velocidad del flujo..
El bebedero a corredor, corredor a entrada, y conexiones de entrada a patrón merecen especial atención.
Estas regiones están expuestas a importantes tensiones térmicas y mecánicas durante el vertido..
Si el revestimiento en uno de estos lugares está agrietado, mal unido, excesivamente delgada, o dañado localmente durante el ensamblaje del patrón o el llenado de arena, El metal fundido puede entrar en contacto directo con la arena circundante..
Una vez que se rompe la barrera del recubrimiento, la combinación de presión del metal, succión al vacío, y fuerzas de flujo de metales Puede arrastrar arena suelta y partículas refractarias al metal líquido..
El material arrastrado luego se transporta al interior de la pieza fundida y puede quedar atrapado a medida que el metal se solidifica..
2. Por qué la inclusión de escoria es particularmente difícil en la fundición de espuma perdida
La fundición a espuma perdida se diferencia fundamentalmente de la fundición en arena convencional porque el patrón de espuma permanece dentro del molde hasta el vertido..
El patrón no desaparece simplemente antes de que el metal entre en la cavidad.; en cambio, se sufre Descomposición térmica y vaporización a medida que el metal fundido lo reemplaza progresivamente..
Esto crea varios fenómenos de transporte simultáneos.:
- El metal fundido avanza a través de la cavidad..
- El patrón de polímero se descompone..
- Los productos de descomposición de gases y líquidos migran a través del revestimiento refractario..
- La presión de vacío influye en el llenado del molde y en la evacuación del gas..
- El revestimiento refractario está expuesto a intensas cargas térmicas y mecánicas..
- La arena seca que rodea el patrón debe mantener una integridad estructural suficiente..
Si el revestimiento se agrieta o pierde adherencia, El metal que avanza puede entrar en contacto directo con la arena suelta..
Si el sistema de compuerta no está protegido adecuadamente, La arena y los fragmentos refractarios pueden entrar en la corriente de metal..
Esta es la razón por la que simplemente aumentar la refractariedad del recubrimiento no necesariamente resuelve el problema..
Fuerza del recubrimiento, permeabilidad, adhesión, comportamiento de secado, espesor del recubrimiento, diseño de activación, y el control del vacío deben considerarse juntos.
3. Principales causas de defectos de inclusión de escoria en la fundición de espuma perdida
Las inclusiones de escoria y arena en la fundición de espuma perdida son defectos multifactoriales en lugar del resultado de un único parámetro de proceso.
Todo el recorrido del flujo de metal: desde el vaso de vertido y el bebedero hasta el canal, cuánto, y cavidad final: es potencialmente capaz de introducir material no metálico en la pieza fundida..
En la práctica, sin embargo, uniones del sistema de compuerta, defectos de revestimiento, y las áreas sujetas a alta velocidad de flujo de metales representan las zonas de riesgo más críticas.
Fallo del revestimiento refractario
El revestimiento refractario forma la barrera principal entre el metal fundido y la arena seca..
Si esta barrera se rompe, cáscaras, o erosiona, La arena y las partículas refractarias pueden ingresar al metal y quedar atrapadas en la pieza fundida..
Las causas comunes relacionadas con el recubrimiento incluyen una resistencia inadecuada a temperatura ambiente., fuerza caliente insuficiente, espesor de recubrimiento desigual, mala adhesión, y secado inadecuado.
Se debe prestar especial atención a juntas bebederos, conexiones corredor-compuerta, esquinas afiladas, y transiciones de patrones, donde mantener una cobertura uniforme del recubrimiento es más difícil.
Un revestimiento de espuma perdida adecuado debería proporcionar suficiente obstinación, resistencia mecánica, permeabilidad, adhesión, y resistencia al choque térmico durante todo el proceso de vertido.
Problemas con el sistema de compuerta y el sellado
El sistema de compuerta es una fuente crítica de inclusión de arena porque proporciona el camino inicial para que el metal fundido ingrese al molde..
Bebederos mal conectados o mal sellados, corredores, y las compuertas pueden crear aberturas a través de las cuales la arena seca ingresa a la corriente de metal..
Las grietas del revestimiento en las uniones de las compuertas son particularmente peligrosas porque estas áreas experimentan un flujo de metal concentrado y carga térmica..
Por lo tanto, el sistema de compuerta debe tener la rigidez adecuada., conexiones seguras, y protección refractaria continua.
antes de verter, La taza de vertido y las áreas de entrada expuestas también deben revisarse para arena suelta, polvo, revestimiento dañado, y partículas extrañas.
Parámetros de vertido y vacío inadecuados
Los parámetros del proceso afectan directamente la carga mecánica y térmica impuesta sobre el recubrimiento..
Un cabeza de vertido excesiva o velocidad de flujo de metal puede aumentar la erosión del recubrimiento, mientras que una temperatura de vertido excesivamente alta puede acelerar la degradación térmica y las reacciones del metal refractario..
En cambio, Las temperaturas excesivamente bajas pueden provocar errores de funcionamiento y un llenado incompleto..
El vacío también debe controlarse cuidadosamente. Aunque el vacío es esencial para la compactación de arena y la evacuación de gases, un nivel de vacío excesivamente alto puede arrastrar arena suelta o fragmentos de revestimiento a través de las grietas existentes.
Las características de la arena son otra consideración.. Una distribución granulométrica inadecuada puede aumentar la penetración de la arena., erosión, o mala evacuación de gases.
La combinación óptima de nivel de vacío, temperatura de vertido, tasa de llenado, y especificación de arena Por lo tanto, debe establecerse para cada aleación y geometría de fundición en lugar de aplicarse como un ajuste universal..
Manejo de patrones y daños por moldeo
Los defectos de inclusión pueden originarse antes del vertido si el patrón de espuma recubierto se daña durante el transporte., asamblea, relleno de arena, o moldeado por vibración.
La carga agresiva de arena o la vibración excesiva pueden producir grietas y astillas en el revestimiento seco., particularmente alrededor de secciones delgadas y conexiones de compuerta.
Estos defectos pueden permanecer ocultos después de que el patrón se entierra en arena y solo se vuelven evidentes cuando las inclusiones quedan expuestas durante el mecanizado..
Por lo tanto, es esencial una secuencia de moldeo controlada.: El patrón debe estar adecuadamente apoyado antes de aplicar una vibración más fuerte., y el sistema de compuerta no debe doblarse ni alterarse mecánicamente durante la compactación..
Limpieza del metal fundido
No todas las inclusiones se originan en el molde.. Óxidos, escoria, partículas refractarias, y otras inclusiones no metálicas ya presentes en el metal fundido También puede quedar atrapado durante el llenado..
Por lo tanto, un control eficaz requiere atención a toda la cadena de procesamiento de metales., incluyendo fusión, eliminación de escoria, control de temperatura, inoculación o tratamiento cuando corresponda, transferir, y vertiendo.
desnatado de escoria, filtración, y las características de entrada o atrapamiento de escoria diseñadas adecuadamente pueden reducir aún más la cantidad de material no metálico que ingresa a la cavidad..
4. Estudios de caso: Fallas de inclusión de escoria y acciones correctivas en LangHe Foundry
En Langhe Foundry, El control de la inclusión de escoria y arena se trata como un problema de ingeniería de procesos en lugar de un problema de inspección final..
En fundición de espuma perdida, Los defectos de inclusión pueden originarse en el revestimiento refractario., ensamblaje de patrones, operación de moldeo, sistema de vacío, diseño de activación, o limpieza del metal fundido.
Como consecuencia, Una acción correctiva efectiva requiere correlacionar la morfología del defecto con la ubicación del defecto y las condiciones reales del proceso..
Los siguientes tres casos representan típicos LangHe Escenarios de producción de fundición. con fundición gris, hierro dúctil, y piezas fundidas de espuma perdida de acero al carbono.
Los casos demuestran cómo el análisis sistemático de la causa raíz puede convertir los problemas recurrentes de inclusión en mejoras mensurables de los procesos..
Caso 1: Cuerpo de válvula hidráulica de hierro fundido gris
Fondo
LangHe La fundición produjo cuerpos de válvulas hidráulicas de hierro fundido gris mediante el proceso de fundición de espuma perdida..
Los componentes contenían varias superficies de sellado mecanizadas con precisión y fueron sometidos a 100% prueba de presión en 1.6 MPA.
Debido a que las superficies de sellado se mecanizaron posteriormente, inclusiones internas relativamente pequeñas podrían quedar expuestas y causar fugas.
Síntomas de defecto
El rendimiento inicial del primer paso fue de aproximadamente 68%. La mayoría de las fallas en las pruebas de presión se debieron a inclusiones subsuperficiales expuestas en las superficies mecanizadas de los asientos de válvulas..
La inspección del sistema de compuerta proporcionó una pista importante. Después de la sacudida, Se observó repetidamente una delaminación localizada del revestimiento alrededor del unión de entrada a fundición.
Cuando se rompieron secciones del corredor para su inspección, Se veían partículas granulares blancas dentro de la superficie de la fractura., indicando la presencia de material refractario o arena arrastrado.
Análisis de causa raíz
La investigación identificó dos factores contribuyentes principales..
Primero, El revestimiento refractario alrededor de la unión de entrada era significativamente más delgado que en las partes planas del patrón..
La geometría de la unión provocó que el recubrimiento drenara de manera desigual durante la inmersión., resultando en una barrera localmente débil.
Segundo, el molde se operó bajo un nivel de vacío constante relativamente alto de aproximadamente 0.045 MPA.
Una vez que el revestimiento en la unión se había debilitado, el diferencial de presión promovió el movimiento de arena suelta a través del área defectuosa durante el llenado.
Por lo tanto, el defecto no se atribuyó únicamente al vacío.. Bastante, El mecanismo de falla real fue:
espesor de recubrimiento desigual → debilidad local del recubrimiento → entrada de arena asistida por vacío → atrapamiento de inclusiones → exposición al mecanizado → fuga de prueba de presión.
Acciones correctivas
LangHe Foundry implementó dos modificaciones importantes en el proceso. Se aplicó una segunda capa de revestimiento reforzado específicamente a las uniones de acceso y otras regiones de transición de alto riesgo., aumentando el espesor del recubrimiento local en aproximadamente 60%.
El sistema de vacío también se cambió de una operación de presión constante a un perfil controlado de dos etapas..
El vacío se mantuvo inicialmente a aproximadamente 0.025 MPA durante la etapa de llenado inicial y aumentó progresivamente hasta aproximadamente 0.038 MPA durante la última parte del llenado.
El propósito era evitar la aplicación de una diferencia de presión excesiva mientras el metal ingresaba por primera vez a la región vulnerable de la entrada., y al mismo tiempo proporciona suficiente vacío más adelante en el proceso de llenado para la estabilidad del molde y la evacuación del gas..
Resultado
La tasa de aprobación de la prueba de presión aumentó de 68% a 92%, mientras que la escoria- y la chatarra relacionada con la inclusión de arena se redujo en aproximadamente 71%.
El caso demostró que la ingeniería de recubrimiento local y el control dinámico del vacío podrían ser más efectivos que simplemente aumentar el espesor total del recubrimiento o mantener un nivel de vacío uniformemente alto durante el vertido..
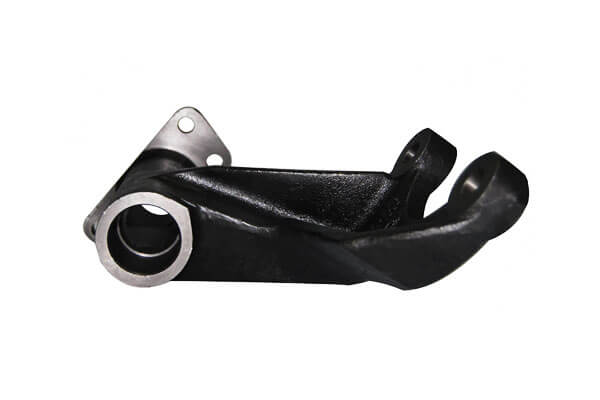
Caso 2: Soporte de chasis automotriz de hierro dúctil
Fondo
LangHe Soportes para chasis de automóviles de fundición dúctil fabricados mediante fundición de espuma perdida.
Los componentes incluían superficies externas expuestas que posteriormente recibieron revestimiento electroforético (Recubrimiento electrónico).
Porque la superficie pintada final tenía requisitos de apariencia estrictos., Defectos relativamente pequeños del subsuelo podrían volverse visibles después del recubrimiento..
Síntomas de defecto
Inicialmente se observó un problema intermitente de defectos en la superficie después de la pintura electroforética.. Pequeñas ampollas parecidas a escoria aparecieron predominantemente en la superficie superior de los brackets., con una tasa de ocurrencia de aproximadamente 22%.
Curiosamente, Los defectos no se distribuyeron al azar..
Estaban concentrados en una región ubicada frente a la entrada principal., lo que sugiere que el defecto estaba asociado con el comportamiento de llenado o el movimiento de material no metálico en lugar de ser una inclusión metalúrgica uniformemente distribuida..
Análisis de causa raíz
La investigación del conjunto del patrón reveló que el La conexión entre bebedero y canal utilizó una junta de ajuste a presión suelta.. Durante el moldeo por vibración, la articulación podría moverse ligeramente, creando una brecha localizada.
Al mismo tiempo, la amplitud de vibración inicial utilizada durante el llenado de arena era demasiado agresiva.
Debido a que las superficies verticales del conjunto de espuma no estaban suficientemente soportadas en esta etapa, microfisuras desarrolladas en el revestimiento seco.
La combinación de estas dos condiciones creó un camino para la entrada de arena.:
junta de compuerta floja + Vibración temprana agresiva → daño y apertura del recubrimiento → arrastre de arena durante el llenado → inclusiones internas → ampollas en la superficie después del recubrimiento electrónico.
Este hallazgo también explicó por qué la inspección visual convencional después de la sacudida no identificó consistentemente el problema.: Gran parte del daño estaba ubicado debajo de la arena antes del vertido y no era fácilmente visible después del vertido..
Acciones correctivas
LangHe Foundry introdujo un collar de refuerzo integral en la conexión del bebedero al canal y aplicó un recubrimiento refractario adicional alrededor de la junta para mejorar tanto la estabilidad mecánica como la continuidad del recubrimiento..
Posteriormente, el programa de vibración se dividió en dos etapas.. Después de la cobertura inicial de arena, el patrón fue sometido a aproximadamente 5 segundos de vibración de baja amplitud.
La compactación de mayor amplitud se introdujo sólo después de que el conjunto de espuma estuvo suficientemente rodeado y soportado por arena..
También se introdujo un procedimiento exclusivo de sellado de la tapa del bebedero antes del cierre final del molde para evitar que entre arena suelta a través del sistema de compuerta superior..
Resultado
La tasa de defectos en la superficie posterior al recubrimiento E disminuyó de aproximadamente 22% a 4%. Se eliminaron los lotes de rechazo de clientes asociados al defecto..
El caso ilustra un principio importante en la fundición de espuma perdida.: La vibración del moldeo no es simplemente un parámetro de compactación.; Puede influir directamente en la integridad del revestimiento y, por tanto, en la limpieza de la fundición..
El perfil de vibración óptimo debe proporcionar una compactación adecuada de la arena sin dañar mecánicamente el patrón recubierto..
Caso 3: Carcasa de bomba de acero al carbono
Fondo
LangHe Foundry investigó la aplicación de fundición a espuma perdida a carcasas de bombas de acero al carbono como alternativa a la fundición en arena convencional..
El objetivo era reducir el margen de mecanizado y mejorar la consistencia dimensional de grandes pasajes de flujo internos..
Los componentes tenían extensas superficies internas mecanizadas., hacer que el control interno de la inclusión sea particularmente importante.
Síntomas de defecto
Las pruebas de producción iniciales mostraron inclusiones dispersas generalizadas en las superficies de flujo internas mecanizadas.. La tasa de desperdicio resultante alcanzó aproximadamente 35%.
La inspección del sistema de compuertas reveló una pronunciada erosión refractaria y vetas superficiales a lo largo del corredor..
La distribución de defectos sugirió que el problema estaba asociado principalmente con Degradación del revestimiento durante el llenado de acero., en lugar de simplemente con escoria de metal fundido.
Análisis de causa raíz
El primer problema importante fue el uso de un sistema de recubrimiento desarrollado originalmente para la fundición de espuma perdida de hierro gris..
Su refractariedad y resistencia al calor fueron insuficientes para la carga térmica significativamente mayor asociada con el acero al carbono..
Durante el vertido, El revestimiento se degradó y erosionó parcialmente bajo los efectos combinados de las altas temperaturas., choque térmico, y fuerzas de flujo de metales.
El segundo problema fue la excesiva altura de vertido efectiva.. A 1-cucharón de toneladas generó una velocidad de flujo de metal relativamente alta al llenar el bebedero, Aumento de la erosión mecánica del revestimiento ya vulnerable..
Por lo tanto, el mecanismo combinado fue:
sistema refractario inadecuado → degradación del revestimiento a alta temperatura → erosión excesiva por flujo de metal → partículas refractarias que ingresan al acero → inclusiones internas.
Acciones correctivas
LangHe Foundry reemplazó el recubrimiento convencional de grado hierro con un Recubrimiento refractario con alto contenido de alúmina diseñado específicamente para fundición de espuma perdida de acero..
El nuevo recubrimiento proporcionó una refractariedad y resistencia al calor sustancialmente mayores para el entorno de vertido de acero..
También se redujo la altura efectiva de vertido.. Se introdujo una disposición de cuchara de vertido desde el fondo., con la boquilla colocada lo más cerca posible del vaso vertedor para reducir la aceleración y turbulencia innecesarias del metal.
Finalmente, la temperatura de vertido se redujo de aproximadamente 1560°C a 1510°C, mientras se permanece dentro de la ventana de proceso establecida para el grado de acero al carbono y la geometría de fundición..
Estos cambios se implementaron como un paquete coordinado y no como ajustes aislados..
Resultado
La tasa de desechos internos con inclusión de escoria disminuyó de aproximadamente 35% a 8%, hacer que el proceso de espuma perdida sea comercialmente viable para la aplicación de carcasa de bomba.
El caso también demuestra por qué La selección del recubrimiento debe ser específica de la aleación..
No se puede asumir automáticamente que un recubrimiento refractario que funciona adecuadamente para el hierro gris proporcione suficiente estabilidad térmica y química para el acero..
A medida que aumenta la temperatura de vertido de la aleación, refractariedad del recubrimiento, fuerza caliente, resistencia al choque térmico, y la compatibilidad entre metal y revestimiento se vuelve cada vez más importante.
Lecciones clave de los tres LangHe Casos de fundición
Los tres casos involucraron diferentes aleaciones y diferentes geometrías de fundición., pero revelan un patrón común: La inclusión de escoria suele ser consecuencia de una interacción entre varias variables del proceso..
| Caso | Mecanismo de defecto primario | Variable de proceso crítica | Estrategia correctiva | Resultado |
| Cuerpo de válvula hidráulica de hierro gris. | Entrada de arena a través de un revestimiento de entrada débil | Espesor del revestimiento + vacío | Revestimiento reforzado y vacío por etapas. | Rendimiento de primer paso: 68% → 92% |
| Soporte de chasis de hierro dúctil | Daño del revestimiento durante el moldeo. | Fuerza de la articulación de entrada + vibración | Junta reforzada y vibración por etapas. | Defectos de la superficie: 22% → 4% |
| Carcasa de bomba de acero al carbono | Erosión del revestimiento a alta temperatura | refractariedad del recubrimiento + cabeza vertiendo | Recubrimiento con alto contenido de alúmina y altura de vertido reducida | Chatarra de inclusión: 35% → 8% |
La conclusión más importante es que No existe un “ajuste anti-inclusión” universal para el moldeado de espuma perdida..
El sistema de recubrimiento adecuado, perfil de vacío, programa de vibración, temperatura de vertido, diseño de activación, y las especificaciones de la arena deben coincidir con la aleación y la geometría de la fundición..
Por esta razón, LangHe El enfoque de Foundry se centra en identificación de la causa raíz, optimización de la ventana de proceso, y análisis de ubicación de defectos en lugar de depender únicamente de la inspección visual final.
Esta metodología es particularmente valiosa para componentes hidráulicos., piezas fundidas para automóviles, alza de bombas, cuerpos de válvula, y otras piezas en las que las inclusiones internas sólo pueden hacerse evidentes después del mecanizado o pruebas funcionales.
5. Estrategias sistemáticas de prevención y mitigación
El control de las inclusiones de escoria en la fundición de espuma perdida requiere Control coordinado del proceso en lugar de una única medida correctiva..
El enfoque más eficaz es mantener la integridad del recubrimiento., proteger el patrón durante el moldeado, controlar el flujo de metal y el vacío, y mejorar la limpieza del metal fundido durante todo el ciclo de producción.
Optimice el revestimiento refractario
El revestimiento refractario es la principal barrera que separa el metal fundido de la arena seca..
Debe tener suficiente obstinación, permeabilidad, adhesión, resistencia a temperatura ambiente, y fuerza caliente.
Aplicar el recubrimiento uniformemente en múltiples capas., con suficiente secado entre capas. Las uniones de acceso y otras áreas de alta erosión deben recibir refuerzo adicional.
Cada patrón recubierto debe inspeccionarse antes de moldear., y patrones con grietas visibles, peladura, o delaminación deben ser reparados o rechazados.
Ensamblaje y moldeado de patrones de control
El patrón de espuma y el sistema de compuerta deben permanecer mecánicamente estables durante el llenado de arena y la vibración..
Las conexiones de entrada se pueden reforzar con soportes o manguitos adecuados cuando sea necesario.. Inicialmente la arena debe introducirse suavemente, y la vibración debe comenzar a baja amplitud.
Sólo se debe aplicar una intensidad de vibración más alta después de que el patrón esté adecuadamente rodeado de arena..
Se requiere especial cuidado alrededor del chorro, cruces de corredores, y entra, donde el movimiento mecánico puede romper la capa refractaria.
El bebedero también debe sellarse de forma segura y el vaso vertedor debe limpiarse inmediatamente antes de verter..
Controle la temperatura de vertido y el flujo de metal
Las condiciones de vertido deben minimizar la erosión del recubrimiento manteniendo al mismo tiempo una fluidez adecuada y un llenado completo del molde..
Altura de vertido excesiva, turbulencia, y la temperatura puede aumentar la degradación refractaria y el arrastre de inclusiones.
| Tipo de aleación | Temperatura de vertido típica | Tiempo típico de vertido* |
| Hierro fundido gris | 1380–1420°C | 10–20 segundos |
| Hierro dúctil | 1420–1450°C | 12–25 segundos |
| Carbono / acero fundido de baja aleación | 1480–1560°C | 15–30 s |
*Valores de referencia típicos para un lote de vertido de 300 a 500 kg; Los parámetros reales deben establecerse según el grado de aleación., masa de fundición, espesor de la pared, diseño de activación, y equipo.
La capacidad de la cuchara debe coincidir razonablemente con la pieza fundida.. Mantener la boquilla vertedora cerca del bebedero reduce la altura de caída libre y la velocidad del impacto..
El vertido también debe permanecer suave y continuo, evitando interrupciones innecesarias o aumentos repentinos de flujo.
Optimice el control del vacío
El vacío es esencial en el moldeado de espuma perdida porque mejora la compactación de la arena seca., facilita la evacuación de gases, y soporta el llenado de moldes.
Sin embargo, Una presión negativa excesiva puede arrastrar arena o fragmentos de revestimiento a través de las grietas existentes..
Para muchas piezas fundidas de hierro, un rango operativo de aproximadamente 0.025–0,040 MPa Se utiliza comúnmente como punto de partida.. El valor óptimo depende en gran medida de la geometría de la fundición y las condiciones del proceso..
Un perfil de vacío por etapas puede ser ventajoso: El vacío relativamente moderado durante el llenado inicial reduce la erosión del recubrimiento., seguido de un mayor vacío a medida que avanza el llenado.
Por lo tanto, el vacío debe tratarse como un variable de proceso a optimizar, no simplemente maximizado.
Mejore la entrada y la retención de escoria
El diseño de compuerta debe promover un llenado estable y al mismo tiempo evitar que los materiales no metálicos lleguen a regiones críticas de fundición..
Dependiendo de la aleación y la geometría de la fundición., el sistema podrá incorporar trampas de escoria, secciones desnatadas, áreas de asentamiento, filtros, o zonas de recogida dedicadas.
Los filtros de espuma cerámica pueden proporcionar un control adicional de las inclusiones no metálicas, aunque su uso debe evaluarse en función del caudal requerido y la temperatura de fundición..
El diseño de compuerta adecuado es particularmente importante para componentes que contienen presión y altamente mecanizados donde incluso pequeñas inclusiones pueden causar fallas funcionales..
Mantenga la calidad adecuada de la arena
La arena seca debe proporcionar un equilibrio entre permeabilidad, comportamiento de compactación, calidad de la superficie, y resistencia a la penetración de metales.
La arena excesivamente gruesa puede aumentar la penetración y los defectos relacionados con la inclusión., mientras que los finos excesivos pueden perjudicar la evacuación de gases y alterar el comportamiento del molde..
Para muchas aplicaciones de espuma perdida ferrosa, 30/50 malla de arena de sílice lavada es una especificación de referencia comúnmente utilizada.
La distribución real del tamaño de grano debe seleccionarse de acuerdo con el sistema de fundición y recubrimiento., con eliminación periódica de multas, polvo, y partículas de revestimiento rotas.
Mejorar la limpieza del metal fundido
Las inclusiones externas de arena y revestimiento son sólo una parte del problema. Los óxidos y la escoria ya presentes en el metal fundido pueden convertirse en fuentes adicionales de inclusiones no metálicas..
Por lo tanto, el control efectivo comienza en la etapa de fusión y continúa durante la transferencia y el vertido..
Las medidas clave incluyen eliminación de escoria, tratamiento de fusión apropiado, transferencia controlada, cucharones limpios, y filtración cuando sea técnicamente apropiado.
El objetivo general es prevenir tanto inclusiones exógenas del molde y inclusiones endógenas generado en el metal fundido al ingresar a la pieza fundida terminada.
6. Conclusión
Defectos de inclusión de escoria en fundición de espuma perdida. Son causados principalmente por la interacción del metal fundido., revestimiento refractario, arena seca, productos de descomposición de la espuma, presión de vacío, e inclusiones metalúrgicas.
Los mecanismos más comunes incluyen agrietamiento o desconchado del revestimiento., articulaciones débiles del sistema de compuerta, arrastre de arena, erosión excesiva por flujo de metal, control de vacío inadecuado, operaciones de moldeo inestables, y limpieza inadecuada del metal fundido.
Los casos de producción del mundo real demuestran consistentemente que los ajustes aislados de un solo parámetro brindan solo una mejora marginal.
Lograr tasas de inclusión de escoria consistentemente bajas requiere un enfoque holístico: formulación y aplicación de recubrimiento optimizadas, rigurosa disciplina de moldeo y manipulación, Compuerta diseñada adecuadamente con características de retención de escoria., parámetros de proceso calibrados y control continuo de limpieza del metal fundido.
Cuando se implementa sistemáticamente en todas las etapas de producción., Estas medidas pueden reducir la chatarra relacionada con la escoria a niveles muy bajos., hacer viable la fundición de espuma perdida incluso para componentes mecanizados con altos requisitos.