

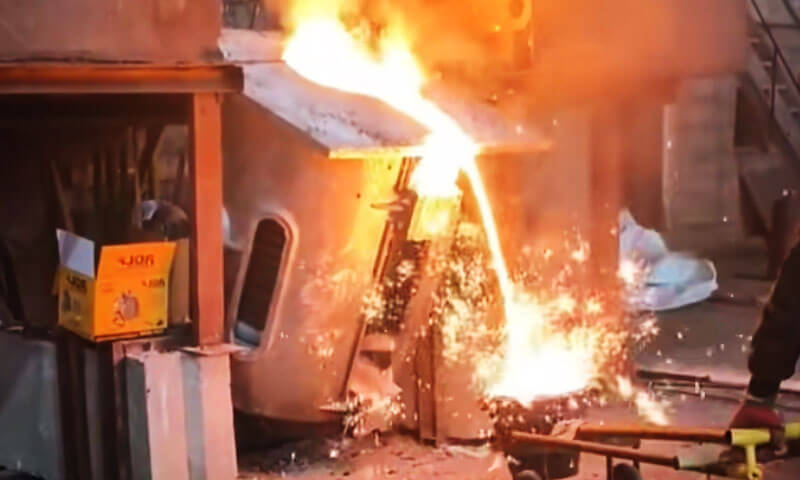
Hornos eléctricos de fusión, especialmente hornos de inducción de media frecuencia—ofrecen a las fundiciones un excelente control sobre la temperatura de fusión, composición de carga, y flexibilidad de producción. Pero el horno en sí es sólo una parte del fundición sistema.
Un problema en la preparación del cargo., derretir química, control de carrera, revestimiento del horno, inoculación, esferoidización, o la práctica de vertido puede eventualmente aparecer como un defecto de fundición, problema de mecanizado, microestructura inestable, o costo de producción excesivo.
Desde la perspectiva de un ingeniero de fundición, En realidad, se crean muchos "defectos de fundición". antes de que el metal llegue al molde.
Esto es particularmente cierto cuando se produce hierro gris, hierro dúctil, y otras piezas ferrosas en sistemas de fusión eléctricos.
La siguiente 15 Los problemas cubren los problemas más comunes relacionados con hornos y fundidos., junto con medidas correctivas prácticas.
1. Pérdida excesiva por quemado de elementos
En horno eléctrico de fusión., excesivo pérdida de quemado de elementos Es uno de esos problemas que parece pequeño al principio pero que finalmente aparece en el análisis químico., microestructura, y propiedades mecánicas de la fundición.
Elementos como Si, Mn, y cr Son susceptibles a la oxidación durante la fusión., y la recuperación real puede variar significativamente según la condición de carga y la práctica del horno..
En algunas operaciones de fundición, Se pueden observar pérdidas de varios porcentajes., pero el valor exacto es proceso- y depende de la aleación y debe establecerse a partir de datos reales del horno en lugar de tratarse como una regla fija.
Después de años alrededor de los hornos de inducción, He descubierto que el agotamiento excesivo generalmente no proviene de un error dramático..
Más a menudo, el derretimiento simplemente se gasta demasiado tiempo caliente y expuesto, mientras que las prácticas de carga y escoria no están bien controladas.
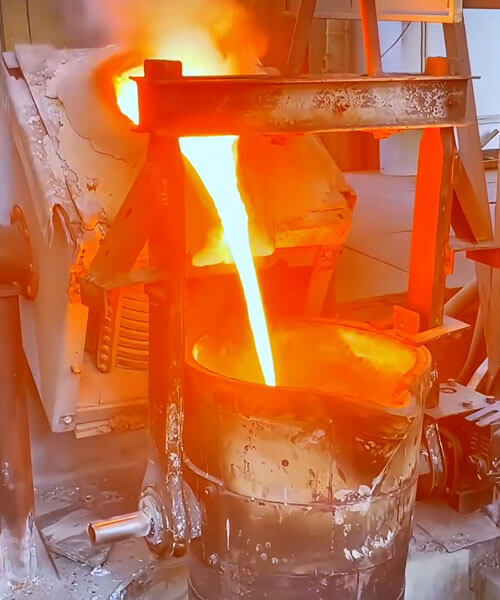
¿Por qué se produce una pérdida excesiva por quemaduras??
El primer culpable suele ser largo tiempo de fusión. Cuanto más tiempo permanezca el metal a temperatura elevada, mayor posibilidad hay de oxidación y pérdida de elementos.
Esto empeora cuando el horno desarrolla una carga puente o “colgante”., porque la parte inferior del baño se sobrecalienta mientras se espera que colapse la carga restante.
El estado del cargo también importa.. Húmedo, oxidado, muy oxidado, muy delgado, o la chatarra mal preparada tiene una superficie expuesta mucho mayor en relación con su masa y puede aumentar la oxidación y la formación de escoria..
Las piezas de gran tamaño crean otro problema: retardan la fusión y extienden el tiempo de funcionamiento del horno antes de que el baño se derrita por completo.
La gestión de escorias es igualmente importante. Una capa de escoria adecuadamente controlada puede reducir la exposición directa del metal fundido a la atmósfera..
Si se permite que la escoria se acumule excesivamente, sin embargo, También puede atrapar metales valiosos y elementos de aleación..
La cuestión no es simplemente tener más escoria, pero para mantener la condición correcta de la escoria en la etapa correcta de fusión.
Cómo reducir la pérdida por quemado de elementos
La solución más efectiva es controlar todo el ciclo de fusión, comenzando con la carga.
Los materiales de carga deben estar limpios., seco, y de tamaño razonable. Evite cantidades excesivas de chatarra muy fina, material muy oxidado, o formas incómodas que probablemente formen puentes dentro del horno.
La carga debe fundirse progresiva y consistentemente en lugar de formar una capa suspendida sobre un baño sobrecalentado..
La segunda regla es derretir tan eficientemente como sea práctico. Una vez fundido el material, Se debe evitar el mantenimiento innecesario a altas temperaturas..
Buena carga del horno, funcionamiento eléctrico estable, y la alimentación oportuna de la carga restante ayudan a acortar el ciclo de fusión.
La práctica de la escoria también importa. La escoria debe gestionarse durante la fusión en lugar de permitir que se acumule sin control..
Cuando corresponda, Mantener una cubierta de escoria controlada durante las últimas etapas de la fusión puede ayudar a limitar la exposición directa al metal..
Para mecanizar virutas o retornos finos que deben reciclarse, La carga necesita más atención debido a su gran relación superficie-volumen..
Limpio, Las virutas secas se pueden introducir progresivamente después de que se haya establecido un charco fundido estable en lugar de arrojarlo en un lote grande..
La visión práctica de un ingeniero de fundición
Cuando el espectrómetro muestra que Si, Mn, o la recuperación de Cr es consistentemente menor de lo esperado, No lo compensaría inmediatamente añadiendo más elementos de aleación..
Primero, mira el récord de fusión:
Condición de carga → Tiempo de fusión → Temperatura del baño → Tiempo de retención → Condición de escoria → Recuperación real del elemento
Una vez que la fundición conoce su tasa real de recuperación, Los cálculos de carga se vuelven mucho más confiables..
El punto importante es que la pérdida excesiva por quemado suele ser un problema de control del proceso antes de que sea un problema de ajuste químico..
Reducir la exposición innecesaria a altas temperaturas, mejorar la preparación de carga, evitar puentes, y mantener controlada la protección contra la escoria.
El resultado no sólo es una química más estable, sino también una estructura de fundición y un rendimiento mecánico más consistentes.
2. Exceso de oxígeno en el hierro fundido
En fusión en horno de inducción, El exceso de oxígeno no suele ser tan obvio como un problema de temperatura o una desviación química..
Sin embargo, cuando la actividad del oxígeno se vuelve demasiado alta, puede afectar la formación de escoria, derretir limpieza, nucleación de grafito, y la consistencia de la microestructura final.
Desde el punto de vista de un fundidor, Lo primero que hay que recordar es que un horno de inducción no tiene la misma atmósfera fuertemente oxidante asociada con otros sistemas de fusión..
Entonces, cuando aparecen problemas de oxígeno, Normalmente miro primero cómo se manejó el derretimiento, especialmente durante la última etapa de fusión.
¿Por qué el oxígeno se vuelve excesivo??
Una causa común es la agitación electromagnética excesiva o el ajuste de frecuencia demasiado agresivo al final del proceso de fusión..
El fuerte movimiento del baño aumenta el contacto entre el metal fundido y la atmósfera., dando al oxígeno más oportunidades de entrar en la masa fundida.
Otra causa común son las adiciones húmedas o mal preparadas..
Humedad, óxido, y los óxidos superficiales en materiales agregados tardíamente pueden aumentar la formación de óxido e introducir problemas adicionales relacionados con el gas..
Largos períodos de sobrecalentamiento o mantenimiento a altas temperaturas también pueden empeorar la situación..
Cuanto más tiempo permanezca expuesta la masa fundida en estas condiciones, mayor será la oportunidad de oxidación y formación de escoria.
El punto importante es que el control del oxígeno no es simplemente una cuestión de medir un número. Temperatura, tiempo de espera, agitación, condición de carga, y la práctica de escoria todos interactúan.
Cómo controlar el exceso de oxígeno
Durante la última etapa de fusión, Evite la agitación innecesaria una vez que se hayan alcanzado la química y la temperatura requeridas..
No mantenga el baño en movimiento simplemente porque el horno es capaz de hacerlo..
Todas las adiciones, herramientas, y los materiales de carga que entran en contacto con la masa fundida deben limpio y seco.
Esto es particularmente importante para los ajustes químicos tardíos., porque queda poco tiempo para corregir cualquier contaminación adicional antes de verter.
También se debe minimizar el mantenimiento de altas temperaturas.. Llevar la masa fundida a la temperatura requerida., completar el ajuste y tratamiento químico necesario, y avance hacia verter en lugar de mantener un baño innecesariamente caliente.
Para producción crítica, análisis directo de oxígeno y otros gases disueltos puede ser más útil que confiar únicamente en la observación visual de la masa fundida.
La visión práctica de un ingeniero de fundición
Cuando aparecen problemas de fundición relacionados con el oxígeno, No culparía inmediatamente al propio horno..
Primero revisaría el práctica de fusión tardía:
Agitación → Materiales de adición → Temperatura → Tiempo de retención → Condición de escoria
En muchos casos, El exceso de oxígeno no es causado por el principio de fusión del horno de inducción., pero por lo que pasa después de que el metal ya está fundido.
3. Contenido de carbono inferior al esperado
Otro problema común en la fundición en hornos eléctricos es que el El contenido de carbono es inferior a lo que predice el cálculo de carga..
Esto es especialmente problemático en el hierro gris y el hierro dúctil porque el carbono no es simplemente un número de aleación en el informe de análisis..
Influye directamente en el carbono equivalente., formación de grafito, comportamiento de solidificación, características de alimentación, y microestructura final.
Un error común es calcular la carga correctamente en papel y asumir que el contenido de carbono calculado aparecerá automáticamente en la masa fundida final.. En producción real, El horno siempre tiene su propio comportamiento de recuperación de carbono..
¿Por qué el carbono cae por debajo del objetivo??
Una razón es temperatura excesiva y retención prolongada. Bajo ciertas condiciones del horno, El carbono se puede consumir mediante oxidación y reacciones a alta temperatura..
La química de la escoria y la atmósfera del horno también importa.. Cuando la masa fundida se mantiene demasiado caliente durante demasiado tiempo, la recuperación efectiva de carbono puede disminuir.
Otra causa práctica es simplemente utilizar un valor teórico de recuperación de carbono que no coincide con el del horno real..
Cada taller tiene diferencias en el diseño del horno., cargar materiales, práctica operativa, y tiempo de fusión.
Por lo tanto, un factor de recuperación tomado de un manual puede ser bastante diferente del valor observado en el taller..
Cómo prevenir las bajas emisiones de carbono
El primer paso es establecer la fundición. tasa real de recuperación de carbono a partir de datos de producción.
Registre la carga de carbono calculada., resultado final del espectrómetro, tiempo de fusión, historial de temperatura, y composición de carga a lo largo de una serie de calores.
Después de que se hayan recopilado suficientes datos, el comportamiento real de recuperación se vuelve mucho más claro.
Los cálculos de carga deberían entonces corregirse utilizando este factor de recuperación específico de la planta en lugar de confiar enteramente en valores teóricos..
Evite el sobrecalentamiento innecesario y el mantenimiento prolongado de altas temperaturas..
El objetivo es lograr eficientemente la condición de fusión requerida y proceder al tratamiento y vertido sin perder tiempo adicional a temperatura..
Para ajustes químicos, La adición de carbono también debe introducirse utilizando un método controlado que promueva una disolución confiable y minimice las pérdidas por oxidación..
La visión práctica de un ingeniero de fundición
Cuando el carbono final queda repetidamente por debajo del objetivo, Normalmente reviso cuatro cosas primero:
Cálculo de carga → Recuperación de carbono real → Temperatura de fusión/mantenimiento → Práctica de adición de carbono
Una vez que se comprende la recuperación real del horno, El problema se vuelve mucho más fácil de controlar..
El carbono estable es una de las bases de la producción estable de hierro gris y dúctil, y en mi experiencia, Los buenos registros del horno son mucho más confiables que corregir repetidamente la masa fundida mediante conjeturas..
4. Poros relacionados con el nitrógeno y defectos del gas similares a fisuras
Los defectos relacionados con el gas que sólo se hacen visibles después del mecanizado son especialmente problemáticos.
El casting puede parecer sólido por fuera., pero una vez aburrido, superficie de sellado, u otra sección está mecanizada, pequeño poros o cavidades similares a fisuras aparecer de repente.
En fundiciones de hierro, excesivo nitrógeno puede contribuir a este tipo de defecto en condiciones de proceso susceptibles. Sin embargo, el nitrógeno rara vez es el único factor.
Limpieza de fusión, inclusiones de óxido, cargar materiales, hidrógeno, condiciones de vertido, y la nucleación del grafito influyen en el resultado final..
¿Por qué sucede??
El problema suele empezar con la carga.. Algunos aceros aleados y ciertos materiales de desecho pueden contener niveles de nitrógeno relativamente altos..
Si estos materiales se mezclan en una carga de hierro normal sin control, El contenido de nitrógeno de la masa fundida puede aumentar gradualmente..
Los carburadores también merecen atención.. Dos productos que parecen "aumentadores de carbono" en la hoja de compras pueden tener contenidos de nitrógeno muy diferentes.
Esa diferencia puede no importar en el papel, pero puede ser muy importante en un grado de hierro sensible.
Otro punto que destacaría por experiencia es que Los niveles bajos de nitrógeno no son automáticamente el objetivo de todas las plantas de hierro fundido..
El nitrógeno puede influir en la nucleación del grafito y el desarrollo de la matriz., por lo que el valor correcto depende del grado y de la microestructura requerida. El objetivo es un nivel de nitrógeno controlado, no simplemente el número más bajo posible.
Cómo prevenirlo
Comience con el control de carga. Evite desechos incontrolados con alto contenido de nitrógeno y verifique la composición de los carburadores cuando se produzcan productos sensibles al nitrógeno..
Si el yeso muestra poros inexplicables, directo análisis de oxígeno/nitrógeno Es mucho más útil que seguir cambiando el inoculante a ciegas..
La fundición debe comparar el nivel de nitrógeno de un calor bueno con el de un calor defectuoso y luego rastrear la diferencia hasta la carga y el proceso..
En procesos seleccionados se pueden utilizar adiciones quelantes de nitrógeno, como Ti o Zr., pero no deben ser tratados como una cura universal porque también pueden cambiar las inclusiones y la microestructura..
La visión práctica de un ingeniero de fundición
Cuando aparecen repentinamente defectos de gas similares a fisuras, normalmente reviso:
Carga → Carburador → Total N/O → Limpieza del fundido → Práctica de vertido
Encuentre la fuente antes de intentar “arreglar” el síntoma.
5. Mala respuesta a la inoculación en hierro gris
La fusión por inducción es eficiente y limpia, pero un efecto secundario es que la masa fundida final puede tener un potencial de azufre y oxígeno relativamente bajo en comparación con algunas rutas de fusión tradicionales..
En estas condiciones, El hierro gris puede responder mal a la inoculación., incluso cuando el operador aumenta la adición de inoculante.
Es posible que veas un mayor subenfriamiento, Morfología del grafito en escamas menos favorable., Más tendencia al carburo en secciones delgadas., o simplemente una estructura de fundición que es menos estable de lo esperado.
¿Por qué la inoculación se vuelve ineficaz??
La inoculación no funciona independientemente del hierro base.. Su eficacia depende de la química y del estado metalúrgico de la masa fundida., así como el tipo, cantidad, y momento del inoculante.
Un nivel muy bajo de azufre puede ser parte del problema en algunos procesos de fundición gris..
Diferentes fundiciones utilizan diferentes rangos de objetivos, pero para muchas operaciones prácticas de hierro gris, el nivel de azufre se controla intencionalmente en lugar de permitir que caiga a un valor extremadamente bajo..
El otro problema es desvanecimiento de la inoculación. Un inoculante agregado demasiado pronto puede perder gran parte de su efecto antes de que el metal llegue al molde..
Cómo mejorar la respuesta
Primero estabiliza la plancha base.. No intente resolver una masa fundida inestable simplemente aumentando la adición de inoculante..
Luego seleccione el inoculante según el grado y proceso y agréguelo. tan cerca de verter como sea práctico.
Los inoculantes comunes a base de FeSi pueden contener adiciones controladas como Ca, Licenciado en Letras, Sr, o tierras raras para promover una nucleación efectiva del grafito.
Si la tienda experimenta repetidamente una mala respuesta, comparar azufre, actividad de oxígeno, subenfriamiento, adición de inoculación, y el tiempo de desvanecimiento entre las buenas y las malas series.
Por lo general, eso dice más que simplemente mirar el consumo de inoculantes..
La visión práctica de un ingeniero de fundición
Cuando un operador me dice, “Añadimos más inoculante, pero todavía no funcionó”, mi primera pregunta es:
¿Cuál era el estado del hierro base antes de la inoculación??
La inoculación es una operación final.. No puede compensar la calidad inestable de la masa fundida..
6. Nodularidad inestable en hierro dúctil
En la producción de hierro dúctil, fluctuaciones de nodulidad son un signo clásico de que el hierro base y el proceso de tratamiento no son lo suficientemente estables.
Un calor puede producir limpieza, nódulos de grafito bien formados, mientras que el siguiente muestra menor nodularidad, grafito más irregular, o una población de grafito completamente diferente a pesar de que el operador siguió la misma receta de tratamiento.
¿Por qué cambia la nodularidad??
Lo primero que reviso es el contenido inicial de azufre.
El magnesio se consume durante la esferoidización., y la cantidad requerida depende en gran medida de la condición de azufre y oxígeno del hierro sin tratar..
Si el nivel de azufre varía de un calor a otro, una adición fija de magnesio no producirá un nivel fijo de magnesio residual.
Temperatura de tratamiento, recuperación de magnesio, intensidad de reacción, inoculación, y el tiempo entre el tratamiento y el vertido también afecta el resultado.
La segregación de cargas es otra cuestión práctica. Vuelve el hierro gris, retornos de hierro dúctil, acero aleado, y otros desechos no deben mezclarse sin considerar su influencia en la química.
Cómo estabilizar la nodularidad
La clave es controlar toda la cadena de tratamiento:
Química del hierro base → Azufre → Temperatura de tratamiento → Recuperación de magnesio → Inoculación → Tiempo de vertido
Para muchos grados de hierro dúctil, El Mg residual puede caer ampliamente alrededor 0.03–0,06% en peso, pero esto es sólo una referencia general.
Se debe establecer el objetivo correcto para el grado específico., espesor de sección, método de tratamiento, y especificación del cliente.
El control metalográfico también debería ir más allá de un simple “porcentaje de nodularidad”.
recuento de nódulos, distribución de tamaño, morfología de grafito, estructura matricial, y el contenido de carburo proporcionan una imagen mucho mejor de si el proceso es realmente estable.
La visión práctica de un ingeniero de fundición
Si la nodularidad sigue moviéndose, no cambie inmediatamente la adición de magnesio.
Primero estabilizar el hierro base. Un tratamiento consistente aplicado a metales inconsistentes seguirá produciendo piezas fundidas inconsistentes..
7. Bajo recuento de nódulos de grafito y tamaño desigual de los nódulos
Una fundición de hierro dúctil puede tener una nodularidad de grafito aceptable y aun así tener un resultado insatisfactorio. recuento de nódulos o distribución de tamaño.
Esta distinción importa. La nodularidad nos dice qué tan redondo y bien formado está el grafito.; El recuento de nódulos nos dice cuántas partículas de grafito se formaron durante la solidificación.. Ambos influyen en el comportamiento de solidificación y en la estructura de la matriz final..
Causas comunes
Cuando el magnesio residual es adecuado pero el recuento de nódulos es bajo, Yo primero sospecharía inoculación pobre o que se está desvaneciendo.
La inoculación crea sitios de nucleación de grafito adicionales.. Si el inoculante se agrega demasiado pronto, está mal disuelto, o no se adapta bien a la condición del hierro, el efecto puede desaparecer antes de que el metal llegue al molde.
Las condiciones de refrigeración también importan. Una sección gruesa se solidifica más lentamente que una sección delgada., por lo que el mismo tratamiento puede producir diferentes poblaciones de nódulos en diferentes partes del mismo yeso.
Cómo mejorar el recuento de nódulos
Utilice una práctica de inoculación estable y preste mucha atención al momento.
Para hierro dúctil tratado con alambre, La inoculación generalmente se realiza inmediatamente después del tratamiento de esferoidización o con sólo un breve retraso controlado., dependiendo del proceso.
Para algunas aplicaciones de hierro dúctil, recuentos de nódulos de 100–200 nódulos/mm² o más puede ser encontrado, pero no existe un valor “correcto” universal.
El objetivo depende de la composición de la aleación., espesor de sección, ritmo de enfriamiento, y la especificación aplicable.
Lo importante es consistencia, no perseguir un solo número.
La visión práctica de un ingeniero de fundición
Si el grafito es redondo pero demasiado grueso y escaso, la primera pregunta no debería ser "¿Necesitamos más magnesio?"?"
Generalmente es más útil preguntar:
¿Se inoculó adecuadamente el hierro?, ¿Y esa inoculación seguía siendo efectiva cuando el metal entró en el molde??
Una buena producción de hierro dúctil depende del control de ambos. esferoidización y nucleación. Uno sin el otro no es suficiente.
8. Mala maquinabilidad después de la fundición
Cuando un cliente dice, “La fundición es difícil de mecanizar," No culpo automáticamente al proceso CNC.
En muchos casos, El verdadero problema ya se creó en las etapas de fusión y solidificación..
El hierro fundido se puede mecanizar de manera muy diferente incluso cuando dos hornadas tienen valores de dureza similares..
El comportamiento de corte real depende en gran medida de la estructura de la matriz., morfología de grafito, carburos, fosfuros, inclusiones, y frío local.
Las causas típicas incluyen cementita libre., fases duras de fosfuro o carburo, Perlita excesiva en un grado destinado a ser más ferrítico., estructuras anormales en puntos calientes térmicos, o partículas de ferroaleaciones no disueltas.
¿Por qué sucede??
Se puede desarrollar una sección que se enfría rápidamente. áreas frías de hierro o ricas en carburos, mientras que un punto caliente puede desarrollar una matriz diferente a la del metal circundante.
En hierro dúctil, El exceso de perlita o carburos también puede aumentar el desgaste de la herramienta y las fuerzas de corte..
Por eso no siempre basta con comprobar la dureza Brinell.
Dos piezas fundidas con dureza similar pueden tener una maquinabilidad notablemente diferente porque el Microestructura y distribución de fase dura. son diferentes.
Cómo mejorar la maquinabilidad
La solución comienza aguas arriba:
Química de carga → Equivalente de carbono → Inoculación → Tasa de solidificación → Tratamiento térmico → Microestructura final
Controla la química primero., luego examine el grafito y la estructura de la matriz..
Si el problema de mecanizado ocurre solo en secciones delgadas o cerca de puntos calientes, El diseño del molde y las condiciones de enfriamiento pueden necesitar atención en lugar de otro cambio en los parámetros de corte CNC..
Cuando sea necesario, El examen metalográfico puede revelar rápidamente si el verdadero problema es la cementita., carburos, perlita excesiva, anomalía del grafito, u otro problema microestructural.
La visión práctica de un ingeniero de fundición
Cuando el mecanizado de repente se vuelve difícil, siempre pregunto:
“¿Cambió la estructura metálica??"
Si el desgaste de la herramienta aumentó al mismo tiempo que la dureza de la fundición o la microestructura cambiaron, Es posible que el taller de mecanizado solo esté viendo el síntoma final de un problema de fundición..
9. El magnesio residual parece demasiado alto según el espectrómetro
A veces el espectrómetro reporta un valor relativamente alto. magnesio residual valor, sin embargo, la pieza fundida no muestra el frío esperado ni la microestructura anormal..
Esta es una situación en la que comprobaría la medición antes de cambiar el proceso de tratamiento..
Para algunos grados de hierro dúctil, Mg residual alrededor 0.03–0,06% en peso puede ser razonable, pero el objetivo correcto depende del grado, nivel de azufre, método de tratamiento, tamaño de sección, y especificación.
¿Por qué el resultado puede ser engañoso??
Varios factores pueden afectar las lecturas del espectrómetro.:
- Calibración o deriva del instrumento
- Estándares de referencia incorrectos
- Mala preparación de la muestra
- Molienda inconsistente
- Contaminación superficial
- Muestreo no representativo
El magnesio también es sensible a la técnica analítica., por lo que la preparación de muestras y la práctica de prueba del operador son más importantes de lo que mucha gente cree.
Cómo verificar el resultado
El primer paso es comprobar el instrumento con un estándar de referencia certificado..
La preparación de la muestra debe seguir un procedimiento controlado., incluyendo un pulido adecuado y una limpieza, superficie representativa.
Si el resultado sigue siendo cuestionable, compararlo con un método analítico independiente como análisis químico húmedo cuando corresponda.
La visión práctica de un ingeniero de fundición
Cuando el informe de química y la estructura del molde parecen no estar de acuerdo, no cambie inmediatamente la receta del horno.
Primero prueba que la medida es correcta..
He visto tiendas persiguiendo magnesio., carbón, y ajustes de silicio durante un turno completo cuando el problema real era una muestra deficiente o un espectrómetro incorrectamente calibrado.
10. Dureza de bajo impacto en hierro dúctil
Una pieza fundida de hierro dúctil puede superar su requisito de resistencia a la tracción y aun así no superar una prueba de impacto..
Esto es particularmente importante para grados donde se especifican tenacidad y ductilidad además de resistencia..
El rendimiento del impacto está influenciado por la composición química., morfología de grafito, estructura matricial, contenido de carburo, inclusiones, y calidad de fundición.
¿Por qué disminuye la resistencia al impacto??
Altos niveles de fósforo y manganeso Puede ser perjudicial para la ductilidad y el rendimiento ante impactos en hierro dúctil ferrítico., mientras que el exceso de perlita, carburos, mala nodularidad, o la morfología desfavorable del grafito también puede reducir la tenacidad.
Para un grado como QT350-22L o QT400-18L, El objetivo no es simplemente maximizar la fuerza..
La química y el tratamiento deben estar equilibrados para obtener la matriz ferrítica y la ductilidad requeridas..
Cómo mejorarlo
Comience con materiales de carga limpios y controlados. Evite la contaminación innecesaria de aleaciones y mantenga el fósforo y el manganeso dentro del rango especificado.
Luego controle la secuencia completa del tratamiento de fusión.:
Hierro base → Esferoidización → Inoculación → Solidificación → Control de matriz
Para grados críticos, El examen metalográfico debe utilizarse junto con las pruebas de tracción y de impacto..
Si los valores de impacto caen repentinamente, comparar las eliminatorias fallidas con una eliminatoria aceptada en lugar de mirar solo el número de impacto final.
La visión práctica de un ingeniero de fundición
Cuando la tenacidad al impacto es baja, No agregue simplemente aleación para aumentar la resistencia..
Un yeso puede volverse más fuerte y aún más quebradizo..
Siempre miro primero la matriz: ferrita., perlita, carburos, y morfología del grafito, luego retroceda hasta la química y el proceso de tratamiento..
La pregunta correcta no es “¿Cómo lo hacemos más difícil??" sino "¿Qué microestructura produjimos realmente??"
11. Problemas de casting inexplicables
Cada fundición eventualmente se encuentra con la sentencia más frustrante en el taller.:
“Nada cambió, pero el casting es diferente”.
Cuando los parámetros obvios aparecen sin cambios pero la porosidad, estructura de grafito, dureza, maquinabilidad, o las propiedades mecánicas cambian repentinamente, Las conjeturas continuas generalmente hacen perder el tiempo..
El primer paso es comparar una buen calor y mal calor usando medidas reales.
Métodos de diagnóstico útiles
Dependiendo del defecto, herramientas útiles incluyen:
- Espectroscopía de emisión óptica. para elementos mayores y oligoelementos
- Análisis de oxígeno/nitrógeno para problemas de limpieza y gases disueltos
- Metalografía para evaluación de grafito y matriz
- SEM/EDS para inclusiones y fases anormales
- Radiografía o tomografía computarizada para porosidad interna y defectos
- Análisis térmico para el comportamiento de solidificación
- Prueba ultrasónica para discontinuidades internas adecuadas
La clave es seleccionar la prueba según el mecanismo sospechoso.. Tiene poco valor realizar todos los análisis disponibles sin una pregunta de diagnóstico clara..
La visión práctica de un ingeniero de fundición
Cuando la causa no está clara, No creo en cambiar tres cosas a la vez.
Cambiar una variable controlada, compárelo con un buen calor conocido, y mantener los registros de producción.
Buen casting vs.. mal casting suele ser la ruta más rápida hacia la respuesta.
Si la fundición no puede realizar el análisis requerido internamente, enviar muestras a un laboratorio cualificado suele ser más barato que desechar otra semana de producción.
12. Largo tiempo de fusión y consumo excesivo de electricidad
Los ciclos de fusión largos son más que un problema energético.
Cuanto más tiempo permanezca el metal en el horno., mayor oportunidad hay de oxidación, pérdida de aleación, formación de escoria, ataque refractario, y aumento innecesario de temperatura.
Desde el punto de vista de la producción, Un horno lento también reduce la capacidad de fusión disponible y aumenta el costo por tonelada de metal aceptable..
¿Por qué tarda demasiado en derretirse??
Las causas pueden ser sorprendentemente simples.:
- Carga mal preparada o demasiado grande
- puente de carga
- Baja densidad de carga
- Transmisión eléctrica ineficiente
- Mal estado del horno
- Mantenimiento innecesario de altas temperaturas
- Problemas en el sistema de refrigeración o en el sistema eléctrico
- Refractario desgastado o práctica operativa ineficiente.
El consumo de energía específico varía significativamente según el diseño del horno y las condiciones de la planta., por lo que los valores publicados deben tratarse con cuidado.
Una figura como 570 kWh/t o 800 kWh/t no es un punto de referencia universal. El número útil es el kWh real por tonelada de metal fundido aceptable producido en esa planta específica..
Cómo reducir el consumo de energía
Empiece por acortar el ciclo completo de fusión en lugar de simplemente aumentar la potencia del horno..
El material de carga debe estar seco., limpio, tamaño apropiado, y empacado eficientemente. Se deben evitar los puentes, y se debe eliminar el mantenimiento innecesario a altas temperaturas..
También es necesario comprobar el sistema eléctrico como cadena completa.:
Energía entrante → Convertidor → Condensadores → Cables/barras colectoras → Bobina de inducción → Horno → Metal fundido
La energía se puede perder en varios puntos..
El estado del horno también importa. Un revestimiento deteriorado, sistema de enfriamiento ineficiente, o un fallo eléctrico puede aumentar silenciosamente el consumo de energía por cada calor.
La visión práctica de un ingeniero de fundición
cuando alguien me dice, “El horno está funcionando a máxima potencia., entonces debe ser eficiente," no estoy convencido.
quiero ver tres numeros:
tiempo de fusión + kWh/t + toneladas de metal aceptable
Un horno que se funde rápido pero produce metal inestable no es eficiente. Un horno que utiliza menos electricidad pero tarda demasiado puede tener el mismo problema desde otra dirección..
El verdadero objetivo es la química estable., tiempo de fusión predecible, y el menor consumo práctico de energía por tonelada de piezas fundidas de buena calidad..
13. Fallas eléctricas y mecánicas frecuentes del horno
Un horno de fusión eléctrico es el centro del proceso productivo de la fundición, por lo que incluso una falla eléctrica o mecánica aparentemente menor puede detener rápidamente toda la línea.
En la práctica, Muchas fallas repetidas del horno no son causadas por el cuerpo del horno en sí., sino por electrónica de potencia, sistemas de enfriamiento, componentes hidráulicos, sensores, conexiones, y componentes de control.
Las áreas de problemas típicas incluyen el convertidor y los tableros de control., condensadores, circuitos de refrigeración por agua, conexiones de bobina, sistemas hidráulicos, monitoreo de temperatura, protección contra fugas, y aislamiento.
¿Por qué sucede??
La mala calidad de los componentes es una de las causas., pero el mantenimiento es igual de importante.
Conexiones eléctricas flojas, flujo de agua de refrigeración inestable, temperatura excesiva del agua, condensación, o un sensor defectuoso puede convertirse gradualmente en una falla mucho mayor.
El enfriamiento es particularmente crítico para los hornos de inducción.. La bobina y los componentes eléctricos asociados dependen de una circulación estable del agua..
Un pequeño problema con el agua de refrigeración puede convertirse en un grave problema de seguridad si se ignora.
Cómo prevenirlo
Al comprar o mantener un horno eléctrico, prestar atención no sólo a la capacidad de fusión sino también a la Calidad y trazabilidad de componentes clave..
El programa de mantenimiento debe incluir controles rutinarios de:
- Flujo y temperatura del agua de refrigeración
- Conexiones electricas
- Presión hidráulica
- Condición de la bobina
- Protección contra fugas
- Aislamiento
- Sistemas de alarma y enclavamiento.
El proveedor también debe proporcionar información clara sobre los repuestos críticos y su ciclo de reemplazo..
La visión práctica de un ingeniero de fundición
Cuando un horno empieza a tener “pequeños problemas” cada pocos días, Nunca los considero pequeños.
Una mala conexión de agua, un condensador débil, o un sensor defectuoso puede eventualmente convertirse en una parada de producción o un problema de seguridad..
Un buen horno no es el que funciona cuando todo está nuevo.
Es el que se mantiene estable después de miles de ciclos de producción porque sus componentes, mantenimiento, alarmas, y el sistema de repuestos se planificaron adecuadamente desde el principio.
14. Vida corta del revestimiento del horno
El revestimiento del horno es uno de los componentes más importantes de un horno de inducción..
Separa el metal fundido de la estructura del horno., por lo que la calidad del revestimiento afecta directamente la vida útil, derretir limpieza, estabilidad de producción, y seguridad del operador.
Para fundir hierro, Los revestimientos ácidos a base de sílice se utilizan ampliamente en aplicaciones apropiadas de hornos de inducción..
Sin embargo, La vida útil del revestimiento depende de mucho más que el material refractario nominal..
¿Por qué el forro se desgasta demasiado rápido??
Las causas comunes incluyen:
- Mala calidad refractaria
- Distribución incorrecta del tamaño de las partículas
- Instalación o compactación inadecuada.
- Sinterización inadecuada
- Temperatura de funcionamiento excesiva
- Escoria agresiva
- Impacto mecánico durante la carga.
- Práctica incorrecta de la primera manga
Incluso un buen material refractario puede tener una vida útil corta si el proceso de instalación y sinterización es deficiente..
La materia prima debe tener un contenido adecuado de sílice y niveles de impurezas controlados..
Para refractarios de sílice, alto contenido de SiO₂, a menudo superior 98% para materias primas adecuadas— puede ser importante, pero la especificación refractaria exacta debe seguir el diseño del horno y los requisitos técnicos del proveedor..
Cómo mejorar la vida útil del revestimiento
El paso más importante es hacer coincidir el sistema refractario con la capacidad del horno., aleación, temperatura de funcionamiento, condición de escoria, y ciclo de producción.
La instalación debe seguir el procedimiento especificado por el proveedor de refractarios., incluyendo una embestida adecuada, el secado, curación, y sinterización en primer calor.
La primera manga merece especial atención.. Un aumento controlado de la temperatura y un correcto proceso de sinterización establecen la capa de trabajo que protege el revestimiento durante la producción posterior..
Durante el servicio, El revestimiento debe inspeccionarse periódicamente en lugar de esperar a que se produzca un fallo evidente..
Cambios en la capacidad del horno., profundidad del baño, o el perfil del revestimiento pueden proporcionar indicaciones tempranas de desgaste localizado.
La visión práctica de un ingeniero de fundición
He visto fundiciones ahorrar un poco de dinero en refractarios y luego perder mucho más debido a una vida útil más corta del revestimiento., producción perdida, y reparaciones innecesarias.
El revestimiento más barato rara vez es el más barato de utilizar..
Elija el refractario según el horno real y el metal que se está fundiendo., instalarlo correctamente, y tratar el primer celo en serio.
Un buen revestimiento protege no sólo el horno, sino también la fundición y las personas que la operan.
15. Erosión refractaria “pie de elefante”
El llamado “pata de elefante” Es una forma característica de erosión refractaria localizada cerca de la parte inferior del revestimiento de un horno de inducción..
El perfil interior se hunde o se agranda localmente, dando al área desgastada su forma distintiva.
Es más que un defecto visual.. La erosión severa localizada puede reducir el volumen efectivo del horno, afectar la limpieza del fundido, acelerar el daño refractario, y eventualmente crear un riesgo grave para la seguridad..
¿Por qué se desarrolla??
Una causa común es carga y puenteo inestables.
Si las piezas de carga de gran tamaño forman un puente sobre el baño fundido, La parte inferior del horno puede quedar muy expuesta a tensiones térmicas y mecánicas..
Cuando el puente finalmente colapsa, el material pesado puede impactar el revestimiento inferior.
La temperatura local excesiva y el ataque químico pueden acelerar la erosión..
Un revestimiento que ya está debilitado por una mala sinterización o una selección refractaria inadecuada es aún más vulnerable..
Cómo prevenirlo
El material de carga debe tener el tamaño adecuado y cargarse de manera que se eviten puentes inestables.. Grande, Las piezas pesadas no deben dejarse caer directamente sobre el fondo del horno..
El operador también debe evitar el sobrecalentamiento innecesario y debe monitorear el perfil del revestimiento durante las inspecciones de rutina..
Una vez que se observa erosión localizada, La reparación debe considerarse antes de que el área dañada se convierta en un problema de seguridad importante..
La visión práctica de un ingeniero de fundición
Cuando veo el perfil de una pata de elefante, no solo pregunto, “¿Cuánto revestimiento se ha perdido??"
Quiero saber por qué pasó allí.
¿La carga estaba puenteando?? ¿Se sobrecalentó el horno?? ¿Se sinterizó incorrectamente el revestimiento?? ¿El refractario no era adecuado para el proceso??
Si solo reparas el área desgastada sin corregir la causa, el mismo problema volverá.
en trabajos de fundicion, El desgaste del revestimiento es a menudo un registro de cómo se ha operado el horno..
Lea ese registro con atención., y a menudo puedes prevenir el próximo fallo antes de que suceda.
16. Conclusión
Los problemas de fundición de los hornos eléctricos rara vez se resuelven cambiando un parámetro de forma aislada.
Un proceso de fundición estable requiere el control de toda la cadena:
Materiales de carga → Operación del horno → Química de la fusión → Temperatura → Control de escoria y gas → Tratamiento/Inoculación → Vertido → Solidificación → Inspección
La lección práctica más importante es que La calidad del derretimiento se crea antes de verter..
Por esta razón, Una fundición moderna no debe depender únicamente de la experiencia del operador..
Análisis espectrométrico, medición de oxígeno/nitrógeno, metalografía, análisis térmico, NDT, monitoreo de energía, y la inspección de refractarios convierten el control del horno de una solución de problemas basada en la experiencia a una ingeniería de procesos medible.
El objetivo no es simplemente producir hierro fundido.
El objetivo es producir productos limpios., químicamente estable, Metal controlado térmicamente que se solidifica en la microestructura especificada y produce consistentemente piezas fundidas que cumplen con las dimensiones., mecánico, mecanizado, y requisitos de servicio.

