En la producción de fundición, es un fenómeno demasiado común y desconcertante: Dos fundiciones producen exactamente la misma pieza fundida a partir de la misma aleación., usando temperaturas de vertido idénticas, diseños de puertas, y cargar materiales,
sin embargo, uno entrega constantemente piezas libres de defectos mientras que el otro lucha con la persistencia, agrietamiento recurrente.
Muchos gerentes de fundiciones atribuyen esta brecha a la habilidad del operador., variación de materia prima, o incluso suerte.
En realidad, La diferencia casi siempre surge de diferencias fundamentales en el comportamiento del sistema de arena de moldeo que son invisibles a la observación casual..
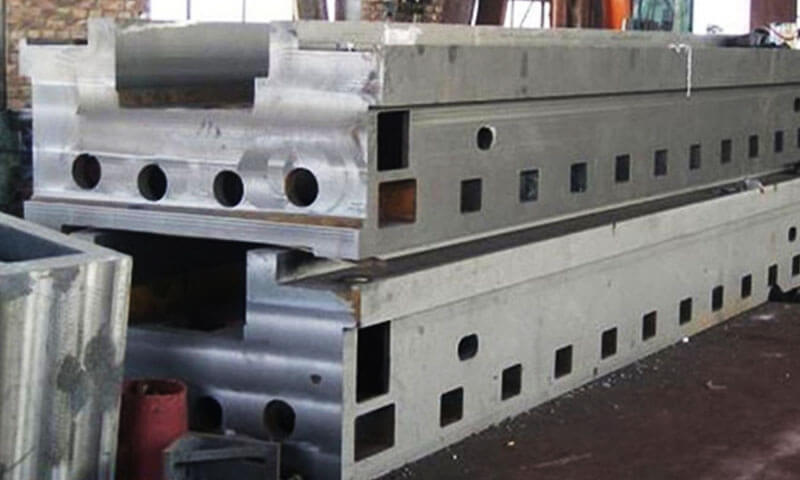
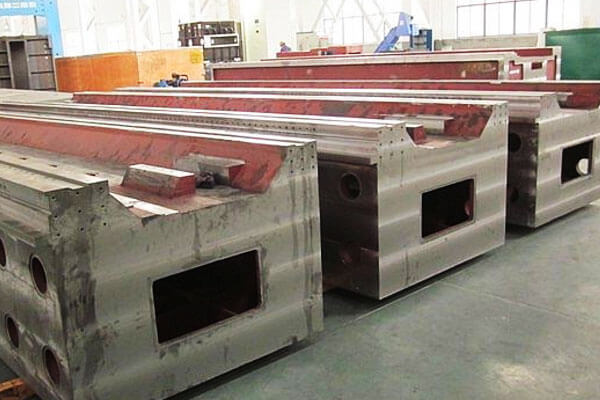
Este artículo examina un caso industrial clásico del mundo real.: una viga de máquina herramienta idéntica de 6 metros producida en ambos arena de resina y líneas de moldeo de arena autoendurecible de cemento.
Con parámetros de vertido estrictamente adaptados, composición química, y calidad de fusión, El proceso de arena con resina produjo vigas sin grietas de manera consistente., mientras que la línea de arena autoendurecible de cemento sufrió recurrentes defectos de agrietamiento transversal concentrados en la sección central gruesa de la viga..
Los seis mecanismos metalúrgicos y de proceso centrales detrás de este resultado se analizan en profundidad a continuación., Proporcionar información de ingeniería procesable para los equipos de fundición que optimizan los procesos de fundición de acero de secciones pesadas..
1. ¿Por qué la misma pieza fundida de máquina herramienta de seis metros puede comportarse de manera diferente??
Una gran plataforma de máquina herramienta es un excelente ejemplo de fundición en la que el comportamiento del molde importa enormemente..
Su geometría a menudo contiene:
- Dimensiones totales largas
- Secciones gruesas y delgadas conectadas entre sí.
- Costillas y redes
- Grandes jefes o áreas de montaje
- Cavidades internas
- Secciones horizontales largas
- Masas térmicas locales muy variables.
- Gran contracción por solidificación acumulada
A medida que el metal se enfría desde el estado líquido hasta la temperatura ambiente., Contrata.
La pieza fundida no puede contraerse libremente porque el molde la rodea., Los núcleos restringen el movimiento interno., y diferentes secciones de la pieza fundida se enfrían y solidifican a diferentes velocidades.
Esto genera una competencia entre dos fuerzas.:
Contracción del molde versus resistencia del molde a esa contracción
Si el molde puede deformarse o colapsar en el momento adecuado, Parte de la contracción es acomodada por el movimiento del molde..
Si el molde permanece muy rígido, La contracción se convierte cada vez más en tensión en el metal..
por mucho tiempo, fundición de máquina herramienta relativamente delgada, Esto puede volverse crítico.
El mecanismo básico se puede simplificar como:
Contracción térmica + restricción estructural → tensión de tracción → deformación plástica local → iniciación de grieta
Que la tensión se convierta realmente en una grieta depende de la temperatura., microestructura, geometría, alimentación, estrés residual, y la capacidad del molde y los núcleos para moverse.
Esta es la razón por la que a menudo no basta con comparar simplemente la temperatura de vertido o la composición química..
2. Resistencia residual a altas temperaturas y rendimiento del molde
Para una gran viga de máquina herramienta, Una de las diferencias más importantes entre la arena aglomerada con resina y la arena autoendurecible con aglomerante de cemento es cómo responde mecánicamente el molde a medida que aumenta su temperatura y la pieza fundida comienza a solidificarse y contraerse..
Esta distinción es más importante que comparar únicamente la resistencia del molde a temperatura ambiente..
Un molde puede ser excepcionalmente fuerte durante el moldeo y la manipulación, pero volverse problemático si permanece excesivamente rígido durante el período en el que la pieza necesita contraerse libremente..
Por lo tanto, dos propiedades deben considerarse juntas.:
Resistencia residual a alta temperatura — cuánta resistencia conserva el molde después de ser calentado por metal fundido.
Rendimiento o colapsabilidad del molde — la facilidad con la que el molde puede deformarse o perder resistencia cuando la pieza que se contrae intenta moverse.
Para una viga de máquina herramienta de seis metros, La interacción entre estas propiedades y la contracción de la fundición puede influir fuertemente en el desarrollo de tensiones térmicas y de desgarro en caliente..
Arena autoendurecible de cemento: Alta resistencia residual y mayor moderación
La arena autoendurecible aglutinada con cemento desarrolla resistencia a través de un sistema aglutinante cementoso y es capaz de producir moldes rígidos con buena estabilidad dimensional..
En condiciones de fundición, sin embargo, El molde no necesariamente pierde su resistencia mecánica tan rápidamente como un sistema de unión orgánica..
A medida que la fundición de acero se enfría, sufre una contracción de solidificación seguida de una contracción térmica. El molde y los machos se oponen a parte de este movimiento.
Donde el molde permanece muy rígido, Una mayor proporción de la contracción requerida de la pieza fundida se convierte en tensión y tensión mecánica..
Para una viga larga de máquina herramienta, El efecto es acumulativo y no puramente local..
Una pieza fundida de seis metros puede experimentar una contracción térmica total apreciable., mientras que las costillas, jefe, núcleo, y las secciones gruesas pueden crear una restricción local adicional.
Si el molde no cede lo suficiente, La tensión resultante puede concentrarse en regiones geométricamente sensibles..
El mecanismo se puede representar conceptualmente como:
Contracción de la fundición → resistencia del molde → deformación restringida → tensión de tracción → acumulación de deformación local → inicio de grieta
es importante, sin embargo, No tratar la resistencia residual del molde como la única causa del agrietamiento..
El riesgo real de agrietamiento también depende de la aleación., rango de solidificación, geometría de la sección, condiciones de alimentación, distribución de temperatura, restricción central, y las propiedades mecánicas del metal a la temperatura relevante..
De este modo, El problema de ingeniería con un molde aglutinado con cemento altamente rígido no es simplemente que sea "demasiado fuerte".
El problema es que su resistencia a la contracción de la fundición puede seguir siendo significativa durante una etapa crítica de la historia térmica de la fundición..
Arena de resina: Pérdida progresiva de fuerza de unión y rendimiento mejorado
Los sistemas de moldeo aglomerados con resina utilizan aglutinantes orgánicos cuyo comportamiento térmico difiere fundamentalmente de los sistemas cementosos..
Cuando se expone al calor del acero fundido., el aglutinante orgánico sufre degradación térmica, con ablandamiento y pérdida progresiva de la fuerza de unión a medida que aumenta la temperatura.
Este cambio es particularmente relevante para piezas fundidas grandes porque el molde puede pasar de un soporte fuerte durante el llenado y manipulación a una condición menos restrictiva durante el enfriamiento posterior..
A medida que el casting se contrae, la arena puede perder progresivamente su capacidad de resistir el movimiento.
En lugar de mantener una carcasa muy rígida alrededor de la pieza fundida durante todo el proceso de enfriamiento, el molde puede volverse más flexible a medida que el aglutinante se degrada.
El mecanismo conceptual es:
Contracción de la fundición → degradación del aglutinante → reducción de la resistencia de la arena → movimiento/colapso del molde → menor restricción mecánica
Esto puede ser beneficioso para grandes, Piezas fundidas geométricamente complicadas porque parte de la contracción térmica de la pieza fundida se adapta a la deformación del molde en lugar de convertirse completamente en tensión dentro del metal..
Sin embargo, La arena de resina no debe describirse como completamente “blanda” o “libre de tensión” a altas temperaturas..
Diferentes sistemas de resina, concentraciones de aglutinante, temperaturas de la arena, sistemas de recubrimiento, densidades de moho, y los historiales térmicos producen diferentes curvas de resistencia residual.
La característica relevante es la dependencia de la pérdida de resistencia con la velocidad y la temperatura., no simplemente si el molde contiene resina.
3. Expansión térmica del molde e interacción térmica con la fundición.
La restricción del molde es sólo una parte de la interacción termomecánica entre un molde y una pieza de fundición grande..
El propio molde sufre expansión térmica y deformación después de que el metal fundido ingresa a la cavidad., y este cambio dimensional puede alterar la cantidad y dirección de la restricción impuesta sobre la pieza fundida que se contrae..
Para una viga de máquina herramienta de seis metros, Este efecto no debe considerarse independientemente de la contracción del yeso..
La fundición se enfría e intenta contraerse simultáneamente., mientras el molde circundante se calienta y experimenta su propia respuesta térmica.
Por lo tanto, el estado de tensión resultante está gobernado por la Movimiento relativo de la pieza fundida y del molde., no por el coeficiente de expansión térmica de cualquiera de los materiales de forma aislada.
Arena aglomerada con cemento: Interacción térmica más fuerte con la fundición
La arena autoendurecible aglomerada con cemento contiene una fase agregada y un sistema aglutinante cementoso., y su respuesta dimensional durante el calentamiento depende de la mineralogía del agregado., formulación de aglutinante, condición de humedad, densidad del molde, e historia termal.
Para arena de moldeo rica en sílice, La expansión térmica del agregado se vuelve particularmente relevante a medida que el acero fundido calienta el molde..
El molde no simplemente permanece geométricamente inalterado después del vertido; Las partículas de arena individuales y la estructura adherida circundante experimentan expansión térmica y otros cambios de alta temperatura..
Al mismo tiempo, la fundición de acero comienza a solidificarse y posteriormente a contraerse.
Esto crea un problema de desplazamiento relativo.:
Movimiento del molde calentado + contracción del yeso + cumplimiento limitado del molde → mayor restricción interfacial
Si el molde permanece lo suficientemente rígido, su movimiento térmico puede oponerse localmente a la contracción de la pieza fundida.
La interacción resultante puede aumentar la tensión de tracción en regiones vulnerables., especialmente donde la geometría de la fundición ya impone una contracción diferencial.
Para una viga de máquina herramienta de seis metros, el efecto puede llegar a ser importante alrededor:
- Transiciones de sección gruesa a delgada
- Intersecciones de costillas
- Grandes jefes
- Cavidades soportadas por núcleo
- Secciones largas y restringidas
- Discontinuidades geométricas
El punto clave es que el molde no necesita ejercer una simple “fuerza de compresión” uniforme sobre la pieza fundida para que la expansión térmica sea importante..
La expansión diferencial y la deformación restringida son suficientes para modificar el estado de tensión..
Arena de resina: Diferente respuesta térmica y degradación progresiva del aglutinante
La arena aglomerada con resina también experimenta expansión térmica, particularmente cuando se utiliza agregado de sílice.
Por lo tanto, Sería técnicamente inexacto describir la arena de resina como si tuviera una “expansión térmica insignificante” simplemente porque utiliza un aglutinante orgánico..
La diferencia más importante es la respuesta térmica combinada del agregado y el sistema aglomerante..
A medida que aumenta la temperatura del molde, la resina orgánica se ablanda progresivamente, se descompone, y pierde fuerza de unión.
En consecuencia, la arena aglomerada puede volverse menos rígida mecánicamente durante el mismo período en el que la pieza fundida sufre una contracción térmica significativa..
Esto produce una interacción diferente.:
Contracción del yeso + Cumplimiento progresivo del molde → reducción de la transferencia de movimiento térmico a la tensión de fundición.
El molde todavía se calienta y se expande., pero su capacidad para transmitir ese cambio dimensional como una restricción mecánica rígida puede disminuir a medida que el aglutinante se degrada..
Esta distinción es particularmente importante cuando se comparan sistemas aglomerados con resina y cemento.. La pregunta relevante no es simplemente:
¿Qué molde tiene el coeficiente de expansión térmica más bajo??
Es:
¿Qué proporción del movimiento térmico del molde se transmite realmente a la pieza fundida mientras ésta es mecánicamente vulnerable??
Ese es un criterio de ingeniería mucho más útil..
El tipo de agregado puede ser más importante que el tipo de aglomerante
Otra consideración importante es que la expansión térmica está fuertemente influenciada por la agregar.
Arena de sílice, circón, cromita, y otros agregados refractarios tienen diferentes características de expansión térmica.
Como consecuencia, Dos moldes que utilizan diferentes aglutinantes aún pueden exhibir un movimiento térmico similar si usan el mismo agregado., mientras que dos moldes que utilizan el mismo sistema de resina pueden comportarse de manera diferente cuando sus agregados o clasificación de arena difieren.
Esto significa que una comparación de procesos significativa debe distinguir entre:
Comportamiento aglutinante + comportamiento agregado + densidad del molde + historial de temperatura
en lugar de atribuir todo el comportamiento térmico al aglutinante únicamente.
Por ejemplo, La arena rica en cuarzo exhibe una respuesta de expansión térmica característica asociada con su comportamiento de transformación mineral..
El movimiento resultante del molde depende de la estructura completa del molde y de las condiciones de calentamiento., no simplemente en un único coeficiente de expansión publicado.
4. Evolución de la humedad y los gases: Por qué es importante el contenido de agua de los sistemas aglomerados con cemento
La humedad es una de las diferencias clave entre la arena autoendurecible con cemento y la arena con resina., pero su influencia en las piezas fundidas de acero de gran tamaño es más complicada que simplemente decir que “el agua causa grietas”.
La cuestión importante es la interacción entre la humedad residual., generación de gas, permeabilidad del molde, temperatura del metal, temperatura del molde, y la condición térmica y mecánica de la pieza fundida durante el llenado y la solidificación temprana..
Para una viga de máquina herramienta de seis metros, El molde representa una superficie muy grande que rodea una pieza fundida de acero a alta temperatura..
Cualquier producto de humedad o descomposición del aglutinante generado en la interfaz molde-metal debe transportarse a través del molde..
Si el desprendimiento de gas excede la capacidad del molde para ventilar, La presión resultante y las reacciones interfaciales pueden contribuir a la aparición de defectos y complicar la historia térmica de la pieza fundida..
La diferencia fundamental es que los sistemas aglomerados con cemento contienen agua como parte de su mecanismo de endurecimiento., Mientras que los sistemas aglomerados con resina no dependen de la hidratación del cemento..
Sin embargo, La arena de resina no está libre de gases.: su aglutinante orgánico puede descomponerse térmicamente y generar productos gaseosos cuando se expone al metal fundido.
Arena autoendurecible de cemento: Agua, Generación de vapor, y presión de gas
La arena autoendurecible aglutinada con cemento utiliza agua como componente esencial del proceso de endurecimiento..
Dependiendo del sistema de cemento, agregar, condiciones de curado, humedad ambiental, tiempo de almacenamiento, y espesor del molde, algo de humedad puede permanecer físicamente presente en el molde mientras se incorpora agua adicional a la estructura del aglutinante hidratado..
Cuando el acero fundido entra en la cavidad., La superficie del molde está sometida a una carga térmica extrema.. Cualquier humedad libre o físicamente disponible cerca de la cara caliente puede vaporizarse rápidamente., creando vapor.
Esto crea una secuencia potencial:
Humedad residual → calentamiento rápido → generación de vapor → transporte de gas → efectos locales de presión/flujo
Si la tasa de generación de gas es alta y la permeabilidad es insuficiente, El gas puede acumularse cerca de la interfaz molde-metal.. Esto puede contribuir a defectos como:
- Porosidad de gas
- espiráculos
- Golpes superficiales
- Poros
- Defectos veteados o relacionados con la superficie, dependiendo del sistema de molde
- Penetración de metal o erosión del molde en condiciones desfavorables.
El grado de riesgo depende en gran medida de la permeabilidad del molde y del sistema de ventilación..
Un molde correctamente secado o curado con una permeabilidad adecuada puede liberar gas de forma eficaz., Considerando que un moho rico en humedad o mal ventilado puede crear problemas sustancialmente más graves.
¿El vapor causa directamente grietas térmicas??
Este punto requiere especial cuidado..
Es tentador describir la vaporización de la humedad como una “explosión de vapor → enfriamiento superficial → grieta térmica” mecanismo. En la mayoría de las piezas fundidas de acero grandes, esa explicación es demasiado simplista.
El molde absorbe rápidamente el calor del acero fundido y la superficie del metal desarrolla naturalmente un gradiente de temperatura..
La vaporización de la humedad puede alterar la transferencia de calor local., presión de gas, y condiciones de la superficie, pero esto no significa automáticamente que la superficie del acero se "templa" instantáneamente en el sentido metalúrgico..
El desarrollo de grietas depende de los efectos combinados de:
gradiente térmico + comportamiento de solidificación + restricción de molde + ductilidad en caliente + geometría local + desarrollo del estrés
Por lo tanto, La humedad debe considerarse un contribuyente potencial a los defectos térmicos y de fundición., no se trata como una causa universal independiente de agrietamiento.
Para una viga de máquina herramienta de seis metros, Esta distinción es importante porque una grieta atribuida incorrectamente al "enfriamiento con vapor" puede en realidad originarse a partir de una combinación de restricción del molde., susceptibilidad al desgarro por calor, diferencias de espesor de sección, y alimentación inadecuada.
Arena de resina: Sin hidratación, pero la descomposición del aglutinante aún produce gas
La arena aglomerada con resina no se endurece mediante la hidratación del cemento.. Su aglutinante orgánico sufre un curado químico y posteriormente se descompone cuando se expone a la carga térmica generada por el acero fundido..
Como consecuencia, un molde de resina preparado adecuadamente puede contener relativamente poca agua libre en comparación con un sistema adherido con cemento, Reducir sustancialmente el problema específico de la generación de vapor a partir de la humedad residual del moldeo..
Sin embargo, sería incorrecto decir:
"La arena de resina no produce gas".
Los aglutinantes de resina orgánica pueden generar una variedad de productos de descomposición gaseosos durante el vertido..
Si la adición de aglutinante es excesiva o la permeabilidad es pobre, Estos gases aún pueden producir defectos de fundición..
Por lo tanto, la relación de ingeniería relevante es:
Contenido de la carpeta + descomposición térmica + permeabilidad + ventilación = comportamiento de fundición relacionado con el gas
Esta es la razón por la que una menor humedad no significa automáticamente una menor generación total de gas..
5. Tasa de enfriamiento y gradiente térmico: El factor oculto detrás del agrietamiento de las piezas de fundición de gran tamaño
Para una fundición de máquina herramienta de seis metros, El enfriamiento no es simplemente la etapa final después de la solidificación..
Es un proceso termomecánico continuo en el que los gradientes de temperatura, transformación de fase, contracción, restricción de molde, y la geometría local interactúan.
El estado de tensión resultante puede determinar si un yeso permanece intacto o desarrolla desgarros calientes., grietas de enfriamiento, o distorsión.
Por lo tanto, la distinción importante entre arena aglomerada con resina y arena autoendurecible aglomerada con cemento no es que un sistema automáticamente “se enfría rápido” y el otro “se enfría lentamente”.
El comportamiento de enfriamiento real depende del tipo de agregado, densidad del molde, contenido de la carpeta, espesor del molde, configuración central, módulo de fundición, y condiciones de contacto térmico.
Lo que cambia significativamente entre los sistemas de arena es la combinación del comportamiento de transferencia de calor y, más importante, Cómo el molde continúa restringiendo la pieza a medida que cae la temperatura..
Para una gran viga de máquina herramienta, Esta interacción se vuelve particularmente importante porque la pieza fundida puede contener paredes largas y delgadas., costillas pesadas, jefes gruesos, y secciones localmente masivas que se enfrían a velocidades sustancialmente diferentes.
Arena aglomerada con cemento: Interacción térmica y mecánica prolongada
Un molde grueso adherido con cemento puede proporcionar un aislamiento térmico sustancial y puede conservar una resistencia mecánica significativa durante una parte considerable del ciclo de enfriamiento de la pieza fundida..
El tiempo de enfriamiento exacto varía considerablemente según el tamaño de la sección de fundición y el diseño del molde., Por lo tanto, los valores fijos como “12 a 24 horas” no deben tratarse como universales..
La cuestión más importante es que la pieza fundida continúa contrayéndose mientras el molde todavía puede proporcionar una restricción mecánica significativa..
Una sección central pesada permanece caliente durante más tiempo que una red o un borde delgado. A medida que las secciones más delgadas circundantes se vuelven mecánicamente más fuertes y menos capaces de soportar la tensión, la sección más caliente continúa evolucionando térmicamente. Esto crea una contracción diferencial..
El estrés resultante se puede conceptualizar como:
Enfriamiento diferencial → contracción diferencial → restricción del molde/núcleo → acumulación de tensión de tracción
Si la tensión de tracción local excede la ductilidad disponible del material a esa temperatura, un desgarro o grieta caliente puede iniciar.
Para una fundición larga de máquina herramienta, el riesgo se ve amplificado por la longitud total del yeso. Incluso las deformaciones de contracción relativamente pequeñas pueden corresponder a un desplazamiento absoluto sustancial de varios metros..
Arena de resina: Respuesta térmica y pérdida temprana de restricción
La arena aglomerada con resina también tiene una resistencia térmica sustancial., particularmente cuando se utiliza agregado de sílice, por lo que sería técnicamente inexacto afirmar que la arena de resina proporciona inherentemente una velocidad de enfriamiento dramáticamente más alta en cada aplicación..
Su característica más importante es la degradación del aglutinante orgánico dependiente de la temperatura..
Mientras se calienta el molde, la resina pierde progresivamente fuerza de unión. Como consecuencia, El molde puede volverse cada vez más flexible mientras la pieza fundida entra en la etapa de contracción..
Esto crea una secuencia potencialmente favorable.:
La pieza fundida se enfría y se contrae → la unión de resina pierde fuerza → el molde se vuelve más flexible → se acomoda la contracción → la restricción disminuye
La reducción de la restricción del molde puede ser más importante que la propia velocidad de enfriamiento absoluta..
En otras palabras, un molde de resina no necesariamente previene la tensión al hacer que la pieza se enfríe rápidamente. En cambio, puede reducir la duración y la magnitud de la restricción mecánicamente efectiva durante las últimas etapas del enfriamiento..
6. Microfisuras inducidas por curado y decapado del molde
La condición del molde antes del vertido es otra variable que a menudo se pasa por alto cuando se investigan grietas en piezas fundidas grandes..
Un molde no comienza su interacción con la pieza fundida en el momento en que el acero fundido ingresa a la cavidad..
Ya ha sido mezclado., curación, pelar, manejo, asamblea, instalación central, almacenamiento, y transporte.
Los daños introducidos durante estas etapas pueden afectar la calidad de la superficie del molde y la estabilidad dimensional de la cavidad..
Sin embargo, Es importante distinguir entre microfisuras del molde y fisuraciones de la pieza de metal..
Un defecto visible o microscópico del molde de arena no se convierte automáticamente en una grieta de metal.. Su efecto depende de dónde ocurre y si cambia la penetración del metal., geometría de la superficie, o concentración de estrés.
Arena aglomerada con cemento: Sensibilidad al curado y manipulación
Los moldes autoendurecibles aglomerados con cemento dependen de reacciones de curado controladas para desarrollar su resistencia final..
Para moldes muy grandes, El curado uniforme puede ser más difícil porque el espesor, distribución de la humedad, condiciones ambientales, y la concentración de aglutinante local puede variar.
Los problemas potenciales incluyen:
- Curado desigual
- Variación de fuerza local
- Friabilidad superficial
- Manejo de daños
- Grietas en las características afiladas del molde.
- Cambios dimensionales durante el almacenamiento.
Si la superficie de un molde se daña durante el desmontaje o el transporte, El metal fundido puede penetrar o reproducir la región dañada..
Un duro, roto, o la superficie del molde erosionada localmente puede crear una discontinuidad geométrica en la pieza de fundición..
En una región muy estresada, tal discontinuidad puede actuar como concentrador de estrés local.
Esto es más exacto desde el punto de vista técnico que suponer que cada microgrieta en la arena se convierte automáticamente en una grieta de metal..
Arena de resina: Curado rápido pero el control del proceso sigue siendo importante
Los sistemas aglomerados con resina generalmente desarrollan resistencia a la manipulación con relativa rapidez., Dependiendo del sistema aglutinante y catalizador.. Esto puede simplificar la eliminación de patrones., montaje del molde, y logística de producción.
Sin embargo, El curado rápido no elimina la posibilidad de daños por moho..
Catalizador excesivo, dosis de resina incorrecta, mala mezcla, temperatura excesiva de la arena, o el curado desigual puede producir:
- Superficies de molde frágiles
- Variación de fuerza local
- Inestabilidad dimensional
- Reacción prematura del aglutinante
- Daños por moho durante la manipulación.
En otras palabras, La arena de resina no es inherentemente inmune a los defectos del molde previo al vertido.. Su ventaja radica en la capacidad de desarrollar rápidamente la resistencia requerida mientras se mantiene una ventana de proceso controlada..
¿Qué sucede cuando la superficie de un molde dañado se encuentra con metal fundido??
Supongamos que una pared de molde local contiene una pequeña grieta o una región dañada..
Son posibles varios resultados.
El metal puede reproducir el defecto sólo como una irregularidad superficial..
También puede penetrar la abertura., creando una aleta o una proyección metálica localizada. En casos más severos, El movimiento del molde o la erosión pueden alterar la geometría de la fundición..
Que la característica resultante se vuelva estructuralmente importante depende de:
- Profundidad del defecto
- Orientación del defecto
- Geometría de fundición
- Estado de estrés local
- Margen de mecanizado
- Ductilidad del material
- Acabado superficial
Por lo tanto, un defecto de molde se ve mejor como un potencial sitio de iniciación o imperfección geométrica, en lugar de ser una fuente automática de craqueo.
7. Colapso por sacudida y agrietamiento por tensión secundaria
El proceso de fundición no finaliza cuando el metal alcanza la temperatura ambiente.. La sacudida es otro evento mecánico que puede influir en la integridad final de una pieza fundida de gran tamaño..
Para una viga de máquina herramienta de seis metros, Esta etapa merece especial atención porque la pieza fundida aún puede contener tensiones residuales., mientras que la estructura larga puede ser relativamente susceptible a la flexión y al impacto.
La variable clave es colapsabilidad—la capacidad del molde y los núcleos de perder suficiente resistencia después de la fundición para que el componente pueda retirarse sin imponer una carga mecánica innecesaria.
Arena aglomerada con cemento: Una mayor resistencia a las averías puede aumentar la demanda de sacudidas
Los moldes aglomerados con cemento pueden conservar una resistencia sustancial después de la fundición., Dependiendo del sistema aglutinante y la exposición térmica..
Si el molde permanece fuertemente adherido después de que la pieza se haya enfriado, Es posible que se requiera más energía mecánica para separar la arena del componente..
Para una enorme viga de seis metros, vibración excesiva, impacto, martilleo localizado, o una rotura mecánica mal controlada puede transferir cargas a la pieza fundida..
Esto se vuelve más significativo cuando el casting ya contiene:
- Estrés térmico residual
- Distorsión inducida por el casting
- Discontinuidades locales
- Concentraciones de tensiones geométricas.
- Áreas de ductilidad reducida
En tal situación, La sacudida puede no crear el defecto metalúrgico original., pero puede desencadenar o extender una grieta existente que ya estaba cerca de su condición crítica.
Esa distinción es importante en el análisis de la causa raíz..
Arena de resina: La descomposición térmica mejora la colapsabilidad
Los aglutinantes de resina orgánica se descomponen progresivamente bajo la exposición térmica generada durante la fundición.. Esto puede reducir la resistencia de la arena después del vertido y facilitar la eliminación del moho..
Como resultado, Los moldes unidos con resina a menudo pueden lograr una buena colapsabilidad posterior a la fundición sin requerir un impacto mecánico excesivo..
Ésta es una de las razones por las que los sistemas de resina son atractivos para piezas fundidas complejas en las que la eliminación del molde alrededor de las nervaduras, cavidades, y núcleos es difícil.
Sin embargo, "autocolapso" no debe interpretarse literalmente. Resistencia residual de la arena, espesor del molde, formulación de aglutinante, revestimiento, y la exposición térmica local influyen en el comportamiento real de sacudida..
¿Puede el Shakeout crear una grieta que no estaba presente antes??
Sí, pero esto debe describirse con precisión..
Una pieza fundida que no tiene grietas visibles antes de la sacudida puede desarrollar una fractura durante la remoción agresiva del molde si contiene suficiente tensión residual y la carga mecánica aplicada excede la capacidad estructural local..
Sin embargo, Esto no prueba que el proceso de sacudida fuera la causa fundamental..
La secuencia real puede ser:
La fundición desarrolla una región débil latente → la tensión residual permanece → la sacudida aplica una carga mecánica adicional → se abre la grieta
De este modo, la sacudida puede ser la desencadenar, mientras que la causa subyacente radica en el diseño de la fundición., condición metalúrgica, defectos de solidificación, o desarrollo de estrés más temprano.
Esta distinción es esencial para una acción correctiva eficaz..
8. Arena de resina vs.. Arena autoendurecible de cemento: Lo que realmente cambia?
El contraste fundamental se puede resumir de la siguiente manera:
| Factor central | Arena de resina | Arena autoendurecible aglutinada con cemento |
| Mecanismo de endurecimiento | resina organica + catalizador/endurecedor | Aglutinante cementoso + reacciones químicas/de hidratación a base de agua |
| Resistencia inicial del molde | Alto y controlable | Alto después de un curado suficiente |
| Comportamiento de alta temperatura | El aglutinante se degrada significativamente con el calentamiento. | El sistema aglutinante puede conservar una resistencia residual sustancial dependiendo de la formulación. |
| colapsabilidad | Puede volverse favorable a medida que el aglutinante orgánico se descompone térmicamente. | Puede seguir siendo comparativamente fuerte a menos que esté diseñado específicamente para averías. |
| Dependencia de la humedad | Generalmente bajo requerimiento de agua libre | El agua es parte integral del sistema aglutinante. |
| Generación de gas | Se debe controlar la descomposición del aglutinante orgánico. | Se debe controlar la generación de agua y gas relacionada con los aglutinantes. |
Permeabilidad |
Fuertemente afectado por la compactación y el nivel de aglomerante. | Fuertemente afectado por la compactación, humedad, y sistema aglutinante |
| Idoneidad para piezas de fundición grandes | Altamente versátil para piezas fundidas grandes y complejas | Puede ser adecuado cuando el comportamiento del molde se controla adecuadamente |
| Sensibilidad del proceso principal | Nivel de carpeta, catalizador, temperatura de la arena, generación de gas | Humedad, curación, fuerza residual, permeabilidad |
| Riesgo clave para el análisis de grietas | Exceso de sujeción o efectos del gas si no se controla correctamente | Restricción persistente del molde/núcleo e inestabilidad del proceso relacionada con la humedad |
| Enfoque principal de ingeniería | Transición controlada de resistencia a colapsabilidad | Fuerza de curado controlada y comportamiento de rotura adecuado |
9. Implicaciones prácticas y optimización de procesos
Para fundiciones que producen grandes bancadas de máquinas herramienta, columnas, vigas transversales, y otras piezas fundidas de acero de sección pesada, La elección entre arena aglomerada con resina y arena autoendurecible con aglomerante de cemento no debe evaluarse únicamente desde la perspectiva del material o del costo del moldeo..
El indicador económico más significativo es el costo total de producir una pieza fundida aceptable.:
Costo de moldeo → Rendimiento de fundición → Tasa de desechos → Retrabajo → Pérdida de mecanizado → Costo de inspección → Confiabilidad de entrega
Un sistema de arena que parece menos costoso por tonelada puede volverse sustancialmente más costoso si aumenta el agrietamiento., distorsión, inestabilidad dimensional, o daño por sacudida.
Al mismo tiempo, Ni la arena de resina ni la arena de cemento deben considerarse universalmente superiores..
La elección correcta depende del tamaño de la fundición., espesor de sección, geometría, aleación, volumen de producción, requisitos de calidad, equipo disponible, y capacidad de control de procesos.
¿Cuándo es apropiada la arena autoendurecible de cemento??
La arena autoendurecible con cemento puede ser un proceso de moldeo eficaz cuando sus características son compatibles con las de la pieza fundida..
Puede ser particularmente práctico para moldes grandes donde la alta resistencia del molde, estabilidad dimensional, bajo costo de patrón, y una logística de producción relativamente simple es importante.
También puede resultar atractivo para ciertos precios bajos.- y piezas fundidas de volumen medio donde las costosas herramientas permanentes no estarían económicamente justificadas.
Sin embargo, A medida que la geometría de la fundición se vuelve más compleja y la restricción termomecánica se vuelve más crítica., La fundición debe evaluar si la resistencia residual y la colapsabilidad del molde siguen siendo compatibles con la contracción de la pieza fundida..
Para aplicaciones propensas a agrietarse, La pregunta relevante no es si técnicamente la arena de cemento puede producir el componente.. Es si el proceso puede hacerlo repetidamente con una tasa aceptable de desechos y retrabajos..
¿Cuándo es más atractiva la arena aglomerada con resina??
La arena aglomerada con resina suele ser atractiva para grandes, complejo, piezas fundidas de sección pesada donde la construcción precisa del molde, núcleos intrincados, reproducción dimensional controlada, y una colapsabilidad favorable después de la fundición son importantes.
Su principal ventaja no es simplemente “mayor calidad”. El beneficio más significativo es la capacidad de crear un sistema de moldeo en el que la resistencia durante la manipulación y el vertido se puede combinar con la pérdida progresiva de la resistencia del aglutinante durante la exposición térmica..
Para piezas fundidas de máquinas herramienta de alto valor, Esto puede ser económicamente significativo porque una pequeña reducción en las tasas de grietas y retrabajo puede compensar el mayor costo del sistema aglutinante..
Por lo tanto, el caso de negocio se puede expresar como:
Mayor costo de moldeo → menor probabilidad de defectos → menor desperdicio/retrabajo → mayor rendimiento general de fabricación
El beneficio real debe demostrarse mediante datos de producción en lugar de asumirse de antemano..
10. Conclusión
El rendimiento de una máquina herramienta de fundición de gran tamaño está determinado por una cadena de interacciones y no por un único parámetro del proceso..
La arena aglomerada con resina y la arena autoendurecible con cemento crean diferentes entornos de moldeo, particularmente en términos de resistencia al calor, fuerza residual, evolución de gas, comportamiento térmico, colapsabilidad, y sujeción mecánica.
Para una viga o bancada de máquina herramienta de seis metros, estas diferencias pueden afectar materialmente la susceptibilidad al agrietamiento. Sin embargo, Asignar el defecto por completo al proceso de moldeo sería incompleto..
Diseño de fundición, metalurgia de aleaciones, alimentación, gradientes térmicos, restricción central, densidad del molde, curación, humedad, enfriamiento, y la sacudida debe ser considerada.
Por lo tanto, el enfoque más fiable es tratar la Molde y fundición como un sistema de ingeniería acoplado.
Cuando una pieza fundida se comporta de manera diferente después de un cambio en el proceso de arena, la respuesta no suele estar oculta en un parámetro obvio.
Se encuentra en la interacción entre cómo el metal quiere contraerse y cuánto le permite moverse el molde..
Preguntas frecuentes
¿Por qué la arena de cemento causa más grietas que la arena de resina para piezas fundidas pesadas??
La arena de cemento permanece rígida a las temperaturas de fundición., creando una tensión de restricción de alta contracción.
También se expande térmicamente., contiene humedad que provoca un choque de vapor, y requiere una sacudida violenta.
La arena de resina se ablanda a altas temperaturas., rendimientos con contracción, tiene mínima humedad, y se colapsa automáticamente para una sacudida suave.
¿Se puede utilizar arena autoendurecible de cemento para vigas grandes de máquinas herramienta??
Sí, pero requiere modificación del proceso: agregar agentes de rendimiento orgánicos, optimización de compuerta y elevación, controlar la velocidad de enfriamiento, y usar prácticas suaves de sacudida.
Incluso con optimización, sin embargo, Las tasas de agrietamiento generalmente serán más altas que con arena de resina..
¿La arena de resina es siempre más cara que la arena de cemento??
La arena de resina tiene un costo de material más alto por tonelada, pero normalmente produce un mayor rendimiento, menos chatarra, tiempos de ciclo más rápidos, y menor costo de limpieza.
Para piezas fundidas de secciones pesadas de alto valor, La arena de resina casi siempre ofrece un costo total más bajo por pieza buena..
¿A qué tamaño de fundición se vuelve preferible la arena de resina??
No hay un umbral estricto, pero generalmente para piezas fundidas de más de 1 a 2 toneladas con espesores de sección superiores 50 mm, El riesgo de agrietamiento de la arena de cemento generalmente supera su ventaja de costos..
Cuanto más grande y pesado sea el yeso, cuanto más fuertes sean los argumentos a favor de la arena de resina.
¿Puedes mezclar resina y arena de cemento para conseguir un término medio??
En algunas fundiciones se utilizan sistemas híbridos., normalmente con una capa de revestimiento de arena de resina contra la superficie de fundición y un respaldo de arena de cemento.
Esto puede mejorar la calidad de la superficie y reducir el riesgo de agrietamiento a un costo menor que la arena totalmente de resina., pero requiere un control cuidadoso del proceso.