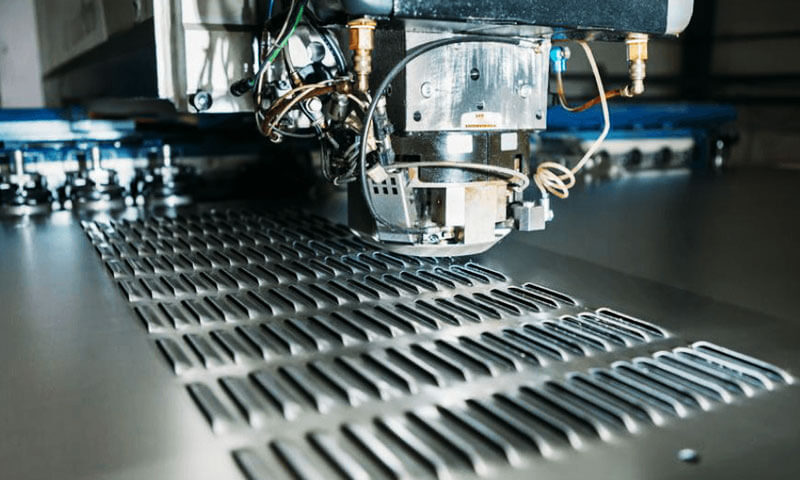
Servicios integrales de corte de metales.: torneado, perforación, aburrido, cepillado, brochado, y molienda. Mecanizado de precisión para piezas metálicas industriales personalizadas.
Hemos pasado de fresadoras y tornos manuales a centros CNC de cinco ejes y fabricación aditiva.
Pero a través de todo esto, Seis procesos siguen siendo la columna vertebral del corte de metales.: torneado, perforación, aburrido, cepillado, brochado, y molienda.
Cualquier otro método: EDM, láser, chorro de agua—es un especialista. Estos seis son los generalistas.. Dominalos, y puedes hacer casi cualquier cosa.
En este artículo, Lo guiaré a través del principio básico de cada proceso., la precisión que realmente puede esperar, y las aplicaciones donde cada uno brilla.
También compartiré algunas lecciones aprendidas con mucho esfuerzo en el taller: el tipo de cosas que solo se aprenden después de desechar algunas piezas..
1. Torneado: El proceso primario para componentes rotacionales
Torneado Es uno de los procesos de mecanizado más utilizados para producir componentes rotacionales..
Durante el torneado convencional, La pieza de trabajo gira mientras una herramienta de corte estacionaria se mueve a lo largo de la dirección axial o radial para eliminar el material..
Esta disposición hace que el giro sea particularmente efectivo para ejes., bujes, mangas, patas, y otros componentes con características cilíndricas o cónicas.

Principio de funcionamiento y operaciones comunes
La herramienta de corte elimina material de la pieza de trabajo giratoria para generar la superficie requerida.
Cambiando la geometría de la herramienta y la dirección de avance., un torno puede realizar varias operaciones:
- Giro externo: Produce superficies exteriores cilíndricas o escalonadas..
- Torneado interior: Amplía o termina un orificio existente.
- Frente a: Produce una cara extrema plana perpendicular al eje de rotación..
- torneado cónico: Crea superficies cónicas..
- Ranurado y tronzado: Produce ranuras o separa un componente del material..
- Enhebrado: Genera roscas internas o externas utilizando una herramienta adecuada y alimentación sincronizada..
- torneado de formas: Produce perfiles específicos utilizando una herramienta con la forma adecuada.
El torneado se puede realizar en tornos convencionales., Centros de torneado CNC, y máquinas torno-fresadoras.
Los equipos CNC son particularmente valiosos cuando los componentes contienen múltiples diámetros., surcos, trapos, y características de precisión que deben mantener relaciones consistentes.
Control de sujeción y precisión
La sujeción de piezas tiene una influencia directa en la precisión del giro.. Un mandril autocentrante de tres mordazas proporciona una carga rápida y es adecuado para muchos componentes redondos..
Un mandril independiente de cuatro mordazas permite el ajuste individual de las mordazas y es útil para piezas de trabajo irregulares o aplicaciones que requieren una alineación precisa.
A menudo se prefiere el giro entre centros para ejes largos cuando mantener la alineación entre varias secciones es fundamental..
Para manguitos de pared delgada o orificios de precisión, Una fuerza de sujeción excesiva puede deformar la pieza de trabajo..
En estos casos, un mandril expansible correctamente diseñado, mandíbulas suaves, u otra disposición de sujeción distribuida puede proporcionar una mejor estabilidad dimensional.
Precisión y aplicaciones típicas
El torneado convencional normalmente alcanza grados de tolerancia dimensional IT7-IT8 en condiciones adecuadas..
El torneado CNC de precisión puede lograr tolerancias más estrictas, dependiendo de la maquina, material, sujeción de piezas, herramienta de corte, y método de inspección.
Las aplicaciones típicas incluyen:
- Ejes, ejes, patas, y sujetadores roscados
- Bujes, mangas, y asientos de rodamientos
- Cilindros hidráulicos y componentes de válvulas.
- Piezas de equipos giratorios y accesorios de precisión.
El giro es generalmente la primera opción cuando las características dominantes son rotacionales..
Para componentes con superficies planas extensas, agujeros transversales, o geometría tridimensional compleja, El fresado o el mecanizado combinado de fresado y torneado pueden ser más eficientes..
Consejo de taller:
No subestimes la importancia de la geometría de la herramienta. Un ángulo de inclinación positivo reduce las fuerzas de corte y mejora el acabado de la superficie en aluminio..
Para acero, un ligero desprendimiento negativo puede prolongar la vida útil de la herramienta. Y siempre verifique la altura central: una diferencia de unas milésimas provocará un ahusamiento y un acabado deficiente..
2. Perforación y mandrinado: Dos procesos esenciales de mecanizado de agujeros
El mecanizado de agujeros es fundamental para la fabricación mecánica. La perforación y el mandrinado se utilizan a menudo juntos, pero tienen diferentes propósitos.
La perforación crea principalmente un agujero., mientras que la perforación amplía y corrige un agujero existente para mejorar su tamaño, geometría, y relación posicional.
Perforación: Crear agujeros en material sólido
La perforación utiliza un taladro giratorio., comúnmente un taladro helicoidal, para producir un agujero en material sólido. La broca gira mientras avanza axialmente hacia la pieza de trabajo..
Es un proceso eficiente para producir agujeros para pernos., pasajes de aceite, agujeros de montaje, y agujeros preliminares para el mecanizado posterior.
Sin embargo, La perforación no produce automáticamente un agujero de alta precisión..
La broca puede desviarse debido a bordes de corte irregulares., mal centrado, una superficie de entrada inclinada, rigidez insuficiente, o fuerzas de corte inconsistentes. La evacuación de virutas también se vuelve cada vez más difícil a medida que aumenta la profundidad del agujero..
En la producción práctica, varias medidas ayudan a mejorar el rendimiento de la perforación:
- Mire o identifique la superficie de entrada cuando sea apropiado..
- Utilice un taladro central o un taladro puntual adecuado para establecer la posición de entrada..
- Asegúrese de que ambos filos de corte estén correctamente rectificados y equilibrados..
- Seleccione la geometría de perforación correcta, velocidad de corte, y alimentar el material.
- Proporcionar una evacuación eficaz de las virutas., especialmente para agujeros profundos.
- Utilice una plantilla de perforación o una máquina de sondeo cuando la precisión posicional requiera control adicional.
Grados de precisión:
Los agujeros taladrados normalmente logran IT10 a IT12 con Ra 12,5–6,3 µm. El agujero puede ser demasiado grande., fuera de redondez, y no perfectamente recto. Para trabajos de precisión, La perforación es sólo el primer paso..
La clásica secuencia broca-fresa:
Para agujeros que requieren IT7–IT8 y Ra 1,6–0,8 µm, seguir perforando con un escariador. Para una precisión aún mayor (IT6 y Ra 0.4 µm), utilizar perforación → mandrinado → escariado, o perforación → rectificado interno.
Consejo de taller:
El taladro errante es el enemigo. Siempre perfore primero con un taladro corto, taladro central rígido. Para agujeros profundos, Utilice un ciclo de perforación profunda para eliminar las virutas..
Y mantenga su taladro afilado: un taladro sin filo endurecerá la superficie y dificultará el mecanizado posterior..
Aburrido: Mejorar el tamaño del agujero, Geometría, y posición
La perforación elimina material de la superficie interna de un orificio existente utilizando una herramienta de perforación de un solo punto o un sistema de múltiples filos adecuado.. A diferencia de la perforación, normalmente no crea un agujero directamente a partir de material sólido.
La perforación es especialmente útil cuando el agujero debe cumplir estrictos requisitos dimensionales o mantener una relación controlada con otras características..
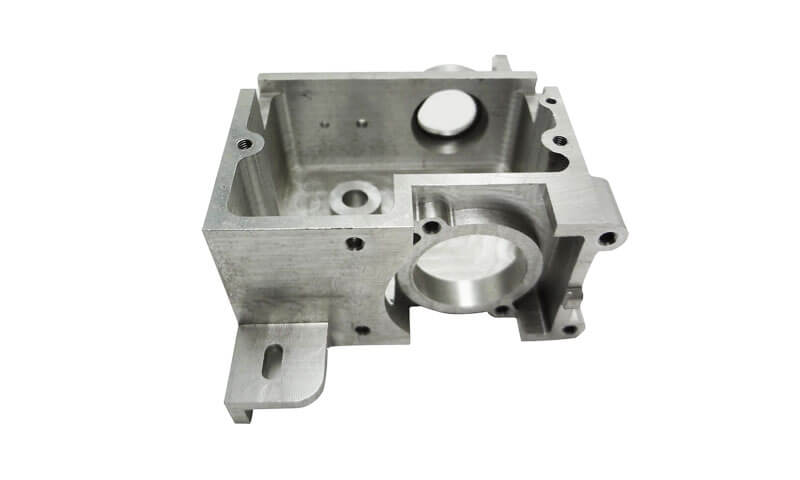
Es ampliamente utilizado para carcasas de motores., cuerpos de bombas, casos de transmisión, cuerpos de válvula, y otros componentes que contienen orificios de precisión.

Las principales ventajas de aburrir incluyen:
- Corrección dimensional: Ajusta un agujero existente a su diámetro requerido.
- Mejora geométrica: Ayuda a controlar la redondez, cilindricidad, y rectitud.
- Precisión posicional: Establece el agujero en relación con los puntos de referencia controlados de la máquina o del accesorio..
- Capacidad de gran diámetro: Produce perforaciones que no son prácticas de perforar directamente.
Grados de precisión:
Aburrido puede lograr IT7 a IT6 y Ra 1,6–0,4 µm. Con una cabeza aburrida flotante, Puedes mantener el tamaño y la redondez dentro de unas pocas micras.. También es excelente para corregir los errores posicionales que deja la perforación..
Consejo de taller:
Las barras de mandrinar son propensas a deformarse, especialmente cuando sobresale. Utilice la barra más grande que se ajuste, mantener el voladizo al mínimo, y utilice un inserto de carburo o cermet con un radio de punta pequeño para el acabado..
Para perforaciones profundas, utilizar una barra de mandrinar con amortiguación (antivibración) Tecnología: cambia las reglas del juego.
3. Cepillado: Una solución económica para grandes superficies planas
El cepillado es un proceso de mecanizado convencional que utiliza un movimiento alternativo lineal relativo entre la herramienta de corte y la pieza de trabajo..
Dependiendo de la configuración de la máquina, La herramienta o la pieza de trabajo realizan la carrera de corte principal..
El material se elimina durante la carrera de corte., mientras que la carrera de retorno generalmente no es cortante.
Aunque el cepillado es menos común en la producción moderna de gran volumen, sigue siendo útil para piezas de trabajo grandes, operaciones de mantenimiento, y aplicaciones donde no se justifica el uso de equipos dedicados de alta productividad.
Principio de funcionamiento y equipo
Las máquinas cepilladoras comunes incluyen:
- Moldeador: La herramienta de corte oscila a través de una pieza de trabajo relativamente pequeña..
- cepilladora: La pieza de trabajo normalmente se mueve debajo de una herramienta de corte., haciendo que la máquina sea adecuada para componentes grandes y pesados.
- Tragamonedas: Una herramienta alternativa vertical produce chaveteros internos, ranura, y ciertos perfiles internos.
El cepillado puede producir superficies planas., pasos, surcos, y superficies angulares seleccionadas.
Es particularmente útil cuando un componente es demasiado grande o difícil de mecanizar de manera económica utilizando equipos de fresado convencionales..
Limitaciones de precisión y proceso
Las máquinas cepilladoras tienen herramientas relativamente simples y pueden acomodar una amplia gama de piezas de trabajo..
Sin embargo, El movimiento alternativo introduce aceleración y desaceleración., mientras que la carrera de retorno no elimina material. Estos factores limitan la velocidad de corte y la productividad general..
Las operaciones de cepillado típicas pueden alcanzar grados dimensionales IT9–IT11, con mejores resultados posibles en condiciones favorables.
La rugosidad de la superficie suele oscilar entre Ra 1,6 y 6,3 μm., dependiendo de la geometría de la herramienta, alimentar, material, y condición de la máquina.
El cepillado es adecuado para:
- Grandes bancadas de máquina y superficies de guía
- Componentes estructurales pesados
- Caras planas y ranuras rectas
- Trabajos de reparación y mantenimiento.
- Producción de una sola pieza y de lotes pequeños
Consejo de taller:
El cepillado es lento y tiene una carrera de retorno en vacío., por lo que rara vez es económico para la producción. Pero para una bancada única que es demasiado grande para un molino, a menudo es la única opción.
Asegúrese de que la herramienta esté afilada y que la claqueta esté funcionando (si la herramienta se arrastra en el trazo de retorno), arruinarás la superficie.
4. Brochante: Mecanizado de alta productividad para perfiles repetitivos
El brochado es un proceso de mecanizado que utiliza una herramienta especializada de múltiples dientes llamada brocha..
Los dientes aumentan progresivamente de altura., permitiendo que los dientes sucesivos eliminen pequeñas cantidades de material hasta que se produzca el perfil requerido.
A diferencia del fresado o cepillado convencional, lo que puede requerir varias pasadas para generar una característica, El brochado a menudo puede completar todo el perfil en un solo trazo o en una pasada continua..
Principio de trabajo
Cada diente de brocha elimina una porción controlada del margen de mecanizado..
Los primeros dientes realizan un corte aproximado., Los dientes intermedios eliminan el material adicional., y los dientes finales establecen las dimensiones y la superficie terminadas..
El brochado se puede dividir en dos categorías principales.:
- Brochado interno: Produce chaveteros internos, splines, agujeros poligonales, y otros perfiles. La pieza de trabajo generalmente requiere un orificio preliminar a través del cual pueda pasar la brocha..
- Brochado externo: Produce perfiles externos., pisos, surcos, y contornos complejos en el exterior de un componente.
El proceso es particularmente efectivo cuando la geometría requerida se repite en grandes lotes de producción..
Consideraciones de precisión y herramientas
El brochado suele alcanzar grados de tolerancia IT7-IT9, con IT7–IT8 alcanzable para aplicaciones adecuadas y herramientas bien controladas.
Es posible una rugosidad de la superficie de alrededor de Ra 0,4–1,6 μm, Dependiendo del material, diseño de herramientas, y condiciones del proceso.
Su principal ventaja es la repetibilidad.. Una vez que el broche, artículos fijos, y los parámetros de la máquina están correctamente establecidos, El proceso puede ofrecer dimensiones consistentes con tiempos de ciclo relativamente cortos..
Sin embargo, los broches son caros, y cada herramienta está diseñada para un perfil particular y un requisito dimensional.
Diseño de herramientas, fabricación, mantenimiento, Por lo tanto, los costos de reemplazo deben considerarse durante la planificación del proceso..
El brochado se utiliza comúnmente para:
- Splines internos y externos
- Chaveteros y agujeros poligonales.
- Componentes de transmisión y automoción.
- Producción repetitiva de perfiles de precisión.
- Componentes que requieren una geometría consistente en lotes grandes
Consejo de taller:
El brochado es caro porque la herramienta se fabrica a medida para cada perfil.. Sólo tiene sentido para la producción de gran volumen. (miles de piezas).
Si necesita un chavetero en un eje único, use una ranuradora o una brocha en un torno; es más lento pero mucho más barato.
5. Molienda: El proceso de corte de metales más versátil
Molienda Es uno de los procesos más utilizados en la fabricación moderna.. Una cortadora giratoria de múltiples filos elimina el material mientras la pieza de trabajo o la mesa de la máquina proporciona el movimiento de avance requerido..
En centros de mecanizado CNC, El movimiento coordinado a través de múltiples ejes permite la producción de superficies y geometrías complejas..
El fresado es adecuado para una amplia gama de materiales., incluyendo aleaciones de aluminio, acero inoxidable, acero aleado, titanio, latón, y plásticos de ingeniería.
Sin embargo, geometría de la herramienta, parámetros de corte, sujeción de piezas, y la estrategia de refrigerante debe adaptarse al material..
Operaciones de fresado comunes
El fresado puede producir una amplia variedad de características.:
- planeado: Produce superficies planas perpendiculares al eje del cortador..
- fresado periférico: Utiliza la circunferencia del cortador para mecanizar superficies y ranuras..
- fresado final: Produce bolsillos, espalda, perfiles, y rasgos estrechos.
- Fresado de ranuras: Crea chaveteros, Ranuras en T, y otras ranuras utilizando cortadores adecuados.
- fresado de perfiles: Sigue un contorno específico para generar geometría bidimensional o tridimensional..
- fresado de cavidades: Elimina material de bolsillos y características internas complejas..
- fresado de roscas: Genera roscas internas o externas utilizando una trayectoria de herramienta de fresado adecuada..
Los centros de mecanizado CNC modernos pueden combinar estas operaciones en una sola configuración., reduciendo el manejo y ayudando a mantener las relaciones posicionales entre las características.
Fresado convencional, Subir fresado, y compromiso de herramientas
En fresado convencional, también conocido como fresado ascendente, El espesor de la viruta aumenta desde aproximadamente cero hacia su máximo a medida que el filo se acopla a la pieza de trabajo..
En ascenso fresado, o fresado, El espesor de la viruta generalmente comienza en su máximo y disminuye hacia cero..
El fresado en ascenso a menudo produce un mejor acabado superficial y puede reducir el rozamiento en condiciones adecuadas..
Comúnmente se prefiere en máquinas CNC modernas con un control efectivo del juego y una rigidez adecuada..
Sin embargo, El fresado ascendente no es automáticamente la mejor opción para cada configuración.. Estado de la máquina, rigidez de la pieza de trabajo, escala o condición de la superficie, compromiso del cortador, y la estabilidad del accesorio deben ser considerados.
Precisión y aplicaciones típicas
El fresado convencional normalmente alcanza grados IT8–IT10, mientras que las operaciones controladas de fresado y acabado CNC pueden alcanzar tolerancias IT7 o más estrictas en características adecuadas.
La rugosidad de la superficie en torno a Ra 1,6–3,2 μm es común en muchas aplicaciones de acabado., aunque son posibles acabados más finos.
El fresado se utiliza ampliamente para:
- Superficies planas, pasos, y caras de montaje
- Bolsillos, ranura, y cavidades complejas
- Componentes de moldes y matrices
- Carcasas y soportes de precisión
- Motor, bomba, y componentes de válvulas
- Componentes multicara que requieren mecanizado CNC
Su mayor fortaleza es la versatilidad.. Cuando un componente incluye varias características diferentes, El fresado CNC a menudo puede combinarlos en una secuencia controlada., Reducir los cambios de configuración y mejorar la eficiencia general de fabricación..
Consejo de taller:
La rigidez lo es todo.. Mantenga la herramienta lo más corta posible, Utilice el cortador de mayor diámetro que se ajuste a la característica., y no escatimes en sujetar piezas.
He visto más problemas de vibración resueltos mejorando el accesorio que cambiando el cortador..
Pensamientos finales: La herramienta adecuada para el trabajo adecuado
No existe el "mejor" proceso de corte de metales. Sólo existe el más apropiado.. Se debe girar un eje, no molido. Se debe perforar un taladro de precisión, no perforado.
Hay que abordar el complejo chavetero en mil partes, no molido. Se debe cepillar una bancada de máquina única si no se dispone de un molino lo suficientemente grande..
El maquinista veterano sabe que la elección es cuestión de equilibrio geometría, precisión, volumen, y costo.
No se puede fabricar una pieza cilíndrica en una fresadora con tanta eficacia como en un torno. No se puede sostener una micra en un taladro de columna. No se puede abordar una pieza única de forma económica.
Así que la próxima vez que mires un dibujo, pregúntate a ti mismo: ¿Cuál es la superficie primaria?? ¿Qué precisión necesito?? cuantas partes? que maquinas tengo? Las respuestas le indicarán el proceso correcto.
Y recuerde: el mejor proceso es aquel que hace bien el trabajo, a tiempo, y a un costo razonable. Para eso estamos aquí.
Preguntas frecuentes
¿Cuál es la diferencia entre taladrar y mandrinar??
La perforación crea un agujero a partir de material sólido utilizando un taladro multipunta.
La perforación amplía y refina un agujero existente utilizando una herramienta de un solo punto. La perforación es más precisa y puede corregir la ubicación y la alineación..
¿Cuándo debo utilizar el cepillado en lugar del fresado??
El cepillado es mejor para grandes, superficies planas en trabajos puntuales o de reparación en los que una fresadora no es lo suficientemente grande. Rara vez es económico para la producción..
¿Qué precisión puedo esperar del torneado estándar??
IT7–IT8, con rugosidad superficial Ra 3,2–1,6 µm. El torneado terminado puede contener IT6 y Ra 0.8 µm.
¿Cómo evito que el taladro se desvíe??
Taladre primero, use un taladro corto y rígido, asegúrese de que el taladro esté afilado y simétrico, y utilizar una plantilla de perforación para la producción.
¿Puede el aburrido lograr una mayor precisión que el escariado??
Aburrido puede corregir la posición, alineación, y tamaño, haciéndolo más versátil para agujeros grandes o complejos. El escariado es más rápido para los pequeños, agujeros rectos.
¿Cuál es el mejor proceso para un chavetero en un eje??
Para alto volumen, brochado. Para una sola vez o reparación, use una ranuradora o fresar el chavetero.