En el mundo del movimiento lineal., Los tornillos de avance son a menudo los caballos de batalla silenciosos: simples, confiable, y rentable.
Convierten el movimiento giratorio en movimiento lineal a través de un eje roscado y una tuerca., proporcionando una ventaja mecánica que es predecible y robusta.
Pero cuando los tornillos estándar del catálogo no pueden satisfacer las demandas de una aplicación específica, Los tornillos de avance personalizados se convierten en la diferencia entre un buen diseño y uno excelente..
1. ¿Qué es un tornillo de avance??
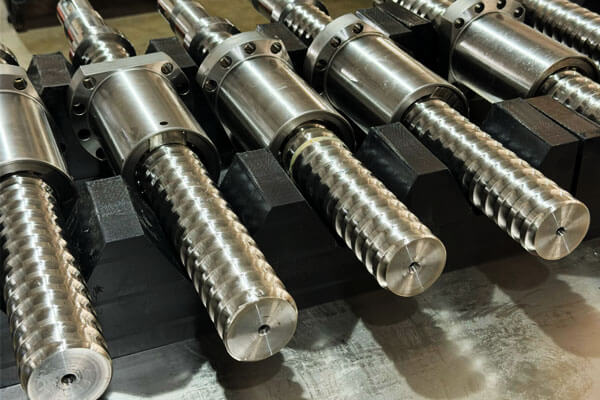
Un tornillo de avance es un componente mecánico roscado que convierte el movimiento giratorio en movimiento lineal mediante el acoplamiento de un eje roscado y una tuerca de acoplamiento..
A medida que el tornillo gira con respecto a la tuerca, la rosca helicoidal guía la tuerca a lo largo del eje del tornillo, produciendo un desplazamiento lineal controlado.
Dependiendo del mecanismo, El tornillo o la tuerca pueden girar mientras el otro componente se mueve..
Los husillos de avance se utilizan ampliamente en la automatización industrial., actuadores lineales, equipo de embalaje, dispositivos médicos, instrumentos de laboratorio, e impresoras 3D.
Su sencilla construcción, diseño compacto, costo relativamente bajo, y su capacidad para generar una fuerza axial sustancial los hacen adecuados para aplicaciones que requieren posicionamiento controlado o ajuste mecánico.
Para tornillos de avance personalizados, Los ingenieros pueden especificar el perfil del hilo., diámetro, dirigir, longitud, material, tratamiento superficial, y características de mecanizado final para satisfacer los requisitos mecánicos y operativos de la aplicación..
Estos parámetros influyen en la capacidad de carga., precisión de posicionamiento, resistencia al desgaste, par de operaciones, y vida útil.
Terminología clave
- Dirigir: Distancia axial por revolución.
- Paso: Distancia axial entre puntos correspondientes en hilos adyacentes.
- Comienza: Número de roscas independientes en el tornillo.. Plomo = Lanzamiento × Inicios.
- Diámetro mayor: Diámetro exterior del tornillo.
- Diámetro menor: Diámetro de raíz del hilo..
- Reacción: Movimiento perdido entre el tornillo y la tuerca cuando se invierte la dirección.
- Precarga: Fuerza aplicada para reducir el juego.
2. Tipos comunes de roscas de tornillos de avance y sus características
La geometría de la rosca determina cómo un husillo soporta cargas axiales., genera friccion, se acopla con su tuerca, y responde al desgaste.
El perfil correcto depende de la fuerza requerida, dirección del movimiento, método de fabricación, materiales de tuerca disponibles, y estándares dimensionales aplicables.
Hilos Acme
Las roscas Acme utilizan un perfil trapezoidal con un ángulo de rosca nominal incluido de 29° bajo el sistema Acme común..
Se utilizan ampliamente en mecanismos de ajuste y transmisión de potencia de América del Norte..
Su forma de hilo relativamente ancha proporciona un equilibrio práctico entre resistencia, fabricación, y compatibilidad con tuercas.
Los hilos Acme se pueden producir mediante corte de hilo., laminación, u otros procesos adecuados, dependiendo de los requisitos de geometría y precisión.
Las aplicaciones típicas incluyen ajustes de máquinas herramienta., mecanismos de elevación, abrazadera, actuadores, y conjuntos de posicionamiento.
Consideraciones de fabricación:El estándar Acme especificado, diámetro, paso, clase de ajuste, y el diseño de la tuerca debe confirmarse antes del mecanizado.
Las roscas Acme no deben considerarse intercambiables con las roscas trapezoidales métricas simplemente porque ambas tienen perfiles trapezoidales..
Roscas trapezoidales métricas
Las roscas trapezoidales métricas suelen seguir las especificaciones de rosca trapezoidal métrica ISO y utilizan un ángulo de rosca nominal incluido de 30°..
Se utilizan ampliamente en equipos industriales y sistemas de movimiento diseñados en torno a dimensiones métricas..
Están disponibles en una variedad de diámetros y pasos y se pueden personalizar según la longitud del eje., dirigir, geometría final, y material.
Las roscas trapezoidales métricas son particularmente útiles cuando el husillo debe integrarse con cojinetes métricos., acoplamientos, soporte, y otros componentes de la máquina.
Hilos cuadrados
Las roscas cuadradas tienen flancos de rosca casi perpendiculares y un perfil diseñado para reducir los componentes de fuerza radial asociados con los flancos de rosca inclinados..
Su geometría puede proporcionar una eficiencia de transmisión favorable en condiciones adecuadas..
Sin embargo, Las roscas cuadradas son más difíciles de fabricar e inspeccionar que muchos perfiles trapezoidales..
Su geometría relativamente delicada y sus requisitos de herramientas especializadas pueden aumentar los costos de producción., especialmente para lotes pequeños o componentes complejos.
Son apropiados para aplicaciones seleccionadas de transmisión de potencia donde sus ventajas de rendimiento justifican la complejidad de fabricación..
Hilos de contrafuerte
Las roscas de contrafuerte tienen un perfil asimétrico diseñado para transmitir cargas axiales sustanciales principalmente en una dirección..
Un flanco es relativamente empinado., mientras que el flanco opuesto proporciona un perfil más gradual para la formación y el acoplamiento de la rosca..
Se utilizan en mecanismos especializados como prensas., sistemas de sujeción, y otras aplicaciones con una dirección de carga dominante.
El diseño debe tener en cuenta la dirección de la fuerza de trabajo., carga inversa, tensión de la raíz del hilo, y la geometría de contacto de la contratuerca.
Perfiles de hilo personalizados
Algunas aplicaciones requieren un perfil de rosca diferente al estándar Acme., trapezoidal métrico, cuadrado, o formas de contrafuerte.
Es posible que se necesiten perfiles personalizados al integrarlos con un ensamblaje existente, cumplir con requisitos de carga inusuales, o haciendo juego con una tuerca patentada.
Antes de especificar un perfil no estándar, Los ingenieros deben considerar la disponibilidad de herramientas., métodos de inspección, fabricación de nueces, disponibilidad de piezas de repuesto, y el costo de producción futura.
Un hilo personalizado debería resolver un problema de ingeniería claramente definido en lugar de introducir complejidad sin un beneficio mensurable..
3. Materiales para husillos de avance personalizados
La selección del material afecta la capacidad de carga., resistencia al desgaste, comportamiento de corrosión, maquinabilidad, estabilidad dimensional, y costo.
Un tornillo de avance y su tuerca de acoplamiento deben seleccionarse como un par de trabajo en lugar de como componentes independientes..
Materiales comunes para tornillos de avance
| Material | Características clave | Ventajas | Consideraciones | Aplicaciones típicas |
| Carbono acero | Buena resistencia y maquinabilidad en grados adecuados. | Económico, ampliamente disponible | Es posible que se requiera protección contra la corrosión | Maquinaria industrial general |
| Aleación acero | La resistencia y la templabilidad varían según el grado y el tratamiento térmico. | Adecuado para cargas y condiciones de desgaste exigentes | El tratamiento térmico puede afectar la distorsión y las dimensiones finales. | Actuadores y sistemas de transmisión de servicio pesado |
| Inoxidable acero | La resistencia a la corrosión depende del grado y del medio ambiente. | Útil en húmedo, lavado, o condiciones corrosivas | No todos los grados ofrecen la misma fuerza., dureza, o resistencia a la corrosión | Equipos de procesamiento de alimentos, sistemas de laboratorio, mecanismos exteriores |
Aleaciones de aluminio |
Baja densidad y buena maquinabilidad. | Ligero, fácil de mecanizar | Menor rigidez y resistencia al desgaste que muchos aceros. | Mecanismos ligeros y sistemas especializados de baja carga. |
| Bronce | Comúnmente utilizado para tuercas en lugar de ejes de husillos largos. | Útiles características de deslizamiento y desgaste en pares adecuados | Calificación, lubricación, y la carga determinan el rendimiento | Tuercas de husillo y componentes de transmisión de potencia. |
| Ingeniería polímeros | Comportamiento de baja fricción o resistente a la corrosión en grados adecuados | Ligero, potencialmente silencioso, y adecuado para diseños de funcionamiento en seco | Arrastrarse, expansión térmica, temperatura, y se deben evaluar los límites de carga | Tuercas poliméricas, actuadores compactos, equipo de laboratorio |
4. Procesos de fabricación de husillos de avance personalizados
El proceso de fabricación adecuado depende de la geometría de la rosca., material, precisión dimensional, acabado superficial, cantidad de pedido, y objetivos de costos. Ningún proceso es óptimo para cada husillo personalizado.
Torneado CNC y corte de roscas
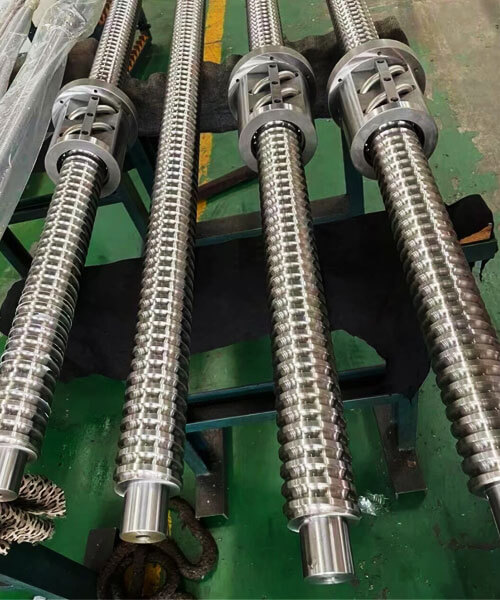
El torneado CNC se utiliza comúnmente para producir ejes de husillo., diámetros escalonados, revistas de rodamientos, espalda, y características finales.
Luego, el corte de roscas puede generar el perfil especificado utilizando herramientas adecuadas y una trayectoria de herramienta controlada..
Este enfoque ofrece flexibilidad para dimensiones personalizadas., materiales especiales, Producción corta, y diseños con múltiples características mecanizadas.
Es particularmente útil cuando el tornillo requiere longitudes no estándar o geometría de extremo compleja..
Sin embargo, El corte de roscas elimina material y no proporciona automáticamente las mismas características de superficie que las roscas conformadas en frío..
Estado de la herramienta, rigidez de la máquina, sujeción de piezas, efectos térmicos, y los parámetros de corte pueden influir en la calidad del hilo.
Para ejes largos o delgados, Los métodos de soporte y la secuencia de mecanizado son especialmente importantes porque las fuerzas de corte pueden causar deflexión..
La medición durante el proceso y las operaciones de acabado adecuadas ayudan a controlar las dimensiones finales..
Hilo rodante
El laminado de roscas forma una rosca deformando plásticamente el material entre las matrices en lugar de cortar el perfil de la rosca..
En condiciones adecuadas, Este proceso puede producir roscas consistentes con un acabado superficial favorable y una capa superficial endurecida..
Las ventajas potenciales incluyen una alta eficiencia de producción y una reducción del desperdicio de material..
El laminado de hilo suele ser atractivo para la producción repetida cuando el material, diámetro, perfil de hilo, y herramientas son compatibles con el proceso.
Sus limitaciones incluyen costos de herramientas., restricciones asociadas con ciertas geometrías y materiales, y la necesidad de controlar el diámetro de la pieza en bruto y las condiciones de formación..
No es adecuado para todos los diámetros grandes., de bajo volumen, o husillo altamente especializado.
Hilo girando
El torbellino de hilo utiliza una disposición de corte especializada para generar formas de hilo helicoidales., especialmente en componentes de tornillos largos o delgados.
Dependiendo de la configuración de la máquina y la geometría del componente, Puede soportar el mecanizado productivo de husillos con requisitos de rosca exigentes..
El proceso requiere equipos adecuados., estampación, y experiencia en configuración. Su rentabilidad depende de la forma del hilo., longitud del tornillo, material, y cantidad de producción.
Rectificado de hilos
El rectificado de roscas elimina el material mediante una muela abrasiva y, a menudo, se selecciona cuando la precisión del hilo es alta., geometría de perfil controlada, o se requiere un acabado adecuado.
También se puede utilizar después del tratamiento térmico cuando el componente requiere una corrección dimensional final..
El rectificado generalmente implica mayores costos de equipo y procesamiento que muchas operaciones de corte convencionales..
Por lo tanto, es más apropiado cuando la precisión requerida, condición material, o el rendimiento justifica el gasto adicional.
Una rosca rectificada con precisión no elimina la necesidad de controlar la rectitud del eje., dimensiones del muñón del rodamiento, o alineación del conjunto. Estas características siguen siendo parte de la cadena de precisión general..
Tratamiento térmico y acabado superficial
El tratamiento térmico puede mejorar la dureza., fortaleza, o resistencia al desgaste, dependiendo del material y proceso. Sin embargo, También puede causar distorsión o cambios dimensionales..
Por lo tanto, un plan de fabricación típico puede desbastar el componente., tratarlo con calor, y luego realizar el mecanizado de acabado o rectificado cuando sea necesario.
El acabado de la superficie puede incluir pulido., pasivación, óxido negro, enchapado, o revestimientos para aplicaciones específicas.
El proceso debe ser compatible con el material base., tuerca de acoplamiento, lubricante, y entorno de servicio.
Las dimensiones de la rosca deben comprobarse después de operaciones que puedan alterar la superficie o la geometría.. Si se especifica un recubrimiento, su espesor y uniformidad deben incluirse en la planificación dimensional.
5. Mecanizado CNC y control de precisión
Mecanizado CNC Desempeña un papel central en la producción de tornillos de avance personalizados porque el eje generalmente combina una sección de trabajo roscada con varias características finales mecanizadas con precisión..
Un proceso exitoso debe controlar tanto la geometría de la rosca helicoidal como la relación entre el eje de la rosca., superficies de apoyo, e interfaces de unidad.
Secuencia de mecanizado y sujeción de piezas
Una ruta de producción típica puede incluir la preparación del material., giro brusco, mecanizado de hilo, tratamiento térmico si es necesario, terminar el mecanizado, desacuerdo, tratamiento superficial, e inspección final.
La secuencia real depende del material., proceso de hilo, requisitos de tolerancia, y diseño de componentes.
Para ejes largos, La sujeción de piezas merece una atención especial.. Una fuerza de sujeción excesiva puede distorsionar una pieza de trabajo delgada, mientras que un soporte inadecuado puede provocar vibraciones o desviaciones durante el corte..
Soporte de contrapunto, pausas constantes, disposiciones de sujeción adecuadas, y las secuencias de mecanizado cuidadosamente planificadas pueden ayudar a mantener la estabilidad..
Cuando un tornillo requiere una alta concentricidad entre la rosca y los muñones del rodamiento, El fabricante debe definir los datos de referencia apropiados y controlar cómo se mecanizan estas características entre sí..
Características críticas y sus riesgos de fabricación
| Característica | Por que importa | Posible problema de fabricación | método de control |
| Hilo perfil | Determina el compromiso y la transmisión de carga. | Ángulo incorrecto, profundidad, o forma de raíz | Utillaje adecuado e inspección de perfiles. |
| Dirigir exactitud | Influye en el viaje por revolución | Error de posicionamiento axial acumulativo | Medición de cables en una longitud definida |
| Importante y menor diámetros | Afecta el ajuste y la fuerza central. | Demasiado grande, tamaño insuficiente, o geometría de hilo inconsistente | Medición dimensional y calibrado de roscas. |
| Eje rectitud | Influye en la rotación y la alineación. | Doblar, desviación, o estrés residual | Mecanizado controlado, apoyo, y inspección de rectitud |
Diarios de rodamientos |
Determinar el ajuste del rodamiento y el soporte rotacional. | Diámetro incorrecto, afilar, o mal acabado | Torneado o rectificado de precisión y medición de diámetros |
| Hombro posiciones | Controlar la ubicación axial de los componentes. | Asiento del rodamiento o longitud de montaje incorrectos | Mecanizado basado en datos e inspección dimensional |
| característica final concentricidad | Afecta la alineación y el descentramiento de la unidad. | Desalineación entre el acoplamiento y el eje del tornillo | Estrategia de referencia consistente y medición de descentramiento |
| Superficie finalizar | Influye en el comportamiento de fricción y contacto. | Marcas de herramientas, rebabas, o rugosidad excesiva | Acabado adecuado e inspección de superficies. |
Las tolerancias deben reflejar la función
Un dibujo debe distinguir entre dimensiones funcionales críticas y dimensiones no críticas..
Precisión del avance del hilo, encajar con la tuerca de acoplamiento, diámetro del muñón del rodamiento, ubicación del hombro, y el descentramiento pueden requerir controles más estrictos que la longitud total o superficies no funcionales.
La tolerancia requerida debe definirse de acuerdo con las necesidades de rendimiento y la capacidad de medición del conjunto..
Una tolerancia general aplicada a cada dimensión puede aumentar el costo sin mejorar el rendimiento del sistema..
Para tornillos de avance personalizados, La especificación debe indicar claramente el método de medición o la norma aplicable cuando una tolerancia pueda interpretarse de diferentes maneras..
Esto es particularmente importante para la precisión del avance del hilo., rectitud, y perfiles personalizados.
Desbarbado y calidad de cantos
Rebabas al inicio del hilo, extremos del hilo, cajas lacas, agujeros transversales, y los hombros pueden interferir con el montaje, dañar los componentes de acoplamiento, o crear concentraciones de estrés localizadas.
El desbarbado excesivo también puede alterar la geometría de la rosca o eliminar material de los bordes funcionales..
Un procedimiento de acabado controlado debe eliminar las rebabas no deseadas preservando al mismo tiempo la forma de rosca y las dimensiones funcionales especificadas..
Cuando el montaje depende de una entrada o chaflán definido, esa geometría debe especificarse en el dibujo en lugar de dejarse enteramente al criterio del operador.
6. Precisión del husillo, Reacción, y rendimiento
El rendimiento del husillo está determinado por varias características relacionadas pero distintas..
Tolerancia dimensional, precisión del avance del hilo, reacción, rectitud, sin, y la repetibilidad del posicionamiento no deben tratarse como medidas intercambiables de precisión..
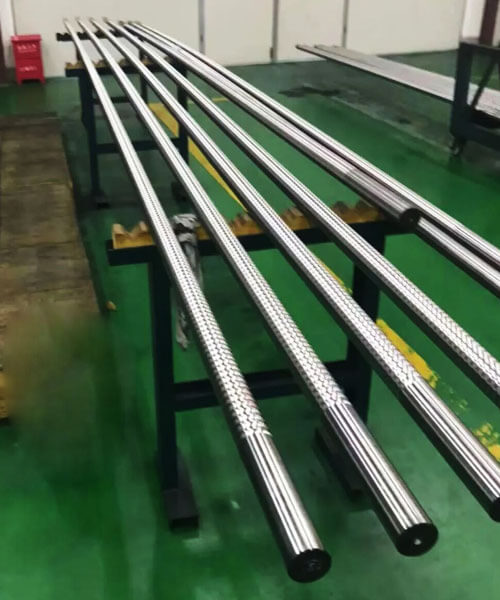
Precisión del avance del hilo
La precisión del avance describe qué tan cerca sigue el avance axial real por revolución del valor especificado.
Los errores pueden acumularse a lo largo de la longitud de trabajo., haciendo que la tuerca se desplace más o menos de lo esperado.
Por ejemplo, Un tornillo puede tener un perfil de rosca local aceptable pero aun así exhibir un error de recorrido acumulativo a lo largo de una carrera larga..
Esta es la razón por la que medir solo el diámetro o verificar la rosca con un simple medidor de paso/no paso no puede establecer completamente la precisión del cable..
La precisión requerida del cable debe especificarse sobre una longitud de medición definida o de acuerdo con el estándar pertinente..
La aplicación determina si el error de tono local, error de plomo acumulativo, o ambos requieren control.
Contragolpe y movimiento perdido
El juego es el espacio axial entre el tornillo y la tuerca que se vuelve evidente cuando se invierte la dirección del movimiento..
Puede verse influenciado por las tolerancias de fabricación., tener puesto, diseño de tuerca, temperatura, y condiciones de montaje.
Los métodos comunes para reducir la reacción incluyen:
- Seleccionar una combinación de tornillo y tuerca que se ajuste mejor.
- Usando un diseño ajustable o de tuerca partida.
- Aplicar precarga controlada cuando corresponda.
- Reemplazo de una tuerca o tornillo desgastado.
- Compensación del movimiento perdido predecible a través del controlador de movimiento, cuando la aplicación lo permite.
La precarga puede mejorar el comportamiento de posicionamiento bidireccional, pero también puede aumentar la fricción, par motor, calor, y usar.
Por lo tanto, el diseño debe tener como objetivo el juego práctico más bajo compatible con la vida operativa y la carga requeridas..
Precisión de posicionamiento y repetibilidad
La precisión del posicionamiento describe qué tan cerca llega el sistema a su posición prevista..
La repetibilidad describe la consistencia con la que regresa a la misma posición en condiciones comparables..
Un tornillo de avance puede tener una buena repetibilidad y al mismo tiempo presentar un error de posicionamiento sistemático.
En cambio, Un tornillo con un error de avance acumulativo relativamente bajo aún puede ofrecer una repetibilidad deficiente si se produce un juego., variación de fricción, desalineación, o los cambios de temperatura no están controlados.
El rendimiento del sistema también depende del motor., enganche, aspectos, rigidez de montaje, resolución del codificador, estrategia de control, y carga externa.
Como consecuencia, La tolerancia de la rosca de un husillo por sí sola no puede garantizar la precisión de posicionamiento de toda la máquina..
Eficiencia, Fricción, y autoblocante
Los husillos funcionan principalmente a través de contacto deslizante., entonces la fricción es una parte importante de su comportamiento.
La eficiencia depende del perfil del hilo., ángulo de avance, coeficiente de fricción, lubricación, material de tuerca, y cargar.
Algunos diseños de husillos pueden resistir el retroceso en condiciones específicas, pero nunca se debe asumir el autobloqueo únicamente porque un componente es un tornillo de avance.
El comportamiento depende de la geometría de la rosca y de la fricción y puede cambiar con la lubricación., tener puesto, vibración, o condiciones de funcionamiento.
Para levantar, tenencia, o aplicaciones críticas para la seguridad, El diseño debe evaluar de forma independiente la conducción hacia atrás e incorporar un freno adecuado u otro mecanismo de retención de carga cuando sea necesario..
Tener puesto, Lubricación, y vida útil
El desgaste se desarrolla en la interfaz deslizante entre el tornillo y la tuerca.. Su velocidad depende de la presión de contacto., velocidad de deslizamiento, acabado superficial, emparejamiento de materiales, lubricación, contaminación, y ciclo de trabajo.
La lubricación puede reducir la fricción y el desgaste cuando el lubricante seleccionado es compatible con los materiales., temperatura, ambiente, y método de operación.
Algunas tuercas de polímero están diseñadas para condiciones de funcionamiento en seco., pero sus límites de carga y temperatura aún requieren verificación.
Una evaluación útil de la vida útil considera no sólo la dureza del material sino también el comportamiento de desgaste de la tuerca., acabado del eje, alineación, y requisitos de mantenimiento.
En ambientes polvorientos o abrasivos, La protección eficaz contra la contaminación puede ser tan importante como la selección inicial del material..
7. Aplicaciones de husillos de avance personalizados
Los tornillos de avance personalizados se utilizan en equipos que requieren un movimiento lineal controlado., posicionamiento ajustable, o transmisión de fuerza mecánica.
Su diseño varía significativamente según la aplicación., particularmente en términos de carga, velocidad de viaje, reacción, resistencia a la corrosión, y vida operativa esperada.
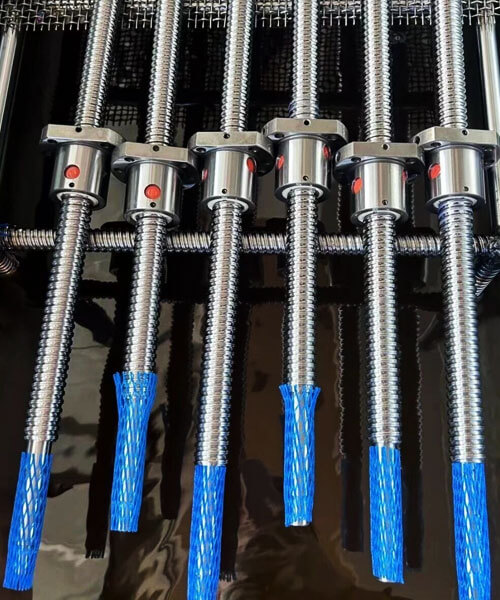
Automatización Industrial y Actuadores Lineales
La maquinaria automatizada utiliza tornillos de avance para posicionar las diapositivas., accesorios de ajuste, funcionamiento de actuadores compactos, y controlar los movimientos mecánicos.
Los tornillos de avance personalizados permiten a los fabricantes de equipos especificar la carrera, dirigir, interfaces de montaje, y configuración de tuercas requeridas por una máquina en particular.
Para sistemas con ciclos frecuentes, Los ingenieros deben priorizar la resistencia al desgaste., par de funcionamiento estable, control de reacción, y lubricación adecuada.
Las aplicaciones de alta velocidad también requieren una evaluación de la velocidad crítica, rigidez del soporte, y generación de calor.
Equipos CNC y sistemas de posicionamiento de precisión
Los tornillos de avance se pueden utilizar en ajustes seleccionados de la máquina., ejes auxiliares, mecanismos de posicionamiento de herramientas, y etapas de posicionamiento compactas.
La precisión requerida depende de la función.: un mecanismo de ajuste manual puede tolerar más juego que un eje automatizado que invierte repetidamente la dirección.
Para aplicaciones de posicionamiento, el diseño debe definir la precisión del avance, rectitud, concentricidad de la característica final, holgura de tuerca, y la repetibilidad requerida a nivel del sistema.
donde la alta velocidad, alta rigidez, y la alta eficiencia dominan los requisitos, un husillo de bolas puede ser una solución más adecuada.
Maquinaria de embalaje y montaje
Los equipos de embalaje y montaje suelen utilizar tornillos de avance para ajustar las guías., cambiar formatos de producto, componentes de posición, y regular los ajustes mecánicos.
Estas aplicaciones pueden requerir ajustes repetidos, embalaje compacto, y funcionamiento fiable bajo exposición al polvo o agentes de limpieza.
El mecanizado de extremos personalizado puede simplificar la integración con volantes, acoplamientos, aspectos, y soportes de montaje.
La selección de materiales y tratamientos de superficie debe reflejar el entorno operativo real y el procedimiento de mantenimiento..
Equipo médico y de laboratorio
Los instrumentos de laboratorio y dispositivos médicos seleccionados pueden utilizar tornillos de avance para el posicionamiento de las muestras., ajuste de altura, mecanismos de dosificación, y movimiento controlado.
Dependiendo del equipo, Los requisitos importantes pueden incluir un movimiento suave., bajo ruido de funcionamiento, dimensiones compactas, resistencia a la corrosión, y repetibilidad constante.
El material y el lubricante seleccionados deben ser compatibles con el régimen de limpieza y los componentes circundantes..
Cuando el equipo esté sujeto a requisitos reglamentarios o de limpieza., material aplicable, trazabilidad, y los requisitos de documentación deben definirse antes de la producción..
3Impresoras D y sistemas de movimiento compacto
Algunas impresoras 3D y sistemas de movimiento compactos utilizan tornillos de avance para mover plataformas o ajustar componentes a lo largo de un eje lineal..
Las prioridades de diseño incluyen la compacidad, baja fricción, movimiento consistente, y suficiente rigidez.
El avance adecuado depende del recorrido deseado por revolución., características del motor, resolución de posicionamiento requerida, y velocidad de funcionamiento.
Un cable más fino puede proporcionar una mayor reducción del desplazamiento mecánico por revolución del motor., pero la resolución de posicionamiento real que se puede lograr también depende del control del motor., reacción, rigidez, y otros factores del sistema.
Ajuste de servicio pesado y equipo industrial
Los tornillos de avance también se utilizan en abrazaderas., prensas, mecanismos de elevación, y sistemas de ajuste de alta resistencia.
Estas aplicaciones requieren una evaluación cuidadosa de la carga axial., diámetro del núcleo, presión de contacto del hilo, condiciones de apoyo, y posible marcha atrás.
Cuando un tornillo de avance soporta una carga suspendida o peligrosa, El diseño debe incluir disposiciones apropiadas para sostener la carga y medidas de seguridad..
La resistencia a la fricción de un tornillo por sí sola no debe considerarse como un bloqueo de seguridad garantizado..
8. Errores comunes y cómo evitarlos
Muchos problemas de husillos se originan por especificaciones incompletas o por una falta de coincidencia entre el componente y sus condiciones de funcionamiento..
Abordar estos problemas durante el diseño es generalmente más económico que corregirlos después de la instalación..
Seleccionar un tornillo solo por el diámetro
Un diámetro mayor puede aumentar la rigidez y la resistencia del núcleo., pero no garantiza automáticamente la capacidad de carga requerida, exactitud, o vida útil.
Forma de hilo, diámetro menor, condición material, longitud sin soporte, contacto de tuerca, y las condiciones de funcionamiento también importan.
como evitarlo: Definir la carga, ataque, velocidad, acuerdo de apoyo, ciclo de trabajo, y vida requerida antes de finalizar el diámetro.
Comprobar la tensión de tracción o compresión., pandeo, y condiciones de contacto de la rosca según corresponda.
Confundir tono con plomo
Usar el paso como si fuera el recorrido lineal por revolución puede producir un cálculo de velocidad incorrecto o un diseño incompatible..
Esto es especialmente importante para subprocesos de inicio múltiple., donde el plomo es mayor que el tono.
como evitarlo: tono estatal, dirigir, y número de arranques por separado en el plano o especificación técnica. Verificar que la tuerca y el tornillo utilicen el mismo sistema de rosca y geometría..
Especificación de tolerancias estrictas sin una razón funcional
Las tolerancias demasiado restrictivas pueden aumentar el tiempo de mecanizado, costos de inspección, y riesgo de rechazo sin mejorar el rendimiento de la máquina terminada.
como evitarlo: Identifique dimensiones funcionales críticas y aplique tolerancias más estrictas solo cuando sea necesario.
Definir la precisión del cliente potencial, adaptar, rectitud, sin, y tolerancias de características finales de acuerdo con los requisitos de ensamblaje.
Ignorar la reacción violenta y el comportamiento inverso
Un mecanismo puede moverse con precisión en una dirección pero mostrar pérdida de movimiento cuando la dirección se invierte..
Esto puede deberse a la holgura de la tuerca., tener puesto, flexibilidad de montaje, u otras fuentes de juego mecánico.
como evitarlo: Especificar el juego permitido y las condiciones de operación bajo las cuales se debe lograr..
Considere una tuerca ajustable o precargada cuando esté justificado., teniendo en cuenta la fricción asociada, esfuerzo de torsión, y usar.
Elección de materiales incompatibles para tornillos y tuercas
Una combinación de materiales que funciona bien bajo cargas bajas puede experimentar un desgaste excesivo., mortificante, arrastrarse, o problemas térmicos bajo diferentes condiciones de operación.
como evitarlo: Evalúe el tornillo y la tuerca juntos.. Considere la presión de contacto, velocidad de deslizamiento, lubricación, temperatura, contaminación, exposición química, y vida útil esperada.
Pasando por alto el soporte y la alineación del eje
Incluso un tornillo bien mecanizado puede producir vibraciones, desgaste desigual, o torsión inconsistente cuando se instala con mala alineación o soporte inadecuado.
como evitarlo: Diseñe la disposición de rodamientos con antelación, controlar la relación entre el eje de la rosca y las características finales funcionales, e inspeccionar la rectitud y el descentramiento cuando sea necesario.
Verifique el sistema ensamblado en lugar de confiar exclusivamente en mediciones de piezas individuales.
No planificar la lubricación y la contaminación
Una lubricación inadecuada o la entrada de partículas abrasivas pueden acelerar el desgaste y aumentar la fricción..
En cambio, un lubricante inadecuado puede dañar las tuercas de polímero, contaminar un proceso, o crear incompatibilidad con el entorno operativo.
como evitarlo: Definir los requisitos de lubricación y protección antes de la producción..
Considere las portadas, fuelle, focas, intervalos de mantenimiento, y lubricantes compatibles con los materiales cuando corresponda.
9. Conclusión
Los tornillos de avance personalizados son una solución diseñada con precisión para aplicaciones donde los tornillos estándar no pueden satisfacer las demandas de carga., velocidad, precisión, o ambiente.
Al comprender la geometría del hilo, selección de material, procesos de fabricación, y control de calidad, Los ingenieros y compradores pueden especificar husillos que proporcionen fiabilidad., rendimiento de larga duración.
La clave es la colaboración temprana con un experto en mecanizado. Un proveedor que comprenda tanto la intención del diseño como las realidades de fabricación puede recomendar la forma de rosca correcta., material, y grado de precisión, y evite los costosos errores que surgen de las conjeturas.
Preguntas frecuentes
¿Cuál es la diferencia entre tono y avance??
El paso es la distancia axial entre puntos de rosca correspondientes adyacentes., mientras que el avance es la distancia axial recorrida durante una revolución completa.
Para un tornillo de entrada única, el avance y el tono son iguales. Para un tornillo de múltiples entradas, La ventaja es igual al lanzamiento multiplicado por el número de salidas..
¿Qué tipo de rosca es mejor para un husillo personalizado??
No existe un tipo de hilo universalmente mejor. Las roscas trapezoidales Acme y métricas son opciones comunes para la transmisión de potencia industrial porque equilibran la resistencia y la capacidad de fabricación..
Las roscas cuadradas pueden adaptarse a aplicaciones especializadas que requieren una eficiencia de transmisión favorable., mientras que las roscas de contrafuerte están diseñadas para una carga axial sustancial principalmente en una dirección.
La selección debe tener en cuenta la carga., velocidad, adaptar, diseño de tuerca, capacidad de fabricación, y costo.
¿Cómo se puede reducir el juego en un husillo??
El juego se puede reducir mediante tolerancias apropiadas de tornillos y tuercas., tuercas ajustables, diseños de tuerca partida, o precarga controlada.
La elección depende del rendimiento de posicionamiento requerido y de la fricción aceptable..
Una precarga excesiva puede aumentar el par motor, calor, y usar, por lo que el diseño debe equilibrar el movimiento perdido con la vida útil.
¿Cómo se puede mejorar la vida útil de un husillo??
La vida útil se puede mejorar seleccionando un par de materiales de tornillo y tuerca compatibles, controlar la presión de contacto, asegurando una alineación adecuada, utilizando una lubricación adecuada, y protegiendo el hilo de la contaminación.
Operar dentro de los límites de carga y velocidad del diseño e inspeccionar el desgaste periódicamente también puede ayudar a prevenir fallas prematuras..
Para aplicaciones exigentes, Las expectativas de vida útil deben establecerse mediante análisis de ingeniería y, donde sea necesario, pruebas representativas.
¿Puedo usar un tornillo de avance verticalmente sin freno??
Un husillo de entrada única con un ángulo de avance bajo suele ser autoblocante y puede sostener una carga vertical sin freno.. Los tornillos de entrada múltiple generalmente no son autoblocantes y pueden requerir un freno..