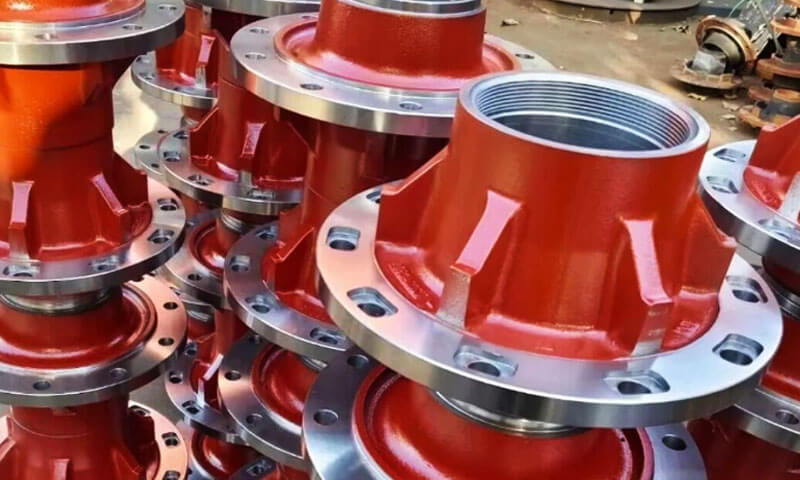
Los cubos de las ruedas son la interfaz crítica entre un camión o semirremolque pesado y sus ruedas..
Llevan la carga completa del vehículo, transmitir el par de conducción y frenado, y soportar la vibración implacable, choque, y fatiga.
Una falla en el buje a velocidad de autopista es catastrófica, no solo una avería, pero un peligro para la seguridad. Durante décadas, Las fundiciones pesadas de arena dominaron el mercado..
Pero a medida que aumentan las cargas útiles y los operadores de flotas exigen una vida útil más larga con menos mantenimiento, La tecnología de fabricación ha evolucionado hacia procesos de fundición de precisión que ofrecen mayores relaciones resistencia-peso y un rendimiento superior a la fatiga..
Este artículo examina la ingeniería., materiales, procesos, y controles de calidad detrás de las piezas fundidas de cubos de ruedas personalizadas para aplicaciones de servicio pesado.
1. ¿Qué es una fundición de cubo de rueda??
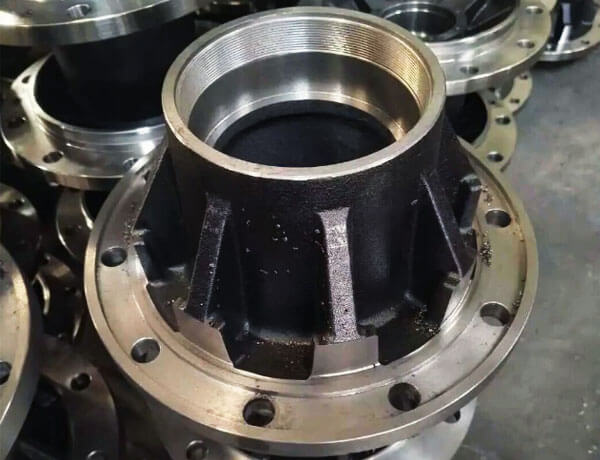
Una pieza fundida de cubo de rueda es un componente metálico con forma casi neta que se produce vertiendo metal fundido en un molde preparado y permitiendo que se solidifique en la geometría requerida..
Posteriormente se limpia la pieza fundida., inspeccionado, y mecanizado para obtener las dimensiones y características superficiales necesarias para el montaje..
A diferencia de un cubo de rueda terminado, un componente fundido no necesariamente está listo para su instalación.
Asiento de rodamiento, caras de montaje, agujeros, superficies de contacto con el sello, y otras características críticas generalmente requieren mecanizado para cumplir con el dibujo de ingeniería..
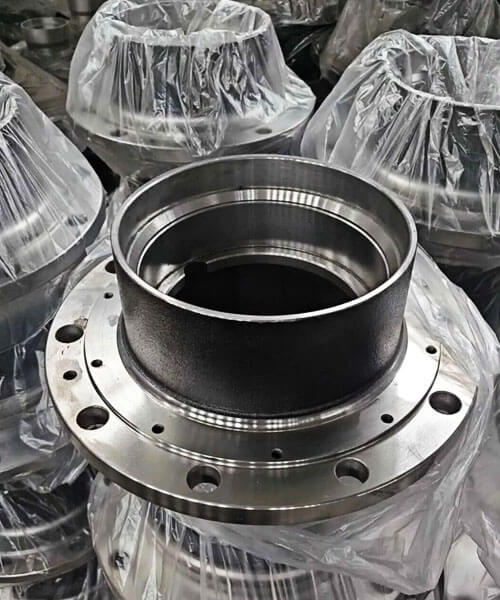
El papel de un cubo de rueda en un vehículo pesado
Un cubo de rueda forma parte del conjunto del extremo de la rueda., pero su función precisa depende de la arquitectura del vehículo..
Un cubo impulsado puede interactuar con un eje motriz, mientras que un cubo no impulsado puede girar sobre un eje.
Algunos diseños integran características de montaje de ruedas con componentes de freno.; otros usan tambores o discos de freno separados.
El cubo debe transferir las cargas impuestas por la rueda y el vehículo manteniendo la alineación requerida por el sistema de rodamientos..
Durante el servicio, puede experimentar una combinación de:
- Cargas radiales generadas por el peso del vehículo y el contacto con la carretera..
- Cargas laterales durante las curvas y cambios de carril.
- Fuerzas longitudinales asociadas con la aceleración y el frenado..
- Cargas cíclicas repetidas que pueden iniciar y propagar grietas por fatiga..
- Cargas de vibración e impacto causadas por irregularidades en la carretera..
- Exposición ambiental al agua, contaminantes de la carretera, sales de deshielo, y cambios de temperatura.
Estas condiciones hacen que el diseño del cubo de la rueda sea un problema estructural y de fabricación en lugar de simplemente una cuestión de reproducir una forma externa..
2. Evolución de la fabricación: De la fundición en arena tradicional a tecnologías más controladas
La evolución de la fundición de cubos de ruedas no es simplemente una transición de un proceso antiguo a uno nuevo y universalmente superior..
Es un cambio hacia la selección de la ruta de fabricación más adecuada y el control del material., geometría, y solidificación más precisamente.
La fundición en arena tradicional sigue siendo útil para trabajos pesados., complejo, y componentes de volumen relativamente bajo.
Los métodos de moldeo más avanzados pueden mejorar la consistencia dimensional o la calidad de la superficie., mientras que el procesamiento moderno de hierro dúctil puede mejorar la repetibilidad de las propiedades mecánicas.
El beneficio depende de qué tan bien la tecnología coincida con el componente..
Fundición en arena tradicional: Flexibilidad para componentes pesados
La fundición en arena utiliza un molde formado a partir de arena preparada y un sistema aglutinante.. El molde puede acomodar formas complejas., componentes grandes, y una amplia gama de aleaciones ferrosas.
Para bujes de ruedas de servicio pesado, sus ventajas incluyen:
- Flexibilidad en el tamaño y la geometría de los componentes..
- Idoneidad para bridas complejas, jefe, y contornos internos.
- Herramientas relativamente adaptables para producción personalizada o de menor volumen..
- Compatibilidad con hierro gris, hierro dúctil, y varios aceros fundidos, sujeto al diseño del proceso.
Sus limitaciones pueden incluir una mayor rugosidad de la superficie., variación dimensional más amplia según el modelo, y mayores requisitos de mecanizado en comparación con procesos de moldeo más precisos.
El desafío más importante es controlar la solidificación.. Secciones gruesas, transiciones abruptas del espesor de la pared, y los sistemas de alimentación mal diseñados pueden provocar defectos de contracción o discontinuidades internas..
Mejor diseño de molde, ingeniería de compuertas y contrahuellas, control de temperatura, y la simulación del proceso puede mejorar la consistencia sin abandonar la fundición en arena.
Moldura: Control mejorado de superficies y dimensiones
El moldeado de concha utiliza arena recubierta de resina aplicada a un patrón calentado para formar una superficie relativamente delgada., carcasa de molde rígido.
Comparado con el moldeado de arena convencional, Puede proporcionar un mejor acabado superficial y control dimensional para tamaños de componentes y volúmenes de producción adecuados..
Sus costos de herramientas y operación., sin embargo, puede ser mayor.
Para piezas fundidas de cubos de ruedas, Los beneficios potenciales incluyen:
- Geometría as-cast más consistente.
- Reducción de las irregularidades de la superficie en las zonas adecuadas..
- Repetibilidad mejorada entre lotes de producción..
- Tolerancias de acabado y mecanizado potencialmente más bajas.
El moldeado en carcasa no elimina automáticamente los defectos de fundición.. Contracción, porosidad relacionada con el gas, inclusiones, y la variación microestructural sigue siendo posible si la calidad de la masa fundida, preparación de moho, torrencial, o solidificación no están controlados.
Es más apropiado cuando el tamaño del cubo, geometría, calidad requerida, y el volumen de producción justifican el proceso.
Fundición por gravedad y otras rutas de fundición de precisión
Casting de died de gravedad, también conocido como fundición en molde permanente, utiliza la gravedad para llenar un molde reutilizable, generalmente hecho de metal.
Puede proporcionar buena repetibilidad y calidad superficial para aleaciones y geometrías de componentes adecuadas..
Sin embargo, La fundición a presión por gravedad no debe tratarse como un reemplazo directo de la fundición convencional de cubos de hierro o acero..
Los moldes metálicos permanentes se utilizan predominantemente para aleaciones no ferrosas., particularmente aluminio, porque las temperaturas de fusión y vertido del hierro y el acero crean diferentes desafíos térmicos y de herramientas.
Para un cubo de rueda de servicio pesado, Se puede considerar un diseño de aluminio fundido por gravedad de precisión solo si los requisitos de ingeniería completos del extremo de la rueda respaldan ese material y la ruta de fabricación..
Un buje de hierro fundido y un buje de aluminio fundido no pueden considerarse equivalentes simplemente porque ambos pueden producirse mediante tecnología de fundición..
Asimismo, Casting de alta presión, casting de inversión, y otras rutas de precisión tienen su propio material, tamaño, costo, y limitaciones estructurales.
Su idoneidad debe evaluarse en comparación con el diseño real del buje..
Procesamiento avanzado de hierro nodular: Controlando la microestructura
Para piezas fundidas de cubos de ruedas de hierro dúctil, Uno de los avances más significativos es el mejor control de la morfología del hierro fundido y el grafito..
El hierro dúctil se produce tratando el hierro fundido de modo que el grafito se solidifique predominantemente en forma nodular o esferoidal en lugar de las escamas que se encuentran en el hierro gris..
Esta morfología generalmente proporciona una combinación más favorable de resistencia y ductilidad..
Los controles importantes incluyen:
- composición química: Establecer carbono adecuado, silicio, y niveles de elementos de aleación para el grado especificado.
- Tratamiento nodularizante: Utilizar un tratamiento adecuado, comúnmente involucra magnesio, para promover el grafito esferoidal.
- Inoculación: Controlar la nucleación del grafito y reducir el riesgo de microestructuras indeseables..
- Tiempo de tratamiento y temperatura.: Gestionar el proceso para mantener una calidad constante del metal mediante el vertido..
- Verificación microestructural: Comprobando la forma del grafito, estructura matricial, y otras características especificadas.
Estos controles son importantes porque el grado nominal del material por sí solo no garantiza propiedades uniformes en toda una pieza fundida compleja..
Espesor de la sección, ritmo de enfriamiento, y las condiciones de solidificación locales pueden influir en la microestructura final..
ASTM A536 especifica requisitos para piezas fundidas de hierro dúctil y reconoce explícitamente que las propiedades pueden variar entre ubicaciones en una pieza fundida y entre una pieza fundida y su muestra de prueba..
3. Selección de materiales para piezas fundidas de cubos de ruedas de servicio pesado
Para muchos diseños de cubos fundidos, 65-45-12 y 80-55-06 hierro dúctil Son puntos de partida útiles para la evaluación de materiales..
Se puede considerar hierro dúctil de mayor resistencia o ADI cuando el diseño requiere diferentes propiedades mecánicas., pero ninguno debe seleccionarse únicamente porque sus cifras de fuerza son más altas.
El material final debe estar calificado para la geometría del cubo., proceso de producción, y condiciones de servicio.
Comparación de material
| Material | Resistencia a la tracción (MPA) | Fuerza de rendimiento (MPA) | Dureza típica (HBW) | Costo relativo |
| Dukes hierro 65-45-12 | ≥448 | ≥310 | 156–217 | De baja moderada |
| Dukes hierro 80-55-06 | ≥552 | ≥379 | 187–255 | Moderado |
| Dukes hierro 100-70-03 | ≥689 | ≥483 | 241–302 | Moderado -alto |
| austemperado Dukes hierro (Adi), Calificaciones 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Alto |
| Elenco acero, P.EJ., Astm A216 WCB | ≥485 | ≥250 | Calificación- y dependiente de la condición | Moderado -alto |
| Aluminio aleación A356-T6 | Dependiente del proceso; comúnmente alrededor de 230-310 | Dependiente del proceso; comúnmente alrededor de 150-230 | Comúnmente alrededor de 70-90 | Generalmente mayor costo de material/proceso |
4. Selección del proceso de fabricación de fundición de cubos de ruedas
La selección del proceso de fundición adecuado para un cubo de rueda de servicio pesado depende del tamaño del componente, material, volumen de producción, requisitos dimensionales, y necesidades de mecanizado.
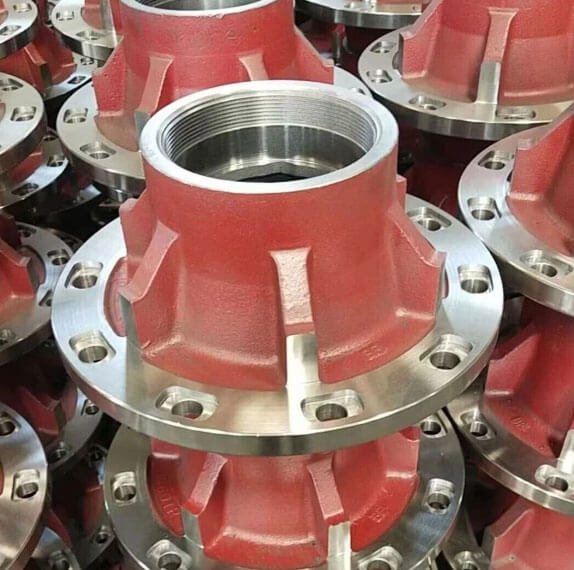
Para la mayoría de cubos de ruedas de hierro fundido y acero fundido., La fundición en arena sigue siendo una solución práctica porque se adapta a geometrías complejas., componentes relativamente grandes, y una amplia gama de aleaciones ferrosas.
Comparación de procesos de fundición comunes
| Proceso de fundición | Tolerancia dimensional típica* | Peso de la pieza / Tamaño | Idoneidad de producción | Superficie como fundición | Mejores aplicaciones |
| Verde Arena Fundición | Aproximadamente ±0,8–1,5 mm para dimensiones seleccionadas | 5–500 kilogramos; dependiente del diseño | Producción de gran volumen con herramientas adecuadas | Justo | Bujes estándar para camiones y semirremolques; fundiciones ferrosas rentables |
| Caparazón Moho Fundición | Aproximadamente ±0,5–1,0 mm para características y tamaños de componentes adecuados | Comúnmente piezas fundidas pequeñas a medianas.; varía según el diseño | Volumen medio a alto donde se justifica la inversión en herramientas | Bueno a muy bueno | Bujes que requieren un mejor acabado superficial y consistencia dimensional |
Fundición por gravedad de precisión |
Aproximadamente ±0,5–1,0 mm para dimensiones seleccionadas y diseños adecuados | Generalmente componentes pequeños a medianos.; altamente aleado- y dependiente de la geometría | Producción de volumen medio donde las herramientas reutilizables son económicas | Bueno a muy bueno | Diseños de bujes de aleación de aluminio seleccionados y aplicaciones ligeras |
| Inversión Fundición | Aproximadamente ±0,1–0,3 mm para dimensiones y geometrías adecuadas | Generalmente componentes pequeños a medianos. | Volumen bajo a medio, Dependiendo de la complejidad | Excelente | Pequeño, Componentes complejos de precisión donde los detalles más precisos de la fundición son valiosos. |
5. Modos comunes de falla del cubo de rueda
Comprender cómo fallan los centros es la clave para diseñarlos y abastecerlos correctamente.
| Modo de falla | Apariencia | Causa principal | Prevención |
| Desgaste del orificio del rodamiento / ovalidad | Orificio no redondo; El rodamiento gira en el cubo. | Pared de fundición blanda, mal tratamiento térmico, vibración | Grado de material adecuado; Tratamiento térmico controlado; espesor de pared adecuado |
| Grietas en el orificio del perno prisionero | Grietas que irradian de los orificios de los montantes | Concentración de estrés; exceso de torsión; radios de filete pobres | Diseño de filete generoso; especificación de par controlado |
| Porosidad de contracción en el centro del cubo. | Huecos visibles o internos cerca del orificio del rodamiento | Alimentación inadecuada del elevador; transición de grueso a fino | Diseño de elevador optimizado; solidificación direccional |
Desviación de la cara de la rueda |
Vibración, pulsación de freno, desgaste desigual de los neumáticos | Distorsión de lanzamiento; control deficiente del datum de mecanizado | Alivio del estrés después del yeso; dispositivo de mecanizado controlado |
| Grietas térmicas cerca de la brida del freno | Grietas finas cerca de la superficie de montaje del freno | Comprobación de calor por calor de frenado; mala ductilidad | Hierro dúctil con tenacidad adecuada; análisis de ciclos térmicos |
| picaduras de corrosión | Óxido superficial, picaduras en superficies no tratadas | Sal del camino, sin recubrimiento, superficie de fundición inadecuada | Imprimación rica en zinc + capa de polvo; material resistente a la corrosión |
El #1 Asesino oculto: Porosidad de contracción en el orificio del rodamiento
He visto cientos de centros fallidos regresar del campo.. El defecto interno más común es la porosidad por contracción justo en el asiento del rodamiento, invisible en la superficie., pero lo suficiente como para provocar que los rodamientos se preocupen., calentamiento excesivo, y eventual incautación.
Esto casi siempre es un problema de diseño de la contrahuella.: la sección gruesa del cojinete se solidifica al final sin una alimentación adecuada.
Las buenas fundiciones inspeccionan por rayos X o por ultrasonidos la zona de rodamiento de cada cubo.. Las fundiciones baratas no, y lo descubres seis meses después al costado de la carretera..
6. Mecanizado CNC de precisión para cubos de ruedas terminados
La fundición establece la forma básica del cubo de una rueda., pero el mecanizado de precisión crea las interfaces que determinan cómo encaja y funciona el componente dentro del conjunto del extremo de la rueda..
Asiento de rodamiento, caras de montaje, agujeros, superficies de contacto con el sello, y otras características específicas pueden requerir controles dimensionales y geométricos estrictos.
Estos requisitos deben estar definidos por el dibujo de ingeniería y el diseño de ensamblaje asociado..
Mecanizado de interfaces críticas
Varias características merecen especial atención durante el mecanizado..
Orificios y asientos de rodamientos: Estas características deben cumplir con el diámetro especificado., redondez, cilindricidad, acabado superficial, y requisitos de ajuste.
Las dimensiones incorrectas pueden afectar la instalación del rodamiento., juego de funcionamiento o precarga, dependiendo de la disposición de los rodamientos, y distribución de carga.
Caras de montaje de ruedas: La cara de montaje establece la interfaz entre el cubo y la rueda..
Llanura, perpendicularidad, y los requisitos de desviación deben definirse según corresponda al diseño porque las desviaciones pueden afectar la precisión del montaje y el comportamiento de rotación..
Orificios para tornillos y círculos para tornillos: Diámetro del agujero, posición, espaciado, y la geometría del asiento especificada debe coincidir con el sistema de fijación de las ruedas..
Los errores de posición pueden complicar el montaje o producir condiciones de contacto desiguales..
Superficies de contacto con el sello: Donde el cubo acomoda un sello, acabado superficial, geometría, y la precisión dimensional debe ser compatible con el diseño del sello especificado y las condiciones de operación.
Controlar referencias de datos y tolerancias de mecanizado
Una estrategia de mecanizado consistente comienza con la selección de puntos de referencia adecuados y el establecimiento de cómo se ubicará y sujetará el componente..
Si la configuración inicial hace referencia a una superficie inadecuada, El mecanizado puede reproducir errores dimensionales entre el orificio., brida, y otras características críticas.
También es importante tener un margen de mecanizado suficiente y consistente: Un stock insuficiente puede dejar partes de la pieza fundida sin mecanizar., mientras que el exceso de stock aumenta el tiempo del ciclo y el desgaste de la herramienta.
Para centros complejos, La planificación del proceso debe establecer la secuencia de mecanizado., método de sujeción de piezas, y puntos de inspección antes de que comience la producción.
Concentricidad, Sin, y acabado superficial
La relación geométrica entre la interfaz del rodamiento., eje de rotación, y la cara de montaje de la rueda puede influir en el funcionamiento del cubo terminado..
Dependiendo del dibujo, la inspección puede incluir:
- Diámetro interior y precisión geométrica.
- Desviación radial y axial.
- Perpendicularidad de las caras de montaje al eje de referencia especificado.
- Posición de los orificios para pernos y geometría de montaje.
- Acabado superficial en interfaces de rodamientos y sellado.
Estas mediciones deben realizarse utilizando accesorios adecuados., instrumentos de precisión, o equipo de medición de coordenadas según sea necesario.
Es importante no aplicar una tolerancia universal a todos los cubos de las ruedas.. Los valores correctos dependen del sistema de rodamientos., diseño de extremo de rueda, dimensiones de los componentes, y requisitos de ingeniería aplicables.
Cómo afecta el mecanizado al coste total de fabricación
El costo de mecanizado está influenciado por la consistencia dimensional de la pieza fundida., maquinabilidad del material, margen de mecanizado, complejidad del sujeción de piezas, vida de herramientas, y frecuencia de inspección requerida.
Una pieza fundida bien diseñada puede reducir la eliminación innecesaria de material y simplificar las configuraciones de mecanizado..
Sin embargo, Minimizar el stock de mecanizado a expensas de una limpieza confiable de la superficie puede aumentar las tasas de rechazo..
El objetivo es establecer una relación estable entre la precisión de la fundición y la capacidad de mecanizado para que las características críticas se puedan producir de manera consistente..
7. Control de calidad y pruebas de componentes del cubo críticos para la seguridad
Los centros críticos para la seguridad exigen un riguroso programa de calidad. Las pruebas típicas incluyen:
| Prueba | Objetivo | Estándar / Método |
| Análisis químico | Verificar la composición del material | Espectrometría |
| Prueba mecánica | De tensión, producir, alargamiento, dureza | ASTM E8, E10 |
| Evaluación de microestructura | Nodularidad, matriz, tamaño de grafito | ASTM A247 |
| Inspección dimensional | Orientación, brida, agujeros para montantes | Cmm, medidores |
| Inspección radiográfica | Porosidad interna, contracción | ASTM E94 / E505 |
| Prueba ultrasónica | Defectos internos en secciones críticas. | ASTM A609 |
| Inspección de partículas magnéticas | Grietas superficiales | ASTM E709 |
| Prueba de fatiga dinámica | Carga en carretera simulada | SAE J1095 o especificación OEM |
| Prueba de carga de prueba | Integridad estructural | Especificaciones del fabricante del eje |
| control de agotamiento | Desviación del orificio de brida y rodamiento | Indicador de cuadrante / Cmm |
| Presión / prueba de fugas | Integridad del sello de aceite (donde se aplica) | - |
8. Aplicaciones de piezas fundidas de cubos de ruedas personalizadas
Las piezas fundidas de cubo de rueda personalizadas se utilizan en diversas aplicaciones de transporte industrial y de vehículos comerciales..
Cada aplicación presenta diferentes condiciones de carga, restricciones dimensionales, y requisitos ambientales.
Camiones de carretera de servicio pesado
Los cubos de los camiones deben acomodar el sistema de rodamientos especificado., accesorio de rueda, y configuración del eje mientras soporta cargas de carretera repetidas, fuerzas en las curvas, y condiciones de servicio relacionadas con el frenado.
Propiedades de los materiales, geometría de montaje, rendimiento de fatiga, y la precisión del mecanizado son consideraciones clave.
Semirremolques y Transporte de Mercancías
Los centros de remolque funcionan bajo cargas repetidas durante el servicio de larga distancia..
Sus especificaciones dependen del diseño del eje., configuración de la rueda, disposición de rodamientos, requisitos de carga, y el entorno operativo esperado.
La exposición a la corrosión y la capacidad de servicio también pueden influir en los requisitos de diseño y acabado..
Vehículos de construcción y todoterreno
Ciertos vehículos de construcción y de transporte especializado enfrentan cargas de impacto más altas., terreno irregular, polvo, y contaminación.
Sus centros requieren una evaluación de cargas específica de la aplicación, dureza del material, geometría estructural, interfaces de sellado, y condiciones de mantenimiento.
Producción OEM y reemplazo de posventa
Los proyectos OEM pueden requerir revisiones controladas, producción repetible, requisitos de materiales documentados, y validación planificada.
Los componentes de reemplazo presentan desafíos adicionales cuando los dibujos originales o las especificaciones de materiales están incompletos, haciendo que la verificación dimensional y la compatibilidad de aplicaciones sean especialmente importantes.
9. Soluciones personalizadas de fundición de cubos de ruedas de LangHe Industry
LangHe Industry ofrece soluciones personalizadas de fundición de cubos de ruedas para camiones y semirremolques pesados, Apoyar proyectos que requieren materiales para aplicaciones específicas., diseños de fundición, mecanizado de precisión, e inspección de calidad.
Nuestras capacidades de fabricación cubren etapas clave de producción., incluido:
- Procesos de fundición: Fundición en arena verde y fundición en molde para diseños de cubos de ruedas ferrosos adecuados.
Se puede considerar la fundición por gravedad de precisión para aplicaciones no ferrosas compatibles., dependiendo de los requisitos del componente. - Selección de material: Grados de hierro dúctil como ASTM A536 65-45-12, 80-55-06, y 100-70-03, así como hierro dúctil austemplado (Adi) y otros grados especificados, Sujeto a viabilidad de diseño y fabricación..
- Simulación de lanzamiento: Análisis de solidificación y llenado de moldes para ayudar a optimizar el diseño de compuertas y elevadores y reducir el riesgo de defectos de fundición..
- Mecanizado CNC: Torneado, aburrido, perforación, ritmo, y otras operaciones de mecanizado específicas. El equilibrio se puede organizar cuando lo requieran el diseño del componente y las condiciones de operación..
- Control de calidad: Inspección dimensional, verificación de materiales, y pruebas no destructivas aplicables (NDT) según especificaciones acordadas.
La gestión de calidad y los requisitos específicos de la automoción deben confirmarse para cada proyecto.. - Trazabilidad: Documentación de materiales, identificación del lote de producción, e informes de inspección según lo especificado.
Trabajamos con fabricantes de equipos originales y otros clientes industriales para desarrollar piezas fundidas de cubos de rueda adecuadas a sus requisitos de carga específicos., ciclos de trabajo, restricciones dimensionales, y objetivos de peso.
Nuestro soporte de ingeniería incluye diseño para fabricación. (DFM) revisar, guía de selección de materiales, y evaluación de prototipos cuando sea necesario.
Contacte con LangHe Industria para discutir su proyecto personalizado de fundición de cubos de ruedas.
Proporcionar un dibujo técnico o una muestra., requisitos materiales, volumen de producción esperado, y los criterios de inspección nos ayudarán a evaluar la ruta de fabricación adecuada.
10. Conclusión
Las piezas fundidas de cubo de rueda personalizadas se encuentran entre los componentes más críticos para la seguridad en sistemas de camiones y semirremolques de servicio pesado..
Desde fuera parecen simples piezas fundidas redondas., pero todas las características: orificio del rodamiento, cara de la rueda, agujeros para montantes, superficie de montaje del freno: debe estar diseñada con precisión y moldeada según estándares exigentes.
La diferencia entre un hub que dura 700,000 km y uno que falla en 200,000 km se reduce a tres cosas: material correcto, tratamiento térmico adecuado, y control correcto del proceso de fundición.
El hierro dúctil con una normalización adecuada proporciona la resistencia, mojadura, y resistencia al desgaste que exige el servicio pesado.
La ingeniería de solidificación direccional elimina la porosidad por contracción en el orificio del rodamiento.. Rigurosos NDT y verificación dimensional detectan los defectos antes de que lleguen a la carretera.
Para operadores de flotas, fabricantes de remolques, y ejes OEM, el mensaje es claro: Los cubos de rueda no son un producto que se pueda conseguir basándose únicamente en el precio..
Son componentes de seguridad.. Asóciese con una fundición que comprenda los modos de falla de los cubos de las ruedas, controla cada paso del proceso, y respalda cada pieza fundida con total trazabilidad. Así es como se consiguen centros que permanecen en la carretera., no del lado de eso.
Preguntas frecuentes
¿Qué materiales se utilizan comúnmente para las piezas fundidas de cubos de ruedas de camiones pesados??
El hierro dúctil es un candidato para los cubos de rueda fundidos porque puede ofrecer una combinación útil de resistencia., ductilidad, y flexibilidad de lanzamiento. También se puede considerar el acero fundido para diseños específicos..
El material adecuado depende de la geometría del buje., rendimiento de fatiga requerido, cargas, entorno operativo, y especificaciones aplicables.
¿Por qué la fundición de un cubo de rueda requiere mecanizado CNC??
El mecanizado CNC produce asientos de rodamiento precisos, caras de montaje, agujeros, y otras interfaces necesarias para el montaje.
La fundición proporciona la forma básica., mientras que el mecanizado establece las dimensiones finales y las características de la superficie especificadas en el plano de ingeniería..
¿Se puede aplicar ingeniería inversa a un cubo de rueda existente para realizar una fundición personalizada??
Sí, Un componente existente puede proporcionar un punto de partida para el análisis dimensional y la reconstrucción del diseño..
Sin embargo, La ingeniería inversa también debe establecer requisitos de materiales., interfaces críticas, tolerancias de mecanizado, y criterios de desempeño relevantes.
Las dimensiones externas por sí solas son insuficientes para confirmar que un concentrador de reemplazo es adecuado para servicios críticos para la seguridad..
¿Qué información se necesita para una cotización personalizada de fundición de cubos de rueda??
Proporcionar un dibujo técnico o una muestra., especificación de materiales, dimensiones críticas, detalles de la solicitud, cantidad esperada, requisitos de mecanizado, y necesidades de documentación de calidad.
Cualquier END requerido, prueba de fatiga, u otra validación también debe indicarse en la etapa de cotización para que la ruta de fabricación y el costo puedan evaluarse con precisión..