Cuando se habla de procesos de corte de metales, torneado, molienda, y el pulido suelen recibir la mayor atención. Sin embargo, No todos los problemas de mecanizado se resuelven mejor con una fresa giratoria..
Para superficies planas, ranuras rectas, cajas lacas, splines, y ciertos perfiles internos no circulares, procesos de corte lineal sigue siendo muy útil.
Los tres procesos importantes cubiertos en este artículo son cepillado, organización, y brochando.
Los tres eliminan material mediante un movimiento lineal relativo entre la herramienta de corte y la pieza de trabajo., pero difieren fundamentalmente en la configuración de la máquina, dirección de corte, estampación, productividad, geometría aplicable, y economía.
Desde una perspectiva de fabricación, la pregunta correcta no es simplemente qué proceso es "mejor". Es:
¿Qué proceso de corte lineal proporciona la geometría requerida?, exactitud, acabado superficial, productividad, y costo para la pieza específica y el volumen de producción?
1. Cepillado: Corte alternativo para grandes superficies planas
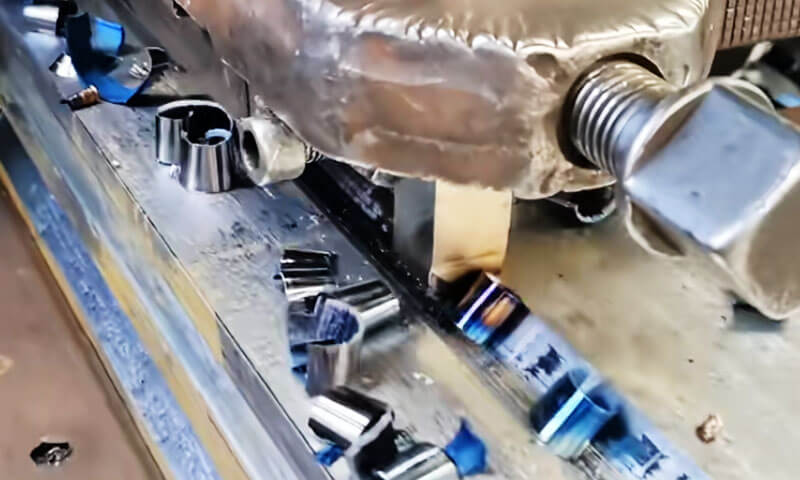
Cepillado Es un proceso tradicional de corte de metal lineal en el que la pieza de trabajo se mueve recíprocamente contra una herramienta de corte fija de un solo punto.. A diferencia de girar, molienda, o moler, El cepillado no depende del corte rotativo continuo..
En cambio, El material se elimina durante la carrera de avance., mientras que la carrera de retorno es normalmente un movimiento sin corte.
Este sencillo principio de corte hace que el cepillado sea especialmente adecuado para grandes, pesado, y piezas de trabajo alargadas con superficies largas, planas o rectas.
aunque moderno Fresado de CNC ha reemplazado al cepillado en muchas aplicaciones de uso general, El cepillado sigue siendo técnicamente valioso cuando el tamaño y el peso de la pieza de trabajo hacen que el mecanizado rotativo sea menos práctico..
Grandes bancadas para máquinas herramienta, bases pesadas, piñones estructurales, y superficies de guía largas son ejemplos representativos.
Principio de funcionamiento del cepillado
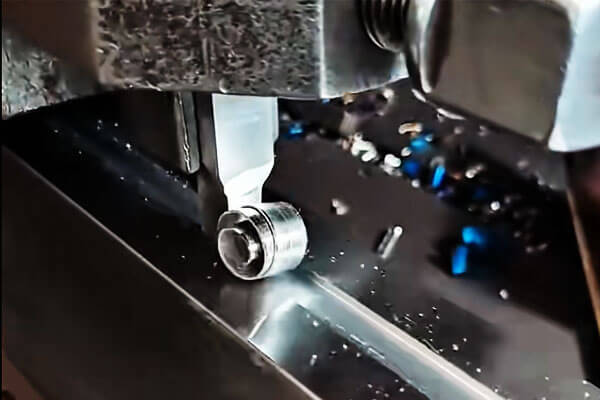
La acción de corte de una cepilladora se basa en un ciclo de carrera repetido.. Durante el movimiento hacia adelante, El filo se acopla a la pieza de trabajo y elimina una capa controlada de material..
La herramienta o mesa completa entonces su movimiento de retorno., normalmente sin cortar, antes de que se aplique la siguiente alimentación.
El ciclo básico es:
Carrera de corte → carrera de retorno → avance → carrera de corte
El avance desplaza progresivamente la posición de corte para que la herramienta cubra el área de mecanizado requerida.
Combinando el movimiento longitudinal de la mesa con el avance transversal o vertical, una cepilladora puede generar horizontal, vertical, y superficies inclinadas.
Este movimiento alternativo es la distinción fundamental entre el cepillado y la mayoría de los procesos modernos de mecanizado de alta productividad..
en fresado, el cortador gira continuamente y varios dientes se acoplan a la pieza de trabajo repetidamente. en planeo, El corte es intermitente y normalmente se realiza con un filo único.
Componentes principales de una cepilladora
Una cepilladora convencional consta de una gran cantidad de componentes estructurales y de control de movimiento diseñados para soportar piezas de trabajo pesadas y mantener la estabilidad del corte..
| Componente | Función principal |
| Cama de máquina | Soporta la mesa alternativa y absorbe las fuerzas de corte. |
| Mesa de trabajo | Lleva la pieza de trabajo y proporciona el movimiento alternativo principal. |
| Columnas/Carcasas | Apoye el travesaño y los cabezales de herramientas. |
| Riel transversal | Lleva y posiciona los cabezales de herramientas. |
| Cabezales de herramientas | Sostenga las herramientas de corte y proporcione ajuste de avance. |
| Mecanismo de alimentación | Controla el movimiento incremental entre golpes de corte. |
| Sistema de accionamiento | Proporciona aceleración controlada de la mesa., velocidad de corte, y velocidad de retorno |
La estructura de la máquina debe ser lo suficientemente rígida porque el cepillado a menudo se aplica a piezas fundidas y componentes grandes con fuerzas de corte sustanciales..
Cualquier inestabilidad en la tabla., sistema de sujeción de piezas, o el cabezal de la herramienta puede aparecer directamente como vibración., variación dimensional, o mal acabado superficial.
Aplicaciones típicas del cepillado
El campo de aplicación más importante para el cepillado es la producción de grande, largo, superficies relativamente rectas
Las grandes plataformas para máquinas herramienta son un ejemplo clásico. Sus guías y superficies de montaje pueden extenderse a lo largo de longitudes sustanciales y requerir una alineación precisa a lo largo de todo el entorno de trabajo..
Requisitos similares ocurren en bases grandes., marcos, piñones estructurales, y equipos industriales pesados.
El cepillado también puede producir:
- Planos horizontales largos
- Superficies verticales
- Superficies inclinadas
- Ranuras rectas
- ranuras en V
- Ranuras en T
- Perfiles tipo cola de milano
- Superficies de guía largas
Con herramientas y configuración de máquina adecuadas., También se pueden generar perfiles más especializados..
Sin embargo, El proceso es más económico cuando la geometría permanece fundamentalmente lineal y accesible a la herramienta alternativa..
Herramientas de cepillado y estrategia de corte.
El cepillado suele utilizar herramientas de corte de un solo punto
Para mecanizado en desbaste, Normalmente se prefiere una herramienta rígida con un filo fuerte para poder realizar cortes de mayor profundidad sin vibración excesiva..
Las operaciones de acabado utilizan herramientas diseñadas para producir una acción de corte más estable y una mejor calidad de la superficie..
Se debe minimizar el saliente de la herramienta porque la proyección larga de la herramienta reduce la rigidez y puede aumentar la vibración..
Esto resulta particularmente importante al cepillar piezas fundidas grandes porque la propia pieza de trabajo puede contener cambios localizados en la rigidez..
La configuración práctica de una herramienta sigue tres principios básicos:
Posición correcta de la herramienta + voladizo mínimo + sujeción segura
La pieza de trabajo también debe estar firmemente apoyada. Los componentes pequeños pueden sujetarse en un tornillo de banco u otro dispositivo, mientras que las piezas fundidas y fabricaciones grandes generalmente se aseguran con abrazaderas, perno, bloques de soporte, o accesorios dedicados.
Características del proceso y precisión típica
La principal desventaja del cepillado es su baja eficiencia de eliminación de material en comparación con el fresado continuo., porque la carrera de retorno normalmente no contribuye al corte.
Los cambios de herramientas y la aceleración y desaceleración alternativa también limitan la productividad..
Sus puntos fuertes son la flexibilidad., herramientas relativamente simples, y la capacidad de mecanizar componentes grandes o pesados sin la necesidad de cortadores giratorios complejos.
Estas características hacen que el cepillado sea particularmente útil en la producción de una sola pieza y de lotes pequeños., trabajo de reparacion, y el mecanizado de grandes componentes planos.
La precisión típica que se puede lograr depende en gran medida del estado de la máquina, geometría de la herramienta, rigidez de la pieza de trabajo, y parámetros de proceso.
Como referencia general, El cepillado convencional puede lograr aproximadamente Precisión dimensional IT9–IT7, con rugosidad superficial comúnmente alrededor Ra 12,5–1,6 µm.
En condiciones favorables y con herramientas de acabado adecuadas y amplias., El cepillado de precisión puede lograr aproximadamente IT6, con rugosidad superficial potencialmente alcanzando alrededor Ra 0,8–0,2 µm.
Estos valores son indicativos más que universales y no deben reemplazar la validación de capacidades específicas del proceso..
| Parámetro | Características típicas de cepillado |
| Método de corte | Corte alternativo de un solo punto |
| Aplicación primaria | Grandes superficies planas y rectas |
| Características mecanizables | Horizontal, vertical, superficies inclinadas; ranuras rectas; perfiles formados simples |
| Ventaja principal | Flexible y económico para grandes, componentes de bajo volumen |
| Limitación principal | La carrera de retorno inactiva reduce la productividad |
| Precisión típica | Aproximadamente IT9–IT7 |
| Rugosidad superficial típica | Aproximadamente Ra 12,5–1,6 µm |
| Acabado de precisión | Puede aproximarse a IT6 y aproximadamente Ra 0,8–0,2 μm en condiciones adecuadas |
El valor fundamental del cepillado radica en su capacidad para proporcionar estabilidad., Mecanizado flexible de grandes geometrías planas con herramientas relativamente simples..
Aunque ha sido reemplazado en gran medida por el fresado de alta productividad en muchos entornos de producción., sigue siendo un proceso práctico para componentes grandes, mecanizado de alta resistencia, y fabricación de bajo volumen donde la flexibilidad y la simplicidad del equipo son más importantes que la velocidad máxima del ciclo..
2. Organización: Corte alternativo vertical para características internas y externas
Los maquinistas veteranos suelen describir la ranuradora como una “cepilladora vertical”., y la comparación es técnicamente adecuada.
en dar forma, la dirección de corte es vertical en lugar de horizontal, y el proceso está dirigido principalmente a superficies internas.
Puede considerarse como la extensión vertical del proceso de cepillado., compartiendo el mismo punto único fundamental, Acción de corte intermitente mientras extiende su alcance hacia los orificios., concentración, y otras geometrías cerradas a las que una cepilladora o moldeadora no puede acceder fácilmente.
Equipo básico: La máquina tragamonedas
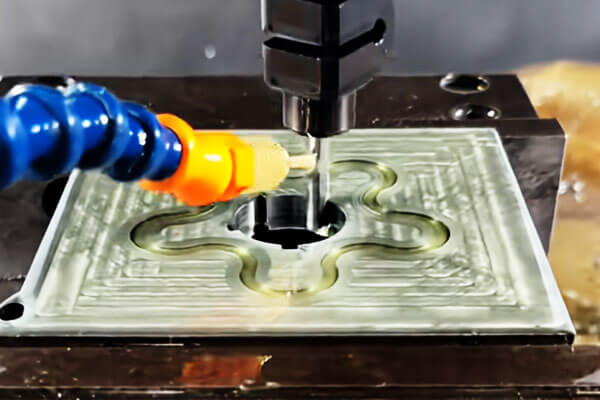
La maquina tragamonedas (tragamonedas) consta de una cama, carros deslizantes superior e inferior, una mesa de trabajo circular, un carnero, y una columna.
El movimiento principal es el movimiento alternativo lineal vertical del ariete., que lleva la herramienta de ranurado hacia abajo a través de la pieza de trabajo y la retrae en la carrera de retorno.
El movimiento de avance lo proporciona el movimiento longitudinal y transversal de los carros superior e inferior., mientras que el movimiento giratorio de la mesa de trabajo circular permite la indexación angular.
Esta combinación permite que la máquina realice no solo cortes internos rectos sino también características indexadas distribuidas alrededor de un orificio..
Las máquinas ranuradoras típicas manejan carreras que van desde aproximadamente 80 mm a 500 mm, con velocidades de ariete comúnmente entre 15 y 60 Carreras por minuto dependiendo de la longitud de carrera y del material..
Porque el corte ocurre sólo durante el movimiento descendente., el proceso es inherentemente intermitente, y el tiempo de corte efectivo es aproximadamente del 40 al 50 % del ciclo total.
Alcance del mecanizado y detalles prácticos
El slotting es abrumadoramente una operación “interna”. Sus puntos fuertes incluyen:
- Chaveteros en cubos, engranaje, y poleas
- Orificios cuadrados y orificios rectangulares
- Agujeros poligonales (hexagonal, octagonal, y perfiles similares)
- Agujeros estriados y estriados internos
- Ranuras internas, tragamonedas ciegas, y perfiles internos irregulares
Las herramientas de ranurado se dividen en dos categorías amplias. La herramienta de punta se utiliza para ranurar en bruto y para mecanizar agujeros poligonales., donde puede negociar esquinas y diferentes perfiles.
La herramienta de borde plano se utiliza para operaciones de acabado y para cortar ranuras en ángulo recto., produciendo una pared lateral más limpia y un fondo más plano.
Un detalle crítico surge al cortar splines.. No basta con controlar la simetría de cada chavetero individual.; El espaciado angular de todos los chaveteros alrededor de la circunferencia también debe mantenerse dentro de la tolerancia..
Esto se logra utilizando una placa indexadora o un cabezal divisor junto con la mesa de trabajo giratoria..
Porque el ajuste spline está determinado por la posición acumulativa de cada diente., Incluso un pequeño error de indexación puede provocar interferencias durante el montaje o un juego inaceptable durante el servicio..
En la práctica, La precisión de indexación a menudo se mantiene dentro de unos pocos minutos de arco., dependiendo de la clase de spline y del componente acoplado.
Características y precisión del proceso
La ranuradora ofrece claras ventajas en determinados contextos de producción.
Su estructura es relativamente simple., la configuración es rápida, y para la producción de una sola pieza o de lotes pequeños de chaveteros internos y orificios no circulares, A menudo es la opción más rentable disponible..
También requiere herramientas menos especializadas que el brochado., lo que lo hace atractivo para talleres y departamentos de mantenimiento..
Las limitaciones están igualmente bien establecidas.. En el golpe de regreso, la herramienta roza contra la pared de la pieza de trabajo, acelerando el desgaste de la herramienta y reduciendo su vida útil.
El portaherramientas o la barra de mandrinar tiene una rigidez limitada., lo que restringe tanto la longitud máxima de la ranura como la relación profundidad-anchura alcanzable.
Como resultado, las ranuras profundas o estrechas pueden requerir múltiples pasadas, y la deflexión puede afectar la consistencia dimensional.
En condiciones normales, El ranurado logra precisión dimensional en el rango de IT9 a IT7, con rugosidad de la superficie típicamente entre Real academia de bellas artes 6.3 µm y Ra 1.6 μm.
Los acabados más finos generalmente requieren un avance reducido, herramientas afiladas, y a veces un pase final separado. La siguiente tabla resume los principales parámetros del proceso..
| Parámetro | Características típicas de conformación |
| Método de corte | Corte alternativo vertical de un solo punto |
| Aplicaciones primarias | Chaveteros internos, ranura, ranuras estriadas, agujeros cuadrados y poligonales |
| Aplicaciones adicionales | Marchas seleccionadas, cámaras, perfiles externos |
| Ventaja principal | Efectivo para características internas que son difíciles de mecanizar mediante torneado convencional. |
| Limitación principal | Menor productividad debido a la carrera de retorno sin corte |
| Precisión típica | Aproximadamente IT9–IT7 |
| Rugosidad superficial típica | Aproximadamente Ra 6,3–1,6 µm |
| Idoneidad de producción | Especialmente económico para trabajos de una sola pieza y de lotes pequeños |
Más allá de los agujeros moldeados, La ranuradora también puede mecanizar engranajes cilíndricos., cámaras, y otros componentes especiales cuando se utilizan accesorios y disposiciones de indexación adecuados.
Esta versatilidad le ha valido la reputación de ser el “sustituto universal” del taller: una máquina que puede no ser la primera opción para producciones de gran volumen., pero uno que pueda manejar de manera confiable lo extraño, el interno, y lo difícil cuando otros procesos no pueden.
3. Brochante: Corte lineal de alta productividad con una herramienta multidiente
Brochante Es un proceso de corte lineal altamente productivo en el que una herramienta especialmente diseñada llamada broche se mueve linealmente con respecto a la pieza de trabajo.
A diferencia del cepillado y la forma, que normalmente utilizan un solo filo y eliminan el material mediante golpes repetidos, una brocha contiene múltiples dientes cortantes dispuestos progresivamente a lo largo de la herramienta.
Cada diente elimina una cantidad controlada de material., permitiendo el desbaste, semiacabado, y acabado para completarse en un solo trazo continuo.
Esta geometría única de la herramienta hace que el brochado sea particularmente efectivo para perfiles internos y externos repetitivos., especialmente en medio- y producción de alto volumen.
Los ejemplos típicos incluyen chaveteros internos., splines, agujeros cuadrados, agujeros poligonales, y perfiles seleccionados relacionados con las artes.
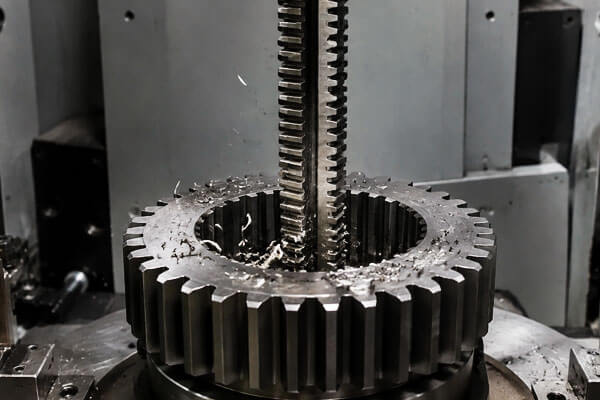
Equipos y herramientas principales
Las brochadoras están disponibles en dos configuraciones principales.: verticales y horizontales.
Las máquinas modernas son casi universalmente accionadas hidráulicamente., que proporciona suavidad, estable, y movimiento de corte consistente durante todo el recorrido.
Las longitudes de carrera varían ampliamente según el tamaño de la máquina., desde aproximadamente 500 mm en máquinas verticales más pequeñas hasta varios metros en brochadoras horizontales grandes.
El núcleo del proceso es la herramienta de brochado., o brocha. Su construcción es de alta ingeniería., con cada sección cumpliendo una función distinta:
- Caña: Transmite la fuerza de tracción o empuje de la máquina..
- piloto delantero: Centra y guía la brocha cuando entra en el orificio premecanizado..
- Sección de corte: Contiene múltiples dientes dispuestos en secuencia ascendente., Cada diente elimina un incremento controlado de material..
- Refinamiento (apresto) sección: Los dientes finales eliminan los últimos pequeños incrementos para establecer la dimensión final y el acabado de la superficie..
- piloto trasero: Soporta y guía la brocha cuando sale de la pieza de trabajo..
Porque los dientes suben progresivamente, la brocha realiza desbaste, semiacabado, y terminando simultáneamente. Una sola pasada completa toda la operación..
El aumento por diente suele estar en el rango de 0.02 a 0.15 mm, dependiendo del material y del acabado superficial requerido.
Alcance del mecanizado y consideraciones prácticas
El brochado se divide en dos categorías.: brochado interno y externo (superficie) brochado.
Brochado interno Se utiliza para producir una amplia variedad de agujeros perfilados.:
- Agujeros redondos
- Agujeros cuadrados
- Agujeros estriados
- Orificios para engranajes y otros perfiles internos no circulares
Brochado externo se utiliza para superficies planas, ranuras en V, y otros perfiles externos.
Es común en las industrias automotriz y aeroespacial para mecanizar componentes como discos de turbinas y bielas..
Varios puntos prácticos merecen atención.. Al brochar un agujero interno, Por lo general, no es necesario sujetar la pieza de trabajo..
Se apoya en su extremo, y la propia fuerza de corte lo mantiene en posición. Sin embargo, La perpendicularidad entre el orificio premecanizado y la cara del extremo de soporte debe cumplir con las especificaciones..
Si esta perpendicularidad es pobre, Se puede utilizar una arandela de asiento esférica debajo de la pieza de trabajo para permitir la autoalineación durante la pasada..
Para brochado externo, las fuerzas de corte son asimétricas, por lo que la pieza de trabajo debe estar sujeta positivamente. También se requiere una placa guía para mantener la brocha en el buen camino..
Sin la orientación adecuada, la herramienta puede desviarse, producir una superficie desalineada o fuera de tolerancia y potencialmente desechar la pieza.
Características y precisión del proceso
La principal ventaja del brochado es su combinación de alta productividad y precisión constante..
Porque toda la operación se completa de un solo golpe, Los tiempos de ciclo son cortos y la repetibilidad es excelente..
Esto hace que el brochado sea ideal para la producción de grandes volúmenes de piezas que requieren, tolerancias uniformes.
En condiciones normales, El brochado consigue una precisión económica de IT9 a IT7, con rugosidad superficial entre Real academia de bellas artes 1.6 µm y Ra 0.4 μm.
En condiciones favorables, la precisión se puede mantener aún más estricta. La consistencia entre lotes es una de las características más fuertes del proceso., ya que la propia geometría de la herramienta determina las dimensiones finales.
Las limitaciones del brochado son igualmente claras.:
- Herramientas dedicadas: Una brocha está diseñada para un tamaño y perfil específicos. No se puede ajustar para producir una dimensión diferente..
- Restricciones de geometría: Agujeros escalonados, agujeros ciegos, y los agujeros muy grandes no se pueden perforar internamente.
- Distorsión de pared delgada: Las piezas de trabajo de paredes delgadas son propensas a deformarse bajo las fuertes fuerzas de corte involucradas..
- Alto costo de herramienta: Las brochas son caras de diseñar, fabricar, y mantener.
- Umbral económico: El brochado sólo es rentable en producciones de volumen medio a alto, donde el coste de la herramienta se puede amortizar en un gran número de piezas.
Para trabajos de una sola pieza o lotes pequeños, simplemente no es económico.
La siguiente tabla resume los principales parámetros del proceso..
| Parámetro | Características típicas de brochado |
| Método de corte | Corte lineal con herramienta multidiente progresiva |
| Equipo principal | Brochadoras verticales u horizontales |
| Aplicaciones primarias | Cajas lacas, agujeros estriados, agujeros cuadrados, agujeros poligonales, perfiles formados |
| Ventaja principal | Muy alta productividad; El desbaste y el acabado a menudo se pueden completar de una sola vez. |
| Precisión típica | Aproximadamente IT9–IT7 |
| Rugosidad superficial típica | Aproximadamente Ra 1,6–0,4 µm |
| Idoneidad de producción | Más adecuado para mediano- y producción de alto volumen |
| Limitación principal | Las herramientas de brochado dedicadas son costosas y específicas de la aplicación |
Por lo tanto, el brochado se entiende mejor como un proceso que convierte una alta inversión en herramientas en una productividad y repetibilidad excepcionales..
Donde el volumen de producción justifica el utillaje, Es uno de los métodos más eficientes y fiables disponibles para mecanizar agujeros perfilados y superficies externas..
Cuando el volumen es bajo o la geometría no es adecuada, procesos alternativos como el ranurado, molienda, o EDM son más apropiados.
4. Cepillado vs.. Dar forma vs.. Brochante: Diferencias fundamentales
| Artículo de comparación | Cepillado | Organización | Brochante |
| Principio básico | Corte lineal alternativo, normalmente con la herramienta o pieza de trabajo moviéndose horizontalmente | Corte lineal alternativo, normalmente con la herramienta moviéndose verticalmente | Corte lineal con una brocha de varios dientes con dientes de corte cada vez más grandes |
| Máquina típica | cepilladora | Moldeador / máquina tragaperras | Brochadora horizontal o vertical |
| Herramienta | Herramienta de corte de un solo punto | Herramienta de corte de un solo punto | Brocha dedicada de varios dientes |
| Movimiento primario | Movimiento alternativo horizontal | Movimiento alternativo vertical | Trazo lineal continuo de tracción o empuje. |
| Aplicaciones principales | Grandes superficies planas, pasos, espalda, ranuras en V, Ranuras en T | Chaveteros internos, ranura, agujeros cuadrados y poligonales, perfiles externos seleccionados | Cajas lacas, agujeros estriados, agujeros cuadrados, agujeros poligonales, perfiles externos |
Geometría típica de la pieza de trabajo |
Componentes planos grandes y relativamente largos. | Funciones internas o localizadas, especialmente ranuras y perfiles | Perfiles internos o externos repetitivos con geometría definida |
| Eliminación de materiales | incremental, generalmente un filo por carrera | incremental, generalmente un filo por carrera | Corte progresivo por múltiples dientes en una sola pasada |
| Productividad | Bajo a moderado | Bajo a moderado | Alto a muy alto |
| Precisión típica | Aproximadamente IT9–IT7; un acabado más fino puede acercarse a IT6 en condiciones adecuadas | Aproximadamente IT9–IT7 | Aproximadamente IT9–IT7, dependiendo del control de herramientas y procesos |
| Rugosidad superficial típica | Aproximadamente Ra 12,5–1,6 μm; | Aproximadamente Ra 6,3–1,6 μm | Aproximadamente Ra 1,6–0,4 μm |
| Costo de herramientas | Relativamente bajo | Relativamente bajo | Alto porque los broches son especializados. |
Flexibilidad |
Alto para grandes, piezas variadas | Alto para funciones internas de lotes pequeños | Bajo; las herramientas son generalmente de perfil- y tamaño específico |
| Volumen de producción | Lo mejor para trabajos de una sola pieza y lotes pequeños | Lo mejor para trabajos de una sola pieza y lotes pequeños | Lo mejor para mediano- y producción de alto volumen |
| Ventaja principal | Mecanizado económico de grandes superficies planas con herramientas sencillas | Mecanizado eficaz de ranuras y perfiles internos. | Excelente productividad, consistencia dimensional, y repetibilidad |
| Limitación principal | La carrera de retorno sin corte reduce la eficiencia | La baja rigidez y la carrera de retorno sin corte limitan la productividad | Alto coste de herramientas e idoneidad limitada para ciegos., pisó, o características muy variables |
| Consideración del proceso clave | Soporte de pieza de trabajo, rigidez de la herramienta, y estabilidad de carrera larga | Saliente de herramienta, accesibilidad interna, indexación, y precisión del surco | Diseño de brocha, guía de la pieza de trabajo, precisión del agujero premecanizado, y control de la fuerza de corte |
5. Conclusión
Cepillado, organización, y el brochado son tres procesos de corte lineal distintos, cada uno de ellos adaptado a una gama diferente de requisitos de fabricación.
Cepillado Se adapta bien a grandes superficies planas y ranuras rectas., particularmente en la producción de una sola pieza y de lotes pequeños donde la flexibilidad de las herramientas y el costo relativamente bajo del equipo son importantes.
Organización Es especialmente efectivo para chaveteros internos., ranura, agujeros cuadrados, y otros perfiles localizados, ofreciendo una solución práctica cuando el fresado convencional es menos adecuado.
Brochante, en contraste, utiliza una herramienta dedicada de múltiples dientes para completar muchos perfiles en un solo trazo, haciéndolo particularmente efectivo para medianas- y producción de alto volumen donde la repetibilidad y la productividad son críticas.
Desde una perspectiva de ingeniería de procesos, no existe un método universalmente superior.
La elección adecuada debe basarse en la geometría de la pieza., material, requisitos dimensionales y de superficie, volumen de producción, inversión de herramientas, y el costo total de fabricación.
Preguntas frecuentes
¿Cuál es la principal diferencia entre cepillar y dar forma??
El cepillado utiliza un movimiento alternativo horizontal para mecanizar superficies planas y ranuradas externas..
Dar forma utiliza un movimiento alternativo vertical., principalmente para agujeros internos, cajas lacas, y agujeros perfilados. Comparten el mismo principio de corte de un solo punto pero difieren en la orientación y el enfoque de la aplicación..
¿Por qué el brochado solo se utiliza para producciones de gran volumen??
El brochado requiere dedicación, Herramientas de corte de formas específicas que son costosas de fabricar y modificar..
El alto coste de las herramientas sólo puede amortizarse en grandes volúmenes de producción.. Para lotes pequeños, El coste de herramientas por pieza hace que el brochado sea antieconómico..
Puede brochadora estándar agujeros ciegos?
Generalmente no. El brochado estándar requiere un orificio pasante para que pase la herramienta..
Existen herramientas especiales de brochado ciego para aplicaciones de profundidad limitada., pero tienen limitaciones importantes y no son una práctica industrial estándar..
¿Qué proceso de corte lineal ofrece el mejor acabado superficial??
El cepillado de precisión con herramientas anchas puede lograr la rugosidad superficial más baja (hasta Ra 0.2 μm), comparable al rectificado de precisión.
El brochado ofrece el acabado más consistente en producción de gran volumen. El moldeado estándar produce una calidad superficial moderada.
¿Siguen siendo relevantes estos procesos de corte lineal en el fresado CNC moderno??
Sí. Para características específicas como ranuras de cola de milano, cajas lacas, y superficies planas de bajo volumen, Los procesos de corte lineal a menudo ofrecen menores costos., configuración más sencilla, y calidad comparable al fresado CNC.
Siguen siendo procesos básicos en los talleres de trabajo., instalaciones de mantenimiento, y producción de formularios de alto volumen.