La iluminación exterior es una de las aplicaciones más exigentes para un recinto.
una farola, foco, paquete de pared, o elemento decorativo del paisaje debe sobrevivir a la lluvia, nieve, salará, radiación ultravioleta, ciclismo térmico, carga de viento, vibración, y el impacto ocasional, a menudo durante una década o más con un mantenimiento mínimo.
Dentro de ese recinto, el conductor, matriz de LED, y el cableado generan calor que debe disiparse sin permitir que el agua o el polvo lleguen a los componentes electrónicos sensibles..
Las carcasas de aluminio fundido a presión personalizadas se han convertido en la solución predeterminada para este desafío..
El aluminio ofrece una combinación excepcional de conductividad térmica., Relación de fuerza-peso, resistencia a la corrosión, y libertad de diseño.
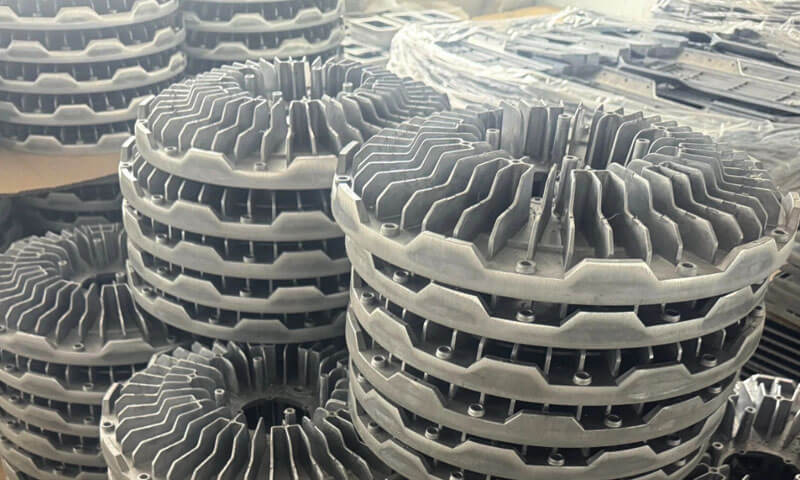
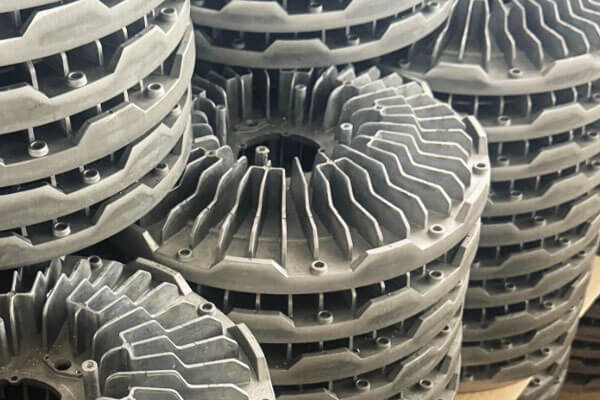
La fundición a presión permite geometrías complejas: aletas de refrigeración, ranuras de junta, jefes de montaje, y cámaras ópticas, que se producirán como un solo, Pieza con forma casi neta en gran volumen y con excelente repetibilidad.
Este artículo examina los principios de ingeniería., opciones de materiales, procesos de fabricación, y requisitos de calidad involucrados en la producción de carcasas de aluminio fundido a presión personalizadas para iluminación exterior..
1. ¿Qué son las carcasas de aluminio fundido a presión personalizadas para iluminación exterior??
Una carcasa de iluminación de aluminio fundido a presión personalizada es una carcasa metálica fabricada mediante la inyección de una aleación de aluminio fundido en una matriz de acero de precisión bajo alta presión..
Una vez que el metal se solidifica, el casting es expulsado, recortado, y procesado para cumplir con las dimensiones del componente., funcional, y requisitos cosméticos.
A diferencia de un gabinete genérico adaptado de un producto existente, Se desarrolla una carcasa personalizada en torno a la geometría específica y los requisitos de rendimiento de una luminaria..
Sus dimensiones, interfaces de montaje, características de enfriamiento, estructuras de sellado, y el acabado de la superficie se puede adaptar al módulo LED, conjunto óptico, conductor, y entorno de instalación.
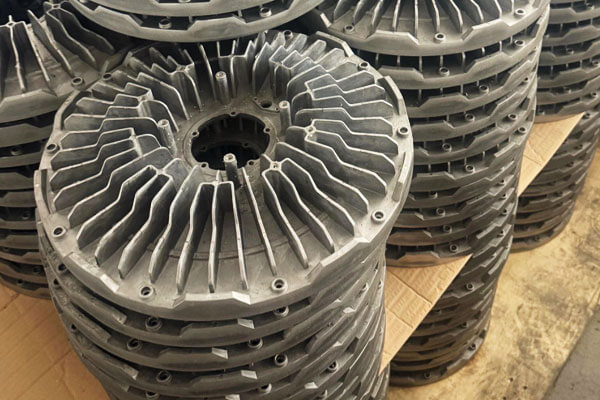
Funciones principales de una carcasa de iluminación
La vivienda es un componente estructural y térmico del sistema de iluminación.. Sus funciones principales incluyen:
- Protección mecánica: Soporta la placa LED, conductor, lente, reflector, y hardware de montaje mientras resiste las cargas de instalación, vibración, y el impacto accidental.
- Gestión térmica: Conduce el calor lejos del módulo LED y lo transfiere al entorno circundante a través de la superficie de la carcasa y las aletas de refrigeración..
- Protección ambiental: Proporciona las interfaces estructurales necesarias para las juntas., cubiertas, prensaestopas, y sujetadores que ayudan a prevenir la entrada de agua y polvo..
- Estabilidad dimensional: Mantiene las posiciones relativas del módulo LED., componentes ópticos, e interfaces de montaje.
- Protección contra la corrosión y la apariencia.: Proporciona un sustrato adecuado para revestimientos protectores y acabados decorativos..
- Integración de ensamblaje: Consolida características como jefes de tornillos., corchetes, pasajes de cables, y compartimentos del conductor para reducir el número de piezas y la complejidad del montaje..
2. Aplicaciones comunes de las carcasas de iluminación de aluminio fundido a presión
Los productos de iluminación exterior difieren considerablemente en la densidad de potencia., método de instalación, entorno operativo, y requisitos de mantenimiento.
Por lo tanto, el diseño de la carcasa debe comenzar con las condiciones operativas reales de la aplicación en lugar de una forma estándar o potencia nominal..
Farolas LED y luminarias para carreteras
Las carcasas de farolas deben resistir la exposición al aire libre., carga de viento, vibración, y ciclos térmicos repetidos.
También necesitan soportar el módulo LED y el conjunto óptico en una posición estable..
Las prioridades de diseño comunes incluyen:
- Aletas de refrigeración integradas dimensionadas para la carga térmica y el flujo de aire disponible.
- Fuertes interfaces de montaje en poste o de ángulo ajustable.
- Compartimentos eléctricos sellados con cubiertas de mantenimiento accesibles.
- Tratamiento de superficie resistente a la corrosión para exposición prolongada al exterior..
- Geometría que minimiza la acumulación de agua y simplifica la limpieza..
Para luminarias de calzadas grandes, El peso también es una consideración importante porque afecta el hardware de montaje., procedimientos de instalación, y cargas sobre estructuras de soporte.
Proyectores LED y focos de alta potencia
Los reflectores pueden funcionar con densidades de potencia relativamente altas y con frecuencia se instalan en lugares expuestos..
Sus carcasas deben equilibrar la disipación de calor con la solidez estructural y la resistencia a la intemperie..
La fundición podrá incorporar aletas de refrigeración., muñones de montaje, soportes de puntería, y tornillos reforzados.
Donde el módulo LED se monta directamente en la carcasa, La superficie de contacto debe diseñarse para soportar una transferencia térmica constante.. Cualquier mecanizado posterior debe preservar la geometría de la interfaz prevista..
Iluminación arquitectónica y de fachadas
Las luminarias arquitectónicas suelen tener requisitos estéticos exigentes porque sus carcasas son visibles en los edificios., puentes, y estructuras públicas.
Las consideraciones de diseño incluyen secciones transversales delgadas, sujetadores ocultos, revestimiento uniforme, colocación consistente de la línea de separación, y resistencia a la decoloración o corrosión..
La carcasa también debe acomodar componentes ópticos y mantener la alineación sin crear un volumen innecesario..
Jardín, Camino, e iluminación paisajística
La iluminación del paisaje puede estar expuesta al riego., suelo mojado, fertilizantes, productos quimicos de limpieza, y manipulación repetida durante la instalación o el mantenimiento.
El diseño de la vivienda debe tener en cuenta los cursos de agua., entradas de cables, corrosión del sujetador, y compatibilidad entre la aleación de aluminio y los materiales adyacentes..
Cuando metales diferentes entran en contacto entre sí en un ambiente húmedo, La corrosión galvánica debe considerarse y mitigarse mediante la selección de materiales adecuados., revestimiento, arandelas de aislamiento, u otras medidas de diseño.
Túnel, Aparcamiento, e iluminación exterior industrial
Estas aplicaciones pueden implicar temperaturas ambiente elevadas., contaminantes en el aire, vibración, y ciclos de funcionamiento frecuentes.
En túneles e instalaciones industriales, El acceso para mantenimiento también puede estar restringido..
La carcasa debe diseñarse teniendo en cuenta la carga térmica esperada., condiciones de montaje, procedimientos de limpieza, y exposición ambiental.
Para instalaciones exigentes, la luminaria completa puede requerir protección de ingreso adicional, resistencia al impacto, o pruebas de corrosión.
3. ¿Por qué elegir la fundición a presión de aluminio para carcasas de iluminación exterior??
La fundición a presión de aluminio no es la única forma de fabricar una carcasa de iluminación. Las carcasas también se pueden fabricar a partir de aluminio extruido., acero estampado, plástico moldeado por inyección, o aluminio fundido en arena.
Cada uno tiene ventajas, pero la fundición a presión ofrece una combinación distintiva para la iluminación exterior.
Conductividad térmica.
El aluminio tiene una conductividad térmica de aproximadamente 96–121 W/m·K para aleaciones de fundición a presión comunes como A380 y A360..
Esto permite que la propia carcasa actúe como disipador de calor., difundir el calor desde la placa LED y disiparlo al aire. Los plásticos requieren disipadores de calor metálicos separados; El acero es un mal conductor..
Peso reducido con resistencia estructural útil
Las aleaciones de aluminio tienen una densidad relativamente baja., típicamente alrededor 2.7 g/cm³, haciéndolos sustancialmente más ligeros que el acero.
Esto es beneficioso para las farolas montadas en postes., luminarias de pared, y reflectores grandes donde el peso de los componentes afecta el manejo y las cargas de soporte..
Libertad de diseño.
La fundición a presión puede producir formas tridimensionales complejas con aletas integradas, jefe, costillas, ranuras de junta, y características de montaje. Esto reduce el recuento de piezas, tiempo de montaje, y posibles vías de fuga.
Resistencia y durabilidad.
El aluminio fundido ofrece buena rigidez y resistencia al impacto.. Puede soportar cargas de viento, vibración, e impacto accidental mejor que la mayoría de los plásticos.
Resistencia a la corrosión.
El aluminio forma naturalmente una capa de óxido protectora. Con selección de aleación y acabado superficial adecuados., Puede sobrevivir en entornos costeros e industriales durante muchos años..
Precisión dimensional y repetibilidad.
La fundición a alta presión produce piezas con una excelente consistencia dimensional, lo cual es fundamental para el sellado de juntas y el ajuste de lentes.. Se pueden lograr tolerancias de ±0,1 mm o mejores en características críticas.
Economía de alto volumen.
Una vez producido el troquel, El costo por pieza es bajo en volumen.. Los tiempos de ciclo son cortos, y el proceso está altamente automatizado.
Reciclabalidad.
El aluminio es altamente reciclable, que respalda los objetivos de sostenibilidad y la recuperación de materiales al final de su vida útil.
4. Selección de la aleación de aluminio adecuada para carcasas de iluminación exterior
La selección de la aleación afecta la moldeabilidad., resistencia mecánica, comportamiento térmico, rendimiento de corrosión, calidad de acabado, y costo de fabricación.
No existe una única aleación que sea mejor para cada carcasa de iluminación exterior..
Aleaciones comunes de fundición a presión de aluminio
La siguiente comparación pretende ser una guía práctica de detección.. Las designaciones de aleaciones y los límites químicos varían según la norma nacional., y designaciones similares no siempre son intercambiables.
| Aleación o designación | Características generales | Posible idoneidad para carcasas de iluminación. |
| ADC12 | Aleación común de fundición a presión Al-Si-Cu designada en Japón con buena moldeabilidad y estabilidad dimensional | Carcasas LED de uso general, cubiertas, y recintos complejos |
| A380 | Aleación de fundición a presión Al-Si-Cu de América del Norte, ampliamente utilizada, con un equilibrio útil entre capacidad de fundición y propiedades mecánicas. | Viviendas estructurales, corchetes, y componentes con funciones integradas |
| A383 | Aleación Al-Si-Cu a menudo seleccionada para piezas fundidas complejas y condiciones de llenado desafiantes | Diseños de viviendas de paredes delgadas o geométricamente complejas donde el grado esté disponible y calificado |
| Calidades de fundición a presión de Al-Si-Mg | Algunos grados ofrecen un comportamiento favorable a la corrosión o potencial para combinaciones de propiedades especializadas. | Aplicaciones que requieren un equilibrio particular de fuerza, resistencia a la corrosión, o rendimiento final |
5. Gestión térmica y disipación de calor.
La gestión térmica es el factor de rendimiento más importante en una carcasa de iluminación LED para exteriores..
Los LED convierten solo una parte de su potencia de entrada en luz; el resto se convierte en calor.
Si ese calor no se quita, la temperatura de la unión del LED aumenta, causando una reducción de la salida de luz, cambio de color, y falla prematura. La carcasa es el principal disipador de calor..
Diseño de ruta térmica.
El calor debe viajar desde la placa de LED a través del material de la interfaz térmica., en la vivienda, y salir al aire a través de las aletas.
Cada interfaz en este camino agrega resistencia térmica.. La vivienda debe proporcionar:
- un piso, Superficie de montaje LED mecanizada para minimizar la resistencia de la interfaz..
- Sección transversal suficiente entre la zona del LED y las aletas.
- Aletas con superficie y espacio adecuados para convección natural o forzada.
- Un diseño que evita puntos calientes y cuellos de botella térmicos.
Geometría de las aletas.
Altura de la aleta, espesor, espaciado, y la orientación determinan la disipación de calor. Para convección natural, El espacio entre las aletas debe ser lo suficientemente amplio como para permitir que el aire fluya entre las aletas (normalmente entre 8 y 12 mm para accesorios de exterior)..
Para convección forzada, un espacio más estrecho es aceptable. Las aletas deben orientarse verticalmente siempre que sea posible para promover el efecto chimenea..
Espesor y masa de la pared..
Una pared más gruesa distribuye el calor de forma más eficaz pero añade peso y coste.. El espesor de pared óptimo depende de la potencia del LED y del tamaño de la carcasa..
Las carcasas de iluminación de fundición a presión típicas utilizan espesores de pared de 2 a 4 mm, con secciones más gruesas cerca del área de montaje del LED.
Simulación y validación.
Simulación térmica (CFD) Se utiliza para predecir las temperaturas de las uniones y optimizar la geometría de las aletas antes de cortar las herramientas..
La validación física se realiza con imágenes térmicas y mediciones de termopar en prototipos..
Materiales de interfaz térmica.
Se debe controlar la interfaz entre la placa LED y la carcasa..
almohadillas térmicas, pasta, o se utilizan materiales de cambio de fase para minimizar la resistencia de contacto. La superficie de la carcasa debe ser plana y limpia..
Protección de ingreso y rendimiento térmico.
Sellar la carcasa según IP66 o IP67 reduce el flujo de aire y puede atrapar calor. El diseño debe equilibrar los requisitos de sellado con el rendimiento térmico..
Se pueden usar membranas de ventilación o respiraderos respirables para igualar la presión sin permitir la entrada de agua..
6. Impermeabilización, Resistencia a la corrosión, y acabado superficial
Las carcasas de iluminación exterior deben resistir la exposición ambiental manteniendo al mismo tiempo la integridad del recinto ensamblado..
Lluvia, condensación, polvo, radiación ultravioleta, depósitos de sal, y los ciclos de temperatura pueden afectar el rendimiento a largo plazo.
La fundición de aluminio proporciona la base estructural., pero una protección confiable depende del rendimiento combinado de la aleación, tratamiento superficial, sistema de sellado, sujetadores, entradas de cables, y proceso de montaje.
Protección de ingreso (IP) calificaciones.
La mayoría de las carcasas de iluminación exterior tienen como objetivo IP65, IP66, o IP67.
La ranura de la junta debe mecanizarse o fundirse con dimensiones precisas., y el material de la junta debe ser compatible con el rango de temperatura esperado y la exposición ambiental.. Las juntas de silicona son comunes para aplicaciones expuestas a altas temperaturas y a los rayos UV..
Diseño de juntas.
La ranura de la junta debe diseñarse para comprimir la junta entre un 20% y un 30% cuando se aprieta la tapa..
La profundidad y el ancho de la ranura deben ser consistentes alrededor del perímetro.. Las ranuras de las juntas mecanizadas proporcionan un mejor sellado que las ranuras fundidas..
Entrada de cables y sellado.
Las entradas de cables deben sellarse con prensaestopas o conectores encapsulados.. Las entradas roscadas deben mecanizarse según las especificaciones de rosca estándar y sellarse con juntas tóricas o juntas..
Ecualización de presión.
Las carcasas selladas pueden aspirar agua a través de los sellos durante el ciclo térmico debido a los cambios de presión.. Ventilaciones transpirables (P.EJ., Ventilaciones sangrientas) Permite la ecualización de la presión mientras bloquea el agua líquida..
Resistencia a la corrosión.
El aluminio es naturalmente resistente a la corrosión., pero la exposición al aire libre, especialmente en entornos costeros e industriales, requiere protección adicional. El acabado superficial es fundamental.
Opciones de acabado de superficies:
- Revestimiento de polvo: Proporciona una duradera, acabado coloreado con buena resistencia a la intemperie. El espesor típico es de 60 a 120 μm.. Pretratamiento adecuado (desengrasar, revestimiento de conversión) es fundamental para la adhesión.
- Anodizante: Crea una capa protectora de óxido.. El anodizado sulfúrico tipo II a 10-25 μm es común; El anodizado duro tipo III a 25–50 μm ofrece una mejor resistencia al desgaste.
- pintura mojada: Se utiliza para colores específicos o aplicaciones sensibles al costo.. Menos duradero que el recubrimiento en polvo.
- Recubrimiento electrónico: Proporciona una cobertura uniforme y buena resistencia a la corrosión., a menudo se utiliza como imprimación.
- Recubrimientos de conversión: Los recubrimientos de cromato o fosfato mejoran la adhesión de la pintura y brindan cierta protección contra la corrosión..
El problema del anodizado ADC12
Como cubrí en detalle en nuestro artículo anterior. (¿Se puede anodizar aluminio fundido a presión??), El aluminio fundido a presión ADC12 no se anodiza bien debido a su alto contenido de silicio (9–12%).
El anodizado estándar produce manchas, resultados obscenos. Para carcasas de iluminación exterior, el recubrimiento en polvo es el acabado estándar, no anodizado.
Si se requiere anodizado por razones estéticas, especificar una aleación baja en silicio (YL102 / Alsi9mg) y presupuesto para el pretratamiento desiliconizante.
Pruebas de niebla salina.
Las carcasas con recubrimiento en polvo o pintadas a menudo se prueban según ASTM B117 durante 500 a 1000 horas para verificar la resistencia a la corrosión.. Los criterios de aceptación dependen de las especificaciones y del entorno..
Resistencia a los rayos UV.
Las carcasas para exteriores deben resistir la degradación de los rayos UV. Los recubrimientos en polvo y los acabados anodizados son inherentemente estables a los rayos UV.. Los componentes de plástico, como lentes y juntas, también deben estar estabilizados contra los rayos UV..
7. Proceso de fabricación de fundición a presión de aluminio personalizado
La producción de una carcasa de iluminación exterior personalizada implica una secuencia de operaciones interdependientes..
Las decisiones tomadas durante el diseño del producto y el desarrollo del molde influyen en la calidad de la fundición., requisitos de mecanizado, rendimiento de acabado, y costo de producción.
Paso 1: Revisión de diseño y DFM.
Se revisan los requisitos y el modelo 3D del cliente para determinar su capacidad de moldeo..
La fundición sugiere cambios en el espesor de las paredes., ángulos de borrador, radios, ratero, y ubicaciones de los pasadores eyectores. Simulación de flujo (P.EJ., MAGMA o Flow-3D) predice el comportamiento de llenado y solidificación.
Paso 2: Diseño y fabricación de troqueles..
un troquel de acero (normalmente H13) está mecanizado con la cavidad, centro, corredores, puertas, pozos de desbordamiento, y canales de enfriamiento.
El diseño del troquel es fundamental para el llenado, enfriamiento, y parte de la expulsión. La vida útil típica del troquel es de 50 000 a 150 000 disparos., dependiendo de la aleación y el mantenimiento.
Paso 3: Fusión y dosificación.
La aleación seleccionada se funde y se mantiene a la temperatura correcta.. Los hornos dosificadores automatizados entregan pesos de inyección precisos a la máquina de fundición a presión.
Paso 4: Casting de alta presión.
Se inyecta aluminio fundido en la matriz a alta velocidad y presión. (normalmente entre 700 y 1400 bar).
El metal llena la cavidad., solidifica bajo presión, y es expulsado como un casting. Los tiempos de ciclo suelen ser de 30 a 90 segundos., dependiendo del tamaño de la pieza y del espesor de la pared.
Paso 5: Recortar y desbarbar.
Puertas, corredores, y el exceso se recortan con una matriz de corte o aserrando y rectificando. Los bordes están desbarbados.
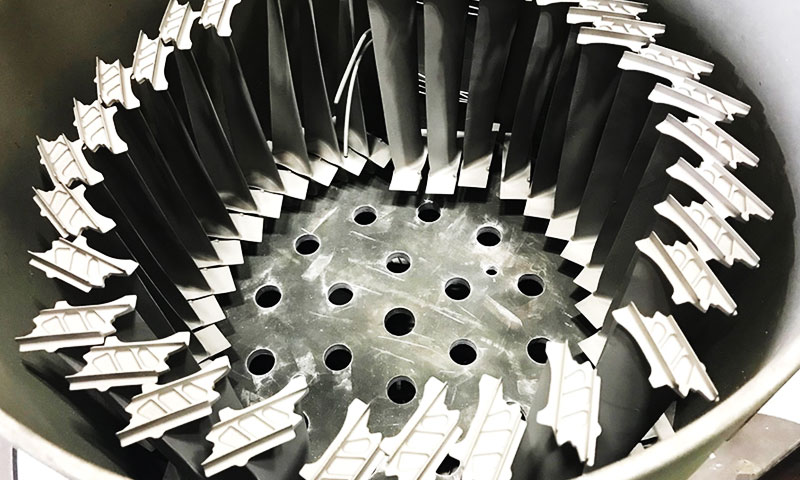
Paso 6: Granallado y preparación de superficies..
Las piezas fundidas se granallan para eliminar el flash., óxido, y contaminación de superficies, y preparar la superficie para el acabado..
Paso 7: Mecanizado CNC.
Características críticas: ranuras para juntas, Superficies de montaje LED, agujeros roscados, entradas de cables, e interfaces de montaje: están mecanizados hasta alcanzar las dimensiones finales.
Paso 8: Acabado superficial.
Revestimiento de polvo, Anodizante, cuadro, o se aplica el recubrimiento electrónico según lo especificado.
Paso 9: Montaje y prueba.
Juntas, lentes, prensaestopas, y otros componentes están ensamblados. Pruebas de fugas, pruebas de propiedad intelectual, y se realizan pruebas funcionales.
Paso 10: Inspección y embalaje.
La inspección final verifica las dimensiones., finalizar, y funcionalidad. Las piezas están empaquetadas para evitar daños durante el envío..
8. Pedido de carcasas de iluminación de aluminio a LangHe Industry
Industria de Langhe fabrica componentes de aluminio fundido a presión personalizados según los dibujos del cliente, Apoyando proyectos desde prototipos individuales hasta lotes de producción..
Para carcasas de iluminación exterior, Ofrecemos fundición a presión de alta presión., Mecanizado CNC, acabado superficial, e inspección dimensional para cumplir con requisitos específicos de diseño y aplicación..
Capacidades de fabricación
Nuestras capacidades cubren una gama de carcasas de iluminación de aluminio., desde gabinetes compactos hasta componentes estructurales más grandes.
| Parámetro | Capacidad |
| Morir fundición proceso | Casting de alta presión (HPDC), incluyendo procesos de cámara fría y cámara caliente cuando sea adecuado |
| Componente peso | 0.05–50 kg por pieza |
| Tolerancia típica del material fundido | ±0,1 a ±0,3 mm, dependiendo de las dimensiones y del diseño de la pieza fundida |
| Aleaciones disponibles | ADC12, A380, ES AC-46000 (Alsi9cu3), Y AC-44300 (Alsi12), ES AC-43400 (Alsi10mg), y otras aleaciones bajo pedido |
| Superficie refinamiento | Anodizante, revestimiento de polvo, revestimiento electrónico, cromato, ardor de arena, y pulido |
| Inspección | Inspección dimensional de la MMC, certificación de material, y pruebas de fugas cuando corresponda |
| Gestión de calidad | ISO 9001:2015 |
Del prototipo a la producción
LangHe admite tiradas cortas a partir de un único prototipo, así como la repetición de la producción.
Cada proyecto se evalúa según los dibujos suministrados., especificaciones de materiales, requisitos de acabado superficial, y aplicación prevista.
Para componentes de iluminación exterior, Nos centramos en la precisión dimensional., integridad de la fundición, calidad de mecanizado, y consistencia del recubrimiento.
Certificados de materiales, informes dimensionales, y los registros de espesor del recubrimiento están disponibles de acuerdo con los requisitos de documentación acordados, incluso para lotes pequeños.
Para solicitar una cotización, proporcione sus dibujos 2D o archivos CAD 3D, aleación de aluminio preferida, tratamiento superficial, cantidad requerida, y especificaciones técnicas críticas.
Esta información nos permite evaluar la capacidad de fabricación y recomendar una ruta de producción adecuada para sus carcasas de iluminación de aluminio personalizadas..
9. Conclusión
Las carcasas de aluminio fundido a presión personalizadas son la columna vertebral de la iluminación exterior moderna.
Combinan rendimiento térmico, durabilidad mecánica, resistencia a la corrosión, y libertad de diseño de una manera que pocos otros materiales y procesos pueden igualar.
La carcasa no es una caja pasiva, es una caja térmica diseñada., caza de focas, y sistema estructural.
LangHe Industry ofrece soporte de ingeniería, capacidad de fundición a presión, mecanizado, refinamiento, y sistemas de calidad necesarios para producir carcasas de iluminación de aluminio personalizadas que satisfagan las demandas de los entornos exteriores..
Si la aplicación es una farola, foco, accesorio de paisaje, o instalación en mástil alto, El diseño de carcasa adecuado y el socio de fabricación marcan la diferencia entre un producto que dura y uno que falla..
Preguntas frecuentes
¿Qué aleación de aluminio es mejor para carcasas de iluminación exterior??
ADC12 y A380 son puntos de partida comunes para carcasas de aluminio fundido a alta presión debido a su moldeabilidad y propiedades mecánicas útiles..
La mejor elección depende de la geometría de la carcasa., requisitos térmicos, exposición a la corrosión, acabado superficial, y especificación de material aplicable.
Los entornos costeros o químicamente agresivos pueden requerir una evaluación adicional de la aleación y del sistema de revestimiento protector..
¿Se pueden utilizar carcasas de aluminio fundido a presión para iluminación LED de alta potencia??
Sí. El aluminio fundido a presión es muy adecuado para carcasas de LED de alta potencia porque puede combinar una superficie de montaje térmica con aletas de refrigeración integradas y características estructurales..
Sin embargo, El rendimiento de refrigeración real depende de la aleación., geometría de aleta, interfaz LED, materiales termicos, flujo de aire, temperatura ambiente, y orientación de la luminaria.
El análisis térmico debe ir seguido de pruebas del producto ensamblado..
¿Puede una carcasa de aluminio fundido a presión alcanzar IP65?, IP66, o IP67?
Puede diseñarse como parte de un gabinete destinado a cumplir con estas clasificaciones., pero la calificación no es una propiedad inherente del casting.
El conjunto completo debe cumplir con los requisitos de prueba aplicables., incluyendo el rendimiento de sus juntas, cubiertas, sujetadores, prensaestopas, conectores, y procedimiento de montaje.
¿El recubrimiento en polvo es adecuado para carcasas de iluminación de aluminio para exteriores??
El recubrimiento en polvo es una opción común para las carcasas de iluminación exterior porque ofrece una amplia gama de colores y puede proporcionar una útil protección contra la corrosión cuando la aleación, pretratamiento, revestimiento, y el proceso de curado están adecuadamente controlados.
Las especificaciones del recubrimiento deben abordar la adhesión., espesor, exposición ambiental, y enmascaramiento de interfaces críticas.
¿Por qué elegir LangHe Industry para carcasas de iluminación personalizadas??
LangHe ofrece soporte de diseño, selección de aleación, fundición a presión, Mecanizado CNC, acabado superficial, asamblea, y pruebas bajo un mismo techo.
La empresa mantiene un sistema de calidad documentado y tiene experiencia en el servicio a clientes industriales y de iluminación..