

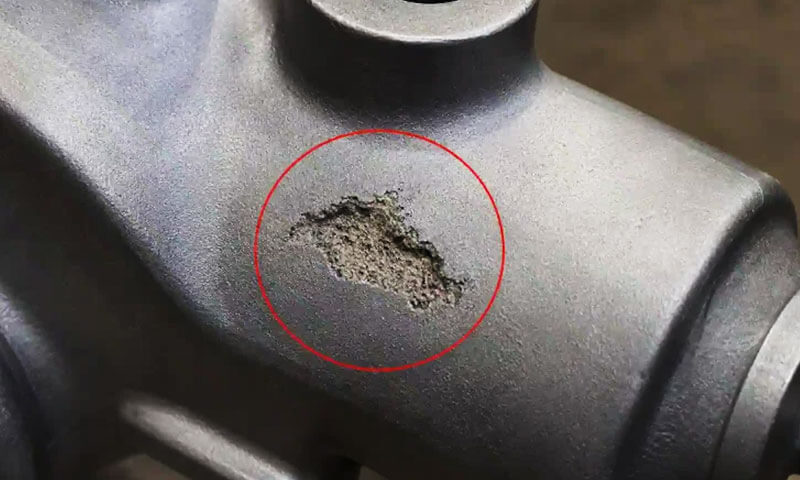
Defekte durch Schlackeneinschlüsse beim Guss mit verlorenem Schaum gehören zu den hartnäckigsten Qualitätsproblemen beim Modellguss durch Verdunstung, insbesondere bei der Herstellung von Gussteilen mit großflächig bearbeiteten Oberflächen oder hohen Anforderungen an die innere Sauberkeit.
Der Fehler wird in Produktionsumgebungen häufig als beschrieben Sandeinschluss, Eindringen von Sand, Beschichtungseinschluss, oder „Sand dringt ein“, denn der sichtbare Defekt kann trockenen Sand enthalten, feuerfeste Beschichtung, Schaumzersetzungsrückstände, oder konventionelle metallurgische Schlacke.
Im Gegensatz zu vielen vereinzelten Gussfehlern, Der Einschluss von Schlacke beim Guss mit verlorenem Schaum wird selten durch eine einzelne Prozessvariable verursacht.
Es wird genauer als das Ergebnis einer Wechselwirkung zwischen der Integrität der Musterbeschichtung verstanden, Design des Angusssystems, Trockensandverhalten, Vakuumdruck, Gießbedingungen, Musterhandhabung, und Sauberkeit des geschmolzenen Metalls.
Ein robuster Ansatz behandelt daher die Verhinderung von Schlackeneinschlüssen als eine Prozesssteuerungsproblem auf Systemebene, anstatt einfach die Schichtdicke zu erhöhen oder die Gießtemperatur zu senken.
1. Was sind Schlackeneinschlussdefekte beim Guss mit verlorenem Schaum??
Defekte durch Schlackeneinschlüsse beim Guss mit verlorenem Schaum sind nichtmetallische Defekte, die entstehen, wenn beim Füllen und Erstarren der Form Fremdstoffe im Gussstück eingeschlossen werden.
Abhängig von ihrer Herkunft, Diese Mängel können bestehen aus trockener Formsand, feuerfeste Beschichtungspartikel, metallurgische Schlacke, Oxide, Schaumzersetzungsrückstände, oder Kombinationen dieser Materialien.
In Lost Foam Casting, Der Mangel wird in der Produktion oft als bezeichnet Sandeinschluss, Sandeintrag, Beschichtungseinschluss, oder Eindringen von Sand.
Obwohl diese Begriffe manchmal synonym verwendet werden, Sie beschreiben nicht immer genau den gleichen Mechanismus.
Unter Sandeinschluss versteht man im Allgemeinen die Einarbeitung von Formsand in das Metall, wohingegen Schlacke oder feuerfeste Einschlüsse aus der Metallschmelze stammen können, Beschichtung, oder deren Reaktionen beim Befüllen.
Das grundlegende Problem besteht darin, dass die Metallschmelze durch einen Stall fließen muss, feuerfest ausgekleideten Hohlraum, während sich das Polymerschaummuster zersetzt und seine gasförmigen und flüssigen Produkte durch die Beschichtung und den trockenen Sand entweichen.
Wenn die Beschichtung ihre Integrität verliert, Loser Sand wird im Metall festgehalten. Ebenfalls, wenn in der Metallschmelze bereits Schlacke- oder Oxidpartikel vorhanden sind, Sie können in das Gussstück transportiert werden und beim Erstarren eingeschlossen werden.
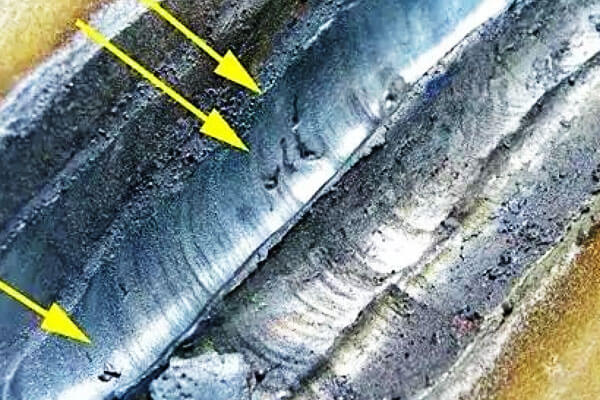
Typisches Aussehen und Identifizierung
Defekte durch Schlackeneinschlüsse sind nicht immer sofort nach dem Ausschütteln sichtbar.
Ein Guss erscheint zwar äußerlich akzeptabel, weist aber erst im Nachhinein deutliche Einschlüsse auf CNC-Bearbeitung, Bohren, Schleifen, oder Schnitt legt die betroffene Region frei.
Bearbeitete Oberflächen können vereinzelte Stellen aufweisen, unregelmäßige Flecken, Streifen, oder Ansammlungen von Fremdmaterial. Ihr Aussehen variiert je nach Einschlussquelle.
Weiße oder helle körnige Partikel werden oft mit Quarzsand oder feuerfestem Material in Verbindung gebracht, während grau, dunkelgrau, oder schwarze Regionen kann auf Schlacke hinweisen, Oxide, Beschichtungsrückstände, oder kohlenstoffhaltige Produkte aus der Schaumzersetzung.
Jedoch, Das visuelle Erscheinungsbild allein kann den Ursprung eines Einschlusses nicht zuverlässig bestimmen.
Zur Fehlerbehebung in der Produktion, metallographische Untersuchung und, wenn nötig, SEM/EDS-Analyse kann einen siliziumreichen Sandpartikel von einem oxidreichen metallurgischen Einschluss oder einem feuerfesten Beschichtungsfragment unterscheiden.
| Beobachteter Fehlerauftritt | Möglicher Ursprung | Typische Lage |
| Weiße körnige Flecken | Quarzsand oder feuerfeste Partikel | Bearbeitete Oberflächen, in der Nähe von Toren |
| Graue oder schwarze unregelmäßige Flecken | Schlacke, Oxide, Beschichtungsrückstände | Interne Gussbereiche |
| Lineare oder rissartige Einschlüsse | Rissbildung in der Beschichtung, gefolgt von Sandeintritt | Musterfugen, Gating-Kreuzungen |
| Inklusionscluster | Lokaler Beschichtungsfehler oder turbulenter Metallfluss | Anguss, Läufer, Ingate-Bereiche |
| Große interne nichtmetallische Bereiche | Starker Sandeintrag oder Abplatzen der Beschichtung | In der Nähe von Angusssystemen oder Gussübergängen |
Wo treten Schlackeneinschlüsse auf??
Der Defekt kann möglicherweise im gesamten Metallflussweg auftreten, einschließlich der Ausgießbecher, GRUE, Läufer, wie viel, Gating-System-Knotenpunkte, und Gusshohlraum.
Trotzdem, Die Bereiche mit dem höchsten Risiko sind normalerweise Stellen, an denen das Angusssystem mit dem Gussstück verbunden ist oder wo die Geometrie abrupte Änderungen der Strömungsrichtung oder -geschwindigkeit verursacht.
Der Anguss-zu-Anguss, Läufer-zu-Anschnitt, und Ingate-zu-Pattern-Verbindungen verdienen besondere Aufmerksamkeit.
Diese Bereiche sind beim Gießen erheblichen thermischen und mechanischen Belastungen ausgesetzt.
Wenn die Beschichtung an einer dieser Stellen Risse aufweist, schlecht verklebt, übermäßig dünn, oder beim Modellaufbau oder beim Sandfüllen lokal beschädigt werden, geschmolzenes Metall kann direkt mit dem umgebenden Sand in Kontakt kommen.
Sobald die Beschichtungsbarriere durchbrochen wird, die Kombination von Metalldruck, Vakuumsauger, und Metallflusskräfte kann losen Sand und feuerfeste Partikel in das flüssige Metall ziehen.
Das mitgerissene Material wird dann in das Gussstück transportiert und kann beim Erstarren des Metalls eingeschlossen werden.
2. Warum der Einschluss von Schlacke beim Guss mit verlorenem Schaum besonders schwierig ist
Der verlorene Schaumguss unterscheidet sich grundlegend vom herkömmlichen Sandguss, da das Schaummuster bis zum Gießen in der Form verbleibt.
Das Muster verschwindet nicht einfach, bevor Metall in den Hohlraum gelangt; stattdessen, es unterzogen thermische Zersetzung und Verdampfung, wenn das geschmolzene Metall es nach und nach ersetzt.
Dadurch entstehen mehrere gleichzeitige Transportphänomene:
- Geschmolzenes Metall dringt durch den Hohlraum vor.
- Das Polymermuster zerfällt.
- Gas- und flüssige Zersetzungsprodukte wandern durch die feuerfeste Beschichtung.
- Der Vakuumdruck beeinflusst die Formfüllung und die Gasevakuierung.
- Die feuerfeste Beschichtung ist starken thermischen und mechanischen Belastungen ausgesetzt.
- Trockener Sand, der das Muster umgibt, muss eine ausreichende strukturelle Integrität bewahren.
Wenn die Beschichtung reißt oder die Haftung verliert, Das vorrückende Metall kann direkt mit losem Sand in Berührung kommen.
Wenn das Torsystem nicht ausreichend geschützt ist, Sand und feuerfeste Bruchstücke können in den Metallstrom gelangen.
Aus diesem Grund löst eine bloße Erhöhung der Feuerfestigkeit der Beschichtung das Problem nicht unbedingt.
Beschichtungsstärke, Permeabilität, Haftung, Trocknungsverhalten, Schichtdicke, Gating Design, und Vakuumregelung müssen gemeinsam betrachtet werden.
3. Hauptursachen für Schlackeneinschlussdefekte beim Guss mit verlorenem Schaum
Schlacke- und Sandeinschlüsse im Schaumausschmelzguss sind vorhanden multifaktorielle Defekte und nicht das Ergebnis eines einzelnen Prozessparameters.
Der gesamte Metallflussweg – vom Gießbecher und Anguss bis zum Angusskanal, wie viel, und Endhohlraum – ist möglicherweise in der Lage, nichtmetallisches Material in das Gussstück einzuführen.
In der Praxis, Jedoch, Gating-System-Knotenpunkte, Beschichtungsfehler, und Bereiche mit hoher Metallflussgeschwindigkeit stellen die kritischsten Risikozonen dar.
Fehler der feuerfesten Beschichtung
Die feuerfeste Beschichtung bildet die primäre Barriere zwischen der Metallschmelze und dem trockenen Sand.
Wenn diese Barriere reißt, schält, oder erodiert, Sand und feuerfeste Partikel können in das Metall eindringen und im Gussstück eingeschlossen werden.
Zu den häufigsten beschichtungsbedingten Ursachen gehört eine unzureichende Raumtemperaturfestigkeit, unzureichende Warmfestigkeit, ungleichmäßige Beschichtungsdicke, schlechte Haftung, und unsachgemäßes Trocknen.
Besonderes Augenmerk sollte darauf gelegt werden Anguss-Anguss-Verbindungen, Läufer-Anschnitt-Verbindungen, Scharfe Ecken, und Musterübergänge, wo es schwieriger ist, eine gleichmäßige Beschichtung aufrechtzuerhalten.
Eine geeignete Lost-Foam-Beschichtung sollte ausreichend sein Feuerfestigkeit, mechanische Stärke, Permeabilität, Haftung, und Thermoschockbeständigkeit während des gesamten Gießvorgangs.
Angusssystem- und Dichtungsprobleme
Das Angusssystem ist eine wichtige Quelle für Sandeinschlüsse, da es den ersten Weg für geschmolzenes Metall in die Form darstellt.
Schlecht verbundene oder unzureichend abgedichtete Angüsse, Läufer, und Einlässe können Öffnungen schaffen, durch die trockener Sand in den Metallstrom gelangt.
Beschichtungsrisse an Angussverbindungen sind besonders gefährlich, da in diesen Bereichen ein konzentrierter Metallfluss und eine thermische Belastung auftreten.
Das Angusssystem sollte daher über eine ausreichende Steifigkeit verfügen, sichere Verbindungen, und kontinuierlicher feuerfester Schutz.
Vor dem Ausgießen, Der Ausgussbecher und die freiliegenden Angussbereiche sollten ebenfalls überprüft werden loser Sand, Staub, beschädigte Beschichtung, und Fremdkörper.
Falsche Gieß- und Vakuumparameter
Prozessparameter haben direkten Einfluss auf die mechanische und thermische Belastung der Beschichtung.
Ein zu hohe Gießhöhe oder zu hohe Metallflussgeschwindigkeit kann die Beschichtungserosion verstärken, während eine zu hohe Gießtemperatur den thermischen Abbau und die Reaktionen des hochschmelzenden Metalls beschleunigen kann.
Umgekehrt, Zu niedrige Temperaturen können zu Fehlläufen und unvollständiger Befüllung führen.
Auch das Vakuum muss sorgfältig kontrolliert werden. Obwohl Vakuum für die Sandverdichtung und Gasabsaugung unerlässlich ist, Ein zu hohes Vakuumniveau kann losen Sand oder Beschichtungsfragmente durch vorhandene Risse ziehen.
Sandeigenschaften sind ein weiterer Gesichtspunkt. Eine ungeeignete Korngrößenverteilung kann das Eindringen von Sand verstärken, Erosion, oder schlechte Gasabsaugung.
Die optimale Kombination aus Vakuumspiegel, Temperatur gießen, Füllrate, und Sandspezifikation Daher sollte sie für jede Legierung und Gussgeometrie festgelegt und nicht als universelle Einstellung angewendet werden.
Musterhandhabung und Formschäden
Einschlussfehler können vor dem Gießen entstehen, wenn das beschichtete Schaummuster beim Transport beschädigt wird, Montage, Sandfüllung, oder Vibrationsformen.
Eine aggressive Sandbeladung oder übermäßige Vibrationen können zu Rissen und Absplitterungen in der getrockneten Beschichtung führen, insbesondere im Bereich dünner Abschnitte und Angussverbindungen.
Diese Defekte bleiben möglicherweise verborgen, nachdem das Muster im Sand vergraben wurde, und werden erst sichtbar, wenn während der Bearbeitung Einschlüsse freigelegt werden.
Eine kontrollierte Formfolge ist daher unerlässlich: Das Muster sollte ausreichend gestützt werden, bevor stärkere Vibrationen angewendet werden, und das Angusssystem sollte während der Verdichtung nicht verbogen oder mechanisch gestört werden.
Sauberkeit von geschmolzenem Metall
Nicht alle Einschlüsse stammen aus der Form. Oxide, Schlacke, feuerfeste Partikel, und andere nichtmetallische Einschlüsse, die bereits in der Metallschmelze vorhanden sind kann beim Befüllen auch eingeklemmt werden.
Eine wirksame Kontrolle erfordert daher die Berücksichtigung der gesamten Metallverarbeitungskette, einschließlich Schmelzen, Schlackenentfernung, Temperaturregelung, ggf. Impfung oder Behandlung, überweisen, und gießen.
Schlackenabschöpfung, Filtration, und entsprechend gestaltete Anguss- oder Schlackenfangfunktionen können die Menge an nichtmetallischem Material, das in den Hohlraum gelangt, weiter reduzieren.
4. Fallstudien: Fehler beim Schlackeneinschluss und Korrekturmaßnahmen bei LangHe Foundry
Bei Langhe Gießerei, Die Kontrolle von Schlacken- und Sandeinschlüssen wird als verfahrenstechnisches Problem und nicht als Endkontrollproblem behandelt.
Im verlorenen Schaumguss, Einschlussdefekte können von der feuerfesten Beschichtung herrühren, Mustermontage, Formvorgang, Vakuumsystem, Gating Design, oder die Sauberkeit von geschmolzenem Metall.
Folglich, Eine wirksame Korrekturmaßnahme erfordert die Korrelation der Defektmorphologie mit dem Ort des Defekts und den tatsächlichen Prozessbedingungen.
Die folgenden drei Fälle sind typisch Langhe Produktionsszenarien in der Gießerei Dabei handelt es sich um Grauguss, duktiles Eisen, und verlorene Schaumgussteile aus Kohlenstoffstahl.
Die Fälle zeigen, wie eine systematische Ursachenanalyse wiederkehrende Inklusionsprobleme in messbare Prozessverbesserungen umwandeln kann.
Fall 1: Hydraulikventilkörper aus Grauguss
Hintergrund
Langhe Die Gießerei stellte hydraulische Ventilgehäuse aus Grauguss im Schaumausschmelzverfahren her.
Die Komponenten enthielten mehrere präzisionsgefertigte Dichtflächen und wurden einer Belastung ausgesetzt 100% Druckprüfung bei 1.6 MPA.
Denn die Dichtflächen wurden nachträglich bearbeitet, Relativ kleine innere Einschlüsse könnten freigelegt werden und zu Undichtigkeiten führen.
Fehlersymptome
Die anfängliche Ausbeute beim ersten Durchgang betrug ca 68%. Die meisten Drucktestfehler waren auf freiliegende Einschlüsse unter der Oberfläche auf bearbeiteten Ventilsitzoberflächen zurückzuführen.
Die Inspektion des Torsystems lieferte einen wichtigen Hinweis. Nach dem Shakeout, Es wurde wiederholt eine örtliche Ablösung der Beschichtung rund um das Gerät beobachtet Anschnitt-zu-Gussstück-Verbindung.
Als Teile des Läufers zur Inspektion gebrochen wurden, Innerhalb der Bruchfläche waren weiße körnige Partikel sichtbar, Dies weist auf das Vorhandensein von mitgerissenem feuerfestem Material oder Sandmaterial hin.
Ursachenanalyse
Bei der Untersuchung wurden zwei Hauptfaktoren identifiziert.
Erste, Die feuerfeste Beschichtung um die Anschnittverbindung war deutlich dünner als auf den flachen Teilen des Musters.
Die Geometrie der Verbindungsstelle führte dazu, dass die Beschichtung beim Eintauchen ungleichmäßig ablief, Dies führt zu einer lokal schwachen Barriere.
Zweite, Die Form wurde unter einem relativ hohen, konstanten Vakuumniveau von ca. betrieben 0.045 MPA.
Sobald die Beschichtung an der Verbindungsstelle geschwächt war, Der Druckunterschied förderte die Bewegung von losem Sand durch den defekten Bereich während des Füllens.
Der Mangel wurde daher nicht allein auf das Vakuum zurückgeführt. Eher, Der eigentliche Fehlermechanismus war:
ungleichmäßige Beschichtungsdicke → lokale Schwäche der Beschichtung → vakuumunterstützter Sandeintritt → Einschluss von Einschlüssen → Bearbeitungsexposition → Drucktest-Leckage.
Korrekturmaßnahmen
Langhe Die Gießerei führte zwei wesentliche Prozessänderungen durch. Eine zweite verstärkte Beschichtungsschicht wurde speziell auf Angussübergänge und andere Übergangsbereiche mit hohem Risiko aufgetragen, Erhöhung der lokalen Schichtdicke um ca 60%.
Auch das Vakuumsystem wurde von einem Konstantdruckbetrieb auf ein kontrolliertes zweistufiges Profil umgestellt.
Das Vakuum wurde zunächst bei ca 0.025 MPA während der frühen Füllphase und stieg schrittweise auf etwa an 0.038 MPA während des letzten Teils der Füllung.
Der Zweck bestand darin, die Anwendung einer übermäßigen Druckdifferenz zu vermeiden, während das Metall zum ersten Mal in den gefährdeten Angussbereich gelangte, Gleichzeitig sorgt es auch später im Füllprozess für ausreichend Vakuum für Formstabilität und Gasabsaugung.
Ergebnis
Die Erfolgsquote des Drucktests stieg von 68% Zu 92%, während Schlacke- und der durch Sandeinschlüsse verursachte Ausschuss wurde um ca. reduziert 71%.
Der Fall zeigte, dass lokale Beschichtungstechnik und dynamische Vakuumsteuerung effektiver sein könnten, als einfach die Gesamtschichtdicke zu erhöhen oder während des gesamten Gießvorgangs ein gleichmäßig hohes Vakuumniveau aufrechtzuerhalten.
Fall 2: Kfz-Fahrgestellhalterung aus duktilem Gusseisen
Hintergrund
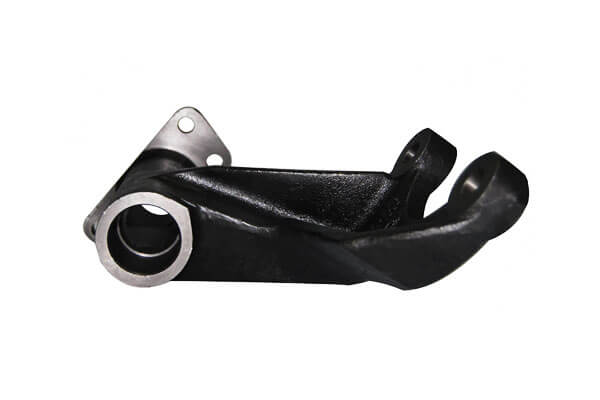
Langhe Die Gießerei fertigte Fahrzeugchassishalterungen aus duktilem Gusseisen im Schaumausschmelzverfahren.
Zu den Bauteilen gehörten freiliegende Außenflächen, die anschließend erhalten wurden elektrophoretische Beschichtung (E-Beschichtung).
Denn an die endgültige lackierte Oberfläche wurden strenge Anforderungen an das Erscheinungsbild gestellt, Nach der Beschichtung könnten relativ kleine Defekte im Untergrund sichtbar werden.
Fehlersymptome
Nach der elektrophoretischen Lackierung wurde zunächst ein zeitweise auftretendes Problem mit Oberflächendefekten beobachtet. Kleine, schlackenartige Bläschen bildeten sich überwiegend auf der Oberseite der Brackets, mit einer Auftrittsrate von ca 22%.
Interessant, Die Mängel waren nicht zufällig verteilt.
Sie konzentrierten sich in einer Region gegenüber dem Haupteingang, Dies deutet darauf hin, dass der Defekt eher mit dem Füllverhalten oder der Bewegung von nichtmetallischem Material zusammenhängt als mit einem gleichmäßig verteilten metallurgischen Einschluss.
Ursachenanalyse
Die Untersuchung der Musteranordnung ergab, dass die Für die Verbindung zwischen Anguss und Angusskanal wurde eine lose Pressverbindung verwendet. Beim Vibrationsformen, das Gelenk könnte sich leicht bewegen, eine lokale Lücke entsteht.
Gleichzeitig, Die anfängliche Vibrationsamplitude beim Sandfüllen war zu aggressiv.
Weil die vertikalen Flächen der Schaumstoffanordnung zu diesem Zeitpunkt nicht ausreichend abgestützt waren, In der getrockneten Beschichtung bildeten sich Mikrorisse.
Die Kombination dieser beiden Bedingungen schuf einen Weg für das Eindringen von Sand:
lose Angussverbindung + aggressive frühe Vibration → Beschädigung und Öffnung der Beschichtung → Sandeintrag beim Füllen → innere Einschlüsse → Oberflächenblasen nach der Elektrotauchlackierung.
Dieser Befund erklärt auch, warum die herkömmliche Sichtprüfung nach der Ausrüttelung das Problem nicht durchgängig erkennen konnte: Ein großer Teil des Schadens befand sich vor dem Gießen unter dem Sand und war nach dem Gießen nicht sofort sichtbar.
Korrekturmaßnahmen
Langhe Foundry führte einen integrierten Verstärkungskragen an der Verbindung zwischen Anguss und Angusskanal ein und brachte eine zusätzliche feuerfeste Beschichtung um die Verbindung herum an, um sowohl die mechanische Stabilität als auch die Kontinuität der Beschichtung zu verbessern.
Das Vibrationsprogramm wurde anschließend in zwei Phasen unterteilt. Nach anfänglicher Sandbedeckung, Das Muster wurde ungefähr unterzogen 5 Sekunden Vibration mit geringer Amplitude.
Eine Verdichtung mit höherer Amplitude wurde erst eingeführt, nachdem die Schaumanordnung ausreichend von Sand umgeben und gestützt war.
Vor dem endgültigen Schließen der Form wurde außerdem ein spezielles Verfahren zum Abdichten der Angusskappe eingeführt, um zu verhindern, dass loser Sand durch das obere Angusssystem eindringt.
Ergebnis
Die Oberflächendefektrate nach der E-Beschichtung verringerte sich von ca 22% Zu 4%. Mit dem Mangel verbundene Kunden-Reklamationschargen wurden eliminiert.
Der Fall veranschaulicht ein wichtiges Prinzip beim Gießen mit verlorenem Schaum: Formschwingungen sind nicht nur ein Verdichtungsparameter; Es kann die Integrität der Beschichtung und damit die Sauberkeit des Gussteils direkt beeinflussen.
Das optimale Vibrationsprofil muss eine ausreichende Sandverdichtung ermöglichen, ohne das beschichtete Muster mechanisch zu beschädigen.
Fall 3: Pumpengehäuse aus Kohlenstoffstahl
Hintergrund
Langhe Foundry untersuchte die Anwendung des Schaumausschmelzgusses bei Pumpengehäusen aus Kohlenstoffstahl als Alternative zum herkömmlichen Sandguss.
Ziel war es, die Bearbeitungszugabe zu reduzieren und die Maßhaltigkeit großer interner Strömungskanäle zu verbessern.
Die Komponenten verfügten über großflächig bearbeitete Innenflächen, Daher ist die interne Inklusionskontrolle besonders wichtig.
Fehlersymptome
Erste Produktionsversuche zeigten weit verbreitete, vereinzelte Einschlüsse auf den bearbeiteten inneren Strömungsoberflächen. Die resultierende Ausschussquote erreichte ca 35%.
Die Inspektion des Angusssystems ergab eine deutliche Erosion des feuerfesten Materials und Oberflächenadern entlang des Angusskanals.
Die Fehlerverteilung deutete darauf hin, dass das Problem hauptsächlich damit zusammenhängt Abbau der Beschichtung beim Füllen von Stahl, und nicht einfach mit geschmolzener Metallschlacke.
Ursachenanalyse
Das erste große Problem war die Verwendung eines Beschichtungssystems, das ursprünglich für den Grauguss-Schaumguss entwickelt wurde.
Seine Feuerfestigkeit und Warmfestigkeit reichten für die deutlich höhere thermische Belastung von Kohlenstoffstahl nicht aus.
Beim Ausgießen, Die Beschichtung verschlechterte sich teilweise und erodierte unter der kombinierten Wirkung hoher Temperaturen, thermischer Schock, und Metallflusskräfte.
Das zweite Problem war eine übermäßig effektive Gießhöhe. A 1-Tonnenkelle erzeugte beim Füllen des Eingusskanals eine relativ hohe Metallflussgeschwindigkeit, zunehmende mechanische Erosion der bereits anfälligen Beschichtung.
Der kombinierte Mechanismus war daher:
Unzureichendes Feuerfestsystem → Zersetzung der Beschichtung bei hohen Temperaturen → übermäßige Metallflusserosion → Feuerfestpartikel, die in den Stahl eindringen → innere Einschlüsse.
Korrekturmaßnahmen
Langhe Foundry ersetzte die herkömmliche Eisenbeschichtung durch eine Feuerfeste Beschichtung mit hohem Aluminiumoxidgehalt, die speziell für den Stahlschaumguss entwickelt wurde.
Die neue Beschichtung sorgte für eine wesentlich höhere Feuerfestigkeit und Warmfestigkeit für die Stahlgussumgebung.
Auch die effektive Schütthöhe wurde reduziert. Es wurde eine Pfannenanordnung mit Bodenausguss eingeführt, Dabei muss die Düse so nah wie möglich am Gießbecher positioniert werden, um unnötige Metallbeschleunigung und Turbulenzen zu reduzieren.
Endlich, die Gießtemperatur wurde von ca. auf ca. gesenkt 1560°C bis 1510 °C, und bleibt dabei innerhalb des etablierten Prozessfensters für die Kohlenstoffstahlsorte und die Gussgeometrie.
Diese Änderungen wurden als koordiniertes Paket und nicht als isolierte Anpassungen umgesetzt.
Ergebnis
Die interne Ausschussrate mit Schlackeneinschlüssen verringerte sich von ca 35% Zu 8%, Dadurch wird das Lost-Foam-Verfahren für die Pumpengehäuseanwendung kommerziell nutzbar gemacht.
Der Fall zeigt auch, warum Die Auswahl der Beschichtung muss legierungsspezifisch sein.
Es kann nicht automatisch davon ausgegangen werden, dass eine feuerfeste Beschichtung, die für Grauguss eine ausreichende Leistung erbringt, auch für Stahl eine ausreichende thermische und chemische Stabilität bietet.
Wenn die Gießtemperatur der Legierung steigt, Feuerfestigkeit der Beschichtung, heiße Stärke, Thermoschockbeständigkeit, und Metall-/Beschichtungskompatibilität werden immer wichtiger.
Wichtige Lehren aus den Drei Langhe Gießereikoffer
In den drei Fällen handelte es sich um unterschiedliche Legierungen und unterschiedliche Gussgeometrien, aber sie offenbaren ein gemeinsames Muster: Schlackeneinschlüsse sind in der Regel die Folge einer Wechselwirkung zwischen mehreren Prozessvariablen.
| Fall | Primärer Fehlermechanismus | Kritische Prozessvariable | Korrekturstrategie | Ergebnis |
| Hydraulikventilkörper aus Grauguss | Sandeintritt durch schwache Angussbeschichtung | Beschichtungsdicke + Vakuum | Verstärkte Beschichtung und abgestuftes Vakuum | Erstpassrendite: 68% → 92% |
| Chassishalterung aus duktilem Gusseisen | Beschichtungsschäden beim Formen | Festigkeit der Anschnittverbindung + Vibration | Verstärktes Gelenk und abgestufte Vibration | Oberflächenfehler: 22% → 4% |
| Pumpengehäuse aus Kohlenstoffstahl | Erosion der Beschichtung durch hohe Temperaturen | Feuerfestigkeit der Beschichtung + Gießkopf | Beschichtung mit hohem Aluminiumoxidgehalt und reduzierter Gießhöhe | Inklusionsschrott: 35% → 8% |
Das ist die wichtigste Schlussfolgerung Es gibt keine universelle „Anti-Einschluss-Einstellung“ für den Schaumverlustguss.
Das passende Beschichtungssystem, Vakuumprofil, Vibrationsprogramm, Temperatur gießen, Gating Design, Die Sandspezifikation muss auf die Legierung und die Gussgeometrie abgestimmt sein.
Aus diesem Grund, Langhe Der Ansatz von Foundry konzentriert sich auf Identifizierung der Grundursache, Prozessfensteroptimierung, und Fehlerortanalyse anstatt sich ausschließlich auf die abschließende Sichtprüfung zu verlassen.
Diese Methodik ist besonders wertvoll für hydraulische Komponenten, Automobilgussteile, Gehäuse pumpen, Ventilkörper, und andere Teile, in denen innere Einschlüsse möglicherweise erst nach der Bearbeitung oder Funktionsprüfung sichtbar werden.
5. Systematische Präventions- und Schadensbegrenzungsstrategien
Die Kontrolle von Schlackeneinschlüssen beim Guss mit verlorenem Schaum erfordert koordinierte Prozesskontrolle statt einer einzelnen Korrekturmaßnahme.
Der effektivste Ansatz besteht darin, die Integrität der Beschichtung aufrechtzuerhalten, Schützen Sie das Muster während des Formens, Steuern Sie den Metallfluss und das Vakuum, und die Sauberkeit der Metallschmelze während des gesamten Produktionszyklus verbessern.
Optimieren Sie die Feuerfestbeschichtung
Die feuerfeste Beschichtung ist die primäre Barriere, die geschmolzenes Metall vom trockenen Sand trennt.
Es sollte ausreichend sein Feuerfestigkeit, Permeabilität, Haftung, Raumtemperaturfestigkeit, und heiße Stärke.
Tragen Sie die Beschichtung gleichmäßig in mehreren Schichten auf, mit ausreichender Trocknung zwischen den Schichten. Angussverbindungen und andere Bereiche mit hoher Erosionsgefahr sollten zusätzlich verstärkt werden.
Jedes beschichtete Modell sollte vor dem Formen überprüft werden, und Muster mit sichtbaren Rissen, Peeling, oder Delamination sollten repariert oder zurückgewiesen werden.
Kontrollmustermontage und -formung
Das Schaummuster und das Angusssystem müssen beim Sandfüllen und Rütteln mechanisch stabil bleiben.
Angussverbindungen können bei Bedarf durch geeignete Stützen oder Hülsen verstärkt werden. Sand sollte zunächst vorsichtig eingebracht werden, und die Vibration sollte bei niedriger Amplitude beginnen.
Eine höhere Vibrationsintensität sollte erst angewendet werden, nachdem das Muster ausreichend von Sand umgeben ist.
Besondere Vorsicht ist in der Umgebung geboten GRUE, Läuferverbindungen, und Ingates, wo mechanische Bewegung die feuerfeste Schicht reißen kann.
Außerdem sollte der Anguss gut verschlossen und der Ausgussbecher unmittelbar vor dem Ausgießen gereinigt werden.
Kontrollieren Sie die Gießtemperatur und den Metallfluss
Die Gießbedingungen sollten die Erosion der Beschichtung minimieren und gleichzeitig eine ausreichende Fließfähigkeit und vollständige Formfüllung gewährleisten.
Zu große Gießhöhe, Turbulenz, und die Temperatur können den Abbau des Feuerfestmaterials und die Mitnahme von Einschlüssen verstärken.
| Legierungstyp | Typische Gießtemperatur | Typische Gießzeit* |
| Graues Gusseisen | 1380–1420°C | 10–20 s |
| Duktiles Eisen | 1420–1450°C | 12–25 s |
| Kohlenstoff / niedriglegierter Stahlguss | 1480–1560°C | 15–30 s |
*Typische Richtwerte für eine Gießcharge von 300–500 kg; Die tatsächlichen Parameter sollten entsprechend der Legierungssorte festgelegt werden, Gussmasse, Wandstärke, Gating Design, und Ausrüstung.
Das Fassungsvermögen der Pfanne sollte sinnvoll auf das Gussstück abgestimmt sein. Wenn Sie den Ausguss nahe am Angussbecher halten, verringern sich die freie Fallhöhe und die Aufprallgeschwindigkeit.
Das Gießen sollte auch bleiben glatt und kontinuierlich, Vermeidung unnötiger Unterbrechungen oder plötzlicher Durchflussstöße.
Optimieren Sie die Vakuumkontrolle
Beim Lost-Foam-Guss ist Vakuum unerlässlich, da es die Trockensandverdichtung verbessert, erleichtert die Gasevakuierung, und unterstützt die Formfüllung.
Jedoch, Zu hoher Unterdruck kann Sand oder Beschichtungsfragmente durch vorhandene Risse ziehen.
Für viele Eisengussteile, eine Reichweite von ca 0.025–0,040 MPa wird üblicherweise als Ausgangspunkt verwendet. Der optimale Wert hängt stark von der Gussgeometrie und den Prozessbedingungen ab.
Ein abgestuftes Vakuumprofil kann vorteilhaft sein: Ein relativ moderates Vakuum während der Erstbefüllung verringert die Erosion der Beschichtung, gefolgt von einem erhöhten Vakuum mit fortschreitendem Füllvorgang.
Vakuum sollte daher als behandelt werden Prozessgröße, die optimiert werden soll, nicht einfach maximiert.
Verbessern Sie den Anguss und die Schlackenretention
Das Angussdesign sollte eine stabile Füllung fördern und gleichzeitig verhindern, dass nichtmetallische Materialien kritische Gussbereiche erreichen.
Abhängig von der Legierung und Gussgeometrie, Das System kann integrieren Schlackenfallen, Abschnitte überfliegen, Siedlungsgebiete, Filter, oder spezielle Sammelzonen.
Keramikschaumfilter können eine zusätzliche Kontrolle nichtmetallischer Einschlüsse bieten, Allerdings muss ihre Verwendung anhand der erforderlichen Durchflussrate und Gießtemperatur bewertet werden.
Die richtige Anschnittkonstruktion ist besonders wichtig für druckführende und hochbearbeitete Komponenten, bei denen selbst kleine Einschlüsse zu Funktionsstörungen führen können.
Sorgen Sie für eine angemessene Sandqualität
Der trockene Sand muss für einen Ausgleich sorgen Permeabilität, Verdichtungsverhalten, Oberflächenqualität, und Widerstand gegen das Eindringen von Metall.
Zu grober Sand kann die Penetration und einschlussbedingte Defekte verstärken, während übermäßige Feinanteile die Gasabsaugung beeinträchtigen und das Verhalten der Form verändern können.
Für viele eisenhaltige Schaumanwendungen, 30/50 Mesh-gewaschener Quarzsand ist eine häufig verwendete Referenzspezifikation.
Die tatsächliche Korngrößenverteilung sollte entsprechend dem Gieß- und Beschichtungssystem ausgewählt werden, mit regelmäßiger Entfernung von Bußgeldern, Staub, und gebrochene Beschichtungspartikel.
Verbessern Sie die Sauberkeit von geschmolzenem Metall
Äußere Sand- und Beschichtungseinschlüsse sind nur ein Teil des Problems. Bereits in der Metallschmelze vorhandene Oxide und Schlacken können zu weiteren Quellen für nichtmetallische Einschlüsse werden.
Eine wirksame Kontrolle beginnt daher bereits beim Schmelzen und setzt sich bis zum Transfer und Gießen fort.
Zu den wichtigsten Maßnahmen gehören Schlackenentfernung, entsprechende Schmelzebehandlung, kontrollierter Transfer, saubere Schöpfkellen, und Filterung, sofern technisch angemessen.
Das übergeordnete Ziel besteht darin, beides zu verhindern exogene Einschlüsse aus der Form und endogene Einschlüsse entstehen in der Metallschmelze und gelangen nicht in das fertige Gussstück.
6. Abschluss
Defekte durch Schlackeneinschlüsse beim Guss mit verlorenem Schaum werden hauptsächlich durch die Wechselwirkung von geschmolzenem Metall verursacht, feuerfeste Beschichtung, trockener Sand, Schaumzersetzungsprodukte, Vakuumdruck, und metallurgische Einschlüsse.
Zu den häufigsten Ursachen gehören Risse oder Abplatzungen der Beschichtung, Schwache Verbindungen des Angusssystems, Sandmitnahme, übermäßige Metallflusserosion, unsachgemäße Vakuumkontrolle, instabile Formvorgänge, und unzureichende Sauberkeit der Metallschmelze.
Praxisnahe Produktionsfälle zeigen immer wieder, dass isolierte Einzelparameteranpassungen nur geringfügige Verbesserungen bringen.
Um konstant niedrige Schlackeneinschlussraten zu erreichen, ist ein ganzheitlicher Ansatz erforderlich: optimierte Beschichtungsformulierung und -anwendung, Strenge Form- und Handhabungsdisziplin, ordnungsgemäß konstruierter Anguss mit Schlackenrückhaltefunktionen, kalibrierte Prozessparameter und laufende Kontrolle der Reinheit des geschmolzenen Metalls.
Bei systematischer Umsetzung über alle Produktionsstufen hinweg, Durch diese Maßnahmen kann der schlackenbedingte Ausschuss auf ein sehr niedriges Niveau reduziert werden, Dadurch ist das Gießen mit verlorenem Schaum auch für maschinell bearbeitete Komponenten mit hohen Anforderungen möglich.

