في الصناعة التحويلية, يعد فهم النطاق الكامل لأساليب التصنيع أمرًا ضروريًا لمهندسي العمليات, الميكانيكيون, ومخططي الإنتاج.
لسنوات, لقد ناضل الوافدون الجدد إلى هذا المجال للتمييز بين عمليات القطع المختلفة - متى يجب التحول, متى مطحنة, متى تطحن, ومتى يتم التخلي عن الأساليب التقليدية تمامًا لصالح العمليات الكهربائية أو الليزر.
وهذا الارتباك أمر مفهوم. لقد توسع مشهد الآلات بشكل كبير خلال القرن الماضي, التطور من عمل المخرطة اليدوية البسيطة إلى نظام بيئي متطور تصنيع CNC المراكز, آلات التفريغ الكهربائي, قواطع الليزر, وأنظمة اتيرجيت.
كل عملية لها نقاط القوة الخاصة بها, القيود, والتطبيقات المثالية — واختيار التطبيق الخاطئ يمكن أن يؤدي إلى إلغاء الأجزاء, الأدوات التالفة, والتكاليف غير الضرورية.
يشرح هذا المقال بشكل منهجي 13 طرق التصنيع الشائعة, مشتمل 8 عمليات التصنيع التقليدية و 5 تقنيات التصنيع الخاصة, مساعدة المهندسين على فهم مبادئهم, المزايا, القيود, والتطبيقات النموذجية.
1. المبادئ الأساسية الثلاثة لتكوين الأجزاء
كل مكون ميكانيكي, من غسالة بسيطة إلى شفرة توربينية معقدة, يتم إنتاجه من خلال أحد مبادئ التصنيع الأساسية الثلاثة.
تحدد هذه المبادئ كيفية تحويل المواد من المخزون الخام إلى الجزء النهائي، وهي بمثابة التمييز الأساسي بين طرق المعالجة المختلفة.
مبدأ 1: تكوين المواد (Δم ≈ 0)
في عمليات تكوين المواد, تظل الكتلة الإجمالية لقطعة العمل دون تغيير تقريبًا قبل المعالجة وبعدها.
بدلا من إزالة أو إضافة المواد, يتم إعادة تشكيل المواد الموجودة من خلال تشوه البلاستيك, تحول المرحلة, أو التصلب.
تُستخدم هذه العمليات بشكل أساسي لتصنيع الأشكال الأولية للمكونات, يشار إليها عادة الفراغات, التشكيل, أو الأجزاء ذات الشكل القريب من الشبكة.
قد تخضع الأجزاء المشكلة بعد ذلك لعمليات تصنيع ثانوية لتحقيق أبعاد دقيقة ومتطلبات السطح.
تعتبر عمليات تكوين المواد ذات أهمية خاصة لأنها تحدد البنية الأساسية للمادة, الخصائص الميكانيكية, وكفاءة التصنيع للمكون النهائي.
| عملية | آلية التصنيع | التطبيقات النموذجية | المزايا الرئيسية |
| صب | يُسكب المعدن المنصهر في تجويف القالب ويتصلب في الشكل المطلوب. | مضخة العلب, جثث الصمام, كتل المحرك, قواعد الآلة, المكونات الهيكلية المعقدة. | تنتج أشكال هندسية معقدة للغاية, مقاطع داخلية, ومكونات كبيرة ذات نفايات مادية منخفضة نسبيًا. |
| تزوير | يتم تشكيل المعدن المسخن من خلال قوى الضغط باستخدام القوالب, الضغط, أو المطارق. | مهاوي, التروس, ربط قضبان, مكونات الضغط, هياكل الطيران. | يحسن الخواص الميكانيكية من خلال تدفق الحبوب المكرر, قوة أعلى, ومقاومة التعب متفوقة. |
مسحوق المعادن |
يتم ضغط المساحيق المعدنية تحت الضغط وتكلسها عند درجات حرارة مرتفعة لتكوين مكونات صلبة. | المحامل, المرشحات, التروس, مكونات مقاومة للاهتراء, أجزاء دقيقة. | استخدام المواد عالية للغاية, المسامية التي تسيطر عليها, والقدرة على إنتاج تركيبات مادية خاصة. |
البصيرة الرئيسية: في حين أن هذه العمليات لا تتم "التصنيع" بالمعنى التقليدي, فهي توفر المادة الأولية -الفراغ- التي تتطلبها معظم المكونات الدقيقة.
مبدأ 2: إزالة المواد (Δم < 0)
إزالة المواد, المعروف أيضا باسم تصنيع طبع, هو المبدأ الأساسي وراء الآلات التقليدية.
في هذه العمليات, تتم إزالة المواد الزائدة من قطعة العمل الأولية، مثل الصب, تزوير, مخزون البار, أو لوحة - لإنشاء الشكل الهندسي النهائي بأبعاد دقيقة, التسامح, والتشطيبات السطحية.
تتضمن هذه الفئة طرق المعالجة الأكثر استخدامًا:
- تحول.
- الطحن.
- حفر.
- ممل.
- طحن.
- تجهيز العتاد.
- معالجة التفريغ الكهربائي (موسيقى الرقص الإلكترونية).
تظل إزالة المواد هي أسلوب التصنيع السائد للمكونات الميكانيكية الدقيقة لأنها توفر تحكمًا ممتازًا في جودة الجزء النهائي.
الخصائص الأساسية:
- تتم إزالة المواد, إنتاج رقائق أو سوارف.
- يحقق أعلى دقة الأبعاد والانتهاء من السطح.
- الطريقة الأكثر استخدامًا لإنتاج المكونات الدقيقة.
البصيرة الرئيسية
تعد إزالة المواد أساس التصنيع الدقيق لأنها تحول الفراغات ذات الشكل القريب من الشبكة إلى مكونات هندسية وظيفية.
غالبًا ما يتبع طريق التصنيع الصناعي النموذجي هذا النمط:
صب / تزوير → الآلات الخام → المعالجة الحرارية → الآلات الدقيقة → التشطيب السطحي
هذا المزيج يوازن بين كفاءة المواد, الأداء الميكانيكي, ودقة الأبعاد.
مبدأ 3: إضافة المواد (Δم > 0)
تقوم عمليات إضافة المواد بإنشاء مكونات عن طريق الإضافة, إيداع, أو ربط المواد ببعضها.
على عكس التصنيع الطرحي, الذي يزيل المواد الزائدة, تزيد العمليات المضافة من كمية المواد أثناء الإنتاج.
تشمل هذه الفئة كلاً من تقنيات الربط التقليدية وطرق التصنيع المضافة الحديثة.
| عملية | آلية التصنيع | التطبيقات النموذجية | المزايا الرئيسية |
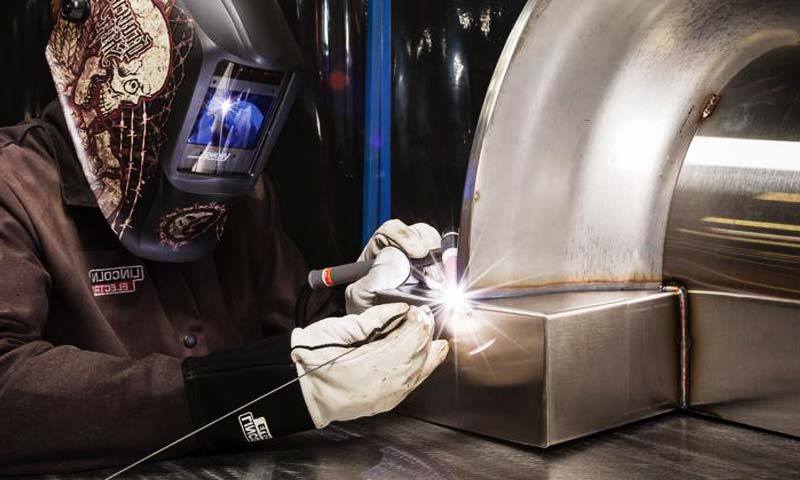
| لحام | يتم ربط المواد عن طريق الحرارة, ضغط, أو مزيج من الاثنين معًا لإنشاء رابطة دائمة. | الأطر الهيكلية, خطوط الأنابيب, أوعية الضغط, الدبابات, معدات ثقيلة. | تنتج وصلات دائمة قوية وتمكن من تصنيع الهياكل الكبيرة بكفاءة. |
| النحومة / لحام | يتم صهر معدن الحشو وتوزيعه بين المكونات دون ذوبان المواد الأساسية. | المبادلات الحرارية, المكونات الإلكترونية, جمعيات الدقة. | يسمح بربط مواد مختلفة مع الحد الأدنى من التشوه الحراري. |
3د الطباعة (التصنيع المضافة) |
يتم ترسيب المواد طبقة بعد طبقة وفقا لنموذج رقمي. | النماذج الأولية, هياكل خفيفة الوزن, أجزاء طبية مخصصة, هندسات معقدة. | يوفر حرية تصميم استثنائية ويتيح الإنتاج السريع للأشكال المعقدة. |
البصيرة الرئيسية: يعتبر التصنيع الإضافي ذا قيمة خاصة بالنسبة للنماذج الأولية, أجزاء مخصصة, والهندسات التي من المستحيل أو من الصعب للغاية تحقيقها من خلال طرق الطرح.
2. ال 8 عمليات التصنيع التقليدية: العمود الفقري للتصنيع
تعتمد الآلات التقليدية على أدوات القطع الميكانيكية لإزالة المواد من قطعة العمل.
هذه العمليات هي العمود الفقري للصناعة التحويلية, قادرة على إنتاج كل شيء بدءًا من الأعمدة البسيطة وحتى القوالب والقوالب المعقدة. هنا 8 العمليات التقليدية الأكثر شيوعا, مبادئ عملهم, وتطبيقاتها المثالية.
تحول: عملية الأجزاء الدورانية
مبدأ العمل:
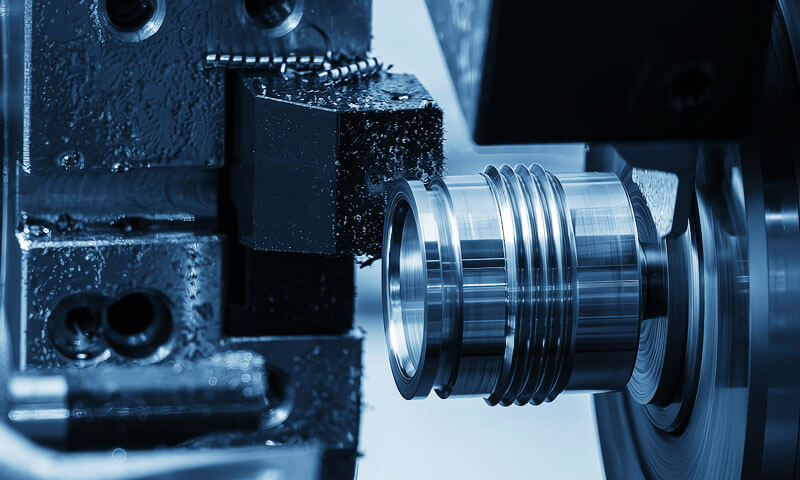
تحول CNC هي عملية تصنيع يتم فيها تدوير قطعة العمل (الحركة الأولية) وتتحرك أداة القطع ذات النقطة الواحدة خطيًا (حركة التغذية).
المخرطة هي الأداة الآلية المستخدمة في عمليات التشغيل. كما تدور الشغل, تقوم الأداة بإزالة المواد لإنشاء ملفات تعريف أسطوانية, الوجوه, تامير, المواضيع, وغيرها من الميزات التناوبية.

لماذا تحول التفوق:
توفر الخراطة دقة استثنائية للأجزاء الدوارة بسبب الاستقرار المتأصل في العملية.
تضمن قطعة العمل الدوارة أن جميع الميزات متحدة المركز على نفس المحور, مما يجعل من السهل تحقيق محورية وعمودية ممتازة بين الوجوه.
عملية القطع مستمرة (لا انقطاع), مما يسمح بسرعات قطع عالية, الانتهاء من سطح ممتازة, وحياة أداة طويلة.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 0.1 - 3.2 ميكرون | تحويل الماس للمعادن غير الحديدية يمكن أن يحقق Ra <0.1 ميكرون. |
| دقة الأبعاد | ±0.01 – 0.05 مم | يمكن للمخارط الدقيقة أن تصل إلى ±0.005 مم. |
| المواد النموذجية | المعادن, البلاستيك, المركبات | غير مناسب للمواد الصلبة جدًا (>HRC 60) بدون أدوات خاصة. |
التطبيقات:
- أجزاء أسطواني: مهاوي, دبابيس, بكرات
- أجزاء على شكل قرص: الشفاه, التروس, حذقات
- مكونات مترابطة: البراغي, مسامير, المكسرات
- أجزاء غريب الأطوار وغير مستديرة (على مخارط كام)
أنواع الآلات:
- مخارط أفقية: النوع الأكثر شيوعا; يتعامل مع مجموعة واسعة من أحجام الأجزاء.
- مخارط عمودية: تستخدم لكبيرة, مكونات ثقيلة على شكل قرص (على سبيل المثال, براميل الفرامل, التروس الكبيرة).
- من النوع السويسري (تلقائي) مخارط: مثالي للصغر, طويل, والأجزاء المعقدة (على سبيل المثال, مكونات الساعة, الأجهزة الطبية).
- مراكز تحول CNC: آلات متعددة المحاور قادرة على القيام بعمليات معقدة (تحول, الطحن, حفر) في إعداد واحد.
نصيحة عملية: الدوران هو عملية الاختيار لأي جزء له محور دوران مهيمن. لإنتاج الحجم العالي, يمكن أن تعمل مخارط CNC ذات مغذيات القضبان دون مراقبة لساعات.
الطحن: متعدد الاستخدامات ومتعدد الاستخدامات
مبدأ العمل:
طحن CNC يستخدم قاطعة دوارة متعددة الأسنان (الحركة الأولية) لإزالة المواد من قطعة العمل الثابتة أو المتحركة.
عادة ما يكون محور القطع عموديًا على سطح قطعة العمل (طحن نهاية) أو بالتوازي معه (الطحن المحيطي).
الطحن يمكن أن ينتج أسطح مستوية, فتحات, جيوب, ملامح, والأشكال ثلاثية الأبعاد المعقدة.

لماذا تتفوق الطحن:
الطحن هو عملية التصنيع الأكثر تنوعًا. مع القاطع الصحيح والإعداد, يمكنه تشغيل أي ميزة تقريبًا على قطعة العمل: الأسطح المسطحة, الأخاديد, ملفات تعريف, تجاويف, وحتى الأسطح ثلاثية الأبعاد المعقدة.
عمل القطع المتقطع, أثناء توليد بعض الاهتزازات, يسمح بمعدلات إزالة المعادن عالية.
التمييز الرئيسي: حتى الطحن مقابل. أسفل الطحن:
| نوع الطحن | قطع العمل | الأفضل ل | الأداة الحياة |
| يصل الطحن (عادي) | يزداد سمك الشريحة من الصفر إلى الحد الأقصى. | الآلات القديمة مع رد فعل عنيف; المسبوكات والمطروقات مع الجلد الصلب. | أقصر (بسبب الاحتكاك عند الدخول). |
| أسفل الطحن (تسلق) | يقل سمك الشريحة من الحد الأقصى إلى الصفر. | آلات CNC مع تعويض رد الفعل العكسي; الانتهاء من السطح الأفضل. | أطول (دخول أنظف; فرك أقل). |
طرق القطع:
- نهاية الطحن: محور القاطع عمودي على الشغل; تستخدم لفتحات, جيوب, والملامح.
- الطحن المحيطي: محور القطع موازي لقطعة العمل; تستخدم للأسطح المسطحة.
- طحن الوجه: القاطع ذو الوجه المسطح مع إدراجات; تستخدم للأسطح المسطحة الكبيرة.
- قطع الذبابة: أداة ذات نقطة واحدة للأسطح المسطحة الكبيرة; معدل إنتاج منخفض ولكن تشطيب جيد.
التطبيقات:
- الأسطح المسطحة: أعلى الوجوه, منصات تصاعد
- فتحات وأخاديد: فتحات T, المفاتيح, يتوافق
- ملفات تعريف معقدة: التروس, كامز, مدافع
- 3ملامح D: تجاويف العفن, أسطح القالب, مكونات الفضاء
- طحن الموضوع: خيوط عالية الجودة في المواد الصلبة
التسامح والانتهاء من السطح:
| المعلمة | النطاق النموذجي |
| خشونة السطح | ر 0.8 - 6.3 ميكرون |
| دقة الأبعاد | ±0.02 – 0.10 مم |
| الطحن الدقيق | ±0.005 – 0.01 مم (مع المعدات المتطورة) |
نصيحة عملية: عند الطحن, ضع في اعتبارك دائمًا مدى صلابة الإعداد. طويل, سوف تنحرف القواطع النحيلة, مما يؤدي إلى سوء التشطيب السطحي وعدم الدقة. استخدم قصيرًا, الأدوات الصلبة حيثما أمكن ذلك.
التخطيط: حل الأسطح المسطحة منخفض التكلفة
مبدأ العمل:
التخطيط هو عملية تصنيع تتحرك فيها أداة القطع ذات النقطة الواحدة في خط مستقيم (الحركة الأولية), قطع قطعة العمل الموضوعة على طاولة ترددية.
تتحرك قطعة العمل عبر الأداة الثابتة, الذي يزيل طبقة من المواد على كل تمريرة. تعود الأداة إلى البداية دون قطع (السكتة الدماغية الخاملة).
لماذا يتفوق التخطيط:
التخطيط هو حل منخفض التكلفة لتصنيع الآلات الكبيرة, الأسطح المسطحة, خاصة بالنسبة للأجزاء المفردة أو الدفعات الصغيرة.
الآلات بسيطة نسبيا وغير مكلفة, والأدوات أساسية (أدوات HSS).
الطويل, تعتبر الضربات المستقيمة مثالية لمعالجة الأسطح المستقيمة مثل أسِرَّة الآلة, دليل, وألواح قاعدة كبيرة.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 1.6 - 6.3 ميكرون | جيدة ولكنها أقسى من الطحن. |
| دقة الأبعاد | ± 0.05 - 0.20 مم | أقل دقة من الطحن. |
| سعر الإنتاج | قليل | السكتة الدماغية الخمول تضيع الوقت. |
التطبيقات:
- كبير, الأسطح المسطحة: قواعد الآلة, أسرة, والجداول
- الأخاديد المستقيمة: V-Grooves, يتوافق, المفاتيح
- أجزاء واحدة ووظائف دفعة صغيرة: أعمال الإصلاح والصيانة
- تطبيقات غرفة الأدوات وصنع القوالب
القيود:
- إنتاجية منخفضة: السكتة الدماغية الخاملة تحد من معدلات الإنتاج.
- دقة منخفضة: ليست دقيقة مثل الطحن.
- أشكال محدودة: يمكن أن ينتج فقط ميزات مسطحة أو مستقيمة.
نصيحة عملية: يعتبر التخطيط هو الأنسب للوظائف التي تكون فيها تكلفة آلة الطحن أو الإعداد باهظة. ونادرا ما يستخدم في الإنتاج بكميات كبيرة.
حفر: أساس صنع الثقب
مبدأ العمل:
الحفر هو عملية إنشاء ثقب دائري في قطعة العمل باستخدام أداة قطع دوارة متعددة النقاط تسمى المثقاب (أو تطور الحفر).
يدور المثقاب (الحركة الأولية) ويتم تغذيتها في قطعة العمل (حركة التغذية). تقوم حواف القطع عند الطرف بإزالة المواد, بينما تقوم المزامير بإخلاء الرقائق.
لماذا يتفوق الحفر:
الحفر هو الطريقة الأبسط والأكثر اقتصادا لإنشاء ثقوب في المعدن.
يمكن تنفيذه على مجموعة واسعة من الأدوات الآلية: مكابس الحفر, آلات الطحن, وحتى التدريبات اليدوية. عادة ما يكون الحفر هو الخطوة الأولى في سلسلة من عمليات صنع الثقب.
| المعلمة | النطاق النموذجي | ملحوظات |
| نطاق حجم الثقب | 0.1 - 100+ مم | تتطلب الثقوب الصغيرة تدريبات دقيقة خاصة. |
| عمق الثقب | ما يصل إلى 10 × القطر (معيار) | تتطلب الثقوب العميقة أدوات متخصصة (حفر السلاح). |
| دقة الأبعاد | ± 0.05 - 0.2 مم | الحفر هو عملية خشنة; قد تكون الثقوب كبيرة الحجم. |
| الانتهاء من السطح | ر 3.2 - 12.5 ميكرون | ضعيف نسبياً مقارنة بالتوسيع. |
العمليات المشتركة المتعلقة بالحفر:
| عملية | وصف | غاية |
| توسيع | تكبير وإنهاء الثقب الموجود إلى قطر دقيق. | حجم الثقب الدقيق; تحسين الاستدارة والانتهاء من السطح. |
| مكافحة | تكبير الجزء العلوي من الحفرة إلى قطر أكبر. | يخلق كتفًا لرأس المسمار (برغي غطاء رأس المقبس). |
| الغاطسة | يخلق تفتق مخروطي في الجزء العلوي من الحفرة. | للبراغي ذات الرأس المسطح وإزالة الأزيز. |
| التنصت | يقطع الخيوط الداخلية في حفرة. | للسحابات الخيوط. |
مشاكل الحفر الشائعة:
| مشكلة | سبب | حل |
| فتحة كبيرة الحجم | تمايل الحفر; الحفر البالية; تغذية غير مناسبة. | استخدم المثقاب المركزي; تحقق من محاذاة الحفر; تقليل الأعلاف. |
| خطأ في موقع الحفرة | حركة قطعة العمل; تخطيط ضعيف. | قطعة عمل آمنة; استخدام رقصة الحفر. |
| تشكيل لدغ | معلمات الحفر غير لائقة. | استخدم عملية إزالة الأزيز; تقليل التغذية عند الخروج. |
نصيحة عملية: لصنع ثقب دقيق, ابدأ دائمًا بتمرين مركزي لإنشاء نقطة بداية دقيقة, ثم الحفر إلى الحجم, وأخيرا ماعون للبعد النهائي.
ممل: عملية التوسيع الدقيقة
مبدأ العمل:
التمل هو عملية توسيع وصقل ثقب موجود لتحقيق حجم دقيق, استدارة, والانتهاء من السطح.
يتم تنفيذ مملة على مخرطة (باستخدام شريط مملة) أو على آلة مملة.
يتم إدخال أداة ذات نقطة واحدة في الفتحة الموجودة على طول المحور, إزالة طبقة رقيقة من المواد.
لماذا مملة تتفوق:
التجويف هو العملية المفضلة لتحقيق دقة عالية في أقطار الثقب, تركيز, والمحاذاة.
يمكنه تصحيح الأخطاء الموضعية من العمليات السابقة (على سبيل المثال, حفر) وهو ضروري للثقوب الكبيرة والعميقة التي لا يمكن توسيعها أو حفرها بدقة.
| المعلمة | النطاق النموذجي | ملحوظات |
| قطر الثقب | 5 - 500+ مم | محدودة بقطر شريط الممل. |
| عمق | محدودة بصلابة الأداة. | تتطلب التجاويف العميقة صلابة, شريط مملة مدعوم جيدًا. |
| دقة الأبعاد | ±0.01 – 0.05 مم | الدقة المملة دقيقة للغاية. |
| الانتهاء من السطح | ر 0.4 - 3.2 ميكرون | جيد جدًا. |
التطبيقات:
- ثقوب دقيقة: تحمل العلب, اسطوانات المحرك, المكونات الهيدروليكية
- محاذاة الثقوب: حيث تتطلب الثقوب المتعددة محورية دقيقة
- فتحات ذات قطر كبير: الثقوب كبيرة جدًا بالنسبة للموسعات القياسية
- تصحيح الثقوب الموجودة: إصلاح الثقوب التالفة أو المنحرفة
نصيحة عملية: يجب أن تكون القضبان المملة جامدة; حتى الانحراف الطفيف يمكن أن يسبب الثرثرة وعدم الدقة. استخدم أقصر أداة ممكنة.
قطع التروس وتصنيع تشكيلات الأسنان
مبدأ العمل:
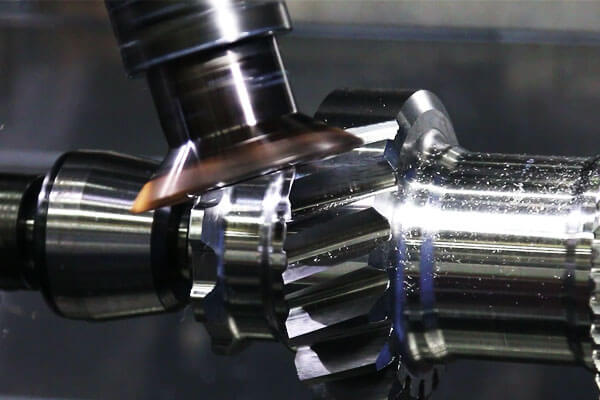
العتاد يشمل القطع مجموعة من العمليات المستخدمة لإنتاج أسنان التروس, splines, وغيرها من المكونات المسننة. الطريقتان الأكثر شيوعًا هما hobbing و تشكيل العتاد.
- الرصيف: القاطع الدوار (الفرن) يتم تغذيتها عبر قطعة العمل الدوارة, توليد أسنان التروس من خلال عمل القطع المستمر. يعتبر Hobbing عالي الإنتاجية ويستخدم على نطاق واسع للتروس المحفزة والحلزونية.
- تشكيل العتاد: قاطع ترددي بنفس شكل السن الذي يتم فيه ضغط الترس في قطعة العمل, توليد الأسنان واحدة تلو الأخرى. يكون التشكيل أبطأ ولكنه يمكن أن ينتج تروسًا داخلية وبعض الملفات الشخصية المعقدة.
لماذا تتفوق قطع التروس:
تم تصميم عمليات قطع التروس خصيصًا لإنتاج دقيق, قوي, وأسنان تروس تعمل بهدوء. إنها الطريقة القياسية لتصنيع معظم التروس والخطوط.
نطاق أداء تصنيع التروس النموذجي
| المعلمة | النطاق النموذجي | ملحوظات |
| الوحدة النمطية / الملعب قطره | الوحدة 0.5-20+ | يغطي التروس الدقيقة الصغيرة إلى التروس الصناعية الكبيرة. |
| قطر العتاد | 10-1000+ مم | محدودة بشكل أساسي بقدرة الماكينة. |
| دقة الأسنان | ISO الصف 5-8 | وتستخدم درجات أعلى للتطبيقات الدقيقة. |
| خشونة السطح | RA 0.8-3.2 ميكرون | أسطح الأسنان الملساء تقلل الاحتكاك وضوضاء التشغيل. |
| المواد النموذجية | الصلب الكربوني, سبيكة الصلب, الفولاذ المقاوم للصدأ, الحديد الزهر, البرونز | اختيار المواد يعتمد على الحمل, سرعة, والبيئة. |
طرق قطع التروس الشائعة وتصنيع ملفات تعريف الأسنان
| طريقة | مبدأ العمل | أفضل التطبيقات |
| هوبينغ والعتاد | يقوم قاطع الموقد الدوار بتوليد أسنان التروس بشكل مستمر بينما تدور قطعة العمل بالتزامن. | إنتاج كميات كبيرة من التروس المحفزة, التروس حلزونية, وتروس النقل الصناعية. |
| تشكيل العتاد | يقوم القاطع الترددي بتوليد الأسنان من خلال حركة القطع المتزامنة. | التروس الداخلية, splines, التروس الكتف, وملامح العتاد المعقدة. |
التطرق |
يقوم الطرح متعدد الأسنان بإزالة المواد بتمريرة تقدمية واحدة. | إنتاج كميات كبيرة من التروس الداخلية, المفاتيح, والخطوط. |
| طحن النموذج | تقوم قاطعة الطحن المُشكَّلة بقطع مساحات الأسنان الفردية وفقًا للملف الشخصي المطلوب. | التروس الكبيرة, دفعات صغيرة, أعمال الإصلاح, وتصميمات العتاد المخصصة. |
| طحن العتاد | تعمل عملية التشطيب الكاشطة على إزالة كميات صغيرة من المواد بعد المعالجة الحرارية. | التروس المقواة عالية الدقة المستخدمة في السيارات, الفضاء الجوي, وآلات عالية الأداء. |
نصيحة عملية: إن نقل التروس هو الطريقة الأكثر اقتصادا لإنتاج التروس ذات الحجم الكبير. يستخدم التشكيل للتروس الداخلية والأشكال المعقدة.
طحن: عملية التشطيب الدقيقة
مبدأ العمل:
طحن يستخدم عجلة جلخ دوارة (تتألف من الآلاف من الصعب, فريك حاد) لإزالة المواد عن طريق مزيج من القطع, الحرث, وفرك.
تعمل العجلة الكاشطة كأداة قطع متعددة الأسنان, ولكن بزاوية أشعل النار السلبية, مما أدى إلى سلسة للغاية, سطح عالي الدقة.
لماذا يتفوق الطحن:
الطحن هو عملية الاختيار لتحقيق أعلى تشطيب للسطح ودقة الأبعاد, وخاصة على المواد المتصلبة (HRC > 45).
يمكنه تصحيح تشوهات المعالجة الحرارية وإنتاج مسطح, الأسطح المتوازية.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 0.05 - 0.8 ميكرون | الطحن الدقيق يمكن أن يحقق Ra <0.05 ميكرون. |
| دقة الأبعاد | ±0.001 – 0.005 مم | الطحن هو عملية التصنيع الأكثر دقة. |
| صلابة المواد | حتى 70 HRC | يمكن طحن الفولاذ المتصلب, كربيدات. |
| المواد النموذجية | الفولاذ المتصلب, الأداة فولاذ, كربيدات, السيراميك | كل شيء صعب, مواد هشة. |
عمليات الطحن المشتركة:
| يكتب | وصف | التطبيقات |
| طحن السطح | طحن الأسطح المسطحة. | لوحات العفن, طاولات الآلة, الأدوات. |
| طحن أسطواني | طحن الأسطح الأسطوانية الخارجية. | مهاوي, دبابيس, تحمل المجلات. |
| طحن داخلي | طحن الأسطح الأسطوانية الداخلية. | تحمل المساكن, تجاويف الاسطوانة. |
| طحن بلا مركز | طحن أسطواني بدون مراكز. | إنتاج رمح كبير الحجم. |
| أداة وطحن القاطع | طحن أدوات القطع. | تدريبات شحذ, المطاحن النهائية, reamers. |
| طحن الأعلاف الزاحفة | عميق, طحن التغذية البطيئة. | ملامح معقدة في المواد الصلبة. |
نصيحة عملية: الطحن يولد حرارة كبيرة, والتي يمكن أن تسبب الضرر الحراري (حرق الطحن) والإجهاد المتبقي. استخدم سائل تبريد وافرًا ومعلمات طحن مناسبة.
شكل طحن: تخصص الملف الشخصي
مبدأ العمل:
تستخدم عملية طحن القوالب عجلة طحن مشكلة أو عملية يتم التحكم فيها بواسطة CNC لطحن المواد المعقدة, التشكيلات الجانبية غير الخطية.
تم تصميم العجلة وفقًا لمحيط محدد, والتي يتم بعد ذلك طحنها في قطعة العمل.
يعد هذا امتدادًا للطحن للتطبيقات المتخصصة التي تتطلب شكلاً أو شكلاً محددًا.
لماذا يتفوق نموذج الطحن:
يمكن أن ينتج طحن النموذج دقة كبيرة, لمحات معقدة في المواد المتصلبة, مع تشطيب سطحي ممتاز ودقة الأبعاد.
إنها عملية الاختيار لتشكيل القوالب, اللكمات, والقوالب.
التطبيقات:
- تجاويف العفن
- يموت التشكيلات الجانبية
- ملامح معقدة في صنع الأدوات والقوالب
- ملامح الدقة في مكونات الفضاء الجوي
نصيحة عملية: طحن النموذج هو متخصص, عملية عالية التكلفة, يمكن تبريره فقط عندما تكون هناك حاجة إلى دقة فائقة وتشطيب ممتاز للسطح.
3. ال 5 العمليات الخاصة: الآلات غير التقليدية
تواجه أدوات القطع التقليدية - أو تفشل تمامًا - عندما تواجه مواد شديدة الصلابة (الأداة فولاذ, كربيدات, السيراميك), هندسات معقدة (تجاويف عميقة, الميزات الدقيقة), أو عندما يجب تقليل الضرر الحراري أو الميكانيكي.
تستخدم العمليات الخاصة أشكال طاقة أخرى غير القطع الميكانيكي لإزالة المواد, وتقديم الحلول لهذه التحديات.
معالجة التفريغ الكهربائي (موسيقى الرقص الإلكترونية)
مبدأ العمل:
موسيقى الرقص الإلكترونية- المعروف أيضًا باسم التآكل الشراري - يزيل المواد عن طريق سلسلة من التفريغات الكهربائية المتكررة بسرعة (الشرر) بين القطب (أداة) والشغل.
يؤدي الشرر إلى تآكل كميات صغيرة من المواد الموجودة في كل من القطب الكهربائي وقطعة العمل.
يتم غمر قطعة العمل في سائل عازل (على سبيل المثال, الماء أو الزيت منزوع الأيونات) للتحكم في التفريغ وطرد الجزيئات المتآكلة.

أنواع التنظيم الإداري:
| يكتب | وصف | التطبيقات |
| ثقالة EDM (رام إي دي إم) | يتم تشكيل القطب إلى الجانب السلبي للتجويف المطلوب. | تجاويف العفن, يموت غرقا, تجاويف ثلاثية الأبعاد معقدة. |
| سلك التنظيم الإداري (ويدم) | رقيقة, يعمل السلك المتحرك بشكل مستمر بمثابة القطب الكهربائي. | ملفات تعريف, ملامح, أجزاء دقيقة; الفراغات لختم يموت. |
| آلة التنظيم الإداري (EDM) ذات الفتحة الصغيرة | قطب كهربائي ذو قطر صغير للحفر الدقيق, ثقوب عميقة. | فتحات التبريد, فوهات حقن الوقود. |
لماذا تتفوق EDM؟:
يمكن لـ EDM تصنيع أي مادة موصلة, بغض النظر عن صلابته. يمكن أن تنتج معقدة, الأشكال المعقدة (بما في ذلك الزوايا الحادة) بدقة عالية وتشطيب سطحي ممتاز.
لا تطبق العملية أي قوة ميكانيكية, لذلك يمكن تشكيل الأجزاء الرقيقة والحساسة دون تشويه.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 0.2 - 3.2 ميكرون | يعتمد على النهاية; ممتازة للتشطيب. |
| دقة الأبعاد | ±0.005 – 0.02 مم | دقة عالية, وخاصة في الأسلاك EDM. |
| صلابة المواد | حتى 70 HRC | غير محدود تقريبًا للمواد الموصلة. |
| الموصلية المادية | يجب أن تكون موصلة للكهرباء. | غير مناسب للسيراميك, البلاستيك, أو الزجاج. |
التطبيقات:
- تجاويف العفن ويموت
- قوالب حقن للبلاستيك
- مكونات محرك الطائرات
- الأجهزة الطبية
- ملامح وملامح معقدة
نصيحة عملية: EDM هي عملية بطيئة, لذلك يتم استخدامه عادةً لإنهاء العمليات, ليس للتخشين.
الآلات الكهروكيميائية (ECM)
مبدأ العمل:
ECM هي عملية تصنيع غير تقليدية تزيل المواد عن طريق الذوبان الأنودي. الشغلة (الأنود) وأداة على شكل (الكاثود) مغمورة في المنحل بالكهرباء.
يمر تيار مستمر عالي بينهما, وتذوب الأيونات المعدنية من قطعة العمل, والتي يتم بعد ذلك حملها بعيدا عن طريق تدفق المنحل بالكهرباء.
لماذا تتفوق شركة ECM؟:
يمكن لـ ECM معالجة المواد الصلبة والتي يصعب تصنيعها دون تآكل الأدوات وعدم وجود منطقة متأثرة بالحرارة.
هذه العملية قادرة على إزالة المواد بمعدلات عالية ويمكن أن تنتج أشكالًا معقدة ذات تشطيب سطحي جيد. إنها مناسبة بشكل خاص لإزالة المواد السائبة.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 0.2 - 0.8 ميكرون | تشطيب جيد جدا. |
| دقة الأبعاد | ± 0.05 - 0.2 مم | دقة أقل من EDM. |
| صلابة المواد | حتى 70 HRC | غير محدود عمليا; يجب أن تكون المادة موصلة. |
| معدل إزالة المواد | عالي | مناسبة لإزالة السائبة. |
التطبيقات:
- شفرات ودوارات المحرك النفاث
- براميل البندقية (السرقة)
- يزرع طبية
- قوالب للبلاستيك
- صعب, مكونات الطيران المعقدة
نصيحة عملية: ECM هي عملية متخصصة تتطلب استثمارات كبيرة في المعدات والتعامل مع المنحل بالكهرباء. وهو ما يبرره حجم الإنتاج الكبير أو صعوبة الطرق البديلة.
التصنيع باستخدام الحاسب الآلي بالليزر
مبدأ العمل:
التصنيع باستخدام الحاسب الآلي بالليزر يستخدم شعاعًا عالي التركيز من الضوء المتماسك (الليزر) لتذوب, بخر, أو استئصال المواد من قطعة العمل.
يتم تحريك بقعة الليزر عبر السطح باستخدام مرايا يتم التحكم فيها بواسطة الكمبيوتر أو مراحل الحركة.

لماذا تتفوق الآلات بالليزر:
التصنيع بالليزر سريع, دقيق, وعملية تماس. يمكن تنفيذها على أي مادة (المعادن, البلاستيك, السيراميك, زجاج, المركبات) ويمكن تحقيق ميزات جيدة للغاية (وصولا إلى بضعة ميكرونات).
العملية لا تولد قوى ميكانيكية, بحيث يمكن معالجة الأجزاء الرقيقة والحساسة.
| المعلمة | النطاق النموذجي | ملحوظات |
| عرض الشق | 0.02 - 0.2 مم | قطع ضيقة جدًا. |
| سرعة قطع | حتى 50 م/بلدي | عالية للمواد ورقة. |
| حجم الميزة | وصولا الى 10 ميكرون | للتصنيع الدقيق. |
| مادة | عمليا أي مادة | المعادن, البلاستيك, السيراميك, زجاج. |
| دقة | ±0.01 – 0.05 مم | دقة عالية. |
التطبيقات:
- قطع: ورقة معدنية, ملفات تعريف, الأنابيب
- حفر: ثقوب دقيقة, فتحات التبريد
- النقش ووضع العلامات: أرقام الأجزاء, الشعارات
- الآلات الدقيقة: الدعامات الطبية, إلكترونيات صغيرة
- التركيب السطحي: خلق الخشونة الدقيقة
نصيحة عملية: تولد المعالجة بالليزر منطقة متأثرة بالحرارة (هاز). للمواد الحساسة للضرر الحراري, فكر في استخدام النبض القصير (بيكو ثانية/الفيمتو ثانية) الليزر.
الآلات بالموجات فوق الصوتية (USM)
مبدأ العمل:
تستخدم الآلات بالموجات فوق الصوتية أداة تهتز بتردد عالٍ (20-40 khz) والسعة (10-50 ميكرون).
الطين جلخ (على سبيل المثال, كربيد البورون أو كربيد السيليكون في الماء) يتم إدخاله بين الأداة وقطعة العمل.
تؤثر الأداة الاهتزازية على الجزيئات الكاشطة على قطعة العمل, إزالة المواد عن طريق التقطيع الدقيق والتآكل.
لماذا تتفوق USM:
USM هي العملية المفضلة لتصنيع المواد الصلبة والهشة التي يصعب أو يستحيل تصنيعها بالطرق التقليدية.
إنه فعال بشكل خاص للمواد غير الموصلة (السيراميك, زجاج, الحجارة) والمواد ذات الموصلية الكهربائية المنخفضة.
| المعلمة | النطاق النموذجي | ملحوظات |
| خشونة السطح | ر 0.2 - 1.6 ميكرون | نهاية جيدة. |
| دقة الأبعاد | ±0.005 – 0.02 مم | دقة عالية. |
| مادة | صعب, هش, مواد غير موصلة | السيراميك, زجاج, الحجارة, كربيدات. |
| ارتداء الأداة | معتدل | يتم ارتداء الأدوات بواسطة الجزيئات الكاشطة. |
التطبيقات:
- حفر ثقوب في السيراميك والزجاج
- تصنيع المواد المركبة المتقدمة
- يموت غرقا في المواد الصلبة
- أشباه الموصلات والمكونات الإلكترونية
نصيحة عملية: USM هي عملية بطيئة, لذلك يقتصر عادةً على الأجزاء عالية القيمة أو التي يصعب تصنيعها.
تصنيع اتيرجيت
مبدأ العمل:
تستخدم المعالجة بنفث الماء تيارًا عالي الضغط من الماء (مع أو بدون جزيئات كاشطة) لتآكل وقطع المواد. يمكن أن تتراوح الضغوط من 2,000 ل 6,000 حاجِز (30,000 ل 90,000 PSI).
يتم دفع الماء من خلال فتحة ذات قطر صغير, إنشاء طائرة أسرع من الصوت تؤثر على قطعة العمل.
لماذا تتفوق Waterjet:
تعتبر المعالجة بنفث الماء بمثابة عملية قطع على البارد، ولا توجد منطقة متأثرة بالحرارة, لا تشويه حراري, ولا تغييرات معدنية.
يمكنها قطع مجموعة واسعة من المواد, بما في ذلك المعادن, البلاستيك, زجاج, المركبات, وحتى الطعام.
العملية مرنة للغاية, يمكن أن تبدأ في أي مكان (لا يوجد ثقب تجريبي مطلوب), وينتج على نحو سلس, حافة دقيقة.
| المعلمة | النطاق النموذجي | ملحوظات |
| سمك القطع | حتى 200+ مم | اعتمادا على المواد والكاشطة. |
| عرض الشق | 0.5 - 1.5 مم | ضيق. |
| قطع التسامح | ± 0.05 - 0.2 مم | دقة جيدة. |
| الانتهاء من السطح | ر 0.8 - 6.3 ميكرون | نهاية جيدة. |
| لا توجد منطقة متأثرة بالحرارة | نعم | لا يوجد ضرر حراري. |
التطبيقات:
- صفائح معدنية سميكة: الألومنيوم, الفولاذ المقاوم للصدأ, التيتانيوم
- مواد هشة: حجر, زجاج, السيراميك
- المركبات: مواد مغلفة (لا التصفيح)
- معالجة الأغذية: قطع المنتجات الغذائية
- مكونات الفضاء: أشكال معقدة بمواد متقدمة
نصيحة عملية: تعتبر المعالجة بنفث الماء عملية قوية ومرنة, ولكنها بطيئة نسبيًا وتولد كمية كبيرة من الضوضاء وملاط النفايات.
إنه مناسب بشكل أفضل للمواد السميكة أو التي يصعب قطعها حيث قد تتسبب العمليات الأخرى في حدوث ضرر حراري.
4. المبادئ التوجيهية الهندسية لاختيار طرق التصنيع
لا توجد عملية تصنيع مثالية عالميًا. يعتمد الاختيار الأمثل على:
- خصائص المواد.
- هندسة الجزء.
- حجم الإنتاج.
- متطلبات الدقة.
- متطلبات الانتهاء من السطح.
- تكلفة التصنيع.
| طلب | العملية الموصى بها | لماذا? |
| الأجزاء الدورانية (مهاوي, دبابيس) | تحول | ممتاز للأشكال الأسطوانية; تشطيب سطحي جيد ودقة. |
| الأسطح المسطحة, فتحات, جيوب | الطحن | متعددة الاستخدامات للغاية; يمكن أن تنتج مجموعة واسعة من الأشكال. |
| كبير, الأسطح المسطحة (أجزاء واحدة) | التخطيط | تكلفة منخفضة للأجزاء البسيطة; جيدة للإصلاح والصيانة. |
| ثقوب دقيقة | حفر + التوسيع أو مملة | حفر حفرة خشنة; التوسيع/المملة للحجم النهائي والدقة. |
| أسنان التروس | الرصيف, تشكيل | إنتاج كبير الحجم; عمليات موحدة. |
المواد المتصلبة (HRC > 45) |
طحن أو EDM | طحن للأسطح المسطحة; EDM للأشكال المعقدة. |
| تجاويف ثلاثية الأبعاد معقدة | التنظيم الإداري أو الطحن (5-محور) | EDM للعمق, الأشكال المعقدة; 5-طحن المحور لأجزاء أكبر. |
| صعب جدا, مواد غير موصلة | الآلات بالموجات فوق الصوتية | السيراميك, زجاج, الحجارة. |
| المواد الحساسة حرارياً | تصنيع اتيرجيت | لا توجد منطقة متأثرة بالحرارة; الحد الأدنى من التشويه. |
| دقة عالية, ميزات صغيرة | التصنيع باستخدام الحاسب الآلي بالليزر | ميزات جيدة جدا, سريع, تماس. |
5. خاتمة
عالم الآلات واسع ومعقد, ولكن في جوهرها, إنه مبني على ثلاثة مبادئ أساسية للتحول المادي - التكوين, إزالة, والإضافة - ومجموعة من العمليات المحددة جيدًا والتي يمكن مطابقتها لمتطلبات جزء محدد.
ال 8 العمليات التقليدية - تحول, الطحن, التخطيط, حفر, ممل, قطع العتاد, طحن, وشكل الطحن - يشكل العمود الفقري للصناعة التحويلية.
إنهم العمال الذين ينتجون الغالبية العظمى من المكونات الدقيقة, من الدبابيس البسيطة إلى القوالب والقوالب المعقدة. قوتهم تكمن في تنوعهم, دقة, والموثوقية.
ال 5 العمليات الخاصة - EDM, ECM, التصنيع بالليزر, الآلات بالموجات فوق الصوتية, والتصنيع بنفث الماء - توفر بدائل قوية عندما تصل أدوات القطع التقليدية إلى حدودها.
أنها تمكن بالقطع من الصعب جدا, هش, أو مواد معقدة, ويمكنهم تحقيق ميزات قد تكون مستحيلة بالطرق التقليدية.
يكمن مفتاح اختيار العملية الناجحة في فهم المادة, الهندسة, حجم الإنتاج, والتسامح المطلوب.
من خلال إتقان خصائص وتطبيقات كل عملية, يمكن لمهندسي التصنيع تحسين كفاءة الإنتاج, تقليل التكاليف, وتحقيق جودة متفوقة.