1. 介绍
蝶阀是工业管道系统中使用最广泛的流量控制装置之一.
它们简单而有效的设计(调节流量的旋转盘)使它们在水处理中不可或缺, 化学处理, 石油和天然气, 食品和饮料, 和发电.
每个蝶阀的核心是阀体, 包含光盘的结构外壳, 座位, 干, 和执行者, 并且必须承受内部压力, 温度, 和腐蚀性媒体.
蝶阀阀体的生产传统上依靠砂型铸造, 锻造, 或由板材制成.
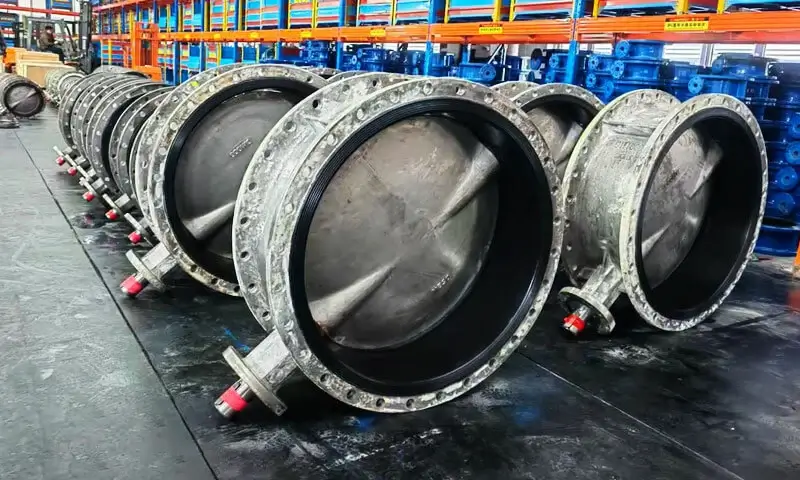
然而, 熔模铸造已成为高性能蝶阀阀体(尤其是不锈钢和双相合金)的优越制造途径,可提供无与伦比的尺寸精度, 表面饰面, 和物质完整性.
2. 什么是蝶阀阀体?
一个 蝴蝶阀 通过旋转圆盘大约调节流体流量 90 绕中心轴的度数.
与闸阀相比, 地球阀, 和球阀, 蝶阀结构更加紧凑,重量更轻, 使它们特别适用于大直径管道系统.
虽然阀门看起来比较简单, 每个部件都执行关键的机械功能.
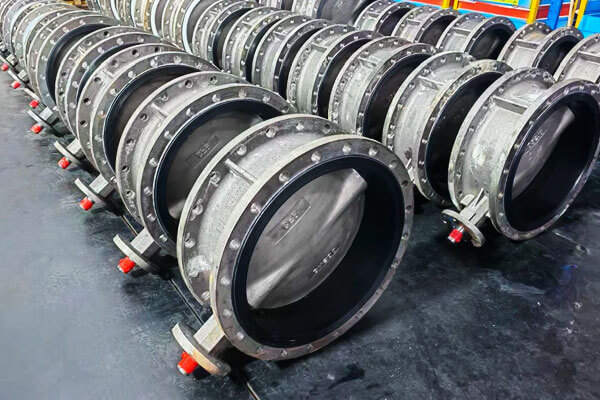
蝶阀阀体是蝶阀的主要承压壳体.
它支撑阀杆轴承, 容纳阀座, 为管道连接提供密封面, 并抵抗内部流体压力和外部机械负载.
蝶阀的基本部件
| 成分 | 功能 |
| 身体 | 容纳阀瓣和阀座; 提供管道连接 (法兰, 凸耳, 晶圆, 或对焊端). |
| 光盘 | 调节流量的旋转关闭件; 通常与阀杆一体铸造或与阀杆分开铸造. |
| 干 / 轴 | 将扭矩从执行器传输至圆盘. |
| 座位 | 在阀瓣和阀体之间提供防漏密封. |
| 执行器 | 手动的 (杠杆, 手轮) 或自动化 (气动, 电的, 液压). |
| 引擎盖 / 顶部法兰 | 容纳阀杆并为执行器提供安装. |
蝶阀阀体设计类型
| 体型 | 描述 | 典型的应用 |
| 晶圆式 | 薄型机身,带贯穿螺栓孔; 夹在管道法兰之间. | 低压, 紧凑型系统. |
| 凸耳式 | 每侧都有螺纹嵌件; 可用作终端阀. | 中等压力; 维护访问. |
| 法兰 | 两端一体式法兰; 直接用螺栓固定在管道法兰上. | 高压, 大直径系统. |
| 对焊 | 端部设计用于直接焊接到管道上. | 高温, 高压, 泄漏关键系统. |
| 偏移 / 偏心 | 阀瓣偏离中心以实现更好的密封并减少扭矩. | 高性能, 紧密关断应用. |
关键功能要求
| 要求 | 工程意义 |
| 压力完整性 | 必须承受内部压力而不泄漏或变形 (高达 ASME 150-2500 级). |
| 耐腐蚀性 | 抵制媒体 (水, 化学物质, 气体, 海水) 没有退化. |
| 维度的准确性 | 精确的孔径和面对面尺寸,可实现法兰兼容性. |
| 表面饰面 | 光滑的内孔和法兰面可减少流动阻力并确保密封. |
| 结构刚性 | 在热和压力循环下保持阀瓣和阀座对齐. |
| 疲劳性抗性 | 可承受反复循环和压力波动. |
3. 为什么蝶阀阀体选择熔模铸造?
蝶阀阀体选择的制造方法对其尺寸精度有着深远的影响, 机械性能, 耐腐蚀性, 生产效率, 和总体成本.
在可用的各种制造工艺中, 投资铸造 已成为生产高品质蝶阀阀体的首选之一, 特别是那些用于要求苛刻的工业应用的.
与传统铸造方法不同, 熔模铸造采用一次性蜡模和精密陶瓷模具来生产具有卓越尺寸精度和表面光洁度的近净形部件.
该过程能够复制复杂的几何形状,这在以前是很困难的, 昂贵, 甚至无法使用传统砂型铸造或大量机械加工来制造.
因此, 熔模铸造不仅可以提高产品质量,还可以提高制造效率并减少材料浪费.
用于蝶阀阀体, 包含复杂的流动通道, 密封表面, 茎孔, 和法兰连接, 熔模铸造提供了设计灵活性的独特组合, 结构完整性, 和生产一致性.
阀体熔模铸造的主要优势
| 优势 | 解释 |
| 复杂的内部几何形状 | 流道, 肋骨, 和安装功能可以直接铸造, 消除多件制造. |
| 近净形状 | 最少的机械加工减少材料浪费并降低生产成本. |
| 出色的表面饰面 | 铸态 Ra 1.6-6.3 µm 可降低流动阻力并改善阀座密封. |
| 尺寸紧密的公差 | 确保法兰对齐, 阀座同心度, 和密封装配. |
合金多功能性 |
铸造任何可铸造不锈钢, 双工, 高温合金, 或镍合金. |
| 压力完整性 | 具有适当浇口的优质铸件可实现高达 ANSI 级的耐压性能 2500. |
| 均匀的微观结构 | 细晶粒铸造结构提供一致的机械性能. |
| 中等产量的成本效益 | 100‑10,000 个零件/年; 非常适合定制和标准尺寸. |
4. 熔模铸造蝶阀阀体的材料选择
选择合适的材料是熔模铸造蝶阀阀体设计和制造中最关键的决策之一.
而熔模铸造工艺决定了部件的尺寸质量和几何复杂性, 合金决定其机械性能, 耐腐蚀性, 压力能力, 温度范围, 和预期使用寿命.
不锈钢
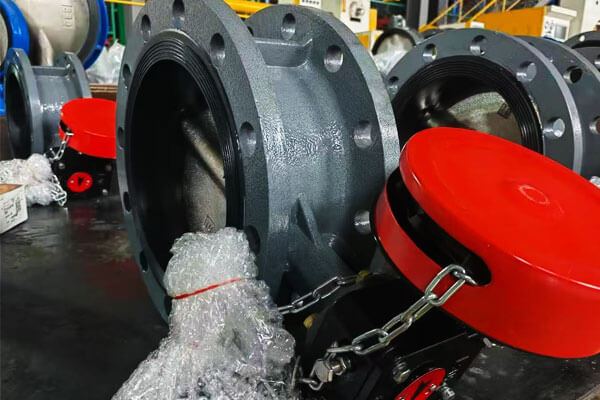
不锈钢 由于其优异的耐腐蚀性平衡,是熔模铸造蝶阀阀体最常用的材料, 机械强度, 制造业, 和长期可靠性.
表面形成的富铬钝化氧化膜可有效防止大气腐蚀和许多工业化学品的腐蚀.
CF8 (相当于 ASTM A351 CF8 级)
CF8 是锻造类型的铸造等效物 304 不锈钢,大约含有 18% 铬和 8% 镍.
它在水中具有良好的耐腐蚀性, 蒸汽, 食品, 和许多轻度腐蚀性化学品.
其优点包括:
- 良好的一般耐腐蚀性
- 出色的铸造性
- 良好的可焊性
- 机械性能稳定
- 有竞争力的材料成本
CF8广泛应用于:
- 水处理系统
- 食品加工
- 暖通空调设备
- 一般工业管道
- 低腐蚀化学品服务
然而, CF8 不建议用于含有高浓度氯化物的环境, 可能发生局部点蚀和缝隙腐蚀的地方.
CF8M (相当于 ASTM A351 CF8M 级)
CF8M对应锻造型 316 不锈钢,但含有大约 2–3% 的钼.
添加钼可显着提高耐腐蚀性:
- 氯化物点蚀
- 缝隙腐蚀
- 海洋环境
- 有机酸
- 化学工艺流体
典型的应用包括:
- 海洋工程
- 海水冷却系统
- 化学植物
- 药品设备
- 纸浆和造纸工业
虽然CF8M普遍比CF8贵, 其增强的耐腐蚀性通常可以大大降低阀门整个使用寿命期间的维护成本.
低碳不锈钢 (CF3 和 CF3M)
CF3和CF3M是CF8和CF8M的低碳版本, 分别.
它们降低的碳含量最大限度地减少了焊接过程中碳化物的沉淀, 从而提高热影响区的抗晶间腐蚀能力.
这些等级通常被选择用于:
- 焊接管道系统
- 药品制造
- 食品加工设备
- 高纯度化学系统
预计需要大量焊接的地方, 低碳不锈钢通常优于标准不锈钢.
碳钢
尽管不锈钢在腐蚀性应用中占主导地位, 对于许多在非腐蚀或轻度腐蚀条件下运行的蝶阀阀体来说,碳钢仍然是一种经济的选择.
WCB碳钢
ASTM A216 WCB 是阀门行业中使用最广泛的铸造碳钢之一.
其优点包括:
- 高机械强度
- 良好的冲击韧性
- 出色的可加工性
- 材料成本低
- 良好的耐压性
典型的应用包括:
- 石油管道
- 天然气输送
- 蒸汽系统
- 防火
- 工业公用事业
然而, 当暴露于腐蚀性环境时,WCB 需要保护涂层或内衬.
LCC低温碳钢
LCC专为低温服务而开发.
与WCB相比, 它在零度以下的温度下表现出改进的冲击韧性,通常用于:
- 液化天然气设施
- 低温储存
- 制冷系统
- 北极管道基础设施
双工不锈钢
随着工业环境变得越来越恶劣, 双相不锈钢在高性能蝶阀阀体方面已获得广泛认可.
双相不锈钢含有大致相等比例的铁素体和奥氏体, 结合了两种微观结构的优点.
他们的特点包括:
- 非常高的拉伸强度
- 优异的耐氯化物性
- 出色的抗应力腐蚀开裂性能
- 良好的疲劳性能
- 优异的耐腐蚀性
与传统奥氏体不锈钢相比, 双相合金通常提供近两倍的屈服强度,同时保持优异的耐腐蚀性.
常见的熔模铸造等级包括:
- CD4MCU
- ASTM A890 4A级
- ASTM A890 5A级
典型的应用包括:
- 海上石油平台
- 淡化植物
- 海洋管道
- 化学反应堆
- 海水冷却系统
虽然双相合金比传统不锈钢更昂贵, 它们的使用寿命更长,通常证明额外投资是值得的.
镍基合金
一些工业流程的运行条件超出了不锈钢的承受能力.
高浓度酸, 温度升高, 氧化性化学品, 还原环境需要具有卓越耐腐蚀性的特殊合金.
熔模铸造允许用镍基合金制造蝶阀阀体,例如:
Hastelloy
哈氏合金具有出色的耐腐蚀能力:
- 盐酸
- 硫酸
- 磷酸
- 氯化物
- 氧化化学品
它们广泛用于传统不锈钢会快速腐蚀的化学加工厂.
inconel
铬镍铁合金提供:
- 优异的高温强度
- 氧化抗性
- 热疲劳阻力
- 高温下的耐压性
申请包括:
- 发电
- 石化加工
- 航空航天支持系统
- 高温化工厂
莫内尔
蒙乃尔合金具有卓越的耐腐蚀性能:
- 海水
- 氢氟酸
- 盐溶液
- 海洋生物污垢
它们经常被选用于船舶和近海蝶阀.
尽管镍合金代表了重大的材料投资, 它们可以显着降低恶劣服务环境中的维护成本和停机时间.
5. 熔模铸造蝶阀阀体的机械性能
任何蝶阀阀体的主要目的是在苛刻的操作条件下提供可靠的机械支撑.
虽然熔模铸造通常因其出色的尺寸精度和表面光洁度而受到认可, 其生产具有出色机械性能的部件的能力同样重要.
耐压性
压力控制是每个阀体的基本功能.
操作期间, 主体承受内部静水压力,在整个铸件中产生拉应力.
临界应力区域包括:
- 阀杆开口
- 法兰根部
- 螺栓孔
- 墙壁过渡
- 加强肋交叉处
熔模铸造通过以下方式实现卓越的压力性能:
- 均匀的壁厚
- 减少加工引起的应力
- 平滑的几何过渡
- 尺寸一致性高
压力能力最终通过静水压力测试根据适用的行业标准进行验证.
结构强度
结构强度是指阀体在机械载荷作用下抵抗永久变形的能力.
重要的材料特性包括:
- 产生强度
- 抗拉强度
- 弹性模量
- 硬度
熔模铸造不锈钢通常具有优异的强度和延展性组合, 使阀体能够承受:
- 管道荷载
- 执行器扭矩
- 安装力
- 热膨胀应力
适当的热处理通过细化合金的微观结构进一步提高强度.
疲劳性抗性
与静压容器不同, 蝶阀在其整个使用寿命期间经常经历重复加载.
每个操作周期都会产生:
- 压力波动
- 阀杆扭矩
- 振动
- 热膨胀
- 机械冲击
超过数千甚至数百万次循环, 可能会出现微观疲劳裂纹.
熔模铸造通过以下方式提高疲劳性能:
- 光滑的表面饰面
- 减少应力集中
- 均匀的微观结构
- 高维精度
宽大的圆角和优化的肋条布置等设计特点通过更均匀地分布应力进一步增强了抗疲劳性.
影响韧性
工业阀门在运输过程中可能会受到突然的机械冲击, 安装, 或操作. 低温环境下, 韧性不足会导致脆性断裂.
因此,冲击韧性是一项重要特性, 特别是:
- 液化天然气系统
- 低温管道
- 海上设施
- 寒冷气候基础设施
LCC 碳钢和双相不锈钢等材料在降低的温度下仍保持优异的韧性, 使它们适合苛刻的申请.
耐磨性和耐侵蚀性
虽然阀体一般不会像阀瓣或阀座那样直接滑动接触, 它仍然会受到携带磨料颗粒的高速流体的侵蚀.
典型的侵蚀介质包括:
- 浆料
- 满是沙子的水
- 采矿尾矿
- 粉煤灰
- 化学悬浮液
熔模铸造双相不锈钢和镍基合金由于其更高的硬度和更强的微观结构而具有优异的耐侵蚀性.
优化的内部流道还减少了局部湍流, 最大限度地减少长期使用期间的侵蚀.
耐腐蚀性
腐蚀仍然是工业系统中阀门故障的主要原因之一.
取决于操作环境, 蝶阀阀体可能会遇到:
- 一般腐蚀
- 点腐蚀
- 缝隙腐蚀
- 电腐蚀
- 晶间腐蚀
- 应力腐蚀破裂
熔模铸造支持使用高耐腐蚀合金,同时生产致密的, 表面缺陷极少的高质量铸件.
适当的表面处理(例如钝化或电解抛光)可以通过强化不锈钢表面的保护性氧化层来进一步增强耐腐蚀性.
高温性能
高温服务带来了额外的工程挑战.
随着温度升高:
- 屈服强度降低
- 抗蠕变性变得重要
- 氧化加速
- 可能会出现热疲劳
适用于高温应用, 熔模铸造阀体通常由耐热不锈钢或镍基高温合金制成,能够在长时间的热暴露下保持机械性能.
维稳定性
尺寸稳定性尤为重要,因为蝶阀依赖于阀体之间的精确对准, 干, 光盘, 和座位.
尺寸稳定性差会导致:
- 增加操作扭矩
- 座椅磨损
- 泄漏
- 轴承过早失效
熔模铸造通过最大限度地减少制造过程中的变形,提供出色的尺寸重复性.
受控热处理和精密加工进一步确保关键尺寸保持在规定的公差范围内.
这种高水平的尺寸稳定性直接有助于阀门的平稳运行, 可靠的密封性能, 和长期使用寿命.
6. 熔模铸造蝶阀阀体的热处理和表面处理
热处理和表面精加工不是阀门制造中的二次后处理步骤;
相当, 是直接决定未来发展的关键阶段 机械可靠性, 耐腐蚀性, 维稳定性, 和服务寿命 熔模铸造蝶阀阀体.
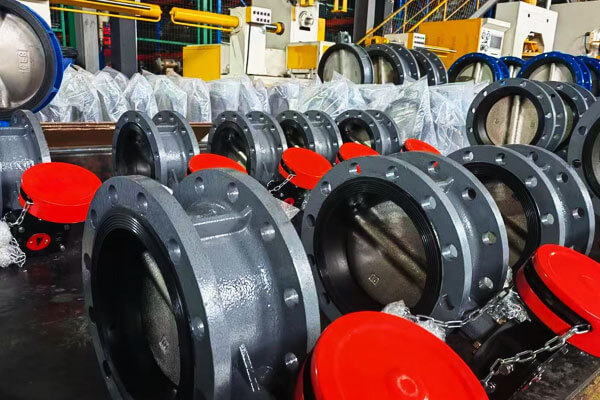
热处理: 用于性能优化的微观结构工程
热处理用于改变铸造合金的微观结构, 消除残余应力, 并达到所需的力量平衡, 韧性, 和耐腐蚀性.
溶液热处理 (奥氏体不锈钢)
对于不锈钢牌号,例如 CF8, CF8M, CF3, 和CF3M, 固溶处理是最关键的工艺.
该过程涉及:
- 将铸件加热至大约 1040℃–1120℃
- 保持一定温度以溶解碳化物并使结构均匀化
- 快速淬火 (通常是水冷)
主要成果包括:
- 消除碳化铬沉淀
- 恢复耐腐蚀性
- 改善延展性和韧性
- 均匀化奥氏体显微组织
没有适当的固溶处理, 不锈钢阀体在富含氯化物的环境中可能会遭受晶间腐蚀和过早失效.
消除应力热处理 (碳和合金钢)
铸碳钢阀体 (例如。, WCB, LCC) 通常保留凝固和冷却产生的残余应力.
缓解压力的时间为 550℃–650℃ 到:
- 减少内部残余应力
- 提高尺寸稳定性
- 最大限度地减少加工和维修过程中的变形
- 增强抗疲劳能力
此过程对于大直径蝶阀阀体尤其重要,因为冷却梯度不均匀更加明显.
正火和淬火 & 回火
用于需要更高强度的碳钢和低合金钢:
- 标准化 细化晶粒结构并提高均匀性
- 淬火和回火 显着提高强度和硬度,同时保持足够的韧性
这些处理通常用于高压应用,例如石油管道和蒸汽系统.
表面处理: 功能和保护增强
表面处理同样重要,因为它直接影响耐腐蚀性, 清洁, 水力性能, 和审美品质.
抛丸清理
抛丸清理通常是铸件拆除后的第一个精加工步骤.
其功能包括:
- 去除陶瓷壳残留物
- 消除氧化皮
- 均匀的表面纹理
- 准备表面以进行进一步处理
用于碳钢铸件, 常用钢丸, 而不锈钢部件通常使用不锈钢丸或受控介质来防止污染.
酸洗和除锈
酸洗是主要用于不锈钢铸件的化学工艺.
它删除了:
- 热色调
- 氧化层
- 高温加工造成的表面污染
酸混合物 (通常是硝酸的 + 氢氟酸系统) 恢复干净的金属表面, 这对于耐腐蚀性至关重要.
钝化处理
钝化通过促进稳定的氧化铬层的形成来增强不锈钢的自然耐腐蚀性.
好处包括:
- 提高了固定性
- 增强化学稳定性
- 长期表面保护
- 降低局部腐蚀的风险
此步骤对于在海洋和化学环境中使用的 CF8M 阀体至关重要.
电力 (高端应用)
电解抛光是一种电化学精加工工艺,可去除微观表面峰, 产生极其光滑和干净的表面.
优点包括:
- 超低表面粗糙度
- 改善卫生性能
- 减少细菌粘附
- 增强的耐腐蚀性
- 改善流动特性
它被广泛使用:
- 制药系统
- 生物技术管道
- 食品级加工设备
- 超纯水系统
保护涂料 (碳钢应用)
适用于碳钢阀体, 保护涂层对于防止环境腐蚀至关重要.
常见的涂层系统包括:
- 熔结环氧树脂 (FBE)
- 聚氨酯涂料
- 富锌底漆
- 粉末涂料系统
这些涂层可提供长期的防潮性能, 化学物质, 和大气腐蚀.
7. 熔模铸造阀体的加工
熔模铸造可生产近净形车身, 但关键尺寸需要机械加工.
典型的加工操作
| 手术 | 目的 | 宽容 |
| 法兰端面铣削 | 实现平面度和平行度 | ±0.05毫米 |
| 内孔车削 | 实现精确的内径 | ±0.05-0.10毫米 |
| 螺栓孔钻削 | 创建法兰螺栓孔 | ±0.1-0.2毫米 |
| 螺纹攻丝 (凸耳) | 为凸耳式阀门创建螺纹 | ISO / ASME标准 |
| 座槽车削 | 座圈精密凹槽 | ±0.02-0.05毫米 |
| 阀杆孔镗削 | 用于阀杆 | ±0.02-0.05毫米 |
| 安装垫加工 | 用于执行器安装 | ±0.05-0.10毫米 |
加工挑战
| 挑战 | 原因 | 解决方案 |
| 工作硬化 | 奥氏体不锈钢加工硬化 | 锋利的硬质合金工具; 适当的进给/速度. |
| 刀具磨损 | 不锈钢具有磨蚀性 | 涂层硬质合金 (蒂恩, PVD); 冷却液. |
| 喋喋不休 / 振动 | 薄壁型材 | 使用中心架; 增加刚性; 减少悬垂. |
| 尺寸稳定性 | 铸造残余应力 | 压力缓解; 粗加工→时效→精加工. |
8. 质量控制和检查
熔模铸造蝶阀阀体需要严格的质量保证才能满足行业标准.
无损测试 (NDT)
| 无损检测方法 | 检测到 | 标准 | 频率 |
| 视觉检查 | 表面缺陷 | ASTM E430 | 100% |
| 染料渗透剂 (pt) | 表面裂纹, 孔隙率 | ASTM E165 | 100% (关键领域) |
| 射线照相 (X -Ray) | 内部孔隙率, 包含 | ASTM E94 | 10‑25% (批) |
| 超声波 | 内部缺陷, 壁厚 | ASTM E114 | 10‑25% (批) |
| 压力测试 | 密封性 | API 598 | 100% |
维度检查
| 测量 | 设备 | 宽容 |
| 孔径 | CMM 或孔规 | ±0.05毫米 |
| 法兰面平面度 | 光学或千分表 | ≤0.05毫米/米 |
| 面对面尺寸 | CMM 或卷尺 | ±0.5-1.0毫米 |
| 法兰螺栓孔型式 | CMM 或模板 | ±0.1-0.2毫米 |
| 座槽尺寸 | CMM 或特殊量具 | ±0.02-0.05毫米 |
机械测试
| 测试 | 目的 | 标准 |
| 拉伸 | 屈服, 拉伸, 伸长 | ASTM E8 / 在 10002 |
| 硬度 | HB 或 HRB | ASTM E10 / ASTM E18 |
| 影响 (夏比) | 韧性 | ASTM E23 |
| 静液压测试 | 压力完整性 | API 598 / ASME B16.34 |
9. 熔模铸造蝶阀阀体的工业应用
熔模铸造蝶阀阀体由于尺寸精度高而被广泛应用于众多行业, 优秀的机械性能, 和出色的耐腐蚀性.
它们能够适应复杂的几何形状,同时保持压力完整性,使其适用于标准工业服务和高要求的操作环境.
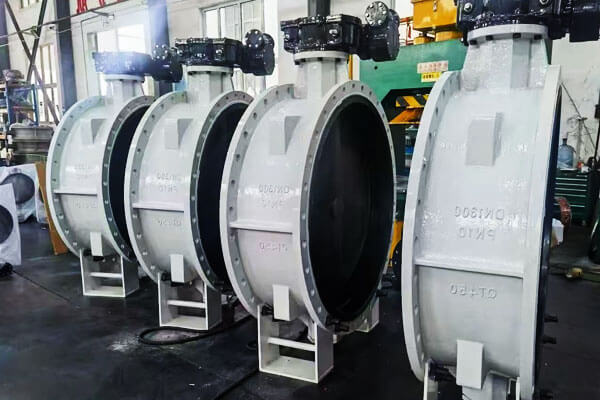
水处理和分配
水处理是蝶阀最大的应用领域之一.
市政水厂, 淡化设施, 废水处理站, 和灌溉系统都需要可靠的流量控制设备,能够以最少的维护连续运行.
熔模铸造蝶阀阀体特别有利,因为它们提供:
- 出色的尺寸一致性,实现可靠的密封
- 光滑的内表面可减少流动阻力
- 在饮用水和处理水中具有良好的耐腐蚀性
- 频繁操作循环下使用寿命长
取决于水质和操作条件, 常用材料包括:
- CF8不锈钢
- CF8M不锈钢
- 带保护涂层的球墨铸铁
- 用于海水应用的双相不锈钢
用于海水淡化厂, 双相不锈钢通常是首选,因为它具有优异的耐氯化物引起的点蚀和缝隙腐蚀的能力.
油气行业
石油和天然气生产使阀体面临工业应用中遇到的一些最恶劣的使用条件.
典型的运营挑战包括:
- 高压
- 温度升高
- 硫化氢 (h₂s)
- 二氧化碳 (Co₂)
- 磨料颗粒
- 近海海洋环境
熔模铸造蝶阀阀体具有出色的压力密封性,同时可容纳专为酸性环境设计的耐腐蚀合金.
常见材料包括:
- WCB碳钢
- CF8M不锈钢
- 双工不锈钢
- 超级双相不锈钢
- 镍基合金
典型的应用包括:
- 原油管道
- 离岸平台
- 炼油厂工艺装置
- 天然气输送
- 液化天然气接收站
- 石化厂
熔模铸造的精度也提高了密封可靠性, 这对于防止无组织排放和确保环境合规至关重要.
化学处理
化工厂处理可快速降解传统工程材料的高腐蚀性介质.
典型的化学品包括:
- 硫酸
- 盐酸
- 硝酸
- 氢氧化钠
- 氯化物溶液
- 有机溶剂
熔模铸造使制造商能够使用高耐腐蚀合金生产蝶阀阀体,同时保持出色的尺寸精度.
取决于工艺化学, 合适的材料包括:
- CF8M不锈钢
- 双工不锈钢
- Hastelloy
- inconel
- 莫内尔
熔模铸造产生的优异表面光洁度还可以最大限度地减少缝隙的形成, 减少局部腐蚀并促进设备清洁.
发电
发电厂需要能够在苛刻的热力和机械条件下连续运行的阀门.
申请包括:
- 锅炉给水系统
- 蒸汽分配
- 冷却水系统
- 烟气脱硫
- 冷凝水系统
阀体必须承受:
- 高压
- 热循环
- 温度升高
- 腐蚀性冷凝物
这些应用通常选择耐热不锈钢和镍基合金.
熔模铸造提供的尺寸稳定性有助于在重复的热膨胀和收缩循环过程中保持阀门性能的一致性.
食品和饮料行业
食品加工设备必须满足严格的卫生标准,同时保持优异的耐腐蚀性.
典型的应用包括:
- 饮料生产
- 乳制品加工
- 酿造
- 糖精炼
- 食用油生产
熔模铸造不锈钢蝶阀阀体具有几个重要优势:
- 光滑的, 可清洁的表面
- 细菌粘附力低
- 优异的耐腐蚀性
- 高维精度
- 与卫生清洁程序的兼容性
电解抛光 CF3 和 CF3M 不锈钢经常用于产品纯度至关重要的卫生工艺系统.
制药和生物技术行业
药品制造比食品加工提出了更严格的要求.
阀体必须表现出:
- 极其光滑的表面
- 污染风险最小
- 优异的清洁性
- 耐腐蚀性灭菌化学品
- 符合GMP标准
熔模铸造提供卓越的几何精度,同时最大限度地减少可能藏匿微生物的表面缺陷.
额外的电解抛光进一步改善:
- 表面粗糙度
- 耐腐蚀性
- 不育
- 产品纯度
这些特性使得熔模铸造蝶阀阀体非常适合无菌处理系统.
海洋工程
海洋环境结合了多种侵略性因素:
- 盐水腐蚀
- 高湿度
- 生物污垢
- 机械振动
- 循环加载
船上使用的阀体, 离岸平台, 和沿海设施需要出色的耐腐蚀性.
常见材料包括:
- 双工不锈钢
- 超级双相不锈钢
- 莫内尔
- 青铜合金
熔模铸造允许复杂的船用阀门设计,同时确保在连续暴露于海水的情况下具有出色的机械完整性.
采矿和选矿
由于含有悬浮固体的高磨蚀性泥浆,采矿作业面临着独特的挑战.
阀体必须抵抗:
- 磨料磨损
- 冲击负载
- 腐蚀
- 高流速
熔模铸造双相不锈钢具有优异的耐磨性, 力量, 和耐腐蚀性, 使其适用于泥浆输送系统.
暖通空调和建筑服务
大型商业建筑经常使用蝶阀:
- 冷水
- 供暖系统
- 冷却塔
- 防火
- 供水
熔模铸造阀体提供轻质结构, 精确的尺寸, 可靠的密封,同时降低长期运行期间的维护成本.
10. 未来发展趋势
| 趋势 | 描述 | 对熔模铸造阀体的影响 |
| 蜡模增材制造 | 3D 打印图案消除了小批量生产所需的工具. | 实现快速原型设计; 定制尺寸,无需模具成本. |
| 数字孪生和仿真 | 铸造和机加工的实时模拟. | 减少缺陷; 优化流程. |
| 人工智能驱动的缺陷预测 | 机器学习预测孔隙度和夹杂物. | 提高产量; 减少检查. |
高性能双相合金 |
具有更高强度和耐腐蚀性的新型双相合金. | 实现更薄的截面; 减轻体重. |
| 可持续外壳材料 | 生物基粘合剂; 可回收外壳. | 减少对环境的影响. |
| 智能阀体 | 嵌入式温度传感器, 压力, 腐蚀. | 实现预测性维护; 状态监测. |
| 大直径熔模铸造 | 铸件尺寸可达 DN1200 / 48“”. | 将应用范围扩展到大型管道. |
| 熔炼带电化 | 使用可再生电力进行感应熔炼. | 减少碳足迹. |
11. 结论
熔模铸造是高性能蝶阀阀体的主要制造工艺, 特别是不锈钢和双相合金.
它提供了独特的组合 几何复杂性, 维度的准确性, 表面饰面, 和物质完整性 这是砂型铸造无法比拟的, 锻造, 或捏造.
该工艺以最少的机械加工提供近净形部件, 出色的压力完整性, 和一致的机械性能.
用于要求耐腐蚀的阀体, 严格的公差, 使用寿命长——无论是在化工厂, 离岸平台, 或食品加工线——熔模铸造是首选方法.
熔模铸造蝶阀阀体的成功取决于整个生产链的严格控制: 合金选择, 图案设计, 炮弹建筑, 融化, 浇注, 热处理, 加工, 和检查.
模拟方面的进展, 自动化, 和可持续材料正在进一步加强这一过程, 使其更有效率, 可靠的, 并且环保.
随着行业要求更高的性能, 重量更轻, 流量控制设备的使用寿命更长, 熔模铸造将继续在应对这些挑战中发挥核心作用.
常见问题解答
可熔模铸造的蝶阀阀体最大尺寸是多少?
典型熔模铸造产能: 到 600 毫米 (24“”) 圆片/凸耳体直径; 更大尺寸可达 900 毫米 (36“”) 可以通过专门的外壳构建来实现.
对于非常大的阀门 (>48“”), 砂型铸造或制造更经济.
对夹式阀体和凸耳式阀体有什么区别?
对夹式阀体很薄并夹在法兰之间; 凸耳式阀体每侧都有螺纹嵌件,可用作末端阀门. 两者均可投资铸造.
熔模铸造的阀体可以维修吗?
轻微的铸造缺陷可以通过焊接修复 (使用适当的填料并预热), 但大的缺陷通常会导致报废. HIP可以消除孔隙但不能修复表面缺陷.
熔模铸造阀体的典型交货时间是多少?
8‑12 周的工具和第一篇文章; 2重复订单需要 4 周 (使用现有工具). 加急订单可能会加急,但需支付额外费用.