

1. Giới thiệu
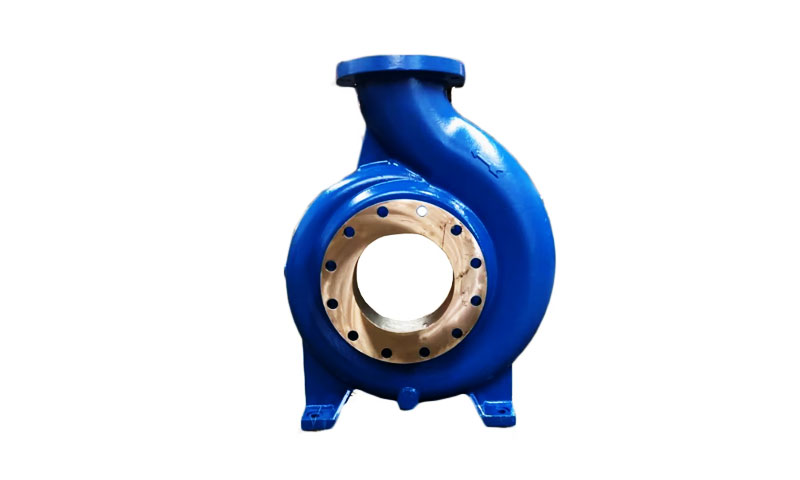
Thân bơm là vỏ kết cấu và thủy lực giúp chuyển đổi năng lượng dẫn động thành chuyển động chất lỏng. Chúng thường chứa xoắn ốc, ghế cánh quạt, ông chủ mang, mặt bích và lối đi bên trong.
Lộ trình sản xuất được chọn cho thân máy bơm đặt ra hình dạng có thể đạt được, luyện kim, chi phí và thời gian thực hiện.
Đúc đầu tư nổi bật ở nơi hình học phức tạp (cánh dẫn hướng nội bộ, mạng lưới mỏng, ông chủ tích hợp), dung sai rất chặt chẽ, và hợp kim có tính toàn vẹn cao (Thép không gỉ, Hợp kim niken, Đồng) được yêu cầu.
2. Thân bơm đúc đầu tư là gì?
Định nghĩa và chức năng cốt lõi
MỘT Đúc đầu tư thân bơm là một vỏ máy bơm được sản xuất bởi sáp bị mất (sự đầu tư) Phương pháp đúc.
một sáp (hoặc polymer) mô hình thân máy bơm được tạo ra, phủ gốm chịu lửa để tạo thành lớp vỏ, sáp được loại bỏ bằng cách đun nóng, và kim loại nóng chảy đổ vào khuôn gốm.
Vỏ nung bị vỡ ra sau khi đông đặc để lộ thân bơm đúc gần như lưới, sau đó được hoàn thiện và kiểm tra.
Thông số kỹ thuật và kích thước điển hình
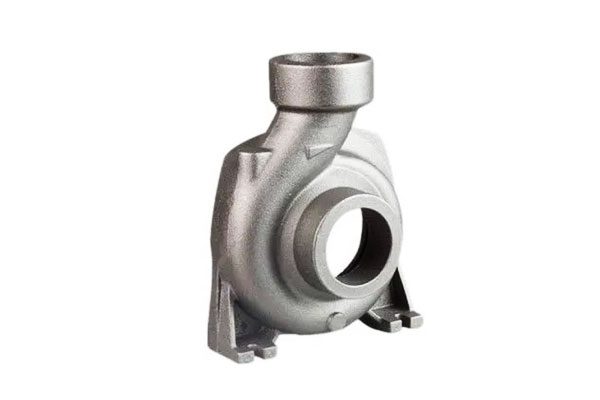
- Khối lượng một phần: Thân bơm đúc đầu tư thường dao động từ vài trăm gram đến hàng chục kg mỗi chiếc; nhiều xưởng đúc thường xuyên đúc thân máy bơm từ ~0,5 kg đến ~50–100 kg tùy thuộc vào khả năng của nhà máy.
- Độ dày tường: các bức tường danh nghĩa điển hình cho hợp kim không gỉ hoặc niken: 3Mạnh12 mm; phần mỏng tối thiểu xuống 1Mạnh2 mm có thể đạt được trong các hợp kim được lựa chọn và kiểm soát quá trình.
- Dung sai kích thước (như đúc): dung sai đúc đầu tư chung thường rơi vào ± 0,1 Ném0,5 mm cho các tính năng nhỏ; dung sai dựa trên phần trăm của ±0,25–0,5% tuyến tính là một quy tắc thực tế.
Các tính năng gia công quan trọng thường được để lại với dung sai gia công (0.2–2,0 mm tùy thuộc vào độ chính xác đúc). - Bề mặt hoàn thiện (như đúc): Ra điển hình 1.6Cấm3.2 μm (50Mạnh125 phút) cho vỏ gốm tiêu chuẩn; vỏ mịn và đổ cẩn thận có thể tạo ra Ra ≈ 0.8–1,6 mm.
Các bề mặt bịt kín hoặc các cổ trục ổ trục được gia công/vát để có Ra mịn hơn nhiều (≤ 0.2 μm) theo yêu cầu.
3. Cân nhắc thiết kế
Đúc đầu tư cho phép hình học phức tạp, nhưng thực hành thiết kế tốt sẽ tối đa hóa chất lượng và giảm thiểu chi phí.
Yêu cầu về hiệu suất thủy lực
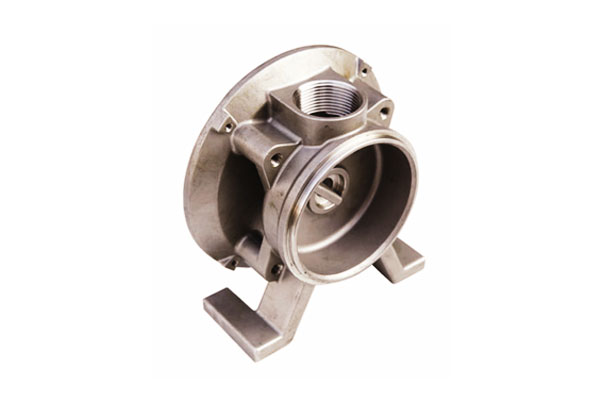
- Đoạn dòng chảy & cuộn: phi lê mịn và hội tụ có kiểm soát tránh sự phân tách và xâm thực.
Bán kính phi lê bên trong phải rộng rãi (≥ 1–2× độ dày thành) để giảm nhiễu loạn. - Căn chỉnh ghế cánh quạt: độ đồng tâm và độ vuông góc là rất quan trọng - kế hoạch cho các lỗ gia công và các đặc điểm chuẩn.
- Giải phóng mặt bằng: Khoảng hở của bơm ở phần nhô ra của bánh công tác và các mặt bịt kín phải được duy trì bằng cách gia công sau đúc.
Yêu cầu về kết cấu
- Nhấn mạnh & Mệt mỏi: xem xét tải theo chu kỳ; sử dụng phân tích phần tử hữu hạn để xác định các yếu tố tăng ứng suất cục bộ.
Luyện kim đúc (Kích thước hạt, sự tách biệt) ảnh hưởng đến tuổi thọ mỏi—thiết kế để tránh mỏng, những ông chủ căng thẳng cao độ mà không có sự lấp đầy thích hợp. - Rung: mạng và xương sườn cứng giúp nâng cao tần số tự nhiên; đúc đầu tư cho phép xương sườn được tích hợp vào cơ thể.
Ăn mòn & mặc
- Lựa chọn vật chất: chọn hợp kim dựa trên hóa học chất lỏng (PH, clorua, Các hạt xói mòn, nhiệt độ).
Đối với nước biển, duplex hoặc cupronickel có thể được yêu cầu; cho axit, Hastelloy hoặc hợp kim niken thích hợp. - Chống xói mòn: bề mặt bên trong nhẵn và lớp phủ hy sinh (khó tính, Xịt nhiệt) là những lựa chọn có chứa bùn hạt.
Dung sai kích thước & bề mặt hoàn thiện
- Các tính năng quan trọng: chỉ định các bề mặt/lỗ khoan nào được gia công tinh và chỉ định các dung sai gia công (VÍ DỤ., 0.5–1,5 mm đối với vỏ cát, 0.2–0,6 mm cho vỏ chính xác).
- Niêm phong bề mặt: chỉ định Ra và độ phẳng; thường được phủ/đánh bóng đến Ra ≤ 0.2 μm và độ phẳng bên trong 0.01Hàng0,05 mm tùy thuộc vào lớp áp lực.
4. Vật liệu đúc đầu tư cho thân bơm
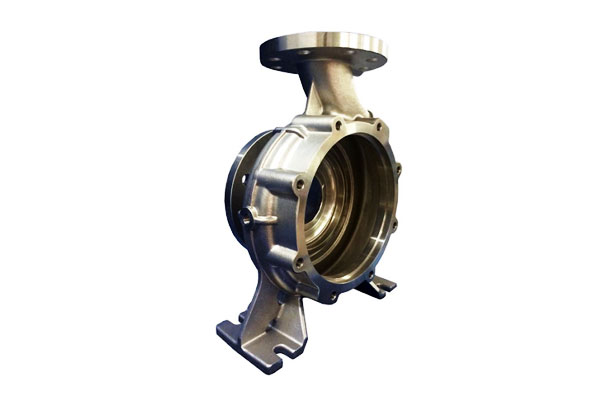
Lựa chọn vật liệu là yếu tố quan trọng trong việc thiết kế và sản xuất thân bơm đúc đầu tư, vì nó ảnh hưởng trực tiếp đến hiệu suất cơ học, kháng ăn mòn, sản xuất, và cuộc sống phục vụ.
| Thể loại vật chất | Ví dụ Hợp kim | Thuộc tính chính | Các ứng dụng điển hình | Cân nhắc đúc |
| Austenitic thép không gỉ | 304, 316L | Kháng ăn mòn tuyệt vời, sức mạnh vừa phải, Khả năng hàn tốt; Kéo dài: 480MP620 MPa, Năng suất: 170Mạnh300 MPa, Kéo dài: 40–60% | Máy bơm hóa chất tổng hợp, xử lý nước, đồ ăn & đồ uống | Tính lưu động nóng chảy tốt, nguy cơ nứt nóng thấp, gia công sau dễ dàng |
| Thép không gỉ song công | 2205, 2507 | Sức mạnh cao (Năng suất 450–550 MPa), khả năng chống ăn mòn ứng suất clorua vượt trội | Máy bơm hàng hải và ngoài khơi, môi trường hóa học tích cực | Yêu cầu nhiệt độ được kiểm soát; xử lý nhiệt sau đúc để ngăn chặn pha sigma |
Hợp kim niken |
Bất tiện 625, 718; Hastelloy | Kháng ăn mòn đặc biệt, cường độ nhiệt độ cao, kháng oxy hóa | Xử lý hóa học, sản xuất điện, dầu & khí | Điểm nóng chảy cao (≈1450–1600 °C); cần làm nóng khuôn cẩn thận và đổ có kiểm soát; gia công khó khăn |
| Đồng và hợp kim đồng | C93200, C95400 | Khả năng chống ăn mòn nước biển tuyệt vời, Kháng mặc tốt, chống hà; độ bền cơ học thấp hơn | Máy bơm biển, Làm mát nước biển, Thành phần thủy lực | Điểm nóng chảy thấp hơn (≈1050–1150 °C) đơn giản hóa việc truyền; nguy cơ nứt nhiệt thấp; độ bền cơ học thấp hơn thép không gỉ/niken |
5. Quy trình đúc mẫu cho thân bơm
Đúc đầu tư, còn được gọi là đúc wax, cho phép sản xuất thân máy bơm có hình dạng phức tạp, tường mỏng, và độ chính xác chiều cao.
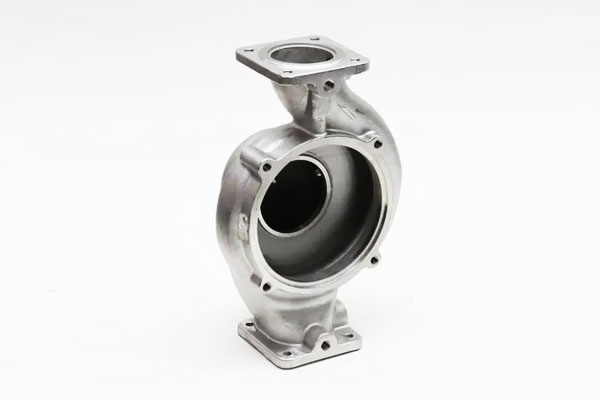
Quá trình này bao gồm một số bước quan trọng:
| Bước chân | Sự miêu tả | Cân nhắc chính |
| 1. Tạo mẫu sáp | Sáp nóng chảy được bơm vào các khuôn chính xác để tạo thành bản sao của thân máy bơm. | Đảm bảo độ dày tường đồng đều; duy trì độ chính xác kích thước ± 0,1 mm; sử dụng sáp chất lượng cao để tránh biến dạng. |
| 2. Hội Cây Sáp | Các mẫu sáp riêng lẻ được gắn vào một ống sáp trung tâm để tạo thành cây để đúc hàng loạt. | Thiết kế Sprue ảnh hưởng đến dòng chảy kim loại; giảm thiểu sự nhiễu loạn trong quá trình đổ. |
| 3. Tòa nhà vỏ gốm | Nhúng nhiều lần vào vữa gốm và trát vữa bằng cát chịu lửa mịn sẽ tạo ra độ bền chắc, vỏ chịu nhiệt. | Độ dày vỏ mục tiêu (51010 mm) phụ thuộc vào kích thước thân máy bơm; tránh các vết nứt và độ xốp trong vỏ. |
| 4. Tẩy sáp và nung khuôn | Sáp đã tan chảy (nồi hấp hoặc lò nung), để lại một khoang; vỏ gốm sau đó được nung để loại bỏ cặn và gia cố khuôn. | Việc tăng nhiệt độ phải được kiểm soát để ngăn ngừa nứt vỏ; sáp dư phải được loại bỏ hoàn toàn. |
5. Đổ kim loại |
Kim loại nóng chảy (thép không gỉ, hợp kim niken, hoặc đồng) được đổ vào khuôn gốm đã được làm nóng trước trong điều kiện có trọng lực hoặc chân không hỗ trợ. | Nhiệt độ và tốc độ đổ phải đảm bảo đổ đầy; kiểm soát nhiễu loạn và ngăn ngừa sự hình thành oxit. |
| 6. Hóa rắn và làm mát | Kim loại đông cứng bên trong khuôn; tốc độ làm mát ảnh hưởng đến cấu trúc vi mô, tính chất cơ học, và căng thẳng dư. | Các phần dày có thể yêu cầu làm mát có kiểm soát để ngăn chặn độ xốp; tường mỏng phải tránh nóng rách. |
| 7. Loại bỏ vỏ | Vỏ gốm bị phá vỡ một cách cơ học, thường xuyên sử dụng rung, phun cát, hoặc hòa tan hóa học. | Tránh làm hỏng các kênh hoặc mặt bích bơm phức tạp. |
| 8. Hoàn thiện và làm sạch | Gốm sứ dư, hệ thống cổng, và các khuyết tật bề mặt được loại bỏ thông qua mài, bắn nổ, hoặc làm sạch bằng hóa chất. | Duy trì dung sai kích thước; chuẩn bị bề mặt cho quá trình gia công hoặc phủ tiếp theo. |
6. Hoạt động sau đúc
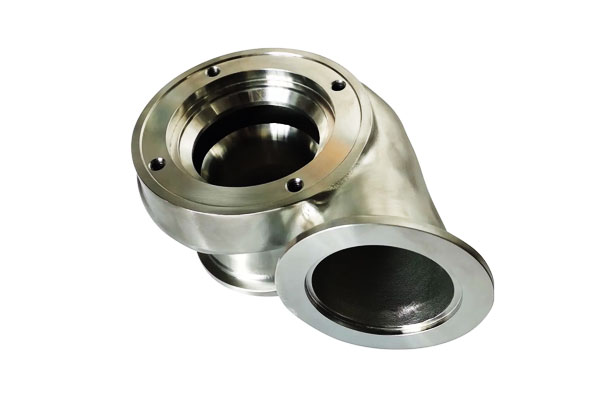
Sau khi thân bơm được tháo ra khỏi lớp vỏ gốm, một số thao tác đúc sau được thực hiện để đảm bảo thành phần đáp ứng chức năng, chiều, và yêu cầu chất lượng bề mặt.
Những hoạt động này rất quan trọng đối với các ứng dụng hiệu suất cao trong hóa học, hàng hải, và các lĩnh vực công nghiệp.
Điều trị nhiệt
Điều trị nhiệt được áp dụng để giảm ứng suất dư, cải thiện độ dẻo, và tối ưu hóa các tính chất cơ học:
- Cứu trợ căng thẳng: Gia nhiệt đến 550–650 °C đối với thép không gỉ giúp giảm ứng suất dư khi đúc và ngăn ngừa biến dạng trong quá trình gia công.
- Giải pháp ủ: Áp dụng cho thép không gỉ và hợp kim niken để đồng nhất cấu trúc vi mô và hòa tan các kết tủa không mong muốn, đảm bảo khả năng chống ăn mòn và độ cứng phù hợp.
- Lão hóa hoặc kết tủa cứng lại (đối với một số hợp kim): Tăng cường sức mạnh và khả năng chống mài mòn trong vật liệu hiệu suất cao.
Gia công
Các kích thước quan trọng như mặt bích, Bores, bề mặt giao phối, và các cổng ren được gia công để đáp ứng dung sai chặt chẽ.
Các hoạt động gia công điển hình bao gồm tiện, xay xát, khoan, và nhàm chán. Gia công đảm bảo:
- Dung sai kích thước ±0,05–0,1 mm để lắp ráp chính xác.
- Bề mặt bịt kín mịn để tránh rò rỉ trong các ứng dụng áp suất cao.
Hoàn thiện bề mặt
Bề mặt hoàn thiện Tăng cường khả năng chống ăn mòn, Đang đeo điện trở, và thẩm mỹ:
- đánh bóng: Cải thiện độ mịn cho bề mặt bịt kín và các kênh bên trong.
- Bắn nổ: Loại bỏ các hạt gốm còn sót lại và tạo ra bề mặt đồng nhất để phủ hoặc sơn.
- Lớp phủ: Lớp phủ hóa học hoặc mạ điện tùy chọn (VÍ DỤ., Niken, PTFE) tăng cường khả năng chống ăn mòn và giảm ma sát.
Thử nghiệm không phá hủy (Ndt)
Để phát hiện các khuyết tật như độ xốp, vết nứt, hoặc vùi, NDT được thực hiện:
- X quang (tia X): Xác định các khoảng trống và tạp chất bên trong.
- Kiểm tra siêu âm (UT): Phát hiện các khuyết tật dưới bề mặt ở các phần dày.
- Thử nghiệm thâm nhập thuốc nhuộm (Pt): Tiết lộ các vết nứt bề mặt và độ xốp.
Vệ sinh và kiểm tra
Cuối cùng, thân bơm được làm sạch để loại bỏ dầu gia công còn sót lại, Mảnh vụn, hoặc muối. Kiểm tra kích thước và trực quan xác minh việc tuân thủ các thông số kỹ thuật trước khi lắp ráp hoặc vận chuyển.
7. Đảm bảo chất lượng và kiểm tra
Đảm bảo chất lượng (QA) là rất quan trọng trong việc đảm bảo rằng thân bơm đúc đầu tư đáp ứng các thông số kỹ thuật thiết kế, tiêu chuẩn thực hiện, và yêu cầu ngành công nghiệp.
Cách tiếp cận QA có hệ thống kết hợp kiểm tra kích thước, Thử nghiệm cơ học, và đánh giá không phá hủy để phát hiện khuyết tật và xác nhận tính toàn vẹn chức năng.
Kiểm tra kích thước
Việc xác minh kích thước đảm bảo rằng thân máy bơm phù hợp với bản vẽ thiết kế và dung sai:
- Phối hợp máy đo (Cmm): Đo hình học phức tạp, Bores, mặt bích, và bề mặt lắp đặt có độ chính xác ± 0,01–0,05 mm.
- Dụng cụ đo: Máy đo ren, cắm đồng hồ đo, và máy đo chiều cao xác minh các tính năng quan trọng một cách nhanh chóng trong sản xuất.
- Đo độ nhám bề mặt: Xác nhận các yêu cầu hoàn thiện đối với các bề mặt bịt kín và các kênh bên trong (VÍ DỤ., Ra 0,8 μm đối với các bộ phận thủy lực).
Xác minh tài sản cơ khí
Thử nghiệm cơ học xác nhận rằng vật liệu đáp ứng độ bền cần thiết, độ dẻo, và độ cứng:
- Kiểm tra độ bền kéo: Đo cường độ năng suất, Độ bền kéo cuối cùng, và kéo dài, đảm bảo vật liệu có thể chịu được tải trọng vận hành.
- Kiểm tra độ cứng: Thử nghiệm Rockwell hoặc Vickers xác nhận rằng xử lý nhiệt và xử lý vật liệu đạt được độ cứng mong muốn.
- Kiểm tra tác động (Nếu được yêu cầu): Đánh giá độ bền cho các ứng dụng chịu tải trọng dao động hoặc sốc.
Thử nghiệm không phá hủy (Ndt)
Kỹ thuật NDT phát hiện các khuyết tật ẩn mà không làm hỏng chi tiết:
- X quang (Chụp X-quang/CT): Xác định độ xốp bên trong, Bao gồm, và khoảng trống, đặc biệt ở những phần dày.
- Kiểm tra siêu âm (UT): Phát hiện vết nứt bên trong, khoảng trống, hoặc sự tách lớp trong các vật liệu dày đặc như thép không gỉ và hợp kim niken.
- Thử nghiệm thâm nhập thuốc nhuộm (Pt): Tiết lộ các vết nứt bề mặt, PINSHOLES, hoặc độ xốp mịn không thể nhìn thấy bằng mắt thường.
- Kiểm tra hạt từ tính (MT): Áp dụng cho hợp kim sắt từ để phát hiện sự gián đoạn bề mặt và gần bề mặt.
Các khiếm khuyết đúc phổ biến và chiến lược giảm thiểu
- Độ xốp: Giảm thiểu thông qua việc kiểm soát thích hợp, trút giận, và tốc độ hóa rắn được kiểm soát.
- SHROWAGE CAUNIDE: Giải quyết thông qua thiết kế ống nâng và quản lý nhiệt.
- Cảm lạnh và sai lầm: Tránh được bằng cách duy trì nhiệt độ rót tối ưu và dòng chảy trơn tru trong các hình dạng phức tạp.
- Tạp chất bề mặt: Được kiểm soát bằng cách sử dụng hợp kim có độ tinh khiết cao và kỹ thuật khử khí thích hợp.
8. Ưu điểm của việc đúc mẫu cho thân bơm
- Hình học phức tạp: đoạn văn nội bộ, các bức tường mỏng và các ông chủ tích hợp với lắp ráp thứ cấp tối thiểu.
- Hình dạng gần net: giảm việc loại bỏ vật liệu so với. gia công thô từ thanh hoặc phôi - thường 30– Gia công ít hơn 70% cho các phần phức tạp.
- Độ chính xác chiều cao & bề mặt hoàn thiện: ít hoàn thiện thứ cấp hơn cho nhiều tính năng so với đúc cát.
- Tính linh hoạt của hợp kim: đúc nhiều hợp kim không gỉ và niken có tính toàn vẹn luyện kim tốt.
- Tính linh hoạt trong sản xuất vừa và nhỏ: dụng cụ tạo mẫu sáp tương đối rẻ so với. dụng cụ khuôn lớn, cho phép vận hành kinh tế từ nguyên mẫu đến hàng nghìn bộ phận.
9. Hạn chế và thách thức
- Chi phí cho các bộ phận rất lớn: trên kích thước nhất định (thường >100 kg) đúc đầu tư trở nên không kinh tế so với đúc cát hoặc chế tạo/hàn.
- Thời gian dẫn đầu: dụng cụ tạo mẫu, việc chế tạo và bắn vỏ sẽ tăng thêm thời gian thực hiện—các mốc thời gian của nguyên mẫu thường được tính bằng tuần.
- Nguy cơ xốp ở các phần dày: các trùm dày hoặc mặt cắt ngang lớn đòi hỏi phải có cổng cẩn thận, ớn lạnh hoặc phân đoạn để tránh co rút.
- Bề mặt hoàn thiện và dung sai phụ thuộc vào hệ thống vỏ: để đạt được độ hoàn thiện siêu mịn hoặc dung sai đúc cực kỳ chặt chẽ đòi hỏi phải có hệ thống gốm sứ cao cấp và kiểm soát quy trình.
10. Ứng dụng công nghiệp
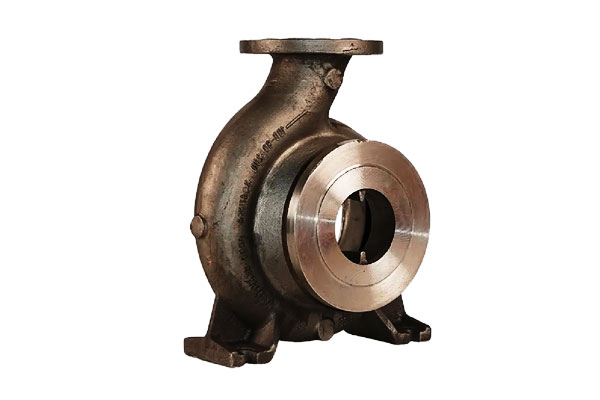
Thân bơm đúc đầu tư được sử dụng trong nhiều ngành công nghiệp do tính chất của chúng khả năng hình học phức tạp, tính linh hoạt vật chất, và độ chính xác chiều cao.
Quá trình này cho phép các kỹ sư thiết kế các đường dẫn thủy lực được tối ưu hóa, tường mỏng, và các tính năng lắp tích hợp giúp cải thiện hiệu suất và tuổi thọ của máy bơm.
Bơm xử lý hóa chất
- Môi trường: Chất lỏng ăn mòn như axit, chất ăn da, và dung môi.
- Vật liệu được sử dụng: Thép không gỉ (316L, song công) và hợp kim niken (Hastelloy, Bất tiện).
- Cơ sở lý luận: Đúc đầu tư cho phép các kênh nội bộ phức tạp, giảm thiểu nhiễu loạn và đảm bảo dòng chảy đồng đều, quan trọng đối với độ tin cậy của quá trình hóa học.
Máy bơm nước và nước thải
- Môi trường: Bơm khối lượng lớn, chất rắn lơ lửng có tính mài mòn, và mức độ pH thay đổi.
- Vật liệu được sử dụng: Đồng, Thép không gỉ song công, và gang chống ăn mòn.
- Cơ sở lý luận: Tường mỏng, lối đi bên trong trơn tru làm giảm tắc nghẽn và tổn thất năng lượng, nâng cao hiệu quả trong hệ thống nước đô thị và công nghiệp.
Máy bơm biển và ngoài khơi
- Môi trường: Tiếp xúc với nước mặn, hoạt động áp suất cao, và ứng suất cơ học có tính chu kỳ.
- Vật liệu được sử dụng: Hợp kim đồng (Đồng thau hải quân, đồng), Thép không gỉ song công.
- Cơ sở lý luận: Khả năng chống ăn mòn và bám bẩn sinh học là rất quan trọng; đúc đầu tư cho phép liền mạch, hình học phức tạp để giảm thiểu việc bảo trì và cải thiện tuổi thọ sử dụng.
Dầu & Máy bơm phát điện và khí đốt
- Môi trường: Nhiệt độ cao, chất lỏng áp suất cao, và môi trường dựa trên hydrocarbon.
- Vật liệu được sử dụng: Hợp kim niken cao (Bất tiện, Hastelloy), thép không gỉ, và hợp kim dựa trên coban.
- Cơ sở lý luận: Đúc đầu tư hỗ trợ các vật liệu có độ bền cao và dung sai chính xác cần thiết cho các ứng dụng quan trọng như bôi trơn tuabin, tiêm hóa chất, và khoan ngoài khơi.
Máy bơm đặc biệt và tùy chỉnh
- Môi trường: Phòng thí nghiệm, Dược phẩm, hoặc các ứng dụng chế biến thực phẩm yêu cầu hiệu suất vệ sinh và chính xác.
- Vật liệu được sử dụng: Thép không gỉ (304, 316L), titan, hoặc hợp kim niken.
- Cơ sở lý luận: Bề mặt mịn, dung sai chặt chẽ, và hình học phức tạp đạt được bằng cách đúc mẫu đầu tư đảm bảo rủi ro ô nhiễm tối thiểu và tuân thủ các tiêu chuẩn quy định.
11. Phân tích so sánh
| Tính năng / Tiêu chuẩn | Đúc đầu tư | Đúc cát | Gia công từ vật rắn |
| Độ phức tạp hình học | Tuyệt vời - tường mỏng, kênh nội bộ, các tính năng phức tạp có thể đạt được | Trung bình – bị giới hạn bởi vị trí lõi và độ ổn định của khuôn | Hạn chế – hình học bên trong phức tạp thường không thể thực hiện được nếu không lắp ráp |
| Độ chính xác kích thước | Cao – điển hình là ±0,1–0,25 mm | Trung bình – ±0,5–1,0 mm | Rất cao – có thể đạt được ±0,05 mm |
| Hoàn thiện bề mặt (Ra) | Tốt – điển hình là 1,6–3,2 μm; có thể được đánh bóng | Thô – 6–12 mm; yêu cầu gia công chính xác | Tuyệt vời – 0,8–1,6 μm có thể đạt được khi hoàn thiện |
| Tùy chọn vật chất | Rộng - thép không gỉ, Hợp kim niken, đồng, Hợp kim đồng | Rộng - sắt, Thép, đồng, nhôm | Rộng - phụ thuộc vào tình trạng sẵn có của kho có thể gia công |
| Kích thước lô | Thấp đến trung bình – 1–1000+ bộ phận | Trung bình đến cao – tiết kiệm cho quy mô lớn, các bộ phận đơn giản | Chất thải vật liệu thấp làm tăng chi phí cho các bộ phận lớn |
| Thời gian dẫn đầu | Vừa phải - mẫu sáp & yêu cầu xây dựng vỏ | Ngắn đến trung bình – chuẩn bị khuôn tương đối nhanh | Thay đổi - phụ thuộc vào độ phức tạp gia công |
Chất thải vật chất |
Hình dạng thấp - gần lưới giúp giảm phế liệu | Trung bình – cổng và ống đứng tạo ra một số chất thải | Quá trình trừ cao tạo ra chip và offcut |
| Chi phí cho mỗi phần | Trung bình đến cao – các bước gia công và xử lý làm tăng chi phí, kinh tế cho các bộ phận phức tạp | Thấp đến trung bình – khuôn đơn giản hơn, các bộ phận lớn hơn rẻ hơn | Gia công cao – rộng rãi trên quy mô lớn, các bộ phận phức tạp là đắt tiền |
| Sức mạnh & Chính trực | Tuyệt vời - cấu trúc vi mô dày đặc, độ xốp tối thiểu nếu được kiểm soát | Trung bình - nguy cơ tạp chất và độ xốp liên quan đến cát | Tuyệt vời - đồng nhất, Không có khuyết điểm đúc |
| Yêu cầu xử lý sau | Thường ở mức tối thiểu – một số gia công, Hoàn thiện | Thường quan trọng – yêu cầu gia công và hoàn thiện | Tối thiểu - hoàn thiện cuối cùng chỉ dành cho dung sai chặt chẽ |
| Các ứng dụng điển hình | Thân bơm có thành mỏng, kênh thủy lực phức tạp, kháng ăn mòn | Lớn, vỏ máy bơm đơn giản hoặc các bộ phận kết cấu | Thân bơm tùy chỉnh hoặc nguyên mẫu yêu cầu độ chính xác cực cao |
12. Phần kết luận
Thân bơm đúc đầu tư kết hợp sự tự do trong thiết kế với tính toàn vẹn của luyện kim, khiến chúng trở thành lựa chọn tuyệt vời cho nhiều ứng dụng xử lý chất lỏng—đặc biệt khi có hình học bên trong phức tạp, hợp kim kỳ lạ hoặc dung sai chặt chẽ được yêu cầu.
Thành công phụ thuộc vào thiết kế ban đầu để đúc, lựa chọn vật liệu sáng suốt, kiểm soát quá trình cẩn thận (rót, pháo kích, Điều trị nhiệt), và các chương trình QA/NDT mạnh mẽ.
Đối với các hệ thống bơm quan trọng—hàng hải, sản xuất hóa chất hoặc năng lượng—đúc đầu tư có thể mang lại kết quả đáng tin cậy, các thành phần kinh tế khi được chỉ định và thực hiện chính xác.
Câu hỏi thường gặp
Kích thước tối đa của thân máy bơm có thể được đúc đầu tư?
Thực hành tại cửa hàng điển hình dao động lên tới ~ 50–100 kg mỗi bộ phận, nhưng mức tối đa thực tế phụ thuộc vào khả năng của xưởng đúc và tính kinh tế.
Thân bơm rất lớn thường được sản xuất bằng cách đúc cát hoặc chế tạo/hàn.
Tôi nên thiết kế phụ cấp gia công bao nhiêu để đúc mẫu đầu tư?
Cho phép 0.2Cấm2,0 mm tùy thuộc vào mức độ quan trọng và độ chính xác của vỏ. Chỉ chỉ định các khoản phụ cấp chặt chẽ hơn khi xưởng đúc đảm bảo vỏ chính xác.
Chất liệu nào tốt nhất cho thân máy bơm nước biển?
Thép không gỉ song và hợp kim đồng-niken chọn lọc là những lựa chọn phổ biến do khả năng chống rỗ clorua và hiệu suất bám bẩn sinh học vượt trội; lựa chọn cuối cùng phụ thuộc vào nhiệt độ, điều kiện vận tốc và xói mòn.
Thời gian quay vòng thông thường đối với thân máy bơm đúc đầu tư là bao nhiêu?
Các hoạt động sản xuất nhỏ thường mất 4Tuần8 tuần từ phê duyệt mẫu đến các bộ phận hoàn thiện; các nguyên mẫu đơn lẻ có thể nhanh hơn với các mẫu in 3D nhưng vẫn yêu cầu lịch trình bắn vỏ và nấu chảy.
Làm cách nào để chỉ định tiêu chí chấp nhận cho độ xốp?
Sử dụng tiêu chuẩn NDT của ngành (X quang, CT, UT) và xác định mức độ chấp nhận theo phần trăm độ xốp theo thể tích hoặc thông qua hình ảnh tham chiếu.
Thân bơm duy trì áp suất tới hạn thường yêu cầu độ xốp <0.5% theo khối lượng và khả năng chấp nhận chụp ảnh bức xạ theo tiêu chuẩn của khách hàng.

