Вступ
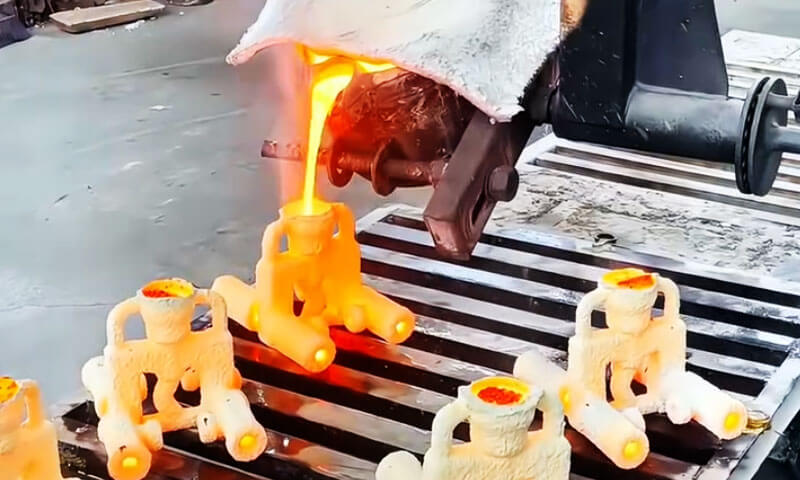
В лиття по моделлю, танення - це лише половина справи. Справжнє перетворення починається, коли розплавлений сплав потрапляє в керамічну оболонку і починає втрачати тепло.
У той момент, метал переходить з рідкого стану в твердий, і все майбутнє кастингу вирішується: його обґрунтованість, його внутрішню структуру, його точність розмірів, і його схильність до дефектів.
Цей перехід із рідкого стану в твердий називається затвердіння.
Металургійною мовою, його також називають первинна кристалізація, тому що це включає зародження, ріст кристалів, і формування остаточної структури металу.
З точки зору теплопередачі, однак, Затвердіння найкраще розуміти як процес, за допомогою якого тепло переходить від лиття до форми, а потім у навколишнє середовище.
Ці дві точки зору описують одну і ту ж подію, але вони наголошують на різних інженерних питаннях.
Металургійний погляд запитує: Як утворюються ядра? Як ростуть зерна? Яка структура розвивається?
Тепловий вид запитує: Як швидко виливок втрачає тепло? З чого починається твердіння? Де можуть з’явитися дефекти усадки? Як можна контролювати процес?
Для лиття по моделлю, тепловий вид особливо практичний. Багато поширених дефектів лиття, таких як помилки, порожнини усадки, мікроусадка, Гарячі сльози, Газовий пористість, сегрегація, і включення — тісно пов’язані з тим, як лиття твердне.
Таким чином, глибоке розуміння затвердіння є важливим для проектування литників, піднімаючись, товщина оболонки, температура попереднього нагріву, умови охолодження, і спрямована стратегія заморожування.
1. Чому затвердіння має значення при лиття за моделлю
Виливок не виходить з ладу тільки тому, що метал був залитий неправильно. Дуже часто, першопричина криється в тому, як метал затвердів після заливки.
Якщо твердіння відбувається занадто швидко в неправильній області, секція може замерзнути, не встигнувши повністю наповнитися.
Якщо це занадто повільно, усадка і сегрегація можуть стати більш серйозними.
А якщо температурне поле нерівномірне, гарячі точки можуть залишатися рідкими ще довго після того, як навколишня оболонка затверділа, створення умов для утворення порожнин або розтріскування.
Лиття по моделлю особливо чутливий, оскільки в процесі використовується керамічна оболонка, а не товста, високоізоляційна піщана форма.
Цю оболонку можна сконструювати для точності та дрібних деталей, але це також означає, що теплове середовище є дуже обдуманим.
Товщина оболонки, розігріти, покриття, утеплення, і температура заливки металу формують температурне поле і, отже, визначають кінцеву якість лиття.
На практиці, твердіння - це прихована архітектура виливка. Форма може визначати геометрію, але твердіння визначає внутрішню реальність.
2. Температурне поле виливків по моделлю
Основна концепція температурного поля лиття
Майже всі фізичні явища, що відбуваються під час затвердіння виливка, є термодинамічними функціями, що залежать від температури.
Основна мета дослідження теплообміну твердіння полягає в моніторингу динамічних коливань температурного поля в литтях і керамічних оболонках з часом..
Аналізуючи розподіл температурного поля, інженери можуть точно прогнозувати критичні показники виробництва:
оперативний розмір зон затвердіння на поперечних перерізах, швидкість поширення фронтів затвердіння, просторовий розподіл дефектів усадки, і загальний час затвердіння.
Ці аналітичні дані надають надійну теоретичну підтримку для проектування ліберної системи, розташування стояка, і допоміжні заходи охолодження.
У власне виробництво лиття по моделлю, звичайні допоміжні процеси, такі як обгортання бавовною, водяне охолодження, розміщення холодної праски, потовщення покриття,
і примусове повітряне охолодження істотно змінюють розподіл температурного поля для регулювання послідовності охолодження.
Хоча складні математичні моделі та термодинамічні формули застосовуються в чисельних розрахунках моделювання,
ця стаття спрощує абстрактні математичні виведення та зосереджується на практичних промислових принципах теплопередачі для інтуїтивного розуміння.
Практичні характеристики теплообміну в масовому виробництві
Більшість виробничого персоналу схильні надто спрощувати процес охолодження, просто оцінюючи стан затвердіння за інтуїтивно зрозумілим часом охолодження, ігноруючи складні внутрішні механізми теплопровідності.
В лиття по моделлю, загальна система розсіювання тепла включає теплове випромінювання та конвекцію від керамічних оболонок до атмосферного середовища.
Різні способи розміщення охолодження істотно впливають на ефективність теплообміну: готові оболонки можна помістити на решітки для охолодження, піщані ліжка, або засипати в пісок.
Насипання піску в грунт є типовим низькоефективним методом охолодження. Товсті шари піску ізолюють керамічну оболонку, різке уповільнення зовнішнього розсіювання тепла.
Тривале утримання при високій температурі не тільки подовжує цикли затвердіння, але також викликає несприятливі хімічні реакції на дефектних матеріалах оболонки, призводить до хімічного прилипання піску, точкова поверхня, пористість шлаку, і складне видалення оболонки.
У крайньому гіпотетичному сценарії, якщо керамічна оболонка забезпечує абсолютну теплоізоляцію без теплопровідності або випромінювання, розплавлений сплав всередині ніколи не застигне повністю,
що інтуїтивно демонструє вирішальну роль розсіювання тепла в твердінні.
Гетерогенне охолодження, викликане структурними & Відмінності товщини оболонки
Промислове лиття по виплавленим моделям неминуче містить складні геометричні елементи, включаючи канавки, внутрішні порожнини, різкі куточки, і перехідні вигини.
Ці складні структури призводять до нерівномірної товщини керамічної оболонки. Навіть для ідентичних позицій на одній партії продукції, непослідовні ручні операції нанесення покриття призводять до неоднорідної товщини оболонки.
Нерівномірний термічний опір оболонки порушує природну послідовність охолодження: початково встановлені зони швидкого затвердіння затримують затвердіння, в той час як товсті зони з потребою в годівлі передчасно охолоджуються.
Ця невпорядкована послідовність затвердіння безпосередньо викликає аномальні порожнини усадки та локалізовану пористість.
Прихована теплота кристалізації & Внутрішня термічна напруга
За межами макроскопічного розсіювання тепла оболонки, прихована теплота кристалізації є ключовим фактором, який часто забувають.
Під час перетворення рідини на тверду, сплави постійно виділяють приховану теплоту, який повторно нагріває сусідні затверділі зони та затримує подальший прогрес затвердіння.
На відміну від спрощеного пізнання пошарового зовнішнього затвердіння, фактична межа затвердіння є нерегулярною та коливається.
Крім того, нерівномірна теплопровідність породжує неоднорідну внутрішню термічну напругу по всій виливці.
Надмірно концентроване теплове напруження поширюється вздовж меж зерен і структурних слабких місць, з часом утворюються дефекти гарячого розриву та холодного розтріскування.
В даний час, Основне програмне забезпечення для моделювання лиття спирається на термодинамічні математичні моделі для обчислення розподілу температурного поля, прогнозування тривалості затвердіння та розташування дефектів усадки.
Слід зазначити, що такі початкові граничні умови, як температура оболонки, температура навколишнього середовища, і температура заливки сплаву безпосередньо визначають точність моделювання.
3. Ключові фактори, що впливають на затвердіння
| Фактор | На що впливає | Інженерний наслідок |
| Теплопровідність металу | Як швидко температура вирівнюється всередині виливка | Високий коефіцієнт дифузії створює більш плоский температурний профіль і менші градієнти; низька дифузія створює більш круті градієнти. |
| Прихована теплота кристалізації | Скільки тепла виділяється при заморожуванні | Висока прихована теплота подовжує твердіння та вирівнює температурне поле. |
| Температура затвердіння | Температурний рівень, при якому відбувається замерзання | Вищі температури замерзання зазвичай збільшують температурні градієнти та нагрівання форми. |
Термічні властивості цвілі |
Як швидко оболонка поглинає і передає тепло | Швидше поглинання тепла прискорює затвердіння, але також може збільшити інтенсивність градієнта. |
| Температура | Початкова теплова енергія в розплаві | Високий перегрів затримує затвердіння; менший перегрів скорочує час заморожування, але може збільшити ризик неправильного запуску. |
| Товщина стінки лиття | Теплоємність і час заморожування | Товсті зрізи охолоджуються повільніше і частіше утворюють дефекти усадки. |
| Геометрія та дизайн кутів | Локальна концентрація тепла та спрямоване заморожування | Крива, кути, і переходи секцій можуть створювати гарячі точки або покращувати охолодження залежно від форми. |
4. Вплив властивостей металу на затвердіння
Коефіцієнт теплопровідності
Коефіцієнт теплопровідності описує, наскільки швидко тепло поширюється через матеріал.
На кастингу, вищий коефіцієнт теплопровідності означає, що різниця температур між поверхнею та центром зникає швидше. Результатом є більш рівномірне температурне поле.
Нижчий коефіцієнт теплопровідності означає, що тепло довше залишається в центрі, створення більш крутого температурного профілю.
Це важливо, тому що напрямок і швидкість замерзання залежать від того, наскільки швидко тепло може рухатися крізь метал.
Всі інші рівні, метали з низьким коефіцієнтом теплопровідності мають тенденцію твердіти з сильнішим температурним градієнтом і більшим ризиком внутрішніх гарячих точок.
Прихована теплота
Коли розплавлений метал твердне, він виділяє приховане тепло. Це тепло не зникає миттєво; його необхідно перемістити в шкаралупу, перш ніж можна буде заморозити.
Більша прихована теплота означає, що виливок повинен виділяти більше енергії, перш ніж буде досягнуто повне затвердіння. Це збільшує час заморожування та вирівнює температурне поле.
Температура замерзання
Має значення і абсолютна температура застигання. Метал, який замерзає при вищій температурі, залишає систему форми гарячою довше.
Різниця температур між ливарною поверхнею та внутрішньою оболонкою може стати більшою, що впливає на температурне поле та ймовірне розташування дефектів.
Загалом, легкоплавкі кольорові сплави, як правило, демонструють відмінні характеристики охолодження, ніж високотемпературні сталі та чавуни, що є однією з причин, чому лиття по виплавленим моделям реагує по-різному залежно від групи сплавів.
5. Вплив цвілі та властивостей оболонки
Оболонка не пасивна. Це активний термічний партнер у твердінні.
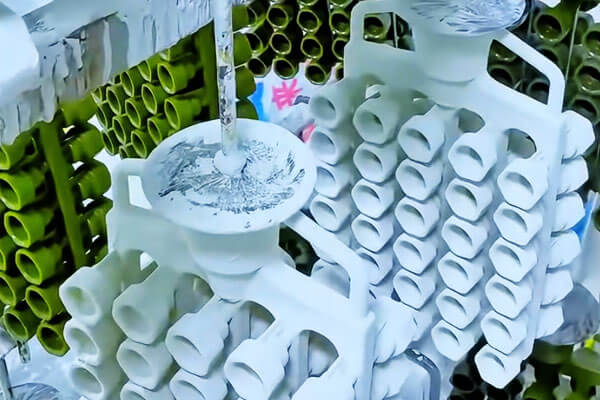
Теплопоглинання оболонки
Оболонка, яка швидко поглинає тепло, прискорить застигання.
Це може бути корисно, коли важлива точність або час циклу, але він також може створити різкіший градієнт температури.
Оболонка, яка повільніше поглинає тепло, подовжить час затвердіння та може зробити температурне поле більш плоским, але це також може збільшити ризик усадки, якщо годівля не розроблена належним чином.
Шкаралупу попередньо розігріти
В лиття по моделлю, попередній нагрів оболонки є основною змінною процесу.
Більш гаряча оболонка зменшує термічний удар і може покращити наповнення, але це також зменшує теплову рушійну силу для затвердіння на початку.
Більш холодна оболонка швидше відводить тепло, але може створити ризики течії або неправильної роботи, якщо метал занадто швидко втрачає температуру під час заповнення.
Таким чином, попередній нагрів оболонки є балансом між наповнювальна здатність і контроль затвердіння.
Товщина оболонки та місцеве покриття
Місцева товщина оболонки може змінюватися через техніку виготовлення оболонки, геометрія, та операторська практика. Більш товсті секції оболонки краще ізолюють і охолоджують інакше, ніж тонкі секції.
Це може ненавмисно змінити послідовність затвердіння, через що «правильна» область замерзає занадто рано або «неправильна» область залишається рідкою занадто довго.
Ось чому однорідність оболонки має таке велике значення. Нерівномірна товщина оболонки може перетворити виливок, який виглядає добре сконструйованим, у виливок із прихованою усадкою або проблемами деформації.
6. Вплив умов заливки
Умови заливки не просто визначають, чи заповнюється форма. Вони також визначають початкову точку застигання.
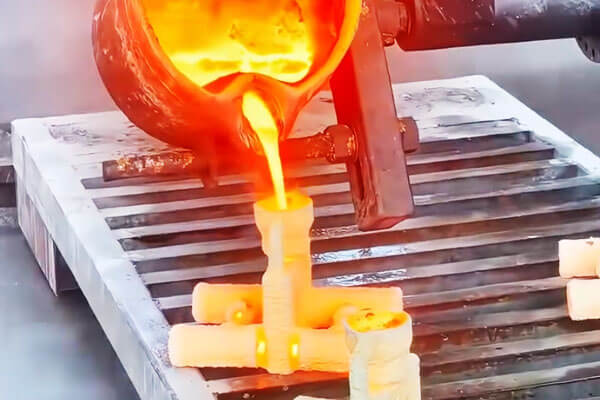
Перегрівати
Перегрів — це величина, на яку температура розплавленого металу перевищує ліквідус або поріг замерзання.
Невелика кількість перегріву допомагає металу залишатися рідким достатньо довго, щоб заповнити форму.
Але якщо перегрів занадто високий, він ефективно збільшує теплову енергію, яку шкаралупа повинна видалити перед початком заморожування.
Більший перегрів зазвичай означає:
- більший час застигання,
- більш плоский або уповільнений фронт замерзання,
- підвищене теплове навантаження на корпус,
- і потенційно більший ризик сегрегації або спотворення, якщо шлях охолодження не контролюється.
Швидкість заливки
Швидкість заливки впливає як на якість наповнення, так і на термостабільність. Занадто повільно, і метал може почати замерзати до того, як порожнина заповниться.
Занадто швидко, і турбулентність, захоплений газ, або може статися ерозія оболонки. Ідеальна швидкість заливки дозволяє плавно заповнювати форму, зберігаючи контрольоване теплове поле.
Температура заливки vs. тип металу
Вплив температури заливки залежить від сплаву та шляху лиття.
У деяких системах, особливо ті, що мають високу теплопровідність форми або металеві форми, надлишок перегріву швидко втрачається, і ефект може бути менш драматичним.
В лиття по моделлю, однак, властивості оболонки та геометрія деталей часто роблять температуру заливки дуже важливою змінною.
7. Вплив геометрії лиття
Геометрія лиття відіграє центральну роль у шляху затвердіння.
Товщина стіни
Товсті зрізи утримують більше тепла і повільніше застигають. Тонкі зрізи швидко замерзають.
Ця різниця створює спрямовану схему заморожування, яку можна використовувати свідомо або, якщо погано розроблено, може створювати дефекти.
Форма і кути
Форма змінює місцеве охолоджуюче середовище. Опуклі поверхні зазвичай охолоджуються інакше, ніж плоскі поверхні, оскільки навколишній об’єм оболонки, доступний для поглинання тепла, змінюється.
Увігнуті поверхні та внутрішні кути часто охолоджуються повільніше, оскільки маса оболонки навколо них більш обмежена, а шлях теплового потоку менш сприятливий.
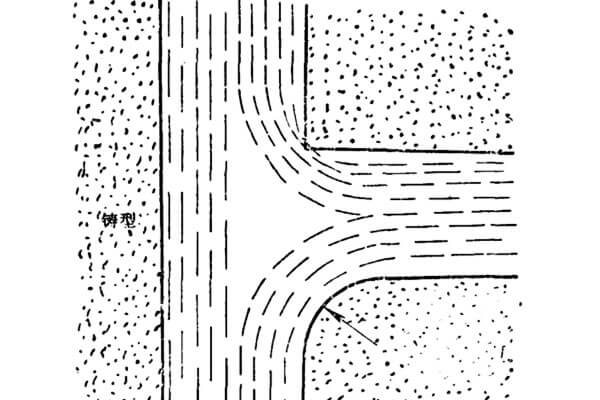
Радіус проти гострого кута
Гострий внутрішній кут - це класичне розташування гарячих точок.
Заміна гострого внутрішнього кута радіусом збільшує площу теплообміну та сприяє більш рівномірному затвердінню кута.
Тому для зменшення концентрації гарячих тріщин і усадки часто використовують внутрішні галтелі.
Поширене непорозуміння полягає в тому, що радіус просто «додає товщину» і тому повинен охолоджуватися повільніше.
Насправді, більша поверхня теплопередачі може переважити додаткову локальну масу, покращуючи, а не погіршуючи поведінку твердіння.
Переходи розділів
Раптовий перехід від товстого до тонкого може порушити послідовність заморожування.
Тонка частина може замерзнути першою та ізолювати більш товсту частину, який потім стає вразливим до усадки.
Хороша конструкція лиття дозволяє уникнути різких теплових перепадів, коли це можливо.
8. Режими затвердіння та їх практичне значення
Затвердіння можна розуміти в широкому сенсі з точки зору того, як фронт замерзання просувається через деталь.
Спрямоване затвердіння
Це ідеальний випадок у дизайні лиття. Метал поступово застигає від одного кінця або поверхні до стояка або області подачі, тому рідкий метал може безперервно живити зону усадки.
Спрямоване затвердіння є основою надійного дизайну лиття, оскільки воно допомагає запобігти усадочним порожнинам.
Охолоджуюче затвердіння
Якщо локальна територія замерзає занадто рано, тому що вона швидко втрачає тепло, вона може поводитися як охолоджена зона.
Це може бути корисним у деяких випадках, але якщо затверділа область блокує подачу до інших областей, можуть виникнути дефекти усадки.
Одночасне затвердіння
Якщо велика ділянка замерзає майже одночасно по всьому об’єму, годування усадки ускладнюється.
Цей режим зазвичай менш бажаний, якщо тільки процес не був спеціально розроблений для його підтримки.
Практичною метою лиття по виплавлюваним моделям зазвичай є керування процесом затвердіння таким чином, щоб подача залишалася можливою, доки остання критична гаряча точка не замерзне.
9. Поширені дефекти, що утворюються під час затвердіння
Багато ливарних дефектів виникають на стадії заморожування, не під час заливки.
Усадкова порожнина
У міру застигання рідкого металу, це договори. Якщо скорочення не живиться сусіднім рідким металом, в останньому регіоні може утворитися порожнина для замерзання.
Мікроусадка або усадкова пористість
Замість однієї видимої порожнини, виливок може містити багато дрібних внутрішніх пустот у зоні недостатнього живлення.
Вони особливо шкідливі для високоякісних виливків, оскільки вони можуть знизити міцність і стійкість до протікання.
Гарячі сльози
Якщо виливок стримується під час усадки, а оболонка або геометрія перешкоджають вільному стисненню, розтріскування може виникнути, коли метал ще частково твердий.
Різкі куточки, різкі зміни розділу, а погано контрольовані температурні градієнти збільшують цей ризик.
Сегрегація
Під час застигання, легуючі елементи можуть не залишатися ідеально однорідними.
Між районами раннього і пізнього замерзання можуть утворюватися локальні відмінності в складі. Це може вплинути на механічні властивості та корозійну поведінку.
Газовий пористість
Якщо в розплаві присутній газ або оболонка не може належним чином вентилюватися, газові кишені можуть потрапити в пастку, коли метал замерзає.
Це особливо серйозно для точного лиття, де внутрішня надійність має значення.
10. Як контролюється затвердіння в литті за моделлю
Мета проектування процесу полягає не просто в тому, щоб дати металу замерзнути. Він полягає в тому, щоб заморозити його контрольованим способом.
Практичні методи включають:
- вибір відповідної температури заливки,
- попередньо розігрівши шкаралупу до потрібного рівня,
- контроль товщини оболонки та покриття,
- проектування литників і стояків для спрямованого заморожування,
- використання охолодження або місцевої ізоляції, де це необхідно,
- управління умовами охолодження після заливки,
- і збереження температурного поля максимально передбачуваним.
У багатьох ливарних, те, що здається «проблемою ливарного дефекту», насправді є проблемою контролю твердіння.
Якщо температурне поле неправильне, жодна подальша перевірка не може повністю відновити деталь.
11. Висновок
Лиття по виплавленим моделям часто викликає захоплення за його точність і якість поверхні, але ці якості досягаються лише тоді, коли твердіння правильно розуміють і контролюють.
Перехід від рідкого до твердого – це місце, де створюється внутрішня структура, де живлення збережено або втрачено, і де більшість серйозних дефектів лиття або запобігають, або народжуються.
Центральний урок простий: хороше виплавляне лиття не тільки правильно заливається, але заморозили правильно.
Температурне поле, поведінка оболонки, стан заливки, і геометрія відливки працюють разом, щоб визначити, чи остаточна частина стане добротною, конюшня, і корисний.
Тому розуміння затвердіння не є теоретичною вправою. Це одна з найбільш практичних навичок у інженерії лиття за моделлю.