


Bugünün üretim dünyasında, işleme vs. Döküm, yüksek kaliteli parçalar üretmek için en yaygın kullanılan süreçlerden ikisidir.
Bu yöntemler, her şeyi yaratmada çok önemli bir rol oynamaktadır. Sofistike Tıbbi İmplantlar ile sağlam otomotiv bileşenleri.
Projeniz için doğru süreci seçmek esastır ve tasarım karmaşıklığı gibi çeşitli faktörlere bağlıdır, Malzeme Gereksinimleri, ve bütçe kısıtlamaları.
Bu makalede, İşleme ve arasında ayrıntılı bir karşılaştırma sağlayacağız.. döküm,
Farklı özelliklerini vurgulamak ve üretim ihtiyaçlarınız için en bilinçli kararı vermenize yardımcı olmak.
1. giriiş: Döküm ve işlemeyi anlamak
İkisi birden döküm Ve işleme temel üretim süreçleridir, her biri kendi yararları ve uygulamaları ile.
Döküm karmaşık şekiller oluşturmak için erimiş metalin bir kalıba dökülmesini içerir,
sırasında işleme CNC makineleri gibi araçları kullanarak katı bir iş parçasından malzemeyi çıkarma sürecini ifade eder..
İkisi de yüksek kaliteli parçalar üretebilirken, Bu iki yöntem arasında seçim yapmak, benzersiz yeteneklerini ve sınırlamalarını anlamayı gerektirir.
2. Döküm nedir?
Döküm bir üretim sürecidir erimiş malzeme—Tezik olarak metal veya alaşım - katılaştırmak ve kalıp şeklini almak için bir kalıp boşluğuna dökülür.
Bu çok yönlü süreç, karmaşık parçaların ve şekillerin oluşturulmasına izin verir, diğer yöntemleri kullanmayı başarmak zor veya pahalı olur.
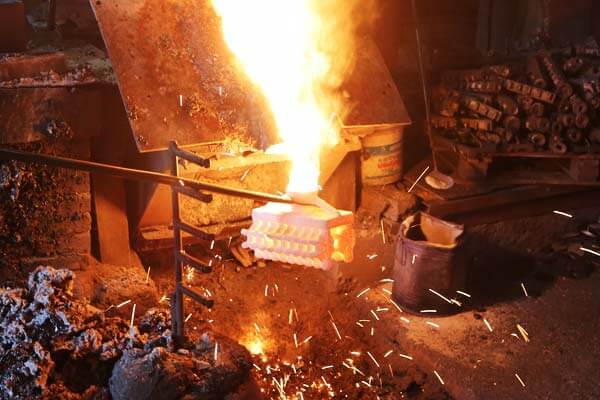
Metal işleme için en eski yöntemlerden biridir ve bugün endüstrilerde yaygın olarak kullanılmaya devam etmektedir..
Döküm sırasında, Malzeme erimiş bir duruma ısıtılır, Ve doğru sıcaklığa ulaştığında, istenen geometriyi yansıtan bir kalıp içine dökülür.
Malzeme soğur ve katılaşır, parçayı oluşturmak, daha sonra kalıptan çıkarılır.
Daha sonra, Kesme gibi gerekli son dokunuşlar, bileme, veya parlatma - nihai ürünü elde etmek için uygulanır.
Anahtar döküm türleri:
Kum dökümü:
- Süreç Genel Bakış: Kum dökümü en yaygın ve uygun maliyetli yöntemdir, Özellikle büyük parçalar için.
Parçanın bir deseni ahşaptan yapılır, plastik, veya metal ve kuma gömülü.
Kum desenin etrafında sıkıca paketlenmiştir, ve sonra parçayı oluşturmak için erimiş metal kalıba dökülür.
Kum dökümü - Başvuru: Otomotivte yaygın olarak kullanılır, havacılık, ve motor blokları gibi parçalar için ağır makine endüstrileri, vites, ve endüstriyel makineler bileşenleri.
- Avantajlar: Düşük Takım Maliyetleri, Büyük parçaları işlemek için esneklik, ve çeşitli metaller için uygunluk.
- Dezavantajlar: Diğer yöntemlere kıyasla daha az hassas toleranslar ve pürüzlü yüzey kaplamaları.
Hassas Döküm (Kayıp-Ağlama Dökümü):
- Süreç Genel Bakış: İçinde yatırım kadrosu, parçanın bir balmumu deseni yaratılır, ve sonra bir seramik kabukla kaplanmış.
Kabuk balmumu çıkarmak için ısıtılır, içi boş bir kalıp bırakmak. Daha sonra parçayı oluşturmak için erimiş metal kalıba dökülür.
Hassas Döküm - Başvuru: Yüksek hassasiyet gerektiren parçalar için kullanılır, türbin bıçakları gibi, Tıbbi İmplantlar, ve havacılık bileşenleri.
- Avantajlar: Yüksek boyutlu doğruluk, Mükemmel yüzey kaplaması, ve karmaşık iç geometriler yaratma yeteneği.
- Dezavantajlar: Daha yüksek işçilik maliyetleri ve daha yavaş üretim oranları, çoğunlukla daha küçük parçalar için uygun.
Döküm:
- Süreç Genel Bakış: Die Döküm erimiş metali çelik kalıplara zorlamayı içerir (Dies olarak da bilinir) yüksek basınç altında.
Metal kalıp içinde hızla soğur, Sağlam bir parça oluşturmak. Ölümler yeniden kullanılabilir, Bu süreci yüksek hacimli üretim için ideal hale getirmek.
Döküm - Başvuru: Küçük ila orta boy parçaların kütle üretiminde yaygın olarak kullanılır, konutlar gibi, konektörler, ve otomotiv bileşenleri.
- Avantajlar: Hızlı Üretim Döngüleri, yüksek hassasiyet, Mükemmel yüzey kaplamaları, ve iyi tolerans kontrolü.
- Dezavantajlar: Kullanılabilecek alaşımlar üzerindeki yüksek başlangıç takım maliyetleri ve sınırlamaları, Çinko gibi düşük eritme noktalı metaller için en uygun olduğu için, alüminyum, ve magnezyum.
Kalıcı kalıp dökümü:
- Süreç Genel Bakış: Die Casting'e benzer, Ama yüksek baskı yerine, Erimiş metal, çelik veya demirden yapılmış yeniden kullanılabilir kalıplara dökülür.
Bu teknik genellikle kum dökümünün sağlayabileceğinden daha iyi mekanik özellikler gerektiren parçalar için kullanılır.. - Başvuru: Pistonlar gibi parçalar için otomotiv üretiminde yaygın, silindir kafaları, ve tekerlekler.
- Avantajlar: Kum dökümüne kıyasla gelişmiş boyutsal doğruluk ve yüzey kaplaması, daha hızlı soğutma oranları ile daha iyi mekanik özelliklere neden olur.
- Dezavantajlar: Kum dökümüne kıyasla daha pahalı takımlar ve orta boy parçalarla sınırlı.
Savurma döküm:
- Süreç Genel Bakış: Santrifüj döküm, Erimiş metal dönen bir kalıp içine dökülür, Santrifüj kuvvetinin malzemeyi kalıp duvarları boyunca eşit olarak dağıtır.
Bu özellikle silindirik parçalar için yararlıdır, borular veya burçlar gibi. - Başvuru: Üretim borularında yaygın, vites, ve diğer silindirik bileşenler.
- Avantajlar: Yoğun, tek tip malzeme dağılımı, ve azaltılmış gözeneklilik.
- Dezavantajlar: Dairesel veya silindirik şekillerle sınırlı ve karmaşık tasarımlar için daha az uygun.
Dökümün temel avantajları:
- Karmaşık geometriler: Yalnızca işleme ile yaratmak zor veya imkansız olan karmaşık iç ve dış şekillere sahip parçalar üretmede mükemmel döküm..
- Büyük hacimler için uygun maliyetli: Kalıplar yapıldıktan sonra, Döküm, büyük miktarlarda parça üretmek için çok uygun maliyetli bir yöntem olabilir., kitlesel üretim için ideal.
- Malzeme esnekliği: Döküm, çok çeşitli metal ve alaşımları barındırabilir,
alüminyum dahil, bronz, dökme demir, çelik, ve süper alaşım. Bu, özel malzemeler gerektiren sektörler arasında çok yönlü hale getirir. - Yüksek tolerans ve yüzey kalitesi (Hassas Döküm): Diğer döküm yöntemleriyle karşılaştırıldığında,
yatırım kadrosu Üstün yüzey kaplamaları ve sıkı toleranslar sunar, Yüksek hassasiyet gerektiren parçalar için uygun. - Düşük maddi atık: Döküm, net şeklinde parçalar üretir, Malzeme israfını en aza indirmek ve pahalı ikincil işleme ihtiyacını azaltmak.
Dökümün temel hususları ve sınırlamaları:
- Hassasiyet ve toleranslar: Bazı döküm yöntemleri iyi boyutsal doğruluk sağlar, . tolerans döküm parçalarının genellikle işleme yöntemleri kullanılarak yapılan parçalar kadar yüksek değildir.
Kum döküm gibi bazı döküm işlemleri daha sert yüzey kaplamalarına neden olabilir ve ek işlem sonrası ek gerektirebilir. - Kurulum Maliyetleri: İlk kalıp tasarımı ve üretimi pahalı olabilir, özellikle karmaşık parçalar için veya kalıp veya yatırım dökümü gibi işlemler için yüksek kaliteli kalıplar kullanırken.
Fakat, Maliyet yüksek hacimli üretim üzerinden itfa edilebilir. - Kurşun zamanı: Döküm, özellikle karmaşık kalıplar veya karmaşık tasarımlarla, İşleme veya katkı üretim yöntemlerine kıyasla daha uzun teslim süreleri gerektirebilir.
Bu, sıkı zaman çizelgeleri ile projeleri etkileyebilir. - Malzeme sınırlamaları: Bazı döküm işlemleri sadece belirli malzemeler için uygundur,
alüminyum veya çinko bazlı alaşımlar gibi, ve yüksek eritme noktalı metaller veya daha karmaşık alaşımlarla çalışırken sınırlıdır.
Döküm uygulamaları:
- Otomotiv: Motor blokları, dişli kutuları, ve egzoz bileşenleri.
- Havacılık: Türbinli bıçaklar, motor parçaları, ve yapısal bileşenler.
- Yapı: Borular ve kirişler gibi büyük bileşenler.
- Deniz: Tekne pervaneleri, deniz armatürleri, ve yapısal parçalar.
- Tüketici Ürünleri: Dekoratif öğeler, tencere, ve donanım bileşenleri.
3. İşleme nedir?
İşleme İstenen şekle ulaşmak için hassas kesme araçlarını kullanarak malzemenin katı bir iş parçasından çıkarılmasını içeren bir üretim üretimi sürecidir., boyut, ve bitirmek.
Dökümün aksine, Malzemenin bir kalıp içine döküldüğü yer, İşleme, kesin özelliklere sahip bir parça oluşturmak için malzemeyi daha büyük bir parçadan çıkarır.
Bu süreç, yüksek hassasiyet gerektiren endüstrilerde çok önemlidir, havacılık gibi, otomotiv, tıbbi cihazlar, ve elektronik.
İşleme tipik olarak kullanılarak gerçekleştirilir CNC (Bilgisayar Sayısal Kontrolü) makineler, belirli araç yollarını takip edecek şekilde programlanmıştır, olağanüstü doğruluk ve tekrarlanabilirlik sağlar.
Her ne kadar işleme geleneksel takım tezgahları kullanılarak manuel olarak yapılabilir, Otomatik işlemenin yükselişi üretim verimliliğini önemli ölçüde artırdı, tutarlılık, ve hız.
İşleme işlemleri türleri
CNC İşleme
- Süreç Genel Bakış: CNC işleme önceden programlanmış bilgisayar yazılımının takım takımlarını kontrol ettiği otomatik bir işlemdir
beğenmek torbalar, fareler, ve matkaplar. Karmaşık geometrilerle yüksek hassasiyetli parçalar oluşturmak için yaygın olarak kullanılır.
CNC işleme - Avantajlar: Yüksek doğruluk, Mükemmel tekrarlanabilirlik, Hızlı Üretim Süreleri, ve düşük işçilik maliyetleri.
- Dezavantajlar: Programlama ve takımlar nedeniyle daha yüksek başlangıç kurulum maliyetleri, ve dökümle karşılaştırıldığında büyük parçalar için ideal değil.
Manuel işleme
- Süreç Genel Bakış: Manuel işlemede, Yetenekli operatörler makineleri doğrudan kontrol edin, Her parça için araçları ve ayarları ayarlama.
Daha fazla emek ve uzmanlık gerektirirken, Bir kerelik parçalar için esneklik sunar, onarım, ve küçük parti üretimi. - Avantajlar: Özel işte esneklik, Tek parça veya küçük partiler için daha düşük maliyet, ve anında ayarlamalar yapma yeteneği.
- Dezavantajlar: Daha yavaş üretim oranları, daha yüksek işçilik maliyetleri, ve CNC işlemeden daha az tutarlılık.
Elektrik Boşaltma İşleme (Erozyon)
- Süreç Genel Bakış: Erozyon Bir iş parçasından malzemeyi aşındırmak için elektrik kıvılcımları kullanır, sert metaller ve karmaşık şekiller için ideal.
Kalıp ve kalıp yapma için yaygın olarak kullanılır, yanı sıra küçük delikleri veya hassas konturları olan bileşenler için.
Elektrik Boşaltma İşleme - Avantajlar: Sert malzemeleri işleyebilir, İyi detaylar elde eder, ve ısıdan etkilenen minimum bölgeler üretir.
- Dezavantajlar: Daha yavaş süreç ve daha yüksek operasyonel maliyetler, seri üretim için daha az uygun hale getirmek.
Bileme
- Süreç Genel Bakış: Bileme İş parçasından malzemeyi çıkarmak için aşındırıcı bir tekerlek kullanır, Tipik olarak yüzey kaplamalarını geliştirmek ve sıkı toleranslar elde etmek için.
Kesin yüzey elde etmek için işlemede son adımdır. - Avantajlar: Pürüzsüz yüzeyler ve sıkı toleranslar elde etmek için mükemmel.
- Dezavantajlar: Doğru yönetilmezse ve diğer işlemlerden daha yavaş olan malzeme özelliklerini değiştirebilen ısı üretir.
Broşa
- Süreç Genel Bakış: Broaching, lineer bir strokta malzemeyi çıkarmak için broş adı verilen dişli bir araç kullanan bir işleme işlemidir..
Kama yolları gibi iç veya dış formlar üretmek için idealdir., yörünge, ve yuvalar. - Avantajlar: Belirli şekiller için verimli ve hızlı, Tekrarlayan görevler için yüksek verimlilik.
- Dezavantajlar: Belirli şekiller ve yüksek takım maliyetleri ile sınırlı.
İşlemenin temel avantajları
- Yüksek hassasiyet ve doğruluk: İşleme, parça üretme yeteneği ile bilinir. Son derece sıkı toleranslar,
Havacılık ve uzay gibi endüstrilerde kritik olan, otomotiv, ve tıbbi cihazlar.
- CNC işleme ± 0.0005 inç kadar sıkı toleranslar elde edebilir (0.0127 mm), Bileşenlerin mükemmel bir şekilde uymasını ve tasarlandığı gibi çalışmasını sağlamak.
- Üstün yüzey kaplamaları: İşlemenin temel faydalarından biri, düz, Yüksek kaliteli yüzey kaplamaları İşleme sonrası ek adımlara ihtiyaç duyulmadan.
Bu, özellikle minimum sürtünme veya yüksek estetik standartların gerekli olduğu parçalar için faydalıdır.. - Çok yönlülük: İşleme, çok çeşitli malzemelerle uyumludur, Metaller dahil (Örn., çelik, alüminyum, titanyum), plastik, ve kompozitler.
Bu, üreticilerin özel uygulama ihtiyaçları için en iyi materyali seçmelerine olanak tanır. - Özelleştirme ve hızlı prototipleme: İşleme izin verir Hızlı Tasarım Değişiklikleri ve üretim sırasında ayarlamalar,
Prototipleme ve küçük toplu üretim için uygun bir seçenek haline getirme.
Özel parçalar CAD modellerini ve CNC programlarını değiştirerek kolayca oluşturulabilir. - Tekrarlanabilirlik ve tutarlılık: Otomatik CNC işleme üretilen her parçanın son ile aynı olmasını sağlar.
Bu tekrarlanabilirlik, işlemeyi kısmen parçaya tekdüzeliğin gerekli olduğu uygulamalar için ideal hale getirir..
İşlemenin temel düşünceleri
- Maddi atık: İşleme bir ekstraktif süreç, yani malzeme daha büyük bir iş parçasından çıkarılır, bu israfa yol açabilir.
Fakat, Dikkatli planlama ve optimal araç yolları malzeme kaybını en aza indirebilir. - Takım aşınması ve bakımı: İşlemede kullanılan kesme aletleri zamanla aşınabilir, özellikle sert malzemeleri işlerken.
Doğruluk ve verimliliği korumak için düzenli bakım ve takım değişimi gereklidir. - Kurulum ve Programlama Maliyetleri: CNC işleme için, Genellikle daha yüksektir İlk Kurulum Maliyetleri Programlama nedeniyle, Araç değişiklikleri, ve makine kalibrasyonu.
Fakat, Bu maliyetler, kurulum tamamlandıktan sonra kitle üretiminin verimliliği ile dengelenir.
İşleme uygulamaları
- Havacılık: İşleme, uçak için kritik bileşenler üretmek için yaygın olarak kullanılır, türbin bıçakları gibi, yapısal unsurlar, ve motor parçaları.
Bu parçalar son derece sıkı toleranslar ve hassas yüzey kaplamaları gerektirir. - Otomotiv: Motor bloklarından süspansiyon bileşenlerine kadar, Güç gerektiren yüksek performanslı otomotiv parçalarının üretiminde işleme çok önemlidir, kesinlik, ve dayanıklılık.
- Tıbbi Cihazlar: Birçok tıbbi implant, cerrahi aletler, ve teşhis ekipmanı işleme teknikleri kullanılarak üretilir, hassasiyetin çok önemli olduğu yer.
- Tüketici Elektroniği: İşleme, akıllı telefonlar için konut oluşturmak için kullanılır, dizüstü bilgisayarlar, ve diğer elektronik cihazlar, Bileşenlerin tam olarak oluşturulmasını ve güvenli bir şekilde yerleştirilmesini sağlamak.
4. İşleme ve aralarında seçim yaparken dikkate alınması gereken faktörler. Döküm
İşleme vs kullanıp kullanmaya karar verirken. Projeniz için döküm, Birkaç kritik faktör dikkate alınmalıdır.
Her iki süreç de benzersiz avantajlar sunar, Ancak uygunlukları projenin özel gereksinimlerine bağlıdır.
Aşağıda, üretim ihtiyaçlarınız için hangi yöntemin en uygun olduğunu belirlemenize yardımcı olacak temel hususlar yer almaktadır.:
Tasarım karmaşıklığı ve tolerans gereksinimleri
Döküm:
- Karmaşık geometriler: Parçanız gerekirse Karmaşık dahili özellikler veya karmaşık geometriler, Döküm daha iyi bir seçenek olabilir.
Döküm, parçalar için idealdir. Standart olmayan şekiller, içi boş bölümler dahil, alt kesimler, ve karmaşık desenler. - Tolerans aralığı: Döküm makul toleranslar elde edebilir, Ancak genellikle ikincil operasyonlar gerektirir (işleme gibi) daha yüksek hassasiyet için.
Yatırım kadrosu Kum dökümünden daha iyi toleranslar sunar, ancak yine de genellikle işleme hassasiyetiyle eşleşmez.
İşleme:
- Hassas parçalar: Tasarımınız gerektiriyorsa Sıkı Toleranslar, İşleme tercih edilen seçimdir.
CNC işleme en yüksek hassasiyeti sunar, toleranslarla ± 0.0005 inç (0.0127 mm).
Bu, havacılık ve uzay gibi uygulamalar için kritiktir, tıbbi cihazlar, ve en ufak sapmanın performansı tehlikeye atabileceği otomotiv bileşenleri. - Detay ve Bitiş: İhtiyaç duyan parçalar için Pürüzsüz yüzey kaplamaları veya Ayrıntılı özellikler,
İşleme, yüksek kaliteli üretme konusunda eşsizdir, Minimum işleme ile sıkı oturan bileşenler.
Üretim hacmi ve teslim süresi
Döküm:
- Yüksek hacimli üretim: Döküm özellikle etkilidir seri üretim yüksek miktarların gerekli olduğu parçaların.
Kalıp oluşturulduktan sonra, Birim başına nispeten düşük maliyetle çok sayıda parça üretilebilir, büyük ölçekli üretim için go-to seçimini yapmak. - Kurşun zamanı: Döküm daha uzun gerektirebilir teslim süreleri Kalıp yaratma için, özellikle karmaşık tasarımlarla.
Fakat, Kalıplar yapıldıktan sonra, Üretim hızlı, ve parçalar yüksek hacimlerde hızlı bir şekilde üretilebilir.
İşleme:
- Küçük ve orta partiler: Talaşlı imalat daha uygundur daha küçük üretim çalışmaları veya özel parçalar büyük miktarlar gerektirmeyen.
Daha büyük partiler için parça başına kurulum süresi ve maliyet yüksek olabilir, Seri üretimde işlemeyi daha az maliyetli hale getirmek. - Daha Hızlı Prototipleme: Hızlı prototiplere ihtiyaç duyulursa, işleme daha hızlıdır.
Hızlı prototiplemenin öncelikli olduğu durumlarda tasarımı anında ayarlama ve anında değişiklik yapma yeteneği önemli bir avantajdır.
Malzeme Türü ve Özellikleri
Döküm:
- Malzeme Esneklik: Döküm, geniş bir malzeme yelpazesinin kullanılmasına olanak tanır, içermek alüminyum, çelik, bronz, dökme demir, Ve Süper alaşım.
Bu, malzeme seçiminin çok önemli olduğu endüstriler için dökümü çok yönlü bir yöntem haline getirir, otomotiv gibi, havacılık, ve ağır makineler. - Malzeme sınırlamaları: Döküm çeşitli alaşımları desteklerken, aşırı hassasiyet gerektiren malzemeler için uygun olmayabilir,
bazı yüksek performanslı alaşımlar gibi, işlemeden daha fazla fayda sağlayabilecek.
İşleme:
- Geniş malzeme uyumluluğu: İşleme çok çeşitli malzemelerle iyi çalışır, içermek metaller (çelik, alüminyum, titanyum), plastik, Ve kompozitler.
Fakat, İşleme, özellikle yüksek hızlı kesime dayanabilen sert malzemeler için idealdir., Paslanmaz çelik dahil, titanyum, ve bazı alaşımlar. - Maddi atık: İşlemenin bir dezavantajı, daha yüksek malzeme atıklarına yol açabilmesidir, çünkü bu ekleyici bir süreçtir, özellikle karmaşık geometrilerle.
Yüksek maliyetli veya sınırlı malzemelerle uğraşırken bunun dikkate alınması gerekir.
Maliyet ve bütçe kısıtlamaları
Döküm:
- İlk Kurulum Maliyetleri: . İlk Takım Maliyeti Döküm için, özellikle kalıplar oluşturmak için, Yüksek olabilir.
Örneğin, Özel kalıplar oluşturmak yüzlerce ila binlerce dolar arasında değişebilir, Karmaşıklığa bağlı olarak.
Fakat, Kalıplar yapıldıktan sonra, Bölüm başına maliyet önemli ölçüde daha düşüktür, Döküm için uygun maliyetli bir çözüm yapmak büyük ölçekli üretim. - Birim başına maliyet: Yüksek hacimli üretim için, Döküm çok daha fazla olur uygun maliyetli Kalıpların maliyeti olduğu gibi
Çok sayıda parçaya yayılmış, Birim başına maliyetin önemli ölçüde azaltılması.
İşleme:
-
- Daha yüksek başlangıç maliyetleri: İşleme, dökümle karşılaştırıldığında daha düşük kurulum maliyetlerine sahip olsa da (Kalıp gerekmez),
Birim başına işleme maliyeti genellikle daha yüksek Malzemenin kaldırılmasına dahil olan emek ve ekipman maliyetleri nedeniyle. - Düşük hacimli üretim maliyeti: Düşük ila orta üretim hacimleri veya özelleştirilmiş parçalar için, İşleme daha fazla olabilir düşük maliyetli Dökümden daha.
Fakat, Daha büyük koşular için, İşlemenin ilk maliyeti pahalı olabilir, özellikle birden fazla işlem gerektiren parçalar için.
- Daha yüksek başlangıç maliyetleri: İşleme, dökümle karşılaştırıldığında daha düşük kurulum maliyetlerine sahip olsa da (Kalıp gerekmez),
Mekanik özellikler ve dayanıklılık
Döküm:
- Malzeme gücü: Döküm iyi mekanik özelliklere sahip parçalar üretebilir,
Ortaya çıkan malzeme genellikle daha az yoğundur ve gözenekliliğe veya boşluklara sahip olabilir, gücünü ve dayanıklılığını etkileyebilir.
Ek tedaviler veya gibi ikincil süreçler ısıl işlem veya işleme istenen gücü ve dayanıklılığı elde etmek için genellikle gereklidir. - Uygulama Uygunluğu: Döküm için son derece uygundur yapısal olmayan bileşenler, veya ağır yük taşımayan veya yüksek mukavemet gerektiren parçalar.
İşleme:
- Üstün güç: İşleme mükemmel sağlar Mekanik Özellikler Boşluklardan arınmış katı parçalar ürettiği için.
Parçanın son yapısı genellikle daha yoğun ve daha düzgün, daha iyi dayanıklılık ve yorgunluk direnci. - Sertlik: Stres altında yüksek güç gerektiren uygulamalar için, örneğin otomotiv bileşenleri Ve havacılık parçaları, İşleme üstün bir seçimdir.
Teslim ediyor daha güçlü ve daha güvenilir Yüksek yükler veya aşırı koşullar altında iyi performans gösteren bileşenler.
Sürdürülebilirlik ve atık yönetimi
Döküm:
- Daha az maddi atık: Döküm işlemleri, özellikle Die Döküm Ve kum dökümü, genellikle işlemeye kıyasla daha az maddi atık ile sonuçlanır.
Parçalar net şekle yakın oluşturulur, daha az ikincil malzemenin çıkarılması gerektiren. - Çevresel etki: Fakat, Döküm süreci enerji yoğun olabilir, Özellikle metalleri eritirken.
Ek olarak, kalıp oluşturma yönetilmesi veya geri dönüştürülmesi gereken atıklar üretebilir.
İşleme:
- Maddi atık: İşleme çıkarıcı olduğundan, Maddi atık üretir, özellikle bir parça oluşturmak için büyük miktarlarda malzeme çıkarırken.
Yüksek hassasiyetli işleme için, Hurda oranları artabilir. - Yeterlik: İşleme savurgan olsa da, gelişmiş teknikler ve verimli araç yolları, malzeme kullanımının optimize edilmesine yardımcı olabilir.
Ek olarak, geri dönüşüm Hurda malzemesinin işlenmesi, çevresel etkisini azaltmaya yardımcı olabilir.
Kurşun Süresi ve Geri Dönüş Süresi
Döküm:
- Daha uzun kurulum süreleri: Döküm genellikle daha uzun teslim süreleri içerir. kalıp yapma işlem, parçanın karmaşıklığına bağlı olarak günler ila haftalar sürebilir.
- Daha hızlı kitle üretimi: Kalıplar oluşturulduktan sonra, Döküm, yüksek hacimlerde hızlı bir şekilde parça üretebilir, için etkili bir çözüm haline getirmek Büyük ölçekli koşular.
İşleme:
- Daha Kısa Kurulum Süreleri: CNC işleme gerektirir daha az kurulum süresi döküm ile karşılaştırıldığında.
Parça tasarımı programlandıktan sonra, işleme hızlı bir şekilde başlayabilir, daha hızlı teklif geri dönüş süreleri için küçük partiler veya özel parçalar. - Daha Hızlı Prototipleme: İşleme, daha hızlı teslimatla hızlı prototipler veya küçük partiler üretmede öne çıkıyor, özellikle yeni tasarımların test edilmesinde faydalıdır.
5. Döküm ve işlemeyi birleştirme
Birçok imalat projesinde, hibrit bir yaklaşım döküm Ve işleme İstenilen sonuçlara ulaşmanın en etkili yöntemidir.
Her iki sürecin birleştirilmesi her birinin güçlü yanlarından yararlanır, hem maliyeti hem de performansı optimize etmek.
Yüksek kaliteli bileşenler sunmak için döküm ve işlemenin birlikte nasıl çalıştığı aşağıda açıklanmıştır:
Neden döküm ve işlemeyi birleştirin?
- Karmaşık Şekiller İçin Döküm: Döküm üretimde öne çıkıyor büyük, karmaşık şekiller ve parçaları iç geometriler bunu tek başına işlemeyle başarmak zor veya imkansız olurdu.
Örneğin, döküm yaratmak için idealdir içi boş bölümler, karmaşık dahili özellikler, Ve karmaşık konturlar. - Hassasiyet ve bitiş için işleme: Döküm, toplu ve karmaşık şekillerde parça oluşturmak için etkilidir,
Her zaman teslim etmez Sıkı Toleranslar Ve Pürüzsüz yüzey kaplamaları belirli sektörlerde gerekli. İşleme adımlarının devreye girdiği yer burası.
Temel şeklini döktükten sonra, İşleme için kullanılabilir ince ayar kısım, kesin özellikleri ve performans standartlarını karşılamasını sağlamak.
Bu iki yöntemi birleştirmek, üreticilerin oluşturmasına izin verir uygun maliyetli, yüksek performanslı parçalar Üretim süresini ve maliyetlerini kontrol altında tutarken.
Kombine döküm ve işlemenin yaygın örnekleri
Hem döküm hem de işlemeyi birleştirerek çeşitli bileşen türleri yaygın olarak üretilir, özellikle sektörlerde kuvvet, kesinlik, Ve karmaşıklık temel gereksinimlerdir:
Otomotiv motor blokları
- Döküm: Motor blokları genellikle ana yapıyı oluşturmak için dökülür, büyük ve karmaşık.
Döküm süreci, parçanın büyük kısmını şekillendirmek için idealdir., motorlar dahil silindir kafası Ve krank çantası. - İşleme: Bir kez döküm, Motor bloğu geçiyor işleme gibi kesin özellikler elde etmek için iplikler, pistonlar için muhafazalar, soğutma kanalları, Ve kollar.
İşleme, son boyutların ve yüzey kaplamasının motor performansı için gereken kesin standartları karşılamasını sağlar.
Türbinli bıçaklar
- Döküm: Türbinli bıçaklar, ince iç özellikler ve ince geometriler gerektiren, genellikle üretilir yatırım kadrosu yaratmak için Karmaşık şekiller.
- İşleme: Dökümden sonra, Bıçaklar işlenir Sıkı Toleranslar Motor bileşenlerine uyduklarından ve yüksek stres koşullarına dayandıklarından emin olmak için.
Soğutma kanalları Ve İnce Detaylar Blade’in performansını optimize etmek için bu aşamada da eklenebilir.
Havacılık bileşenleri
- Döküm: Havacılık ve uzay parçaları motor, parantez, Ve yapısal destekler temel şekli oluşturmak için genellikle döküm yoluyla üretilir.
- İşleme: Bu dökme bileşenler daha sonra son kısmı hassaslaştırmak için işleme tabi tutulur, montajdaki diğer parçalara tam olarak uymasını ve ağırlık ve güç gereksinimlerini karşılamasını sağlamak.
Kritik özellikler örneğin cıvata delikleri, montaj noktaları, Ve sıvı yolları işleme yoluyla eklenir.
Döküm ve işlemeyi birleştirmenin avantajları
Maliyet Verimliliği:
- Döküm şunları sağlar: karmaşık parçaların oluşturulması tek adımda, birden fazla işleme olan ihtiyacı ortadan kaldırır.
Döküm kalıbı yapıldıktan sonra, parçalar yüksek adetlerde hızlı bir şekilde üretilebilir.
Talaşlı imalat takibi yaparak, üreticiler maliyetten tasarruf ediyor ikincil operasyonlar ve maddi atık. - İşleme dökme malzeme döküldükten sonra parçanın geometrisini geliştirebilir, kaldırılması gereken malzeme miktarının azaltılması, ve buna yol açan daha verimli üretim.
Tasarım esnekliği:
- Döküm ve işlemeyi birleştirmenin yolu açılıyor daha fazla tasarım olanağı.
Karmaşık şekiller ve karmaşık iç yapılar dökülebilir, hassas özellikler, iplikler, delik, ve bitişler olabilir daha sonra işlenmiş.
Bu kombinasyon, üreticilerin karmaşık gereksinimleri karşılayan parçalar oluşturmasına olanak tanır, gerçek dünya talepleri.
Zaman verimliliği:
- Döküm parçanın toplu formunu hızlı bir şekilde sağlar, o zaman hangisi hızla bitti işleme yoluyla.
Bu, parçanın tamamının ham maddeden işlenmesine kıyasla genel teslim sürelerini azaltır.
Gelişmiş mekanik özellikler:
- İşleme döküm parçaların mekanik özelliklerinin iyileştirilmesine yardımcı olabilir.
Dökümden sonra, malzemenin aşağıdaki gibi kusurları olabilir: gözeneklilik veya iç boşluklar.
İşleme bu kusurları ortadan kaldırabilir, geliştirmek yoğunluk Ve kuvvet son ürünün.
Hassasiyet elde etmek:
- Dökümden sonraki işleme adımları başarıya ulaşmaya yardımcı olur daha yüksek hassasiyet gerektiren parçalar için Sıkı Toleranslar Ve pürüzsüz yüzeyler.
Örneğin, bir türbin bileşeni döküldükten sonra, işleme, parçanın montaja tam olarak uymasını ve sıkı performans standartlarını karşılamasını sağlar.
Zorluklar ve düşünceler
Döküm ve işlemeyi birleştirirken birçok avantaj sunar, üreticilerin bazı zorlukları dikkate alması gerekiyor:
Artan karmaşıklık:
- Hem döküm hem de talaşlı imalat yapma ihtiyacı, karmaşıklık üretim sürecinin.
Tasarım süreci her iki adımı da dikkate almalıdır, Uyumluluğu sağlamak için döküm ve işleme operasyonları arasında yakın koordinasyon gereklidir..
Kurşun zamanı:
- Her iki sürecin birleştirilmesi teslim sürelerini artırın tek bir yöntemin kullanılmasıyla karşılaştırıldığında.
Döküm sürecinin kendisi zaman alır, ve ardından işleme süreci ek süre ekler. Gecikmeleri en aza indirmek için doğru planlama gereklidir.
Kurulum Maliyeti:
- Döküm büyük hacimler için uygun maliyetli olsa da, ilk takım maliyetleri hem döküm kalıbı hem de işleme ekipmanı için yüksek olabilir.
Üreticiler dikkatli bir şekilde değerlendirmelidir. maliyet etkinliği her iki süreci birleştirmenin.
Maddi kısıtlamalar:
- Bazı alaşımlar ve malzemeler döküm veya işleme için daha uygun olabilir, ama ikisi de değil.
Örneğin, bazı metaller daha yatkın olabilir çatlama veya bükülme Bu sorunları azaltmak için döküm ve özel işleme işlemleri gerektirebilir.
6. Çözüm: Projeniz için hangi süreç doğru?
Her iki işleme vs. Oyuncunun güçlü yönleri var, ve doğru süreci seçmek özel gereksinimlerinize bağlıdır.
Döküm, birim başına daha düşük maliyetle yüksek hacimlerde karmaşık parçalar üretmek için mükemmel bir seçenektir..
Diğer taraftan, İşleme hassas ve çok yönlülük içinde mükemmel, Prototipler için ideal yapmak, küçük partiler, ve sıkı toleranslı parçalar.
Her yöntemin özelliklerini anlamak, projenizin tasarımını karşılamak için en iyi yaklaşımı belirlemenize yardımcı olacaktır., üretme, ve bütçe hedefleri.
Döküm veya işleme seçenizi seçin, Her iki süreç de modern üretimde gerekli olan benzersiz faydalar sunar.
DIZE hem döküm hem de işleme konusunda geniş deneyime sahiptir.
Bir sonraki projeniz için doğru süreci seçmede yardıma ihtiyacınız varsa, Uzman rehberliği ve çözümleri için bizimle iletişime geçmekten çekinmeyin.

