1. Por que a precisão dimensional é importante
A precisão dimensional é um dos atributos de qualidade mais críticos de peças fundidas, influenciando diretamente a precisão da montagem, confiabilidade funcional, vida de fadiga, e intercambialidade.
Em indústrias como a aeroespacial, trem de força automotivo, máquinas de precisão, dispositivos médicos, e equipamentos energéticos, desvios dimensionais de até mesmo alguns décimos de milímetro podem resultar em falha na montagem, degradação do desempenho, ou custos excessivos de usinagem a jusante.
Apesar de sua importância, a precisão dimensional é frequentemente subestimada nas operações diárias de fundição.
Muitos fabricantes dependem fortemente da compensação do molde ou do aumento das tolerâncias de usinagem para mitigar problemas dimensionais.
Embora estas medidas possam mascarar temporariamente problemas, eles não abordam a variabilidade subjacente do processo.
Consequentemente, quando os clientes impõem requisitos de tolerância rigorosos, os fabricantes muitas vezes não conseguem alcançar resultados consistentes.
A precisão dimensional não é governada por um único parâmetro; é o resultado cumulativo de comportamento das ferramentas, características materiais, capacidade do equipamento, história térmica, e projeto de processos.
Este artigo analisa sistematicamente os principais fatores que afetam a precisão dimensional da fundição - particularmente na fundição de precisão - com base na prática industrial e nos princípios de engenharia., e fornece orientação prática para um controle eficaz.
2. Visão geral — principais fontes de variação dimensional
Em alto nível, erros dimensionais se originam de quatro domínios:
- Projeto / esquema de processo: bloqueio, geometria de parte, distribuição de espessura de parede, suportes principais.
- Ferramentas / mofo: geometria, estado térmico, comportamento de liberação e desgaste.
- Materiais: química da cera (elenco de investimento), composição refratária, variabilidade de conteúdo reciclado.
- Equipamento & operação: temperatura/pressão de injeção, precisão de controle da máquina, temperatura da casca no vazamento, condições de resfriamento/secagem e fatores humanos.
Cada domínio interage: Por exemplo, a temperatura do molde afeta o encolhimento da cera; a temperatura da casca afeta a solidificação do metal e o abaulamento da casca; a pressão de injeção de cera e o tempo de liberação criam tensões internas que relaxam durante o resfriamento.
3. Fatores Relacionados ao Molde
O molde define a geometria inicial do padrão de cera (ou núcleo de areia, em outros processos) e, portanto, estabelece a linha de base para a precisão dimensional.
Entre variáveis relacionadas ao mofo, controle de temperatura e projeto estrutural são os mais influentes, mas muitas vezes negligenciados.
Temperatura do molde
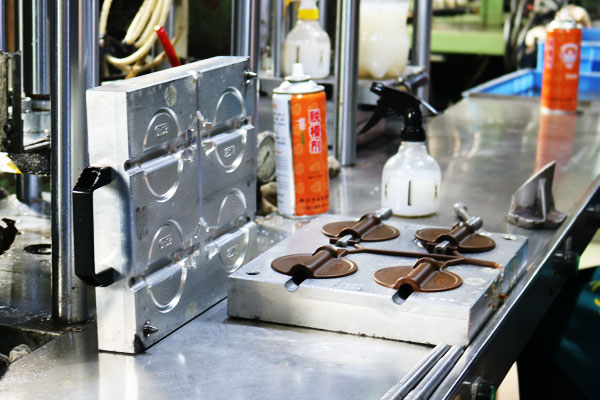
A temperatura do molde tem um impacto direto e quantificável na estabilidade dimensional devido à expansão e contração térmica.
Em elenco de investimento, moldes de aço ou alumínio podem sofrer alterações dimensionais mensuráveis com variação de temperatura.
Uma diferença de temperatura de 10 °C pode causar alterações dimensionais da ordem de 0,05–0,15 mm para moldes de tamanho médio – significativo para peças de alta precisão.
Na prática, os moldes são frequentemente transferidos diretamente das áreas de armazenamento (que pode ser incondicionado) em oficinas de injeção de cera. As diferenças sazonais de temperatura agravam o problema.
Os padrões de cera produzidos antes do molde atingir o equilíbrio térmico exibirão desvios dimensionais sistemáticos, mesmo que todos os parâmetros de injeção permaneçam inalterados.
Princípios-chave de controle:
- Os moldes devem ser estabilizados termicamente no ambiente de injeção de cera antes da produção.
- A temperatura do molde deve ser monitorada e documentada para fundições de precisão.
- Diferenças de temperatura entre moldes, cera, e o ambiente ambiente devem ser minimizados para reduzir o resfriamento diferencial e o encolhimento.
Estrutura do Molde e Comportamento de Liberação
A estrutura do molde influencia como as tensões se desenvolvem e relaxam durante a solidificação e desmoldagem da cera.
Projeto de molde ruim – como tiragem insuficiente, mecanismos complexos de extração do núcleo, ou layouts de cavidade desequilibrados – podem causar deformação do padrão de cera durante a liberação.
O tempo de lançamento é particularmente crítico:
- Desmoldagem prematura resulta em deformação plástica porque a cera não completou a solidificação e o encolhimento.
- Atraso excessivo na desmoldagem aumenta a adesão e o atrito, exigindo forças de liberação mais altas que distorcem o padrão.
Adicionalmente, corredores e portões mal projetados podem causar enchimento irregular e resfriamento não uniforme, que se traduzem em inconsistência dimensional.
4. Fatores Relacionados ao Material de Cera
Em fundição de investimento, o padrão de cera é o protótipo da fundição, e sua precisão dimensional afeta diretamente a precisão dimensional da peça fundida final.
A qualidade e o desempenho do material de cera – incluindo o tipo de material de cera e o estado da cera reciclada – são fatores-chave que afetam a estabilidade dimensional do padrão de cera.

Novo material de cera
Diferentes fabricantes produzem materiais de cera com diferentes composições de matérias-primas e proporções de aditivos, levando a diferenças em suas taxas de encolhimento.
Mesmo usando o mesmo molde, a precisão dimensional dos padrões de cera produzidos por diferentes materiais de cera variará significativamente.
A taxa de encolhimento do material de cera é um indicador chave que afeta a precisão dimensional do padrão de cera;
uma taxa de encolhimento mais alta levará a um maior desvio dimensional após o resfriamento do padrão de cera, enquanto uma taxa de encolhimento estável é a base para garantir dimensões consistentes do padrão de cera.
Portanto, ao produzir peças fundidas com alta precisão dimensional, é necessário selecionar materiais de cera de fabricantes confiáveis com desempenho estável,
e realizar inspeção e testes rigorosos da taxa de encolhimento do material de cera antes do uso para garantir que ele atenda aos requisitos de produção.
Cera Reciclada
Na maioria das empresas de fundição, materiais de cera são reciclados e reutilizados para reduzir custos de produção.
No entanto, no processo de reciclagem, muitos fatores mudarão o desempenho do material de cera, afetando assim a estabilidade dimensional do padrão de cera.
Primeiramente, a proporção de adição de cera nova na cera reciclada varia, resultando em taxas de encolhimento inconsistentes do material de cera misturada.
Em segundo lugar, a instabilidade do processo de tratamento de cera (como fusão insuficiente ou mistura irregular) leva a um desempenho desigual do material de cera.
Além disso, diferenças no teor de água e teor de cinzas entre lotes de cera reciclada também causarão alterações na taxa de encolhimento do material de cera.
Uma sugestão prática e eficaz é que ao produzir peças fundidas com alta precisão dimensional, uma máquina de injeção de cera dedicada deve ser usada, e todos os novos materiais de cera devem ser adotados para produção.
Isto pode minimizar o impacto da cera reciclada na precisão dimensional do padrão de cera e garantir a consistência das dimensões do padrão de cera..
Até agora, algumas empresas ainda usam máquinas injetoras de cera com troca de cilindro para produzir produtos de alta precisão, com o objetivo de controlar a consistência da temperatura do material de cera tanto quanto possível, garantindo assim a estabilidade dimensional do padrão de cera.
5. Desempenho da máquina de injeção de cera
O desempenho da máquina injetora de cera é um fator chave do equipamento que afeta a estabilidade dimensional do padrão de cera.
A precisão com que a máquina injetora de cera controla a temperatura da cera, pressão de injeção, e outros parâmetros determinam diretamente a qualidade e a precisão dimensional do padrão de cera.
Testes práticos mostraram que quando a temperatura definida da máquina de injeção de cera é de 53°C, a temperatura do material de cera injetado a partir da porta de injeção de cera flutua entre 52°C e 56°C (excluindo erros de medição),
indicando que a máquina de injeção de cera tem precisão insuficiente no controle da temperatura do material de cera.
Além das limitações de desempenho do equipamento, fatores humanos também afetam o desempenho da máquina de injeção de cera.
Por exemplo, alguns trabalhadores estão acostumados a despejar diretamente padrões de cera residual no tanque de armazenamento de cera da máquina de injeção de cera, o que afeta diretamente a uniformidade da temperatura do material de cera no tanque.
A frequência de reposição de cera no tanque de armazenamento de cera também afeta a uniformidade de temperatura do material de cera:
se a cera for reabastecida com muita frequência, a temperatura da cera nova causará flutuações na temperatura geral do material de cera no tanque;
se reabastecido com pouca frequência, a temperatura do material de cera diminuirá devido à perda de calor, levando a mudanças em sua fluidez e taxa de encolhimento.
6. Parâmetros de injeção de cera
Os parâmetros de injeção de cera são os fatores mais intuitivos que afetam a precisão dimensional do padrão de cera, incluindo pressão de injeção de cera, tempo de liberação do molde, velocidade de injeção, e outros parâmetros.
Entre estes, a pressão de injeção de cera e o tempo de liberação do molde têm o impacto mais significativo na precisão dimensional do padrão de cera.
A pressão de injeção de cera afeta diretamente o grau de enchimento do material de cera na cavidade do molde.
Se a pressão de injeção for muito baixa, o material de cera não pode preencher completamente a cavidade do molde, resultando em tamanho insuficiente do padrão de cera.
Se a pressão de injeção for muito alta, o material de cera gerará tensão interna excessiva na cavidade do molde, e esse estresse interno será liberado durante o resfriamento, levando à deformação do padrão de cera.
Como mencionado anteriormente, o tempo de liberação do molde também tem um impacto direto na precisão dimensional do padrão de cera.
No entanto, mesmo que os parâmetros de injeção de cera sejam definidos de forma consistente, flutuações nas dimensões do padrão de cera ainda ocorrem, que está intimamente relacionado ao desempenho da máquina de injeção de cera.
Testes práticos descobriram que quando a mesma máquina injetora de cera produz continuamente 40 padrões de cera de um flange (tamanho do projeto 95mm), a diferença entre os tamanhos máximo e mínimo do 40 padrões de cera atingem 0,3 mm.
Uma investigação mais aprofundada revelou que dois dos padrões de cera apresentavam desvios dimensionais devido ao tempo prolongado de liberação do molde causado pelas pausas dos trabalhadores..
Quando o tempo de desmoldagem foi estendido artificialmente para 3 minutos, as dimensões de todos os padrões de cera eram quase consistentes.
No entanto, o tempo prolongado de liberação do molde afetará seriamente a eficiência da produção, e muitas estruturas de produtos não são adequadas para longos períodos de desmoldagem; este teste verifica apenas o impacto do tempo de liberação do molde nas dimensões do padrão de cera.
7. Resfriamento de padrão de cera
O processo de resfriamento do padrão de cera é um elo fundamental que afeta sua precisão dimensional, especialmente para padrões de cera com alta precisão dimensional.
Na produção real, não é recomendado usar água para resfriar padrões de cera com alta precisão dimensional.
Mesmo que o padrão de cera fique coberto depois de ser colocado na água, é fácil causar velocidade de resfriamento irregular, resultando em encolhimento irregular e maior deformação do padrão de cera.
Em fábricas estrangeiras de fundição avançada, o resfriamento a água de padrões de cera quase nunca é usado, que reflete totalmente a importância do resfriamento uniforme para a precisão dimensional do padrão de cera.
Para produtos propensos a deformação, ferramentas especiais de modelagem devem ser feitas para o padrão de cera durante o resfriamento.
Deve-se notar que não é recomendado que ferramentas de modelagem sejam feitas de metais como alumínio, como os metais têm alta condutividade térmica, o que causará resfriamento rápido local do padrão de cera e levará à deformação.
Na produção de certos produtos aeroespaciais, cada padrão de cera é equipado com uma ferramenta de resfriamento dedicada para garantir resfriamento uniforme e manter sua precisão dimensional.
8. Materiais refratários e resistência da casca
Em fundição de investimento, o invólucro feito de materiais refratários serve como molde para vazar metal fundido, e o desempenho dos materiais refratários e a resistência da casca afetam diretamente a precisão dimensional da fundição final.
Diferentes materiais refratários têm diferentes coeficientes de expansão térmica (o impacto dos coeficientes de expansão térmica nas dimensões da peça fundida foi mencionado em artigos anteriores).
Estas diferenças levarão a variações na expansão e contração da casca durante o aquecimento e o resfriamento., afetando assim a precisão dimensional da peça fundida.

Mesmo usando o mesmo material refratário, diferenças na preparação da pasta, métodos de operação, e a espessura da casca também afetarão as dimensões da peça fundida.
Além disso, o abaulamento da casca é outro fator importante que afeta a precisão dimensional da fundição.
O abaulamento da casca pode ser causado por estruturas irracionais do produto, densidade intercalar insuficiente da casca durante a fabricação da casca, espessura irregular da casca, e outras razões.
Uma vez que a casca incha durante o vazamento, a forma da cavidade de fundição mudará, resultando em sérios desvios dimensionais da peça fundida.
9. Temperatura da casca durante o vazamento
A temperatura do invólucro cerâmico no momento do vazamento é uma variável crítica do processo que controla diretamente como o metal fundido se solidifica — e, portanto, influencia fortemente as dimensões finais.
A temperatura do casco define a taxa local de extração de calor: uma casca mais quente reduz a taxa de resfriamento do metal e atrasa a solidificação, enquanto uma casca mais fria aumenta a taxa de resfriamento e promove congelamento rápido.
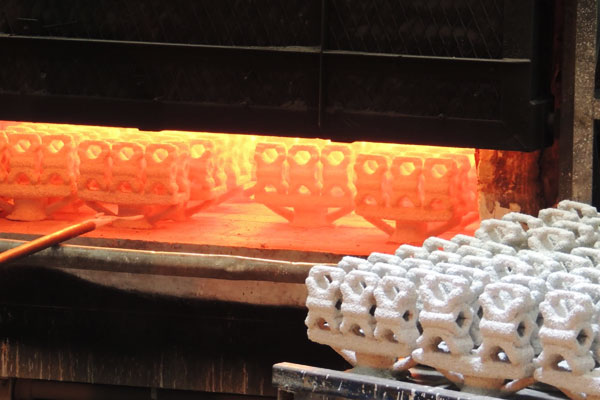
Ambos os extremos alteram o comportamento de contração, eficácia alimentar e propensão a defeitos de fundição.
- Muito quente: quando a casca está superaquecida (por exemplo ~1000 °C versus um invólucro muito mais frio), o metal esfria lentamente, a solidificação é prolongada, e a contração volumétrica geral pode aumentar.
O resfriamento lento também altera o local e o horário da alimentação, o que pode causar maiores desvios dimensionais ou defeitos de contração interna porque a peça permanece líquida por mais tempo e a contração é maior antes que o metal seja totalmente suportado por uma matriz rígida. - Muito frio: quando a casca está subaquecida (por exemplo ~600 °C), o metal congela rapidamente.
O congelamento rápido pode prender o metal antes que a cavidade esteja completamente preenchida e aumentar a probabilidade de fechamento a frio, erros de execução ou preenchimentos incompletos - todos os quais produzem erros dimensionais e não conformidades.
Porque a temperatura ideal do casco depende da química da liga, espessura da seção, projeto de portão/riser e a tolerância dimensional necessária, o controle de temperatura do casco deve ser especificado e validado para cada família de fundição.
As medidas práticas incluem o pré-aquecimento dos cascos até um ponto de ajuste validado, monitorar a temperatura do casco com termopares ou pirômetros IR em locais representativos, e registrar temperaturas para rastreabilidade.
Despejos piloto ou simulações térmicas devem ser usados para identificar a janela de temperatura do casco que produz resfriamento uniforme, alimentação previsível e a estabilidade dimensional necessária.
Lista de verificação prática
- Definir e documentar a faixa alvo de temperatura da carcaça para cada liga e geometria da peça.
- Pré-aqueça as cascas e permita o equilíbrio da temperatura antes de despejar; evite grandes gradientes de temperatura em toda a casca.
- Monitore a temperatura da casca em tempo real (termopares ou IR calibrado) e registrar leituras para cada lote.
- Use amostras ou simulação para validar a janela de temperatura e confirmar a solidificação direcional e o desempenho da alimentação.
- Se aparecer desvio dimensional, correlacioná-lo com os registros de temperatura do shell como uma primeira etapa de diagnóstico.
Controlar a temperatura da casca é, portanto, um controle de alta alavancagem: alinha o comportamento de solidificação com a estratégia de gating/riser, minimiza surpresas de encolhimento e ajuda a garantir precisão dimensional repetível.
10. Fatores do esquema de processo
O esquema do processo é o guia geral para a produção de peças fundidas, e sua racionalidade afeta diretamente a precisão dimensional das peças fundidas. Entre os principais fatores aqui, a posição do portão e a estrutura de fundição são os mais influentes.
Diferentes posições do portão levarão a diferentes graus de deformação da peça fundida.
Este ponto tem casos típicos tanto em manuais de casting como em livros profissionais relevantes. (como obras de Yamaya Yoko), e muitos especialistas do setor também citaram exemplos relevantes, então este artigo não irá elaborar mais.

A razão fundamental é que diferentes posições da porta levam a diferenças na sequência de enchimento, distribuição do campo de temperatura, e distribuição de tensão do metal fundido na cavidade, causando assim variações no encolhimento e deformação da peça fundida.
Além disso, diferentes estruturas de fundição também levarão a um encolhimento desigual das peças fundidas.
Por exemplo, peças fundidas com estruturas complexas, espessura de parede irregular, e grandes diferenças no volume local terão velocidades de resfriamento desiguais durante o processo de solidificação, resultando em encolhimento desigual e mais desvios dimensionais.
Portanto, ao projetar a estrutura de fundição e o esquema de processo, é necessário considerar plenamente o impacto do encolhimento na precisão dimensional e tomar as medidas correspondentes para reduzir os desvios dimensionais.
11. Conclusão
A precisão dimensional das peças fundidas é afetada por vários fatores, incluindo, mas não limitado a, moldes, materiais de cera, máquinas de injeção de cera, parâmetros de injeção de cera, resfriamento de padrão de cera, materiais refratários, temperatura da casca durante o vazamento, e esquemas de processo.
Na produção real, os fabricantes muitas vezes se concentram apenas em fatores individuais (como ajuste do molde e aumento da margem de usinagem) e ignorar o impacto abrangente de vários fatores, resultando na falha em atender aos requisitos de alta precisão dimensional dos clientes.
Para produzir peças fundidas com alta precisão dimensional, é necessário estabelecer um sistema abrangente de controle de qualidade, controlar rigorosamente todos os elos do processo de produção, e preste atenção a todos os detalhes que possam afetar a precisão dimensional.
Além dos fatores mencionados acima, outros aspectos como pós-acabamento (moagem, usinagem) também terá um certo impacto na precisão dimensional da fundição.
Somente considerando de forma abrangente e controlando rigorosamente todos os fatores relevantes a estabilidade dimensional e a precisão das peças fundidas podem ser efetivamente melhoradas, atender aos requisitos de qualidade cada vez mais elevados dos clientes e aumentar a competitividade das empresas no mercado.