


Cięcie laserowe stali nierdzewnej reprezentuje rewolucyjny postęp w nowoczesnym wytwarzaniu, łącząc w sobie naturalną trwałość i odporność na korozję stali nierdzewnej z precyzją i wydajnością zaawansowanej technologii laserowej.
Od czasu przemysłowego przyjęcia w latach 70, cięcie laserowe przeszło od prostej obróbki arkuszy do wysoce wyrafinowanej metody umożliwiającej wytwarzanie skomplikowanych elementów, elementy o wysokiej tolerancji w szerokim zakresie gatunków i grubości stali nierdzewnej.
Kierując się wymaganiami dotyczącymi dokładności, prędkość, i minimalne odpady materialne, technika ta stała się niezbędna w branżach takich jak przemysł lotniczy, automobilowy, urządzenia medyczne, przetwórstwo spożywcze, i projekt architektoniczny.
Poza korzyściami mechanicznymi, Cięcie laserowe stali nierdzewnej wspiera trendy w cyfrowej produkcji, oferując bezproblemową integrację z systemami CAD/CAM, Zautomatyzowane linie produkcyjne, oraz systemy kontroli jakości w czasie rzeczywistym.
1. Co to jest technologia cięcia laserowego?
Cięcie laserowe to brak kontaktu, wysoce precyzyjny proces cięcia termicznego, w którym wykorzystuje się skupioną, wiązka laserowa o dużej mocy do stopienia, oparzenie, lub odparować materiał wzdłuż określonej ścieżki.
Ze względu na swoją prędkość jest szeroko stosowany w różnych gałęziach przemysłu, od lotnictwa i motoryzacji po elektronikę i urządzenia medyczne, dokładność, i elastyczność.

Zasada działania
U podstaw, cięcie laserowe polega na kierowaniu spójnym, wiązkę lasera o dużej intensywności na powierzchnię przedmiotu obrabianego.
Wiązka laserowa generowana jest w rezonatorze laserowym, gdzie wzmocnienie światła następuje poprzez emisję wymuszoną.
Wiązka jest następnie prowadzona przez szereg luster lub światłowodów do głowicy tnącej, gdzie jest skupiony w maleńkim miejscu, miejsce wysokoenergetyczne, często mniej niż 0.3 MM średnicy.
Kiedy ta skupiona wiązka styka się z powierzchnią materiału, szybko podgrzewa docelowy obszar do temperatury topnienia lub parowania.
Intensywna zlokalizowana energia powoduje stopienie materiału, oparzenie, lub sublimować, umożliwiając laserowi przecięcie przedmiotu obrabianego przy minimalnych odkształceniach termicznych.
Kluczowe elementy
- Źródło laserowe: Typowe źródła laserowe obejmują lasery światłowodowe, Lasery CO₂, i Nd:Lasery YAG, każdy z inną długością fal i mocą wyjściową dostosowaną do konkretnych materiałów i grubości.
- Optyka skupiająca: Precyzyjne soczewki lub lustra skupiają wiązkę lasera, aby osiągnąć wyjątkowo wysoką gęstość mocy (do 10⁶ W/cm²), niezbędne do wydajnego cięcia.
- Gaz wspomagający: Współosiowy strumień gazu (takie jak tlen, azot, lub sprężone powietrze) jest kierowany wzdłuż wiązki lasera w celu usunięcia stopionego lub odparowanego materiału z nacięcia, zapewniając czyste cięcie.
Rodzaj gazu wspomagającego wpływa również na mechanizm tnący i jakość krawędzi. - System kontroli ruchu: Silniki sterowane CNC przesuwają głowicę lasera lub obrabiany przedmiot po zaprogramowanych ścieżkach, umożliwiając tworzenie skomplikowanych kształtów i skomplikowanych projektów z powtarzalnością i szybkością.
Mechanizmy do cięcia laserowego
Cięcie laserowe działa poprzez trzy podstawowe mechanizmy, w zależności od użytego materiału i gazu:
- Cięcie fuzyjne (Roztopić i dmuchać):
Laser topi materiał, i obojętny gaz pomocniczy (powszechnie azot) wydmuchuje stopiony materiał z dala od nacięcia.
Ta metoda daje czystość, krawędzie wolne od tlenków, Idealny do stali nierdzewnej i aluminium. - Cięcie reaktywne (Cięcie płomieniem):
Stosowanie tlenu jako gazu wspomagającego, wiązka lasera inicjuje reakcję egzotermiczną z materiałem, dodanie energii do procesu cięcia i zwiększenie prędkości cięcia, zwłaszcza w przypadku stali węglowych.
Jednakże, może to spowodować utlenienie krawędzi. - Cięcie sublimacyjne:
Materiał odparowuje bezpośrednio ze stanu stałego do gazowego, bez topienia. Ta metoda jest typowa dla materiałów niemetalowych, takich jak tworzywa sztuczne, drewno, i kompozyty, oferując minimalne strefy wpływu ciepła.
2. Powszechnie stosowane źródła laserowe
Wybór źródła lasera jest krytycznym czynnikiem wpływającym na wydajność, jakość, i opłacalność cięcia laserowego stali nierdzewnej.
Różne typy laserów różnią się długością fali, moc wyjściowa, jakość wiązki, i właściwości operacyjne, dzięki czemu nadają się do określonych zastosowań i grubości materiałów.
Trzy najpopularniejsze źródła lasera stosowane przy cięciu stali nierdzewnej to: Lasery CO₂, lasery światłowodowe, I Nd: Lasery YAG.

Lasery CO₂
- Długość fali: Około 10.6 mikrometry (μm)
- Zasada działania: Lasery CO₂ to lasery gazowe, w których wykorzystuje się mieszaninę dwutlenku węgla, azot, a gazy helowe są wzbudzane elektrycznie w celu wytworzenia światła laserowego.
- Mocne strony:
-
- Sprawdzona technologia, stosowana od kilkudziesięciu lat w przemyśle.
- Wysoka moc wyjściowa od kilkuset watów do kilkudziesięciu kilowatów, nadaje się do cięcia grubej stali nierdzewnej.
- Doskonała jakość wiązki umożliwia precyzyjne cięcie z dobrym wykończeniem krawędzi.
- Ograniczenia:
-
- Stosunkowo duże i złożone konfiguracje ze względu na obsługę gazu i konstrukcję wnęki laserowej.
- Wymaga lusterek do prowadzenia wiązki lasera, co skutkuje potrzebami konserwacyjnymi i potencjalnymi problemami z wyrównaniem.
- Dłuższa długość fali powoduje mniejszą absorpcję przez metale, co może zmniejszyć wydajność cięcia materiałów odblaskowych, takich jak stal nierdzewna.
- Aplikacje: Szeroko stosowany do cięcia średnich i grubych blach ze stali nierdzewnej, szczególnie tam, gdzie wymagana jest duża moc.
Lasery światłowodowe
- Długość fali: Wokół 1.07 mikrometry (μm)
- Zasada działania: Lasery światłowodowe wytwarzają światło laserowe za pośrednictwem domieszkowanych włókien optycznych pompowanych przez lasery diodowe, wytwarzając spójną wiązkę przesyłaną przez samo włókno.
- Mocne strony:
-
- Wyższa absorpcja w metalach ze względu na krótszą długość fali, zwiększenie wydajności laserów światłowodowych przy cięciu stali nierdzewnej.
- Kompaktowy, solidny, i niskie koszty utrzymania, ponieważ nie ma luster – wiązka jest dostarczana za pośrednictwem światłowodów.
- Doskonała jakość wiązki i duża zdolność ogniskowania, umożliwiając bardzo dokładne cięcie i wyższe prędkości.
- Zwykle bardziej energooszczędne i charakteryzujące się niższymi kosztami operacyjnymi.
- Dłuższy okres eksploatacji przy krótszych przestojach.
- Ograniczenia:
-
- Moc jest zwykle ograniczona do kilku kilowatów, chociaż lasery światłowodowe dużej mocy są coraz bardziej dostępne.
- Może wymagać innych ustawień lub konfiguracji gazów wspomagających w przypadku bardzo grubych materiałów w porównaniu do laserów CO₂.
- Aplikacje: Idealny do cięcia stali nierdzewnej o cienkiej i średniej grubości, mikroobróbka, i zastosowań wymagających dużej precyzji.
Nd: YAG (Granat itrowo-aluminiowy domieszkowany neodymem) Lasery
- Długość fali: Około 1.06 mikrometry (μm)
- Zasada działania: Lasery na ciele stałym, gdzie Nd:Kryształ YAG jest pompowany optycznie przez lampy błyskowe lub diody w celu emisji impulsowych lub ciągłych wiązek laserowych.
- Mocne strony:
-
- Możliwość uzyskania bardzo wysokich mocy szczytowych w trybie impulsowym, nadaje się do precyzyjnego cięcia i mikroobróbki.
- Dobra jakość wiązki i możliwość cięcia materiałów odblaskowych, takich jak stal nierdzewna.
- Ograniczenia:
-
- Ogólnie mniej wydajne i wymagające konserwacji w porównaniu do laserów światłowodowych.
- Mniejsze rozmiary plamek i niższa średnia moc ograniczają ich zastosowanie przy cięciu na dużą skalę.
- Bardziej złożone wymagania dotyczące chłodzenia i konserwacji.
- Aplikacje: Często używany w zastosowaniach specjalistycznych, takie jak mikrocięcie, spawalniczy, lub znakowanie części ze stali nierdzewnej, gdzie precyzja ma kluczowe znaczenie.
3. Dlaczego stal nierdzewna wymaga specjalistycznego cięcia
Stal nierdzewna, znany ze swojej doskonałej odporności na korozję, Siła mechaniczna, i estetyczny apel, jest szeroko stosowany w różnych gałęziach przemysłu, takich jak przemysł lotniczy, medyczny, automobilowy, przetwórstwo spożywcze, i architektura.
Jednakże, te właśnie właściwości, które czynią stal nierdzewną pożądaną, stwarzają również wyjątkowe wyzwania w obróbce i cięciu.
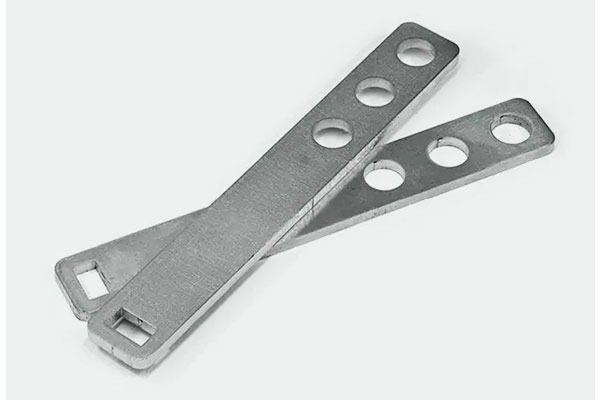
Właściwości materiału stali nierdzewnej
Stal nierdzewna nie jest pojedynczym stopem, ale rodziną stopów na bazie żelaza o minimalnej zawartości 10.5% Zawartość chromu. Jego unikalne właściwości obejmują:
- Wysoki współczynnik odbicia: Zwłaszcza w zakresie fal podczerwonych wykorzystywanych przez wiele systemów laserowych, stal nierdzewna odbija znaczną część energii lasera,
utrudniając początkowe sprzęganie wiązek i wymagając większej mocy lub specjalistycznych laserów (NP., lasery światłowodowe o krótszych długościach fal). - Niska przewodnictwo cieplne: W porównaniu do stali węglowej lub aluminium, stal nierdzewna nie odprowadza ciepła tak szybko.
Jeśli proces nie zostanie zoptymalizowany, może to prowadzić do miejscowego przegrzania, zwiększając ryzyko odkształcenia termicznego lub złej jakości krawędzi. - Wysoka temperatura topnienia: O zakresie topnienia około 1400–1530°C, stal nierdzewna wymaga większej gęstości energii do zainicjowania i podtrzymania cięcia.
- Tworzenie tlenku: Stale nierdzewne mają skłonność do tworzenia warstw tlenków bogatych w chrom w wysokich temperaturach.
Bez odpowiedniej osłony gazowej, może to mieć wpływ na spawalność i wykończenie powierzchni po cięciu.
Ograniczenia tradycyjnych metod cięcia
Konwencjonalne techniki cięcia, takie jak ścinanie, piłowanie, lub mechaniczne wykrawanie mają kilka ograniczeń w przypadku stosowania na stal nierdzewną:
- Zużycie narzędzia: Twardość i wytrzymałość stali nierdzewnej może powodować szybką degradację narzędzia.
- Formacja Burra: Metody mechaniczne często pozostawiają zadziory i ostre krawędzie, wymagające dodatkowych operacji gratowania.
- Strefy dotknięte ciepłem (Haz): Techniki takie jak cięcie plazmowe lub tlenowo-paliwowe generują szerokie strefy HAZ, potencjalnie zmieniając właściwości metalurgiczne w pobliżu krawędzi cięcia.
- Ograniczona elastyczność projektowa: Procesy mechaniczne są mniej odpowiednie do cięcia skomplikowanych geometrii lub małych promieni bez drogiego oprzyrządowania.
Wymagania dotyczące precyzji i czystości
W wielu gałęziach przemysłu wykorzystujących stal nierdzewną obowiązują rygorystyczne tolerancje i standardy estetyczne:
- Urządzenia medyczne: Wymagaj braku zadziorów, cięcia wolne od zanieczyszczeń przy minimalnych zmianach termicznych w celu zachowania biokompatybilności.
- Sprzęt do przetwarzania spożywczego: Wymaga higieny, gładkie powierzchnie zapobiegające gromadzeniu się bakterii.
- Panele architektoniczne: Często obejmują wykończenia dekoracyjne lub powierzchnie polerowane na lustro, które nie mogą zostać uszkodzone ani utlenione podczas cięcia.
Cięcie laserowe, gdy jest poprawnie skonfigurowany, doskonale spełnia te wymagania, zapewniając:
- Dokładność wysokiej wymiaru
- Minimalne odkształcenia mechaniczne
- Czysty, krawędzie wolne od tlenków (szczególnie w przypadku stosowania gazu wspomagającego azot)
Czułość powierzchni i jakość wykończenia
Do polerowania wykorzystuje się wiele gatunków stali nierdzewnej, szczotkowane, lub wzorzyste wykończenia, które muszą zostać zakonserwowane podczas przetwarzania.
Metody mechaniczne stwarzają ryzyko zarysowania lub zniekształcenia tych powierzchni. Cięcie laserowe, szczególnie w przypadku laserów światłowodowych i bezdotykowych głowic tnących, pozwala uniknąć kontaktu mechanicznego i zachowuje integralność powierzchni.
4. Zagadnienia specyficzne dla gatunku stali nierdzewnej
Oceny austenityczne (304, 316)
- Cięcie wyzwań: Wysoka plastyczność prowadzi do powstawania zadziorów; zoptymalizowane ciśnienie azotu (2 MPA) I 1.5 kW moc lasera światłowodowego minimalizuje wysokość zadziorów do <0.05mm.
- Zastosowania w przemyśle spożywczym: 316Cięcie L azotem spełnia standardy FDA, z chropowatością powierzchni Ra < 0.8μm dla sprzętu farmaceutycznego.
Stopnie martenzytyczne (410, 420)
- Wpływ twardości: 420 stal nierdzewna (40 HRC) wymaga 20% wyższa moc lasera niż 304 ze względu na zwiększoną przewodność cieplną.
- Aplikacje narzędziowe: 410 ciąć tlenem o godz 1.2 m/min tworzy krawędzie odpowiednie dla ostrzy noży, z możliwymi kątami krawędzi 8-12°.
Stopnie utwardzania wydzieleniowego (17-4 Ph)
- Czułość obróbki cieplnej: Cięcie w stanie wyżarzonym (Warunek a) zapobiega twardnieniu w SWC. Starzenie się po cięciu (H900) przywraca wytrzymałość na rozciąganie 1,310 MPA.
- Zastosowanie w przemyśle lotniczym: 17-4 Pokaz elementów zbiornika paliwa PH wyciętych laserem światłowodowym o mocy 5kW <0.1odchylenie wymiarowe mm, spełniający standardy AS9100D.
5. Kluczowe parametry procesu cięcia laserowego stali nierdzewnej
Osiąganie wysokiej jakości cięć stali nierdzewnej przy użyciu technologii laserowej zależy od dokładnego kontrolowania kilku krytycznych parametrów procesu.
Parametry te wpływają na jakość cięcia, prędkość, wykończenie krawędzi, strefa dotknięta ciepłem (Haz), i ogólną wydajność.

Moc laserowa
- Definicja: Moc wyjściowa wiązki laserowej, zazwyczaj mierzona w watach (W) lub kilowaty (kW).
- Uderzenie: Większa moc lasera umożliwia cięcie grubszych materiałów i większą prędkość cięcia.
Jednakże, nadmierna moc może spowodować nadmierne topienie, wypaczenie, lub szerszą strefę wpływu ciepła. - Typowy zakres: Do stali nierdzewnej, Moc lasera waha się od kilkuset watów (do cienkich arkuszy) aż do 10 kW lub więcej (do grubych talerzy).
Prędkość cięcia
- Definicja: Szybkość, z jaką głowica lasera lub przedmiot obrabiany porusza się względem siebie, zwykle w milimetrach na sekundę (MM/s) lub metrów na minutę (m/my).
- Uderzenie: Zwiększanie prędkości poprawia produktywność, ale może obniżyć jakość cięcia, jeśli energia lasera jest niewystarczająca do pełnego wniknięcia w materiał.
Zbyt mała prędkość prowadzi do nadmiernego dostarczania ciepła i złej jakości krawędzi. - Optymalizacja: Należy zrównoważyć moc lasera i grubość materiału, aby uzyskać czyste cięcie bez żużla i żużla.
Typ i ciśnienie gazu wspomagającego
- Typy:
-
- Tlen (O₂): Powszechnie stosowane do cięcia reaktywnego stali nierdzewnej, promowanie utleniania i zwiększanie wydajności cięcia.
- Azot (N₂): Używany do cięcia inertnego, aby zapobiec utlenianiu, zapewniając czystsze krawędzie bez przebarwień.
- Sprężone powietrze: Czasami stosowany jako opłacalna alternatywa, ale może powodować utlenianie.
- Ciśnienie: Zwykle waha się od 0.5 Do 20 bar w zależności od rodzaju gazu i grubości materiału.
- Uderzenie: Ciśnienie gazu pomaga wydmuchać stopiony metal z nacięcia, wpływające na jakość cięcia, wykończenie krawędzi, i dopływ ciepła.
Pozycja ostrości
- Definicja: Względne położenie punktu skupienia wiązki lasera względem powierzchni materiału.
- Uderzenie: Prawidłowe ustawienie ogniska ma kluczowe znaczenie dla optymalnej gęstości energii w strefie cięcia. Można ustawić ostrość:
-
- Na powierzchni materialnej,
- Nieco powyżej (nieostry),
- Nieco pod powierzchnią.
- Efekt: Niewłaściwe skupienie powoduje słabą penetrację, wide kerf, lub nadmierne topienie.
Częstotliwość i czas trwania impulsu (do laserów impulsowych)
- Częstotliwość impulsów: Liczba impulsów laserowych na sekundę (Hz).
- Czas trwania impulsu: Długość każdego impulsu laserowego (mikrosekundy lub nanosekundy).
- Uderzenie: Kontroluje energię dostarczaną na impuls. Wysoka częstotliwość z krótkimi impulsami może zmniejszyć dopływ ciepła, korzystne w przypadku cienkiej stali nierdzewnej lub precyzyjnych cięć.
Odległość odstania
- Definicja: Odległość dyszy głowicy tnącej lasera od powierzchni materiału.
- Uderzenie: Zbyt blisko może uszkodzić dyszę lub spowodować gromadzenie się odprysków; zbyt mocno zmniejsza skuteczność strumienia gazu i jakość cięcia.
- Typowy zakres: 0.5 Do 2 mm do cięcia stali nierdzewnej.
Szerokość szczeliny
- Definicja: Szerokość materiału usuwanego wiązką lasera.
- Uderzenie: Wpływa na dokładność wymiarową i wykorzystanie materiału.
- Czynniki wpływające: Rozmiar plamki lasera, moc, i prędkość cięcia.
6. Zalety cięcia laserowego stali nierdzewnej
Cięcie laserowe stało się jedną z preferowanych metod obróbki stali nierdzewnej ze względu na liczne zalety w porównaniu z tradycyjnymi technikami cięcia.

Precyzja i wysoka jakość cięć
- Minimalna szerokość wycięcia: Cięcie laserowe wytwarza niezwykle wąską szczelinę (Szerokość cięcia), często mniej niż 0.2 mm, co skutkuje minimalnymi stratami materiału i mniejszymi tolerancjami.
- Czyste krawędzie: Strefa wpływu ciepła (Haz) jest bardzo mały, redukując wypaczenia i zniekształcenia.
Krawędzie są zazwyczaj gładkie i wolne od zadziorów, często eliminując potrzebę wtórnego wykończenia. - Złożone geometrie: Wiązki laserowe można precyzyjnie kontrolować za pomocą systemów CNC, umożliwiające wycinanie skomplikowanych kształtów, Drobne szczegóły, i ostre narożniki, które trudno uzyskać metodami mechanicznymi.
Szybkość i wydajność
- Szybkie przetwarzanie: Cięcie laserowe może pracować z dużymi prędkościami, szczególnie na cienkich i średnich blachach ze stali nierdzewnej (do ~15 mm), znacznie skracając czas produkcji.
- Kompatybilność automatyzacji: Integracja z systemami CNC i zrobotyzowanymi pozwala na ciągłą pracę, działanie bez nadzoru, zwiększenie wydajności i zmniejszenie kosztów pracy.
- Skrócony czas konfiguracji: Bezkontaktowy charakter oznacza, że nie dochodzi do zużycia narzędzia ani zmian ustawień mechanicznych, umożliwiając szybkie przełączanie pomiędzy różnymi zadaniami cięcia.
Wszechstronność i elastyczność
- Szeroki zakres grubości: Systemy cięcia laserowego mogą obsługiwać blachy ze stali nierdzewnej o grubości od bardzo cienkich folii do kilku centymetrów grubości przy odpowiednich ustawieniach mocy i gazów wspomagających.
- Wiele opcji gazu: Stosowanie różnych gazów wspomagających (azot, tlen, powietrze) umożliwia dostosowanie procesów cięcia w celu optymalizacji szybkości, jakość krawędzi, i kontrola utleniania.
- Kompatybilność materialna: Oprócz stali nierdzewnej, Lasery mogą ciąć różne metale i niemetale po niewielkich korektach, zapewniając wszechstronność dla mieszanych linii produkcyjnych.
Opłacalność
- Zmniejszone marnotrawstwo materiałowe: Wąski rzaz i wysoka dokładność zmniejszają ilość złomów.
- Niższe koszty pracy: Automatyzacja zmniejsza potrzebę ręcznej obsługi i interwencji.
- Minimalne zużycie narzędzia: Ponieważ cięcie odbywa się za pomocą wiązki lasera, nie ma fizycznego kontaktu ani zużycia narzędzia, obniżenie kosztów utrzymania.
- Efektywność energetyczna: Nowoczesne lasery światłowodowe zużywają mniej energii w porównaniu do tradycyjnego cięcia mechanicznego, przyczyniając się do ogólnych oszczędności kosztów operacyjnych.
Korzyści dla środowiska i bezpieczeństwa
- Proces bezkontaktowy: Minimalizuje naprężenia mechaniczne materiału i zmniejsza ryzyko w miejscu pracy związane z ostrymi narzędziami lub odłamkami po cięciu.
- Czystszy proces: Generuje mniej pyłu i hałasu w porównaniu do cięcia plazmowego lub mechanicznego.
- Mniejsze zużycie materiałów eksploatacyjnych: W przeciwieństwie do metod cięcia ściernego, cięcie laserowe nie wymaga zużywalnych ostrzy ani dysków, Zmniejszenie odpadów.
Ulepszone możliwości projektowania i innowacji
- Szybkie prototypowanie: Możliwość szybkiego i dokładnego wycinania skomplikowanych kształtów przyspiesza iteracje projektu i rozwój produktu.
- Personalizacja: Małe partie lub zamówienia niestandardowe są wykonalne i opłacalne ze względu na minimalne zmiany narzędzi.
- Produkcja mikro i drobnych elementów: Cięcie laserowe umożliwia uzyskanie niezwykle drobnych cięć odpowiednich do zastosowań wymagających dużej precyzji w elektronice, urządzenia medyczne, i dekoracyjne elementy ze stali nierdzewnej.
7. Ograniczenia i wyzwania związane z cięciem laserowym stali nierdzewnej
Cięcie laserowe oferuje wiele korzyści w obróbce stali nierdzewnej, stwarza również pewne ograniczenia i wyzwania, którymi należy ostrożnie zarządzać, aby zapewnić optymalne wyniki.
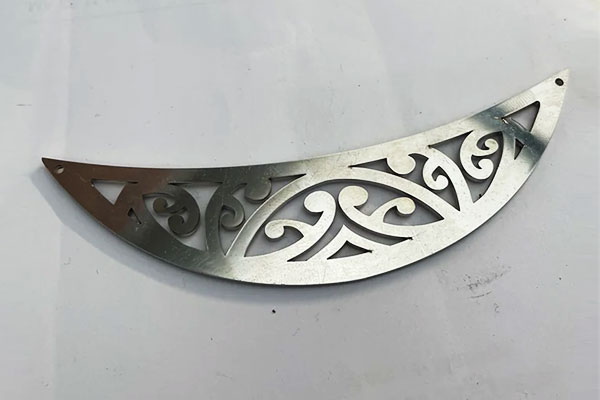
Ograniczenia grubości
- Zmniejszona wydajność w przypadku grubych materiałów: Cięcie laserowe jest najbardziej wydajne w przypadku blach ze stali nierdzewnej o cienkiej i średniej grubości, zazwyczaj do 15–20 mm.
Cięcie grubszych odcinków wymaga większej mocy lasera i mniejszych prędkości, co może zwiększyć koszty i czas przetwarzania. - Strefa dotknięta ciepłem (Haz) Wzrost: W miarę wzrostu grubości, wzrasta ilość ciepła potrzebnego do stopienia materiału, powodując większy HAZ.
Może to prowadzić do zniekształceń termicznych, zmiany metalurgiczne, i gorszą jakość krawędzi.
Odbicie powierzchni i jakość materiału
- Wysoki współczynnik odbicia: Odblaskowa powierzchnia stali nierdzewnej może powodować odbicia wiązki laserowej, prowadząc do nieefektywności, niestabilne cięcie, lub nawet uszkodzenie optyki lasera.
Lasery światłowodowe łagodzą to zjawisko skuteczniej niż lasery CO₂, ale nadal wymagają starannego dostrojenia parametrów. - Zmienność materiału: Różnice w składzie stali nierdzewnej, Wykończenie powierzchni, lub powłoki mogą mieć wpływ na absorpcję lasera i jakość cięcia, wymagające dostosowania procesu.
Jakość krawędzi i powstawanie żużlu
- Żużel na ciętych krawędziach: Niewłaściwy dobór gazu lub niewystarczające ciśnienie gazu wspomagającego może spowodować przywieranie stopionego materiału do krawędzi cięcia (żużel), wymagające wtórnego czyszczenia lub szlifowania.
- Prążki i szorstkość: Przy wyższych prędkościach skrawania lub grubszych materiałach, mogą pojawić się prążki lub szorstkie tekstury na krawędziach, wpływając na estetykę lub dopasowanie mechaniczne.
Pomoc w wyborze gazu i kosztach
- Uzależnienie od gazu: Wybór gazu wspomagającego (azot, tlen, lub powietrze) znacząco wpływa na jakość cięcia, prędkość, i utlenianie:
-
- Tlen: Wspomaga szybsze cięcie poprzez utlenianie, ale może powodować większą szorstkość, oksydowane krawędzie.
- Azot: Produkuje czyste, krawędzie wolne od tlenków, ale są droższe i mogą zmniejszać prędkość skrawania.
- Powietrze: Ekonomiczna opcja, ale o mniej spójnej jakości.
- Koszty operacyjne: Gazy o wysokiej czystości, szczególnie azot, przyczyniają się do wzrostu kosztów operacyjnych.
Sprzęt i konserwacja
- Wysoka początkowa inwestycja: Zaawansowane maszyny do cięcia laserowego, zwłaszcza lasery światłowodowe dużej mocy, wymagają znacznych inwestycji kapitałowych.
- Czułość optyki: Optyka laserowa jest wrażliwa na zanieczyszczenia i uszkodzenia spowodowane odbitymi wiązkami lub kurzem, wymagające regularnej konserwacji i wyrównywania.
- Umiejętna obsługa: Optymalne cięcie laserowe wymaga przeszkolonych operatorów i inżynierów w zakresie zarządzania parametrami, rozwiązywać problemy, i przeprowadzaj konserwację zapobiegawczą.
Efekty termiczne i zniekształcenia
- Naprężenia termiczne: Skoncentrowane ciepło lasera może wywołać naprężenia termiczne powodujące wypaczenie, szczególnie w przypadku cienkich lub misternie ciętych części ze stali nierdzewnej.
- Zmiany mikrostrukturalne: Długotrwała ekspozycja na ciepło może zmienić mikrostrukturę stali nierdzewnej w pobliżu krawędzi cięcia, wpływające na odporność na korozję i właściwości mechaniczne.
Ograniczenia w cięciu złożonych kształtów 3D
- Głównie cięcie 2D: Większość systemów cięcia laserowego jest zoptymalizowana pod kątem płaskich arkuszy lub prostych konturów 3D.
Złożone kształty 3D lub grube przekroje często wymagają alternatywnych metod, takich jak spawanie laserowe lub 5-osiowa obróbka laserowa. - Ograniczona głębokość penetracji: Ogniskowa i moc lasera ograniczają głębokość i kąt cięcia, ograniczająca wszechstronność w niektórych zastosowaniach.
8. Zastosowania cięcia laserowego stali nierdzewnej
Cięcie laserowe stali nierdzewnej ze względu na swoją precyzję stało się niezbędną technologią w różnych gałęziach przemysłu, prędkość, i wszechstronność.
Jego zdolność do tworzenia skomplikowanych projektów z wysokiej jakości krawędziami sprawia, że idealnie nadaje się do wielu zastosowań produkcyjnych i produkcyjnych.

Przemysł motoryzacyjny
- Produkcja komponentów: Cięcie laserowe jest szeroko stosowane do produkcji precyzyjnych części silników samochodowych, układy wydechowe, oraz elementy podwozia z blach i płyt ze stali nierdzewnej.
- Prototypowanie i dostosowywanie: Technologia umożliwia szybkie prototypowanie i dostosowywanie części o złożonej geometrii, pomaganie inżynierom motoryzacyjnym w szybkim i skutecznym testowaniu projektów.
- Elementy dekoracyjne: Cięcie laserowe pozwala na tworzenie misternych wykończeń, odznaki, i grille z czystymi krawędziami i szczegółowymi wzorami.
Aerospace and Aviation
- Składniki strukturalne: Części ze stali nierdzewnej do ram samolotów, silniki, i podwozie często wymagają dużej wytrzymałości i odporności na korozję, uzyskano dzięki precyzyjnemu cięciu laserowemu.
- Redukcja masy ciała: Zdolność cięcia laserowego do produkcji elementów lekkich, złożone kształty pomagają producentom z branży lotniczej zoptymalizować integralność strukturalną przy jednoczesnej minimalizacji wagi.
- Ścisłe tolerancje: Komponenty lotnicze wymagają rygorystycznych tolerancji i gładkich wykończeń, jakie cięcie laserowe może stale zapewniać.
Produkcja wyrobów medycznych
- Instrumenty chirurgiczne: Cięcie laserowe stali nierdzewnej ma kluczowe znaczenie przy wytwarzaniu ostrych elementów, jałowy, oraz precyzyjne narzędzia chirurgiczne, takie jak skalpele, kleszcze, i nożyczki.
- Implanty i protetyka: Cięcie laserowe umożliwia produkcję skomplikowanych elementów, biokompatybilne implanty i komponenty protetyczne o rygorystycznych specyfikacjach.
- Sprzęt medyczny: Cięcie laserem wykorzystywane jest do produkcji obudów i części urządzeń diagnostycznych i zabiegowych, gdzie dokładność i czystość są najważniejsze.
Architektura i konstrukcja
- Panele dekoracyjne: Cięcie laserowe umożliwia architektom tworzenie skomplikowanych projektów, artystyczne panele ze stali nierdzewnej, ekrany, i fasady łączące estetykę z trwałością.
- Elementy konstrukcyjne: Precyzyjne cięcie elementów ze stali nierdzewnej na konstrukcje wsporcze, wsporniki, i osprzętu poprawiają jakość i bezpieczeństwo konstrukcji.
- Niestandardowe osprzęt i wyposażenie: Elementy ze stali nierdzewnej wykonane na zamówienie, takie jak balustrady schodów, Balustrady, i oznakowanie korzystają z elastyczności cięcia laserowego.
Przemysł żywności i napojów
- Sprzęt sanitarny: Odporność stali nierdzewnej na korozję sprawia, że idealnie nadaje się do środowisk higienicznych. Do produkcji zbiorników stosuje się cięcie laserowe, kobza, i sprzęt do przetwarzania spełniający rygorystyczne normy czystości.
- Maszyny pakujące: Precyzyjnie wycięte części ze stali nierdzewnej poprawiają niezawodność i wydajność maszyn do pakowania i butelkowania żywności.
- Elementy dekoracyjne i funkcjonalne: W sprzęcie kuchennym i sprzęcie gastronomicznym stosowane są niestandardowe, wycinane laserowo elementy ze stali nierdzewnej.
Elektronika i przemysł elektryczny
- Obudowy i obudowy: Cięcie laserowe pozwala uzyskać precyzyjne obudowy ze stali nierdzewnej do urządzeń elektronicznych, zapewniając ochronę i odporność na ciepło.
- Mikrofabrykacja: Mały, szczegółowe komponenty, takie jak złącza, łączność, i części ekranujące korzystają z dokładności i powtarzalności cięcia laserowego.
- Radiatory i systemy chłodzenia: Niestandardowe wycinane laserowo części ze stali nierdzewnej pomagają zarządzać rozpraszaniem ciepła w zespołach elektronicznych.
Sztuka i produkcja na zamówienie
- Rzeźba i instalacje artystyczne: Artyści wykorzystują cięcie laserowe do tworzenia skomplikowanych projektów i wzorów ze stali nierdzewnej, które byłyby trudne lub niemożliwe do osiągnięcia tradycyjnymi metodami.
- Biżuteria i akcesoria na zamówienie: Cięcie laserowe umożliwia wykonanie szczegółowych i delikatnych elementów ze stali nierdzewnej o gładkich krawędziach i skomplikowanych kształtach.
- Oznakowanie i branding: Firmy wykorzystują wycinane laserowo znaki i logo ze stali nierdzewnej, aby zapewnić trwałość i profesjonalne wykończenie.
9. Kontrola jakości i standardy
Zapewnienie najwyższej jakości cięcia laserowego stali nierdzewnej wiąże się z rygorystyczną kontrolą dokładności wymiarowej, jakość krawędzi, i integralność materialną.
Przestrzeganie międzynarodowych standardów i stosowanie zaawansowanych metod testowania ma kluczowe znaczenie dla uzyskania wiarygodnych i spójnych wyników.
Dokładność wymiarowa
- Zakresy tolerancji:
Cięcie laserowe stali nierdzewnej pozwala uzyskać wąskie tolerancje w zależności od grubości materiału. Do cienkich arkuszy (1–3 mm), typowe tolerancje wymiarowe wynoszą ±0,1 mm.
W przypadku grubszych płyt od 10 Do 20 mm, tolerancje poszerzają się do ±0,3 mm, zgodnie z ISO 2768-m (średni stopień tolerancji).
Normy te zapewniają, że części spełniają specyfikacje projektowe w zakresie precyzyjnego montażu i funkcjonalności. - Klasy jakości krawędzi:
Według W ISO 9013, Jakość krawędzi jest klasyfikowana według chropowatości powierzchni (Ra):
-
- Klasa 1: Ra < 2.5 μm, nadaje się do zastosowań wymagających dużej precyzji, takich jak urządzenia medyczne i komponenty lotnicze.
- Klasa 2: Ra < 5 μm, zwykle stosowane w ogólnych zastosowaniach przemysłowych, gdzie dopuszczalne jest umiarkowane wykończenie powierzchni.
Testy nieniszczące (Ndt)
- Kontrola wzrokowa:
Używanie powiększeń od 10x do 50x, operatorzy sprawdzają krawędzie cięcia pod kątem zadziorów, osady żużlowe, utlenianie, i inne wady powierzchni.
Ten krok zapewnia, że integralność powierzchni spełnia wymagania estetyczne i funkcjonalne przed dalszą obróbką lub montażem. - Testy ultradźwiękowe:
Do grubszych gatunków stali nierdzewnej, takich jak 316L at 10 Grubość mm, kontrola ultradźwiękowa za pomocą 5 Sondy MHz służą do wykrywania defektów podpowierzchniowych w strefie wpływu ciepła (Haz).
Ta metoda pozwala zidentyfikować wady tak małe, jak 0.2 mm, zapewniając krytyczny etap zapewnienia jakości w zastosowaniach krytycznych dla bezpieczeństwa. - Testowanie korozji:
W przypadku elementów ze stali nierdzewnej istotna jest odporność na korozję, Zwłaszcza w trudnych środowiskach.
-
- Testy mgły solnej ASTM B117 pokazują, że części wycinane laserowo za pomocą gazu wspomaganego azotem wykazują doskonałą odporność na korozję, wytrzymać 500 godzin bez znaczącej degradacji w 304 stal nierdzewna.
- W przeciwieństwie do tego, Cięcia wspomagane tlenem zwykle trwają około 300 godzin, zanim pojawią się oznaki korozji. Podkreśla to znaczenie doboru gazu tnącego dla trwałości i żywotności.
10. Porównanie z innymi metodami cięcia
Przy wyborze techniki cięcia stali nierdzewnej, ważne jest, aby ocenić różne metody w oparciu o precyzję, prędkość, koszt, jakość, i przydatność do konkretnych zastosowań.
Poniżej znajduje się kompleksowe porównanie cięcia laserowego z innymi popularnymi technologiami cięcia: cięcie plazmowe, cięcie strumieniem wody, i cięcie mechaniczne.
| Kryteria | Cięcie laserowe | Cięcie plazmowe | Cięcie strumieniem wody | Cięcie mechaniczne |
| Precyzja & Jakość krawędzi | Bardzo wysoka precyzja; czysty, gładkie krawędzie | Umiarkowana precyzja; bardziej szorstkie krawędzie | Wysoka precyzja; gładkie krawędzie | Niskie do umiarkowane; krawędź może wymagać wykończenia |
| Prędkość | Wysoka dla cienkiej i średniej grubości | Bardzo wysoko, zwłaszcza do grubych metali | Umiarkowany do powolnego | Powolny do umiarkowanego |
| Możliwość pomiaru grubości materiału | Do ~20mm (zależy od mocy lasera) | Aż do 50 mm lub więcej | Możliwe bardzo grube materiały (100+ mm) | Ograniczone siłą narzędzia |
| Strefa wpływu ciepła (Haz) | Minimalny do umiarkowanego, w zależności od mocy | Większy HAZ | Nic (proces cięcia na zimno) | Nic |
| Koszt operacyjny | Umiarkowany (energia + konserwacja) | Niskie do umiarkowane | Umiarkowany do wysokiego | Niski |
| Odpowiednie zastosowania | Blachy, skomplikowane projekty, cienkie do średniej grubości | Grube talerze, ciężka produkcja, szorstkie cięcia | Grube materiały; materiały wrażliwe na ciepło | Proste cięcia, szorstkie kształtowanie, grube materiały |
| Profesjonaliści | Doskonała precyzja; minimalne zniekształcenia materiału; szybki do cienkich arkuszy | Skuteczny do grubych metali; szybsze cięcie grubych płyt | Brak zniekształceń termicznych; może ciąć prawie każdy materiał | Niski koszt; prosty sprzęt |
| Wady | Ograniczone możliwości w zakresie grubych materiałów; odblaskowa stal nierdzewna może stanowić wyzwanie | Niższa jakość krawędzi; znaczny HAZ; nie jest idealny do delikatnych cięć | Wolniej niż laser; wyższe koszty materiałów eksploatacyjnych; proces mokry | Ograniczona precyzja; powolny; zużycie narzędzia; ogranicza się do prostych kształtów |
11. Wniosek
Stanowiska do cięcia laserowego stali nierdzewnej na skrzyżowaniu inżynieria precyzyjna i nowoczesne innowacje produkcyjne.
Z możliwością szybkiej dostawy, czysty, i bardzo dokładne wyniki, stało się niezbędne w wielu branżach.
W miarę rozwoju technologii, przyjęcie inteligentne systemy laserowe i zrównoważone praktyki będzie nadal przesuwać granice tego, co jest możliwe w obróbce metali.
FAQ
Jaką grubość stali nierdzewnej można ciąć laserem?
To zależy od mocy lasera:
- Aż do 6 mm: 1– Lasery światłowodowe o mocy 2 kW radzą sobie z cienkimi arkuszami z dużą precyzją.
- 6–12 mm: 3Zazwyczaj stosuje się lasery –6 kW.
- 12–25 mm: Wymaga laserów światłowodowych o mocy 6–10 kW+ z odpowiednim gazem wspomagającym i optyką.
Notatka: Jakość krawędzi i prędkość mogą się pogorszyć wraz ze wzrostem grubości.
Czy cięcie laserem powoduje utlenianie krawędzi stali nierdzewnej??
Tylko jeśli tlen stosowany jest jako gaz pomocniczy. Aby uniknąć utleniania i przebarwień:
- Używać azot jako gaz obojętny.
- Daje to jasność, czyste krawędzie, Idealny do zastosowań estetycznych lub wrażliwych na korozję (NP., medyczny, Sprzęt do żywności).
Jakie są typowe tolerancje dla wycinanych laserowo części ze stali nierdzewnej?
Tolerancje różnią się w zależności od grubości:
- ± 0,1 mm do blach o grubości 1–3 mm.
- ±0,2–0,3 mm do płyt o grubości 10–20 mm.
Standardy takie jak ISO 2768-m I W ISO 9013 zdefiniować klasy tolerancji ogólnej i dokładnej.

