Sprzężenie ze stali nierdzewnej jest niezbędne w nowoczesnych maszynach, Włączanie precyzyjnej transmisji momentu obrotowego między obrotowymi wałami w aplikacjach od od Silniki lotnicze do morskich układów napędowych.
Ich wymagania dotyczące wydajności są wymagające: Wysoka precyzja, Najwyższy odporność na korozję, i integralność strukturalna Musi być gwarantowany, ponieważ nawet niewielka niewspółosiowość lub przedwczesne zużycie może prowadzić do katastrofalnej w skutkach awarii sprzętu.
Na przykład, awaria pojedynczego sprzęgła w a skrzynia biegów turbiny wiatrowej może się zatrzymać 2 MW wytwarzania energii, powodując straty w postaci przestojów w wysokości 10 000–50 000 USD.
Wśród dostępnych metod wytwarzania, Casting inwestycyjny (Casting zagubiony) ugruntowała swoją pozycję jako złoty standard do produkcji złączek ze stali nierdzewnej, szczególnie w przypadku skomplikowanych geometrii, takich jak kołnierze, Klucze, lub otwory wewnętrzne– są wymagane.
W przeciwieństwie do kucia, który ogranicza się do stosunkowo prostych kształtów, lub odlewanie w piasku, co zapewnia słabą precyzję, Casting inwestycyjny zapewnia elementy o kształcie zbliżonym do siatki z wyjątkową dokładnością.
Tolerancje wymiarowe tak wąskie jak ± 0,05–0,1 mm i wykończenia powierzchniowe tak gładkie Ra 1.6 μm są osiągalne, zapewniając niezawodne dopasowanie i dłuższą żywotność w krytycznych zespołach.
1. Rola odlewania inwestycyjnego w produkcji ze stali nierdzewnej
Sprzęgło ze stali nierdzewnej pełni funkcję most mechaniczny w przenoszeniu mocy, umożliwiając przenoszenie momentu obrotowego przy jednoczesnym dostosowaniu się do małych kątów, równoległy, lub osiowe niewspółosiowości.
Ich projekt musi zrównoważyć wytrzymałość, odporność na zmęczenie, i ochrona korozji, Wybór materiału i metoda produkcyjna krytyczna.
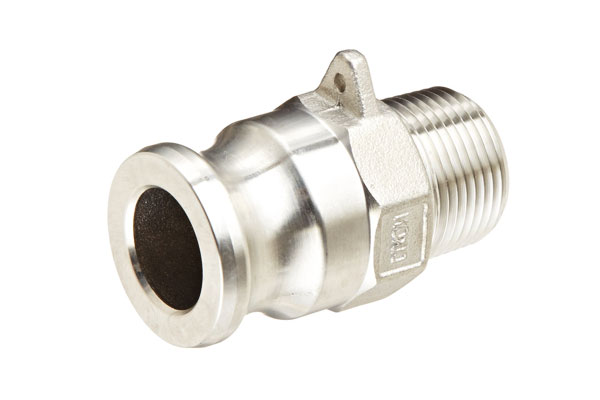
Casting inwestycyjny dotyczy trzech głównych wyzwań w połączeniu produkcji:
- Złożona geometria - Łądy często integrują kołnierze, Klucze, Splajny, lub wewnętrzne funkcje blokujące. Odlewy inwestycyjne odtwarza te kształty bezpośrednio, Zmniejszenie liczby części 30–50% w porównaniu z zespołami wykonanymi z wielu komponentów.
- Wydajność materialna - z wysokimi kosztami surowców ze stali nierdzewnej, Redukcja odpadów jest niezbędna. Odlewy inwestycyjne osiąga 85–95% wydajność, w porównaniu z 60–70% w kuciu I 50–60% w obróbce.
- Precyzja & Oszczędności czasu - Krytyczne powierzchnie można rzucić na ± 0,05–0,1 mm dokładność, Minimalizowanie po maszynarstwie. To się zmniejsza czasy realizacji o 40–60% W porównaniu z tradycyjnymi metodami odejmowania, Zapewniając powtarzalność w biegach o dużej objętości.
2. Co to jest sprzężenie ze stali nierdzewnej inwestycyjnej?
Definicja podstawowa i funkcja
Jakiś Inwestycje sprzęgające ze stali nierdzewnej jest precyzyjną inżynierką, jednoczęściowy komponent wytwarzany przez Proces odlewania zagubiony, zaprojektowany do podłączenia dwóch obrotowych wałków i zapewnienia niezawodna transmisja momentu obrotowego.
Poza prostym połączeniem wału, Te sprzężenia zabezpieczają stabilność systemu poprzez utrzymanie wyrównania, minimalizacja wibracji, i ochrona sąsiednich komponentów przed przeciążeniem mechanicznym.
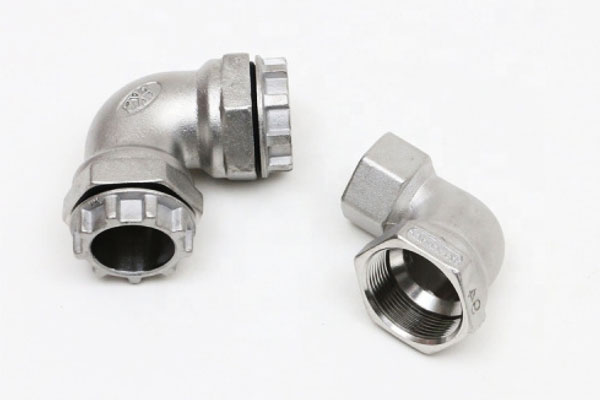
Kluczowe elementy strukturalne obejmują:
- Nudziarz - Centralna dziura, proste lub zwężane, Często projektowane z Klucze, Splajny, lub ustaw otwory śrubowe Aby zabezpieczyć interfejs wału.
- Kołnierz/piast -Ciało zawierające moment obrotowy, które mogą się zintegrować Wzory śrubowe lub sztywne piasty Aby zapewnić wydajny transfer mocy.
- Elastyczne elementy (fakultatywny) - Gumowe pająki, Metalowe mieszki, lub wkładki w stylu przepony można włączyć (odrzucane lub post-montowane) do wchłaniania zaszokować, niewspółosiowość, i wibracja w systemach dynamicznych.
Kluczowe rodzaje inwestycji odlewane ze stali nierdzewnej
| Typ sprzężenia | Charakterystyczne funkcje projektowe | Typowa pojemność momentu obrotowego (N · m) | Reprezentatywne zastosowania |
| Sztywne połączenie kołnierza | Dwa integralnie odlewane kołnierze, przykręcone do stałego połączenia wału, bez elastyczności | 100 - - 100,000 | Wyposażenie ciężkie, takie jak stalowe młyny, Kruszarki górnicze |
| Elastyczne sprzężenie szczęki | Odlewane piasty w kształcie szczelinowych szczęk; Elastomerowy pająk wkładka pochłania wstrząs i pozwala na małe kątowe niewspółosiowość (± 0,5 °) | 50 - - 5,000 | Lakierki, Fani HVAC, przenośniki |
| Sprzężenie splajne | Odlewany z nurem splajny wewnętrzne lub zewnętrzne, Włączanie transferu momentu obrotowego z ograniczonym ruchem osiowym | 500 - - 20,000 | Przekłady samochodowe, Turbiny gazowe |
| Łączenie dysków | Zapewnia wiele cienkich odlewów stali nierdzewnej Sztywność skrętna z zgodnością zginającą, Idealny do szybkiej obsługi | 1,000 - - 50,000 | Silniki lotnicze, Precyzyjne turbiny gazowe |
Dlaczego stal nierdzewna? Materialne zalety
Wybór stal nierdzewna dla sprzęgów jest napędzane przez kombinację Odporność na korozję, Wydajność mechaniczna, i długowieczność usług że alternatywne materiały nie mogą pasować:
- Odporność na korozję -Samoobarowanie się Tlenek chromu (Cr₂o₃) film Tarcze przed rdzą nawet w warunkach soli fizjologicznej lub chemicznie agresywnych.
Na przykład, 316L Stal nierdzewna pokazuje tylko szybkość korozji 0.01 MM/rok w wodzie morskiej, w porównaniu do 0.5 MM/rok dla stali węglowej. - Siła mechaniczna - austenityczne stali nierdzewne (NP., 304) wystawa wytrzymałość na rozciąganie 515–720 MPa, lepsze wyniki stali węglowej (400–550 MPa).
To pozwala mniejszy, lżejsze sprzężenia bez uszczerbku. - Stabilność temperatury - stali nierdzewne, takie jak 321 Utrzymuj integralność Warunki kriogeniczne (-196° C.) aż do 870° C., Zapewnienie bezpiecznej wydajności w wymagających systemach, takich jak Turbiny gazowe lub rośliny parowe.
- Higieniczny & Zgodność regulacyjna - Oceny takie jak 304 i 316L poznać Wymagania FDA i UE Contact Contact,
sprawiając, że są niezbędne Miksery farmaceutyczne, Rośliny mleczne, i sprzęt do przetwarzania napojów gdzie kontrola zanieczyszczenia jest krytyczna.
3. Gatunki ze stali nierdzewnej dla złącze inwestycyjnych
Wydajność i niezawodność połączeń obsady inwestycyjnej są wysoce zależne od wybranych stopień stali nierdzewnej.
| Stopień stali nierdzewnej | Kompozycja (Ok.) | Wytrzymałość na rozciąganie (MPA) | Kluczowe zalety | Typowe zastosowania | Standardy |
| CF8 / 304 | 18% Cr, 8% W | 515–620 | Dobra ogólna odporność na korozję; opłacalny; Łatwy do obsadzenia | Maszyna ogólna, HVAC, lekkie pompy | ASTM A351 CF8 |
| CF8M / 316 | 18% Cr, 10% W, 2–3% MO | 515–620 | Doskonała odporność na chlorki i wodę morską; wyższa odporność na wżery | Sprzęt morski, Przetwarzanie chemiczne, żywność & napój | ASTM A351 CF8M |
| 17-4 Ph | 17% Cr, 4% W + Cu, NB | 900–1100 | Bardzo wysoka wytrzymałość po obróbce cieplnej; Dobra odporność na zmęczenie | Sprzęgła lotnicze, turbiny, robotyka | ASTM A564 / A705 |
| Dupleks 2205 | 22% Cr, 5% W, 3% Mo | 620–800 | Doskonała odporność na korozję naprężeniową; wyższa granica plastyczności niż 316 | Olej & Rurociągi gazowe, odsolenie, Offshore | ASTM A995 klasa 4A |
| Super dupleks (S32750 / S32760) | 25% Cr, 7% W, 4% Mo, 0.25% N | 800–900 | Wyjątkowa odporność na wodę morską i agresywne chemikalia; Drewno >40 | Złącza podmorskie, platformy wiertnicze na morzu, Reaktory chemiczne | ASTM A995 klasa 5A/6A |
4. Proces odlewania inwestycji w sprzężeniach ze stali nierdzewnej
Produkcja złączek ze stali nierdzewnej Casting inwestycyjny (Casting zagubiony, Zgodny z ASTM A958) obejmuje wysoce kontrolowany, wieloetapowy przepływ pracy.
Każdy krok ma na celu maksymalizację precyzja wymiarowa, Jakość powierzchni, i integralność materialną, zapewnienie, że końcowe sprzęgło będzie w stanie niezawodnie przenosić moment obrotowy w wymagających warunkach.
4.1 Wytwarzanie wzoru wosku - definiowanie geometrii z precyzją
Wzór wosku pełni rolę „planu” końcowego połączenia, replikując swoją geometrię na poziomie zbliżonym do kształtu netto:
- Wzór mistrzowski: Tradycyjnie CNC-BACHED z aluminium lub stali narzędziowej (Tolerancja ± 0,02 mm).
W przypadku złożonych profili, takich jak sprzężenia splajne, SLA Masters z nadrukiem 3D Shorten Redug Time 30–50%. - Wstrzyknięcie wosku: Parafin-syntetyczna mieszanka wosku jest wstrzykiwana do pleśni 2–5 MPa ciśnienie, tworząc precyzyjne repliki.
Duże sprzężenia (>300 mm) często wymagają podzielonych form, aby zapobiec deformacji. - Montaż wzoru: Wiele wzorów wosków (Zazwyczaj 5–10 złącze na drzewo) są przymocowane do wosku, Włączanie produkcji partii.
4.2 Ceramiczny budynek skorupy-tworzenie formy o wysokiej wytrzymałości
Ceramiczna skorupa definiuje oba Wymiarowa wierność I Stabilność termiczna Podczas castingu:
- Prime Coat: Dobra ceramiczna zawiesina (Alumina-Zirconia, 5–10 μm) przechwytuje skomplikowane szczegóły, takie jak kluczowe lub splajny, gdzie a 0.1 Odchylenie MM może kompromis pasuje.
- Płaszcze zapasowe: 4–8 Dodatkowe warstwy grubszej ceramiki (50–100 μm) Wzmocnij skorupę. Końcowa grubość: 6–10 mm dla małych złącze, aż do 20 MM dla dużych.
- Odnalezienie & Ostrzał: Suszone w 25–40 ° C i wystrzelono w 800–1000 ° C, który oba usuwa wosk („Lost Wax”) i zwiększa wytrzymałość na ściskanie skorupy do ≥5 MPa.
4.3 Topienie i nalewanie - zapewniając czystość stopu
Topienie stali nierdzewnej jest jedną z najbardziej krytycznych faz, bezpośrednio określanie wydajności mechanicznej i korozji:
- Technologia topnienia:
-
- Topienie indukcyjne próżni (KRZEPA) zmniejsza tlen do ≤0,005%, zapobieganie inkluzjom tlenku.
- Dla dupleksu 2205 lub super dupleks, Współczynnik próżniowy (NASZ) Dalsze udoskonalanie mikrostruktury pod kątem odporności na korozję naprężeń.
- Parametry nalewające: Stopiona stal (1550–1650 ° C.) jest wprowadzany przez Pożarowanie dolne Aby zminimalizować turbulencje i błędne uruchamianie.
- Kontrola zestalania: Skorupy ceramiczne są rozgrzane w łóżku piasku o godz 200–400 ° C., Zapewnienie stopniowego chłodzenia w grubszych piastych i drobniejszych ziarnach w cieńszych ścianach - klucz do zapobiegania porowatości skurczowej.
4.4 Wykończenie po obserwowaniu-osiągnięcie wydajności funkcjonalnej
Po zestaleniu, Casting ulega serii kroków końcowych, aby osiągnąć ostateczne specyfikacje:
- Usuwanie skorupy: Wibracje lub wysokociśnieniowy strumień wodny czysto łamie ceramiczną skorupę.
- Brama & Usuwanie biegacza: Pokrój za pomocą ściernego odrzutowca lub piły precyzyjnej, unikanie stresu termicznego.
- Obróbka cieplna (Dostosowany na stop):
-
- 304/316L: Roztwór wyżarzanie w temperaturze 1050–1100 ° C + Gaszenie wody przywraca odporność na korozję.
- 321: Ograniczenie stabilizacji w 850–900 ° C zapobiega opadom węglików.
- 2205 Dupleks: Roztwór wyżarzony w 1020–1080 ° C dla zrównoważonych faz austenitu/ferrytu (50/50).
- Precyzyjna obróbka: Średnice otworu, Klucze, a twarze kołnierzowe są wykończone 5-Maszyny CNC osi, osiągnięcie ± 0,02 mm tolerancje I RA 0,8-1,6 μm Wykończenie powierzchni.
5. Dokładność wymiarowa, Tolerancje & Wykończenie powierzchni
Wydajność sprzężenia ze stali nierdzewnej zależy w dużej mierze od jego precyzja wymiarowa I integralność powierzchni.
Casting Investment oferuje możliwości w kształcie shape, Minimalizowanie po maszynarstwie podczas spełnienia ścisłych wymagań inżynierskich.
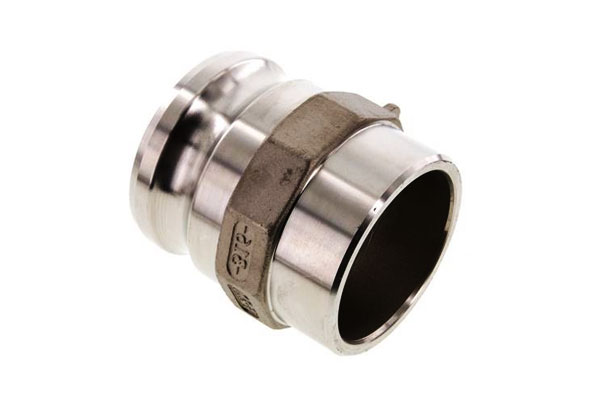
Dokładność wymiarowa & Tolerancje
- Gatunki tolerancji rzucania: Według ISO 8062 i ASTM A802, Odlewy inwestycyjne do sprzęgów zwykle osiągają Poziomy tolerancji CT4 - CT6.
- Dokładność liniowa: Tolerancje wymiarowe są ogólnie ± 0,1–0,3 mm dla funkcji do 100 mm, i skala proporcjonalnie (± 0,3–0,6 mm) dla większych rozmiarów.
- Krytyczne interfejsy: Średnice otworu, Klucze, a twarze kołnierzowe można rzucić w kształcie bliskiej netto, Następnie CNC zakończony ± 0,02 mm dokładność.
- Tolerancja geometryczna (Gd&T): Funkcje takie jak współosiowość, płaskość, a kątowość jest kontrolowana w obrębie 0.02–0,05 mm, niezbędne do zapewnienia koncentrycznego transferu momentu obrotowego i zmniejszenia wibracji.
Wykończenie powierzchni
- Chropowatość powierzchni jako odlewana: Rzuty inwestycyjne osiągają RA 3,2-6,3 μm, lepszy od odlewania piasku (RA 12,5-25 μm).
- Obrabiane powierzchnie: Poczanie zmniejsza szorstkość do RA 0,8-1,6 μm, odpowiednie dla obszarów kontaktowych otworu i keyway.
- Zaawansowane opcje wykończenia:
-
- Pasywacja (ASTM A967): Zwiększa odporność na korozję poprzez przywrócenie warstwy ochronnej Cr₂o₃.
- Elektropolera: Zmniejsza chropowatość powierzchni do RA 0,2-0,4 μm, często wymagane w aplikacjach higienicznych (żywność, Pharma, Biotech).
- Polerowanie lustra: Osiągnięte do złącze morskiej, minimalizacja inicjacji korozji szczelinowej.
6. Typologie sprzęgające
Sprzężenia można ogólnie podzielić na kategorie do sprzężenia wału I sprzężenia rur, każdy zaprojektowany do obsługi odrębnych celów mechanicznych lub przenoszenia płynów.
Sprzężenia wału
Sprzężenia wału transmitujące moment obrotowy między wałkami obrotowymi w maszynach i mają kluczowe znaczenie dla integralności ruchu.
- Sztywne sprzężenia kołnierza
-
- Cechy: Dwa odlewane kołnierze przykręcone razem; Brak zasiłku na niewspółosiowość.
- Dopasowanie castingu inwestycyjnego: Doskonałe do produkcji Zintegrowane wzory śrub i piasty z minimalnym obróbką.
- Sprzęty szczęki (Elastyczny)
-
- Cechy: Rzuć piasty w kształcie szczęki z elastomerowymi pająkami; zezwalaj na małe niewspółosiowości.
- Dopasowanie castingu inwestycyjnego: Produkcja bliskiego kształtu Profile szczęki i kluczowe skraca czas CNC o 40–60%.
- Sprzęty splajne
-
- Cechy: Wewnętrzne/zewnętrzne splajny do przesuwania lub momentu obrotowego.
- Dopasowanie castingu inwestycyjnego: 3Replikuj wzory woskowe wydrukowane Drobna geometria splajna, niepraktyczne w kuciu.
- Dysk & Sprzęty Oldham
-
- Cechy: Cienkie metalowe dyski lub piasty przesunięcia do elastycznego przenoszenia ruchu.
- Dopasowanie castingu inwestycyjnego: Precyzyjne odcinki cienkościenne (1.5–3 mm) możliwe do osiągnięcia tylko dzięki castingu inwestycyjnym.
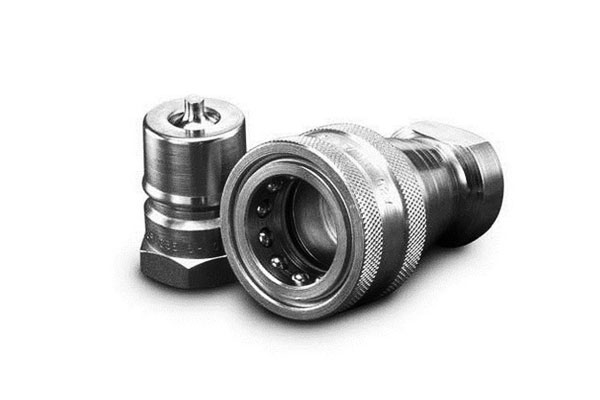
Sprzężenia rur
Złącze rur zapewniają połączenia płynne lub szybkie połączenia w systemach rurociągów przemysłowych.
- Łągi związkowe
-
- Cechy: Gwintowane końce z uszczelniającymi siedzeniami.
- Dopasowanie castingu inwestycyjnego: Umożliwia casting Zintegrowane nici i siedzenia, obniżenie ryzyka wycieku.
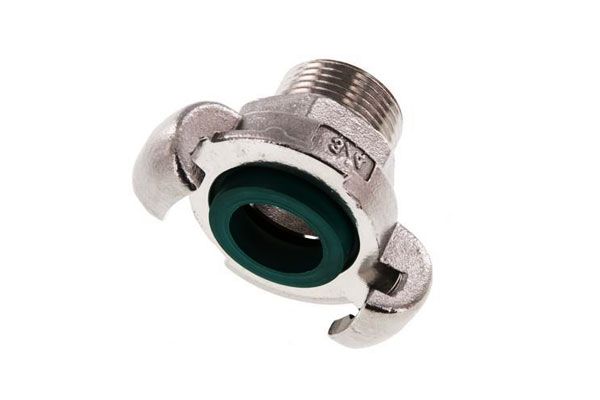
- Camlock / Szybkie połączenia
-
- Cechy: Ramiona i rowki dźwigni do szybkiego połączenia węża/rurociągu.
- Dopasowanie castingu inwestycyjnego: Zawiły CAM Ramiona i geometrie groove odlewaj bezpośrednio, Oszczędzanie kosztów montażu.
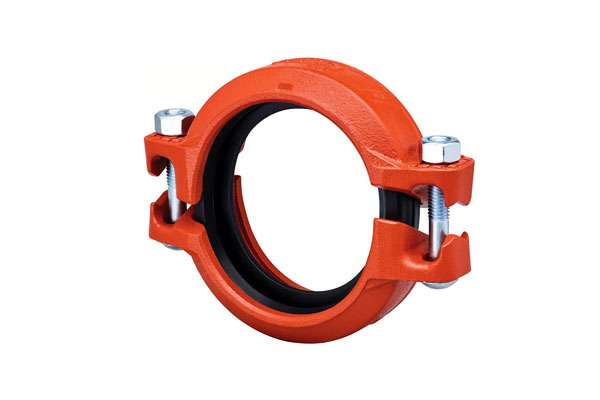
- Rowne sprzężenia
-
- Cechy: Końce rur połączone przez rowkowane obudowy i uszczelki.
- Dopasowanie castingu inwestycyjnego: Mocne, ale lekkie obudowy produkowane z jednolita grubość ściany.
- Higieniczne sprzężenia zacisków (Tri-clamp)
-
- Cechy: Powszechnie stosowany w jedzeniu, napój, i farmaceuty.
- Dopasowanie castingu inwestycyjnego: Od obsadzony Gładkie promienia i powierzchnie wolne od szczeliny, niezbędne do zgodności FDA/3-A.
7. Zastosowania sprzężenia ze stali nierdzewnej
Sprzężenia ze stali nierdzewnej wytwarzane przez odlewy inwestycyjne są szeroko wdrażane w branżach, gdzie Odporność na korozję, precyzja, i niezawodność mechaniczna są krytyczne.
Morski & Offshore
- Aplikacje: Wysyp wały napędowe, Offshore wiertnicze pompy, Systemy wody balastowej.
Żywność, Napój & Farmaceutyki
- Aplikacje: Miksery, przenośniki, pompy higieniczne, Rurociągi CIP/SIP.
Przetwarzanie chemiczne & Pulpa/papier
- Aplikacje: Agitatorzy, chemiczne pompy dawkowania, trawniki, Linie wybielające.
Obróbka wody & Odsolenie
- Aplikacje: Pompy pod wysokim ciśnieniem, Odwrotne jednostki osmozy, Aeratorzy, dmuchawy.
Maszyna ogólna & Systemy ruchu
- Aplikacje: Skrzynie biegów, Sprężarki, Maszyny CNC, robotyka.
8. Porównanie z innymi metodami produkcyjnymi
Casting inwestycyjny oferuje unikalne zalety dotyczące połączeń ze stali nierdzewnej, w szczególności gdy części mają złożoną geometrię lub wymagają dużej precyzji.
Poniżej znajduje się porównanie z powszechnymi metodami produkcji:
| Funkcja / Metoda | Casting inwestycyjny | Kucie | Casting piasku | Obróbka prętów / CNC |
| Typowa złożoność | Złożone geometrie, zintegrowane rowki wpustowe, kołnierze, otwory wewnętrzne | Prosty, symetryczne kształty; ograniczone funkcje wewnętrzne | Duży, Proste kształty; otwarte geometrie | Dowolny kształt; ograniczone wielkością zapasów |
| Dokładność wymiarowa | ± 0,05–0,1 mm | ± 0,2–0,5 mm | ± 0,5–1,0 mm | ± 0,01–0,05 mm |
| Wykorzystanie materiału | 85–95% wydajność | 60–70% | 70–80% | 50–60% |
| Wykończenie powierzchni | RA 0,8-1,6 μm (postpolski) | RA 1,6-3,2 μm | RA 3,2-6,3 μm | RA 0,8-1,6 μm |
| Wolumen produkcyjny | Niski do średniego | Średnie do wysokiego | Niski do średniego | Niski do średniego |
| Kluczowe zalety | Kształt zbliżony do siatki, Minimalne obróbki, Wysoka odporność na korozję, nadaje się do precyzyjnego przenoszenia momentu obrotowego | Doskonała wytrzymałość mechaniczna, dobre do zastosowań wymagających dużych naprężeń | Niski koszt narzędzi, nadaje się do bardzo dużych części | Najwyższa precyzja, wąskie tolerancje, łatwe do prototypowania |
| Ograniczenia | Początkowy koszt oprzyrządowania, wolniejszy cykl niż kucie przy bardzo dużej objętości | Nie można łatwo wykonać otworów wewnętrznych ani skomplikowanych kołnierzy; Wymagane więcej obróbki | Słaba kontrola wymiarowa, wysokie ryzyko porowatości, obszerna obróbka wykańczająca | Wysokie marnotrawstwo, pracochłonne w przypadku skomplikowanych geometrii, nieopłacalne w przypadku dużych części |
Kluczowe spostrzeżenia
- Casting inwestycyjny jest preferowanym wyborem w przypadku sprzęgieł z złożona geometria- Jak piasty splajne, sprzężenia dysków, lub sztywne złącze - gdzie Kucie lub odlewanie piasku wymagałoby wielu zespołów lub obszernej obróbki.
- Wydajność materiału jest wyższa niż CNC Mękawka lub kucie, Zmniejszenie kosztu wysokiej jakości stali nierdzewnej, takiej jak 316L lub dupleks 2205.
- Tolerancje wymiarowe i wykończenie powierzchniowe osiągalne dzięki odlewie inwestycyjnemu pozwalają Precyzyjny transfer momentu obrotowego I gładkie wyrównanie wału, Krytyczne w lotnisku, morski, oraz zastosowania żywności/farmaceutyczne.
- Dla Niezwykle wysoko objętość, Proste sprzężenia, Kucie może być nadal bardziej opłacalne, podczas gdy odlewanie piasku pasuje do bardzo dużych, ale nisko precyzyjnych części.
9. Wniosek
Inwestycje złącza ze stali nierdzewnej Połącz Siła mechaniczna stopów nierdzewnych z Precyzja i wydajność odlewania zagubionych WAX.
Wybierając odpowiedni stop (316 dla korozji, 17-4PH dla siły, Dupleks dla chlorków) oraz wykorzystanie dokładności casting inwestycyjnych,
Producenci osiągają opłacalne, złącze długoterminowe, które niezawodnie służą w branżach z Marine to Pharmaceuticals.
Casting inwestycyjny nie tylko zapewnia precyzja i odporność na korozję ale także oferty Zalety w zakresie zrównoważonego rozwoju Minimalizując odpady obróbki i rozszerzanie żywotności serwisowej.
FAQ
Czy inwestycje odlewane ze stali nierdzewnej można dostosować do niestandardowych rozmiarów wału?
Tak-Wzory woskowe z nadrukiem 3D włączają niestandardowe średnice otworu (10–500 mm), Keyway Profile, i wymiary kołnierza.
Prototypy można wytwarzać w ciągu 2–3 tygodni, z biegami produkcyjnymi do skalowania do 10,000+ Jednostki/rok.
Jaka jest maksymalna pojemność momentu obrotowego złącza inwestycyjnego ze stali nierdzewnej?
A 200 CD4MCUN średnicy mm (2205) sztywne łączenie kołnierzy 50,000 N · M moment obrotowy - podlegający na morzu na morzu.
Małe CF8 (304) Sprzęty szczęki (50 średnica mm) uchwyt 1,200 N · m dla pomp.
W jaki sposób odlewanie inwestycji zapewnia odporność na korozję w sprzężeniach morskich?
VIM/VAR TEGHTING minimalizuje zawartość tlenu (<0.005%), podczas gdy pasywacja wzmacnia warstwę tlenku chromu.
CD4MCUN (2205) Złącze z Pren 35 przetrwać 10,000+ Godziny testowania natryskowego ASTM B117 bez czerwonej rdzy.
Czy inwestycje odlewane ze stali nierdzewnej odpowiednie do zastosowań w wysokiej temperaturze?
Tak - CF8M (316L) I 321 Gatunki działają w temperaturze do 870 ° C. Na przykład, 321 Sprzęty w układach pomocniczych turbiny gazowej obsługują 600 ° C Wydech bez utraty wytrzymałości.
Jakie standardy mają zastosowanie do inwestycji złącza rur ze stali nierdzewnej w celu usługi ciśnieniowej?
I PEDA (2014/68/UE) i ASME B16.5 (Wymiary kołnierza) dla ocen nacisku do klasy ANSI 600. NACE MR0175 ma zastosowanie do złącze w usłudze kwaśnej/wodnej (Środowiska H₂s).