


1 Wstęp
Wydawane odlewanie formy obejmuje rodzinę technik etui metalowych, w których pleśń jest spożywana lub odłamana, aby odzyskać gotową część.
Ta natura jednorazowego użytku umożliwia elastyczność w rzucaniu złożonych geometrii i dużych rozmiarów bez kosztu stałego oprzyrządowania.
Odlewanie inwestycyjne - które sama jest metodą wydatkowaną - jest często traktowana jako precyzyjna odstająca.
W tym artykule przeanalizujemy zasady, przybory, ekonomika, oraz zastosowania wydatkowego odlewania form w ogóle i szczegółowo porównaj je z inwestycjami (Zagubiony) odlew.
2. Co to jest odlewanie formy wydatkowane?
Wydajne odlewanie form odnosi się do dowolnego procesu odlewania metalu, w którym forma jest używana tylko raz, a następnie niszczona w celu odzyskania gotowej części.
W przeciwieństwie do stałych metod pleśni, Takie podejście poświęca pleśń, aby osiągnąć większą elastyczność projektową, niższe koszty narzędzi,
oraz zdolność do rzucania bardzo dużych lub bardzo złożonych komponentów bez inwestowania w drogie, narzędzia długoterminowe.
Podstawowe koncepcje
Pierwszy, Wzór - typowo wykonany z drewna, metal, plastikowy, lub polimer z nadrukiem 3D - określa geometrię części.
Następny, Odlewnia otacza ten wzór w materiał pleśni, taki jak piasek, tynk, lub ceramiczna zawiesina.
Po usunięciu wzoru (przez topnienie, Wypalenie, lub usuwanie), Stopiony metal wypełnia wnękę, zestala się, A pleśń odrywa.
Ponieważ pleśń nie może wytrzymać procesu wstrząsania nienaruszonego, Odlewnia poświęca ją do ujawnienia odlewu.
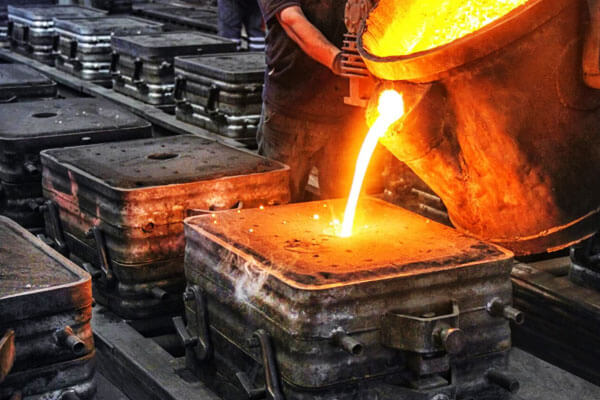
Wspólne metody
- Casting piasku
Odlewnie wlewaj metal do pleśni piasku związanych gliną lub żywicami chemicznymi. Rękanie piasku radzi sobie od kilku uncji aż do 100 mnóstwo.
W rzeczywistości, Odlewy piaskowe odpowiada za więcej niż 70 % z wszystkich tonażu z castingowego na całym świecie. - Formowanie skorupy
Technicy pokonują podgrzewany wzór drobnym, Piaskowa skorupa z żywicami, wyleczyć go w piekarniku, Następnie zmontuj wiele skorup wokół struktury podporowej.
Formowanie skorupy osiąga tolerancje ± 0.5 MM i wykończenia powierzchniowe tak gładkie jak RA 1.6 µm. - Tynk i formowanie ceramiczne
Te warianty wykorzystują formy oparte na gipsach lub krzemionce do ulepszonych szczegółów.
Dostarczają tolerancje do ± 0.25 Wykończenia MM i powierzchni w pobliżu RA 0.8 µM - idealne dla komponentów precyzyjnych, takich jak układ hydrauliczny.
3. Co to jest casting inwestycyjny?
Casting inwestycyjny—Comonicalnie znane jako Rzucanie za utracone- jest procesem do wydatkowania o wysokiej rozdzielczości, który przekształca szczegółowy wosk (lub polimer) Wzory w części metalowe za pomocą wielobarżowanej ceramicznej skorupy.
Gdy metal zestala się, krucha skorupa jest oderwana, Wydobywanie komponentów o wyjątkowej dokładności i jakości powierzchni.

Kluczowe funkcje:
- Ścisłe tolerancje wymiarowe: Zazwyczaj ± 0.1 - - 0.3 mm, Zmniejszenie potrzeby po matach.
- Drobne wykończenie powierzchni: Ra 0.4 - - 1.6 µm, Idealny do aplikacji wymagających gładkich, AS -Cast powierzchnie.
- Złożona zdolność geometrii: Cienkie ściany w dół 0.8 mm, podcięcia, fragmenty wewnętrzne (NP., konformalne kanały chłodzenia).
- Szeroka zgodność ze stopu: Od stali nierdzewnych i superalloysów na bazie niklu po stopy tytanowe i kobalt -chromowe.
- Wydajna produkcja partii: Wiele wzorów zamontowanych na jednym drzewie włącza 50–1 000 części na nalewanie, Optymalizacja użycia pieca.
- Doskonałe właściwości materiałowe: Kontrolowane zestalenie w rozgrzanej skorupce minimalizuje porowatość i segregację, Zapewnienie spójnych mikrostruktur.
4. Zalety & Ograniczenia
Podczas wybierania procesu odlewania, Inżynierowie muszą rozważyć korzyści każdej metody z jej wad.
Poniżej, Kontrastujemy wydatkowane odlewanie form (EMC) i casting inwestycyjny (Ic) Poprzez kluczowe wskaźniki wydajności, KOSZTY KRÓWNIKÓW, i praktyczne ograniczenia.
Wydajne odlewanie form
Zalety
- Niski koszt narzędzi: Podstawowa pleśń piasku - w tym wzór, kolba, i Binder - może kosztować tak mało, jak $20, czyni EMC bardzo atrakcyjnym dla prototypów i małych przebiegów produkcyjnych.
- Możliwość dużej części: Odlewnie rutynowo rzucają komponenty przekraczające 50 T (NP., pompowanie obudowa, duże ciała zaworów), skala, w której stałe formy stają się niepraktyczne.
- Szybki zwrot pleśni: Nowoczesne zautomatyzowane linie formowania mogą wytwarzać pleśń piasku 30 protokół, umożliwiając codzienną przepustowość setek form.
- Elastyczność materiału: EMC pomieści ferrous (lane żelazo, stale węglowe i stopowe), nieżelazne (aluminium, brązowy, mosiądz), i niektóre stopnie egzotyczne z minimalną zmianą procesu.
Ograniczenia
- Grubsze tolerancje: Typowa dokładność wymiarowa od ± 0.5 Do 2.0 mm. Więc, aż do 20 % całkowity koszt części może wynikać z wtórnej obróbki.
- Szorstkie wykończenie powierzchni: AS -Cast powierzchnie zwykle leżą między RA 1.6 I 6.3 µm, często wymaganie szlifowania lub wybuchu w celu spełnienia ciasnych specyfikacji.
- Wysokie stawki złomu (Wstępny): O ile systemy rekultywacji piasku nie są zoptymalizowane, Wczesne przebiegi mogą zobaczyć stopę złomu 10 %, Zwiększenie odpadów materialnych i zużycia spoiwa.
- Ograniczony szczegół: Dokładne funkcje poniżej 1 MM lub skomplikowane fragmenty wewnętrzne są na ogół poza standardowymi możliwościami piasku i skorupy.
Casting inwestycyjny
Zalety
- Wyjątkowa dokładność: Z tolerancjami ± 0.1 Do 0.3 mm, Części IC często wymagają niewielkiej lub żadnej niewielkiej liczby pojemników, ograniczenie czasu realizacji i koszty pracy do 40 %.
- Najwyższa jakość powierzchni: Zakończenie RA 0.4 Do 1.6 µm Zmniejsz wymagania dotyczące polerowania i powlekania, szczególnie cenne w implantach lotniczych i medycznych.
- Złożone geometrie: Cienkie ściany (< 1 mm), podcięcia, a kanały chłodzenia konformacyjne lub płynne są łatwo osiągalne, Otwarcie możliwości projektowania nieosiągalne przez EMC.
- Konsekwentna mikrostruktura: Kontrolowane podgrzewanie ceramiki i powolne, Jednolite zestalenie dają minimalną porowatość i ciasne struktury ziarna, Zwiększenie właściwości mechanicznych.
Ograniczenia
- Koszt narzędzi wysokich z góry: Precyzyjne umieranie woskowe i sprzęt do budowania skorupy mogą przekraczać $10,000 na wnękę. Dlatego, IC jest najbardziej opłacalny dla średnich biegów (50–1000 szt).
- Dłuższe czasy cyklu: Zespół ceramicznej skorupy i dewaksing wymaga 12–24 godzin przed nalaniem; Ogólne czasy realizacji zwykle trwają 4–6 tygodni.
- Ograniczenia rozmiaru: Podczas gdy IC może obsługiwać części do ~ 500 kg, Niezwykle duże odlewy stają się trudne z powodu siły skorupy i ograniczeń obsługi.
- Ograniczenia materialne: Chociaż IC obsługuje szeroki zakres stopów, Wysoce reaktywne metale (NP., niektóre stopy tytanu) popyt specjalistyczne materiały inwestycyjne i bezwładne atmosferę, dalsze rosnące koszty.
5. Analiza porównawcza jednorazowych odlewów formowych vs. Casting inwestycyjny
| Aspekt | Wydajne odlewanie form | Casting inwestycyjny |
|---|---|---|
| Tolerancja | ± 0,5–2,0 mm | ± 0,1–0,3 mm |
| Wykończenie powierzchni (Ra) | 1.6 –6,3 µm | 0.4 –1,6 µm |
| Złożoność | Umiarkowane podcięcia, Proste rdzenie | Skomplikowane geometrie, cienkie ściany |
| Ekonomia wielkości partii | Opłacalny dla dużych biegów (> 1000 pne) lub bardzo duże części | Optymalne dla przebiegów o niskiej do medium (10–1000 %) |
| Koszt narzędzi | Niski (piasek/kolba); umiarkowany (powłoka) | Wysoki (Wosk umiera, Sprzęt) |
| Czas realizacji | Dni do 2 tygodni | 2–6 tygodnie |
| Zasięg materiałów | Rzuć żelazka, stale, stopy nieżelazne | Superalloys, stale specjalne, Z |
| Wpływ na środowisko | Odzyskany piasek do 90%; Usuwanie spoiwa są różne | Woski odzyskało ≥95%; ceramiczne recykling ~ 70% |
6. Dlaczego nie można ponownie wykorzystać form wydatków?
Odlewnie niszczą wydatkowe formy, aby odzyskać odlewane części. W odlewie piasku, Wydają ziarna piasku ze zestalonego metalu.
Chociaż do 90 % piasku można odzyskać, traci wstępnie ukształtowany kształt i wytrzymałość spoiwa.
Więc, Odlewnia musi odświeżyć lub odświeżyć piasek przed ponownym wykorzystaniem go - tworzą.
Podobnie, ceramiczne skorupy i pleśce plastra pękają podczas wstrząsania i nie mogą przetrwać nienaruszone, w ten sposób zabranianie bezpośredniego ponownego użycia.
7. Wniosek
Podsumowując, jednorazowe odlewanie w formach vs. Casting inwestycyjny Oba zajmują istotne nisze we współczesnej produkcji.
Formy do wydatków - zwłaszcza metody piasku i skorupy - prawidłowe szybkie, Opłacalna produkcja dla dużych, mniej skomplikowane części.
Odwrotnie, Casting inwestycyjny zapewnia doskonałą precyzję, Jakość powierzchni, i wszechstronność materialna, choć z wyższymi kosztami narzędzi i dłuższymi czasami realizacji.
Ostatecznie, Inżynierowie powinni ważić takie czynniki, jak częściowa złożoność, Rozmiar partii, Wymagania tolerancji, oraz koszty cyklu życia, aby wybrać optymalny proces.
Jako cyfrowe narzędzia projektowe, produkujące wzorce, i zrównoważone materiały nadal się rozwijają, Odlewnie zyskują jeszcze większą elastyczność w celu dopasowania technologii castingu do wymagań dotyczących aplikacji.
LangHe jest idealnym wyborem dla twoich potrzeb produkcyjnych, jeśli potrzebujesz wysokiej jakości Usługi odlewania pleśni wydatkowane.
Skontaktuj się z nami już dziś!
FAQ
Jaka jest kluczowa różnica między jednorazowym odlewaniem form a odlewaniem. Casting inwestycyjny?
Występowanie do formy odlewu wykorzystuje jednorazowe formy wykonane z piasku, tynk lub ceramika, które są zepsute w celu uwolnienia części,
podczas castingu inwestycyjnego (rodzaj procesu formy z wydatkiem) Zastosuje wzory woskowe i wielowarstwowe ceramiczne skorupy dla wyższej precyzji i drobniejszego wykończenia powierzchniowego.
Czy mogę ponownie użyć piasku lub ceramiki z formy złożonej?
Nie możesz ponownie użyć samej formy, Ale odlewnie odzyskują 90 % piasku lub 70 % mediów ceramicznych przez czyszczenie, Rebondowanie i mieszanie ze świeżym materiałem przed odbudowaniem nowej formy.
Czy istnieją ograniczenia materialne?
- Formy do wydatków: Szeroka kompatybilność (lane żelazo, stal, aluminium, brązowy).
- Casting inwestycyjny: Obsługuje stopnie specjalne (Nikiel Superalloys, tytan), Chociaż metale o wysoce reaktywnej mogą wymagać wyspecjalizowanych inwestycji i atmosfery.
Jak różni się wpływ na środowisko?
Oba procesy podkreślają rekultywację mediów: Reklowanie piasku odzyskuje ~ 85–90 % piasku, podczas gdy casting inwestycyjny odzyskuje ≥ ≥ 95 % wosku i ~ 70 % ceramiki.
Jednakże, Każdy cykl nadal zużywa wiążki i energię do rekultywacji, Tak więc zrównoważone praktyki i zaawansowane spoiwa mogą jeszcze bardziej zmniejszyć marnotrawstwo.

