1. Invoering
Industriële mondstukken zijn veel meer dan eenvoudige uitlaten voor vloeistoffen. In petrochemische fabrieken, ruimtevaartsystemen, voedselverwerkingslijnen, maritieme uitrusting, hydraulische samenstellingen,
en precisiespuitapparatuur, sproeiers spelen een beslissende rol bij de verneveling, straalvorming, stroomregeling, drukbeheersing, en middelmatige levering.
Hun prestaties worden rechtstreeks beïnvloed door geometrische nauwkeurigheid, interne kanaalkwaliteit, corrosieweerstand, mechanische integriteit, en productieconsistentie.
Vanwege deze eisen, De productie van mondstukken is een klassiek technisch beslissingsprobleem: moet het onderdeel worden geproduceerd door Precisie gieten of door CNC -bewerking?
2. Wat de productie van mondstukken technisch veeleisend maakt?
A mondstuk is een stroomvormende component, wat betekent dat de interne en externe vorm ervan een directe functionele impact heeft.
In tegenstelling tot veel structurele onderdelen, een mondstuk kan niet alleen op sterkte of uiterlijk worden beoordeeld. De geometrie ervan moet stabiel vloeistofgedrag ondersteunen.
Belangrijke technische vereisten voor mondstukken
- Nauwkeurige interne stroomkanalen
- Gladde en consistente stromingsoppervlakken
- Nauwkeurige openingsgrootte
- Stabiele afdichtingsvlakken
- Goede corrosie- en slijtvastheid
- Weerstand tegen trillingen, druk schok, en cavitatie
- Herhaalbare prestaties in productiebatches
Deze eisen creëren een smal productievenster. Een te grote oppervlakteruwheid kan de stroming verstoren. Maatafwijkingen kunnen het spuitpatroon of de afvoercoëfficiënt veranderen.
Interne defecten kunnen lekkage veroorzaken, verstopping, of lokaal falen. Om deze reden, het productieproces is onlosmakelijk verbonden met de prestaties van de spuitmonden.
3. Proces fundamentals
Precisiegietmondstuk
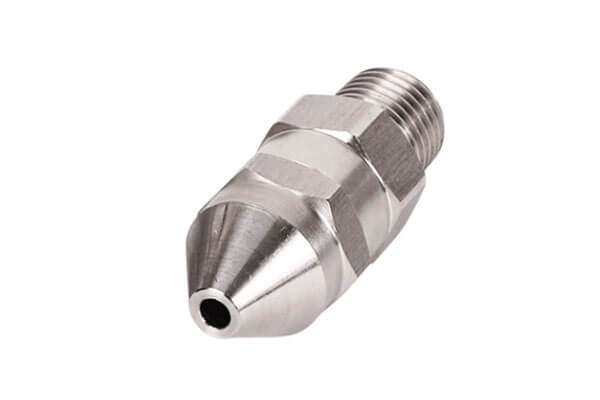
Precisie gieten, vaak aangeduid als Investeringsuitgifte of verloor-wax gieten, is een bijna-netvormproces dat vooral geschikt is voor onderdelen met een complexe geometrie.
De typische route omvat het maken van waspatronen, keramische shell -gebouw, ontwricht, Shell Fireing, metaal gieten, koeling, Verwijdering van de schaal, en afwerking.
Voor de productie van mondstukken, dit proces maakt gesmolten roestvrij staal mogelijk, messing, of een hogetemperatuurlegering die in een op maat gemaakte keramische mal moet worden gegoten.
Het resultaat is een bijna afgewerkte spuitdop met geïntegreerde contouren, gebogen kanalen, en complexe kenmerken die moeilijk of duur zijn om uit vaste voorraad te bewerken.
Kernkenmerken
- Sterke geometrische vrijheid
- Goede geschiktheid voor geïntegreerde constructies
- Minder behoefte aan volledige bewerking van het lichaam
- Efficiënt voor middelgrote en hoge productievolumes
- Geschikt voor complex, corrosiebestendige aluminium onderdelen
CNC-gefreesd mondstuk
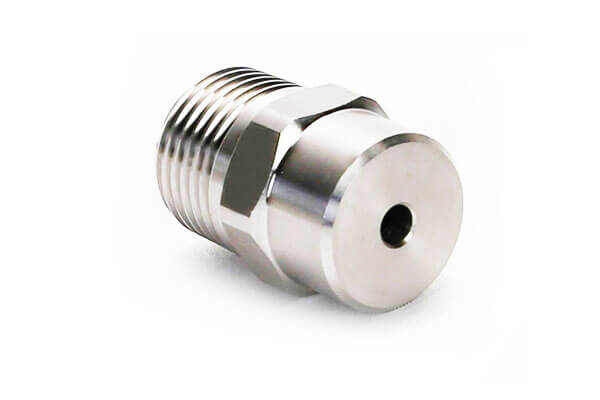
CNC -bewerking is een subtractief proces dat geprogrammeerde gereedschapspaden gebruikt om materiaal uit knuppels te verwijderen, staven, songings, of opgerold materiaal.
Meestal gaat het om draaien, frezen, boren, het schieten, diepgatbewerking, en precisieafwerking.
Voor de productie van mondstukken, CNC-bewerking is bijzonder sterk als de geometrie regelmatig is, de toleranties zijn krap, en de stroomdoorgangen zijn toegankelijk voor gereedschap.
Het wordt veel gebruikt voor uiterst nauwkeurige spuitmonden met rechte gaten, concentrische kenmerken, betrouwbare afdichtingsoppervlakken, en strikte maatvereisten.
Kernkenmerken
- Uitstekende maatnauwkeurigheid
- Superieure controle over kritische oppervlakken
- Snelle prototyping en ontwerpwijzigingen
- Geen schimmelinvestering
- Hoge flexibiliteit voor kleine batches en maatwerk
4. Technische vergelijking naast elkaar
Structureel aanpassingsvermogen en ontwerpcomplexiteit
| Aspect | Precisiegietmondstuk | CNC-gefreesd mondstuk |
| Geometrie vrijheid | Erg hoog | Matig tot hoog, maar afhankelijk van de toegang tot het gereedschap |
| Gebogen lopers / spiraalvormige kanalen | Uitstekend | Moeilijk en kostbaar |
| Interne doorgangen met meerdere takken | Uitstekend | Meestal inefficiënt |
| Dunwandige geïntegreerde structuren | Goed | Mogelijk, maar vaak duurder |
| Scherpe interne hoeken | Beperkt door castabiliteit | Gemakkelijker te bewerken op toegankelijke plaatsen |
| Vorming uit één stuk | Sterk voordeel | Vereist meestal een eenvoudigere geometrie |
Precisiegieten is de sterkere keuze als het mondstuk gebogen lopers bevat, asymmetrische holtes, doorgangen met meerdere takken, of een complex geïntegreerd lichaam.
Het kan bijna-netvormige componenten produceren die de montagestappen verminderen en lasnaden elimineren, wat vooral waardevol is voor lekkagegevoelige vloeistofsystemen.
CNC-bewerking is meer geschikt voor regulier, symmetrisch, en voor gereedschap toegankelijke vormen. Hij blinkt uit in rechte gaten, concentrische boringen, draden, vlakke afdichtingsvlakken, en standaard conische geometrieën.
Maar wanneer het ontwerp intern zeer complex wordt, bewerkingstijd en -kosten stijgen sterk.
Dimensionale nauwkeurigheid en oppervlaktekwaliteit
| Prestatieparameter | Precisiegietmondstuk | CNC-gefreesd mondstuk |
| Algemene maattolerantie | CT4 - CT6, ongeveer ±0,05 tot ±0,15 mm | ±0,005 tot ±0,02 mm |
| Minimale praktische opening | Over 0.5 mm | Over 0.1 mm |
| Oppervlakteruwheid van ruwe vorm | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Vlakheid van afdichtingsvlak | Heeft meestal een secundaire afwerking nodig | Kan direct met hoge precisie worden gevormd |
| Gladheid van het binnenkanaal | Goed, maar met gegoten textuur | Uitstekend |
CNC-bewerking is duidelijk superieur wanneer het mondstuk extreem nauwe tolerantiecontrole vereist, vooral in de openingszone, afdichtingsvlak, en concentrische kenmerken.
Het produceert gladdere oppervlakken en betere controle over kritische afmetingen.
Precisiegieten kan voor veel industriële mondstukken een bruikbare nauwkeurigheid bereiken, maar het gegoten oppervlak behoudt doorgaans de stollingstextuur.
Dat is niet noodzakelijkerwijs een probleem bij gewone spuit- of straaltoepassingen, maar de meest functionele oppervlakken vereisen meestal plaatselijke bewerking of polijsten.
Materiaalgebruik en microstructuur
| Aspect | Precisiegietmondstuk | CNC-gefreesd mondstuk |
| Materiaal startformulier | Gesmolten metaal | Stevige voorraad, smeden, of bar |
| Materiaalgebruik | Ongeveer 85%–92% | Ongeveer 30%–55% |
| Schroot generatie | Laag tot matig | Hoog spaanvolume |
| Microstructuur | Gegoten dendritische structuur | Gesmeedde korrelstructuur |
| Oriëntatie van de metaalstroom | Niet continu zoals smeedijzer | Geconserveerd in basismateriaal, gedeeltelijk verstoord door snijden |
Precisiegieten is over het algemeen materiaalefficiënter.
Dit is vooral van belang als het mondstuk is gemaakt van dure legeringen zoals roestvrij staal, nikkellegeringen, of titaniumlegeringen. Minder verspilling betekent lagere effectieve kosten en eenvoudiger opschalen.
CNC-bewerking begint met een smeedmateriaal dat al een verfijnde korrelstructuur en een sterke mechanische continuïteit heeft.
Dat geeft het voltooide onderdeel een hoge basissterkte en weerstand tegen vermoeidheid. Echter, het snijproces genereert spanen en kan de oppervlaktelaag lokaal veranderen door hitte en spanning.
Het verschil is niet alleen academisch. Het heeft invloed op de kosten, mechanische reactie, en corrosiegedrag tijdens gebruik.
Mechanische eigenschappen en duurzaamheid
| Mechanische indicator | Precisiegietmondstuk | CNC-gefreesd mondstuk |
| Treksterkte | Iets lager bij typische roestvrijstalen gietstukken | Hoger in smeedwerk |
| Impact taaiheid | Gematigd | Hoog |
| Vermoeidheid weerstand | Goed voor een stabiele service | Sterker voor cyclische belasting |
| Bestand tegen hoge druk | Geschikt voor middendruk | Beter voor zeer hoge druk |
| Draag weerstand | Uniform, stabiel slijtagepatroon | Hogere lokale hardheid en slijtvastheid |
| Corrosieve medium service | Erg goed, vooral na de juiste warmtebehandeling | Goed, maar de toestand van het oppervlak is belangrijk |
CNC-gefreesde spuitmonden hebben meestal de voorkeur bij hoge druk, trillingsgevoelig, of vermoeidheidsintensieve omgevingen.
Hun basismateriaal heeft de neiging een betere mechanische continuïteit te behouden, die veeleisende serviceomstandigheden ondersteunt.
Precisiegietmondstukken zijn vaak beter geschikt voor corrosieve chemische media, vochtige omgevingen met hoge temperaturen, en stabiele stromingssystemen waarbij geometrie en materiaalcompatibiliteit belangrijker zijn dan extreme drukweerstand.
Mits op de juiste manier warmtebehandeld, gegoten roestvrij staal kan uitstekende corrosieprestaties leveren.
Aanpassingsvermogen van de productiecyclus en batches
| Aspect | Precisiegietmondstuk | CNC-gefreesd mondstuk |
| Initiële installatie | Vorm- en procesontwikkeling vereist | Geen schimmel nodig |
| Snelheid prototype | Langzamer | Zeer snel |
| Massaproductie | Efficiënt zodra het gestabiliseerd is | Alleen efficiënt voor eenvoudigere vormen |
| Beste batchgrootte | Laag tot medium, vaak 50–10.000 stuks | Zeer kleine batches tot middelmatige runs |
| Flexibiliteit bij omschakeling | Lager | Erg hoog |
Gieten vereist voorafgaande gereedschaps- en procesvoorbereiding, dus de doorlooptijd is in het begin langer. Eenmaal gestabiliseerd, Echter, het kan zeer efficiënt worden voor herhaalde productie.
Dat maakt het aantrekkelijk als het mondstukontwerp volwassen is en naar verwachting ongewijzigd zal blijven.
CNC-bewerking is het tegenovergestelde. Het heeft vrijwel geen gereedschapsbarrière en is ideaal voor rapid prototyping, technische proeven, dringende levering, en productie op maat.
Het nadeel is dat elk onderdeel afzonderlijk moet worden gesneden, wat grootschalige productie langzamer en duurder kan maken voor complexe geometrieën.
Uitgebreide kostenstructuur
| Kostenfactor | Precisiegietmondstuk | CNC-bewerkingsmondstuk |
| Gereedschapskosten | Hoger bij aanvang | Zeer laag of geen |
| Materiaalkosten | Minder effectief afval | Hogere schrootkosten |
| Arbeidskosten | Lager per onderdeel op schaal | Hoger per onderdeel voor complexe onderdelen |
| Kosten nabewerking | Gematigd | Laag tot matig |
| Beste kostenvoorwaarde | Complexe onderdelen, gemiddeld tot hoog volume | Eenvoudige onderdelen, laag volume, snelle ommekeer |
Voor eenvoudige mondstukgeometrieën, CNC-bewerking kan de goedkopere route zijn, vooral wanneer het productievolume klein is en er geen investering in gereedschap gerechtvaardigd is.
Voor mondstukgeometrieën met gemiddelde tot hoge complexiteit, precisiegieten verlaagt vaak de totale kosten door overmatige meerassige bewerking te vermijden, herhaaldelijk vastklemmen, en assemblagebewerkingen.
De materiaalbesparingen zijn vooral belangrijk bij dure legeringen.
5. Veel voorkomende defecten en uitdagingen op het gebied van kwaliteitscontrole
Defecten aan precisiegietmondstukken
Precisiegieten biedt veel voordelen, maar het is niet vrij van procesrisico's.
| Veelvoorkomend defect | Typisch effect | Controlemethode |
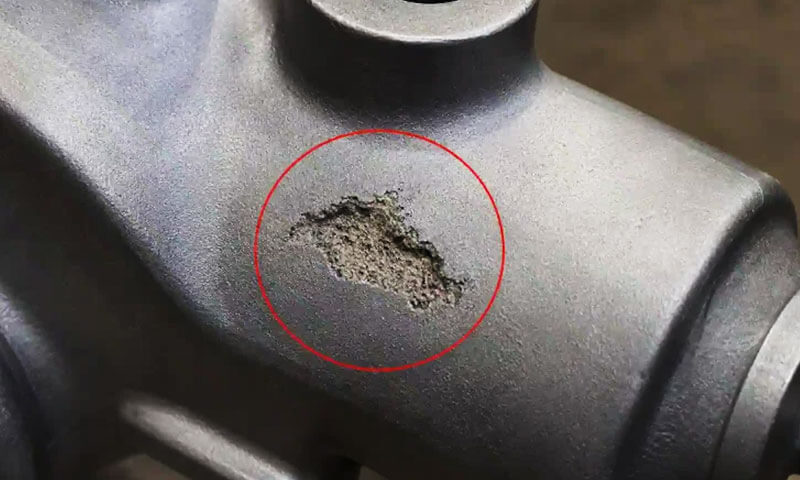
| Zand gaten / insluitsels | Kan kleine doorgangen blokkeren of lokale zones verzwakken | Verbeter de schaalkwaliteit en filtratie |
| Krimp porositeit | Vermindert het drukdragend vermogen | Optimaliseer het poort- en stollingsontwerp |
| Dimensionale krimp | Heeft invloed op toleranties en afdichtingsoppervlakken | Bewerkingstoeslag reserveren |
| Oppervlaktekorreltextuur | Maakt de stromingskanalen enigszins ruw | Werk kritieke gebieden af door machinale bewerking of polijsten |
De belangrijkste controlestrategie bij het gieten van mondstukken is het vrijlaten van bewerkingsruimte op kritische vlakken en openingen.
In de praktijk, afdichtingsoppervlakken en stromingskenmerken met nauwe tolerantie mogen niet volledig afhankelijk zijn van de nauwkeurigheid van het gietstuk.
Defecten aan het CNC-bewerkingsmondstuk
CNC-bewerking is zeer nauwkeurig, maar het heeft zijn eigen kwaliteitsproblemen.
| Veelvoorkomend defect | Typisch effect | Controlemethode |
| Braden | Verstoort de doorstroming en kan verstopping veroorzaken | Ontbranding, randafwerking |
| Klemafwijking | Creëert concentriciteitsfouten | Verbeter het armatuurontwerp |
| Verharding van het oppervlak | Kan corrosie en afwerkingskwaliteit beïnvloeden | Gebruik geoptimaliseerde snijsnelheid en koelvloeistof |
| Gereedschapsmarkeringen | Verhoog de ruwheid in gevoelige stromingsgebieden | Secundair polijsten of afwerken |
Bij mondstuktoepassingen, kleine bramen kunnen schadelijker zijn dan ze lijken. Zelfs kleine imperfecties aan de randen kunnen turbulentie veroorzaken, ongelijkmatige spray, of het vasthouden van verontreinigingen.
Daarom is ontbramen na de bewerking niet optioneel bij de productie van kritische mondstukken.
6. Applicatie selectie: Welk proces past bij welk mondstuk?
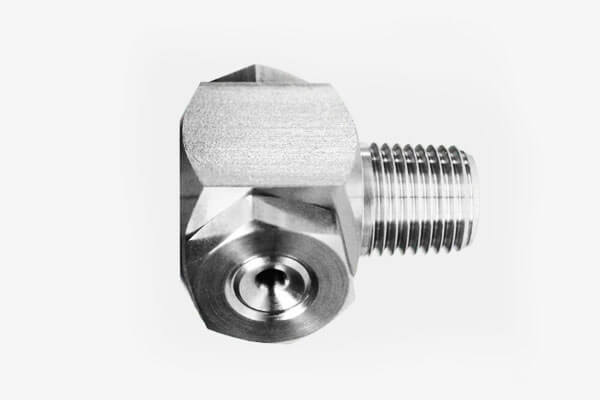
Precisiegietmondstuk is het beste voor
- Complexe gebogen kanalen
- Meervoudige of onregelmatige interne doorgangen
- Grote of geïntegreerde spuitdoplichamen
- Bijtende media en gematigde drukservice
- Middelgrote batchproductie
- Hoogwaardige legeringen waarbij materiaalbesparing belangrijk is
Typische industrieën
- Chemische verwerking
- Ontzilting van de zee
- Behandeling van zeewater
- Voedsel spuiten en schoonmaken
- Levering van industriële vloeistoffen met middelmatige druk
CNC-bewerkingsmondstuk is het beste voor
- Eenvoudige rechte spuitmonden
- Mondstukken met micro-openingen
- Precisieverzegeloppervlakken
- Hogedruk- of trillingsintensieve service
- Snelle prototyping en aangepaste onderdelen
- Productie in kleine batches met nauwe toleranties
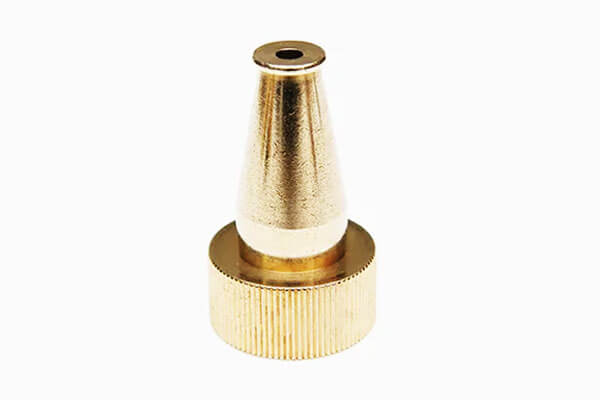
Typische industrieën
- Brandstofinjectie in de ruimtevaart
- Hogedrukreinigingsapparatuur
- Hydraulische systemen
- Medische verstuivingsapparaten
- Precisie laboratoriumapparatuur
7. Composiet productie: Leeg gieten + CNC-afwerking
In de moderne spuitmondproductie, de technisch meest volwassen aanpak is vaak noch puur precisiegieten, noch pure CNC-bewerking, maar een hybride productieroute die de sterke punten van beide combineert.
Deze methode begint met een nauwkeurig gegoten plano en eindigt met een gerichte CNC-afwerking op de functionele oppervlakken.
Voor veel industriële sproeiers, vooral die welke worden gebruikt in veeleisende omgevingen met vloeistofcontrole, dit gecombineerde proces biedt de beste balans tussen de complexiteit van de geometrie, dimensionale nauwkeurigheid, oppervlaktekwaliteit, kostenefficiëntie, en productiestabiliteit.
Waarom de hybride aanpak ertoe doet
Een mondstuk is een functiegestuurd onderdeel.
De externe vorm kan relatief complex zijn, maar de meest kritische prestatiekenmerken zijn meestal geconcentreerd in specifieke zones: de opening, afdichtingsvlak, schroefdraad verbinding, referentieoppervlakken, en soms interne overgangsgebieden.
Dit zijn de locaties waar zelfs een zeer kleine afwijking het spuitpatroon kan beïnvloeden, consistentie van de afscheiding, druk gedrag, of lekkageprestaties.
Precisiegieten is uitstekend in het vormen van het totale lichaam van het mondstuk in een bijna netvormige staat.
Het kan gebogen contouren produceren, geïntegreerde doorgangen, onregelmatige buitenste geometrieën, en complexe structurele vormen die anders uitgebreide machinale bewerking of meerdere geassembleerde onderdelen zouden vereisen.
Echter, gieten alleen kan doorgaans niet de extreem nauwe toleranties en gladheid van het oppervlak garanderen die vereist zijn bij de meest kritische functionele interfaces.
Dat is waar CNC-afwerking onmisbaar wordt.
Door bewerkingstoeslag op de benodigde gebieden te reserveren, Fabrikanten kunnen CNC-bewerkingen gebruiken om alleen de belangrijke zones te verfijnen in plaats van het volledige onderdeel uit massief materiaal te bewerken.
Deze aanpak behoudt de geometrische voordelen van gieten, terwijl het precisieniveau wordt bereikt dat wordt verwacht van hoogwaardige spuitmonden.
Proceslogica: Van bijna-netvorm tot functionele precisie
Het hybride proces begint met een gietontwerp dat opzettelijk is geoptimaliseerd voor latere bewerking.
Ingenieurs ontwerpen het onderdeel niet als een definitief afgewerkt gietstuk; in plaats van, ze ontwerpen het als een blanco gieten met gecontroleerde toeslagen.
Deze toeslagen worden gewoonlijk op het openinggebied gelaten, draadzones, Zegeling van gezichten, en andere referentieoppervlakken die een strakke dimensionale controle vereisen.
Het resterende lichaam, vooral gebieden die het uiteindelijke vloeistofgedrag niet rechtstreeks beïnvloeden, wordt achtergelaten in zijn bijna netvormige gegoten vorm.
Na de castingfase, de blanco spuitmond wordt gereinigd, geïnspecteerd, en indien nodig met warmte behandeld.
Dit tussencomponent bevat al de belangrijkste structurele kenmerken van het voltooide onderdeel.
Vervolgens wordt de CNC-bewerking selectief en nauwkeurig toegepast, met behulp van opspanningen en gereedschapspaden die zijn afgestemd op de kritische oppervlakken.
In de praktijk, dit betekent dat slechts een fractie van de totale geometrie tot de uiteindelijke maat wordt bewerkt, wat de cyclustijd verkort, gereedschapslijtage, en materiaalverspilling in vergelijking met volledige voorraadbewerking.
Technische voordelen van de samengestelde route
Het belangrijkste voordeel van gieten plus CNC-afwerken is functionele scheiding. Dankzij dit proces kan elke productiemethode doen waar hij goed in is.
Gieten zorgt voor vormcreatie en materiaalbesparing. CNC-bewerking zorgt voor precisie, herhaalbaarheid, en oppervlakteverfijning.
Door het onderdeel op deze manier te verdelen, de fabrikant vermijdt het forceren van één proces om alle problemen op te lossen.
Dit is vooral waardevol voor mondstukken met gemengde eisen.
Bijvoorbeeld, het buitenlichaam moet mogelijk groot zijn, voorgevormd, en structureel geïntegreerd, terwijl voor de interne jetzitting of afdichtingskegel controle op micronniveau nodig kan zijn.
Een volledig machinaal bewerkt onderdeel zou verspillend en tijdrovend zijn.
Een volledig gegoten onderdeel voldoet mogelijk niet aan de nauwkeurigheidseis. Een hybride deel lost beide problemen op een rationele manier op.
Een ander groot voordeel is verminderde bewerkingslast. Wanneer het mondstuklichaam bijna in de uiteindelijke vorm wordt gegoten, de hoeveelheid materiaal die door machinale bewerking wordt verwijderd, is veel lager dan bij knuppelbewerking.
Hierdoor wordt de verspilling van grondstoffen verminderd, verkort de verwerkingstijd, en vermindert de gereedschapsbelasting.
Het voordeel wordt vooral aanzienlijk wanneer het mondstuk is gemaakt van dure legeringen zoals roestvrij staal, nikkellegeringen, of titaniumlegeringen.
Ook het hybride proces verbetert Ontwerp vrijheid. Ingenieurs kunnen complexe interne of externe geometrieën specificeren zonder zich zorgen te hoeven maken dat het hele onderdeel toegankelijk moet zijn voor snijgereedschappen.
Zolang de kritische afwerkingszones machinaal bewerkbaar zijn, de rest van de constructie kan gegoten blijven.
Dit is zeer nuttig in toepassingen waarbij vloeiende routing plaatsvindt, montage integratie, en een compact pakketontwerp zijn allemaal belangrijk.
Kosten- en productie-efficiëntie
Vanuit een productie-economisch perspectief, voor medium is de samengestelde route vaak de meest evenwichtige oplossing- tot hoogwaardige mondstukproducten.
De gietfase absorbeert de complexiteit van de vorm, terwijl de CNC-fase beperkt is tot het kleinste aantal hoogwaardige oppervlakken.
Dit verbetert de verhouding tussen productie-inspanning en functionele waarde aanzienlijk.
Vergeleken met het bewerken van de gehele spuitmond uit massief staafmateriaal, de hybride methode vermindert doorgaans het materiaalverbruik en de snijtijd.
Vergeleken met volledig vertrouwen op casting, het verbetert de uiteindelijke precisie en consistentie aanzienlijk.
Dit maakt het bijzonder aantrekkelijk in sectoren waar de kosten van falen hoog zijn, waar dimensionale herhaalbaarheid van belang is, en waar de legering zelf duur genoeg is om afval een serieus probleem te maken.
Het proces is ook schaalbaar. Zodra het gietgereedschap is gestabiliseerd en het CNC-afwerkingsprogramma is gevalideerd, de productie kan overgaan in een herhaalbare en gecontroleerde workflow.
Voor gemiddelde en grote productieruns, de eenheidskosten worden vaak zeer concurrerend omdat het gietstuk efficiënt kan worden gevormd en de afwerkingsbewerkingen gelokaliseerd blijven.
Overwegingen bij kwaliteitscontrole
Het succes van de hybride methode hangt af van een goede technische discipline in beide fasen.
Als de gietvorm slecht is ontworpen, de daaropvolgende bewerkingstoeslag kan ongelijkmatig zijn, excessief, of onvoldoende.
Als de CNC-afwerkingsstrategie niet zorgvuldig wordt gecontroleerd, de kritische mondstukkenmerken kunnen de concentriciteit verliezen, Afdichting van de integriteit, of stroomnauwkeurigheid.
Om deze reden, de overgang tussen gieten en bewerken moet vanaf het begin worden gepland.
Het gietpatroon moet goed gedefinieerde toleranties op de bewerkte zones bevatten, en de inspectie na het gieten moet bevestigen dat de plano geschikt is voor secundaire bewerkingen.
Tijdens CNC-afwerking, armaturen moeten nauwkeurige datumcontrole behouden, vooral wanneer het mondstuk coaxiale of orthogonale relaties tussen de opening vereist, draad, en afdichtingsvlakken.
Oppervlakte-integriteit is ook belangrijk. De gegoten structuur kan een kleine korreltextuur of lokale ruwheid bevatten, maar de uiteindelijk bewerkte oppervlakken zouden deze onvolkomenheden in de functionele zones moeten elimineren.
In veel gevallen, een laatste ontbraaming, polijsten, of reinigingsstap wordt toegevoegd om ervoor te zorgen dat er geen resterende bramen of deeltjes in het stroompad achterblijven.
Typische industriële gebruiksscenario's
Deze gecombineerde productieroute wordt veel gebruikt in spuitmonden die veeleisende industriële omgevingen bedienen.
Het komt vooral veel voor in de petrochemie, marien, ruimtevaart, en hoogwaardige vloeistofregelsystemen.
Deze toepassingen vereisen vaak een mondstuklichaam dat structureel complex en corrosiebestendig is, maar vereisen ook een of meer oppervlakken met uiterst nauwkeurige maatvoering.
Voorbeelden hiervan zijn sproeikoppen met geïntegreerde behuizing, hoogwaardige verstuivingssproeiers, precisiestraalcomponenten, en corrosiebestendige vloeistofverdeelmondstukken.
In elk geval, de gietfase vormt het structurele platform, en de bewerkingsfase zorgt voor de uiteindelijke functionele prestaties.
Waarom het een reguliere oplossing is geworden
De groeiende adoptie van de ‘casting blank + CNC-afwerking”-model is niet toevallig.
Het weerspiegelt een bredere trend in geavanceerde productie: gebruik het meest efficiënte proces voor elke functie in plaats van één enkel proces te dwingen alles te doen.
Bij de productie van mondstukken, dat principe is vooral overtuigend omdat het onderdeel zowel vormdominante zones als precisiedominante zones bevat.
Als gevolg hiervan, de hybride route wordt nu algemeen gezien als de voorkeursoplossing voor hoogwaardige industriële spuitmonden.
Het biedt de geometrische flexibiliteit van gieten, de precisie van CNC-bewerking, en een kostenstructuur die vaak gunstiger is dan volledig gegoten of volledig machinaal bewerkte alternatieven.
Voor fabrikanten die op zoek zijn naar betrouwbare prestaties en concurrerende economie, het is vaak de meest rationele technische keuze.
8. Conclusie
Bij de vergelijking tussen precisiegieten en CNC-bewerking voor mondstukken gaat het er niet om welk proces universeel superieur is. Het is een kwestie van technische fit.
Precisie gieten blinkt uit wanneer het mondstuk structureel complex is, materiaalefficiënte productie is belangrijk, en de werkomstandigheden zijn compatibel met productie met middelmatige precisie in de buurt van een netto vorm.
Het is vooral krachtig voor geïntegreerd, corrosiebestendige ontwerpen en kostenefficiënte middelgrote volumes.
CNC -bewerking blinkt uit wanneer het mondstuk extreme maatprecisie vereist, Uitstekende oppervlakteafwerking, hoge drukweerstand, en snelle iteratie.
Het heeft de voorkeur voor eenvoudige maar zeer kritische stromingscomponenten, prototypes, en productie op maat in kleine batches.
In de moderne industriële praktijk, de meest volwassen oplossing is vaak de hybride oplossing: giet de vorm, de functie machinaal bewerken.
Die strategie combineert het beste van twee werelden en levert de sterkste prestatiebalans, kosten, en de productie.
FAQ's
Welk mondstuk heeft een betere corrosieweerstand?
In veel gevallen, precisie gegoten roestvrijstalen mondstukken kunnen uitstekende corrosieweerstand bieden, vooral na de juiste warmtebehandeling en oppervlakteafwerking.
Het eindresultaat hangt af van de legeringskeuze, oppervlaktekwaliteit, en serviceomgeving.
Kunnen spiraalvormige of zeer complexe mondstukken worden gemaakt door middel van CNC-bewerking?
Ja, maar meestal alleen met meerassige apparatuur en tegen veel hogere kosten. Voor zeer complexe interne structuren, precisiegieten is meestal economischer.
Welk proces is goedkoper voor massaproductie?
Voor complexe spuitmondontwerpen, precisiegieten wordt vaak goedkoper op schaal. Voor eenvoudige mondstukontwerpen, CNC-bewerkingen kunnen zuiniger blijven, vooral bij lage volumes.
Welk proces is beter voor service onder zeer hoge druk?
CNC-gefreesde spuitmonden zijn over het algemeen beter geschikt voor omstandigheden met ultrahoge druk, omdat ze doorgaans gebruik maken van smeedijzer met een sterkere mechanische continuïteit en een strakkere maatcontrole.
Is nabewerking nodig voor gegoten spuitmonden??
Voor kritische oppervlakken, Ja. Afdichtende gezichten, van schroefdraad voorziene gebieden, en fijne openingen worden gewoonlijk na het gieten machinaal bewerkt om de uiteindelijke precisie en oppervlaktekwaliteit te garanderen.