In moderne productie, Onderdelen uit één materiaal voldoen zelden aan de volledige prestatie-eisen, esthetiek, en functionaliteit.
De producten van vandaag moeten duurzaam en toch comfortabel zijn, waterdicht en toch ademend, en complex en toch eenvoudig te monteren.
Dit heeft geleid tot de wijdverbreide acceptatie van productieprocessen met meerdere materialen. Onder deze, overmolding en insert moulding zijn twee van de belangrijkste en vaak vergeleken technieken.
Hoewel de twee termen soms door elkaar worden gebruikt, ze beschrijven verschillende productiebenaderingen en lossen verschillende technische problemen op.
Overmolding houdt doorgaans in dat een tweede materiaal over een bestaand substraat wordt gegoten om een component uit meerdere materialen te creëren.
Molten invoegen, daarentegen, plaatst een voorgevormd inzetstuk (vaak van metaal) in een spuitgietmatrijs en kapselt het in of omringt het gedeeltelijk met plastic.
Dit artikel biedt een uitgebreide, zij-aan-zij vergelijking van overmolding en insert-molding.
1. Wat is overmolding?
Overmolten is een spuitgietproces waarbij één materiaal over een bestaand substraat of eerder gegoten onderdeel wordt gegoten om een geïntegreerd onderdeel uit meerdere materialen te creëren.
Het eerste onderdeel wordt gewoonlijk de substraat, terwijl het tijdens de secundaire vormbewerking toegepaste materiaal het overmolm materiaal.
Afhankelijk van het productontwerp, het substraat kan een stijve thermoplastische kunststof zijn, elastomeer, metalen onderdeel, of een ander geschikt voorgevormd onderdeel.
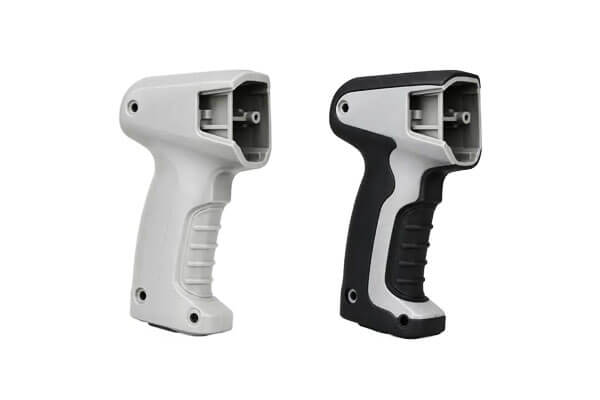
Een typisch overgegoten onderdeel kan een stijf structureel materiaal combineren met een zachter materiaal.
Bijvoorbeeld, een stijve ABS-behuizing kan een TPE-overmold krijgen voor een comfortabele grip, verbetering van de afdichting, of creëer een beschermend buitenoppervlak.
Het doel is niet simpelweg het ene materiaal op het andere te plaatsen. Het grensvlak tussen de twee materialen moet voor voldoende hechting zorgen, mechanische retentie, of een combinatie van beide om de verwachte mechanische eigenschappen van het product te weerstaan, thermisch, chemisch, en omgevingscondities.
Hoe overmolding werkt
Het overmoldingsproces begint doorgaans met de productie van het substraat.
Het kan hierbij gaan om een aparte spuitgietbewerking, bewerkingsproces, stempelen operatie, Die castingproces, of een andere productiemethode.
Nadat het substraat is geïnspecteerd, het wordt in een tweede mal geplaatst. De mal is ontworpen om de gebieden bloot te leggen die het overmoldmateriaal moeten ontvangen, terwijl het substraat nauwkeurig wordt gelokaliseerd en ondersteund.
Het secundaire materiaal wordt vervolgens verwarmd tot de juiste verwerkingstemperatuur en in de vormholte geïnjecteerd.
Het stroomt rond de aangewezen substraatoppervlakken en vormt de vereiste buitengeometrie.
Na het vullen en verpakken, het materiaal koelt af en stolt voordat het voltooide onderdeel wordt uitgeworpen.
Een typische workflow is:
Substraatproductie → substraatinspectie → matrijsladen → positionering → injectie van secundair materiaal → verpakking → koeling → uitwerpen → inspectie
De kwaliteit van het eindproduct is sterk afhankelijk van het interfaceontwerp. Als chemische hechting vereist is, het substraat en het overmoldmateriaal moeten voldoende compatibiliteit hebben.
Als mechanische retentie het primaire mechanisme is, het substraat kan groeven nodig hebben, ribben, gaten, ondermijnen, of andere kenmerken waardoor het tweede materiaal op zijn plaats kan worden vergrendeld.
Oppervlakteverontreiniging is een andere belangrijke overweging. Olie, stof, losmiddelen, oxidatie, vocht, of andere verontreinigingen kunnen de hechting verstoren en leiden tot delaminatie of voortijdige scheiding.
Veel voorkomende overmolding-materialen
Bij overmolding kan een breed scala aan thermoplastische en elastomere materialen worden gebruikt, maar niet elke materiaalcombinatie is inherent compatibel.
Bij de materiaalkeuze moet rekening worden gehouden met de smelttemperatuur, chemische compatibiliteit, krimp, thermische expansiecoëfficiënt, hardheid, flexibiliteit, oppervlakte-eigenschappen, en verwachte servicevoorwaarden.
Veel voorkomende combinaties zijn onder meer:
| Substraatmateriaal | Overmold-materiaal | Typisch doel |
| ABS | TPE | Soft-touch behuizingen en handgrepen |
| Pc | TPE | Slagvaste producten met ergonomische oppervlakken |
| Nylon | TPE/TPU | Industriële grepen en flexibele interfaces |
| PP | TPE | Consumentenproducten en zegels |
| PC/ABS | TPU | Beschermende en ergonomische oppervlakken |
| Stijf thermoplastisch | LSR | Afdichtingen en gespecialiseerde flexibele componenten |
Typische toepassingen voor overmolding
Overmolding is vooral nuttig wanneer het product structurele prestaties moet combineren met zachtheid, flexibiliteit, afdichting, isolatie, of verbeterde ergonomie.
Overmolding wordt vaak gebruikt:
- Handgereedschapsgrepen
- Schakelaars en bedieningselementen voor de automobielsector
- Behuizingen voor consumentenelektronica
- Onderdelen van medische apparaten
- Draagbare apparaten
- Kabel- en draadbescherming
- Afdichtingscomponenten
- Handgrepen en ergonomische interfaces
- Beschermhoezen
- Bediening van industriële apparatuur
2. Wat is invoeggieten?
Molten invoegen is een spuitgietproces waarbij een voorgevormd onderdeel wordt gebruikt, bekend als een invoegen, wordt in een spuitgietmatrijs geplaatst en vervolgens gedeeltelijk of volledig ingekapseld door gesmolten plastic.
Het inzetstuk is vaak gemaakt van metaal, hoewel kunststof, keramisch, elektronisch, en andere voorgevormde componenten kunnen ook worden gebruikt.
In tegenstelling tot conventioneel spuitgieten uit één materiaal, Insert Moulding combineert een onafhankelijk vervaardigd onderdeel met geïnjecteerd plastic tijdens één giethandeling.
Het plastic stolt rond het inzetstuk, het produceren van een geïntegreerd onderdeel dat daaropvolgende montagewerkzaamheden kan elimineren.
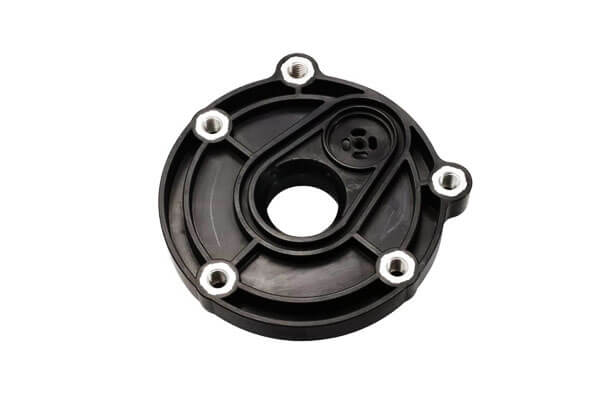
Bijvoorbeeld, een messing inzetstuk met schroefdraad kan in een mal worden geplaatst en omgeven door nylon.
Na het vormen, het resulterende onderdeel bevat een permanente metalen interface met schroefdraad, zonder dat het inzetstuk met schroefdraad achteraf hoeft te worden geïnstalleerd.
Hoe inzetgieten werkt
Het gieten van wisselplaten begint met de productie en inspectie van de wisselplaat. Maatnauwkeurigheid is vooral belangrijk omdat het inzetstuk correct in de mal moet passen en tijdens het injecteren de gespecificeerde positie moet behouden.
Vervolgens wordt het inzetstuk handmatig in de mal geplaatst, semi-automatisch, of via een geautomatiseerd laadsysteem.
Speciale armaturen, pinnen, holtes, of retentievoorzieningen kunnen worden gebruikt om beweging te voorkomen.
Zodra de mal sluit, gesmolten plastic wordt rond het inzetstuk geïnjecteerd. De injectiedruk kan aanzienlijk zijn, de mal moet dus voldoende steun bieden om te voorkomen dat het inzetstuk verschuift, vervormen, of verkeerd uitgelijnd raken.
Het plastic koelt vervolgens af en stolt rond het inzetstuk. Na uitwerpen, het voltooide onderdeel wordt geïnspecteerd op maatnauwkeurigheid, positie invoegen, flash, ongeldig, scheuren, en andere gebreken.
De basisvolgorde is:
Productie van wisselplaten → inspectie van wisselplaten → laden van wisselplaten → positionering en retentie → sluiten van de matrijs → injectie van kunststof → koeling → uitwerpen → inspectie
Voor productie van grote volumes, Het automatisch laden van wisselplaten kan in de vormcel worden geïntegreerd. Dit kan de cyclusconsistentie verbeteren en tegelijkertijd de handmatige handelingen verminderen.
Gemeenschappelijke invoegmaterialen
Metaal is het meest algemeen erkende inzetmateriaal omdat het eigenschappen biedt die kunststoffen doorgaans niet kunnen reproduceren, zoals een hoge elektrische geleidbaarheid, duurzaamheid van de draad, stijfheid, Draag weerstand, of gelokaliseerde mechanische sterkte.
Veel voorkomende inzetmaterialen zijn onder meer:
- Messing
- Roestvrij staal
- Koolstofstaal
- Aluminium
- Koper en koperlegeringen
- Technische kunststoffen
- Keramiek
- Elektronische componenten
Typische inzetvormtoepassingen
Insert moulding wordt vaak gebruikt wanneer voor een product een metalen of ander voorgevormd onderdeel permanent in een kunststof behuizing moet worden geïntegreerd.
Typische toepassingen omvatten:
- Geschroefde bazen
- Elektrische connectoren
- Automotive-terminals
- Sensorbehuizingen
- Wissel componenten
- Medische instrumenten
- Structurele versterkingscomponenten
- Kabelconnectoren
- Elektronische assemblages
- Precisie mechanische componenten
3. Overmolding versus insert-molding: Wat is het verschil?
Hoewel beide technologieën meerdere materialen of componenten integreren, hun productielogica is anders.
Het eenvoudigste onderscheid is:
Overmolding voegt een nieuw materiaal toe over een bestaand substraat, terwijl inzetstukgieten een voorgevormd inzetstuk met spuitgegoten kunststof omhult of omringt.
Echter, de terminologie kan elkaar overlappen. In sommige productiecontexten, insert-molding kan worden besproken als een bredere vorm van overmolding, omdat beide betrekking hebben op het gieten van materiaal rond een reeds bestaande component.
Voor technische communicatie, Echter, het is nuttig om ze te onderscheiden op basis van de rol van de reeds bestaande component.
Vergelijking van overmolding versus insert-molding
| Factor | Overmolten | Inzetvormstuk |
| Primair doel | Combineer verschillende materiaaleigenschappen | Integreer een voorgevormd inzetstuk in kunststof |
| Reeds bestaand onderdeel | Substraat | Invoegen |
| Gemeenschappelijk substraat/insert | Plastic, elastomeer, metaal | Metaal, plastic, keramisch, elektronische component |
| Typische combinatie | Stevig plastic + elastomeer | Plastic + metaal |
| Hoofdinterfacemechanisme | Hechting, mechanische vergrendeling, of beide | Inkapseling, mechanische retentie, hechting in sommige gevallen |
| Belangrijk ontwerpprobleem | Materiële compatibiliteit | Plaatsing en retentie van het inzetstuk |
| Typische toepassing | Zachte handgreep | Metalen inzetstuk met schroefdraad |
| Oppervlaktefunctie | Greep, zegel, kussen, bescherming | Elektrisch, mechanisch, structureel, bevestiging |
| Automatisering | Zeer automatiseerbaar | Zeer automatiseerbaar, maar het laden van de wisselplaat is van cruciaal belang |
| Groot risico | Delaminatie of slechte hechting | Plaats beweging of verkeerde uitlijning |
4. Overmolding versus insert-molding: Ontwerpoverwegingen
De ontwerpvereisten voor overmolding en insert moulding verschillen voornamelijk omdat de twee processen verschillende interfaces beheren.
Overmolding richt zich op het creëren van een betrouwbare interface tussen het substraat en het overmoldingsmateriaal, terwijl insert moulding zich richt op het nauwkeurig positioneren en veilig inkapselen van een voorgevormd inzetstuk.
| Ontwerpoverweging | Overmolten | Inzetvormstuk |
| Materiële compatibiliteit | Selecteer compatibele substraat- en overmoldingmaterialen op basis van hechting, smelttemperatuur, krimp, hardheid, en thermische uitzetting. | Zorg ervoor dat het inzetstuk bestand is tegen de giettemperatuur en -druk zonder vervorming of dimensionale instabiliteit. |
| Geometrie & Wanddikte | Zorg voor een uniforme dikte van de overmal en zorg voor voldoende hechtoppervlak. Vermijd abrupte dikteveranderingen die krimp kunnen veroorzaken, verwarming, of zwakke binding. | Zorg voor voldoende plastic dikte rond het inzetstuk voor stevigheid en gebruik groeven, gromt, gaten, of schouders wanneer extra retentie vereist is. |
| Verbinden & Behoud | Ontwerp de interface voor chemische hechting, mechanische vergrendeling, of beide, afhankelijk van materiaalcompatibiliteit. | Ontwerp mechanische retentie- en inkapselingsfuncties om uittrekking en rotatie te weerstaan. |
| Hek & Materiaalstroom | Plaats poorten om een evenwichtige vulling te bereiken en laslijnen te minimaliseren, luchtinsluiting, en overmatige stress op het grensvlak. | Controleer de materiaalstroom zorgvuldig om verplaatsing van de wisselplaat te voorkomen, onvolledige inkapseling, of overmatige druk op het inzetstuk. |
Invoegen / Substraat positionering |
Het substraat moet tijdens de injectie nauwkeurig worden gelokaliseerd en stevig worden vastgehouden. | Nauwkeurige positionering van de wisselplaat is van cruciaal belang; lokalisatiepinnen, zakken, armaturen, of geautomatiseerde plaatsing kan vereist zijn. |
| Krimp & Thermische expansie | Houd rekening met verschillen in krimp en thermische uitzetting tussen het substraat en de overmal om kromtrekken te voorkomen, restspanning, en delaminatie. | Houd rekening met de verschillen in thermische uitzetting tussen het inzetstuk en het polymeer, vooral bij toepassingen van metaal op kunststof, om dimensionale variatie en interne spanning te voorkomen. |
| Voorlopige versie & Uitwerping | Zorg voor voldoende trek en goed geplaatste uitwerpers om het onderdeel los te maken zonder de overmold of interface te beschadigen. | Ontwerp de trek en uitwerping zorgvuldig om beweging van de wisselplaat te voorkomen, vervorming, of losraken tijdens het ontvormen. |
Toleranties |
Houd rekening met de afmetingen van het substraat, dikte van de overmold, materiële krimp, en mogelijke interfacebeweging. | Houd rekening met de afmetingen van de wisselplaat, positioneringsnauwkeurigheid, polymeer krimp, en de uiteindelijke invoeglocatie. |
| DFM & Schimmelstroom | Evalueer het hechtingsgebied, materiaalstroom, wanddikte, poort locatie, en differentiële krimp vóór het bewerken. | Evalueer de retentie van de wisselplaat, positionering, polymeer stroom, thermisch gedrag, en mogelijke wisselplaatverplaatsing vóór het bewerken. |
| Kwaliteitscontrole | Focus op hechtkracht, dikte van de overmold, flash, delaminatie, verwarming, en dimensionale nauwkeurigheid. | Focus op de wisselplaatpositie, retentiekracht, inkapseling, flash, ongeldig, en dimensionale nauwkeurigheid. |
5. Op maat gemaakte overmolding- en insert-moldingdiensten van de LangHe-industrie
Langhe -industrie biedt op maat gemaakte spuitgietoplossingen voor toepassingen waarbij overmolding vereist is, inzetstuk, en andere geïntegreerde vormtechnologieën.
Onze productieaanpak kan projecten ondersteunen vanaf de initiële productontwikkeling en tooling tot en met productie en kwaliteitsinspectie.
| Vermogen | Details |
| Overmolding-typen | Twee schoten (2K) overmolten, pick-and-place overmolding. |
| Inzetvormstuk | Metalen inzetstukken (messing, staal, koper), keramische inzetstukken, elektronische inzetstukken (PCB's, sensoren). |
| Materialen (Substraat) | ABS, Pc, Nylon (PA6, PA66), PP, PBT. |
| Materialen (Overmolden) | TPE, TPU, LSR, VAT, siliconen. |
| Gereedschap | Ontwerp en productie van gereedschappen in eigen huis. |
| Kwaliteit | ISO 9001:2015 gecertificeerd; 100% inspectie. |
| Doorlooptijd | 2–4 weken voor prototypes; 4–8 weken voor productiegereedschap. |
6. Conclusie
Overmolding versus insert-molding Het gaat er niet om te bepalen welk proces universeel beter is. Beide zijn zeer effectieve spuitgiettechnologieën, maar ze richten zich op verschillende productontwikkelingsvereisten.
Overmolding is vooral geschikt voor producten die verschillende materiaaleigenschappen binnen één geïntegreerd onderdeel moeten combineren.
Het is vooral waardevol voor zacht aanvoelende oppervlakken, ergonomische handgrepen, flexibele afdichtingen, demping, isolatie, en beschermende lagen.
Het succes ervan hangt sterk af van de materiaalcompatibiliteit, interface-ontwerp, hechting, mechanische vergrendeling, en differentiële krimpcontrole.
Molten invoegen, daarentegen, is vooral effectief wanneer een voorgevormd onderdeel – vaak een metalen inzetstuk – permanent in een kunststof structuur moet worden geïntegreerd.
Het is algemeen geschikt voor interfaces met schroefdraad, elektrische terminals, verstevigingscomponenten, sensoren, connectoren, en andere toepassingen waarbij plastic en een ander materiaal complementaire functies vervullen.
Uiteindelijk, processelectie moet gebaseerd zijn op het gehele productiesysteem, inclusief materieel gedrag, productgeometrie, gereedschap, bindings- of retentiestrategie, productievolume, automatisering, inspectie, en levenscycluskosten.
FAQ's
Wat is het verschil tussen insert-molding en two-shot-molding?
Bij het invoegen van gietstukken wordt gebruik gemaakt van een voorgevormd inzetstuk dat vóór de kunststofinjectie in de mal wordt geplaatst.
Bij two-shot-gieten worden doorgaans twee materialen achter elkaar geproduceerd met behulp van gespecialiseerd gereedschap en meerdere injectiefasen, vaak zonder handmatig een afzonderlijk vervaardigd substraat tussen opnames te laden.
Welk proces is sneller: overmolding of insert-molding?
Insert moulding is over het algemeen sneller omdat er gebruik wordt gemaakt van een enkel injectieschot. Overmolding vereist twee schoten of een proces dat uit meerdere stappen bestaat.
Welk proces heeft lagere gereedschapskosten?
Insert moulding heeft lagere gereedschapskosten omdat er slechts één malholte voor nodig is. Voor overmolding zijn twee afzonderlijke mallen of een complexe two-shot mal nodig.
Wanneer moet ik overmolding gebruiken??
Gebruik overmolding als u zachte handgrepen nodig heeft, waterdichte afdichting, trillingsdemping, of verbeterde esthetiek.
Wanneer moet ik inzetgieten gebruiken??
Gebruik insert moulding als u schroefdraadverbindingen met hoge sterkte nodig heeft, elektrische geleidbaarheid, of structurele versterking in kunststof onderdelen.
Kunnen overmolding en insert-molding samen worden gebruikt?
Ja. Sommige complexe onderdelen combineren bijvoorbeeld beide processen, een ingegoten metalen draad met een overgegoten soft-touch grip op hetzelfde onderdeel.
Is insert moulding een soort overmolding?
De terminologie kan elkaar overlappen omdat beide processen materiaal rond een reeds bestaand onderdeel vormen.
Echter, in praktische productieterminologie, overmolten benadrukt meestal het toevoegen van een andere materiaallaag of materiaalsysteem, terwijl inzetstuk legt specifiek de nadruk op het inbedden van een voorgevormd inzetstuk in het gegoten onderdeel.
Kan metaal worden gebruikt bij het overmolding?
Ja. Metalen substraten kunnen worden omgevormd met geschikte kunststoffen of elastomeren.
Echter, het proces moet rekening houden met de voorbereiding van het oppervlak, thermische expansie, hechting, mechanische retentie, en differentiële krimp.