

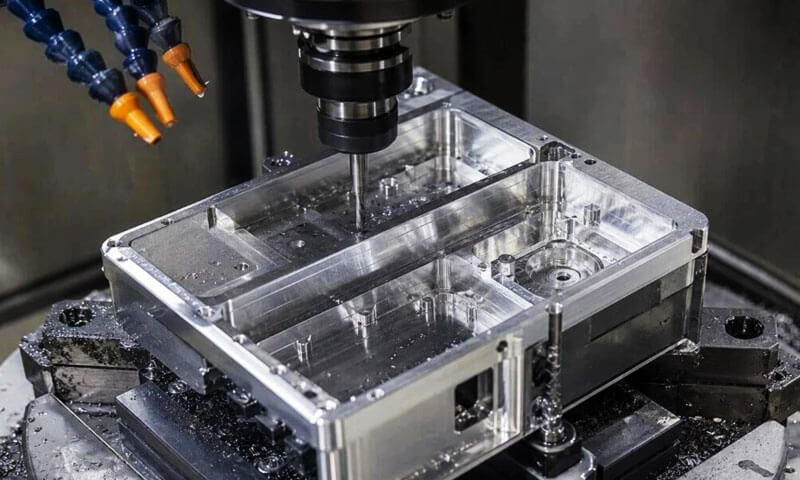
atas saya 32 tahun berjalan ketepatan pemesinan aluminium talian untuk komponen automotif, bahagian EV, tenaga baru, dan bahagian struktur elektronik 3C,
Saya telah kehilangan kiraan berapa ramai jurutera proses baru berjalan dalam pemikiran "aluminium lembut, betapa sukarnya?” dan berjalan keluar dua minggu kemudian sambil merenung tong sampah yang dilupuskan dengan burr, tanda celoteh, dan hanyutan dimensi.
Revolusi ringan telah mendorong aluminium ke setiap sudut pembuatan ketepatan - dan untuk alasan yang baik.
Ia memberikan nisbah kekuatan-ke-berat yang luar biasa, kekonduksian terma dan elektrik yang sangat baik, dan kebolehbentukan yang tinggi. Tetapi "mudah dibentuk" tidak sama dengan "mudah dimesin."
Aluminium mempunyai set unik mod kegagalannya sendiri, yang kebanyakannya datang kepada satu kebenaran teras: aluminium tidak hancur seperti keluli.
Ia berubah bentuk, ia mengimpal sendiri pada tepi alat, ia muncul kembali, dan ia mengembang dan mengecut secara mendadak dengan suhu.
Panduan ini memecahkan asas kebolehmesinan aluminium, lapan cabaran pengeluaran yang paling berterusan, punca kecacatan mengikut jenis operasi, dan strategi pengoptimuman proses penuh yang terbukti di tingkat kedai.
Ini bukan teori buku teks — ia adalah apa yang kami pelajari satu kumpulan yang dibuang, satu reka bentuk semula alatan, dan satu proses penalaan pada satu masa.
1. Asas Kebolehmesinan Aluminium: Gred, Aloi & Sistem Penilaian
Kebolehmesinan aluminium bergantung hampir sepenuhnya pada komposisi aloi dan keadaan temper.
Industri ini menggunakan sistem penarafan lima peringkat A–E (A = terbaik, E = termiskin) berdasarkan pembentukan cip, kualiti kemasan permukaan, dan kadar kehausan alatan.
Ia berfungsi sebagai rujukan garis dasar — prestasi dunia sebenar juga bergantung pada jenis alat, kelajuan pemotongan, dan penghantaran penyejuk.
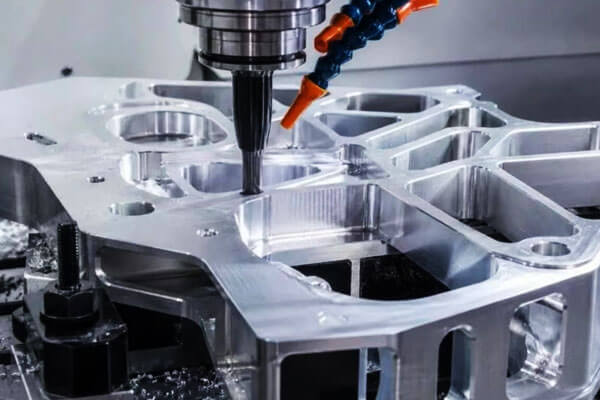
Tempa vs. Kebolehmesinan Aluminium Tuang
Aluminium tempa mengikut corak yang jelas: kekuatan dan kekerasan yang lebih tinggi = kemuluran yang lebih rendah = lebih mudah pecah cip = kebolehmesinan yang lebih baik.
Itulah sebabnya T6, T7, T8, dan mesin suhu T9 jauh lebih baik daripada bahan suhu O lembut.
Aluminium tuang tidak mengikut hubungan linear yang sama. Keliangan dalaman, fasa antara logam yang besar, dan kandungan silikon semuanya mempengaruhi tingkah laku cip.
Dalam beberapa kes, mesin gred tuangan yang lebih lembut lebih baik daripada yang keras kerana kecacatan mikro dalaman membantu cip patah dengan bersih.
Jadual Penilaian Kebolehmesinan
| Aloi Tempa | Kekerasan (500 beban kg) | Penilaian Pemesinan | Aloi Tuang | Kekerasan (500 beban kg) | Penilaian Pemesinan |
| 1100-O | 23 | E | 238-F (Tuang Pasir) | 100 | B |
| 2011-T8 | 100 | A | A240-F (Tuang Pasir) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Acuan kekal) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Acuan kekal) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Tuang Pasir) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Acuan kekal) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Tuang Pasir) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Mati pelakon) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Mati pelakon) | - | B |
| 7075-O | 60 | D | A535-F (Tuang Pasir) | - | E |
| 7075-T6 | 150 | D | 713-F (Tuang Pasir) | 65 | B |
Aloi Aluminium Pemesinan Bebas
Aloi seperti 2011, 6262, dan 6020 dirumus khusus untuk kebolehmesinan. Ia mengandungi penambahan plumbum yang disengajakan, Bismuth, atau timah yang membentuk zarah fasa kedua diskret.
Zarah ini bertindak sebagai pemecah cip dalaman, mengganggu aliran cip dan menghalang cip bertali panjang yang melilit alatan dan merosakkan kemasan permukaan.
Pada masa lalu 20 tahun, industri telah sebahagian besarnya menghapuskan gred pemesinan bebas plumbum dan memihak kepada formulasi berasaskan bijih timah untuk pematuhan alam sekitar, tetapi mekanisme teras tetap sama.
2. The 8 Cabaran Teras Pemesinan Aluminium
Aluminium biasanya dianggap mudah untuk dimesin, tetapi ahli mesin berpengalaman tahu itu kelajuan pemotongan tinggi tidak secara automatik bermakna pemesinan ketepatan yang stabil.
Bahannya mulur, responsif secara termal, dan agak patuh, manakala sesetengah aloi dan keadaan tuang memperkenalkan masalah haus alatan dan kawalan cip mereka sendiri.
Selepas bertahun-tahun di tingkat kedai, lapan masalah yang sama muncul berulang kali.
Mereka mungkin kelihatan berbeza dari satu bahagian ke bahagian yang lain, tetapi punca asas biasanya kembali kepada geometri alat, haba, keadaan material, pegangan kerja, Parameter pemotongan, dan urutan proses.
Kelebihan terbina (Tunduk): Masalah Berkaitan Alat Paling Biasa
Kelebihan terbina (Tunduk) berlaku apabila aluminium melekat pada kelebihan pemotongan di bawah kombinasi tekanan pemotongan yang tidak menguntungkan, suhu, geometri alat, dan pelinciran.
Tidak seperti pemakaian kasar biasa, ini adalah terutamanya mekanisme haus pelekat.
Sebaik sahaja aluminium mula terkumpul di tepi, perubahan geometri alat yang berkesan.
Bahagian pemotongan menjadi kurang tajam, daya pemotongan menjadi kurang stabil, dan permukaan siap boleh merosot dengan cepat.
Akibat biasa termasuk kemasan permukaan yang buruk, burr meningkat, hanyutan dimensi, dan calar rawak apabila aluminium yang melekat pecah.
Oleh itu pemilihan alat adalah kritikal. Pemesinan aluminium umumnya mendapat manfaat daripada tajam, tepi pemotong yang sangat digilap dan geometri direka untuk aliran cip yang cekap.
Salutan alat melekit yang tidak perlu atau tepi kusam boleh mempercepatkan masalah. Keadaan pelinciran dan pemotongan yang betul adalah sama penting.
Tanda amaran praktikal adalah mudah: apabila aluminium mula melekat pada alat, jangan tunggu permukaan gagal sebelum menyiasat puncanya.
Herotan Pemesinan: Haba, Baki-Tekanan, dan Kesan Pengapit
Herotan dimensi adalah salah satu masalah aluminium yang paling sukar untuk dikawal kerana beberapa mekanisme boleh berlaku pada masa yang sama.
Yang pertama ialah pengembangan haba. Banyak aloi aluminium mempunyai pekali pengembangan haba kira-kira 23 × 10⁻⁶ /° C., jauh lebih tinggi daripada keluli biasa.
A 1 Oleh itu, komponen aluminium m boleh berubah panjang lebih kurang 0.023 mm untuk setiap perubahan suhu 1°C.
Yang kedua ialah pelepasan tekanan sisa. Pinggan bergolek, bahagian tersemperit, dan kosong palsu boleh mengandungi tegasan dalaman yang dijana semasa pengeluaran bahan.
Mengeluarkan sejumlah besar bahan dari satu sisi boleh melepaskan tegasan ini dan menyebabkan komponen tunduk, putar belit, atau hilang kerataan.
Yang ketiga ialah ubah bentuk pegangan kerja. Aluminium adalah patuh secara perbandingan, jadi tekanan lekapan yang berlebihan boleh memesongkan dinding atau plat nipis.
Bahagian itu mungkin kembali ke bentuk asalnya serta-merta selepas dilepaskan, meninggalkan dimensi yang dimesin tidak konsisten dengan keadaan di mana bahagian itu diukur.
Oleh itu, proses yang stabil memerlukan penyingkiran bahan yang seimbang, pegangan kerja yang sesuai, dan kawalan haba dan bukannya meningkatkan daya pengapit atau mengambil potongan yang lebih berat.
Sembang dan Getaran di Bahagian Dinding Nipis dan Rongga Dalam
Dinding nipis, poket dalam, alatan yang panjang, dan komponen langsing mempunyai kekakuan struktur yang terhad.
Apabila daya pemotongan melebihi kestabilan sistem, alat itu, bahan kerja, atau kedua-duanya boleh bergetar.
Yang terhasil tanda celoteh biasanya muncul sebagai gelombang atau garisan berulang pada permukaan mesin.
Yang lebih penting, chatter mengubah laluan pemotongan sebenar, menjadikan kawalan dimensi dan geometri lebih sukar.
Penyelesaian biasanya bermula dengan ketegaran: memendekkan alat tidak terjual, meningkatkan pegangan kerja, dan menyokong bahan kerja jika boleh.
Parameter pemotongan kemudiannya perlu dilaraskan untuk mengelakkan kawasan kelajuan gelendong yang tidak stabil dan penglibatan jejari yang berlebihan.
Untuk bahagian aluminium dinding nipis, cahaya, hantaran penamat terkawal selalunya lebih dipercayai daripada cuba mengalih keluar stok yang tinggal dalam satu hantaran agresif.
Kemasan Permukaan Lemah dan Pembentukan Burr
Kemuluran aluminium boleh menyukarkan untuk menghasilkan tepi yang bersih dan permukaan licin secara konsisten.
Keadaan pemotongan yang buruk boleh menyebabkan bahan berlumur dan bukannya ricih dengan bersih, manakala cip panjang boleh memotong semula terhadap permukaan siap.
Kawasan masalah yang paling biasa ialah lubang keluar, tepi slot, sudut tajam, dan peralihan kontur.
Tepi terbina memburukkan keadaan kerana serpihan boleh pecah dari alat dan mencalarkan komponen.
Untuk bahagian kosmetik atau anodized, kecacatan ini menjadi sangat penting. Permukaan yang kelihatan boleh diterima di bawah pencahayaan kedai biasa mungkin menunjukkan garis pemesinan yang jelas, calar, atau kawasan koyak selepas selesai.
Oleh itu, kualiti permukaan yang baik bermula dengan alat yang tajam, keadaan pemotongan yang stabil, pemindahan cip yang cekap, dan penyediaan tepi terkawal, daripada bergantung pada penggilap selepas pemesinan untuk menyembunyikan masalah.
Ketidakstabilan Dimensi dan Hanyut Terma
Pengembangan haba aluminium yang tinggi bermakna suhu adalah pembolehubah pemesinan yang lain.
Contohnya, perubahan suhu 10°C boleh sepadan dengan lebih kurang 0.23 mm perubahan dimensi setiap meter untuk aloi aluminium biasa. Pada bahagian toleransi yang rapat, itu bukan kesilapan kecil.
Ini menjadi masalah tertentu apabila:
- Satu bahagian dimesin semasa hangat dan diperiksa selepas disejukkan
- Suhu penyejuk berbeza dengan ketara
- Suhu mesin dan bahan kerja berubah semasa pengeluaran yang panjang
- Kumpulan yang berbeza diukur di bawah keadaan persekitaran yang berbeza
Untuk kerja ketepatan, pemesinan, penstabilan, dan pemeriksaan harus dianggap sebagai satu proses.
Bahagian hendaklah diukur di bawah keadaan terkawal, dan suhu rujukan pengukuran hendaklah ditakrifkan dengan jelas.
Kesukaran Menggerudi dan Menoreh
Menggerudi dan mengetuk aluminium kelihatan mudah sehingga pemindahan cip menjadi faktor pengehad.
Semasa penggerudian, cip yang tidak dikosongkan dengan baik boleh bergesel pada dinding lubang dan menghasilkan calar, lubang besar, atau tirus.
Masalahnya menjadi lebih teruk di dalam lubang yang dalam kerana cip mempunyai laluan yang lebih panjang untuk dilalui.
Mengetik menimbulkan masalah yang sama. Cip aluminium boleh melekat pada paip dan mengisi seruling, meningkatkan tork pemotongan dan berkemungkinan menyebabkan kerosakan benang atau pecah paip.
Penyelesaian praktikal adalah untuk memadankan geometri alat dengan jenis lubang, mengekalkan pelinciran yang mencukupi, dan menyediakan laluan pemindahan cip yang boleh dipercayai.
Melalui lubang dan lubang buta selalunya memerlukan geometri paip yang berbeza, dan penggerudian lubang dalam mungkin memerlukan pecking terkawal atau penyejuk melalui alat.
Kecacatan Permukaan Menjadi Lebih Kelihatan Selepas Anodisasi
Anodisasi bukanlah proses pembetulan untuk pemesinan yang lemah. Dalam banyak kes, ia menjadikan perbezaan permukaan sedia ada lebih mudah dilihat.
Tanda alat, calar, berceloteh, cip tertanam, lubang kecil, dan penyediaan permukaan yang tidak konsisten boleh menjadi sangat kelihatan selepas anodisasi, terutamanya pada komponen aluminium hiasan atau dicelup.
Ini mewujudkan masalah pengeluaran biasa: bahagian itu lulus pemeriksaan dimensi tetapi gagal dalam pemeriksaan kosmetik selepas rawatan permukaan.
Untuk mengelakkan ini, spesifikasi pemesinan dan spesifikasi anodisasi hendaklah dibangunkan bersama.
Permukaan kritikal yang kelihatan memerlukan pemesinan terkawal, pembersihan menyeluruh, deburring berhati-hati, dan perlindungan yang sesuai sebelum rawatan.
Memakai alat: Lekatan Daripada Ciptaan Tepi Mudah
Haus alatan dalam aluminium tidak selalu kelihatan seperti haus flank klasik yang dilihat dalam pemesinan keluli. Masalah utama ialah lekatan aluminium pada bahagian canggih.
Perkembangan boleh beransur-ansur:
Tepi Bersih → Lekatan Aluminium → Tepi Terbina Atas → Geometri Tepi Berubah → Kemasan Permukaan Lemah → Hanyut Dimensi
Alat ini mungkin masih kelihatan utuh secara fizikal, tetapi geometri pemotongannya sudah berubah.
Itulah sebabnya menunggu kerosakan alat yang jelas adalah strategi hayat alat yang lemah untuk pemesinan aluminium ketepatan.
Hayat alatan hendaklah dipantau melalui gabungan trend permukaan-kemasan, hanyutan dimensi, pembentukan burr, beban gelendong, dan pemeriksaan alat secara langsung.
Sebaik sahaja kelebihan terbina yang ketara telah dibangunkan, hanya terus menggunakan alat atau berpakaian ringan di tepi mungkin tidak memulihkan geometri pemotongan asal.
3. Kecacatan Biasa Oleh Operasi Pemesinan
Kecacatan kelihatan berbeza bergantung pada operasi. Mengetahui tandatangan memberitahu anda di mana untuk mencari punca utama.
Operasi Pengilangan
| Kecacatan | Penampilan | Punca Punca Utama |
| Permukaan tidak rata / bahagian tunduk | Kerataan di luar spesifikasi; bahagian melengkung ke atas | Tekanan kosong sisa; penyingkiran stok tidak sekata; penyejukan yang tidak mencukupi; pengapit tidak sekata |
| Tanda celoteh dinding tepi | Riak seperti ombak pada dinding menegak | Alat yang terlalu tergantung; suapan/kelajuan tidak sepadan; ketegaran bahagian rendah; kelajuan gelendong pada frekuensi resonans |
| Calar permukaan / penampilan kabur | calar linear; kemasan permukaan mendung kusam | Kelebihan terbina; pelinciran penyejuk yang tidak mencukupi; peredaran semula cip; tepi alatan sumbing |
| Burr tepi berat; masa deburring yang lama | Burr berterusan tebal di sepanjang bahagian tepi | Sudut garu alatan terlalu kecil; kelajuan pemotongan terlalu rendah; tiada alat menarik balik semasa keluar; pengilangan pendakian yang tidak dioptimumkan |
| Dimensi kelompok tidak konsisten | Dimensi hanyut dari bahagian pertama ke bahagian terakhir | Memotong variasi suhu; memakai BUE progresif; pengembangan terma lekapan; bahagian diukur hangat |
Penggerudian & Operasi yang membosankan
| Kecacatan | Penampilan | Punca Punca Utama |
| Lubang tirus (lebih luas di bahagian atas) | Pintu masuk terlalu besar, keluar bersaiz kecil; dinding lubang berjaring | Saluran seruling terpasang; kerepek bergesel pada dinding; penyejukan yang tidak mencukupi, kimpalan bahan untuk menggerudi tanah |
| Keluar burr / tepi lubang runtuh | Burr berguling di pintu keluar lubang; delaminasi pada stok nipis | Keadaan canggih gerudi yang teruk; kadar suapan yang terlalu tinggi; tiada sokongan sandaran di bawah bahan nipis; tarik balik perlahan |
| Lubang dalam hanyut / kemasan permukaan yang lemah | Lubang mengembara dari tengah; kemasan dalaman yang kasar | Pemindahan cip yang lemah; ketegaran gerudi tidak mencukupi; tekanan penyejuk melalui alat yang tidak mencukupi |
Operasi Mengetik
| Kecacatan | Penampilan | Punca Punca Utama |
| Benang terkoyak / sisa aluminium serbuk | Kasar, rusuk benang koyak; serbuk aluminium halus | Ketik BAHAGIAN; isipadu seruling terlalu kecil; pelinciran penyejuk yang lemah; gerudi paip bersaiz kecil |
| Dirampas / paip pecah | Ketik kunci dalam lubang; gunting | Penorehan berterusan tanpa pembersihan cip; kelajuan gelendong terlalu tinggi; seruling penuh dengan kerepek |
Operasi Pusingan
| Kecacatan | Penampilan | Punca Punca Utama |
| Kemasan permukaan yang buruk / tanda alat lingkaran | Corak lingkaran yang boleh dilihat; nilai Ra yang tinggi | OX hidung; jejari hidung terlalu kecil; kadar suapan yang salah |
| Lenturan aci langsing / ralat tirus | Tunduk aci; diameter tirus sepanjang panjang | Pertumbuhan terma; tekanan tailstock yang berlebihan; memotong kepekatan haba |
4. Pengoptimuman Proses Penuh: Daripada Bahagian Kosong kepada Selesai
Memperbaiki masalah pemesinan aluminium bukan tentang menaikkan penyejuk atau memperlahankan suapan.
Ini mengenai kawalan peringkat sistem daripada masuk kosong kepada pemeriksaan akhir. Ini ialah sembilan titik kawalan yang kami tala pada setiap baris.
Pra-Rawatan Kosong: Hentikan Penyelewengan di Sumber
Kebanyakan masalah herotan bermula sebelum alat pertama menyentuh bahagian tersebut.
- Hilangkan stress dulu: Semua plat tempa dan kosong palsu mendapat pelepasan tekanan sebelum pemesinan. Sama ada penuaan semulajadi untuk 72 jam, atau membakar suhu rendah pada 120–150°C selama 2–4 jam.
Ini melepaskan tekanan sisa supaya ia tidak keluar pada pertengahan pemesinan dan meledingkan bahagian. - Elaun stok seragam: Tinggalkan minimum 0.8–1.5 mm elaun pemesinan setiap sisi. Jangan sekali-kali mengambil semua stok dari satu bahagian — pelepasan tekanan yang tidak sekata menjamin meledingkan.
- Pra-periksa tuangan: Periksa kosong tuang untuk keliangan dan kemasukan pasir dengan NDT sebelum pemesinan.
Tiada apa-apa yang membuang masa seperti pemesinan keseluruhan bahagian hanya untuk mencari kekosongan bawah permukaan pada pemeriksaan akhir.
Pemilihan Alat: Pembaikan Sebenar untuk Tepi Terbina
Pemilihan alat ialah 80% daripada pertempuran BUE.
- Bahan alat:
-
- Kemasan ketepatan volum tinggi: PCD (berlian polikristalin) alat.
Mereka hampir tidak melekat pada aluminium sama sekali, memberikan kemasan permukaan terbaik, dan tahan 10–20x lebih lama daripada karbida. Berbaloi dengan premium untuk larian volum tinggi. - Pengeluaran kelompok kecil/sederhana: Karbida bijirin halus dengan salutan aluminium tidak bersalut atau khusus (Ticn, DLC, Karbon seperti berlian).
Jangan sekali-kali menggunakan salutan TiN standard pada aluminium — aluminium melekat pada bentuk TiN dan BUE hampir serta-merta. - Tugas ringan kos rendah: Alat keluli berkelajuan tinggi, hanya untuk potongan kemasan cahaya berkelajuan rendah.
- Kemasan ketepatan volum tinggi: PCD (berlian polikristalin) alat.
- Geometri alat:
-
- Sudut rake terbuka 15–25° mengurangkan mampatan pemotongan dan menyekat pembentukan BUE.
- Poket cip besar dan tepi pemotong yang tajam memastikan pemindahan cip yang lancar.
- Untuk pemotong penggilingan, gunakan pic gigi yang tidak sama untuk mengelakkan perbualan yang bergema.
- Gunakan jejari hidung 0.2–0.4 mm untuk kemasan. Hidung yang terlalu besar menyebabkan celoteh di dinding nipis.
- Peraturan penggunaan: Tukar alat pada tanda pertama BUE atau kusam. Jangan sekali-kali merejam alat yang kusam dan teruskan menggunakannya untuk kemasan. Kurangkan alat yang tidak terjual untuk memaksimumkan ketegaran dan mengurangkan perbualan.
Parameter pemotongan: "Kelajuan Tinggi, Peraturan Potongan Ringan
Pemesinan aluminium berfungsi paling cepat dan cetek.
- Penggilingan:
-
- Kelajuan pemotongan: 300–1500 m/min untuk karbida; 2000–5000 m/min untuk PCD.
- Suapan setiap gigi: 0.05-0.2 mm. Potongan ringan, tidak pernah berat suapan perlahan.
- Kedalaman potong: 0.5–2 mm setiap laluan kekasaran; ≤0.3 mm untuk kemasan. Potongan lebih ringan = kurang haba = kurang herotan.
- Penggerudian: Kelajuan gelendong tinggi, kadar suapan yang rendah, dan kitaran penarikan balik berkala untuk pecah cip. Untuk lubang yang dalam, gunakan kitaran penggerudian mematuk untuk membersihkan cip.
- Mengetuk: Kelajuan gelendong rendah. Gunakan pili seruling lingkaran untuk pemindahan cip. Gunakan paip dasar untuk melalui lubang, pili berpilin untuk lubang buta. Saiz gerudi paip 0.05–0.1 mm melebihi standard untuk pelepasan benang yang lebih baik.
Penyejuk & Pelinciran: Buat atau Pecah untuk Kemasan Permukaan
Penyejuk melakukan lebih daripada menyejukkan — ia melincirkan antara muka cip alat untuk mengelakkan BUE.
- Gunakan penyejuk pemesinan aluminium khusus dengan pakej pelinciran tekanan melampau. Minyak lurus > emulsi untuk pelinciran.
- Jangan sekali-kali menggunakan penyejukan air sahaja. Kekurangan pelinciran menjamin BUE teruk dan kemasan permukaan koyak.
- Volum tinggi, penghantaran banjir tekanan tinggi diarahkan tepat ke zon pemotongan. Untuk lubang yang dalam, penyejuk dalaman melalui alat adalah wajib.
- MQL (kuantiti minimum pelinciran) dengan kabus minyak berfungsi dengan baik untuk pemesinan PCD berkelajuan tinggi. Ia meninggalkan sisa yang minimum dan mesra anodisasi.
Pegangan kerja: Elakkan Penghancuran dan Getaran
- Daya pengapit sederhana: Aluminium lembut. Terlalu banyak tekanan meninggalkan lekukan dan memesongkan dinding nipis. Gunakan pegangan kerja chuck vakum untuk bahagian kepingan nipis.
- Sokongan penuh: Tambah sokongan sandaran di bawah dinding nipis dan tidak terjual. Jangan sekali-kali menggantung bahagian yang tidak disokong mesin — sembang dijamin.
- Bahan lekapan: Gunakan fenolik, nilon, atau rahang lembut aluminium untuk lekapan. Rahang keluli keras akan menandakan dan menghancurkan bahagian aluminium.
- Lekapan pra-panas untuk pengeluaran kelompok: Biarkan lekapan mencapai suhu operasi sebelum menjalankan kumpulan toleransi yang ketat. Peluasan lekapan ialah sumber hanyutan dimensi yang tersembunyi.
Urutan Proses: Minimumkan Penyelewengan Langkah demi Langkah
Pesanan proses lebih penting daripada kebanyakan orang sedar.
- Ikut urutan: Mengasar → Melegakan tekanan (bakar atau rendam) → Separuh kemasan → Kemasan. Jangan sekali-kali kasar dan selesai dalam satu masa.
- Untuk bahagian dinding nipis, mengambil beberapa hantaran cahaya dan bukannya satu potong kedalaman penuh.
- Kisar profil luar dan rongga terlebih dahulu, gerudi dan ketuk terakhir. Daya pengilangan boleh meregang dan memesongkan kedudukan lubang jika dilakukan lebih awal.
- Biarkan bahagian sejuk ke suhu bilik sebelum penamat berlalu. Hentikan mesin, berjalan pergi untuk 20 minit, kemudian kembali dan ambil potongan terakhir. Langkah tunggal ini menghapuskan kebanyakan ralat dimensi haba.
- Tambah peralihan jejari di sudut dalam. Sudut tajam = burr berat dan kepekatan tegasan.
Kawalan Deburring
Deburring boleh makan 30% daripada jumlah kos bahagian jika anda membiarkannya.
- Gunakan alat dengan tepi pemotong bercabang untuk memecahkan tepi semasa pemesinan. Deburning dalam proses mengalahkan deburring manual setiap kali.
- Gunakan laluan alat arc-in/arc-out untuk pengilangan kontur. Jangan sekali-kali berhenti dan tarik balik terus dari tepi - yang meninggalkan duri yang berat.
- Untuk bahagian yang pergi ke anodizing, tidak pernah deburring pasir berat - ia menyebabkan warna tidak sekata dan pewarnaan permukaan. Lebih suka deburring bergetar atau deburring ultrasonik untuk kualiti permukaan seragam.
Kestabilan dimensi & Kawalan Persekitaran
- Tahan suhu kedai hingga 20±2°C untuk kerja toleransi yang ketat.
- Biarkan bahagian berehat 2–4 jam selepas pemesinan sebelum pemeriksaan akhir. Biarkan mereka sejuk sepenuhnya dan stabil.
- Kalibrasi mikrometer dan angkup untuk ralat suhu. Alat pengukur hangat memberikan bacaan yang salah.
Persediaan Pra-Tamat untuk Anodizing & Salutan
- Bersihkan semua sisa penyejuk dari bahagian selepas pemesinan. Sisa menyebabkan tompok dan pewarnaan selepas anodisasi.
- Hilangkan calar alat yang dalam, tanda gouge, dan berbual-bual sebelum habis. Anodisasi tidak akan menyembunyikannya - ia akan menjadikannya lebih kelihatan.
- Topeng dan lindungi lubang berulir dan lubang ketepatan sebelum membersihkan dan menyalut untuk mengelakkan kakisan dan kerosakan tepi.
5. Jadual Rujukan Penyelesaian Masalah Pantas
| Masalah | Kemungkinan Besar Punca | Betulkan Pertama untuk Cuba |
| Kelebihan terbina / kemasan permukaan yang lemah | Salutan alat yang salah; pelinciran yang tidak mencukupi | Tukar kepada DLC atau karbida tidak bersalut; meningkatkan tekanan penyejuk |
| Bahagian meledingkan selepas pemesinan | Tekanan kosong sisa; penyingkiran stok tidak sekata | Tambah bakar pelepasan tekanan pra-pemesinan; samakan stok setiap sisi |
| Tanda celoteh dinding tepi | Resonans; alat yang berlebihan | Tukar kelajuan gelendong; mengurangkan kelekatan alat |
| Lubang gerudi tirus | Pembungkusan kerepek; penyejukan yang lemah | Gunakan kitaran peck drill; meningkatkan penyejuk melalui alat |
Benang diketuk terkoyak |
Pemindahan cip yang lemah; gerudi bersaiz kecil | Gunakan pili seruling spiral; meningkatkan saiz gerudi paip 0.05 mm |
| Hanyutan dimensi kelompok | Pengembangan haba; BUE progresif | Biarkan bahagian sejuk sebelum mengukur; memakai alat indeks |
| Burr tepi berat | Sudut garu kecil; tarik balik alat lurus | Tingkatkan sudut rake; gunakan laluan alat keluar arka |
| Kecacatan permukaan anodizing | Calar pra-pemesinan; sisa penyejuk | Memperbaiki kemasan permukaan; bersihkan dengan teliti sebelum disalut |
6. Kesimpulan
Pemesinan aluminium bukan tentang kekerasan atau mesin terpantas. Ini mengenai kawalan geseran peringkat sistem, haba, tekanan, dan tingkah laku cip.
Kedai-kedai yang cemerlang dalam bidang aluminium tidak mempunyai mesin yang lebih mewah — mereka mempunyai disiplin proses yang lebih baik.
Mereka mengawal tekanan kosong, mereka memilih alat yang betul (dan elakkan salutan yang salah), mereka menjalankan pemotongan ringan dengan pantas, mereka membanjiri zon potong dengan pelincir, dan mereka membiarkan bahagian sejuk sebelum mengukur.
Kesilapan terbesar jurutera baharu adalah memperlakukan aluminium seperti keluli lembut. Ia adalah bahan yang berbeza dengan mod kegagalan yang berbeza.
Kelebihan terbina, Penyimpangan terma, berceloteh, dan pembentukan burr bukanlah gangguan kecil — ia adalah cabaran yang menentukan proses itu.
Atasinya secara sistematik dari bahagian kosong hingga selesai, dan anda akan beralih daripada melawan sekerap setiap larian kepada memukul toleransi kelompok demi kelompok.
Selepas 32 tahun, Saya masih melihat kedai baru belajar ini dengan cara yang sukar. Tetapi sebaik sahaja anda mendapat sistem yang betul, aluminium adalah salah satu yang paling produktif, konsisten, dan bahan ketepatan yang mampu anda boleh mesin.

