Keluli tahan karat dipilih untuk rintangan kakisan. Namun dalam keadaan tertentu, ia boleh mengalami bentuk serangan setempat yang tersembunyi dan berbahaya: Kakisan intergranular (IGC).
Permukaan mungkin masih kelihatan cerah dan bersih. Biji-bijian itu sendiri mungkin sebahagian besarnya utuh. Tetapi sempadan bijian-zon sempit antara bijirin-telah dibubarkan secara selektif.
Kekuatan dan kemuluran menurun secara mendadak, dan komponen itu boleh gagal secara tiba-tiba dengan cara yang rapuh.
Saya telah melihat ini dalam paip dikimpal yang lulus pemeriksaan visual dan kemudian retak dalam perkhidmatan. Saya telah melihatnya dalam penukar haba yang kelihatan baik sehingga ujian tekanan membuka laluan kebocoran di sepanjang rangkaian sempadan butiran.
IGC ialah masalah jurutera bahan kerana ia bukan isu kosmetik permukaan—ia adalah kehilangan integriti struktur pada skala mikroskopik.
1. Apakah Hakisan Antara Butiran dalam Keluli Tahan Karat?
Kakisan intergranular (IGC) ialah fenomena kakisan setempat di mana kakisan lebih suka menyerang sempadan butiran atau kawasan sempit serta-merta bersebelahan dengannya, manakala bahagian dalam bijirin kekal tidak terjejas.
Untuk memahami fenomena ini, adalah penting untuk menyedari bahawa keluli tahan karat terdiri daripada banyak kristal mikroskopik yang dipanggil bijirin.
Setiap butir mempunyai orientasi kristalografinya sendiri, dan antara muka antara butiran bersebelahan dikenali sebagai sempadan butiran.
Dalam keadaan biasa, sempadan bijian dan bahagian dalam bijirin mempunyai rintangan kakisan yang serupa untuk membolehkan keluli tahan karat mengekalkan tingkah laku pasif pelindungnya.
Namun begitu, rawatan haba atau keadaan perkhidmatan tertentu boleh menyebabkan perbezaan kimia atau mikrostruktur berkembang di sepanjang sempadan ini.
Apabila sempadan butiran menjadi kurang tahan elektrokimia daripada matriks sekeliling, kakisan lebih disukai berlaku di sepanjang kawasan sempit ini.
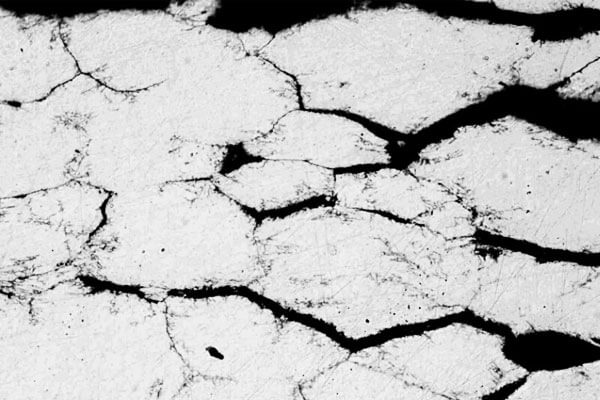
Ciri-ciri Utama Hakisan Antara Butiran
Kakisan antara butiran mempunyai beberapa ciri yang membezakannya daripada bentuk kakisan keluli tahan karat yang lain:
- Serangan sempadan bijian terpilih: Hakisan berlaku terutamanya di sepanjang sempadan butiran dan bukannya seragam merentasi permukaan logam.
- Kerosakan permukaan yang boleh dilihat terhad: Hakisan peringkat awal mungkin tidak menghasilkan karat yang jelas, perubahan warna, atau kekasaran permukaan.
- Kehilangan integriti mekanikal: Apabila sempadan bijian semakin merosot, bijirin bersebelahan kehilangan kekuatan ikatannya, mengurangkan kemuluran, ketangguhan, dan kapasiti galas beban.
- Potensi untuk pembiakan cepat: Sebaik sahaja rangkaian berterusan sempadan bijian yang mudah terdedah berkembang, kakisan boleh menembusi lebih dalam ke dalam bahan.
- Pengesanan awal yang sukar: Pemeriksaan visual konvensional mungkin tidak mendedahkan kerosakan, terutamanya semasa peringkat awal.
Salah satu aspek IGC yang paling membimbangkan ialah komponen keluli tahan karat mungkin mengekalkan rupa luaran yang kelihatan boleh diterima manakala struktur mikro dalamannya telah mengalami kerosakan yang ketara..
Inilah sebab mengapa kakisan antara butiran sering dianggap sebagai mekanisme kegagalan bahan tersembunyi.
| Jenis kakisan | Lokasi Serangan | Penampilan Tipikal | Kesukaran Pengesanan |
| Kakisan Umum | Permukaan seragam | Penipisan, karat | Mudah |
| Pitting | Lubang permukaan setempat | Lubang kecil dalam | Sederhana |
| Kakisan intergranular | Sempadan bijirin | Permukaan mungkin kelihatan cerah; mungkin jatuh bijirin | Sukar |
| Tekanan kakisan | Keretakan di bawah tekanan tegangan | rekahan halus | Sukar |
2. Mekanisme Utama: Teori Penyusutan Kromium
Rintangan kakisan keluli tahan karat terutamanya bergantung kepada kromium. Apabila terdedah kepada persekitaran yang mengandungi oksigen, kromium bertindak balas dengan oksigen untuk membentuk sangat nipis, stabil, dan filem pasif kaya kromium yang melekat pada permukaan logam.
Untuk keluli tahan karat konvensional, kandungan kromium lebih kurang 12 wt.% atau lebih tinggi secara amnya diperlukan untuk mewujudkan dan mengekalkan tingkah laku tahan karat di bawah keadaan yang sesuai.
Hakisan antara butiran boleh berlaku apabila kepekatan kromium berhampiran sempadan butiran jatuh di bawah paras yang diperlukan untuk mengekalkan filem pasif yang stabil.
Pemekaan: Karbida Kromium Mendakan di Sempadan Bijian
Keluli tahan karat austenit umumnya mempamerkan rintangan kakisan yang baik apabila ia telah menjalani penyepuhlindapan larutan yang betul.
Rawatan penyelesaian biasa melibatkan pemanasan bahan kepada kira-kira 1050–1100°C, diikuti dengan penyejukan pesat, biasanya pelindapkejutan air atau kaedah penyejukan lain yang layak.
Semasa proses ini:
- Karbida kromium dilarutkan ke dalam matriks austenit.
- Karbon dikekalkan dalam larutan pepejal supertepu.
- Kromium menjadi lebih seragam di seluruh bahan.
- Keluli mengekalkan keupayaannya untuk membentuk filem pasif pelindung.
Namun begitu, apabila bahan tersebut kemudiannya terdedah kepada suhu antara kira-kira 450–850°C, fenomena yang dikenali sebagai pemekaan mungkin berlaku.
Julat suhu ini biasanya dirujuk sebagai julat suhu pemekaan.
Proses metalurgi berkembang seperti berikut:
Langkah 1: Resapan karbon ke arah sempadan bijian
Atom karbon mempunyai difusitiviti yang agak tinggi dalam keluli tahan karat austenit.
Apabila bahan memasuki julat suhu pemekaan, atom karbon berhijrah ke arah sempadan butiran, di mana kerpasan adalah menggalakkan secara bertenaga.
Langkah 2: Pemendakan kromium karbida
Karbon bertindak balas dengan kromium untuk membentuk karbida yang kaya dengan kromium, paling biasa Cr₂₃C₆.
Karbida ini lebih suka memendakan di sepanjang sempadan butiran kerana ia menyediakan tapak nukleasi yang menguntungkan.
Langkah 3: Penggunaan kromium tempatan
Pembentukan kromium karbida menggunakan kromium daripada matriks logam sekeliling.
Oleh kerana kromium meresap jauh lebih perlahan daripada karbon dalam keluli pepejal, kepekatan kromium berhampiran sempadan butiran tidak boleh diisi semula dengan cukup cepat untuk mengimbangi pemendakan karbida.
Akibatnya, kawasan kehabisan kromium sempit berkembang bersebelahan dengan sempadan butiran.
Pembentukan Zon Kehabisan Kromium
Zon habis kromium ialah ciri mikrostruktur kritikal yang bertanggungjawab untuk kakisan antara butiran yang berkaitan dengan pemekaan konvensional.
Apabila kromium karbida memendakan di sepanjang sempadan butiran, matriks bersebelahan kehilangan kromium.
Apabila kepekatan kromium di kawasan susut jatuh di bawah kira-kira 12 wt.%, keupayaannya untuk mengekalkan filem pasif yang stabil menjadi terjejas dengan ketara.
Bahagian dalam bijirin, yang mengekalkan kromium yang mencukupi, terus mempamerkan rintangan kakisan yang agak baik.
Ini mewujudkan struktur mikro heterogen yang terdiri daripada:
- Bahagian dalaman bijirin yang kaya dengan kromium dengan pasif yang agak kuat.
- Kromium karbida mendakan di sepanjang sempadan butiran.
- Kawasan kehabisan kromium yang sempit bersebelahan dengan mendakan.
Perbezaan rintangan kakisan antara kawasan ini mewujudkan keadaan untuk serangan sempadan butiran terpilih.
Perlu diperhatikan bahawa 12 wt.% ialah rujukan metalurgi praktikal dan bukannya ambang mutlak yang digunakan untuk setiap persekitaran.
Pempasifan sebenar bergantung pada komposisi aloi yang lengkap, kimia penyelesaian, suhu, dan keadaan elektrokimia.
Mekanisme Elektrokimia: Pembentukan Sel Mikro-Galvanik
Dalam medium menghakis, zon habis kromium dan matriks butiran mempunyai potensi elektrokimia yang berbeza:
- Zon kehabisan kromium: anodik, potensi rendah, mudah larut.
- Matriks bijirin: katodik, kaya dengan kromium, tetap pasif.
Faktor kritikal ialah nisbah kawasan. Zon susut adalah sangat kecil; matriks butiran adalah sangat besar. Ini mewujudkan a katod besar–anod kecil keadaan.
Ketumpatan arus anodik di zon susut menjadi sangat tinggi, dan kakisan menembusi dengan pantas di sepanjang sempadan butiran.
Sebaik sahaja rangkaian sempadan diserang, kerosakan tidak boleh dibaiki oleh filem pasif. Filem oksida tidak boleh merapatkan sempadan butiran terlarut.
3. Mekanisme Lain Kakisan Antara Berbutir
Walaupun teori kekurangan kromium menerangkan kebanyakan kes kakisan antara butiran dalam keluli tahan karat austenit, ia tidak mengambil kira setiap keadaan.
Di bawah komposisi bahan dan keadaan perkhidmatan tertentu, dua mekanisme tambahan boleh menyumbang kepada serangan sempadan bijian.
Teori Fasa Anodik
Sebatian antara logam tertentu, terutamanya sigma (a) dan chi (x) fasa, boleh memendakan di sepanjang sempadan butiran semasa pendedahan haba.
Fasa ini boleh mempamerkan tingkah laku elektrokimia yang berbeza daripada matriks logam sekeliling dan boleh bertindak sebagai tapak anodik keutamaan, mengakibatkan pembubaran setempat.
Tidak seperti pengurangan kromium konvensional, mekanisme ini tidak semestinya memerlukan pembentukan zon habis kromium.
Sebaliknya, fasa antara logam itu sendiri mungkin mengalami serangan elektrokimia keutamaan.
Mekanisme ini lebih kerap dikaitkan dengan:
- Kromium tinggi, keluli tahan karat ferit molibdenum tinggi.
- Keluli tahan karat Austenit tertakluk kepada perkhidmatan suhu tinggi yang berpanjangan.
Teori Pengasingan Sempadan Bijian
Pengasingan sempadan bijian berlaku apabila kesan kekotoran, seperti sulfur (S), Fosforus (P), dan silikon (Dan), terkumpul di sempadan butiran semasa pemprosesan haba atau pendedahan berpanjangan kepada suhu tinggi.
Pengayaan unsur-unsur ini boleh mengubah komposisi kimia tempatan dan sifat elektrokimia sempadan bijian, mengurangkan keupayaan pasif mereka dan meningkatkan kerentanan mereka kepada kakisan terpilih.
Mekanisme ini membantu menjelaskan mengapa keluli tahan karat rendah karbon dan ultra rendah karbon tertentu masih boleh mengalami kakisan antara butiran dalam keadaan tertentu.
Therefore, mengurangkan kandungan karbon sahaja tidak menghapuskan semua risiko kakisan antara butiran. Kawalan kekotoran dan kimia sempadan butiran juga mesti dipertimbangkan semasa menilai rintangan kakisan keluli tahan karat.
4. Punca Biasa Kakisan Antara Butiran dalam Aplikasi Perindustrian
Dalam perkhidmatan pembuatan dan perindustrian sebenar, kakisan antara butiran jarang terhasil daripada satu faktor.
Komposisi bahan, sejarah haba, proses fabrikasi, dan persekitaran operasi boleh berinteraksi untuk meningkatkan kerentanan.
Senario berikut adalah antara sebab yang paling penting untuk dipertimbangkan.
Kimpalan Zon Terjejas Haba (HAZ)
Kimpalan adalah salah satu sumber pemekaan yang paling biasa dalam keluli tahan karat austenit.
Semasa kimpalan, logam asas yang bersebelahan dengan kimpalan mengalami kitaran haba. Bergantung pada jarak dari garis gabungan, kawasan yang berbeza mencapai suhu puncak dan kadar penyejukan yang berbeza.
Sesetengah bahagian zon terjejas haba mungkin memasuki julat pemekaan 450–850°C.
Jika bahan kekal dalam julat ini cukup lama, karbida kromium boleh memendakan di sepanjang sempadan butiran.
Ini boleh mewujudkan kawasan sempit dengan rintangan kakisan yang berkurangan pada kedua-dua belah kimpalan.
Dalam keluli tahan karat tertentu yang stabil, fenomena yang lebih setempat yang dikenali sebagai serangan garis pisau mungkin berlaku berhampiran sempadan gabungan.
Ini terutamanya dikaitkan dengan gred yang stabil seperti 321 dan 347 di bawah sejarah terma tertentu.
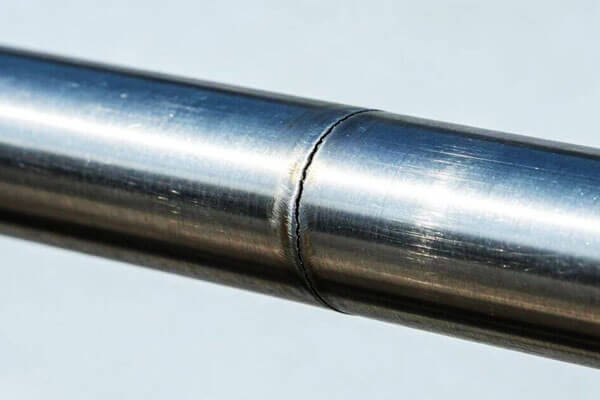
Risiko dipengaruhi oleh:
- Kandungan karbon bahan asas.
- Input haba kimpalan.
- Suhu antara laluan.
- Kadar penyejukan.
- Bilangan pas kimpalan.
- Komposisi logam pengisi.
- Pendedahan haba seterusnya.
Pencegahan:
- Gunakan gred karbon rendah seperti 304L atau 316L untuk komponen dikimpal yang sensitif terhadap kakisan.
- Optimumkan input haba kimpalan untuk mengelakkan pendedahan haba yang tidak perlu.
- Gunakan prosedur kimpalan berbilang laluan yang sesuai.
- Kawal suhu interpass.
- Pilih bahan habis kimpalan yang serasi.
- Pertimbangkan penyepuhlindapan penyelesaian selepas kimpalan apabila geometri komponen dan keperluan perkhidmatan membenarkannya.
Yang penting, hanya mengurangkan input haba kimpalan tidak menjamin penghapusan pemekaan. Kitaran haba yang lengkap, termasuk memanaskan semula melalui pas berikutnya, mesti dinilai.
Rawatan Haba yang Tidak Betul
Penyepuhlindapan penyelesaian digunakan secara meluas untuk memulihkan rintangan kakisan keluli tahan karat austenit.
Namun begitu, proses rawatan haba yang tidak dikawal boleh menghasilkan keputusan yang sebaliknya.
Contohnya, jika keluli tahan karat austenit dipanaskan kepada kira-kira 1050–1100°C tetapi disejukkan terlalu perlahan, ia mungkin menghabiskan masa yang mencukupi dalam julat suhu pemekaan untuk pemendakan kromium karbida berlaku.
Begitu juga, memegang bahan antara 450–850°C untuk tempoh yang lama boleh menggalakkan pemekaan.
Masalah rawatan haba biasa termasuk:
- Suhu penyepuhlindapan larutan tidak mencukupi.
- Masa pegangan yang tidak mencukupi.
- Penyejukan perlahan atau tidak terkawal.
- Pengagihan suhu relau tidak sekata.
- Susunan pemuatan yang salah.
- Kitaran terma berulang yang tidak layak.
Pencegahan:
Gunakan prosedur penyepuhlindapan larutan yang layak berdasarkan gred aloi, ketebalan seksyen, dan geometri komponen.
Pastikan pemanasan yang mencukupi, keseragaman suhu, dan penyejukan yang cukup pantas melalui julat pemekaan.
Pendedahan Jangka Panjang kepada Suhu Tinggi
Komponen keluli tahan karat yang digunakan dalam penukar haba, dandang, relau, Reaktor kimia, dan peralatan penjanaan kuasa mungkin mengalami pendedahan haba yang berpanjangan.
Walaupun apabila suhu operasi berada di bawah julat pemekaan puncak, pendedahan jangka panjang masih boleh menggalakkan tindak balas pemendakan, bergantung kepada komposisi aloi dan sejarah haba.
Contohnya, operasi berpanjangan pada kira-kira 400–600°C boleh menyumbang kepada perubahan mikrostruktur secara beransur-ansur.
Tindak balas yang tepat bergantung pada suhu, tempoh pendedahan, kandungan karbon, elemen aloi, dan sejarah pemprosesan sebelumnya.
Ini amat penting untuk komponen yang mengalami kitaran pemanasan dan penyejukan berulang.
Pencegahan:
- Pilih gred keluli tahan karat dengan kestabilan haba yang sesuai.
- Nilaikan sejarah suhu perkhidmatan yang lengkap.
- Elakkan pendedahan haba yang tidak perlu semasa fabrikasi dan operasi.
- Pertimbangkan gred stabil atau rendah karbon jika sesuai.
- Menjalankan pemeriksaan berkala dan penilaian metalurgi untuk komponen kritikal.
Persekitaran Perkhidmatan Menghakis
Pemekaan menjadikan keluli tahan karat lebih terdedah kepada serangan intergranular, tetapi persekitaran sekeliling menentukan sama ada hakisan yang ketara berlaku.
Persekitaran kimia tertentu boleh mempercepatkan pembubaran kawasan kehabisan kromium.
Contohnya termasuk:
- Larutan asid sulfurik yang kuat.
- Persekitaran asid nitrik di bawah keadaan tertentu.
- Aliran proses yang mengandungi klorida.
- Larutan kimia berasid.
- Persekitaran berair suhu tinggi.
Namun begitu, kesan setiap medium sangat bergantung kepada kepekatan, suhu, pengudaraan, dan potensi elektrokimia.
Ion klorida, contohnya, terutamanya dikaitkan dengan kakisan pitting dan celah. Kehadiran mereka tidak secara automatik menunjukkan kakisan antara butiran.
Dalam amalan, pemekaan dan mekanisme kakisan setempat lain mungkin berlaku serentak, menjadikan analisis kegagalan lebih kompleks.
Pencegahan:
Nilaikan komposisi kimia sebenar dan keadaan operasi medium perkhidmatan sebelum memilih gred keluli tahan karat.
Untuk aplikasi kritikal, kelayakan bahan hendaklah termasuk wakil ujian kakisan bagi persekitaran perkhidmatan yang dimaksudkan.
5. Cara Membaiki dan Mencegah Kakisan Antara Berbutir
Istilah "pembetulan" memerlukan penjelasan. Sekali kakisan antara butiran (IGC) telah menyebabkan pembubaran sempadan butiran yang ketara, kerosakan tidak boleh diterbalikkan.
Oleh itu, kawalan berkesan memberi tumpuan kepada mencegah pemekaan dan memulihkan keadaan metalurgi bahan sebelum kakisan berlaku.
Gunakan Keluli Tahan Karat Karbon Rendah
Pilih gred karbon rendah seperti 304L dan 316L, dengan kandungan karbon sebanyak 0.03 berat.% atau ke bawah.
Kandungan karbon yang lebih rendah mengurangkan pemendakan kromium karbida pada sempadan butiran, meminimumkan risiko kekurangan kromium.
Gred ini digunakan secara meluas untuk komponen yang dikimpal dan aplikasi yang melibatkan suhu tinggi.
Gunakan Gred Keluli Tahan Karat yang Distabilkan
Titanium (Dari) dan niobium (Nb) bergabung dengan karbon untuk membentuk karbida yang stabil, mengurangkan pembentukan kromium karbida dan membantu mengekalkan kromium dalam matriks sekeliling.
Gred stabil biasa termasuk:
- 321: Keluli tahan karat yang distabilkan titanium.
- 347: Keluli tahan karat yang distabilkan niobium.
Gred ini sesuai untuk aplikasi suhu tinggi dan komponen yang dikimpal di mana penyepuhlindapan larutan selepas kimpalan tidak praktikal.
Gunakan Penyepuhlindapan Penyelesaian
Penyepuhlindapan larutan biasanya melibatkan pemanasan keluli tahan karat kepada kira-kira 1050–1100°C, diikuti dengan penyejukan pesat.
Rawatan ini melarutkan kromium karbida dan mengembalikan kromium kepada larutan pepejal, membantu memulihkan rintangan kakisan.
Ia boleh membalikkan pemekaan jika kakisan sempadan butiran yang ketara tidak berlaku. Namun begitu, ia tidak boleh membaiki kerosakan kakisan sedia ada dan mungkin tidak praktikal untuk struktur dikimpal yang besar.
Optimumkan Prosedur Kimpalan
Parameter kimpalan hendaklah dikawal untuk meminimumkan pendedahan kepada julat pemekaan 450–850°C. Amalan yang disyorkan termasuk:
- Gunakan terkawal, input haba yang agak rendah.
- Gunakan kimpalan berbilang laluan dengan kawalan suhu interpass yang sesuai.
- Pilih logam asas karbon rendah atau stabil dan logam pengisi yang serasi.
- Elakkan pemanasan awal yang berlebihan dan penyejukan perlahan yang tidak perlu.
- Sapukan penyepuhlindapan larutan selepas kimpalan di mana praktikal.
Reka Bentuk Kawalan dan Syarat Perkhidmatan
Untuk keluli tahan karat sensitif pemekaan, elakkan pendedahan berpanjangan kepada suhu dalam julat 400–600°C apabila boleh.
Pilih gred rendah karbon atau stabil mengikut suhu operasi dan persekitaran yang menghakis.
Syarat perkhidmatan juga perlu dipertimbangkan. Klorida, Asid sulfurik, dan asid nitrik boleh menyumbang kepada kakisan di bawah keadaan tertentu.
Saliran yang betul dan mengelakkan zon bertakung membantu mengurangkan pengumpulan dan kepekatan media menghakis.
Periksa dan Uji untuk Hakisan Intergranular
Untuk komponen kritikal, mengesahkan rintangan kepada IGC melalui ujian yang sesuai dan pemeriksaan metalurgi. Kaedah umum termasuk:
- ASTM A262: Amalan standard untuk menilai kerentanan terhadap serangan antara butiran dalam keluli tahan karat austenit.
- Ujian Strauss dan ujian Huey: Ujian kakisan khusus digunakan untuk menilai rintangan kakisan antara butiran.
- DL-EPR: Ujian pengaktifan semula potensiokinetik elektrokimia gelung dua untuk menilai pemekaan.
- Peperiksaan metallographic: Digunakan untuk mengenal pasti pemendakan karbida sempadan butiran dan perubahan struktur mikro yang berkaitan.
Satu perkara penting ialah kepasifan sahaja tidak boleh menghapuskan pemekaan. Ia boleh memulihkan filem pasif pada permukaan yang disediakan dengan betul, tetapi ia tidak boleh menambah kromium di kawasan sempadan butiran yang telah habis.
6. Cara Memilih Gred Keluli Tahan Karat Yang Tepat untuk Meminimumkan Hakisan Antara Berbutir
Memilih gred keluli tahan karat yang betul memerlukan penilaian komposisi kimia bahan, laluan pembuatan, proses fabrikasi, dan persekitaran perkhidmatan.
Pengesyoran berikut menyediakan titik permulaan praktikal untuk aplikasi industri biasa.
| Keperluan permohonan | Pilihan Bahan yang Disyorkan | Pertimbangan Pemilihan |
| Peralatan kimpalan tujuan am | 304L., CF3 | Kandungan karbon yang dikurangkan membantu meminimumkan pemekaan |
| Peralatan pemprosesan kimia | 316L., CF3m | Karbon rendah dan molibdenum memberikan rintangan kakisan yang lebih baik dalam banyak persekitaran |
| Komponen dikimpal suhu tinggi | 321, 347 | Unsur penstabil membantu mengawal pemendakan kromium karbida |
| Badan injap tuang tahan kakisan | CF3m, CF8m | Pemilihan bergantung pada had karbon dan medium proses sebenar |
| Peralatan tahan kakisan dupleks | 2205, 2507 | Kawal keseimbangan fasa dan elakkan kerpasan antara logam yang berbahaya |
| Persekitaran kimia yang teruk | 904L., 254 SMO atau gred aloi tinggi lain yang layak | Memerlukan penilaian medium dan suhu kimia sebenar |
Beberapa pertimbangan penting harus membimbing pemilihan akhir:
- Suhu operasi: Nilaikan kedua-dua suhu operasi biasa dan pendedahan terma sementara.
- Keperluan kimpalan: Pertimbangkan sama ada komponen itu akan menjalani kimpalan atau pembaikan yang meluas.
- Medium kakisan: Kenal pasti kepekatan klorida, keasidan, suhu, dan keadaan pengoksidaan.
- Geometri komponen: Pertimbangkan ketebalan bahagian dan kebolehcapaian rawatan haba.
- Keperluan pemeriksaan: Tetapkan sama ada pemeriksaan metalografik atau ujian kakisan piawai diperlukan.
- hayat perkhidmatan: Nilaikan kesan jangka panjang penuaan haba dan pendedahan kakisan.
Untuk komponen yang mengandungi tekanan dan kritikal keselamatan, pemilihan bahan hendaklah berdasarkan kod reka bentuk yang berkenaan, spesifikasi bahan, dan penilaian kakisan khusus perkhidmatan.
7. Kesimpulan
Hakisan antara butiran ialah mekanisme kegagalan metalurgi yang boleh menjejaskan kebolehpercayaan komponen keluli tahan karat secara serius.
Dalam keluli tahan karat austenit konvensional, punca yang paling biasa ialah pemekaan: pendedahan haba menyebabkan karbida kromium memendakan sepanjang sempadan butiran, menggunakan kromium dari kawasan bersebelahan dan mencipta zon habis kromium.
Apabila zon ini kehilangan keupayaan mereka untuk mengekalkan filem pasif yang stabil, kakisan lebih disukai berlaku di sepanjang sempadan butiran.
Namun begitu, pengurangan kromium bukan satu-satunya mekanisme yang mungkin. Kerpasan fasa antara logam, pengasingan sempadan bijian, dan kesan persekitaran perkhidmatan tertentu juga mesti dipertimbangkan semasa menilai kegagalan kakisan.
Untuk pengeluar tuangan pelaburan keluli tahan karat, rintangan kakisan mesti direka bentuk dari awal pengeluaran.
Komposisi kimia, lebur, pemejalan, rawatan haba, dan pembaikan kimpalan semuanya menyumbang kepada keadaan metalurgi akhir.
Dan LangHe, pendekatan kami terhadap tuangan pelaburan keluli tahan karat menekankan pemilihan bahan, proses tuangan terkawal, rawatan haba yang sesuai, dan pemeriksaan untuk menyokong pengeluaran komponen yang boleh dipercayai untuk persekitaran industri yang menuntut.
Sama ada pembuatan badan injap keluli tahan karat tersuai, komponen pam, pendesak, atau tuangan ketepatan lain, memahami dan mengawal kakisan antara butiran adalah penting untuk mencapai prestasi bahan jangka panjang dan kebolehpercayaan produk.
Soalan Lazim
Apakah pereputan kimpalan?
Pereputan kimpalan ialah kakisan antara butiran dalam zon terjejas haba kimpalan, disebabkan oleh pemekaan semasa mengimpal kitaran haba.
Adakah keluli tahan karat 304L dan 316L menghalang IGC?
Mereka mengurangkan risiko dengan ketara kerana karbon dipegang 0.03% atau di bawah, tetapi mereka tidak benar-benar kebal dalam semua keadaan.
Apa yang 321 dan 347 keluli tahan karat digunakan untuk?
Mereka adalah gred yang stabil. Titanium masuk 321 dan niobium masuk 347 digabungkan dengan karbon keutamaan, mengurangkan kekurangan kromium.
Penyepuhlindapan penyelesaian boleh membetulkan pemekaan?
Ia boleh memulihkan keadaan metalurgi jika kerosakan kakisan tidak terlalu maju. Ia tidak boleh membaiki sempadan bijian yang telah dibubarkan.
Adakah pempasifan membetulkan kakisan antara butiran?
Tidak. Pasif memulihkan filem pasif permukaan tetapi tidak boleh memulihkan kromium ke zon sempadan butiran yang habis.