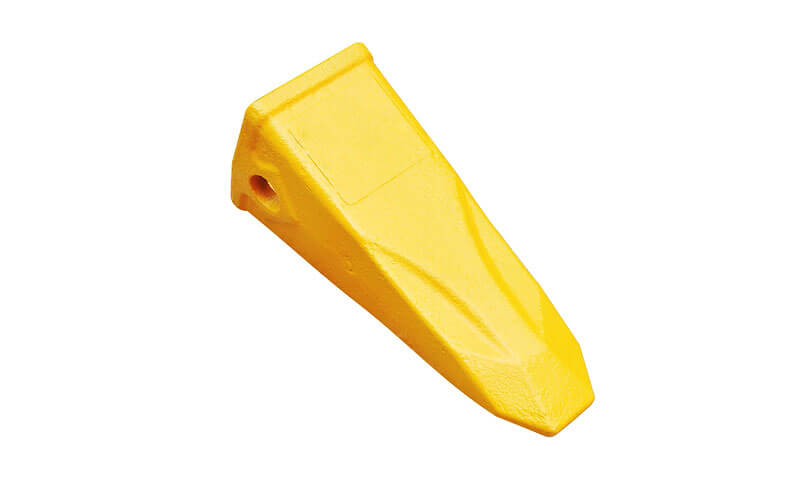
大規模な採掘作業において, 掘削機のバケットの歯は機械全体に比べて小さい, しかし、それらは生産性において重要な役割を果たします, 機器の信頼性, そして運営コスト. すべての歯は激しい摩耗にさらされています, 繰り返される衝撃, 曲げ荷重, 非常に変動の激しい労働条件. 早期の摩耗は掘削効率を低下させます, 一方、内部の鋳造欠陥により亀裂が生じ、予期せぬ歯の破損につながる可能性があります。.
このため, 高マンガン鋼のバケット歯の製造は、従来の鋳造作業として単純に扱うことはできません。. 材料の選択, 金型デザイン, 注入パラメーター, 金属の流れ, 凝固挙動, 供給能力, 欠陥管理は統合エンジニアリングシステムとして考慮する必要があります.
鋳造シミュレーションの最近の進歩により、この統合を実現する実用的な方法が提供されています。. 組み合わせて 高マンガン鋼冶金, 数値シミュレーション, 実験計画法, ゲートシステムの最適化, および本番環境の検証, メーカーは経験ベースの鋳造から、より予測可能でデータ主導型の精密鋳造プロセスに移行できる.
1. 高マンガン鋼バケット歯とは何ですか?
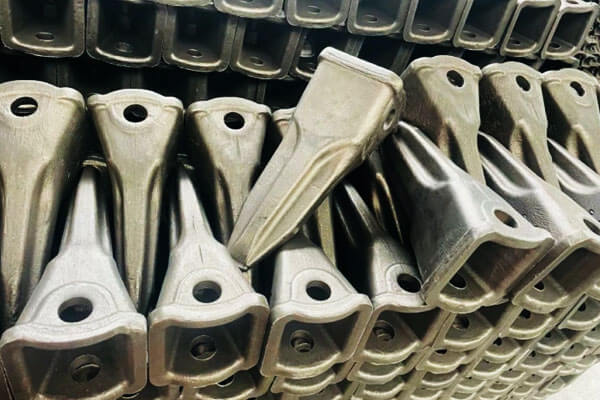
高マンガン鋼バケットの歯は、掘削機や鉱山機械のバケットの刃先に取り付けられる交換可能な摩耗部品です。. 彼らは岩を貫通します, 鉱石, 石炭, 砂利, 土壌, バケット構造から掘削中の材料に掘削力を伝達しながら、その他の材料を掘削します。.
歯は、根本的に異なる 2 つの形式の負荷に同時に耐える必要があります。:
- 激しい摩耗 硬い粒子との継続的な接触によって引き起こされる.
- 衝撃荷重と曲げ荷重 歯が圧縮された土壌を貫通するときに生成されます, ロック, または鉱床.
この組み合わせにより、材料の選択が特に重要になります. 優れた硬度を備えているが、靭性が不十分な材料は衝撃により破損する可能性があります, 一方、靭性は高いが加工硬化挙動が低い材料は、急速に摩耗する可能性があります。.
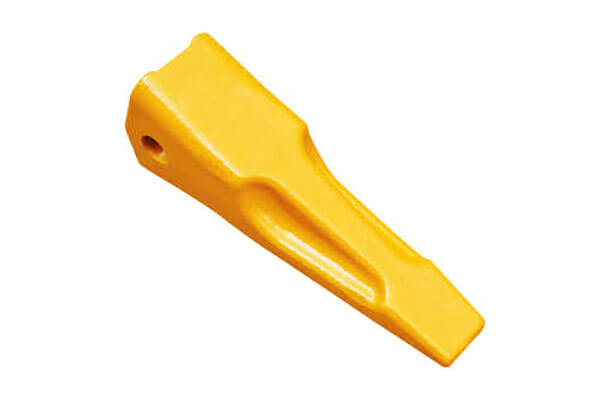
高マンガンオーステナイト鋼は、大幅な耐衝撃性によりこの矛盾に対処します。 作業硬化 サービス中. 表面層は繰り返しの衝撃により著しく硬くなりますが、下層の材料は比較的高い靭性を維持します。.
大型マイニングバケット歯用, したがって、鋳造プロセスでは、合金の基本的な利点を維持しながら、破壊の開始点となる可能性のある鋳造欠陥を最小限に抑える必要があります。.
2. 高マンガン鋼がバケットの歯に使用される理由
高マンガン鋼の特徴的な性能は、オーステナイト母材と比較的高いマンガン含有量に由来します。. 従来のハドフィールド型マンガン鋼には、通常、次の量が含まれています。 10–14%Mn, 通常周囲に炭素が存在する 0.9-1.4%, 正確な化学的性質はグレードや用途によって異なりますが、.
クロムなどの元素, モリブデン, シリコン, 硬化性を変えるためにニッケルを導入することもあります, 摩耗挙動, 耐食性, または微細構造の安定性.
高い衝撃靭性
バケットの歯は硬い材料に当たると繰り返し衝撃を受けます。. 高マンガン鋼は適切に熱処理され、重大な内部欠陥がなければ、致命的な破壊を起こすことなくかなりの衝撃エネルギーを吸収できます。.
この靭性は大型の鉱山掘削機にとって特に重要です, 歯の寸法や動作荷重が通常の建設機械に比べて大幅に大きい場合.
加工硬化能力
高マンガン鋼の最大の特徴は、機械的変形下で硬化する能力です。.
サービス中, 繰り返しの衝撃により、表面領域に塑性変形が発生します. この変形により転位密度が増加し、追加の硬化メカニズムが誘発される可能性があります。, 比較的丈夫な内部を維持しながら、硬化した表面を生成します.
これにより、重要なパフォーマンスの勾配が生じます:
強靭なコア → 加工硬化した表面 → 耐摩耗性の向上.
このメカニズムの有効性は、実際の作業環境に大きく依存します。. 一般に、高衝撃用途は、低衝撃滑り摩耗条件よりもマンガン鋼の方が有利です。.
強度と耐摩耗性の優れた組み合わせ
適切に加工された高マンガン鋼は、引張強度間の有用なバランスを提供します。, タフネス, そして耐摩耗性. これにより、衝撃と摩耗の両方が避けられないコンポーネントに適しています。.
しかし, これらの特性は鋳造品質と独立して評価することはできません. 内部収縮, インクルージョン, ひび割れ, または粗い微細構造領域は、他の適切な合金の機械的信頼性を著しく損なう可能性があります。.
3. バケット歯用の代表的な高マンガン鋼グレード
高マンガン鋼 単一の標準化された合金ではありません. 機器メーカーや採掘用途が異なれば、使用する化学組成や仕様も異なる場合があります。.
典型的なハドフィールド型合金は、次のようなグレードに基づいています。 Mn13, 一方、性能の向上が必要な場合には、クロムまたはモリブデンを含む改良グレードが使用されます。.
| 材料タイプ | 代表的な特性 | 適切なアプリケーション |
| Mn13系高マンガン鋼 | 高い靭性と強力な加工硬化能力 | 一般的な掘削機およびマイニングバケットの歯 |
| Mn13Cr系鋼 | 耐摩耗性の向上と焼入性の改善 | 頑丈な採掘コンポーネント |
| Mn13Mo系鋼 | モリブデンは、望ましくない炭化物の析出に対する耐性を向上させ、厚肉部の性能をサポートします | 大きなバケットの歯と重い採掘装置 |
| 改質高マンガン鋳鋼 | 切片の厚さと使用条件に応じて化学的性質を調整 | カスタマイズされた高衝撃性および高摩耗性用途 |
大型バケット歯用, 合金の選択は、公称マンガン含有量のみに基づいて行うべきではありません。. 切片の厚さ, 衝撃の強さ, 研磨条件, 熱処理能力, および鋳造ジオメトリ 材料の選択時にすべてを考慮する必要があります.
4. ラージバケットティースの構造的特徴
バケツの歯は外から見ると比較的単純に見えるかもしれません, しかし、その鋳造形状により、冶金学的および凝固上、いくつかの重要な課題が生じます。.
典型的な大きな歯には尖った先端が含まれています, 厚い中心ボディ, 取り付けまたはアダプターのインターフェイス, 局所的に補強されたセクション. これらの領域の熱質量は大きく異なります.
The 厚い中央部分 取り付け部分は、薄いエッジや突出部分よりも長時間熱を保持する傾向があります。. 凝固中, これにより、温度勾配と局所的なホットスポットが発生します。.
この問題は概念的に次のように表すことができます。:
薄切片→急冷→早期凝固
厚肉切片 → ゆっくり冷却 → 遅い凝固 → 供給要件
液体金属がこれらのホットスポットの凝固収縮を適切に補償できない場合, 収縮巣や分散した収縮気孔が発生する可能性があります。.
これはバケットの歯にとって特に危険です。内部欠陥は視覚的に特定するのが困難ですが、繰り返し衝撃を受けると亀裂の開始点になる可能性があるためです。.
5. 高マンガン鋼バケット歯の鋳造における主な課題
収縮気孔率と収縮巣
収縮は、大型高マンガン鋼バケット歯における最も深刻な鋳造欠陥の 1 つです。.
溶けた鋼が冷えて固まるにつれて、, その量が減少します. したがって、凝固する鋳物には周囲の液体金属からの継続的な供給が必要です. 早期凝固により供給経路が遮断された場合, 内部収縮欠陥が発生する可能性がある.
特に凝固が遅れる厚い部分では危険性が高くなります。.
適切に設計されたプロセスでは、制御された固化シーケンスを確立する必要があります。:
薄いセクション → 中間セクション → 主要なホットスポット → ライザー
これにより、ライザーがより長く液体のままになり、後で固化する領域に供給できるようになります。.
過度の注湯温度
高マンガン鋼は、充填中に流動性を維持するために十分な温度が必要です, 特に大型で幾何学的に複雑な鋳物の場合.
しかし, 過熱度が高すぎると自動的に有益になるわけではありません.
注湯温度が高すぎると、:
- 凝固時間を長くする;
- 温度勾配を拡大する;
- 厚い部分の熱蓄積を増加させる;
- 収縮傾向が強まる;
- 溶鋼と金型の間の相互作用を増加させる;
- 望ましくない微細構造変化を促進する可能性がある.
したがって, 目的は単に注湯温度を最大化することではありません, ただし、熱への曝露を不必要に増加させることなく、適切な流動性を提供する最適化された温度ウィンドウを確立する必要があります。.
遅い充填
大きなバケットの歯は、かなりの量の金型と複雑な形状を備えています. 充填が遅すぎる場合, 溶融金属はキャビティが完全に満たされる前に過剰な熱を失います。.
これにより、次のリスクが高まる可能性があります:
- ミス;
- コールドシャット;
- 不完全な融合;
- 不均一な凝固;
- 表面品質が悪い.
解決策は単に金属を恣意的に加速することではない. 過剰な流速は金型の浸食を引き起こす可能性があります, 乱流, 酸化物の形成, そしてスラグの巻き込み.
したがって、理想的な充填プロセスではバランスが取れている必要があります。 充填時間, 熱損失, 流動安定性, 耐金型侵食性.
ガス欠陥
ガス欠陥は金型材料に起因する可能性があります, コア材, 残留水分, 不十分な通気, または金属の乱流.
大きなバケット歯の場合, 閉じ込められたガスが発生する可能性があります:
- ブローホール;
- ピンホール;
- 表面下の気孔率;
- ガス関連の介在物.
したがって、効果的な通気が不可欠です, 特に歯の先端付近や、充填中にガスが自然に蓄積するその他の高い箇所.
非金属介在物
高マンガン鋼は酸化物やスラグの汚染に弱い.
不適切に設計されたゲートシステムにより、スラグや酸化した金属が鋳物に流入する可能性があります. 一度閉じ込められたら, これらの介在物は局所的な延性を低下させ、潜在的な疲労や衝撃亀裂の開始点となる可能性があります。.
したがって、高品質のゲート システムは以下を提供する必要があります。:
スムーズな充填 + 制御された流れの方向 + スラグ分離 + 必要に応じて適切な濾過を行う.
6. 高マンガン鋼バケット歯の精密鋳造プロセス
高マンガン鋼のバケット歯の製造は、比較的単純な鋼部品の鋳造とは根本的に異なります。. 歯は複雑な形状を組み合わせる必要があります, 高い衝撃靭性, 優れた耐摩耗性, 信頼できる内部健全性. 大型マイニングバケット歯用, したがって、鋳造プロセスは次の点に基づいて設計する必要があります。 充填~固化~供給~熱処理の一連の流れ, 金型の充填や寸法精度のみに焦点を当てるのではなく、.
大型高マンガン鋼バケット歯の鋳造要件
大きなマイニングバケットの歯には通常、尖った作業先端が含まれています, 比較的厚い中心体, そして重い取り付け部分. これらの幾何学的特徴により、局所的な熱質量に大きな違いが生じます。.
薄い歯先は急速に熱を失います, 一方、中央領域と取り付け領域は溶融金属をより長時間保持します。. 凝固中, したがって、これらの厚い部分は熱ホットスポットとなり、効果的な供給が必要になります。.
これにより、基本的なキャスト要件が作成されます:
ゲートシステムは完全かつ安定した充填を保証する必要があります, 一方、供給システムは凝固の最終段階まで主要なホットスポットに液体金属を供給し続ける必要があります。.
このため, 鋳物の設計は、鋳物の熱中心の特定から始める必要があります. パーティングラインの位置, 注ぐ場所, スプルー, ランナー, intates, ライザー, 寒気, そして、予測された充填および固化の挙動に従ってベントを確立する必要があります。.
代表的な大型マイニングバケットトゥース
役に立つ工学的な例は、 p&H 2800 クラスの鉱山掘削機, ~から製造された ZGMn13Mo系高マンガン鋼.
代表的な鋳物の質量は約 385 kg 最大寸法は約 1,340 × 425 × 255 mm. サイズが大きく、使用条件が厳しいため, コンポーネントには優れた表面品質と高い内部完全性の両方が必要です.
独自の製造プロセスは、砂型鋳造を採用しました。 ボトムゲートシステム. ライザーは歯の厚い中央部分の近くに配置され、栄養を提供します。, 成形ガスの排出を容易にするために、通気口を歯先近くに配置しました。.
初期プロセスパラメータはおよそ:
| プロセスパラメータ | 初期状態 |
| 材料 | ZGMn13Mo高マンガン鋼 |
| 鋳造マス | ~385kg |
| 最大寸法 | ~1,340× 425 × 255 mm |
| 注ぐ温度 | ~1,600℃ |
| 注湯速度 | ~14kg/秒 |
| 金型予熱温度 | ~400℃ |
| 充填時間 | ~45秒 |
| 鋳造工程 | 砂鋳造 |
| ゲートのコンセプト | ボトムゲート |
これらのパラメータは、鋳造プロセスを充填挙動だけで判断できない理由を説明するのに役立ちます。.
型と鋳造の準備
大型高マンガン鋼鋳物用, 金型は、適切な寸法安定性を提供しながら、かなりの熱負荷に耐える必要があります。, 透過性, 金属貫通に対する耐性.
鋳物のサイズに応じて適切な砂システムを選択します, 表面品質要件, 生産量, および金型製造装置. 大きなバケットの歯は通常、充填および固化中に寸法安定性を維持できる剛性の高い金型の恩恵を受けます。, 一方で、ガス関連の欠陥を防ぐために十分な透過性と通気性を維持する必要があります。.
注ぐ前に、型を完全に乾燥させ、予熱する必要があります。. 残留水分が溶融金属と接触すると急速に大量のガスを発生する可能性があるため、これは高温鋼鋳造の場合に特に重要です。.
予熱にはいくつかの利点があります. 溶鋼と金型間の初期熱衝撃を軽減します。, 金属からの熱の抽出を緩和します。, 複雑な領域の塗りつぶしを改善します, 湿気に関連したガス欠陥のリスクを軽減します.
しかし, 金型の予熱は単に最大化するのではなく最適化する必要がある. 金型温度が高すぎると、凝固が過度に長くなり、鋳造品の熱バランスが変化する可能性があります。, 一方、予熱が不十分だと局所的な凍結が促進され、充填欠陥が増加する可能性があります。.
ボトムゲート設計
ボトムゲートシステムは、安定している場合、大型鋼鋳物に特に役立ちます。, 比較的乱流の少ない充填が必要です.
溶鋼を上からキャビティに直接落下させるのではなく、, 金属は下部領域から入り、金型内を徐々に上昇します。.
この配置により、:
- 金型への金属の直接衝撃;
- 乱流;
- 酸化物の形成;
- スラグの巻き込み;
- 局所的な金型侵食.
高マンガン鋼用, 衝撃が重要な部品では、介在物や酸化膜が有害な内部不連続性になる可能性があるため、これらの利点は重要です。.
しかし, ボトムゲートも熱の問題を引き起こす. 鋳物の上部領域には、充填プロセスの後半で比較的低温の金属が受け入れられる場合があります。. したがって、充填の安定性がその後の供給を損なわないように、ゲート システムをライザー システムと一緒に設計する必要があります。.
単に金属を下から入れるだけが目的ではない, しかし、 鋳造全体にわたる制御された流れと熱履歴.
充填ステージ: 流動性と熱損失の制御
充填中, 高マンガン鋼は、局所的な凝固によって流路が遮断される前に、歯のすべての領域に到達するのに十分な流動性を維持する必要があります。.
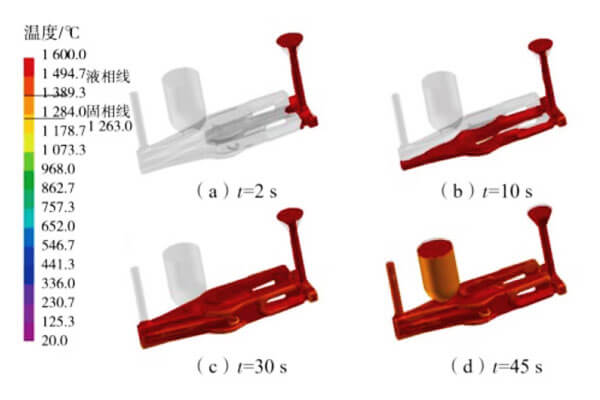
代表的なバケット歯の場合, 初期シミュレーションでは、キャビティをほぼ完全に埋めることができることが示されました。 45 秒. 金属は比較的スムーズに流れました, シミュレーションでは大規模な飛沫や激しい乱気流は示されませんでした.
これは重要な結果です, しかし、それは鋳造プロセスが満足できるものであることを証明するものではありません.
主な違いは次のとおりです。 充填品質 そして 凝固品質.
その後の凝固中の金属分布が好ましくないため、鋳造品は内部収縮を生じながらも完全な金型充填を達成できます。.
したがって, 適切なプロセス評価は常に次の段階から開始する必要があります。:
充填解析→温度場解析→凝固解析→供給解析→不良予測.
固化制御: 重要な段階
大型の高マンガン鋼バケット歯の最も重要な課題は、多くの場合凝固段階です。.
鋳物が冷めるにつれて, 薄い部分と露出した領域が最初に固まります, 一方、厚い中央部分はより長く液体のままです. ホットスポットの凝固が完了する前に、ライザーまたは供給チャネル内の液体金属が凍結した場合, 残った液体は体積収縮を補うことができません.
結果として考えられるのは、:
液体の収縮 → 供給不足 → 樹枝状結晶間収縮 → 収縮気孔または収縮空洞.
代表的なケースでは, シミュレーションにより、ゲート システムが比較的早期に固化することが示されました。, 鋳物は徐々に固まり続けますが、. 後の段階で, 中央の厚い領域は周囲の領域よりも実質的に低い固形分率のままでした.
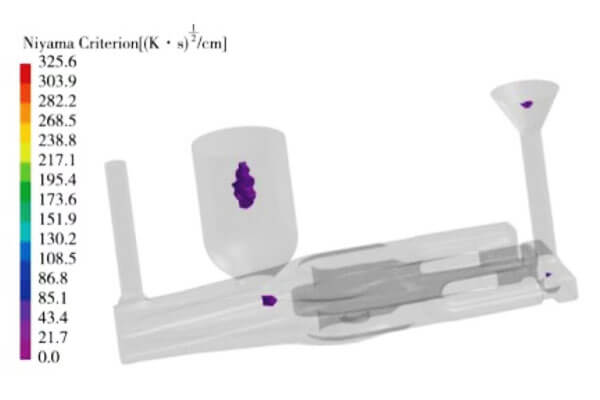
これは、歯の中心に潜在的な摂食問題があることを示しています。.
この領域は機械的に重要であるため、この発見は特に重要です. 機能していないライザーにある収縮欠陥は、ライザーを使用して簡単に除去できます。. バケットの歯の作動本体内部に同じ欠陥があると、疲労と耐衝撃性が大幅に低下する可能性があります.
ライザーの設計とホットスポット供給
ライザーは凝固収縮を補償する一次リザーバーです。.
大きなバケット歯の場合, ライザーは、単に成形に便利な場所に配置するのではなく、主要な熱中心の近くに配置する必要があります。.
基本的な設計要件は、:
ライザー凝固時間 > ホットスポット凝固時間.
これは、ライザーの実効熱弾性率を高めることで実現できます。, 断熱スリーブまたは発熱スリーブを使用する, 十分な大きさの給電接続を設計する.
同時に, ライザーのサイズを無制限に大きくしないでください. ライザーが大きすぎると送りは改善される可能性がありますが、鋳造歩留まりが大幅に低下し、金属の消費量が増加します。.
したがって、最適な設計はバランスが取れています。:
給餌効率 + 鋳造の健全性 + 金属収量 + コストの計算.
7. 鋳造最適化のためのデジタル ツールとしての ProCAST
現代の精密鋳造では、物理的な生産前にプロセス設計を評価するために数値シミュレーションがますます使用されています。.
などのソフトウェア Procast 金属充填をシミュレートできます, 熱伝達, 凝固, 温度分布, 潜在的な収縮欠陥.
大きなバケット歯の場合, シミュレーションはいくつかの重要な質問に答えることができます:
- 溶融金属はどこに最初に到着しますか?
- 気温が最も急激に下がる場所はどこですか?
- どの領域が最初に固まるのか?
- 最終的な液体のプールはどこですか?
- ライザーはホットスポットに給電できますか?
- 収縮気孔が最も発生しやすい場所はどこですか?
- 充填は十分に安定していますか?
- 注湯速度を上げると、金型の浸食や乱流が発生しますか?
Niyama Criterion
Niyama 基準は、収縮関連の欠陥リスクの指標として一般的に使用されます。.
簡単に言うと, ~の不利な組み合わせを経験している地域 温度勾配と冷却速度 収縮気孔が発生しやすい.
したがって、シミュレーションにより、実際の生産前に潜在的に危険な領域を特定できます。.
これにより、プロセス開発戦略が従来から変更されます。:
鋳造 → 欠陥 → 根本原因分析 → 再設計
に:
シミュレーション→最適化→試作→検証.
後者のアプローチでは、開発時間とスクラップを大幅に削減できます。.
8. プロセス最適化のための鋳造シミュレーション
大型高マンガン鋼バケット歯用, 鋳造シミュレーションは、コストのかかる生産試行の前にプロセスを最適化する効果的な方法を提供します。. 経験的なゲートと注入パラメータに完全に依存するのではなく, ProCAST などのソフトウェアは溶融金属の充填をシミュレートできます, 熱伝達, 凝固, 収縮形成. これはバケットの歯にとって特に価値があります。なぜなら、バケットの歯の厚い中央部分と複雑な移行部により、冷却速度と送り要求に大きな違いが生じるからです。.
最適化の目的は、単に金型を完全に充填することではありません。. プロセスを成功させるには、次のことを達成する必要があります 安定した充填, 十分な流動性, 制御された固化, そして効果的な餌やり, 重要な耐荷重領域の外側に収縮欠陥を維持しながら.
充填・固化シミュレーション
初期シミュレーションには完全な鋳造ジオメトリが含まれている必要があります。, ゲートシステム, ライザー, そして砂型. 充填プロセスを分析する前に、材料特性と熱境界条件を確立します.
充填中, 主な変数には金属温度が含まれます, 充填時間, フロー速度, そして潜在的な乱気流. 充填が遅すぎると、大幅な熱損失が発生し、早期固化のリスクが増加します。, 一方、過剰な流速は金型の浸食を引き起こす可能性があります, 乱流, 酸化物またはスラグの巻き込み.
大型のバケット歯の場合、凝固解析はさらに重要です. 一般に、厚い中央領域は、薄い部分よりも長く液体のままです。, 局所的なホットスポットの作成. この領域が固化を完了する前に供給が中断された場合, 体積収縮により、収縮気孔や収縮空洞が発生する可能性があります.
などの欠陥予測基準 Niyama criterion したがって、内部収縮のリスクが高い領域を特定するために使用できます。. 理想的な結果は、予測される欠陥がバケット歯の機能本体ではなく、ライザーまたはゲート システム内に集中したままになることです。.
直交実験計画
鋳造プロセスを体系的に最適化するため, 3 つの主要なパラメータは、3 レベルの直交実験計画を通じて評価できます。:
| パラメーター | レベル 1 | レベル 2 | レベル 3 |
| a: 注ぐ温度 | 1,450°C | 1,500°C | 1,550°C |
| b: 注湯速度 | 16 kg/秒 | 14 kg/秒 | 12 kg/秒 |
| c: 金型予熱温度 | 600°C | 500°C | 400°C |
各パラメータの組み合わせをシミュレートします, と 予測収縮欠陥体積 一次応答変数として使用される. シミュレーションした組み合わせの中から, 最も低い収縮傾向が得られたのは 1,450注湯温度 °C, 16 kg/秒の注入速度, 600℃の金型予熱.
シミュレーション結果は重要なプロセス関係を示しています. 鋳込み温度が高くても鋳造品質が必ずしも向上するとは限りません. 過剰な過熱により金属の液体状態が長くなり、熱負荷が増大し、厚い部分の収縮傾向が増大する可能性があります。. 同様に, 注湯速度が低いと充填時間が長くなり、熱損失が大きくなります。. 適切な金型予熱, その間, 溶湯と金型の温度差を小さくします。, 流動性を維持し、より均一な熱場を実現するのに役立ちます。.
最適化されたプロセスパラメータ
最適化されたパラメータは次のように要約できます。:
| パラメーター | 初期プロセス | 最適化されたプロセス | 主なメリット |
| 注ぐ温度 | 1,600°C | 1,450°C | 過剰な過熱と収縮傾向を軽減します |
| 注湯速度 | ~14kg/秒 | 16 kg/秒 | 充填時間を短縮し、熱損失を低減します |
| 金型の予熱 | 400°C | 600°C | 熱均一性と供給条件を改善します |
| 充填時間 | ~45秒 | ~35秒 | 充填中の早期冷却を軽減します |
最適化された注入温度は、元の 1,600°C プロセスに伴う過剰な過熱を回避しながら、高マンガン鋼に必要な流動性を維持するのに十分な高さです。. 注湯量を約 1 から増やす 14 に 16 kg/s は、充填時間を短縮することで低い注入温度を補います。. 金型の予熱を 400°C から 600°C に上げると、溶融金属と金型の間の温度勾配がさらに減少します。.
ゲートシステムの再設計
プロセスパラメータだけでは、不適切なゲートシステムによって引き起こされる欠陥を解決することはできません. 元の構成, 本質的に単一のスプルーで構成される, ランナー, そして注入します, したがって、最適化された注入条件に対応するために再設計されました。.
The スプルー径を大きくしました 金属の供給能力を向上させ、安定した充填率を維持します。. 金属の分布を改善し、重要なセクションへの供給アクセスを改善するために、2 つの追加のインゲートが導入されました。. 注入口の高さの違いにより、有用な圧力差が生じます, より遠隔地への埋め立てを加速するのに役立つ.
関連するランナーベースの近くにランナーウェルも組み込まれました. これらの機能はバッファリング効果を提供します, 流れの方向の急激な変化を軽減します, 金属が鋳造キャビティに入る前に、スラグやその他の介在物を捕捉するのに役立ちます。.
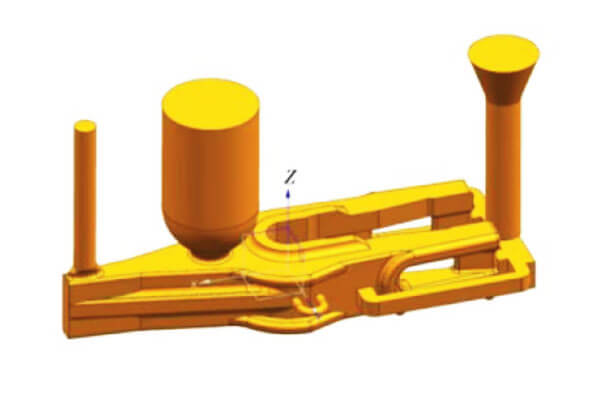
したがって、最適化されたゲートの概念は次のように要約できます。:
| ゲートの変更 | 目的 | 期待される効果 |
| スプルー径の拡大 | メタルフロー能力の向上 | より速く、より安定した充填 |
| 追加の 2 つのインゲート | 流れの分散を改善する | 重要なセクションをより適切に埋める |
| 異なる入口の高さ | 差圧を発生させる | 遠隔地への充填を改善する |
| ランナーウェル | 緩衝液の流れとスラグのトラップ | 乱流の減少とよりクリーンな金属 |
シミュレーションベースの最適化結果
最適化されたプロセスパラメータと再設計されたゲートシステムを適用した後, 完全な鋳造プロセスが再度シミュレーションされます. 予測された凝固パターンがより良好になる, 厚い中央領域の供給が改善され、内部収縮のリスクが軽減されます。.
最も重要なこと, 予測された収縮欠陥は、バケット歯の機能本体からバケット歯の機能本体に再配置されます。 ライザー, 注ぐカップ, そしてランナーシステム. これらの領域はフェットリング中に除去され、完成したコンポーネントの構造的完全性を損なうことがないため、これはフィード最適化の望ましい結果です。.
初期プロセスと最適化されたプロセスを比較すると、シミュレーション アプローチの有効性が実証されます。:
| プロセス変数 | 初期状態 | 最適化された状態 |
| 注ぐ温度 | 1,600°C | 1,450°C |
| 注湯速度 | ~14kg/秒 | 16 kg/秒 |
| 金型予熱 | 400°C | 600°C |
| 充填時間 | ~45秒 | ~35秒 |
| ゲーティング | シングルインゲート | マルチインゲート + ランナーウェル |
| 内部収縮のリスク | 重要な | 大幅に削減 |
| 主な予測欠陥箇所 | 鋳物ボディ + 給餌システム | 主にライザーとゲートシステム |
数値シミュレーションから量産まで
鋳造シミュレーションは最終的には物理的な生産を通じて検証される必要があります. 最適化されたパラメータとゲート設計を実装した後, 試鋳品は目視検査で評価可能, 寸法検査, 金属組織検査, 硬度テスト, 適切な非破壊検査, 特に内部の健全性を検査する超音波検査.
したがって、最適化の重要性は、単により良いシミュレーション結果を得るということよりも広範囲に及びます。. それは、以下の間で再現可能な関係を確立します。 注ぐ温度, 充填率, 金型の熱状態, ゲート設定, と凝固挙動.
高マンガン鋼バケット歯用, このシミュレーション主導の方法論により、開発の試行錯誤が軽減されます。, 鋳造歩留まりを向上させる, 内部収縮欠陥を最小限に抑えます, 激しい衝撃や摩耗に耐えられる大型の鉱山コンポーネントを製造するための、より信頼性の高い基盤を提供します。.
9. 検証と結果
最適化された鋳造プロセスの有効性は、次の両方を通じて実証する必要があります。 数値シミュレーションと物理的な生産検証. 高マンガン鋼バケット歯用, 目に見える表面欠陥を除去するだけでは不十分です. 重要な目的は、繰り返しの衝撃に耐えられる健全な内部構造を獲得することです。, 曲げ, 採掘作業中の摩耗.
最適化後のシミュレーション結果
注湯パラメータを最適化し、ゲートシステムを再設計した後, 鋳造プロセスを新しい条件で再度シミュレーションしました. 元のプロセスと比較して, 予測された凝固挙動は大幅に良好になりました.
| パラメーター | 最適化前 | 最適化後 |
| 収縮気孔率 | 中央部の厚いセクションでは重大なリスク | 歯本体に大幅な収縮は予測されない |
| 欠陥箇所 | 歯体と送りシステム | 主にライザーとゲートシステム |
| 凝固パターン | 不均一; 局所的な栄養不足 | より制御され、方向性が向上 |
| 給餌効率 | 重要なホットスポットが不十分 | 厚い切片の供給の改善 |
| 鋳造の健全性 | 内部欠陥の可能性あり | 高い内部健全性 |
| 生産リスク | 高い | 大幅に削減 |
最も重要な結果は、 予測された収縮の再配置. 本来のプロセスでは, バケットの歯の中央の厚い部分は不十分な送りに対して脆弱なままでした, 機能鋳造品の内部で収縮が発生することを可能にする. 最適化後, 供給システムは凝固収縮をより効果的に補うことができました, そして、残りの予測された欠陥は主にライザーとゲートシステムに集中していました.
これは鋳造工学における重要な違いです. 目的は、必ずしも金型システム全体からすべての収縮を除去することではありません。, 体積収縮は金属の凝固に固有のものであるため. その代わり, 収縮が起こるようにプロセスを設計する必要があります。 負荷がかかる歯本体ではなく、犠牲的な供給領域.
実稼働検証
最適化されたプロセスはその後物理的な生産に適用されました. 結果として得られたバケット歯は、元のプロセスを使用して製造された鋳物と比較して、表面品質と内部完全性の両方において大幅な改善が見られました。.
| パフォーマンス指標 | 初期プロセス | 最適化されたプロセス |
| 表面の品質 | 局所的な表面の欠陥と欠陥 | 表面品質が大幅に向上 |
| 内部健全性 | ひけ巣や気孔のリスク | 重大な収縮欠陥のない緻密な構造 |
| 欠陥分布 | 歯の本体内に欠陥が発生する可能性があります | 主に取り外し可能な供給領域に限定される欠陥 |
| 拒否率 | 比較的高い | 大幅に削減 |
| 構造の一貫性 | 変数 | より一貫性のある |
| 生産の安定性 | プロセス変動に敏感 | プロセスの再現性の向上 |
物理検査により、シミュレーションで予測された主な傾向が確認されました: 最適化されたバケットの歯により、表面品質が向上し、内部収縮欠陥が大幅に減少しました。. 鋳造不良の減少は、大規模生産の前にプロセスを最適化することの実際的な価値も示しています。.
マイニングバケットの歯用, この改善は工学的に直接的な重要性を持っています. 内部収縮は、激しい衝撃荷重下では応力集中として作用し、亀裂の伝播を開始する可能性があります。, 歯の早期骨折, または加速故障. 内部健全性の向上により, 最適化されたプロセスは、一貫した機械的特性とより長い耐用年数を達成するための強力な基盤を提供します。.
検証の工学的重要性
シミュレーションと本番環境の一致は、統合の価値を示しています。 鋳造シミュレーション, プロセスパラメータの最適化, およびゲートシステムの再設計 製造開発プロセスへの導入.
最適化されたプロセスにより、注湯温度間のより好ましいバランスが確立されました。, 充填率, カビの予熱, そして摂食行動. 繰り返しの製造試行に依存して欠陥を特定するのではなく, 潜在的な問題は仮想プロセス段階で特定および修正可能.
高マンガン鋼バケット歯用, このアプローチは、コンポーネントのサイズが大きいため、特に効果的です。, 厚肉凝固, 厳しいサービス条件により、内部鋳造の品質が重要になります. 凝固が制御された健全な鋳造は、その後の熱処理と最終検査に必要な基礎を提供します。, 最終的には、衝撃や磨耗の激しい採掘用途におけるより信頼性の高いパフォーマンスに貢献します。.
10. バケット歯の精密鋳造と鍛造
マイニングショベルのバケット歯用, 精密鋳造と鍛造の両方で高強度の部品を製造できます, しかし、それらは根本的に異なる製造原理に従っています.
| 比較係数 | 精密キャスティング | 鍛造 |
| 製造原理 | 溶融した高マンガン鋼を精密に設計された型に流し込み、必要な形状に固化させます。. | 加熱された鋼ビレットは、金型を使用して高い圧縮力の下で塑性変形されます。, プレス, またはハンマー. |
| 設計の柔軟性 | 高い; 複雑な歯形, 曲面, 内部遷移, ボス, 統合された機能は直接生成できます. | 適度; 複雑な形状では複数の鍛造操作が必要になる場合があります, プリフォーム, トリミング, そしてその後の加工. |
| 材料利用 | ニアネットシェイプの鋳造は最終コンポーネントの形状に厳密に追従できるため、一般的に有利です。, ただし、ゲートとライザーの金属は取り外す必要があります. | フラッシュにより材料損失が増加する可能性がある, トリミング, 機械加工手当, そしてビレットの準備. |
| 大きなバケットの歯 | コンポーネントの寸法と質量が鍛造装置の要件を大きくする大型の採掘歯に特に適しています. | 大きな歯には非常に高い鍛造負荷と大容量の設備が必要です, これにより、工具や生産要件が大幅に増加する可能性があります. |
内部健全性 |
凝固を注意深く制御する必要がある, 給餌, ライザーデザイン, 収縮気孔や空洞を防ぐための鋳造シミュレーション. | 通常、適切に鍛造すると優れた内部完全性が得られます。, 周回ですが, ひび割れ, インクルージョン, 鍛造関連の欠陥が依然として発生する可能性があります. |
| 微細構造 | 凝固により鋳造構造が生成され、必要な高マンガン鋼の特性を達成するには、溶体化処理と制御された冷却が必要になる場合があります。. | 塑性変形により微細構造が微細化および均質化され、良好な結晶粒流れが生成されます。. |
| 穀物の流れ | 機械的に誘導される方向性のある粒子の流れがありません; 特性は凝固構造と熱処理に大きく依存します. | 主な利点; 連続的な粒子の流れがコンポーネントの形状に追従し、衝撃や疲労荷重に対する耐性を向上させることができます。. |
| 耐摩耗性 | 適切な高マンガン鋼グレードの場合に高い, 音響鋳造構造, 適切な熱処理が施されています. | 高い, 機械加工により構造の洗練と靭性に貢献する可能性があります. |
衝撃の靭性 |
優れた靭性が得られます, ただし内部収縮, 粗い構造, または鋳造欠陥を厳密に管理する必要がある. | 通常、鍛造粒子の流れと内部気孔率の減少により、強力な靭性と耐疲労性を実現します。. |
| 次元の複雑さ | 素晴らしい 不規則な歯形と統合された幾何学的特徴のニアネットシェイプ生産用. | 高度に 3 次元の形状やアンダーカット形状の場合はさらに困難; 追加の加工が必要な場合があります. |
| ツーリングコスト | 金型とパターンのコストは比較的経済的です, 特に中量生産および大型コンポーネントの場合. | 鍛造金型は通常高価であり、かなりの工具強度とメンテナンスが必要です. |
| 生産量 | プロトタイプに最適, 小規模および中規模のバッチ, ツールが最適化された場合の大量生産. | 高価な鍛造金型や設備を正当化できるほど生産量が多い場合、経済的に最も魅力的です. |
| プロセス開発 | 鋳造シミュレーションによる最適化が可能, 詰め物も含めて, 凝固, Niyamaベースの収縮予測, ゲーティング, とライザーのデザイン. | 鍛造シミュレーションとビレット温度の慎重な制御が必要, 変形シーケンス, 詰め物, と鍛造力. |
機械加工要件 |
ニアネットシェイプを実現し、機能インターフェイスや寸法が重要な領域への機械加工を削減できます。. | 鍛造ブランクは、最終的な歯の形状や寸法要件によっては、大幅な機械加工が必要になる場合があります。. |
| 典型的な欠陥の懸念 | 収縮気孔率, 収縮キャビティ, ガス欠陥, インクルージョン, コールドシャット, ミス, そして鋳物割れ. | 鍛造ラップ, アンダーフィル, ひび割れ, インクルージョン, ダイミスマッチ, 脱塩, および残留応力. |
| プロセスの最適化 | ゲーティング, 給餌, 注ぐ温度, 注入速度, カビの予熱, 熱処理を体系的に最適化できます. | ビレット温度, 変形率, 鍛造シーケンス, ダイ温度, 潤滑, 冷却を制御する必要があります. |
| 経済的適合性 | 大規模向けに強力な選択肢, 複雑なマイニングバケットの歯, 特に鋳造形状により機械加工やツーリングの複雑さが軽減される場合. | 非常に高い機械的完全性が要求され、コンポーネントの形状が異なる場合に魅力的です。, 生産量, 利用可能な鍛造能力は投資に見合ったものになります. |
| 最適なアプリケーション | 耐摩耗性が必要な大型で複雑な高マンガン鋼のバケット歯, 衝撃の靭性, 幾何学的な柔軟性, スケーラブルな生産. | 最大限の機械的完全性と鍛造粒子の流れが幾何学的複雑さを上回るコンポーネント, 工具費, および機器要件. |
11. LangHe のカスタム高マンガン鋼バケットの歯
LangHe は、要求の厳しい産業用途向けにカスタマイズされた金属鋳造ソリューションを提供します, 大型の耐摩耗性コンポーネントや高マンガン鋼鋳物を含む.
カスタムバケット歯用, 製造アプローチは統合可能 鋳造プロセス設計, 金型と中子の開発, 最適化されたゲートとフィーディング, 合金制御, 熱処理, CNC加工, および検査 調整された生産ワークフローへ.
エンジニアリング主導のプロジェクト向け, プロセスは顧客の 2D 図面から始めることができます, 3D CADモデル, 既存の磨耗した歯, または機器インターフェースの寸法. その後、鋳造設計の製造可能性をレビューできます。, 熱ホットスポット, 機械加工手当, ドラフト要件, そして餌付け戦略.
大型で技術的に要求の高いバケット歯用, シミュレーション支援のプロセス開発は特に価値があります. 製造前に充填および固化挙動を評価可能, ゲートを許可する, ライザー, 寒気, 本格的な製造に着手する前にプロセスパラメータを最適化する必要がある.
専門のサプライヤーは最終的には鋳造金属の形状以上のものを提供する必要があります. 目標は、 再現性のある, 追跡可能, 意図された鉱山環境に耐えることができる、欠陥が管理された摩耗コンポーネント.
12. 結論
大型バケット歯用, 最も重要な技術的課題は以下の点に集中しています。 凝固収縮, 熱ホットスポット, 充填安定性, 金型温度, ガス管理, インクルージョン, 内部構造の完全性.
したがって、現代の製造業は統合された方法論にますます依存しています。:
材料の選択 → 鋳造設計 → シミュレーション → ゲート & 供給の最適化 → 溶解制御 → 精密鋳造 → 熱処理 → NDT → 寸法検査 → 製造検証
これらの段階の中で, 鋳造シミュレーションは、理論的なプロセス設計と物理的な生産の間に特に価値のある架け橋を提供します. 充填物を分析することで, 温度フィールド, 凝固挙動, 生産前の収縮リスク, メーカーは開発の試行錯誤を大幅に削減し、鋳造の一貫性を向上させることができます。.
したがって、適切に設計された高マンガン鋼のバケット歯は、単なる鋳造摩耗部品ではなく、鉱山業界の最も過酷な作業条件下でも信頼性の高い性能を発揮するように設計された、慎重に制御されたエンジニアリングコンポーネントです。.
参照:
[1] 邱, リー・ジョン, チェン・K, 徐G, ヤン・Y・K, リー×エム. 「高マンガン・高アルミニウム鋼の研究状況と連続鋳造のポイント「. 来て, 2024, 76(12): 7011–7022.
[2] ヤン・L, ウィンクラーJ, プレソリP, et al.連続鋳造中の初期凝固における高マンガン極低温鋼の亀裂感受性 [j]. 国際鉄鋼研究ジャーナル, 2025, 32 (3 ) : 682-694.
[3]イ・スンヒ,パク・ジウォン,キム・ヨンライ,et al. 熱間鍛造プロセスによる高マンガン鋳鋼の微細構造の均質化と機械的特性の向上[j]. 韓国金属材料ジャーナル, 2025, 63 (7):483-493.
[4] ゼン・Y・P, ジ・エイチ・シー, ソングC Z, 他:高マンガン鋼分岐器コアの熱間鍛造に関する数値シミュレーションと実験[j]. マテリアルズ・トゥデイのコミュニケーション, 2024, 40: 109588.
[5] セイラム I, エルフクリー M K, エルサラーム HMA ,et al.マンガン鋼鋳物の強化: マグネシウムの役割, カルシウム, セラミックと金属の複合構造を強化するための界面活性元素[j].International Journal of MetalCasting, 2026, 20(2) : 1289-1298.