私のことを超えて 32 長年にわたる精度 アルミ加工 自動車部品ライン, EV部品, 新しいエネルギー, および3C電子構造部品,
「アルミニウムは柔らかい」と考えて入社した新人プロセスエンジニアが何人いたか数えきれません。, どれほど難しいでしょうか?”そして2週間後、バリだらけのスクラップ部品の箱を見つめながら店を出た。, ビビリマーク, そして次元漂流.
軽量化革命により、アルミニウムが精密製造の隅々にまで浸透しましたが、それには十分な理由があります。.
優れた強度重量比を実現します, 優れた熱導電率と電気伝導率, そして高い成形性. しかし、「成形しやすい」ということは「機械加工しやすい」ということと同じではありません。
アルミニウムには独自の一連の故障モードがあります, そのほとんどは一つの核心的な真実に帰着します: アルミニウムは鋼のように欠けません.
変形する, ツールのエッジに自らを溶接します, それは跳ね返る, 温度に応じて劇的に伸縮します.
このガイドでは、アルミニウムの機械加工性の基本を解説します。, 最も永続的な生産上の 8 つの課題, 操作タイプ別の欠陥の根本原因, 製造現場で証明された全プロセス最適化戦略.
これは教科書的な理論ではありません。廃棄されたバッチから学んだことです, ツールの再設計を 1 つ行う, 一度に 1 つのプロセスをチューニング.
1. アルミニウムの被削性の基礎: 成績, 合金 & 評価システム
アルミニウムの被削性は、ほぼ完全に合金組成と焼き戻し条件に依存します。.
業界では A ~ E の 5 段階の評価システムが使用されています (A = 最高, E = 最も貧しい) 切りくず形成に基づく, 表面仕上げ品質, および工具摩耗率.
これはベースラインの参照として機能します。実際のパフォーマンスはツールの種類にも依存します。, 切断速度, そして冷却液の供給.
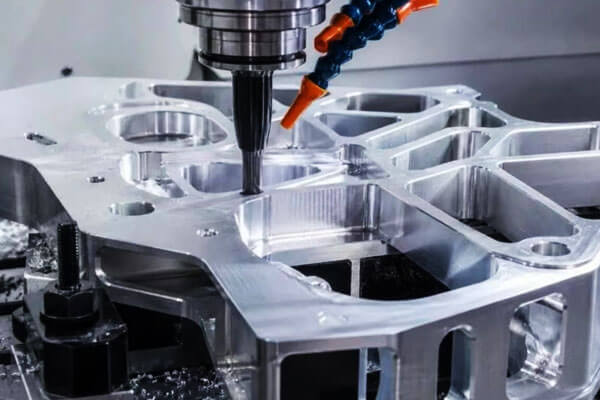
錬金術 vs. 鋳造アルミニウムの機械加工性
鍛造アルミニウムは明確なパターンに従っています: より高い強度と硬度 = 低い延性 = より容易な切りくず破壊 = より良い被削性.
だからこそT6, T7, T8, T9 は、柔らかい O 温度材料よりも大幅に優れた焼き戻し機械を提供します。.
鋳造アルミニウムは同じ線形関係に従いません。. 内部気孔率, 大きな金属間化合物相, シリコン含有量はすべてチップの動作に影響します.
場合によっては, 内部の微小欠陥が切りくずをきれいに破砕するのに役立つため、硬い鋳物グレードよりも柔らかい鋳物グレードの方が機械加工に優れています。.
被削性評価表
| 鍛造合金 | 硬度 (500 kg負荷) | 加工評価 | 鋳造合金 | 硬度 (500 kg負荷) | 加工評価 |
| 1100-o | 23 | e | 238-f (サンドキャスト) | 100 | b |
| 2011-T8 | 100 | a | A240-F (サンドキャスト) | 90 | a |
| 2219-T851 | 130 | b | 319-T6 (永久型) | 95 | b |
| 3003-H18 | 55 | d | 354-T61 (永久型) | 100 | b |
| 5052-o | 47 | d | 355-T6 (サンドキャスト) | 90 | b |
| 5056-H18 | 105 | c | 356-T6 (永久型) | 90 | b |
| 6061-o | 30 | d | 357-T6 (サンドキャスト) | 90 | b |
| 6061-T6 | 95 | c | A380-F (キャスト) | 80 | b |
| 6262-T9 | 120 | b | 413-f (キャスト) | - | b |
| 7075-o | 60 | d | A535-F (サンドキャスト) | - | e |
| 7075-T6 | 150 | d | 713-f (サンドキャスト) | 65 | b |
自由加工アルミニウム合金
のような合金 2011, 6262, そして 6020 機械加工性を考慮して特別に配合されています. 意図的に鉛が添加されている, ビスマス, または、個別の第 2 相粒子を形成するスズ.
これらの粒子は内部の切りくずブレーカーとして機能します, 切りくずの流れを遮断し、工具に巻きつき表面仕上げを損傷する長い糸状の切りくずを防止します。.
過去を超えて 20 年, 業界は環境コンプライアンスの観点から、錫ベースの配合を支持し、鉛フリーマシニング材種を大幅に廃止しました。, しかし、コアメカニズムは同じままです.
2. The 8 アルミニウム加工の主要な課題
アルミニウムは一般に機械加工が容易であると考えられています, しかし、経験豊富な機械工はそれを知っています 切削速度が速いからといって自動的に安定した精度の加工ができるわけではない.
材質は延性があります, 熱応答性, 比較的準拠している, 一方、一部の合金や鋳造条件では、独自の工具摩耗や切りくず処理の問題が発生します。.
何年も現場で働いた後, 同じ8つの問題が繰り返し出てくる.
部分によって見た目が異なる場合があります, しかし、根本的な原因は通常、工具の形状に戻ります。, 熱, 素材の状態, ワークホールディング, 切断パラメーター, そしてプロセスシーケンス.
ビルトアップエッジ (弓): 最も一般的なツール関連の問題
ビルトアップエッジ (弓) 切削圧力の不利な組み合わせによりアルミニウムが刃先に付着することで発生します。, 温度, 工具形状, そして潤滑.
従来の摩耗とは異なります, これは主に 凝着摩耗機構.
アルミニウムがエッジに蓄積し始めると, 効果的な工具形状の変化.
刃先の切れ味が悪くなる, 切削抵抗が安定しなくなる, 仕上げ面は急速に劣化する可能性があります.
典型的な結果としては、表面仕上げの不良が挙げられます。, バリの増加, 次元漂流, 付着したアルミニウムが剥がれるときのランダムな傷.
したがって、ツールの選択が重要です. アルミニウムの加工は一般にシャープな形状から恩恵を受けます, 効率的な切りくずの流れを実現するために設計された、高度に研磨された切れ刃と形状.
不必要に粘着性のあるツールコーティングや鈍いエッジは問題を加速させる可能性があります. 適切な潤滑と切削条件も同様に重要です.
実際の警告サインはシンプルです: アルミニウムが工具にくっつき始めると, 原因を調査する前に表面が破損するのを待ってはいけません.
加工歪み: サーマル, 残留応力, およびクランプ効果
寸法歪みは、複数のメカニズムが同時に発生する可能性があるため、制御が最も難しいアルミニウムの問題の 1 つです。.
1つ目は 熱膨張. 多くのアルミニウム合金の熱膨張係数はおおよそ次のとおりです。 23 ×10⁻⁶ /°C, 一般鋼よりも大幅に高い.
a 1 したがって、アルミニウムコンポーネントの長さは約 m 変化する可能性があります。 0.023 1℃の温度変化ごとにmm.
2つ目は 残留応力の解放. ロールプレート, 押し出し成形品, 鍛造ブランクには、材料の製造中に生成される内部応力が含まれる可能性があります。.
片側から大量の材料を除去すると、これらの応力が解放され、コンポーネントが湾曲する可能性があります。, ねじれ, または平坦性が失われる.
3つ目は ワーク保持具の変形. アルミニウムは比較的適合性が高い, そのため、治具に過度の圧力がかかると、薄い壁やプレートが変形する可能性があります。.
クランプを解除するとすぐに部品が元の形状に戻る可能性があります, 加工寸法が部品の測定条件と一致しないままになる.
したがって、安定したプロセスにはバランスの取れた材料除去が必要です, 適切なワークホールディング, 単にクランプ力を増やしたり、より重い切削を行うのではなく、熱制御を実現します。.
薄肉部品や深いキャビティ部品のびびりや振動
薄い壁, 深いポケット, 長い工具, 細いコンポーネントは構造的な剛性が限られています.
切削抵抗がシステムの安定性を超える場合, ツール, ワークピース, または両方が振動する可能性があります.
結果として得られる ビビリマーク 通常、機械加工された表面上に繰り返しの波または線として表示されます。.
さらに重要なことは, びびりにより実際の切断経路が変化する, 寸法および幾何学的な制御がはるかに困難になる.
解決策は通常、剛性を高めることから始まります: 工具オーバーハングを短くする, ワークホールディングを改善する, 可能な場合はワークピースをサポートします.
不安定な主軸速度領域や過剰なラジアルかみ合いを避けるために、切削パラメータを調整する必要があります。.
薄肉アルミニウム部品用, ライト, コントロールされたフィニッシュパス 多くの場合、1 回の積極的なパスで残りのストックを除去しようとするよりも信頼性が高くなります。.
表面仕上げが悪く、バリが発生する
アルミニウムの延性により、きれいなエッジや一貫して滑らかな表面を作成することが困難になる場合があります.
切断条件が悪いと、材料がきれいに切断されずに汚れが生じる可能性があります, 一方、長い切りくずは仕上げ面に対して再切削される可能性があります.
最も一般的な問題領域は次のとおりです。 穴の出口, スロットエッジ, 鋭い角, 輪郭の遷移.
構築されたエッジは、破片がツールから剥がれてコンポーネントに傷を付ける可能性があるため、状況をさらに悪化させます。.
化粧品または陽極酸化部品用, これらの欠陥は特に重要になります. 通常の店舗照明の下では問題ないように見える表面でも、明らかな加工線が見られる場合があります。, 傷, または仕上げ後の破れた部分.
したがって、良好な表面品質は鋭利な工具から始まります, 安定した切削条件, 効率的な切りくず排出, 制御されたエッジ準備, 問題を隠すために機械加工後の研磨に依存するのではなく.
寸法の不安定性と熱ドリフト
アルミニウムの高い熱膨張は、温度が実質的に別の加工変数であることを意味します.
例えば, 10°C の温度変化は約 0.23 一般的なアルミニウム合金の 1 メートルあたりの寸法変化 mm. 公差が厳しい部品について, それは小さな誤差ではありません.
これが特に問題となるのは、:
- 部品は温かいうちに機械加工され、冷却後に検査されます
- 冷却水温度が大幅に変化する
- 長時間の生産中に機械とワークの温度が変化する
- 異なるバッチは異なる環境条件下で測定されます
精密作業用, 機械加工, 安定, 検査も一つのプロセスとして扱うべきである.
部品は管理された条件下で測定する必要があります, 測定基準温度は明確に定義される必要があります.
穴あけとタップ加工の難しさ
アルミニウムの穴あけとタッピングは、切りくずの排出が制限要因になるまでは簡単そうに見えます.
穴あけ中, 排出が不十分な切りくずは穴の壁にこすれて傷が付く可能性があります, 特大の穴, またはテーパー.
深い穴では切りくずの移動距離が長くなるため、問題はより深刻になります。.
タップすると同様の問題が発生します. アルミニウムの切りくずがタップに付着し、溝を埋める可能性があります, 切削トルクが増大し、ねじ山の損傷やタップの破損を引き起こす可能性があります。.
実際的な解決策は、工具の形状を穴のタイプに一致させることです。, 適切な潤滑を維持する, 信頼性の高い切りくず排出経路を提供します.
スルーホールと止まり穴では、異なるタップ形状が必要になることがよくあります, 深穴の穴あけには、制御されたペッキングまたはスルーツールクーラントが必要な場合があります.
陽極酸化処理後、表面欠陥がより目立つようになります
陽極酸化は加工不良を修正するプロセスではありません. 多くの場合, 既存の表面の違いが見やすくなります.
ツールマーク, 傷, おしゃべり, 埋め込みチップ, 小さな穴, 一貫性のない表面処理は、陽極酸化処理後に非常に目立つ可能性があります。, 特に装飾または染色されたアルミニウム部品.
これにより、一般的な生産上の問題が発生します: 部品は寸法検査に合格したが、表面処理後の外観検査に不合格となった.
これを避けるため, 加工仕様と陽極酸化仕様を一緒に開発する必要があります.
目に見える重要な表面には制御された加工が必要です, 徹底した清掃, 慎重なバリ取り, 治療前の適切な保護.
ツールウェア: 単純なエッジチッピングではなく接着
アルミニウムの工具摩耗は、鋼加工で見られる典型的な逃げ面摩耗とは必ずしも同じではありません. 大きな問題は刃先のアルミニウムの付着です.
進行は段階的に行われる場合があります:
きれいなエッジ → アルミニウムの接着 → ビルトアップエッジ → エッジ形状の変更 → 表面仕上げの不良 → 寸法のずれ
ツールはまだ物理的に無傷であるように見える場合があります, しかし、その切断形状はすでに変更されています.
そのため、明らかな工具破損を待つことは、精密アルミニウム加工においては不適切な工具寿命戦略となります。.
工具寿命は、表面仕上げの傾向を組み合わせて監視する必要があります。, 次元漂流, バリの形成, 主軸負荷, および直接工具検査.
重要な構築エッジが発達すると, 単に工具を使用し続けたり、刃先を軽く整えたりするだけでは、元の切削形状を復元できない可能性があります。.
3. 機械加工による一般的な欠陥
操作によって欠陥の見え方が異なる. シグネチャがわかれば、根本原因をどこで探すべきか正確にわかります。.
フライス加工作業
| 欠陥 | 外観 | 主な根本原因 |
| 凹凸のある表面 / お辞儀の部分 | 平坦度が規格外; 部分が上に曲がっている | 残留ブランク応力; 不均一な削り取り; 冷却が不十分; 不均一なクランプ |
| 側壁ビビリマーク | 垂直の壁に波状の波紋が現れる | 過度の工具オーバーハング; 送り/速度の不一致; 低部剛性; 共振周波数でのスピンドル速度 |
| 表面の傷 / かすんだ外観 | 線状の擦り傷; 鈍く曇った表面仕上げ | ビルトアップエッジ; クーラント潤滑不足; チップの再循環; 刃先の欠け |
| エッジのバリが大きい; 長いバリ取り時間 | パーツのエッジに沿った厚い連続バリ | 工具すくい角が小さすぎる; 切断速度が低すぎる; 終了時に工具が後退しない; 最適化されていないクライムミリング |
| 一貫性のないバッチ寸法 | 最初の部分から最後の部分まで寸法が変化する | 切断温度の変動; プログレッシブ BUE ウェア; 治具の熱膨張; 温かい状態で測定された部品 |
掘削 & ボーリング作業
| 欠陥 | 外観 | 主な根本原因 |
| テーパー穴 (上部が広い) | 特大エントランス, 小さめの出口; スコアホールウォール | フルートチャンネルの詰まり; 壁にこすれるチップ; 冷却が不十分, ドリルランドへの材料溶接 |
| 出口バリ / 穴エッジの崩壊 | 穴出口の巻きバリ; 薄い素材の層間剥離 | ドリルの刃先状態が悪い; 送り速度が高すぎる; 薄い素材の下ではバックアップサポートがありません; ゆっくりと後退する |
| ドリフトした深い穴 / 表面仕上げが悪い | 穴が中心からずれてしまう; 粗い内部仕上げ | 切りくず排出不良; ドリルの剛性不足; ツール通過クーラント圧力が不十分です |
タッピング操作
| 欠陥 | 外観 | 主な根本原因 |
| 破れた糸 / 粉末状のアルミニウム残渣 | 粗い, 破れた糸の側面; 細かいアルミニウム粉末 | パートをタップ; フルートの音量が小さすぎる; クーラント潤滑不良; 小型タップドリル |
| 押収された / 壊れた蛇口 | 穴にタップロック; 切り落とします | 切りくずを除去しない連続タッピング; スピンドル速度が高すぎる; チップが詰まったフルート |
旋削加工
| 欠陥 | 外観 | 主な根本原因 |
| 表面仕上げが悪い / スパイラルツールマーク | 目に見えるスパイラルパターン; 高いRa値 | ノーズOX; ノーズ半径が小さすぎる; 間違った送り速度 |
| 細いシャフトの曲がり / テーパーエラー | シャフトボウ; 長さに沿って直径が先細りになる | 熱成長; 過剰な心押し台圧力; 切断熱集中 |
4. フルプロセスの最適化: ブランクから完成品まで
アルミニウムの機械加工の問題を解決することは、クーラントの量を増やしたり、送りを遅くしたりすることではありません。.
ブランクの入荷から最終検査までのシステムレベルの制御に関するものです. これらは、ラインごとに調整する 9 つの制御ポイントです.
ブランク前処理: 歪みを発生源で止める
歪みの問題のほとんどは、最初の工具が部品に接触する前に始まります。.
- まずはストレス解消: すべての鍛造プレートと鍛造ブランクは機械加工前に応力除去されます。. どちらかの自然な老化のため 72 時間, または120~150℃で2~4時間の低温ベーキング.
これにより残留応力が解放されるため、加工中に残留応力が発生して部品が歪むことがなくなります。. - 一律在庫手当: 片側あたり最小 0.8 ~ 1.5 mm の加工代を残してください。. 片側からすべてのストックを取り出さないでください。不均一な応力解放により反りが保証されます。.
- 鋳物の事前検査: 機械加工前に、NDT を使用して鋳造ブランクの気孔や砂の混入をチェックします。.
部品全体を機械加工しても、最終検査で表面下のボイドが見つかるほど時間を無駄にするものはありません。.
ツール選択: 構築されたエッジの本当の修正
ツールの選択は、 80% BUEの戦いの.
- 工具材質:
-
- 大量の精密仕上げ: PCD (多結晶ダイヤモンド) ツール.
アルミニウムにはほとんどくっつかない, 最高の表面仕上げを実現, 超硬よりも 10 ~ 20 倍長持ちします. 大量の実行にはプレミアムの価値があります. - 小/中バッチ生産: コーティングなしまたは専用のアルミニウムコーティングを施した微粒子超硬 (ticn, DLC, ダイヤモンドのような炭素).
アルミニウムには標準の TiN コーティングを決して使用しないでください — アルミニウムはほぼ瞬時に TiN および BUE フォームに接着します. - 低コストの軽作業: 高速スチールツール, 低速軽仕上げカットのみ.
- 大量の精密仕上げ: PCD (多結晶ダイヤモンド) ツール.
- 工具形状:
-
- 15 ~ 25° のオープンすくい角により切削圧縮が低減され、BUE の形成が抑制されます.
- 大きな切りくずポケットと鋭い切れ刃によりスムーズな切りくず排出を実現.
- フライス用, 共振びびりを避けるために不均等な歯ピッチを使用します.
- 仕上げには 0.2 ~ 0.4 mm のノーズ半径を使用してください. ノーズが大きすぎると薄い壁でびびりが発生します.
- 利用ルール: BUE または鈍化の最初の兆候が現れたらツールを交換します. 鈍い工具を決して石で傷つけず、仕上げに使い続けてください。. 工具の突き出しを最小限に抑えて剛性を最大化し、びびりを軽減します.
切断パラメーター: 「ハイスピード」, 「ライトカット」ルール
アルミニウムの加工は速くて浅いのが最適です.
- ミリング:
-
- 切断速度: 300超硬の場合 –1500 m/min; 2000PCD の場合 –5000 m/min.
- 歯当たりの送り: 0.05–0.2mm. ライトカット, 決して重く遅いフィードはありません.
- カットの深さ: 0.5荒加工パスごとに –2 mm; 仕上げ加工用 ≤0.3 mm. 軽いカット = 熱が少ない = 歪みが少ない.
- 掘削: 高い主軸速度, 低い送り速度, 切りくず分断のための定期的な後退サイクル. 深穴用, ペックドリルサイクルを使用して切りくずを除去します.
- タッピング: 低速スピンドル速度. 切りくず排出にはスパイラルフルートタップを使用. 貫通穴には底止めタップを使用してください, 止まり穴用スパイラル尖頭タップ. ねじ山クリアランスを改善するために、タップドリルのサイズを標準より 0.05 ~ 0.1 mm 大きくします。.
クーラント & 潤滑: 表面仕上げの成功か失敗か
クーラントは冷却するだけではなく、ツールとチップの境界面を潤滑して BUE を防ぎます。.
- 極圧潤滑パッケージを備えた専用のアルミニウム加工クーラントを使用してください。. ストレートオイル > 潤滑用エマルション.
- 水のみの冷却は絶対に使用しないでください. 潤滑が不足すると、深刻な BUE や引き裂かれた表面仕上げが保証されます.
- 大量, 切断ゾーンに向けて高圧フラッドを供給. 深穴用, スルーツール内部クーラントは必須です.
- MQL (最小量の給油) オイルミストを使用し、PCDの高速加工に威力を発揮します。. 残留物が最小限に抑えられ、陽極酸化処理に適しています。.
ワークホールディング: 衝撃や振動を避ける
- 適度なクランプ力: アルミは柔らかい. 圧力がかかりすぎると、薄い壁にへこみが残り、変形します。. 薄板部品には真空チャックワークホールディングを使用します.
- フルサポート: 薄い壁やオーバーハングの下にバックアップ サポートを追加する. サポートされていないセクションを機械で吊り下げないでください - ビビリが保証されます.
- 治具材質: フェノール樹脂を使用, ナイロン, または治具用のアルミニウムソフトジョー. 硬質鋼のジョーはアルミニウム部品に跡を付け、押しつぶしてしまいます。.
- バッチ生産用の予熱治具: 厳しい公差のバッチを実行する前に、治具が動作温度になるようにしてください。. 治具の拡張は寸法ドリフトの隠れた原因です.
プロセスシーケンス: 段階的に歪みを最小限に抑える
プロセスの順序はほとんどの人が思っている以上に重要です.
- シーケンスに従ってください: 荒削り → ストレス解消 (焼くか浸すか) → 中仕上げ → 仕上げ. 乱暴にせず、一度で仕上げます.
- 薄肉部品用, 1回の完全な深さのカットではなく、複数のライトパスを取得します.
- 最初に外側のプロファイルとキャビティをフライス加工します, 最後にドリルとタップをする. 早い段階でフライス加工を行うと、フライス加工の力によって穴の位置が伸びたり、歪んだりする可能性があります。.
- 仕上げパスの前に部品を室温まで冷却します。. 機械を停止してください, のために立ち去る 20 分, それから戻ってきて最後のカットを撮ります. この 1 つのステップにより、ほとんどの熱寸法誤差が排除されます。.
- 内側のコーナーに半径のトランジションを追加する. 鋭いコーナー = 重いバリと応力集中.
バリ取り制御
バリ取りは食い込む可能性があります 30% あなたがそれを許可した場合の総部品コストの.
- 加工中にエッジを折るために、面取りされた刃先を持つ工具を使用します。. インプロセスのバリ取りは手動のバリ取りを常に上回ります.
- 輪郭フライス加工に円弧イン/円弧アウト ツール パスを使用する. 単に停止してエッジからまっすぐに引っ込めることは絶対にしないでください。そうすると、大きなバリが残ります。.
- アルマイト処理を行う部品について, 決して激しい砂バリ取りは行わないでください。色むらや表面汚れの原因になります。. 均一な表面品質を得るには、振動バリ取りまたは超音波バリ取りを推奨します.
寸法安定性 & 環境制御
- 厳しい公差で作業する場合は、工場の温度を 20±2°C に維持してください.
- 加工後、最終検査の前に部品を 2 ~ 4 時間休ませます。. 完全に冷却して安定させます.
- 温度誤差についてマイクロメーターとキャリパーを校正する. 温かい測定ツールが誤った測定値を与える.
陽極酸化の前仕上げ準備 & コーティング
- 加工後に部品に残ったクーラントをすべて取り除きます. 残留物は陽極酸化後の斑点や汚れの原因になります.
- 深い工具傷を除去します, ガウジマーク, そして終わる前におしゃべり. 陽極酸化はそれらを隠すのではなく、より目立つようにします。.
- 腐食やエッジの損傷を防ぐために、洗浄およびコーティングの前にネジ穴と精密穴をマスキングして保護します。.
5. クイックトラブルシューティング参照表
| 問題 | 最も考えられる原因 | 最初に試してみる修正 |
| ビルトアップエッジ / 表面仕上げが悪い | 間違った工具コーティング; 潤滑不足 | DLCまたはノンコート超硬への切り替え; 冷却水の圧力を上げる |
| 加工後に部品が歪む | 残留ブランク応力; 不均一な削り取り | 加工前の応力緩和ベークを追加; 側面ごとのストックを均等化する |
| 側壁ビビリマーク | 共振; 過度の工具オーバーハング | 主軸速度の変更; 工具の突き出しを減らす |
| テーパードリル穴 | チップパッキン; 冷却不良 | ペックドリルサイクルを使用する; スルーツールクーラントを増やす |
タップねじの破れ |
切りくず排出不良; 小さめのドリル | スパイラルフルートタップを使用; タップドリルのサイズを大きくする 0.05 mm |
| バッチの次元ドリフト | 熱膨張; プログレッシブBUE | 測定前に部品を冷却してください; インデックスツールの摩耗 |
| エッジのバリが大きい | すくい角が小さい; 直線工具のリトラクト | すくい角を大きくする; 円弧出口ツールパスを使用する |
| 陽極酸化表面欠陥 | 加工前の傷; クーラント残留物 | 表面仕上げの改善; 塗装前にしっかりと洗浄してください |
6. 結論
アルミニウムの加工は力技や最速の機械ではありません. システムレベルでの摩擦の制御が重要です, 熱, ストレス, とチップの動作.
アルミニウムを得意とするショップは、より高性能な機械を持っていません。彼らはより優れたプロセス規律を持っています。.
ブランクストレスをコントロールします, 彼らは適切なツールを選択します (間違ったコーティングを避けてください), 彼らは高速の光カットを実行します, カットゾーンを潤滑剤で満たします, 測定する前に部品を冷却します.
新人エンジニアが犯す最大の間違いは、アルミニウムを軟鋼のように扱うことです. 異なる故障モードを持つ異なる材料です.
ビルトアップエッジ, 熱歪み, おしゃべり, バリの形成は小さな問題ではなく、プロセスの決定的な課題です。.
空白部分から完成部分まで体系的に対処します, 実行ごとにスクラップと戦うことから、バッチごとに許容範囲に達するようになります。.
後 32 年, 新しいお店がこれを苦労して学んでいるのを今でも見かけます. しかし、システムを正しく理解すれば、, アルミニウムは最も生産性の高いものの一つです, 一貫性のある, 加工可能な高精度材料.