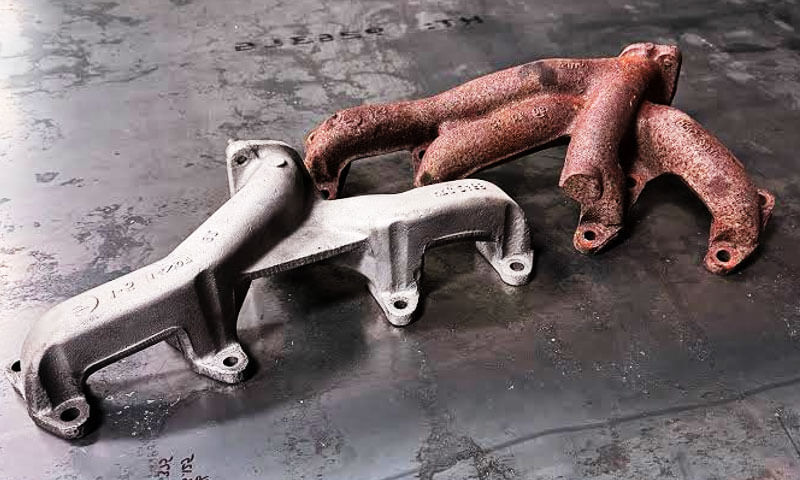
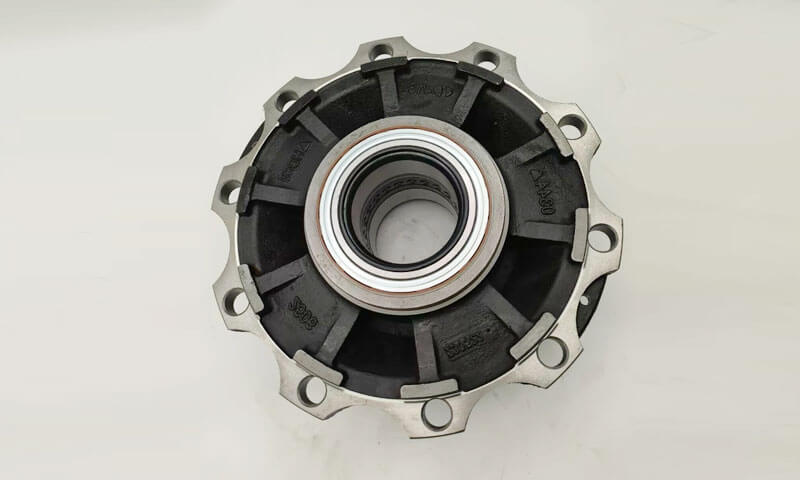
1. Bevezetés
Az ipari fúvókák sokkal többet jelentenek, mint egyszerű folyadékkivezetések. A petrolkémiai üzemekben, repülőgép -rendszer, élelmiszer-feldolgozó sorok, tengeri felszerelés, hidraulikus szerelvények,
és precíziós permetező eszközök, a fúvókák döntő szerepet játszanak a porlasztásban, sugárképzés, áramlási szabályozás, nyomásszabályozás, és közepes szállítás.
Teljesítményüket közvetlenül befolyásolja a geometriai pontosság, belső csatorna minősége, korrózióállóság, mechanikai integritás, és a gyártási következetesség.
Ezen követelmények miatt, A fúvókagyártás klasszikus mérnöki döntési probléma: az alkatrészt kell-e előállítania precíziós öntés vagy által CNC megmunkálás?
2. Mitől műszakilag igényes a fúvókagyártás?
A szórófej áramlásformáló komponens, ami azt jelenti, hogy belső és külső formájának közvetlen funkcionális hatása van.
Sok szerkezeti résztől eltérően, egy fúvókát nem lehet csak erősség vagy megjelenés alapján megítélni. Geometriájának támogatnia kell a stabil folyadék viselkedést.
A fúvókákra vonatkozó legfontosabb műszaki követelmények
- Precíz belső áramlási csatornák
- Sima és egyenletes áramlási felületek
- Pontos nyílásméret
- Stabil tömítőfelületek
- Jó korrózió- és kopásállóság
- Rezgésekkel szembeni ellenállás, nyomássokk, és kavitáció
- Megismételhető teljesítmény a gyártási tételekben
Ezek az igények szűk gyártási ablakot hoznak létre. A túl nagy felületi érdesség zavarhatja az áramlást. A méreteltérés megváltoztathatja a permetezési mintát vagy a kibocsátási együtthatót.
A belső hibák szivárgást okozhatnak, eltömődés, vagy helyi hiba. Ezért, a gyártási folyamat elválaszthatatlan a fúvóka teljesítményétől.
3. Feldolgozza az alapokat
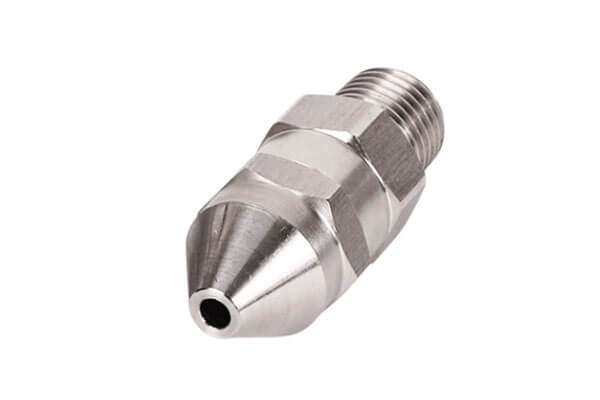
Precíziós öntőfúvóka
Precíziós casting, gyakran nevezik befektetési casting vagy elveszett viasz casting, egy közel háló alakú eljárás, amely különösen alkalmas összetett geometriájú alkatrészekhez.
A tipikus útvonal viaszmintázatkészítést tartalmaz, kerámia héjépület, vahaszkodás, héjas lövöldözés, fém öntés, hűtés, héj eltávolítás, és befejezés.
Fúvókagyártáshoz, ez az eljárás lehetővé teszi az olvadt rozsdamentes acélt, sárgaréz, vagy magas hőmérsékletű ötvözet, amelyet egyedi kerámia formába kell önteni.
Az eredmény egy majdnem kész fúvókadarab integrált kontúrokkal, ívelt csatornák, és olyan összetett funkciók, amelyeket nehéz vagy költséges lenne szilárd raktárról megmunkálni.
Alapjellemzők
- Erős geometriai szabadság
- Jól használható integrált szerkezetekhez
- Csökkentett igény a teljes test megmunkálására
- Hatékony közepes és nagy termelési mennyiségekhez
- Alkalmas komplexhez, korrózióálló ötvözet alkatrészek
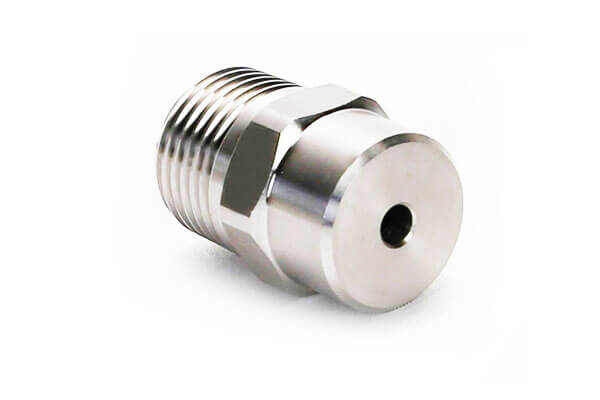
CNC megmunkált fúvóka
CNC megmunkálás egy kivonó folyamat, amely programozott szerszámpályákat használ az anyag eltávolítására a tuskóból, rúd, kovácsolás, vagy hengerelt állomány.
Ez jellemzően fordulattal jár, őrlés, fúrás, menetes, mélylyuk megmunkálás, és a precíziós befejezés.
Fúvókagyártáshoz, A CNC megmunkálás különösen erős, ha a geometria szabályos, a tűréshatárok szűkek, és az áramlási járatok a szerszámok számára hozzáférhetők.
Széles körben használják nagy pontosságú, egyenes furatú fúvókákhoz, koncentrikus vonások, megbízható tömítőfelületek, és szigorú méretkövetelmények.
Alapjellemzők
- Kiváló méretpontosság
- Kiváló kontroll a kritikus felületek felett
- Gyors prototípuskészítés és tervezési változtatások
- Nincs penészberuházás
- Nagy rugalmasság kis tételekhez és egyedi munkákhoz
4. Egymás melletti mérnöki összehasonlítás
Szerkezeti alkalmazkodóképesség és tervezési komplexitás
| Vonatkozás | Precíziós öntőfúvóka | CNC megmunkált fúvóka |
| A geometria szabadsága | Nagyon magas | Közepes vagy magas, de szerszám-hozzáférés függő |
| Íves futók / spirális csatornák | Kiváló | Nehéz és költséges |
| Többágú belső átjárók | Kiváló | Általában nem hatékony |
| Vékonyfalú integrált szerkezetek | Jó | Lehetséges, de gyakran drágább |
| Éles belső sarkok | Korlátozva az önthetőség | Könnyebben megmunkálható hozzáférhető helyeken |
| Egy darabból álló formáció | Erős előny | Általában egyszerűbb geometriát igényel |
A precíziós öntés a legerősebb választás, ha a fúvóka ívelt csúszógyűrűkkel rendelkezik, aszimmetrikus üregek, többágú átjárók, vagy egy komplex integrált test.
Közel háló alakú alkatrészeket tud előállítani, amelyek csökkentik az összeszerelési lépéseket és kiküszöbölik a hegesztett varratokat, ami különösen értékes a szivárgásra érzékeny folyadékrendszereknél.
A CNC megmunkálás alkalmasabb a rendszeres használatra, szimmetrikus, és szerszámmal elérhető formák. Egyenes furatoknál kiváló, koncentrikus furatok, szálak, lapos tömítőfelületek, és szabványos kúpos geometriák.
De amikor a tervezés belsőleg nagyon bonyolulttá válik, a megmunkálási idő és a költségek meredeken emelkednek.
Dimenziós pontosság és felületminőség
| Teljesítményparaméter | Precíziós öntőfúvóka | CNC megmunkált fúvóka |
| Általános mérettűrés | CT4 - CT6, nagyjából ±0,05-±0,15 mm | ±0,005-±0,02 mm |
| Minimális praktikus rekesznyílás | Körülbelül 0.5 mm | Körülbelül 0.1 mm |
| A nyers forma felületi érdessége | Ra 1,6-6,3 μm | Ra 0,2-1,6 μm |
| Az arc sima tömítése | Általában másodlagos befejezést igényel | Közvetlenül nagy pontossággal alakítható |
| Belső csatorna simasága | Jó, hanem öntött textúrával | Kiváló |
A CNC megmunkálás egyértelműen jobb, ha a fúvóka rendkívül szigorú tűrésszabályozást igényel, különösen a nyílászónában, tömítőfelület, és koncentrikus jellemzők.
Simább felületeket és jobb kontrollt biztosít a kritikus méretek felett.
A precíziós öntéssel számos ipari fúvóka használható pontosságot érhet el, de az öntött felület jellemzően megtartja a megszilárdulási textúrát.
Ez nem feltétlenül probléma a szokásos permetezési vagy sugárhajtású alkalmazásoknál, de a legfunkcionálisabb felületek általában helyi megmunkálást vagy polírozást igényelnek.
Anyaghasznosítás és mikrostruktúra
| Vonatkozás | Precíziós öntőfúvóka | CNC megmunkált fúvóka |
| Anyag kiindulási forma | Olvadt fém | Szilárd készlet, kovácsolás, vagy bár |
| Anyagfelhasználás | Körülbelül 85-92% | Körülbelül 30-55% |
| Hulladékgenerálás | Alacsony vagy mérsékelt | Nagy forgácstérfogat |
| Mikroszerkezet | Öntött dendrites szerkezet | Kovácsolt szemcseszerkezet |
| Fém áramlási orientáció | Nem folyamatos, mint a kovácsolt alapanyag | Alapanyagban tartósítva, részben megzavarta a vágás |
A precíziós öntés általában anyagtakarékosabb.
Ez különösen akkor számít, ha a fúvóka drága ötvözetekből, például rozsdamentes acélból készül, nikkel -ötvözetek, vagy titánötvözetek. A kevesebb hulladék alacsonyabb tényleges költséget és könnyebb méretezést jelent.
A CNC megmunkálás egy kovácsolt anyaggal kezdődik, amelynek már finom szemcseszerkezete és erős mechanikai folytonossága van.
Ez a kész alkatrésznek nagy alapszilárdságot és fáradtságállóságot biztosít. Viszont, a vágási folyamat során forgács keletkezik, és lokálisan megváltoztathatja a felületi réteget hő és feszültség hatására.
A különbség nem egyszerűen tudományos. Befolyásolja a költségeket, mechanikai reakció, és korróziós viselkedés üzem közben.
Mechanikai tulajdonságok és a szolgáltatás tartóssága
| Mechanikai jelzőfény | Precíziós öntőfúvóka | CNC megmunkált fúvóka |
| Szakítószilárdság | A tipikus rozsdamentes öntvényeknél valamivel alacsonyabb | Magasabb a kovácsolt készletben |
| Ütközési szilárdság | Mérsékelt | Magas |
| Fáradtság ellenállás | Jó az állandó szolgáltatáshoz | Erősebb a ciklikus terheléshez |
| Nagynyomású ellenállás | Közepes nyomásra alkalmas | Nagyon magas nyomáshoz jobb |
| Kopásállóság | Egyenruha, stabil kopásminta | Magasabb helyi keménység és kopásállóság |
| Korrozív közeg szerviz | Nagyon jó, különösen megfelelő hőkezelés után | Jó, de a felület állapota számít |
A CNC-vel megmunkált fúvókákat általában nagy nyomáson részesítik előnyben, rezgésre hajlamos, vagy fáradtságigényes környezetben.
Alapanyaguk jobban megőrzi a mechanikai folytonosságot, amely támogatja az igényes szolgáltatási feltételeket.
A precíziós öntőfúvókák gyakran jobban megfelelnek a korrozív vegyi közegeknek, nedves, magas hőmérsékletű környezetben, és stabil áramlási rendszerek, ahol a geometria és az anyagkompatibilitás többet jelent, mint az extrém nyomásállóság.
Megfelelő hőkezelés esetén, az öntött rozsdamentes acél kiváló korróziós teljesítményt nyújt.
Gyártási ciklus és tétel adaptálhatósága
| Vonatkozás | Precíziós öntőfúvóka | CNC megmunkált fúvóka |
| Kezdeti beállítás | Forma- és folyamatfejlesztés szükséges | Nincs szükség penészre |
| Prototípus sebessége | Lassabban | Nagyon gyorsan |
| Tömeggyártás | Stabilizálás után hatékony | Csak egyszerűbb formák esetén hatékony |
| Legjobb tételméret | Alacsony és közepes, gyakran 50-10 000 darab | Nagyon kis tételek és közepes sorozatok |
| Átállási rugalmasság | Alacsonyabb | Nagyon magas |
Az öntés előzetes szerszámokat és folyamat-előkészítést igényel, így az átfutási idő az elején hosszabb. Miután stabilizálódott, viszont, ismételt gyártás esetén nagyon hatékonyvá válhat.
Ez vonzóvá teszi, ha a fúvóka kialakítása érett, és várhatóan változatlan marad.
A CNC megmunkálás ennek az ellenkezője. Szinte nincs szerszámkorlátja, és ideális gyors prototípuskészítéshez, mérnöki próbák, sürgős szállítás, és testreszabott gyártás.
A kompromisszum az, hogy minden alkatrészt külön kell vágni, ami a nagyüzemi gyártást lelassíthatja és bonyolult geometriák esetén drágábbá teheti.
Átfogó költségstruktúra
| Költségtényező | Precíziós öntőfúvóka | CNC megmunkáló fúvóka |
| Szerszámköltség | Indításkor magasabb | Nagyon alacsony vagy nincs |
| Anyagköltség | Alacsonyabb hatékony hulladék | Magasabb hulladékköltség |
| Munkaköltség | Alkatrészenkénti méretarányosan alacsonyabb | Alkatrészenként magasabb összetett alkatrészek esetén |
| Utófeldolgozási költség | Mérsékelt | Alacsony vagy mérsékelt |
| Legjobb árú állapot | Összetett alkatrészek, közepestől nagy hangerőig | Egyszerű alkatrészek, alacsony hangerő, gyors fordulat |
Egyszerű fúvóka geometriához, A CNC megmunkálás lehet az alacsonyabb költségű út, különösen akkor, ha kicsi a termelési volumen, és nem indokolt a szerszámberuházás.
Közepes és nagy bonyolultságú fúvóka geometriához, A precíziós öntés gyakran csökkenti a teljes költséget a túlzott többtengelyes megmunkálás elkerülésével, ismételt befogás, és összeszerelési műveletek.
Az anyagmegtakarítás különösen fontos a drága ötvözetek esetében.
5. Gyakori hibák és minőség-ellenőrzési kihívások
Precíziós öntőfúvóka hibái
A precíziós öntés számos előnnyel jár, de nem mentes a folyamat kockázataitól.
| Gyakori hiba | Tipikus hatás | Ellenőrzési módszer |
| Homoklyukak / zárvány | Elzárhatja a kis átjárókat vagy gyengítheti a helyi zónákat | Javítja a héj minőségét és a szűrést |
| Zsugorodási porozitás | Csökkenti a nyomástartó képességet | Optimalizálja a kapuzási és szilárdítási tervezést |
| Méretbeli zsugorodás | Befolyásolja a tűréseket és a tömítőfelületeket | Tartalék megmunkálási ráhagyás |
| Felületi szemcsés textúra | Enyhén érdesíti az áramlási csatornákat | Finomítsa meg a kritikus területeket megmunkálással vagy polírozással |
Az öntőfúvókáknál a legfontosabb szabályozási stratégia a megmunkálási ráhagyás a kritikus felületeken és nyílásokon.
Gyakorlatban, A tömítőfelületek és a szűk tűrésű áramlási jellemzők nem támaszkodhatnak teljes mértékben az öntvény pontosságára.
CNC megmunkálási fúvóka hibái
A CNC megmunkálás rendkívül precíz, de megvannak a maga minőségi aggályai.
| Gyakori hiba | Tipikus hatás | Ellenőrzési módszer |
| Fúrás | Megzavarja az áramlást, és eltömődést okozhat | Tartós, élkikészítés |
| Befogási eltérés | Koncentritási hibát hoz létre | A lámpatest kialakításának javítása |
| Felületi keményedés | Befolyásolhatja a korróziót és a befejező minőséget | Használjon optimalizált vágási sebességet és hűtőfolyadékot |
| Szerszámnyomok | Növelje az érdességet az érzékeny áramlási területeken | Másodlagos polírozás vagy kikészítés |
Fúvókás alkalmazásokban, A kis sorja ártalmasabb lehet, mint amilyennek látszik. Még az apró élhibák is turbulenciát okozhatnak, egyenetlen permetezés, vagy szennyeződés visszatartás.
Éppen ezért a megmunkálás utáni sorjázás nem kötelező a kritikus fúvókagyártásban.
6. Alkalmazás kiválasztása: Melyik folyamat melyik fúvókához illik?
A precíziós öntőfúvóka a legjobb
- Összetett ívelt csatornák
- Többágú vagy szabálytalan belső járatok
- Nagy vagy integrált fúvókatestek
- Korrozív közegek és közepes nyomású szolgáltatás
- Közepes tételes gyártás
- Nagy értékű ötvözetek, ahol az anyagmegtakarítás számít
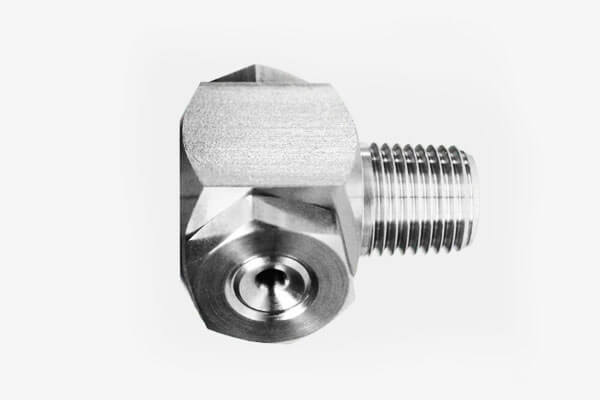
Tipikus iparágak
- Vegyi feldolgozás
- Tengeri sótalanítás
- Tengervíz kezelése
- Élelmiszer permetezés és tisztítás
- Középnyomású ipari folyadékszállítás
A CNC megmunkáló fúvóka a legjobb
- Egyszerű, egyenes lyukú fúvókák
- Mikronyílású fúvókák
- Precíziós tömítőfelületek
- Nagynyomású vagy vibrációintenzív szerviz
- Gyors prototípuskészítés és egyedi alkatrészek
- Kis szériás gyártás szűk tűréssel
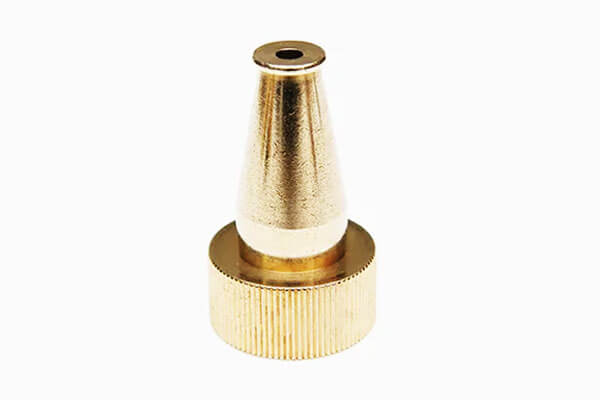
Tipikus iparágak
- Repülőgép üzemanyag-befecskendezése
- Nagynyomású tisztító berendezések
- Hidraulika rendszerek
- Orvosi porlasztó készülékek
- Precíziós laboratóriumi berendezések
7. Kompozit gyártás: Üres öntés + CNC befejezés
A modern fúvókagyártásban, A technikailag legkiforrottabb megközelítés gyakran nem a tiszta precíziós öntés vagy a tiszta CNC megmunkálás, de a hibrid gyártási út amely a kettő erősségeit egyesíti.
Ez a módszer egy precíziós öntött nyersdarabbal kezdődik és a funkcionális felületek célzott CNC-simításával ér véget..
Számos ipari fúvókához, különösen azokat, amelyeket igényes folyadékszabályozási környezetben használnak, ez a kombinált eljárás kínálja a legjobb egyensúlyt a geometria összetettsége között, dimenziós pontosság, felületi minőség, költséghatékonyság, és a gyártási stabilitás.
Miért fontos a hibrid megközelítés?
A fúvóka egy funkcióvezérelt alkatrész.
Külső alakja viszonylag bonyolult lehet, de a legkritikusabb teljesítményjellemzők általában meghatározott zónákban összpontosulnak: a nyílás, tömítőfelület, menetes csatlakozás, alapfelületek, és néha belső átmeneti területek.
Ezek azok a helyek, ahol már egy nagyon kis eltérés is befolyásolhatja a permetezési mintát, kisülési konzisztencia, nyomási viselkedés, vagy szivárgási teljesítmény.
A precíziós öntés kiválóan alkalmas a fúvóka teljes testének hálóhoz közeli állapotban történő kialakítására.
Ívelt kontúrokat tud produkálni, integrált átjárók, szabálytalan külső geometriák, és összetett szerkezeti formák, amelyek egyébként kiterjedt megmunkálást vagy több összeszerelt alkatrészt igényelnének.
Viszont, Az öntvény önmagában általában nem tudja garantálni a rendkívül szűk tűréseket és a felületi simaságot a legkritikusabb funkcionális határfelületeken.
Itt válik nélkülözhetetlenné a CNC simítás.
Megmunkálási ráhagyással a szükséges területeken, A gyártók CNC-műveletekkel csak a fontos zónákat finomíthatják, ahelyett, hogy a teljes alkatrészt szilárd alapanyagból megmunkálnák.
Ez a megközelítés megőrzi az öntés geometriai előnyeit, miközben eléri a csúcskategóriás fúvókáktól elvárt pontossági szintet.
Folyamat logika: Near-net alaktól a funkcionális pontosságig
A hibrid folyamat egy öntvénytervezéssel kezdődik, amelyet szándékosan optimalizáltak a későbbi megmunkálásra.
A mérnökök az alkatrészt nem végleges készöntvényként tervezik; helyette, úgy tervezik, mint a nyersöntés ellenőrzött ráhagyással.
Ezeket a ráhagyásokat általában a nyílás régiójában hagyják, menetzónák, lezáró arcok, és más alapfelületek, amelyek szigorú méretszabályozást igényelnek.
A maradék test, különösen olyan területeken, amelyek nem befolyásolják közvetlenül a végső folyadék viselkedését, hálóhoz közeli öntött formájában marad meg.
A casting szakasz után, a fúvóka üres megtisztításra kerül, ellenőrzött, és szükség esetén hőkezeljük.
Ez a köztes komponens már tartalmazza a kész alkatrész főbb szerkezeti jellemzőit.
A CNC megmunkálást ezután szelektíven és pontosan alkalmazzák, a kritikus felületekhez szabott rögzítések és szerszámpályák használatával.
Gyakorlatban, ez azt jelenti, hogy a teljes geometriának csak egy töredéke van megmunkálva végleges méretre, ami csökkenti a ciklusidőt, szerszám kopás, és anyaghulladék a teljes készletű megmunkáláshoz képest.
Az összetett útvonal mérnöki előnyei
Az öntés és a CNC-simítás legfontosabb előnye az funkcionális szétválasztás. A folyamat lehetővé teszi, hogy minden gyártási módszer azt tegye, amit a legjobban teljesít.
Az öntőfogantyúk alakítják a teremtést és az anyagtakarékosságot. A CNC megmunkálás precízen kezeli, megismételhetőség, és a felület finomítása.
A részt így osztva, a gyártó elkerüli, hogy egyetlen folyamatot kényszerítsen az összes probléma megoldására.
Ez különösen értékes a vegyes igényű fúvókáknál.
Például, a külső testnek nagynak kell lennie, kontúrozott, és szerkezetileg integrált, míg a belső fúvókafészek vagy tömítőkúp mikronszintű szabályozást igényelhet.
Egy teljesen megmunkált alkatrész pazarló és időigényes lenne.
Előfordulhat, hogy a teljesen öntött alkatrész nem felel meg a pontossági követelményeknek. A hibrid rész mindkét kérdést racionálisan megoldja.
Egy másik jelentős előny az csökkentett megmunkálási terhelés. Amikor a fúvóka teste a végső formához közel van öntve, a megmunkálással eltávolított anyag mennyisége jóval alacsonyabb, mint a tuskómegmunkálásnál.
Ez csökkenti a nyersanyag-pazarlást, lerövidíti a feldolgozási időt, és csökkenti a szerszámterhelést.
Az előny különösen akkor válik jelentőssé, ha a fúvóka drága ötvözetekből, például rozsdamentes acélból készül, nikkel -ötvözetek, vagy titánötvözetek.
A hibrid folyamat is javul Tervezési szabadság. A mérnökök bonyolult belső vagy külső geometriákat határozhatnak meg anélkül, hogy aggódnának amiatt, hogy a teljes alkatrésznek hozzáférhetőnek kell lennie a vágószerszámok számára.
Mindaddig, amíg a kritikus befejező zónák megmunkálhatók, a szerkezet többi része öntött maradhat.
Ez nagyon hasznos azokban az alkalmazásokban, ahol folyadékelvezetést végeznek, szerelési integráció, és a kompakt csomagolás kialakítása mind fontos.
Költség- és gyártási hatékonyság
Termelés-gazdaságtani szempontból, a kompozit útvonal gyakran a legkiegyensúlyozottabb megoldás közepesen- nagy értékű fúvókás termékekhez.
Az öntőfokozat elnyeli az alakzat összetettségét, míg a CNC fokozat a legkisebb számú nagy értékű felületre korlátozódik.
Ez nagymértékben javítja a gyártási erőfeszítés és a funkcionális érték arányát.
Összehasonlítva a teljes fúvóka tömör rúdanyagból történő megmunkálásával, a hibrid módszer jellemzően csökkenti az anyagfelhasználást és a vágási időt.
Összehasonlítva azzal, hogy teljes mértékben a castingra hagyatkozna, élesen javítja a végső pontosságot és konzisztenciát.
Ez különösen vonzóvá teszi azokban az iparágakban, ahol a meghibásodás költsége magas, ahol a méretmegismételhetőség számít, és ahol maga az ötvözet elég drága ahhoz, hogy a hulladék komoly gondot okozzon.
A folyamat is skálázható. Miután az öntőszerszámot stabilizálták és a CNC-simítóprogramot érvényesítették, a termelés megismételhető és ellenőrzött munkafolyamatba léphet át.
Mérsékelt és nagy gyártási sorozatokhoz, az egységköltség gyakran rendkívül versenyképessé válik, mivel az öntődarab hatékonyan formálható, és a befejező műveletek helyben maradnak.
Minőség-ellenőrzési szempontok
A hibrid módszer sikere mindkét szakaszban a jó mérnöki fegyelemtől függ.
Ha az öntődarab rosszul van megtervezve, a későbbi megmunkálási ráhagyás egyenetlen lehet, túlzott, vagy elégtelen.
Ha a CNC megmunkálási stratégiát nem ellenőrzik gondosan, a kritikus fúvóka jellemzők elveszíthetik a koncentrikusságot, Az integritás tömítése, vagy áramlási pontosság.
Ezért, az öntés és a megmunkálás közötti átmenetet kezdettől fogva meg kell tervezni.
Az öntési mintának jól meghatározott ráhagyásokat kell tartalmaznia a megmunkált zónákon, és az öntés utáni vizsgálatnak meg kell győződnie arról, hogy a nyersdarab alkalmas másodlagos műveletekre.
CNC simítás közben, A lámpatesteknek fenn kell tartaniuk a pontos nullapont-szabályozást, különösen akkor, ha a fúvóka koaxiális vagy ortogonális kapcsolatokat igényel a nyílás között, szál, és tömítőfelületek.
A felület integritása is fontos. Az öntött szerkezet kisebb szemcsés textúrát vagy helyi érdességeket tartalmazhat, de a végső megmunkált felületeknek ki kell küszöbölniük ezeket a tökéletlenségeket a funkcionális zónákban.
Sok esetben, utolsó sorjázás, polírozás, vagy tisztítási lépést kell hozzáadni annak biztosítására, hogy ne maradjanak maradék sorja vagy részecskék az áramlási úton.
Tipikus ipari felhasználási esetek
Ezt a kombinált gyártási módot széles körben használják olyan fúvókákban, amelyek igényes ipari környezeteket szolgálnak ki.
Különösen gyakori a petrolkémiában, tengeri, űrrepülés, és csúcskategóriás folyadékszabályozó rendszerek.
Ezek az alkalmazások gyakran olyan fúvókatestet igényelnek, amely szerkezetileg összetett és korrózióálló, hanem egy vagy több felületet is igényel rendkívül pontos méretszabályozással.
Ilyenek például a beépített házas permetezőfúvókák, nagy teljesítményű porlasztó fúvókák, precíziós sugárzó alkatrészek, és korrózióálló folyadékelosztó fúvókák.
Minden esetben, az öntőfokozat biztosítja a szerkezeti platformot, a megmunkálási szakasz pedig biztosítja a végső funkcionális teljesítményt.
Miért vált általános megoldássá
A „casting blank + CNC kikészítés” modellje nem véletlen.
A fejlett gyártás szélesebb trendjét tükrözi: a leghatékonyabb folyamatot használja minden egyes funkcióhoz, ahelyett, hogy egyetlen folyamatot kényszerítene mindenre.
A fúvókagyártásban, ez az elv különösen meggyőző, mert az alkatrész alak- és precíziós domináns zónákat is tartalmaz.
Ennek eredményeként, a hibrid útvonalat ma már széles körben a csúcskategóriás ipari fúvókák előnyben részesített megoldásaként tekintik.
Az öntés geometriai rugalmasságát kínálja, a CNC megmunkálás pontossága, és költségstruktúra, amely gyakran kedvezőbb, mint akár a teljesen öntött, akár a teljesen megmunkált alternatívák.
A megbízható teljesítményre és versenyképes gazdaságosságra törekvő gyártóknak, gyakran ez a legracionálisabb mérnöki választás.
8. Következtetés
A precíziós öntés és a fúvókák CNC-megmunkálása közötti összehasonlítás nem az, hogy melyik eljárás a jobb általánosságban. Ez mérnöki illeszkedés kérdése.
Precíziós casting kiváló, ha a fúvóka szerkezetileg összetett, anyagtakarékos gyártási ügyek, és a munkakörülmény kompatibilis a közepes pontosságú, hálóközeli formájú gyártással.
Különösen erős az integrált, korrózióálló kialakítások és költséghatékony közepes méretű teljesítmény.
CNC megmunkálás kiváló, ha a fúvóka rendkívüli méretpontosságot igényel, Kiváló felszíni kivitel, nagy nyomásállóság, és gyors iteráció.
Ez az előnyben részesített választás egyszerű, de rendkívül kritikus áramlási komponensekhez, prototípusok, és kis szériás egyedi gyártás.
A modern ipari gyakorlatban, a legérettebb megoldás gyakran a hibrid megoldás: öntsd a formát, gépelje meg a funkciót.
Ez a stratégia mindkét világ legjobbjait megragadja, és a teljesítmény legerősebb egyensúlyát biztosítja, költség, és a gyárthatóság.
GYIK
Melyik fúvóka jobb korrózióállósággal rendelkezik?
Sok esetben, a precíziós öntött rozsdamentes acél fúvókák kiváló korrózióállóságot biztosítanak, különösen megfelelő hőkezelés és felületkezelés után.
A végeredmény az ötvözet kiválasztásától függ, felületi minőség, és szolgáltatási környezet.
CNC megmunkálással készíthetők spirális vagy rendkívül összetett fúvókák?
Igen, de általában csak többtengelyes berendezéssel és jóval magasabb költséggel. Nagyon összetett belső szerkezetekhez, a precíziós öntés általában gazdaságosabb.
Melyik eljárás olcsóbb a tömeggyártáshoz?
Összetett fúvókakialakításokhoz, a precíziós öntés gyakran méretarányosan olcsóbbá válik. Egyszerű fúvóka kialakításokhoz, A CNC megmunkálás gazdaságosabb maradhat, különösen kis mennyiségben.
Melyik eljárás jobb a nagyon magas nyomású szolgáltatáshoz?
A CNC megmunkálású fúvókák általában jobban megfelelnek az ultranagy nyomású körülményeknek, mivel jellemzően kovácsolt alapanyagot használnak erősebb mechanikai folytonossággal és szigorúbb méretszabályozással.
Az öntött fúvókákhoz utómegmunkálás szükséges?
Kritikus felületekhez, igen. Tömítő felületek, menetes régiók, és a finom nyílásokat általában öntés után megmunkálják, hogy biztosítsák a végső pontosságot és a felületi minőséget.