Az ASTM A744 CN7M egy öntvény, magas nikkeltartalmú, molibdén- és réztartalmú ausztenites rozsdamentes ötvözet, amelyet agresszív vegyi használatra terveztek – nevezetesen kén- és egyéb redukáló savakra, kloridtartalmú folyamatáramok és vegyes savadók.
Magas Ni kombinációja, CR, A Mo és Cu kiváló ellenállást biztosít a helyi korrózióval szemben, jó alakíthatóság és megbízható önthetőség összetett geometriákhoz (szivattyútestek, szelepek, szerelvények).
Ez a kibővített útmutató részletes kohászatot nyújt, tervezési és gyártási útmutató, ellenőrzési és beszerzési ellenőrző listák, hibamód elemzés, és a kiválasztási döntési szabályokat, hogy a mérnökök és a beszerzési szakemberek meghatározhassák, vásároljon és helyezzen üzembe CN7M öntvényeket bizalommal.
1. Mi az ASTM A744 CN7M rozsdamentes acél
CN7M magas nikkeltartalmú, króm-molibdén, réztartalmú ausztenites öntvény rozsdamentes acél az Alloy-20 családhoz tartozik.
Kifejezetten súlyos kémiai környezetekhez tervezték, különösen azok, amelyek kénsavat tartalmaznak, kevert savak, és más redukáló közegek, ahol a hagyományos 300-as sorozatú rozsdamentes acélok gyors korróziót mutatnak.
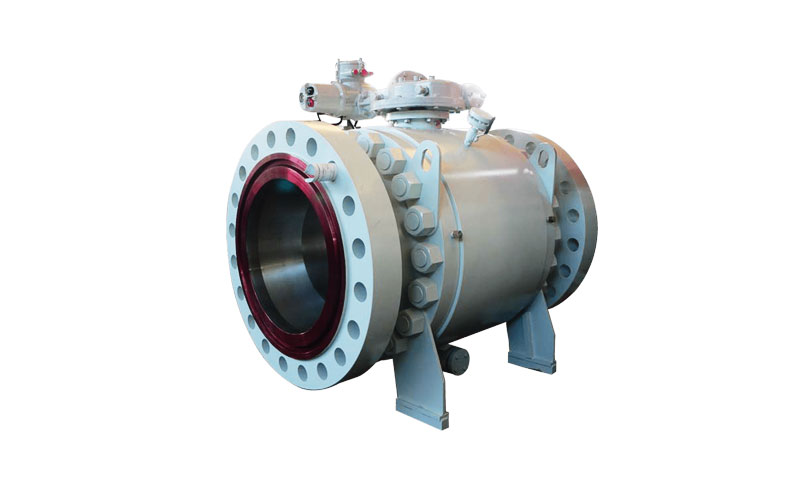
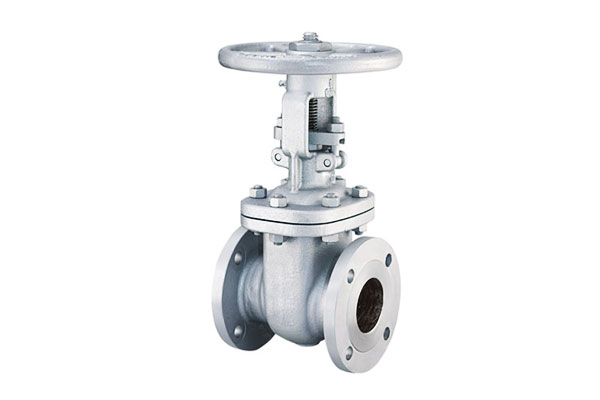
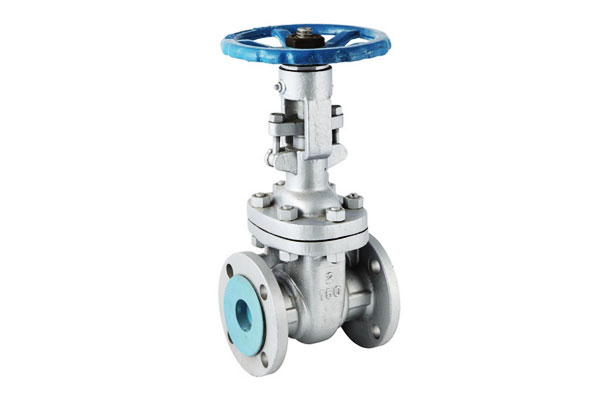
Az ASTM A744 szabvány szerint meghatározott öntött ötvözetként, A CN7M-et széles körben használják nyomást tartalmazó és korróziókritikus alkatrészekhez, például szivattyúházakhoz, szeleptestek, járókerék, szerelvények, és a reaktor hardverét.
Magas nikkeltartalma teljes ausztenitességet biztosít, nem mágneses szerkezet, kiváló szívóssággal, míg a króm elősegíti a passzív filmstabilitást.
A molibdén javítja a lyuk- és réskorrózióval szembeni ellenállást kloridtartalmú környezetben, a réz pedig jelentősen javítja a teljesítményt kénsavban és más redukáló savakban.
A CN7M hatékonyan áthidalja a szabványos ausztenites rozsdamentes acélok közötti teljesítménybeli különbséget (PÉLDÁUL., CF8M / 316 öntvény) és drágább nikkel alapú ötvözetek.
Ez a korrózióállóság egyensúlya, önthetőség, mechanikai integritás, és a költséghatékonyság a vegyi feldolgozás kedvelt anyagává teszi, petrolkémiai, trágya, gyógyszerészeti, valamint a cellulóz- és papíripar.
Szabványos megnevezések & globális megfelelői
| Szabványos rendszer / régió | Öntvény / Kovácsolt forma | Kijelölés |
| ASTM / ASME (Egyesült Államok) | Öntvény | ASTM A744 Grade CN7M (az ASTM A743-ban is hivatkozik / A351 öntött korrózióálló acélokhoz) |
| MINKET | Öntvény | US N08007 |
| ASTM / ASME (Egyesült Államok) | Kovácsolt egyenértékű | Ötvözet 20 / ASTM A182 F20 |
| MINKET | Kidolgozott | US N08020 |
| -Ben / TÓL (Európa) | Hozzávetőleges egyenértékű | -Ben 1.4536 (Alloy-20 osztályú referencia) |
| Ő az (Japán) | Öntött ötvözet referencia | Gyakran kereszthivatkozásként mint SCS-23 vagy GX5NiCrCuMo 29-21 (alkalmazásfüggő) |
2. Jellemző kémiai összetétel és kohászati szerep
Az alábbi értékek reprezentatív mérnöki tartományok a CN7M öntvényekhez, amelyeket oldatban lágyított állapotban szállítanak.
| Elem | Reprezentatív tömeg% | Elsődleges kohászati / korróziós szerep |
| C (Szén) | ≤ 0.07 | Erő hozzájárulás; szabályozott a keményfém kiválás korlátozása és a korrózióállóság megőrzése érdekében. |
| CR (Króm) | 19.0 - - 22.0 | Elősegíti a tartós passzív Cr₂O3 filmet; korrózióállóság alapja. |
| -Ben (Nikkel) | 27.5 - - 30.5 | Austenit stabilizátor; javítja a rugalmasságot és az általános korróziós teljesítményt. |
| MO (Molibdén) | 2.0 - - 3.0 | Növeli a lyuk- és réskorrózióállóságot; kloridoknál fontos. |
CU (Réz) |
3.0 - - 4.0 | Növeli a kénsavval és más redukáló savakkal szembeni ellenállást; fontos tervezési jellemző. |
| És (Szilícium) | ≤ 1.5 | Deoxidáció és oxidációállóság. |
| MN (Mangán) | ≤ 1.5 | Feldolgozási segédanyag és kisebb ausztenit stabilizátor. |
| P (Foszfor) | ≤ 0.04 | Szennyeződés-szabályozás a szívósság érdekében. |
| S (Kén) | ≤ 0.04 | Alacsonyan tartva az öntési hibák elkerülése és a ridegedés kockázatának csökkentése érdekében. |
| FE (Vas) | Egyensúly | Mátrix elem; az ötvözőadalékok után megmaradó tartalom. |
3. Mikrostruktúra és kohászati viselkedés – mélységben
- Ausztenites mátrix: A magas Ni-tartalom szobahőmérsékleten teljesen ausztenites γ-mátrixot biztosít, kiváló szívóssággal és rugalmassággal. Ez a mikrostruktúra az alapja a CN7M mechanikai és korróziós tulajdonságainak.
- Karbidok és csapadék: A szén-dioxidot szándékosan korlátozzák; viszont, helytelen öntés, a lassú hűtés vagy az öntés utáni hőhatás kicsaphatja a króm-karbidokat a szemcsehatárokon, helyileg kimeríti a krómot és csökkenti a korrózióállóságot.
Az oldatos lágyítás feloldja az ilyen karbidokat. - Intermetallikus fázisok (szigma, chi): A 600-900 °C közötti hosszú tartózkodási idő szigmát válthat ki (A) és a kapcsolódó fázisok erősen ötvözött ausztenitesben.
Ezek a fázisok rideggé válnak és csökkentik a korrózióállóságot. Kerülje el a hosszabb üzemelést ebben a hőmérsékleti tartományban, vagy végezzen minősítési vizsgálatot, ha az expozíció elkerülhetetlen. - A réz és a molibdén szerepe: A réz növeli a kénsavval és más redukálósavakkal szembeni ellenállást azáltal, hogy redukáló körülmények között stabilizálja a felületi kémiát; A Mo növeli a helyi támadásokkal szembeni ellenállást kloridtartalmú közegekben.
A szinergikus hatás olyan ötvözetet hoz létre, amely a sima 316L-nél szélesebb kémiai tulajdonságoknak ellenáll.. - Öntött mikroszerkezeti heterogenitás: Az öntött alkatrészek mikroszkopikus skálán dendrites szegregációt és mikroszegregációt mutathatnak.
Jó öntödei gyakorlat – megfelelő olvadékkezelés, szűrés, homogenizálás és megfelelő hőkezelés – szükséges a korróziót vagy a mechanikai integritást veszélyeztető heterogenitás minimalizálásához.
4. Mechanikai tulajdonságok - ASTM A744 CN7M (öntvény, megoldás)
Az alábbi értékek reprezentatív mérnöki tartományok a CN7M öntvényekhez oldatban lágyítva és hűtve szállítjuk.
Az öntvény mechanikai tulajdonságai a szelvény vastagságától függően változnak, öntödei gyakorlat, hőkezelés és utófeldolgozás.
| Ingatlan | Reprezentatív érték (típus./tartomány) |
| 0.2% bizonyíték (hozzávetőlegesen. hozam) | ≈ 170 - - 300 MPA (≈ 25 - - 44 KSI) — a tervezéshez használja az MTR-ből származó hőspecifikus értéket |
| Szakítószilárdság (RM, UTS) | ≈ 425 - - 650 MPA (≈ 62 - - 94 KSI) — a metszettől és az öntvény minőségétől függ |
| Megnyúlás törésnél (A, %) | ≈ 20 - - 40% (tipikus öntvények ~30-40% jól elkészített, oldattal izzított alkatrészek; alacsonyabb vastag/elkülönült szakaszokhoz) |
Brinell keménység (HB) |
≈ 150 - - 260 HB (szakaszonként változik, hőkezelés és hidegmunka mértéke) |
| Rockwell keménység (HRB) | ≈ 70 - - 100 HRB (megfelel a fenti HB tartománynak) |
| Rugalmassági modulus (E) | ≈ 190 - - 200 GPA (≈ 28,000 - - 29,000 KSI) — használja a ≈193 GPa értéket, ha egyetlen értékre van szükség |
| Nyírási modulus (G) | ≈ 75 - - 80 GPA |
| Poisson-arány (n) | ≈ 0.27 - - 0.30 |
| Sűrűség | ≈ 7.95 - - 8.05 g · cm⁻³ (≈ 7950–8050 kg·m⁻³) |
5. A CN7M rozsdamentes acél korrózióállósága

Erősség
- Kénsav és redukáló savak: Kiváló teljesítmény a 300-as sorozatú rozsdamentes acélhoz képest a Cu és Ni miatt – a CN7M-et általában ott választják, ahol a kénsavval való érintkezés rutinszerű.
- Vegyes sav és folyamatkémia: Jó általános ellenállás a nitrogénnel szemben, foszfor és különféle szerves anyagok megfelelő koncentráció/hőmérséklet határértékekkel.
- Javított pontos ellenállás: A Mo megnövelt pontozási ellenállást biztosít az alacsony Mo-tartalmú ausztenitesekhez képest; hasznos, ha a kloridok mérsékelt mennyiségben vannak jelen.
Korlátozások & alkalmazási határok
- Súlyos klorid-merítés / splash zónák: A CN7M jobb mint 304 de agresszív tengervíz-merítési vagy fröccsenő zónákban a duplex rozsdamentes acélok vagy a réz-nikkel ötvözetek túlszárnyalhatják a CN7M teljesítményét hosszú távú üzemben.
- SCC kockázat: Nagy húzófeszültségben + klorid + emelt hőmérsékletű kombinációk, feszültség-korróziós repedés továbbra is lehetséges; A duplex vagy szuper-ausztenites anyagok előnyösek az SCC-kritikus feladatokhoz.
- Magas hőmérsékletű ridegség: Kerülje a folyamatos üzemelést a 600–900 °C-os sávban a szigmafázis kialakulásának veszélye miatt.
6. A CN7M rozsdamentes acél öntési jellemzői
Casting folyamatok
A CN7M-et elsősorban homoköntéssel és beruházási öntéssel állítják elő, a szegregáció és a hibák elkerülésére szabott folyamatparaméterekkel:
- Homoköntés: Nagyméretű alkatrészekhez használják (szeleptestek, szivattyúház) ≥5 mm falvastagsággal.
Gyantával bevont homok (fenolgyanták) a méretpontosság szempontjából előnyben részesítjük (tűrés ±0,2–0,5 mm) és a felszíni kivitel (RA 3,2-6,3 μm). - Befektetési öntés: Precíziós alkatrészekhez (kis szelepek, szerelvények) vékony falakkal (≥2 mm), Ra 1,6-3,2 μm felületminőség és ±0,1-0,3 mm tűrés elérése.
Öntödei vezérlők
- Olvasztó & töltésvezérlés: Lehetőség szerint használjon vákuum-indukciós olvasztást vagy szabályozott levegő/argon gyakorlatot az oldott gázok és a zárványtartalom minimalizálása érdekében. Az ötvözetadalékok és a deoxidáció szigorú ellenőrzése elengedhetetlen.
- Szűrés és kapuzás: A kerámia szűrés és a jól megtervezett kapuzat minimalizálja a zárványokat és a porozitást; a szivattyú járókerekeiben vagy a szelepülékekben rekedt kis gázok a meghibásodás gyakori okai.
- Öntési hőmérséklet és megszilárdulás: Szabályozza az öntési hőmérsékletet, hogy minimalizálja a zsugorodási üregeket, és elősegítse a felszálló ágak felé irányított megszilárdulást. Nehéz szakaszok esetén biztosítson megfelelő emelkedést.
- Hőkezelés: Adjon meg egy oldatos izzítást az öntöde által javasolt hőmérsékleten (tipikus öntött ausztenites ≈1100–1120 °C-ra melegszik fel, tartsa és oltsa ki) a szegregált karbidok feloldására és a mikroszerkezet visszaállítására.
Adja meg a kioltási módszert (víz/levegő/olaj) az öntödei ajánlások szerint a torzítás szabályozására.
Forró izosztatikus sajtó (CSÍPŐ) és egyéb tömörítési lehetőségek
- CSÍPŐ felhasználás: a legkritikusabb nyomású alkatrészekhez, amelyek hajlamosak a zsugorodási porozitásra vagy a felszín alatti zárványokra, A HIP lezárhatja a belső porozitást, és javíthatja a kifáradási élettartamot és a korróziós integritást.
A HIP megnöveli a költségeket, de értékes lehetőség a nagy igénybevételnek kitett vagy a biztonság szempontjából kritikus alkatrészek esetében. - Korlátozások: A HIP megköveteli, hogy az alkatrész geometriája és tűrései alkalmazkodjanak a folyamathoz; utólagos hőkezelésre és megmunkálásra lehet szükség.
Megmunkálási ráhagyás és méretszabályozás
- Megmunkálás juttatás: adjon meg valós megmunkálási készletet az öntési felülettől és a kritikus jellemzőktől függően: tipikus nagyolási ráhagyás = 2–6 mm (0.08-0,25 hüvelyk) általános felületekre;
kritikus tömítőfelületek / megmunkált karimák = 0,5–2 mm a csiszolás befejezése után az öntödével megbeszéltek szerint. A precíziós befektetett öntvényeknél vékonyabb ráhagyás adható meg. - Dimenziós toleranciák: az öntvények tűrése nagyobb, mint a kovácsolt/kovácsolt alkatrészek; adja meg a megmunkálandó kritikus méreteket, és biztosítson valós helyzetű vezérlőket azokhoz a tulajdonságokhoz, amelyeknek igazodniuk kell. Használjon első darabos ellenőrzést, és határozza meg a FAI kritériumait.
Felszíni befejezés, tisztítás és passziválás
- Felszíni tisztítás: távolítsa el a homokot, salak, vízkő és szennyeződések lövésfúvással, pácolás vagy mechanikai tisztítás ellenőrzés és megmunkálás előtt.
- Kazánkőtől megtisztít & pácolás: korrózióra érzékeny alkalmazásokhoz, a pácolás eltávolítja az elszíneződést és a hőárnyalatot; következzen a semlegesítés és a passziválás.
- Passziválás: citrom- vagy nitrogénatomos passziválási eljárásokat alkalmazzon az előírásoknak megfelelően a króm-oxid passzív film helyreállítására, különösen hegesztett vagy pácolt felületeken.
Az elektropolírozás egészségügyi alkalmazásokhoz használható a felület minőségének javítására és a hasadékok csökkentésére.
7. Hegesztés, csatlakozási és javítási útmutató
- Hegesztés: A CN7M megfelelő vagy ajánlott töltőanyagokkal hegeszthető, amelyeket magas Ni-tartalomra terveztek, Cu és Mo ötvözetek. Kövesse a minősített WPS/WPQ előírásokat minden egyes fugageometriára és alapfém vastagságra vonatkozóan.
- Töltőanyag kiválasztása: Használjon összehasonlítható korróziós teljesítményű töltőötvözeteket – egyeztesse a Ni/Cr/Mo/Cu egyensúlyt a galvanikus vagy kohászati eltérések elkerülése érdekében.
Ne használjon általános 316 töltőanyag, ha a technológiai kémia ötvözet-20 osztályú korrózióállóságot követel meg. - Hőbevitel szabályozása: Minimalizálja a túlzott köztes hőmérsékletet és hőbevitelt, hogy csökkentse a szemek növekedését, és elkerülje a káros fázisok helyi kicsapódását a hő által érintett zónákban (HAZ).
- Hegesztést követő hőkezelés (PWHT): Ha a hegesztés kritikus nyomást tartalmazó területen vagy erősen korrozív üzemben van, ha lehetséges, fontolja meg a hegesztett szerelvény lágyítását – hangolja össze a torzításkezelés tervével.
Alternatívaként, használjon CN7M/Alloy-20 kompatibilis töltőfémet és korlátozza a hőt, hogy a HAZ megőrizze elfogadható korrózióállóságát PWHT nélkül. - Hegesztési ellenőrzés: Használjon festékbehatoló anyagot, MT/PT felületi hibákhoz és radiográfia/UT a térfogatbiztosításhoz, ahol szükséges.
8. Az ASTM A744 CN7M rozsdamentes acél ipari alkalmazásai
A CN7M egyedülálló kombinációja a korrózióállóságnak, önthetőség, és költséghatékonysága nélkülözhetetlenné teszi azokban az iparágakban, amelyek megbízható teljesítményt igényelnek kemény korrozív környezetben:
Kémiai & Petrolkémiai ipar
Alapvető alkalmazások: Kénsav tároló tartályok, vegyi reaktorok, hőcserélők, és csővezetékek a savak kezelésére (H₂so₄, H₃po₄), szerves oldószerek, és savanyú gáz (H₂s).
Legfontosabb előny: Megfelel a NACE MR0175 savanyú kiszolgálásra, élettartama 3-5-ször hosszabb, mint 316 liter savas környezetben.
Szivattyú & Szelepgyártás
Alapvető alkalmazások: Szeleptestek, vágás, szivattyúkérdők, valamint burkolatok vegyipari folyamatok szivattyúihoz és vezérlőszelepeihez.
Legfontosabb előny: Az önthetőség bonyolult áramlási geometriákat tesz lehetővé; a korrózióállóság minimalizálja a kopást és a szivárgást az agresszív közegben.
Élelmiszer & Gyógyszeripar
Alapvető alkalmazások: Feldolgozó berendezések savas élelmiszerekhez (citrusfélék, ecet), gyógyszerészeti reaktorok, és tisztatéri alkatrészek.
Legfontosabb előny: Nem mérgező, Könnyen tisztítható, és ellenáll az élelmiszersavaknak és fertőtlenítőszereknek – megfelel az FDA előírásainak 21 CFR -rész 177 És az ISO 10993.
Vízkezelés & Sótalanítás
Alapvető alkalmazások: Fordított ozmózisos membránok, sóoldat kezelő berendezés, és szennyvíztisztító tartályok.
Legfontosabb előny: A klorid által kiváltott lyukkorrózióval és réskorrózióval szembeni ellenállás magas sótartalmú környezetben.
Egyéb alkalmazások
- Energiatermelés: Füstgáz -deszulfurizáció (FGD) rendszer, ahol a kén-dioxiddal és a savas kondenzátumokkal szembeni ellenállás kritikus.
- Tengeri Ipar: Offshore platform alkatrészek (szelepek, szerelvények) tengervíznek és savanyú nyersanyagnak kitéve.
- Műanyag & Gumigyártás: Reaktorok polimer szintézishez, ellenáll a monomereknek és a katalizátoroknak.
9. Előnyök & Korlátozások
Az ASTM A744 CN7M rozsdamentes acél alapvető előnyei
- Kiváló kénsavállóság: Felülmúlja a hagyományos rozsdamentes acélokat, a karbantartási és csereköltségek csökkentése a savszervizben.
- Kiegyensúlyozott korrózióvédelem: Ellenáll az oxidáló/redukáló savaknak, kloridok, és SCC – sokoldalú vegyes-korrozív környezetekhez.
- Kiváló önthetőség: Alkalmas összetett alakú alkatrészekhez (szelepek, szivattyúk) amelyeket nehéz kovácsolt eljárással előállítani.
- Költséghatékonyság: 30–40%-kal olcsóbb, mint a nikkel alapú ötvözetek (PÉLDÁUL., Hastelloy C276) miközben mérsékelt környezetben is összehasonlítható korrózióállóságot kínál.
- Nb stabilizálás: Megszünteti az IGC kockázatát a hegesztés/hőkezelés során, az utófeldolgozási költségek csökkentése.
Az ASTM A744 CN7M rozsdamentes acél fő korlátai
- Magasabb költség, mint 316L: 2–3-szor drágább a magas Ni/Mo/Cu tartalom miatt, a használat korlátozása nem kritikus alkalmazásokban.
- Mérsékelt erő: Szakítószilárdság (425-480 MPa) alacsonyabb, mint a duplex rozsdamentes acélok (PÉLDÁUL., 2205: 600–800 MPa), vastagabb szakaszokat igényel a szerkezeti terhelésekhez.
- Munka edzés: Hajlamos megmunkálás közbeni keményedésre, speciális szerszámokat és lassabb vágási sebességet igényel.
- Korlátozott magas hőmérsékleti ellenállás: 800°C feletti folyamatos üzemre nem alkalmas (oxidáció és NbC durvulás); használja a Hastelloy C276-ot az ultramagas hőmérséklethez.
- A maradék elem érzékenysége: Trace Sn, PB, vagy Mivel repedést okozhat, szigorú alapanyag-ellenőrzést igényel.
10. Összehasonlító elemzés: CN7M vs. Hasonló ötvözetek
| Vonatkozás / Ötvözet | CN7M (ASTM A744, öntött Alloy-20 család) | 316L (US S31603) | Duplex 2205 (S32205) | Nikkel alapú ötvözetek (PÉLDÁUL., C-276 osztály) |
| Kohászati típus | Teljesen ausztenites öntött rozsdamentes acél | Austenit rozsdamentes acél | Ferrites-ausztenites duplex rozsdamentes acél | Teljesen ausztenites nikkel alapú ötvözetek |
| Főbb ötvözési jellemzők | Magas Ni, CR, MO (~ 2–3%), CU (~3-4%) | Cr ~17%, ~ 10-14% -ban, H ~2-3% | Cr ~22%, ~4-6%-nál, H ~3%, – tette hozzá N | Nagyon magas Ni, CR, MO; személyre szabott kémia |
| Elsődleges korróziós szilárdságok | Kiváló ellenállás a kénsav és redukáló savak; Jó általános korrózióállóság | Jó általános korrózió; mérsékelt foltos ellenállás | Kiváló ellenállás a hüvelyesnek, hasadás korrózió, és klorid SCC | Kiváló ellenállás a keveréssel szemben, oxidáló, és redukáló médiát |
| Kénsav ellenállás | Nagyon erős (alapvető tervezési cél) | Korlátozott; tömény kénsavhoz nem ajánlott | Mérsékelt; nem kénsav szolgáltatásra optimalizálva | Kiváló, beleértve a forró és tömény savakat |
Beillesztés / hasadás korrózió |
Jó, javította Mo | Mérsékelt; alacsonyabb, mint a CN7M agresszív savakban | Nagyon magas, Különösen klorid környezetben | Kiváló, jobb súlyos körülmények között |
| Klorid SCC rezisztencia | Jobb, mint a hagyományos ausztenites, de nem védett | Emelt hőmérsékletre és stresszre érzékeny | Nagyon magas ellenállás | Kiváló |
| Mechanikai erő (tipikus) | Mérsékelt erő; jó alakíthatóság öntött ötvözethez | Mérsékelt erő; jó formálhatóság | Nagy szilárdság (nagyjából 2× ausztenites acélok hozama) | Változó; szilárdsága az ötvözet kialakításától függ |
| Gyártási forma | Csak Cast (összetett geometriák) | Kidolgozott (lemez, cső, bár, kovácsolás) | Kidolgozott (lemez, cső, kovácsolás) | Kovácsolt vagy öntött, az ötvözettől függően |
Hegesztés |
Jó hozzáillő töltőanyaggal; oldatos izzítás javasolt súlyos korrózió esetén | Kiváló hegeszthetőség (alacsony széntartalmú) | Jó, de szigorú hőbevitelt és fázisegyensúly-szabályozást igényel | Jó minősített eljárásokkal; töltőanyagok kritikusak |
| Dimenziós összetettség | Kiváló – ideális bonyolult szivattyú/szelep formákhoz | Mérsékelt | Mérsékelt | Mérsékelt |
| Tipikus alkalmazások | Szivattyú burkolatok, szeleptestek, járókerék, savkezelő öntvények | Általános csővezetékek, tartályok, élelmiszer/gyógyszerészeti berendezések | Tengeri, sótalanítás, kloridban gazdag rendszerek | Extrém kémiai reaktorok, nagy súlyosságú technológiai berendezések |
| A legjobb használati eset | Amikor öntött alkatrészek kénsavnak vagy redukáló savnak ellenállnia kell | Költséghatékony megoldás az általános korrózióvédelemhez | Nagy szilárdságú, klorid uralta környezet | Ha a korrózió súlyossága meghaladja a rozsdamentes acél határértékeit |
11. Következtetés
Az ASTM A744 CN7M rozsdamentes acél kiváló szuper ausztenites öntöttötvözet, Egyedülállóan optimalizálva a durva korrozív környezetekhez – különösen a kénsav szolgáltatáshoz.
Kiegyensúlyozott összetétele magas nikkeltartalmú, króm, molibdén, és réz, nióbium stabilizálással kombinálva, kivételes korrózióállóságot biztosít, önthetőség, és a mechanikai integritás, a hagyományos rozsdamentes acélok és a magas költségű nikkel alapú ötvözetek közötti teljesítmény-költség űr kitöltése.
Míg a CN7M erőssége korlátozott, költség, és magas hőmérsékleti szolgáltatás, folyamatos innovációk a mikroötvözet terén, additív gyártás, és a zöldöntés kiterjeszti alkalmazási határait.
Mérnököknek és anyagválasztóknak, A CN7M továbbra is az optimális választás a vegyi feldolgozásban használt öntött alkatrészek számára, szivattyú/szelep gyártás, és savközpontú iparágak, ahol a megbízhatóság és a korrózióállóság nem alku tárgya.
GYIK
A CN7M rozsdamentes acél utóhőkezelés nélkül hegeszthető?
Hegesztés lehetséges, de oldatos izzítás javasolt kritikus korróziós szervizhez a passzív réteg helyreállításához.
A CN7M rozsdamentes acél alkalmas-e kloridban gazdag környezetre?
Mérsékelt teljesítmény; a magas klorid-SCC ellenállás érdekében, Duplex 2205 vagy nikkel alapú ötvözetek Előnyben részesíthető.
A CN7M helyettesítheti a 316L rozsdamentes acélt a kénsav szolgáltatásban?
Igen, A CN7M felülmúlja a 316L-t kénsav és redukáló savas körülmények között, különösen az öntött alkatrészekben.
Melyek a tipikus öntvényméretek és -formák a CN7M rozsdamentes acél esetében??
Szivattyúk, szelepek, járókerék, és szerelvények összetett geometriák, vékony falak, és gyakoriak a belső átjárók.