

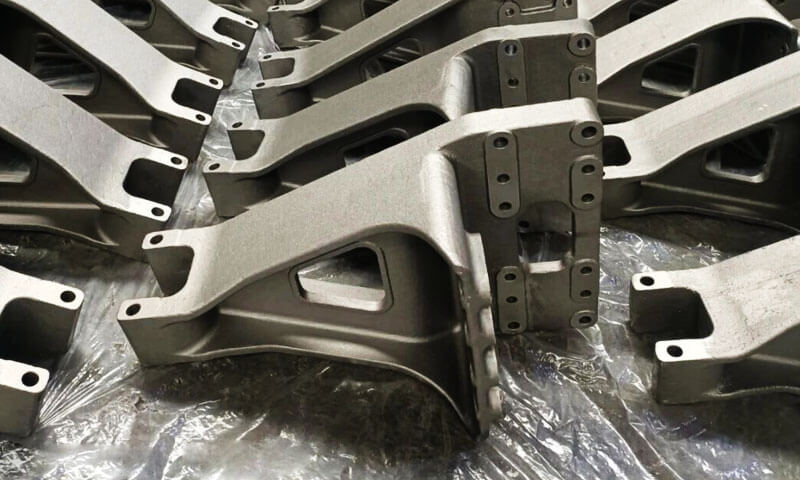
Toimialoilla, joilla käyttölämpötilat ylittävät rutiininomaisesti 500°C – sähköntuotanto, petrokemian jalostus, ilmailu-, ja teolliset uunitoiminnot – vakiomateriaalit epäonnistuvat nopeasti.
Tavalliset hiiliteräkset hapettuvat ja hilseilevät. Jopa monet tavanomaiset ruostumattomat teräkset menettävät lujuutensa ja korroosionkestävyytensä, kun ne altistetaan pitkäaikaiselle lämpöaltistukselle. Tämä on paikka kuumuutta kestävää ruostumatonta terästä tulee välttämättömäksi.
Lämmönkestävät ruostumattomat teräkset ovat erikoistunut metalliseosperhe, joka on suunniteltu säilyttämään mekaaninen eheytensä, korroosionkestävyys, ja mittastabiilius korotetuissa lämpötiloissa.
Toisin kuin tavalliset ruostumattomat teräkset, jotka on ensisijaisesti suunniteltu kestämään korroosiota ympäristöolosuhteissa, lämmönkestävät laatuluokat on suunniteltu kestämään hapettumista, hiipiä, lämmönväsymys, ja mikrorakenteen hajoaminen lämpötiloissa, jotka tuhoaisivat vähemmän materiaaleja.
1. Mikä on lämmönkestävä ruostumaton teräs?
Lämmönkestävä ruostumaton teräs on ryhmä ruostumattomia teräslajeja, jotka on erityisesti valittu tai kehitetty käytettäväksi korkeissa lämpötiloissa.
Niiden tärkeimpiä vaatimuksia ovat kestävyys korkeissa lämpötiloissa tapahtuvaa hapettumista vastaan, hyödyllisen mekaanisen lujuuden säilyttäminen, ja stabiilisuus pitkäaikaisessa lämpöaltistuksessa.
Perinteiset ruostumattomat teräkset valitaan usein ensisijaisesti korroosionkestävyyden vuoksi vesipitoisissa ympäristöissä. Lämmönkestävät laatut painottavat enemmän suorituskykyä kuumissa kaasuissa, uunin tunnelmat, palamistuotteet, ja muissa korkeissa lämpötiloissa.
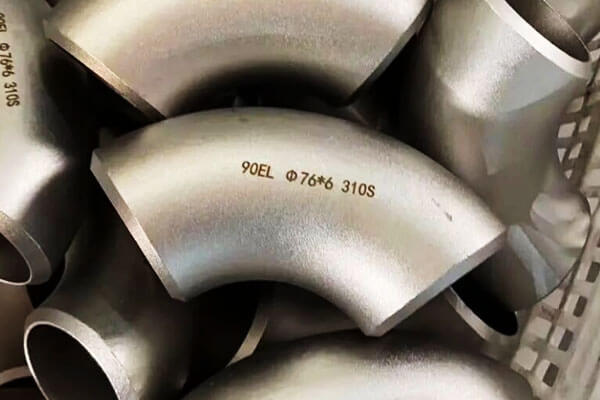
Kromin rooli
Kromi on välttämätön useimpien lämmönkestävien ruostumattomien terästen toiminnalle.
Korkeissa lämpötiloissa hapettavassa ympäristössä, se tukee runsaasti kromia sisältävän oksidisuolen muodostumista, joka voi rajoittaa hapen lisädiffuusiota metalliin.
Kun asteikko pysyy jatkuvana ja tarttuvana, se toimii suojana.
Jos se halkeilee, roiskeet, tai muuttuu kemiallisesti epästabiiliksi, hapettuminen voi kiihtyä ja johtaa progressiiviseen materiaalihäviöön.
Tämän suojakerroksen tehokkuus riippuu kromipitoisuudesta, lämpötila, kaasun koostumus, altistumisaika, ja lejeeringin kyky ylläpitää kattilakiinnitystä lämpösyklin aikana.
Nikkelin rooli
Nikkeli on erityisen tärkeä austeniittisissa lämmönkestävissä ruostumattomissa teräksissä. Se stabiloi austeniittista mikrorakennetta ja edistää korkean lämpötilan mekaanista suorituskykyä, mukaan lukien virumisvastus.
Nikkeli vaikuttaa myös seoksen käyttäytymiseen lämpökierron aikana ja tietyissä korkean lämpötilan syövyttävissä ympäristöissä.
Sen panos on erityisen arvokas komponenteissa, jotka toimivat jatkuvassa kuormituksessa, jossa sekä hapettumisenkestävyydellä että pitkän aikavälin mittastabiilisuudella on merkitystä.
Muiden seosaineiden osuus
Muut elementit auttavat räätälöimään lämmönkestäviä ruostumattomia teräksiä tiettyihin käyttöolosuhteisiin.
| Seosaine | Pääasiallinen panos | Tekninen huomio |
| Kromi (Cr) | Tukee hapettumiskestävyyttä suojaavan oksidin muodostumisen kautta | Käytettävissä on oltava riittävästi kromia suojaavan kalkin ylläpitämiseksi |
| Nikkeli (Sisä-) | Stabiloi austeniittia ja edistää lujuutta korkeissa lämpötiloissa | Nostaa materiaalikustannuksia ja voi vaikuttaa suorituskykyyn tietyissä rikkipitoisissa ympäristöissä |
| Pii (Ja) | Voi parantaa suojaavaa hilseilyä ja hapettumiskestävyyttä | Sen hyöty riippuu lejeeringin koostumuksesta ja käyttöympäristöstä |
| Hiili (C) | Voi edistää lujuutta korkeissa lämpötiloissa karbidin muodostuksen kautta | Liiallinen tai hallitsematon kovametallisaostus voi heikentää sitkeyttä ja paikallista korroosionkestävyyttä |
| Titaani (-) | Stabiloi valitut arvot tiettyjä herkistymisen muotoja vastaan | Stabilointi ei poista kaikkia korkean lämpötilan hajoamismekanismeja |
| Niobium (Huom) | Tukee vakautta ja lujuutta korkeissa lämpötiloissa valituissa laatuluokissa | Lajikohtainen koostumus ja lämpökäsittely ovat tärkeitä |
Lopullisen seoskoostumuksen on tasapainotettava nämä ominaisuudet.
Yhden elementin lisääminen ei automaattisesti paranna kaikkia ominaisuuksia, koska se kestää hapettumista, ryömimismäärä, lämmönvakaus, ja valmistuskäyttäytyminen voi reagoida eri tavalla koostumuksen muutoksiin.
2. Korkean lämpötilan hajoamismekanismit
Metallien hajoamisen korotetuissa lämpötiloissa ymmärtäminen on välttämätöntä sopivien lämmönkestävien metalliseosten valinnassa.
Teollisuusuuneissa, petrokemian laitteet, lämpökäsittelyjärjestelmät, ja korkean lämpötilan prosessikoneet, komponentit voivat hapettua, hiipiä, Hiilihihasta, ja sulfidointi samanaikaisesti.
Kunkin mekanismin vakavuus riippuu lämpötilasta, korostaa, altistumisaika, seoskoostumus, ja ympäröivään tunnelmaan.
Hapeutuminen ja kattilahalkeilu
Kohonneissa lämpötiloissa, metallit reagoivat hapen kanssa ympäröivässä ilmakehässä muodostaen oksidikiveä.
Monet lämmönkestävät ruostumattomat teräkset käyttävät runsaasti kromia sisältävää oksidikerrosta hapettumisen hidastamiseksi.
Kun tämä kerros pysyy yhtenäisenä ja tarttuvana, se voi tarjota tehokkaan suojan alla olevalle metallille.
Kovan lämpöpyöräilyn alla, kuitenkin, erot lämpölaajenemisessa oksidiskaalan ja metallialustan välillä voivat aiheuttaa huomattavia jännityksiä.
Oksidin kasvu stressaa, lämpötilagradientit, ja riittämätön kalkkikiinnitys voi edelleen edistää halkeilua ja halkeilua.
Kun suojavaaka irtoaa, tuore metalli altistuu ilmakehään, mahdollistaen hapettumisen jatkumisen ja mahdollisesti kiihdyttäen materiaalin häviämistä.
Lämmönkestävän lejeeringin hapettumisenkestävyys ei siis riipu pelkästään sen kromipitoisuudesta, mutta myös sen kyvystä muodostaa ja ylläpitää vakaa suojavaaka todellisissa käyttöolosuhteissa.
Creep muodonmuutos
Hiipuminen on ajasta riippuvaista, jatkuvalle jännitykselle altistetun materiaalin pysyvä muodonmuutos, erityisesti kohonneissa lämpötiloissa.
Siitä tulee entistä tärkeämpää, kun käyttölämpötila on riittävän korkea suhteessa materiaalin absoluuttiseen sulamislämpötilaan.
Homologinen lämpötila noin (0.4T_m), kanssa (T_m) ilmaistaan kelvineinä, käytetään usein yleisenä viittauksena, vaikka käytännön kynnys vaihtelee seoksen mukaan, sovellettu rasitus, ja palvelun kesto.
Riippuen materiaalista ja käyttöolosuhteista, ryömintä voi sisältää dislokaatioliikettä, diffuusioon liittyvät prosessit, ja raeraajan muodonmuutos.
Yli pidennetty palvelu, tuloksena oleva rasitus voi aiheuttaa putkien painumisen, uunin kalusteet vääristämään, tai kantavia osia, jotka menettävät mittavakauden.
Vakavissa tapauksissa, progressiivinen virumisvaurio voi johtaa halkeamien muodostumiseen ja mahdolliseen repeämiseen.
Komponenteille, jotka toimivat jatkuvalla kuormituksella korkeissa lämpötiloissa, lejeeringin valinnassa on siksi otettava huomioon virumislujuus ja pitkän aikavälin mittastabiilisuus sen sijaan, että luotaisiin pelkästään huoneenlämpötilan vetolujuusominaisuuksiin.
Hiiletys ja metallin pölytys
Hiilipitoisissa teollisuusympäristöissä, hiili voi diffundoitua metalliin ja reagoida seosaineiden kanssa muodostaen karbideja.
Tämä prosessi, tunnetaan nimellä carburization, voi muuttaa materiaalin mikrorakennetta, vähentää taipuisuutta, ja edistää paikallista kromin ehtymistä kromikarbidien muodostuessa. Tällainen kromin ehtyminen voi heikentää lejeeringin kykyä ylläpitää suojaavaa, runsaasti kromia sisältävää oksidihilsettä.
Metallipölyytyminen on erillinen, mutta siihen liittyvä hajoamismuoto, joka liittyy tiettyihin hiilirikkaisiin, matalan happipotentiaalin ympäristöissä.
Herkissä olosuhteissa, metalli voi hajota hienoiksi hiukkasiksi hiilen laskeuman mukana, aiheuttaen vakavia paikallisia materiaalihäviöitä.
Nämä mekanismit ovat erityisen tärkeitä valituille petrokemian ja kemian prosessointilaitteille, jotka ovat alttiina hiilipitoisille prosessikaasuille.
Sopivan lejeeringin valinta edellyttää hiiliaktiivisuuden huomioon ottamista, käyttölämpötila, ilmakehän koostumus, ja lejeeringin kyky ylläpitää suojaavia pintakalvoja.
Rikki
Sulfioituminen tapahtuu, kun metallit reagoivat rikkiä sisältävien lajien kanssa korkeissa lämpötiloissa, tuottaa metallisulfideja pinnalla tai sen alla.
Seoksesta ja ilmakehästä riippuen, nämä sulfidikerrokset voivat tarjota vähemmän tehokkaan suojan kuin stabiilit oksidisuomut, jolloin korroosio etenee nopeammin.
Sulfidointi voi olla erityisen tärkeää petrokemian käsittelyssä, palamisjärjestelmät, ja teollisuuslaitteet, jotka ovat alttiina rikkipitoisille kaasuille tai kerrostumille.
Hyökkäysnopeus riippuu lämpötilasta, rikkipotentiaali, kaasun koostumus, ja seoskemia.
Sopivan kuumuutta kestävän lejeeringin valitseminen edellyttää siksi todellisen prosessiilmapiirin arvioimista sen sijaan, että otettaisiin huomioon pelkkä käyttölämpötila.
Missä hapettuminen, Hiilihihasta, ja sulfidaatioriskit menevät päällekkäin, Sekä seoksen koostumus että sen suojaavien pintakerrosten stabiilisuus on otettava huomioon.
Lämpöväsymys ja lämpöshokki
Lämpöväsyminen johtuu toistuvista lämpötilan muutoksista, jotka synnyttävät syklisiä jännityksiä komponentin sisällä.
Lämpöshokki sisältää äkillisempiä lämpötilan muutoksia, jotka luovat jyrkkiä lämpögradientteja ja mahdollisesti korkeita paikallisia jännityksiä.
Nämä vaikutukset ovat erityisen tärkeitä uunien kalusteissa, säteilevät putket, lämpökäsittelykorit, ja laitteet, joita lämmitetään ja jäähdytetään toistuvasti.
Terävät kulmat, seinämän paksuuden äkilliset muutokset, hitsatut liitokset, ja rajoitetut osat voivat lisätä paikallisia jännityspitoisuuksia.
Sopiva geometria, säädetyt lämmitys- ja jäähdytysnopeudet, ja sopiva metalliseoksen valinta auttaa vähentämään halkeiluriskiä.
3. Metallurgiset luokitukset & Core Alloy laatuja
Lämmönkestävät ruostumattomat teräkset luokitellaan yleisesti mikrorakenteensa perusteella austeniittisiin ja ferriittisiin teräksiin, jokainen tarjoaa erilaisia hapettumiskestävyyden yhdistelmiä, korkean lämpötilan lujuus, ja kestävyys tietyille uunin ilmakehille.
Sopiva laatu riippuu käyttölämpötilasta, lämpöjakso, mekaaninen kuormitus, ja altistuminen hapettaville tai rikkiä sisältäville kaasuille.
Tärkeimpien lämmönkestävien ruostumattoman teräslaatujen vertailu
| Luokka | Yhdysvaltain nimitys | Mikrorakenne | Likimääräinen hapetus-huoltoviite | Tärkeimmät ominaisuudet ja sovellukset |
| 309 / 309S | S30900 / S30908 | Austeniittinen | Noin 1000°C sopivissa hapetusolosuhteissa | Korkeammat kromi- ja nikkelipitoisuudet kuin 304 tarjoavat paremman hilseilyvastuksen. Käytetään uunilaitteissa, hehkutuslaatikot, välilevyt, ja lämpökäsittelylaitteet. |
| 310 / 310S | S31000 / S31008 | Austeniittinen | Noin 1050°C sopivissa olosuhteissa | Korkea kromi- ja nikkelipitoisuus tukee hapettumiskestävyyttä ja kestävyyttä korkeissa lämpötiloissa. Käytetään uunin osissa, lämpökäsittelykorit, ja valikoituja lämpöalttiita teollisuuslaitteita. |
| 314 | S31400 | Austeniittinen | Jopa noin 1150°C sopivissa olosuhteissa | Korkea kromi- ja nikkelipitoisuus, yhdistettynä korotettuun silikoniin, tukee hapettumiskestävyyttä. Käytetään uunilaitteissa, ritilät, ja lämpökäsittelylaitteet. |
253 MA |
S30815 | Austeniittinen | Noin 1100-1150°C, olosuhteista riippuen | Suunniteltu hapettumisen- ja virumisenkestävyyteen, mukaan lukien syklinen palvelu. Käytetään säteilyputkiin, uunin kalusteet, pyörivät uunit, ja sähköntuotannon komponentit. |
| 409 | S40900 | Ferriittinen | Ensisijaisesti alhaisemman lämpötilan pakokaasukäyttö ankarimpien uuniympäristöjen sijaan | Titaanistabiloitu laatu, taloudellinen hapettumisenkestävyys. Käytetään yleisesti autojen pakoputkissa, äänenvaimentimet, ja niihin liittyvät komponentit. |
| 446 | S44600 | Ferriittinen | Jopa noin 1090°C sopivissa hapetusolosuhteissa | Korkea kromipitoisuus antaa voimakkaan hapettumisen ja kestää tiettyjä rikkiä sisältäviä ympäristöjä, mutta mekaaninen lujuus kohotetussa lämpötilassa on suhteellisen rajallinen. Käytetään uunin osiin, vaimentimet, rekuperaattorit, ja polttolaitteet. |
Nämä lämpötilat ovat likimääräisiä hapettumiskestävyyden viitearvoja, ei yleisiä enimmäiskäyttörajoja.
Todellinen palvelukyky riippuu ilmakehän koostumuksesta, jatkuva tai syklinen altistuminen, mekaaninen kuormitus, komponenttien geometria, ja tuotteen tietty kunto.
4. Lämmönkestävän ruostumattoman teräksen tärkeimmät ominaisuudet
Lämmönkestävän ruostumattoman teräksen suorituskyky riippuu kemiallisen koostumuksen yhdistelmästä, mikrorakenne, mekaaninen käyttäytyminen korkeissa lämpötiloissa, ja suojaavien pintasuomujen stabiilisuus.
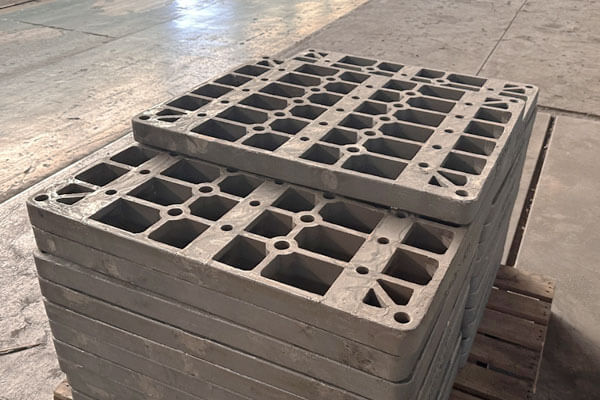
Korkean lämpötilan hapettumiskestävyys
Hapettumisenkestävyys on yksi lämmönkestävän ruostumattoman teräksen ominaisuuksista.
Kromi auttaa muodostamaan suojaavan oksidisuolen, kun taas pii ja muut seosaineet voivat vaikuttaa suklaarakenteeseen ja vakauteen.
Tämän asteikon tehokkuus riippuu sen jatkuvuudesta, tarttuvuus, ja kyky pysyä suojaavana muuttuvissa lämpötiloissa ja ilmakehän olosuhteissa.
Arvosanaa arvioitaessa, insinöörien tulisi tehdä ero jatkuvan hapettumisenkestävyyden ja lämpökierron suorituskyvyn välillä.
Suhteellisen vakaalle uunin lämpötilalle alttiina oleva komponentti voi kokea erilaista asteikkokäyttäytymistä kuin komponentti, jota lämmitetään ja jäähdytetään toistuvasti.
Virumislujuus ja pitkäaikainen vakaus
Kohonneissa lämpötiloissa, materiaali voi vähitellen muotoutua sellaisen kuormituksen alaisena, joka kestää lyhyen ajan ilman vaurioita.
Virumisominaisuudet ovat siksi kriittisiä uunin kannattimille, säteilevät putket, ripustetut kalusteet, ja muut komponentit, jotka ovat alttiina jatkuvalle mekaaniselle rasitukselle.
Materiaalin valinnassa tulee käyttää asiaankuuluvia virumistietoja odotetulla lämpötila- ja jännitystasolla.
Sovelluksissa, joissa mittojen vakaus on kriittinen, suunnittelussa on otettava huomioon kumulatiivinen muodonmuutos koko käyttöiän aikana, ei vain lyhytaikaista voimaa.
Lämpöväsymiskestävyys
Lämpöväsymiskestävyys on tärkeä komponenteille, jotka altistuvat toistuville lämpötilanvaihteluille.
Austeniittisilla ja ferriittisillä laaduilla on erilainen lämpölaajenemiskäyttäytyminen, joka vaikuttaa lämmityksen ja jäähdytyksen aikana syntyviin jännityksiin.
Austeniittisilla ruostumattomilla teräksillä on yleensä suurempi lämpölaajeneminen ja pienempi lämmönjohtavuus kuin hiiliteräksillä, Vääristymien hallinta on erityisen tärkeää valmistuksen ja hitsauksen aikana.
Käytännön toimenpiteisiin kuuluu tarpeettomien stressikeskittymien välttäminen, osien siirtymien hallinta, sopivien hitsaussarjojen valinta, sekä lämmitys- ja jäähdytysnopeuksien hallinta.
Vastustuskyky aggressiivisille ilmakehille
Korkean lämpötilan korroosio riippuu suuresti ympäröivästä kaasukemiasta.
| Ympäristö | Pääriski | Materiaalin valinnan prioriteetti |
| Hapettava ilmapiiri | Mittakaavan kasvu ja halkeilu | Stabiili suojaava oksidikerros |
| Hiilipitoinen tunnelma | Hiiletys ja mahdollinen metallipölytys | Kestää hiilenottoa ja prosessin erityistä ilmakehää |
| Rikkipitoinen ilmapiiri | Sulfidoituminen ja kuumakorroosio | Yhteensopivuus rikkipotentiaalin ja happipotentiaalin kanssa |
| Toistuva lämpökierto | Oksidimittavaurioita ja lämpöväsymistä | Asteikon tarttuvuus ja lämpösyklin suorituskyky |
| Korkea lämpötila jatkuvassa kuormituksessa | Ryömiä ja repeytymistä | Pitkäaikainen mekaaninen lujuus |
Mikään yksittäinen luokka ei ole optimaalinen kaikkiin näihin olosuhteisiin. Kun useita hajoamismekanismeja esiintyy samanaikaisesti, valinnan tulisi perustua yhdistettyyn ympäristöön eikä yksittäiseen ominaisuuteen, kuten kromipitoisuuteen.
Valmistus ja konettavuus
Lämmönkestäviä ruostumattomia teräksiä voidaan muodostaa, koneistettu, ja hitsattu, mutta niiden valmistuskäyttäytyminen vaihtelee luokittain.
Austeniittiset teräslajit yleensä kovettuvat ja voivat vääristyä hitsauksen aikana lämpölaajenemis- ja johtavuusominaisuuksiensa vuoksi.
Ferriittisillä laaduilla voi olla erilaisia muodostusrajoituksia ja ne voivat haurastua sopimattoman lämpöaltistuksen vaikutuksesta.
Tarkkuusosille, valmistussuunnitelman tulee sisältää materiaalin kunto, muodostava sekvenssi, hitsausmenettely, koneistuslisä, ja mittatarkastus.
Monissa sovelluksissa, jäännösjännitysten ja vääntymien hallinta on yhtä tärkeää kuin nimellismateriaalimäärittelyn täyttäminen.
5. Lämmönkestävien ruostumattomasta teräksestä valmistettujen komponenttien valmistus ja valmistus
Valmistusprosessilla on suora vaikutus mittatarkkuuteen, mikrorakenne, ja lämmönkestävien ruostumattomien teräskomponenttien suorituskyky korkeissa lämpötiloissa.
Valu, muodostumista, koneistus, hitsaus, ja lämpökäsittely on valittava metalliseoslaadun mukaan, komponenttien geometria, ja aiotut käyttöehdot.
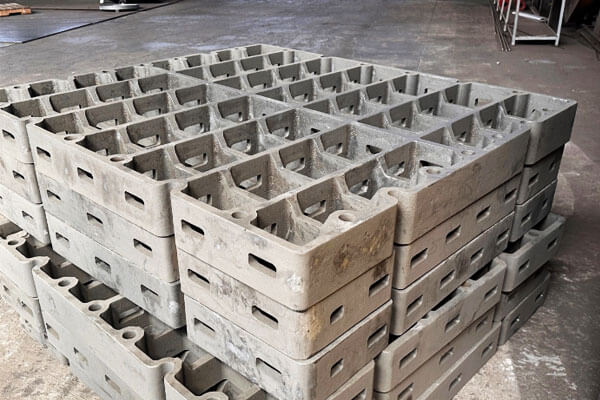
Tarkkuusvalu
Tarkkuusvalu soveltuu lämpöä kestävien ruostumattomasta teräksestä valmistettujen komponenttien valmistukseen, joilla on monimutkainen geometria, sisäiset kohdat, tai suuria poikkileikkauksia.
| Casting -prosessi | Kuvaus | Tyypilliset sovellukset |
| Hiekka Valu | Joustava prosessi, joka sopii suurille ja monimutkaisille komponenteille, suhteellisen alhaisilla työkalukustannuksilla | Uunikomponentit, venttiilirungot, lämmönkestävät kotelot |
| Investointi Valu | Käyttää vahakuvioita ja keraamisia kuoria tuottaakseen monimutkaisia muotoja hyvällä mittatarkkuudella | Monimutkaiset uunin kalusteet, tarkkuus lämmönkestävät komponentit |
| Keskipako- Valu | Käyttää muotin kiertoa sulan metallin levittämiseen, joten se sopii putkimaisille ja sylinterimäisille komponenteille | Säteilevä putki, reformer putket, uunin rullat |
| Kuori Muovaus | Käyttää hartsilla sidottuja hiekkakuoria hyvän pinnan viimeistelyn ja mittojen tasaisuuden saavuttamiseksi | Pienet ja keskikokoiset uunikomponentit ja tarkkuusvalut |
Valun laatu riippuu kontrolloidusta sulatuksesta, kaataminen, muotisuunnittelu, jähmettyminen, ja vikojen ehkäisy.
Prosessi tulee valita komponentin koon mukaan, geometria, metalliseoksen ominaisuudet, ja vaadittu tarkastustaso.
Muodostuminen
Lämmönkestävät ruostumattomat teräkset voivat olla kuumamuovattuja tai kylmämuovattuja, luokasta riippuen, vaadittava geometria, ja materiaalinen kunto.
| Muodostusprosessi | Kuvaus | Keskeiset näkökohdat |
| Kuuma Muodostuminen | Muodostaa materiaalin korkeissa lämpötiloissa muodonmuutoskestävyyden vähentämiseksi | Tyypilliset työlämpötilat vaihtelevat laatujen mukaan; ohjata lämmitystä, muodostumislämpötila, ja sitä seuraava jäähdytys liiallisen raekasvun tai ei-toivotun faasin muodostumisen estämiseksi |
| Kylmä Muodostuminen | Muotoilee materiaalia huoneenlämpötilassa tai lähellä sitä | Austeniittiset laadut voivat kovettua nopeasti, kasvavat muovauskuormat ja halkeiluriski |
| Syvä Piirustus | Valmistaa metallilevystä kupin muotoisia tai onttoja komponentteja | Muovattavat austeniittiset lajit ovat usein sopivia, riippuen materiaalin paksuudesta, työkalu, ja vetosuhde |
| Taivutus | Muodostaa kulmia, käyrät, ja muut profiilit | Tili springbackille, työpaikka, pienin taivutussäde, ja pintavaurioita |
Kuumamuovaukseen, laaja lämpötila-alue, noin 900–1 200 °C, voi olla merkityksellinen tietyille laatuluokille ja toiminnoille, mutta sitä ei pitäisi soveltaa yleisesti.
Hyväksytyn työskentelyalueen on noudatettava tietyn lejeeringin käsittelysuosituksia.
Koneistus
Lämmönkestäviä ruostumattomia teräksiä voi olla vaikea työstää, koska monissa laatulajeissa yhdistyvät suhteellisen korkea lujuus, sitkeys, työpaikka, ja alhainen lämmönjohtavuus.
Leikkauksen aikana syntyvä lämpö voi keskittyä lähelle leikkuureunaa, Nopeutettu työkalun kuluminen.
| Koneistusparametri | Yleinen suositus | Keskeiset näkökohdat |
| Työkalu Materiaali | Pinnoitettu kovametalli; kermetit voivat sopia valittuihin viimeistelytöihin | Valitse työkalulaatu ja pinnoite seoksen ja toiminnan mukaan |
| Leikkaus Nopeus | Noin 60–120 m/min alkureferenssinä tietyille kovametallioperaatioille | Jotkut lämmönkestävät laatuluokat vaativat alhaisempia nopeuksia; noudata työkalusuosituksia ja validoi ehdot |
| Syöttää Aste | Noin 0,1–0,3 mm/kierros lähtökohtana sopiville sorvauksille | Säädä terän geometriaa varten, työkappaleen jäykkyys, pintapinta, ja syvyyden leikkaus |
Leikkaussyvyys |
Roughing: noin 1-3 mm; viimeistely: noin 0,2-0,5 mm | Riippuu komponenttien geometriasta, koneen jäykkyys, työkalun asetukset, ja varastokorvaus |
| Jäähdytysneste | Täytä jäähdytysneste tarvittaessa | Tukee lämmönpoistoa, voitelu, ja lastujen evakuointi |
| Työ Kovettuminen Hallinta | Käytä teräviä työkaluja ja säilytä tasainen syöttö | Vältä pitkäkestoista hankausta, asua, ja toistuva leikkaus kovettuneiden pintojen yli |
Nämä koneistusarvot ovat suuntaa-antavia lähtökohtia eikä yleisparametreja.
Todelliset leikkausolosuhteet tulee määrittää laadun mukaan, koneen kyky, työkalujen valmistajan suosituksia, ja vaadittava pintalaatu.
Hitsaus
Hitsaus voi olla tarpeen, kun lämmönkestävät ruostumattomasta teräksestä valmistetut komponentit sisältävät valmistettuja kokoonpanoja tai hitsattuja liitoksia.
Hitsausprosessissa on otettava huomioon seoksen koostumus, yhteinen suunnittelu, käyttölämpötila, ja lämmön vaikutusalueen mahdolliset vaikutukset.
| Hitsausnäkökulma | Yleinen suositus | Keskeiset näkökohdat |
| Hitsaus Prosessit | Gtaw (Tig), Juontaa (MINULLE), tai SMAW, tarpeen mukaan | Valitse prosessi komponentin paksuuden mukaan, liitoksen geometria, ja tuotantovaatimukset |
| Sauva Metalli | Yhteensopiva täyteaine valittu peruslaadun ja käyttöolosuhteiden mukaan | Esimerkiksi, ER310 voi olla sopiva tiettyihin 310-asteen liitoksiin; vahvistaa pätevän hitsausmenettelyn avulla |
| Esilämmitys | Yleensä ei vaadita monille austeniittisille laaduille | Vaatimukset riippuvat seoksesta, osan paksuus, nivelten rajoitus, ja hyväksytty menettely |
Läpäisylämpötila |
Noin 150 °C:n rajaa voidaan käyttää, jos se on määritelty | Maksimiarvo tulee määrittää hitsausmenettelyn ja materiaalivaatimusten mukaan |
| Jälkihitsaus Lämmitys Hoito | Ei rutiininomaisesti vaadita monille austeniittisille laaduille | Käytä vain arvosanaa, palveluehdot, koodi, tai pätevä menettely vaatii sitä |
| Takaisin Puhdistus | Tarvittaessa argon tai muu määritetty inertti kaasu juurien suojaamiseksi | Auttaa estämään liiallista hapettumista ruostumattoman teräksen hitsien juuripuolella |
Asianmukainen puhdistus, lämmöntuoton ohjaus, täyte-metallin valinta, ja tarkastus ovat välttämättömiä.
Komponenteille, jotka ovat alttiina kovalle korkeille lämpötiloille, hitsausmenetelmän tulee olla pätevä todellisiin seokseen ja käyttöolosuhteisiin.
Lämmönkäsittely
Vaaditun materiaalikunnon määrittämiseksi voidaan käyttää lämpökäsittelyä, palauta korroosionkestävyys tarvittaessa, stabiloi mikrorakennetta, tai korjaa jäännösjännitykset.
Oikea käsittely riippuu metalliseoksen laadusta ja valmistushistoriasta.
| Lämpökäsittelyprosessi | Tyypillinen lämpötila tai tila | Tarkoitus ja huomioita |
| Ratkaisu Hehkutus | Noin 1 040–1 150 °C useille austeniittisille laaduille | Liuottaa karbidit ja palauttaa halutun mikrorakenteen. Nopeaa jäähdytystä vaaditaan, jos laatu ja menettely määräävät |
| Korostaa Helpotus | Luokka- ja menettelykohtaisia | Tarkoitettu korjaamaan jäännösjännitykset tarvittaessa. 300–400 °C:n lämpötilaa ei pidä käsitellä yleisenä jännityksenpoistojaksona |
Stabilointikäsittely |
Noin 850–900 °C tietyille stabiloiduille laaduille, eritelmän mukaan | Käytetään arvosanoja, kuten 321 tai 347 edistää stabilointia titaanin avulla- tai niobiumia sisältävät karbidit |
| Homogenointi | Saattaa sisältää noin 1 100–1 200 °C valituille valuseoksille | Käytetään vain silloin, kun se on tarkoituksenmukaista seoksen ja hyväksytyn menettelyn kannalta; aika ja lämpötila riippuvat valukoostumuksesta ja osan paksuudesta |
Lämpökäsittely on valittava huolellisesti, koska lämpötila on liian korkea, sopimaton pitoaika, tai väärä jäähdytys voi aiheuttaa jyvien kasvua, vääristymä, tai ei-toivottu faasin muodostuminen.
Lämmönkestäviä ruostumattomia teräsosia varten, luokkakohtaiset menettelyt ja hallittu jäähdytys ovat välttämättömiä tasaisten ominaisuuksien ja luotettavan suorituskyvyn saavuttamiseksi korkeissa lämpötiloissa.
6. Lämmönkestävän ruostumattoman teräksen yleiset sovellukset
Lämmönkestävää ruostumatonta terästä käytetään aina, kun komponenttien on säilytettävä hyödylliset ominaisuudet pitkäaikaisen altistuksen aikana korkeille lämpötiloille.
Sopiva laatu riippuu toimintaympäristöstä ja hallitsevasta huononemismekanismista.
| Teollisuus | Tyypilliset komponentit | Tärkeimmät vaatimukset | Arvosanat arvioitavaksi |
| Teollisuus- uuneihin | Lokerot, korit, tuet, hämmentää | Hapettumisenkestävyys ja lämpöstabiilisuus | 309S, 310S, 314, 253 MA |
| Lämmitys hoitoon | Valaisimet, hehkutuslaatikot, vastaa | Lämpöpyöräilyn kestävyys, hapetus, ja vääristymistä | 309S, 310S, 314 |
| Petrokemian käsittely | Uunin sisäosat, säteilevät putket, valitut prosessikomponentit | Korkean lämpötilan lujuus ja ilmakehän yhteensopivuus | 310S, 314, 253 MA; erikoisseoksia tarvittaessa |
| Voima sukupolvi | Lämmölle altistuvat tuet, letkut, valitut uunin komponentit | Virumisenkestävyys ja hapettumisenkestävyys | 310S, 253 MA, muut sovelluskohtaiset arvosanat |
Autoteollisuus |
Pakoputket, äänenvaimentimet, lämpökomponentit | Hapettumisenkestävyys ja kustannusten hallinta | 409 ja valikoituja korkeamman lämpötilan laatuja |
| Sementti ja mineraali käsittely | Uuneihin liittyvät komponentit, kuumakaasulaitteet | Hapettumisenkestävyys ja lämpösyklin kestävyys | 309S, 310S, 253 MA, valitut ferriittiset laadut |
| Metalli käsittely | Uunien kalusteet, vastaa, polttolaitteet | Kuumien kaasujen kestävyys ja mittapysyvyys | 310S, 314, 446, tunnelmasta riippuen |
Nämä arvosanasuositukset ovat arvioinnin lähtökohtia, ei automaattisia hyväksyntöjä.
Esimerkiksi, 253 MA:ta käytetään sovelluksissa, mukaan lukien säteilyputket, pyörivät uunit, lämpökäsittelyastiat, ja sähköntuotantolaitteet, kun taas 409 liittyy ensisijaisesti autojen pakojärjestelmiin.
7. Johtopäätös
Lämmönkestävä ruostumaton teräs on välttämätöntä teollisuuskomponenteille, joiden on toimittava luotettavasti korkeissa lämpötiloissa.
Sen suorituskyky riippuu muustakin kuin nimellislämpötilasta. Seoskemia, mikrorakenne, hapetusvastus, ryömimismäärä, lämmönväsymys, prosessikaasujen yhteensopivuus, ja valmistuksen laatu vaikuttavat kaikki käyttöikään.
Arvosanat kuten 309S, 310S, 314, 253 MA, 409, ja 446 tarjoavat erilaisia kiinteistöjen tasapainoja.
Oikea valinta riippuu siitä, onko hallitseva vaatimus hapettumisenkestävyys, jatkuva kuormitusvoima, lämpösyklin vakaus, tai kestävyys tietylle korkean lämpötilan ilmakehille.
Insinööreille ja ostotiimeille, Luotettavin valintaprosessi alkaa todellisista käyttöolosuhteista ja arvioi materiaalia odotettavissa oleviin vikamekanismeihin nähden.
Valmistussäädöt - mukaan lukien muovaus, hitsaus, lämmönkäsittely, koneistus, ja tarkastus – täytyy sitten säilyttää käytössä vaadittavat ominaisuudet.
Paras lämmönkestävä ruostumaton teräs ei välttämättä ole korkein lämpötilaluokitus.
Se on laatu, joka säilyttää vaaditut ominaisuudet todellisessa käyttöympäristössä koko käyttöiän ajan.
Faqit
Mikä on lämmönkestävän ruostumattoman teräksen enimmäiskäyttölämpötila?
Suurin käyttölämpötila vaihtelee laaduittain. Austeniittiset arvosanat kuten 310 ja 253MA:ta voidaan käyttää 1 100–1 150 °C:ssa.
Ferriittiset arvot kuten 446 voidaan käyttää 1100°C:een asti. Valulaatuja, kuten HW, voidaan käyttää jopa 1 150 °C:ssa.
Mitä eroa on lämmönkestävän ruostumattoman teräksen ja tavallisen ruostumattoman teräksen välillä?
Lämmönkestävät lajikkeet on valmistettu korkeammalla kromipitoisuudella, nikkeli, ja piipitoisuus hapettumista vastustaviksi, hiipiä, ja mikrorakenteen hajoaminen korotetuissa lämpötiloissa. Vakiolaadut on optimoitu korroosionkestävyyteen ympäristön lämpötilassa.
Millä lämmönkestävällä ruostumattomalla teräksellä on paras hapettumisenkestävyys?
Lajit, joissa on korkea kromi- ja piipitoisuus, kuten 314, 253MA, ja 353MA, tarjoavat parhaan hapettumiskestävyyden. Nämä lajikkeet muodostavat suojaavan Cr2O3:n + SiO₂-hilse, joka vastustaa halkeilua.
Millä lämmönkestävällä ruostumattomalla teräksellä on paras virumislujuus?
Austeniittisia laatuja korkealla nikkelipitoisuudella, kuten 310, 330, 253MA, ja Incoloy 800H, tarjoavat parhaan virumislujuuden. Nämä lajikkeet säilyttävät lujuutensa 1 100 °C:n lämpötiloissa.
Voidaanko lämmönkestävää ruostumatonta terästä hitsata?
Kyllä. Austeniittiset teräslajit ovat helposti hitsattavissa GTAW:lla, Juontaa, tai SMAW.
Vähähiiliset ja stabiloidut lajit (ESIM., 310S, 321, 347) ovat suositeltavia hitsattuihin sovelluksiin herkistymisen estämiseksi.
Mikä on ero välillä 309 ja 310 ruostumaton teräs?
309 sisältää 22–24 % Cr ja 12–15 % Ni, maksimi käyttölämpötila 1000°C.
310 sisältää 24–26 % Cr ja 19–22 % Ni, maksimi käyttölämpötila 1100°C. 310 tarjoaa paremman hapettumiskestävyyden ja virumislujuuden.
Mikä on 253MA, ja miksi sitä käytetään?
253MA on austeniittista lämmönkestävää ruostumatonta terästä, jossa on 20–22 % Cr, 10-12 % sisään, 1.4-1,6% Kyllä, ja harvinaisten maametallien lisäyksiä.
Se tarjoaa erinomaisen hapettumiskestävyyden, ryömimismäärä, ja lämpöväsymiskestävyys 1150°C asti.

