I have sat in more quality review meetings about machined die castings than I care to count, and the conversation almost always starts the same way.
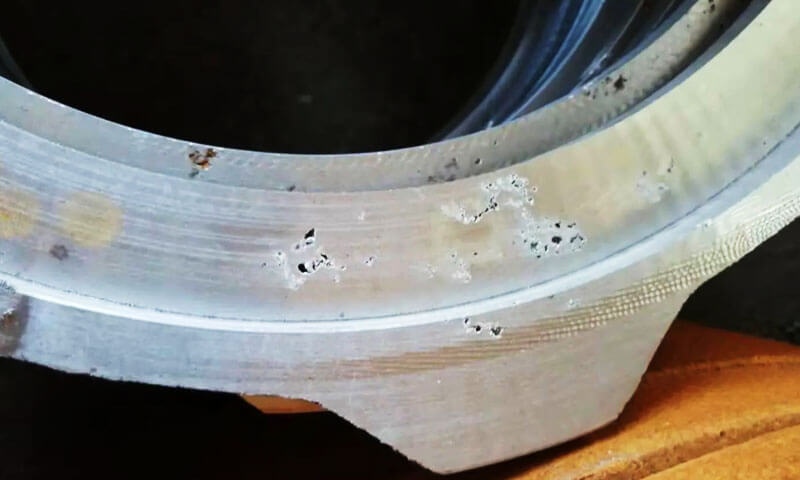
The machining supervisor brings a part to the table, points at a black spot or a small cavity on a freshly milled surface, ja sanoo: “The casting is bad. The CNC is cutting into porosity.”
Ja hän on oikeassa – mutta vain puoliksi oikeassa. CNC ei aiheuttanut vikaa. Se vain paljasti, mitä oli jo castingin sisällä.
Koneistus poisti tiiviin ulkokuoren ja paljasti pinnanalaisen huokoisuuden tai kuonan, joka oli piileskellyt painevalun jälkeen.
Tämä ero ei ole akateeminen. Se määrittää, mihin käytät rahasi. Yritys, joka yrittää ratkaista tämän ongelman CNC-koneella, viettää kuukausia nopeuden ja syöttöjen säätämiseen ja koneistusvarauksiin eikä koskaan poista vikaa.
Yritys, joka ymmärtää sen suunnilleen 95% Näistä vioista syntyy painevaluprosessissa korjaa ongelman lähteellä.
1. Why Porosity and Slag Defects Appear During CNC Machining
Yksi turhauttavimmista laatuongelmista alumiini kuolema havaitsee huokoisuutta tai kuonasulkeumia vasta sen jälkeen CNC -koneistus.
Painevalettu komponentti voi näyttää tiheältä ja hyväksyttävältä sellaisenaan valettuina, vielä jyrsintää, poraus, tai poraus voi paljastaa piilovia vikoja pinnan alla.
Se, mikä alun perin näyttää äänikappaleelta, voi yhtäkkiä kehittää mustia pisteitä, pieniä onteloita, epäsäännölliset kuopat, tai kovien vieraiden aineiden sulkeumia.
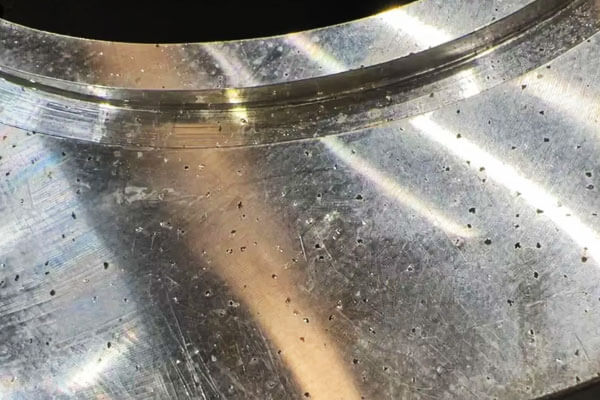
Nämä viat ovat enemmän kuin kosmeettisia ongelmia. Riippuen niiden sijainnista ja vakavuudesta, Ne voivat aiheuttaa:
- Vuoto: Tiivistepinnoille tai sisäseinille paljastunut huokoisuus voi johtaa ilmaan, öljy, tai nestevuoto, mikä tekee komponentista sopimattoman paineenpitäviin sovelluksiin.
- Pintavirheet: Kaasuhuokoset ja sulkeumat näkyvät mustina täplinä, ontelo, tai epätasaiset painaumat koneistuksen jälkeen.
- Työkaluvaurio: Kovat oksidikalvot ja kuonasulkeumat voivat nopeuttaa työkalujen kulumista, aiheuttaa reunan halkeilua, ja heikentää koneistuksen vakautta.
- Mitta- ja laatuongelmat: Viimeistelyn aikana havaitut viat voivat pakottaa lisätarkastuksen, muokata, lajittelu, tai täydellinen osan hylkääminen.
- Korkeammat tuotantokustannukset: Kun viat havaitaan prosessin myöhäisessä vaiheessa, komponenttiin jo investoidut materiaali- ja koneistuskustannukset menetetään.
Painevalu- ja CNC-koneistustekniikan näkökulmasta, ensimmäinen askel on tunnistaa todellinen vika mieluummin kuin muuttaa välittömästi leikkausparametreja.
Kaasuhuokoisuus, kutistuminen huokoisuus, ja kuonasuluilla on erilaiset muodostumismekanismit ja ne vaativat erilaisia korjaavia toimenpiteitä.
2. How to Identify Porosity and Slag Inclusions
Ennen tuotantoprosessin tutkimista, erottaa kaasun huokoisuus, kutistuminen huokoisuus, ja ei-metalliset sulkeumat.
Niiden ulkonäkö koneistuksen jälkeen antaa hyödyllisiä vihjeitä, vaikka pelkkä silmämääräinen tarkastus ei aina pysty toteamaan vian tyyppiä.
Kaasuhuokoisuus
Kaasun huokoisuus muodostuu, kun kaasu jää loukkuun sulaan metalliin täytön tai kiinteytymisen aikana.
Korkeapaineisessa kuolla, onteloon jäänyt ilma, liiallisen irrotusaineen synnyttämä kaasu, ja muut prosessiin liittyvät kaasut voivat sulkeutua metallin jähmettyessä.
Tyypillisiä ominaisuuksia ovat mm:
- Pyöreät tai soikeat ontelot.
- Suhteellisen sileät sisähuokoset.
- Hajautetut huokoset tai paikalliset klusterit, riippuen täyttö- ja tuuletusolosuhteista.
- Pienet mustat täplät tai avoimia onteloita, jotka ilmestyvät jyrsinnän tai porauksen jälkeen.
Kaasuhuokoset ovat erityisen ongelmallisia, kun ne leikkaavat koneistetut tiivistyspinnat, kierrereiät, nestekanavat, tai painetta sisältäviin seiniin.
Kutistuminen huokoisuus
Kutistumishuokoisuus muodostuu, kun metalli ei saa riittävästi nestemäistä syöttöä kompensoimaan tilavuuden supistumista jähmettymisen aikana.
Se esiintyy yleensä paksuissa osissa, lämpökohteet, ja alueet, joissa jähmettymisjakso estää tehokkaan ruokinnan.
Toisin kuin tyypilliset kaasuhuokoset, kutistumisonteloilla on taipumus olla epäsäännöllisen muotoisia ja karkeita, joskus dendriittisiä sisäpintoja. Ne voivat näkyä klusteroituina onteloina tai suurempina onteloina paksuissa osissa.
Tällä erolla on merkitystä, koska kaasunpoistotehokkuuden lisääminen ei yksin ratkaise kutistumishuokoisuutta.
Ratkaisun tulee käsitellä paikallista kiinteytymistä, paineen siirto, kuolin lämpötila, osa geometria, ja ruokintaolosuhteet.
Slag and Oxide Inclusions
Kuonasulkeumat ovat vieraita aineita, jotka ovat jääneet loukkuun valukappaleeseen. Alumiinin painevalussa, nämä viat liittyvät usein oksidikalvoihin, kuona, tulenkestäviä hiukkasia, saastuneita latausmateriaaleja, tai muita ei-metallisia jäämiä.
Tyypillisiä ominaisuuksia ovat mm:
- Epäsäännölliset ontelot tai epäjatkuvat viat.
- Musta, harmaa, tai tummaa materiaalia altistuneen alueen sisällä.
- Kovia hiukkasia tai hauraita sulkeumia, jotka voivat vahingoittaa leikkuureunoja.
- Paikalliset pintavirheet, jotka eivät välttämättä ole sileitä, kaasuhuokosten pyöristetty ulkonäkö.
Oksidikalvot voivat myös taittua sulatteeseen turbulentin käsittelyn ja täytön aikana. Nämä kalvot voivat jäädä valuun ja tulla näkyviin vasta koneistuksen jälkeen.
3. Root Causes of Porosity and Slag in Aluminum Die Castings
Useimmat huokoisuus- ja inkluusio-ongelmat syntyvät sulatuksen aikana, metallin käsittely, täyte, tai kiinteytymistä. CNC-työstö on yleensä tunnistusvaihe eikä lähde.
Hyödyllisen perussyytutkimuksen tulisi kattaa neljä aluetta: sulatuslaatu, painevaluprosessi, komponenttien suunnittelu, ja koneistusstrategia.
Melting and Raw Material Management
Sulan laatu on tärkeä tekijä oksidisulkeutumien ja kaasuun liittyvien vikojen hallinnassa.
Huono latauksen hallinta voi aiheuttaa epäpuhtauksia ennen kuin metalli edes pääsee painevalukoneeseen.
Yleisiä syitä ovat mm:
Excessive or contaminated recycled material
Palautus ja kierrätetty alumiini voivat sisältää öljyä, kosteus, ruoste, maali, pinnoitteet, ja kertyneet oksidikalvot. Toistuva uudelleensulatus lisää hapettumisen ja saastumisen mahdollisuutta.
Jos likaiset palautukset veloitetaan ilman asianmukaista valmistelua, ei-metallisia jäämiä voi päästä sulatteeseen.
Inadequate degassing and melt cleaning
Sula alumiini voi imeä vetyä, jotka voivat muodostaa kaasuhuokoisuutta jähmettymisen aikana.
Jos kaasunpoisto on riittämätön, vetypitoisuus voi jäädä liian korkeaksi. Epätäydellinen kuoriminen ja huono sulatuspuhdistus voivat myös jättää oksidikalvoja ja kuonaa nestemäiseen metalliin.
Poor refining-agent control
Virheellinen jauhatusaineen valinta, riittämätön hoitoaika, tai riittämätön prosessinohjaus voi heikentää sulatteen puhdistuksen tehokkuutta.
Hoidon jälkeen, riittämätön laskeutumisaika saattaa myös mahdollistaa suspendoituneiden inkluusioiden jäämisen siirrettävään metalliin.
Mixed alloy grades
Eri alumiiniseoslaatujen lataaminen yhdessä ilman asianmukaista erottelua voi muuttaa kemiallista koostumusta ja saada sulatteen putoamaan vaaditun spesifikaation ulkopuolelle.
Seosten sekoittaminen voi myös aiheuttaa epäpuhtauksia, joita ei voida korjata yksinkertaisesti CNC-työstyksellä tai tavallisella kaasunpoistolla.
Tästä syystä, maksun jäljitettävyys, kierrätysmateriaalien tarkastus, sulatuskäsittelytietueita, ja kemiallisen koostumuksen tarkastuksen tulisi olla osa rutiininomaista painevalun laadunvalvontaa.
Die Design and Die-Casting Process Parameters
Kaasun huokoisuuteen vaikuttaa voimakkaasti onteloiden täyttö ja tuuletus. Korkeapaineisessa kuolla, sulaa alumiinia pääsee onteloon suurella nopeudella.
Jos täyttökuvio on epävakaa tai ilma ei pääse poistumaan tehokkaasti, kaasu voi jäädä loukkuun valukappaleen sisään.
Pääasiallisia vaikuttavia tekijöitä ovat mm:
| Prosessitekijä | Kuinka se aiheuttaa vikoja | Suositeltu ohjaus |
| Huono portin ja juoksun suunnittelu | Epävakaa metallivirtaus saa aikaan turbulenssia ja ilmasulkua | Optimoi portin sijainti, juoksijan geometria, ja täyttöjärjestys |
| Riittämätön tuuletus | Ilma ja prosessikaasut jäävät loukkuun onteloon | Tarkista ja puhdista tuuletusaukot, ylivuotokanavat, ja tuuletusaukot |
| Virheellinen hidas-nopea-siirtymä | Ennenaikainen nopea täyttö voi aiheuttaa turbulenssia ja oksidikalvon taittumista | Optimoi laukausprofiili ja siirtymäkohta kokeilujen avulla |
| Liiallinen irrotusaine | Vesi ja haihtuvat komponentit muodostavat kaasua koskettaessaan kuumaa suulaketta | Levitä ohut, tasainen ruiskutus- ja kontrollipitoisuus ja levitysmäärä |
Excessive plunger lubricant |
Ylimääräinen voiteluaine voi hajota ja muodostaa kaasua tai hiilipitoisia jäämiä | Ohjaa voiteluaineen annostusta ja levityksen sakeutta |
| Riittämätön tehostus | Paine ei välttämättä kompensoi riittävästi jähmettymisen kutistumista | Tarkista tehostuspaine, ajoitus, ja paineensiirto |
| Tukkeutuneita tuuletusaukkoja tai kerääntyneitä kerrostumia | Ilmanpoistoteho heikkenee peräkkäisten tuotantojaksojen aikana | Aseta säännölliset puhdistus- ja huoltovälit |
Yksi kohta ansaitsee erityistä huomiota: siirtyminen hitaasta nopeaan laukaukseen. Jos nopea ruiskutus alkaa liian aikaisin, etenevä metallietu voi muuttua epävakaaksi, luoden turbulenssia ja ottamalla mukaan ilma- tai oksidikalvoja.
Jos siirto tapahtuu liian myöhään, ontelo ei ehkä täyty kunnolla. Oikea asetus riippuu valugeometriasta, metalliseos, kone, ja muotin suunnittelu; se olisi vahvistettava täyttöanalyysin ja tuotantokokeiden avulla yleisen aseman soveltamisen sijaan.
Myös tehostuspaine on arvioitava oikein. Paineen umpimähkäinen lisääminen ei poista onteloon jo jäänyt kaasua.
Sitä käytetään ensisijaisesti parantamaan metallin syöttöä ja vähentämään kutistumiseen liittyviä vikoja, joissa paine voidaan siirtää tehokkaasti.
Product Design and Wall-Thickness Distribution
Komponenttien geometrialla on suora vaikutus huokoisuuden muodostumiseen. Suuret erot seinämänpaksuuksissa luovat epätasaisia jäähdytysnopeuksia ja paikallisia kuumia kohtia.
Paksut osat pysyvät yleensä nestemäisinä pidempään kuin ohuet osat. Jos ympäröivä metalli jähmettyy ensin ja rajoittaa syöttöä, Paksummalle alueelle voi muodostua kutistumisonteloita.
Muita suunnitteluun liittyviä riskejä ovat mm:
- Äkilliset seinämänpaksuuden muutokset: Äkilliset muutokset poikkileikkauksen paksuudessa voivat aiheuttaa epätasaista jähmettymistä ja paikallista kutistumista.
- Liian paksut pomot: Väkevä lämpömassa lisää kutistumishuokoisuuden riskiä.
- Tiheät kylkirakenteet: Tiiviisti sijaitsevat rivat voivat vaikeuttaa metallin virtausta ja vaikeuttaa tuuletusta.
- Suljetut tai huonosti tuuletetut ontelot: Loukkuun jäänyt ilma on vaikeampi poistaa täytön aikana.
Jos mahdollista, suunnittelijoiden tulisi käyttää tasaisempia seinäpaksuuksia, sujuvammat siirtymät, ja sopiva rivan geometria.
Portti, ylivuoto, ja tuuletusaukkojen paikat tulee myös ottaa huomioon muotin suunnittelussa, erityisesti komponenteille, joilla on kriittisiä koneistettuja pintoja tai painetiiviitä vaatimuksia.
CNC -koneistus: Why Defects Become Visible
CNC-työstö on usein paikka, jossa piilotetut valuvirheet tulevat näkyviin. Valettu pinta voi pysyä ehjänä, vaikka huokoset tai sulkeumat olisivat juuri pinnan alla.
Kun työstötyökalu poistaa ulkokerroksen, nämä viat paljastuvat.
Useat koneistukseen liittyvät tekijät vaikuttavat vikojen altistumisen todennäköisyyteen ja vakavuuteen.
Excessive machining allowance
Jos koneistusvara on tarpeettoman suuri, leikkuutyökalu voi tunkeutua syvemmälle valuun ja paljastaa pinnan huokoisuuden.
Tämä ei tarkoita, että lisäyksen vähentäminen poistaisi vian; se muuttaa vain sitä, kuinka paljon materiaalia poistetaan ja mitkä sisäiset alueet paljastuvat.
Large cutting depth during roughing
Voimakkaat rouhintaleikkaukset voivat paljastaa olemassa olevat huokoset ja saattaa aiheuttaa pinnan lähellä olevaa onteloa ympäröivän heikon materiaalin irtoamisen.
Tämä voi saada vian näyttämään suuremmalta tai epäsäännöllisemmältä. Kuitenkin, leikkaussyvyys ei ole alkuperäinen syy sisäiseen huokoisuuteen.
Severely defective incoming castings
Kun valukappaleessa on laajaa pinnan alla olevaa huokoisuutta tai sulkeumia, jopa normaali koneistus voi paljastaa vikoja. Sellaisissa tapauksissa, karan nopeuden tai syöttönopeuden muuttaminen ei ratkaise taustalla olevaa ongelmaa.
Hard oxide and slag particles
Ei-metalliset sulkeumat voivat olla kovempia tai hankaavampia kuin ympäröivä alumiinimatriisi.
Kun työkalu kohtaa nämä hiukkaset, leikkuureunat voivat halkeilla tai kulua ennenaikaisesti, vaikuttaa pinnan laatuun ja työkalun käyttöikään.
Koneistusryhmän tulee siksi työskennellä painevalutoimittajan kanssa realististen työstövarausten määrittämiseksi, määrittää kriittiset työstöalueet, ja arvioida valun laatu ennen tuotannon aloittamista.
4. How to Eliminate Porosity and Slag: Die-Casting Process Improvements
Tehokkain tapa hallita huokoisuutta ja kuonaa on korjata viat niiden lähteellä – painevaluprosessissa..
Parannuksissa tulisi keskittyä kolmelle alueelle: sulatuslaatu, ruiskutusparametrit, ja muotin suunnittelu tehokkaalla tuuletusjärjestelmällä.
Improve Melting and Raw Material Management
Sulan puhtaus vaikuttaa suoraan oksidisulkeutumien ja kaasuun liittyvien vikojen muodostumiseen.
Huonosti hoidettu kierrätetty alumiini, riittämätön kaasunpoisto, ja epätäydellinen kuonanpoisto voi viedä epäpuhtauksia valuun.
Keskeisiä valvontatoimenpiteitä ovat mm:
- Ohjaa kierrätysmateriaalia: Pidä palautusten osuus ennallaan ≤30 % prosessin ohjauksen kohteena, seoksen ja materiaalin laatuvaatimukset.
Öljyinen, märkä, tai ruosteinen romu tulee esikäsitellä kunnolla, esilämmitetty, ja kuivattu ennen lataamista. - Vahvista sulakaasun poistoa: Käytä pyörivää kaasunpoistoa argonilla tai typellä riittävän käsittelyajan saamiseksi liuenneen vedyn vähentämiseksi sulassa alumiinissa.
- Tarkkaile sulakaasupitoisuutta: Suorita säännölliset alipainetestit (RPT) arvioida sulatteen laatua ja varmistaa kaasunpoiston tehokkuuden.
- Paranna kuonanpoistoa: Kuori sula alumiini huolellisesti ennen kuin siirrät sen painevalukoneeseen. Jalostuksen jälkeen, anna riittävästi asettumisaikaa, jotta sulkeumat voivat nousta ja erottua.
- Asenna keraamiset suodattimet: Siellä missä porttijärjestelmä sen sallii, käytä keraamisia suodatinelementtejä jako- tai metallinsiirtojärjestelmässä oksidikalvojen ja ei-metallisten sulkeumien vangitsemiseksi ennen kuin ne pääsevät onteloon.
Optimize Die-Casting Parameters
Väärät ruiskutusasetukset voivat aiheuttaa turbulenttia täyttöä, ilman juuttuminen, ja epävakaa metallivirtaus. Voimistuspaine ja ajoitus vaikuttavat myös paksumpien osien kutistumiseen.
Seuraavat parametrit tulee tarkistaa:
- Viive nopean kytkentäpisteen kytkentään: Optimoi siirtyminen hitaasta ruiskutuksesta nopeaan estääksesi ennenaikaisen nopean metallivirtauksen ja liiallisen turbulenssin.
- Ohjaa nopeaa täyttönopeutta: Säädä pikakuvauksen nopeutta vähentääksesi pyörteiden muodostumista ja ilman mukana kulkeutumista samalla, kun onkalot täyttyvät kokonaan.
- Optimoi tehostus: Lisää tehostuspainetta tarvittaessa ja lyhennä liiallista tehostamisviivettä parantaaksesi syöttöä raskaissa osissa ja vähentääksesi kutistumishuokoisuutta.
- Ohjaussuuttimen irrotusaine: Vähennä liiallista levitystä ja säilytä ohuena, yhtenäinen, sumutettu ruiskutus. Liikaa irrotusainetta, varsinkin jos se sisältää ylimääräistä kosteutta, voi muodostaa kaasua ontelon sisällä.
- Vähennä männän voiteluainetta: Käytä vain tarvittavaa määrää, jotta liiallinen voiteluaine ei pääse haaleen holkkiin ja lisää kaasun muodostumista tai mustia jäämiä.
Prosessin säädöt on validoitava kontrolloiduilla tuotantokokeilla.
Ruiskutusnopeuden tai tehostuspaineen umpimähkäinen lisääminen voi aiheuttaa muita vikoja, joten jokainen parametri on arvioitava suhteessa todelliseen valugeometriaan ja täyttökäyttäytymiseen.
Improve Die Design and Venting
Jopa puhtaalla sulalla alumiinilla ja vakaalla ruiskutusparametrilla, riittämätön tuuletus voi jättää ilmaa loukkuun onteloon. Muottien huolto ja porttijärjestelmän optimointi ovat siksi tärkeitä.
- Huolla tuuletuskanavat: Puhdista tuuletusaukot ja tuuletustulpat säännöllisin väliajoin alumiinikertymien ja hiilikerrostumien poistamiseksi.
Tukkeutuneet tai vaurioituneet tuuletusaukot tulee korjata tai vaihtaa tehokkaan kaasunpoiston palauttamiseksi. - Optimoi ylivuotosuunnittelu: Suurenna olemassa olevia ylivuotoja tai lisää tarvittaessa uusia kylmämetallin keräämiseksi, oksidijäämät, ja muut epäpuhtaudet.
Sijoita ne ohjaamaan ei-toivottua materiaalia kohti keksejä ja ylivuotoalueita, jotka poistetaan leikkaamisen aikana. - Paranna juoksijan geometriaa: Säädä kiskon ja portin rakenne välttääksesi suorat metalliiskut, äkillisiä virtauksen muutoksia, ja liiallinen turbulenssi ontelon täytön aikana.
- Arvioi tyhjiöpainevalu: Korkean eheyden komponenteille, joilla on tiukat ilmatiiviys- tai tiiviysvaatimukset, harkitse tyhjiöavusteista painevalua.
Vähentämällä onteloon jääneen ilman määrää, se voi merkittävästi alentaa kaasun huokoisuutta ja parantaa sisäistä valulaatua.
Insinöörien prioriteetti: Aloita sulatteen laadusta ja prosessiparametrien hallinnasta, käsittele sitten tuuletus- ja porttiongelmat.
Vaativille painetiiviille komponenteille, tyhjiöpainevalu voi tarjota lisätason prosessin hallintaa.
5. CNC Machining Strategies to Reduce Defect Exposure and Scrap
Painevalussa parannuksia ei voida toteuttaa välittömästi, CNC-prosessi voi auttaa hillitsemään laatuhäviöitä.
Tavoitteena on välttää tarpeetonta materiaalin poistoa, tunnistaa vialliset aihiot ajoissa, ja estää viallisia komponentteja kuluttamasta koko työstösykliä.
On tärkeää asettaa oikeat odotukset: nämä toimenpiteet vähentävät altistumista vioille ja loppupään romulle; ne eivät poista sisäisiä valuvirheitä.
Optimize Machining Allowance
Tarkista jokaisen kriittisen pinnan työstövara. Kun piirustus ja toiminnalliset vaatimukset sen sallivat, Vältä tarpeettoman suuria massanpoistoa, joka tunkeutuu vaadittua syvemmälle valuun.
Esimerkiksi, jos painevaletussa venttiilirungossa tai pumpun pesässä on kriittinen tiivistyspinta, koneistusvarasta tulee sopia suunnittelun kanssa, valettava, ja CNC-tiimit.
Ylityksen pienentäminen ilman valumittojen ja pinnan kunnon vahvistamista voi aiheuttaa muita ongelmia, kuten riittämätön siivous, mittojen poikkeavuus, tai jäljelle jäänyt valettu iho.
Oikea lähestymistapa on luoda vara, joka poistaa luotettavasti vaaditun pintakerroksen ja minimoi turhan tunkeutumisen valuun.
Use a Staged Machining Sequence
Vältä ylimääräisen materiaalin poistamista yhdellä raskaalla leikkauksella, varsinkin kun koneistusvyöhykkeiden tiedetään sisältävän pintaa lähellä olevaa huokoisuutta.
Hallittu sekvenssi on:
- Karkea koneistus: Poista pääkoneistusvara ja tarkkaile paljaita vikoja ja työkalun käyttäytymistä.
- Välitarkastus: Tarkista kriittiset pinnat rouhtamisen jälkeen, ennen kuin investoi aikaa viimeistelytoimintoihin.
- Puoliviimeistely ja viimeistely: Jatka vain, kun komponentti täyttää sovitut hyväksymiskriteerit.
Korkean riskin komponenteille, ota käyttöön tarkastusportti karkean koneistuksen jälkeen.
Osat, joiden huokoisuus tai sulkeumia ei ole hyväksyttävää, voidaan sitten hylätä ennen viimeistelyä, poraus, kierre, tai muita lisäarvoa tuottavia toimintoja.
Tämä lähestymistapa on erityisen hyödyllinen monimutkaisissa koteloissa, venttiilirungot, pumppukomponentit, ja muut valut, joissa on useita koneistustoimintoja.
Inspect Incoming Castings Before CNC Processing
Saapuva tarkastus on yksi tehokkaimmista tavoista estää viallisten aihioiden pääsy kalliisiin työstökiertoihin.
Riippuen komponenttien geometriasta ja laatuvaatimuksista, tarkastusmenetelmiä voivat olla:
- Visuaalinen tarkastus: Tunnista pinnan halkeamat, kylmä sulkeutuu, paljastuneet huokoset, ja ilmeisiä valuvirheitä.
- Röntgenradiografia: Tunnista sisäinen huokoisuus ja sulkeumat valun sopivissa osissa.
- Tietokonetomografia (CT): Anna yksityiskohtaisempia kolmiulotteisia tietoja sisäisistä vioista, erityisesti monimutkaisille tai arvokkaille komponenteille.
- Leikkaus ja metallografinen tutkimus: Tarkista vian tyyppi, koko, jakelu, ja sijainti tuhoavan näytteenoton avulla.
Esimerkiksi, kun erää alumiinista painevalettua koteloa muodostuu toistuvasti huokoset koneistettujen asennusreikien ympärille, Röntgentarkastus tai kohdennettu leikkaus voi auttaa määrittämään, onko vikoja jo saapuvissa aihioissa.
Jos vikojen määrä on liian suuri, Erä tulisi säilyttää arviointia varten sen sijaan, että se lähetetään suoraan CNC-tuotantoon.
Tarkastustiheyden tulee perustua valuriskiin, toimittajan suorituskyky, erän historia, ja asiakkaiden vaatimukset.
Radiografinen tarkastus ei ole automaattisesti tarpeen jokaiselle komponentille, mutta se on arvokasta, kun sisäinen eheys vaikuttaa suoraan tuotteen toimintaan.
Select Tools for Machining Aluminum with Inclusions
Alumiini on yleensä helppo työstää, mutta oksidikalvot ja kovat ei-metalliset sulkeumat voivat aiheuttaa paikallisia työkaluvaurioita.
Kun leikkuureuna kohtaa nämä hiukkaset, se voi kohdata nopeutettua hankausta, mikrosirutusta, tai epävakaat leikkausvoimat.
Käytä sopivia kovametallityökaluja, joilla on sopiva kulutusta kestävä laatu ja huippuluokan geometria.
Työkalun valinnassa tulee huomioida myös alumiinin tarttuvuus, sirun evakuointi, leikkausnopeus, syöttönopeus, ja jäähdytysnestestrategia.
Jos työkalu vaurioituu toistuvasti samassa työstökohdassa, Älä oleta, että leikkausparametrit ovat ainoa ongelma.
Tarkasta koneistettu pinta ja, Jos mahdollista, tarkasta valun poikkileikkaus kovien sulkeumien varalta.
6. Tarkastus ja laadunvalvonta: Closing the Loop Between Casting and CNC
Luotettava ratkaisu vaatii muutakin kuin yksittäisten vikojen korjaamista. Painevalu- ja CNC-tiimit tarvitsevat yhteisen tarkastus- ja jäljitettävyysjärjestelmän, jotta koneistustuloksia voidaan käyttää alkuvaiheen prosessin parantamiseen.
Inspect the First Machined Part Carefully
Ensimmäinen koneistettu komponentti on tarkastettava perusteellisesti silmämääräisesti, varsinkin ympärillä:
- Tiivistyspinnat ja tiivisteiden kosketuspinnat.
- Poratut ja kierretyt reiät.
- Ohuet seinät ja paikallisesti paksut osat.
- Nestekanavat ja painetta sisältävät alueet.
- Asennuspinnat ja muut kriittiset toiminnalliset pinnat.
Kiinnitä erityistä huomiota pieniin mustiin pisteisiin, avoimet ontelot, epäsäännölliset kuopat, ja paljastuneet sulkeumat. Vika, joka näyttää vähäiseltä ei-toimivalla pinnalla, voi olla kelpaamaton tiivistepinnassa.
Use Sectioning to Identify the Actual Defect
Kun huokoisuutta tai kuonaa ilmenee tuotannon aikana, valitse edustavat vialliset komponentit poikkileikkausanalyysiä varten.
Tarkista vian muoto, sisäpinta, sijainti, ja ympäröivä materiaali.
Tämä auttaa erottamaan kaasuhuokoisuuden kutistumisonteloista ja ei-metallisista sulkeumuksista.
Havainnot tulee ilmoittaa painevalutiimille ja ilmoittaa tarkka komponentin sijainti ja koneistussyvyys, jossa vika ilmeni.
Esimerkiksi, jos vikoja ilmenee toistuvasti lähellä metallin täyttöpolun päätä, tutkimuksen tulisi keskittyä täyttökäyttäytymiseen, tuuletus, ja ylivuototehokkuus.
Jos epäsäännölliset kutistumisontelot keskittyvät paksujen ulkonemien ympärille, paikalliset jähmettymis- ja voimistumisolosuhteet ansaitsevat tarkempaa huomiota.
Establish Defect Mapping and Batch Traceability
Älä kirjaa vikoja vain "huokoisuudeksi" tai "mustiksi pisteiksi". Kirjaa ylös, missä ne esiintyvät, kuinka usein ne ilmestyvät, ja mihin tuotantoeriin se vaikuttaa.
Hyödyllinen vikarekisteri tulee sisältää:
| Tiedot | Tarkoitus |
| Komponenttinumero ja valuerä | Tunnista vaikuttaneet tuotantoerät |
| Koneistettu pinta ja vian paikka | Selvitä, keskittyvätkö viat tietyille alueille |
| Työstösyvyys ja -vara | Määritä, kuinka paljon materiaalia poistettiin ennen altistusta |
| Virheellinen ulkonäkö ja mitat | Tukee luokittelua ja vakavuuden arviointia |
| Painevalukone ja prosessiparametrit | Tunnista mahdolliset prosessiin liittyvät mallit |
| Sulaerä- ja materiaalitiedot | Tutki kontaminaatiota ja sulatteen laadun vaihtelua |
| CNC kone, työkalu, ja vaihtaa | Tarkista, korreloivatko viat koneistusolosuhteiden kanssa |
Nämä tiedot auttavat erottamaan yksittäisen materiaaliongelman toistuvasta prosessiongelmasta. Vielä tärkeämpää, se tarjoaa todisteita korjaavista toimenpiteistä sen sijaan, että luottaisi oletuksiin.
7. Practical Troubleshooting: A Step-by-Step Validation Process
Kun koneistettu alumiinivalu kehittää huokoisuutta tai kuonaa, jäsennelty tutkimus on tehokkaampaa kuin koneen asetusten muuttaminen satunnaisesti.
Askel 1: Section the defective component
Leikkaa edustava vika läpi ja tutki sen morfologiaa. Tunnista, onko kyseessä todennäköisesti kaasuhuokoisuus, kutistuminen huokoisuus, tai ei-metallinen inkluusio.
Askel 2: Check the defect location
Vertaa vian sijaintia valugeometriaan, portin ja ylivuotoasettelu, paksuseinäiset alueet, ja CNC-työstösyvyys.
Askel 3: Review melt quality and shot parameters
Tarkista latausmateriaalin kunto, kaasunpoisto kirjaa, sulattaa puhtautta, laukauksen siirtymäasento, irrotusaineen sovellus, ja tehostusasetukset.
Askel 4: Run a controlled production trial
Säädä valittuja parametreja ja luo koeerä. Pidä muut tärkeät olosuhteet vakaina, jotta jokaisen muutoksen vaikutus voidaan arvioida.
Askel 5: Inspect the machined results
Vertaa vikojen taajuutta ja jakautumista CNC-työstön jälkeen, ei vain valettujen osien visuaalista tilaa.
Askel 6: Modify the die or evaluate vacuum assistance if necessary
Jos parametrien ja sulatteen laadun parannukset eivät ole riittäviä, tutkia tuuletusta, ylivuoto, ja porttimuutokset. Vaativiin ilmatiiviyssovelluksiin, arvioi tyhjiöpainevalu.
Tärkeintä on varmistaa parannukset käyttämällä koneistettujen osien tuloksia. Valu, joka näyttää paremmalta ennen koneistusta, ei välttämättä ole vapaa pinnan alla olevista vioista.
8. Common Mistakes When Dealing with Die-Casting Porosity and Slag
Useat vianetsintätavat voivat vaikuttaa kohtuullisilta, mutta ne eivät usein ratkaise todellista syytä.
Mistake 1: Changing Only CNC Speed and Feed
Karan nopeuden säätö, syöttönopeus, tai leikkaussyvyys voi vaikuttaa pinnan laatuun, työkalujen kuluminen, ja tapa, jolla olemassa oleva vika paljastetaan.
Kuitenkin, nämä muutokset eivät voi poistaa kaasuhuokosia tai oksidisulkeumia, jotka on jo upotettu valuun.
Jos vikoja esiintyy toistuvasti samoilla alueilla, tutkia valuprosessia sen sijaan, että luottaisit CNC-parametrien säätöihin.
Mistake 2: Increasing Machining Allowance to Remove All Porosity
Työstövaran lisääminen ei takaa huokosten häviämistä.
Pintahuokoisuus voi ulottua syvemmälle komponenttiin, ja suuremman materiaalin poistaminen voi paljastaa lisäonteloita tai vaarantaa vaaditun seinämän paksuuden.
Työstövara tulee määrittää valukyvyn mukaan, piirustusvaatimukset, ja kriittisten toiminnallisten pintojen sijainti – ei toistuvasti lisäämällä massan poistoa sisäisten vikojen etsimiseksi.
Mistake 3: Ignoring Recycled-Material Quality
Suurten määrien huonosti hallittua kierrätettyä alumiinia käyttö voi aiheuttaa öljyä, kosteus, oksidikalvot, ja muut epäpuhtaudet sulatteeseen.
Jos latausmateriaalin hallinta pysyy ennallaan, kuonaan liittyvät viat voivat toistua myös CNC-toimintojen säätöjen jälkeen.
Kierrätysmateriaalia tulee hallita seosten erottelulla, puhtausvaatimukset, valmistelumenettelyt, ja sulatteen laadun tarkastus.
Mistake 4: Treating All Internal Cavities as Gas Porosity
Kaasuhuokoisuus, kutistuminen huokoisuus, ja sulkeumat ovat eri syitä. Saman korjaavan toimenpiteen soveltaminen kaikkiin kolmeen hukkaa tuotantoaikaa.
Esimerkiksi, parempi kaasunpoisto voi vähentää vetyyn liittyvää kaasuhuokoisuutta, mutta se ei korjaa huonosti syötettyä paksua osaa.
Samalla tavalla, tuuletuksen parantaminen ei poista sulatteessa jo olevia oksidisulkeumia.
Oikea luokittelu on tehtävä ennen prosessin säätöä.
9. Short-Term Containment vs. Long-Term Defect Prevention
Kaikki painevaluoperaatiot eivät voi välittömästi muuttaa työkalujaan tai asentaa tyhjiölaitteita.
Käytännön parannussuunnitelmassa tulisi erottaa välitön eristäminen pysyvistä korjaavista toimista.
| Parannusvaihe | Suositellut toimet | Päätavoite |
| Lyhytaikainen eristys | Vähennä tarpeetonta työstövaraa, jos se on hyväksytty, tarkasta saapuvat aihiot, ja ottaa käyttöön karkeakoneistuksen tarkastus | Estä viallisia valukappaleita kuluttamasta koko CNC-sykliä |
| Keskipitkän aikavälin parannus | Tehosta kaasunpoistoa ja kuonanpoistoa, optimoida laukauksen siirtymä ja irrotusainesovellus, puhdista tuuletusaukot ja ylivuotot | Vähennä kaasun huokoisuutta ja inkluusiovirheitä valuvaiheessa |
| Pitkäaikainen ehkäisy | Paranna portti- ja ylivuotosuunnittelua, toteuttaa tyhjiöpainevalua, jos se on perusteltua, ja ottaa käyttöön tiukat panosmateriaalin valvonnat | Paranna sisäistä valun eheyttä ja tuotannon yhtenäisyyttä |
Esimerkiksi, alumiiniventtiilirunkoja valmistava valmistaja voi aluksi ottaa käyttöön röntgennäytteenoton ja tarkastusportin karkean työstön jälkeen vuotojen aiheuttaman romun vähentämiseksi.
Rinnakkain, painevaluryhmä voi optimoida sulakäsittelyn ja tuuletuksen.
If the required airtightness level still cannot be achieved consistently, the manufacturer may need to redesign the gating and overflow system or evaluate vacuum-assisted die casting.
This layered approach controls immediate losses while addressing the root cause.
10. How to Build a More Reliable Die Casting and CNC Machining Process
Porosity and slag defects cannot be controlled effectively when die casting and CNC machining operate as isolated processes.
The casting supplier may focus on filling and solidification, while the machining team focuses on dimensions and surface finish. Yet the quality of the final machined component depends on both.
A more reliable manufacturing process should establish shared controls:
- At the design stage: Identify critical machined surfaces, sealing areas, pressure-containing walls, and acceptable internal defect limits.
- During die casting: Control melt cleanliness, hydrogen content, täytön vakaus, tuuletus, tehostaminen, and die maintenance.
- Before machining: Verify incoming casting quality according to component risk and customer requirements.
- CNC -koneistuksen aikana: Use validated machining allowances, controlled cutting sequences, and intermediate inspection for high-risk features.
- Koneiston jälkeen: Inspect critical surfaces and functional features, including pressure or leak testing where required.
- For continuous improvement: Feed defect-location data and machining inspection results back to the die-casting process.
The acceptance criteria should also distinguish between different applications. A cosmetic housing, a structural bracket, and a pressure-tight valve body do not have the same tolerance for internal porosity.
Defect limits should be defined according to function, komponenttien geometria, applicable standards, ja asiakkaiden vaatimukset.
11. Johtopäätös
Porosity and slag exposed during CNC machining are usually symptoms of problems originating in aluminum melting, metallin käsittely, täyte, tuuletus, tai kiinteytymistä.
CNC machining makes these defects visible, but changing cutting parameters alone cannot eliminate their root causes.
Valmistajille, the most effective strategy is to improve melt cleanliness, control gas content, optimize injection parameters, maintain venting systems, and review gating and overflow design.
CNC-side measures—including optimized machining allowances, staged material removal, incoming inspection, and suitable tooling—help reduce scrap and prevent defective parts from progressing through the production line.
The most reliable results come from integrating die casting and CNC machining into one quality-control system.
At Langhe, Valulaadun ja koneistussuorituskyvyn yhdessä hallinta on välttämätöntä tarkkojen alumiinikomponenttien, joiden mitat ovat tasaiset, valmistuksessa, luotettavat tiivistyspinnat, ja luotettava palvelusuorituskyky.
Faqit
How do I distinguish porosity from slag?
Leikkaa viallinen osa. Huokoisuusontelot ovat pyöreitä tai soikeita ja niissä on sileät sisäseinämät.
Kuonan ontelot ovat epäsäännöllisiä ja sisältävät mustaa tai harmaata oksidia tai kuonamateriaalia. Kuona aiheuttaa myös työkalun halkeilua ja kiihtyvää kulumista.
What causes gas porosity in die castings?
Kaasun huokoisuus johtuu loukkuun jääneestä ontelokaasusta, varhainen nopea siirtyminen, liiallinen täyttönopeus, liikaa muotinirrotusainetta tai mäntäöljyä, ja tuuletusaukot tukossa. Riittämätön tehostuspaine voi aiheuttaa kutistumishuokoisuutta raskaissa osissa.
Will increasing the machining allowance remove the porosity?
Ei. Korvauksen korottaminen yleensä pahentaa tilannetta, koska syvempi leikkaus ulottuu syvemmälle valukappaleeseen, jossa huokoisuus on todennäköisempää. Lisää onteloita paljastuu ja romun määrä nousee.
What is the most effective single measure for leak-critical castings?
Tyhjiöpainevalu. Se vähentää olennaisesti kaasun huokoisuutta ja on edullinen lähestymistapa korkean eheyden saavuttamiseksi, vuotokriittiset osat.