

مقدمه
پردازش سطح فلزات یکی از مهم ترین رشته ها در مهندسی مواد است, تولید, و طراحی صنعتی.
یک جزء فلزی به ندرت تنها با آلیاژ پایه آن مورد قضاوت قرار می گیرد.
عملکرد آن در سرویس اغلب با وضعیت سطح آن تعیین می شود: چگونه در برابر خوردگی مقاومت می کند, چگونه نور را منعکس یا جذب می کند, چگونه اصطکاک را کنترل می کند, چگونه به پوشش ها می چسبد, چگونه سایش را تحمل می کند, و چگونه برای کاربر نهایی به نظر می رسد.
از نظر عملی, درمان سطح پل بین فلز خام و محصول کاربردی است.
همون فولاد, الومینیوم, مس, منیزیم, یا قطعه تیتانیومی بسته به انفجار آن می تواند بسیار متفاوت عمل کند, صیقلی, بوی, روکش دار, اکسید شده, اسپری شده, روکش شده, یا با یک فیلم سرامیک مانند رسوب می کند.
به همین دلیل, درمان سطح یک فکر بعدی زیبایی نیست. این یک تصمیم مهندسی اصلی است.
در این مقاله شانزده روش پرکاربرد سطح فلزی ارائه می شود, توضیح اصول آنها, منطق عملکرد, مزایا, محدودیت ها, و برنامه های معمولی.
هدف فقط تعریف هر فرآیند نیست, بلکه نشان دهد که چگونه این فرآیندها در منطق گسترده تر دوام قرار می گیرند, تولید, و ارزش محصول.
درمان سطوح فلزی چیست؟
فلزی درمان های سطحی رجوع به یک سری از فیزیکی شود, شیمیایی, یا فرآیندهای الکتروشیمیایی که سطح مواد فلزی را برای بهبود عملکرد آنها اصلاح می کنند, عمل, یا ظاهر - بدون تغییر خواص حجیم فلز پایه.
اهداف اصلی تیمارهای سطحی سه مورد است: حفاظت, افزایش, وت سفارشی سازی.
حفاظت هدف اولیه است: عملیات سطحی مانعی بین بستر فلزی و محیط خارجی ایجاد می کند, جلوگیری یا کاهش سرعت خوردگی (اکسیداسیون, زنگ زدگی), پوشیدن, فرسایش, و حمله شیمیایی.
بهبود بر بهبود خواص عملکردی فلز تمرکز دارد, مانند سختی, روانکاری, چسباندن, هدایت الکتریکی, یا مقاومت حرارتی.
سفارشی سازی شامل طراحی ظاهر سطح است (رنگ, بافت, تشییع) برای برآوردن الزامات زیبایی شناختی یا برندسازی, یا تغییر انرژی سطحی آن برای کاربردهای تخصصی (به عنوان مثال, چسبندگی برای پوشش ها, سطوح نچسب).
درمان های سطحی را می توان بر اساس اصل کار آنها به سه دسته کلی طبقه بندی کرد:
- درمان های سطح مکانیکی: برای اصلاح بافت یا مورفولوژی سطح به نیروی فیزیکی تکیه کنید (به عنوان مثال, ماسهبازی, صیقل).
- درمان های شیمیایی سطح: از واکنش های شیمیایی برای تشکیل یک لایه محافظ یا تزئینی روی سطح فلز استفاده کنید (به عنوان مثال, انفعال, سیاه شدن, فسفاته کردن).
- درمان های سطحی الکتروشیمیایی: از انرژی الکتریکی برای هدایت واکنش های شیمیایی استفاده کنید, تشکیل یکنواخت, لایه های سطحی با کیفیت بالا (به عنوان مثال, برقی, بوی, روکش الکتروفورز).
انتخاب روش درمان سطحی به عوامل مختلفی بستگی دارد: نوع فلز پایه (به عنوان مثال, آهنی در مقابل. غیر عاقلانه), برنامه مورد نظر (به عنوان مثال, خودرو در مقابل. هوا و فضا, داخلی در مقابل. در فضای باز),
قرار گرفتن در معرض محیطی (به عنوان مثال, آب شور, مواد شیمیایی, درجه حرارت بالا), الزامات عملکرد (به عنوان مثال, مقاومت در برابر خوردگی, مقاومت در برابر پوشیدن), و محدودیت هزینه.
هر درمانی مزایا و محدودیت های منحصر به فرد خود را دارد, تطبیق درمان با نیازهای خاص برنامه ضروری است.
1. ماسهبازی
ماسهبازی, انفجار ساینده نیز نامیده می شود, یک درمان مکانیکی سطح است که از هوا یا آب فشرده برای تسریع مواد ساینده بر روی سطح فلز استفاده می کند..
ضربه زنگ زدگی را از بین می برد, اندازه, رنگ, باقی مانده روغن, و سایر آلودگی ها, در حالی که یک نمایه زبری کنترل شده ایجاد می کند که چسبندگی پوشش ها و عوامل اتصال را بهبود می بخشد.
اصل کار
این فرآیند مبتنی بر ضربه ذرات با سرعت بالا است. ذرات ساینده به سطح برخورد می کنند, آلودگی ها را از بین ببرید, و ریز زبری ایجاد می کند.
مقادیر زبری را می توان با تغییر نوع ساینده تنظیم کرد, اندازه ذرات, فشار, و فاصله نازل.
رسانه های نرم تر مانند دانه های شیشه ای برای قطعات ظریف ترجیح داده می شوند, در حالی که ساینده های سخت تری مانند آلومینا یا کاربید سیلیکون برای تمیز کردن تهاجمی استفاده می شود..

فرآیند معمولی
اولی, این قسمت چربی زدایی شده و تمیز می شود تا روغن و زباله های سست از بین برود. طرف دیگر, ساینده مناسب بر اساس سطح زیرلایه و سطح هدف انتخاب می شود.
سپس انفجار انجام می شود, معمولاً در فشارهایی در محدوده 20 تا 100 psi, با نازل تقریباً 6 تا 12 اینچ از سطح.
بالاخره, مواد باقیمانده با تمیز کردن هوا یا جاروبرقی حذف می شوند, و سطح آن برای جلوگیری از زنگ زدگی فلاش خشک می شود.
مزایا
سندبلاست سریع است, کارآمد, و به طور گسترده قابل استفاده است.
این می تواند یک سطح را در یک عملیات تمیز و زبر کند, که آن را برای نقاشی بعدی ایده آل می کند, روکش پودری, یا باندینگ چسب.
همچنین برای هندسه های نامنظم مانند لوله ها مناسب است, براکت, محوطه, و قطعات ریخته گری. در تنظیمات تولید, به طور قابل توجهی سریعتر از سنباده زدن دستی یا برس سیمی است.
محدودیت ها
این فرآیند گرد و غبار تولید می کند, سر و صدا, و ذرات برگشتی, بنابراین تهویه و PPE اجباری است. انفجار بیش از حد می تواند ورق فلزی نازک را منحرف کند یا به سطوح دقیق آسیب برساند.
علاوه بر این, حذف ضعیف رسانه ممکن است منجر به نقص پوشش یا خوردگی موضعی شود.
برنامه های مشترک
سندبلاست قبل از رنگ آمیزی یا آبکاری بدنه خودرو استفاده می شود, تجهیزات صنعتی, و فولاد سازه ای.
همچنین برای زدودن زنگ روی بدنه کشتی استفاده می شود, اعضای پل, و خطوط لوله, و همچنین برای بافت تزئینی روی پانل های فلزی معماری.
2. جلا دادن
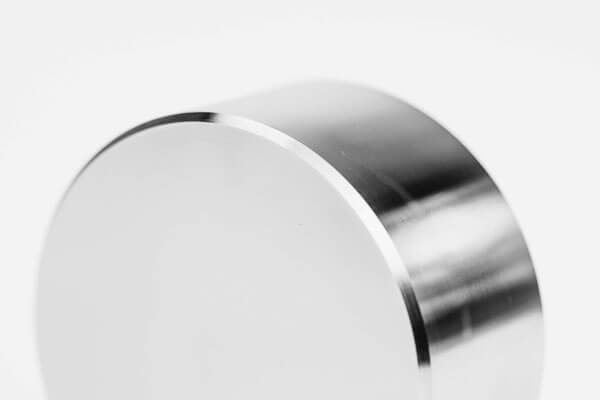
جلا دادن یک فرآیند تکمیل مکانیکی است که سطح فلز را با حذف تدریجی بی نظمی های میکروسکوپی صاف می کند..
بر خلاف انفجار, که زبری را افزایش می دهد, پرداخت زبری سطح را کاهش می دهد و بازتاب را بهبود می بخشد, پاکیزگی, و کیفیت بصری.
اصل کار
ذرات ساینده یا ترکیبات صیقل دهنده، مقدار کمی از مواد را از سطح پاک می کنند.
عمل معمولاً به صورت مرحله ای انجام می شود, با ساینده های درشت شروع می شود و با ترکیبات بسیار ریز ختم می شود.
این کاهش گام به گام عیوب سطح باعث ایجاد یک روکش صاف تر می شود.
فرآیند معمولی
ابتدا سطح تمیز می شود, سپس از ساینده های درشت برای از بین بردن علائم ماشین کاری و عیوب بزرگتر استفاده می شود.
پولیش میانی خراش های باقی مانده از مرحله اول را از بین می برد, و در پولیش نهایی از ترکیبات ریز مانند خمیر الماس استفاده می شود, اکسید سریم, یا روژ برای ایجاد یک روشن, پایان بازتاب.
این فرآیند با تمیز کردن کامل به پایان می رسد تا بقایای آن از بین برود.
انواع
پولیش مکانیکی از پد استفاده می کند, چرخ, کمربندها, یا ماشین های پولیش خودکار.
پولیش شیمیایی از انحلال شیمیایی انتخابی برای تراز کردن سطح استفاده می کند.
برق, یک روش الکتروشیمیایی پیشرفته تر, مواد سطح را به روشی کنترل شده حذف می کند و به طور گسترده برای قطعات فولادی ضد زنگ که نیاز به صافی دارند استفاده می شود, سطح بهداشتی.
مزایا
پولیش به طور قابل توجهی ظاهر را بهبود می بخشد و اصطکاک را کاهش می دهد. به ویژه در جایی که تمیزی است ارزشمند است, بازتاب, یا کشش کم اهمیت دارد.
همچنین به کاهش مکان هایی که در آن آلاینده ها می توانند انباشته شوند کمک می کند, که به طور غیر مستقیم مقاومت در برابر خوردگی را بهبود می بخشد.
محدودیت ها
پرداخت با کیفیت بالا کار فشرده و زمان بر است, به خصوص در قطعات بزرگ یا پیچیده. پرداخت بیش از حد می تواند دقت ابعاد یا ضخامت دیوار را کاهش دهد.
روکش های آینه نیز به راحتی خراشیده می شوند و اغلب نیاز به تعمیر و نگهداری مداوم دارند.
برنامه های مشترک
سطوح جلا داده شده به طور گسترده در جواهرات استفاده می شود, تریم معماری, دستگاه های پزشکی, تجهیزات پردازش مواد غذایی, اجزای نوری, و قطعات مکانیکی مانند بلبرینگ و چرخ دنده.
3. آندایز کردن
آندایز کردن یک عملیات الکتروشیمیایی است که عمدتاً روی آلومینیوم و آلیاژهای آن استفاده می شود.
یک لایه اکسید کنترل شده روی سطح ایجاد می کند, معمولا اکسید آلومینیوم, که مقاومت در برابر خوردگی را بهبود می بخشد, سختی سطحی, و ظاهر.
اصل کار
قسمت آلومینیومی در یک حمام الکترولیتی قرار می گیرد و به عنوان آند استفاده می شود. هنگامی که جریان از الکترولیت عبور می کند, اکسیژن با سطح آلومینیوم ترکیب می شود و یک لایه اکسید متخلخل تشکیل می دهد.
این لایه به جای یک فیلم جداگانه، با بستر یکپارچه است, که به آن چسبندگی قوی و دوام خوبی می دهد.
ضخامت پوشش معمولاً از حدود متغیر است 5 به 250 میکرومتر بسته به نوع فرآیند.
فرآیند معمولی
قسمت تمیز و اچ می شود تا روغن ها و آلودگی های اکسید بومی از بین برود.
سپس در یک الکترولیت اسیدی غوطه ور می شود, اغلب اسید سولفوریک, و در ولتاژ و دمای کنترل شده درمان می شود.
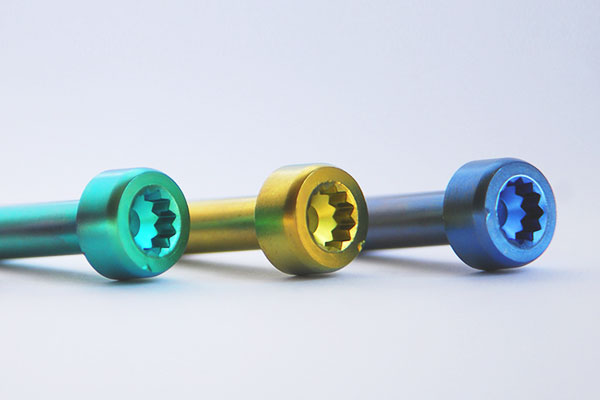
بعد از آنودایز, منافذ با استفاده از آب گرم بسته می شوند, بخار, یا درزگیرهای شیمیایی. رنگرزی اختیاری را می توان قبل از آب بندی انجام داد تا پوشش های رنگی مانند مشکی تولید شود, رنگ آبی, برنز, یا طلا.
انواع
آندایزاسیون اسید سولفوریک رایج ترین فرآیند صنعتی است. آندایز کردن با اسید کرومیک یک لایه نازک تر ایجاد می کند و اغلب در کاربردهای هوافضا استفاده می شود.
آندایزینگ سخت لایه بسیار ضخیم تر و سخت تری ایجاد می کند, اغلب به مقادیر سختی در حدود 600-1000 HV می رسد, آن را برای شرایط سایش شدید مناسب می کند.
مزایا
آنودایز کردن مقاومت در برابر خوردگی قوی ایجاد می کند, عملکرد سایش خوب, و انعطاف پذیری تزئینی عالی. زیرا لایه از خود فلز پایه تشکیل شده است, مانند رنگ پوست کنده نمی شود.
همچنین در مقایسه با برخی از سیستم های پوشش فلزات سنگین، به طور گسترده ای به عنوان یک فرآیند تمیز و قابل مدیریت از نظر زیست محیطی در نظر گرفته می شود.
محدودیت ها
در درجه اول به آلومینیوم و آلیاژهای آن محدود می شود. لایه اکسید متخلخل است تا زمانی که مهر و موم شود, و ممکن است در اثر دماهای بالا یا سایش ساینده آسیب ببیند.
در مقایسه با فولاد, آلومینیوم آنودایز شده هنوز نسبتاً نرم باقی می ماند.
برنامه های مشترک
آلومینیوم آنودایز شده در محفظه های الکترونیکی استفاده می شود, تریم خودرو, غرق شدن, تابلوهای معماری, اجزای, و سخت افزار دریایی.
4. آبکاری
آبکاری, همچنین به عنوان آبکاری شیمیایی شناخته می شود, فلز را بدون جریان الکتریکی خارجی روی سطحی رسوب می دهد.
رسوب توسط یک واکنش کاهش شیمیایی خودپایدار هدایت می شود, که باعث می شود پوشش به خصوص یکنواخت شود, حتی روی حفره های داخلی و هندسه های پیچیده.
اصل کار
حمام آبکاری حاوی یون های فلزی است, یک عامل کاهنده, و تثبیت کننده ها و شتاب دهنده های مختلف.
هنگامی که سطح فعال شد, عامل احیا کننده یون های فلزی را به اتم های فلزی تبدیل می کند, که به طور مساوی روی قطعه رسوب می کنند.
لایه رسوبشده سپس واکنش بیشتر را کاتالیز میکند, بنابراین تا زمانی که شرایط حمام حفظ شود، این روند ادامه دارد.

فرآیند معمولی
پس از تمیز کردن و فعال سازی, قسمت در یک حمام آبکاری گرم غوطه ور می شود, اغلب در حدود 80-95 درجه سانتیگراد برای سیستم های نیکل الکترولس.
زمان رسوب گذاری ضخامت را تعیین می کند, که معمولاً در محدوده 5-50 میکرومتر قرار می گیرد. بعد از آبکاری, قسمت شسته شده است, خشک شده, وت, در بعضی موارد, عملیات حرارتی برای بهبود سختی و چسبندگی.
انواع مشترک
آبکاری نیکل الکترولس مهمترین شکل صنعتی است و از نظر سختی ارزش دارد, مقاومت در برابر خوردگی, و مقاومت در برابر پوشیدن.
مس الکترولس برای لایه های رسانا و به عنوان پایه ای برای آبکاری بیشتر استفاده می شود. طلای الکترولس در کاربردهای الکترونیکی و تزئینی که رسانایی و مقاومت در برابر اکسیداسیون بسیار مهم است استفاده می شود.
مزایا
این فرآیند ضخامت بسیار یکنواختی را روی اشکال پیچیده ایجاد می کند, از جمله سوراخ های کور و ویژگی های فرورفته.
نیازی به الکترود یا جریان مستقیم ندارد, که برخی از تنظیمات تولید را ساده می کند. همچنین هنگامی که به درستی فعال شود، به خوبی به هر دو فلز و برخی از لایه های غیر فلزی می چسبد.
محدودیت ها
سرعت آبکاری کندتر از آبکاری الکتریکی است, و شیمی حمام به آلودگی و تغییر دما حساس تر است.
عمر حمام محدود است, و هزینه عملیاتی به دلیل مصرف مواد شیمیایی و الزامات کنترل فرآیند می تواند نسبتاً بالا باشد.
برنامه های مشترک
آبکاری الکترولس به طور گسترده ای در هوافضا استفاده می شود, الکترونیک, ماشین آلات صنعتی, حسگر, اجزای پلاستیکی, و مجموعه های دقیق.
5. انفعال
غیرفعال سازی یک عملیات شیمیایی است که عمدتاً بر روی فولاد ضد زنگ برای افزایش مقاومت در برابر خوردگی با حذف آهن آزاد و تشویق تشکیل یک لایه اکسید غنی از کروم پایدار استفاده می شود..
اصل کار
فولاد ضد زنگ به طور طبیعی یک لایه اکسید غیرفعال را تشکیل می دهد, اما ماشینکاری, جوش, یا آلودگی می تواند به آن آسیب برساند.
غیرفعال سازی از محلول های اسید نیتریک یا اسید سیتریک برای حل کردن آلاینده ها و بازیابی حالت تمیز استفاده می کند, فیلم منفعل یکنواخت.
لایه اکسید حاصل بسیار نازک است, معمولا در نانومتر اندازه گیری می شود, اما بسیار موثر.

فرآیند معمولی
ابتدا سطح تمیز می شود, سپس در یک حمام غیرفعال برای یک دوره کنترل شده غوطه ور می شود.
اسید نیتریک روش سنتی است, در حالی که اسید سیتریک به دلایل ایمنی محیطی و محیط کار به طور فزاینده ای ترجیح داده می شود.
پس از درمان, برای جلوگیری از خوردگی ناشی از باقیمانده، قطعه باید کاملاً شسته و خشک شود.
مزایا
غیرفعال سازی مقاومت در برابر خوردگی فولاد ضد زنگ را بدون تغییر در ابعاد یا ظاهر آن بازیابی می کند.
نسبتا ساده است, کم هزینه, و برای قطعات دقیق بسیار موثر است. سیستم های سیتریک همچنین جایگزین تمیزتری برای محیط های غذایی و پزشکی ارائه می دهند.
محدودیت ها
این یک فرآیند تعمیر برای خراش های عمیق یا آسیب های شدید سطح نیست.
همچنین عمدتاً برای فلزات حاوی کروم اعمال می شود و نمی تواند انتخاب ضعیف آلیاژ یا ساخت نامناسب را جبران کند..
برنامه های مشترک
غیرفعال سازی برای تجهیزات مواد غذایی استاندارد است, ابزار دارویی, سازهای جراحی, اتصال دهنده های دریایی, ماشین آلات شیمیایی, و سیستم های لوله کشی از جنس استنلس استیل.
6. سیاه شدن
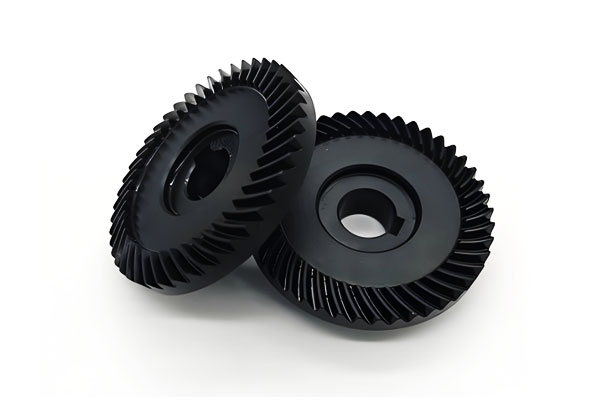
سیاه شدن یک عملیات تبدیل شیمیایی است که عمدتاً روی فولاد و آهن برای تشکیل یک فیلم نازک اکسید سیاه استفاده می شود, معمولا مگنتیت, روی سطح.
این یک پوشش تیره کنترل شده و مقاومت در برابر خوردگی متوسطی را فراهم می کند, مخصوصاً زمانی که به دنبال آن آغشته به روغن یا آب بندی موم باشد.
اصل کار
این فلز با یک حمام اکسید کننده قلیایی یا اسیدی تحت گرما واکنش می دهد, معمولاً حدود 80 تا 100 درجه سانتیگراد, تشکیل یک لایه اکسید به ضخامت تقریباً 0.5-1.5 میکرومتر.
زیرا لایه نازک و متخلخل است, برای بهبود حفاظت، اغلب با روغن یا موم مهر و موم می شود.
فرآیند معمولی
پس از چربی گیری و ترشی, این قسمت در حمام سیاهکننده غوطهور میشود تا زمانی که یک پوشش تیره یکنواخت ایجاد شود.
سپس شسته می شود, خشک شده, و مهر و موم شده است. آب بندی مناسب ضروری است زیرا اکسید سیاه تصفیه نشده به تنهایی مقاومت خوردگی محدودی دارد.
انواع
سیاه شدن قلیایی رایج ترین است و برای فولاد کربن و فولاد کم آلیاژ مناسب است.
سیاه شدن اسیدی برای آلیاژهای تخصصی تر استفاده می شود و می تواند تن عمیق تری ایجاد کند, اگرچه در تولید عمومی کمتر رایج است.
مزایا
سیاه شدن ارزان است, سریع, و از نظر ابعادی پایدار است. مخصوصاً برای سخت افزارها و قطعات کوچکی که باید تلورانس نزدیک داشته باشند مفید است.
همچنین ظاهر مشکی مات جذابی را بدون رنگ آمیزی ارائه می دهد.
محدودیت ها
عملکرد محافظتی آن در مقایسه با پوشش ها یا گالوانیزه محدود است. این عمدتا برای فلزات آهنی مناسب است, و پوشش ممکن است در محیط های سخت فرسوده یا محو شود.
برنامه های مشترک
کاربردهای متداول شامل اتصال دهنده ها می باشد, ابزارهای دستی, چرخ دنده, قطعات ترمز, اجزای ماشین, و سخت افزار تزئینی.
7. فسفرینگ
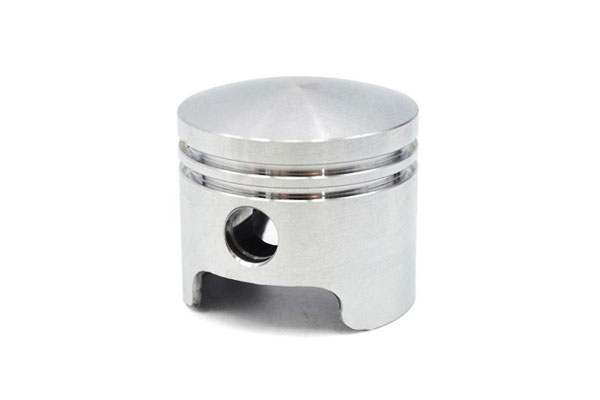
فسفاته کردن یک فرآیند پوشش تبدیلی است که یک لایه فسفات کریستالی بر روی سطوح فلزی ایجاد می کند..
به طور گسترده ای به عنوان یک پیش تصفیه استفاده می شود زیرا به طور قابل توجهی چسبندگی رنگ را بهبود می بخشد و مقاومت خوردگی متوسطی را ایجاد می کند..
اصل کار
در حمام اسید فسفریک, سطح با فسفات های فلزی محلول واکنش می دهد تا یک لایه کریستالی فسفات چسبنده ایجاد کند..
بسته به فرمولاسیون, پوشش ممکن است فسفات روی باشد, فسفات آهن, یا فسفات منگنز, هر کدام هدف متفاوتی را دنبال می کنند.
فرآیند معمولی
ابتدا قسمت تمیز می شود, سپس به مدت چند دقیقه در حمام فسفاته قرار دهید, معمولاً در دمای 20 تا 60 درجه سانتیگراد.
بعد از آبکشی, سطح ممکن است مهر و موم شده یا مستقیماً با رنگ یا پودر پوشانده شود. ضخامت پوشش به طور کلی از حدود متغیر است 1 به 10 μM.
انواع
فسفاته روی بیشترین کاربرد را برای بدنه های فولادی و خودرو دارد. فسفاته کردن آهن اغلب برای پیش تصفیه سبک استفاده می شود.
فسفاته منگنز برای مقاومت در برابر سایش و حفظ روغن در قطعات متحرک ارزش دارد.
مزایا
فسفاته کردن سطحی را ایجاد می کند که به طور مکانیکی رنگ ها و پوشش ها را مهار می کند.
مقاومت در برابر خوردگی را بهبود می بخشد, از تولید انبوه پشتیبانی می کند, و در چندین نوع فلز کار می کند. در بسیاری از خطوط صنعتی, یکی از مقرون به صرفه ترین روش های پیش تصفیه است.
محدودیت ها
لایه فسفات متخلخل است و معمولاً برای محافظت طولانی مدت نیاز به پوشش رویی یا درزگیر دارد. این فرآیند همچنین لجن تولید می کند, که باید با دقت مدیریت شود.
برنامه های مشترک
فسفاته کردن در بدنه خودروها رایج است, محفظه ماشین آلات, اتصال دهنده, و اجزای متحرک مانند چرخ دنده ها و یاتاقان ها.
8. اکسیداسیون شیمیایی
اکسیداسیون شیمیایی یک لایه اکسید نازک را بر روی فلزات غیر آهنی از طریق یک واکنش شیمیایی صرف تشکیل می دهد., بدون جریان الکتریکی.
این ساده تر و ارزان تر از آندایزینگ است, هر چند لایه به دست آمده نازک تر و با دوام کمتر است.
اصل کار
سطح فلز با یک محلول اکسید کننده واکنش می دهد و یک لایه محافظ مانند اکسید آلومینیوم یا اکسید مس تشکیل می دهد..
ضخامت فیلم معمولی فقط حدود 0.1-1 میکرومتر است, بنابراین این فرآیند برای محافظت تزئینی یا سبک مناسب است.
فرآیند معمولی
قسمت تمیز می شود, در حمام اکسید کننده در دمای اتاق یا دمای کمی بالا درمان می شود, شسته شده, و به صورت اختیاری با موم یا پوشش شفاف مهر و موم شده است.
انواع
اکسیداسیون شیمیایی آلومینیوم برای حفاظت تزئینی سبک یا به عنوان یک لایه چسبنده استفاده می شود.
اکسیداسیون مس می تواند قهوه ای ایجاد کند, سیاه, یا افکت های پتینه سبز. اکسیداسیون روی باعث بهبود پایداری سطح روی قطعات پوشش داده شده با روی می شود.
مزایا
فرآیند ساده است, سریع, و اقتصادی. همچنین برای قطعات کوچک یا پیچیده ای که فرآیندهای الکتروشیمیایی پیچیده تر را توجیه نمی کنند مفید است.
محدودیت ها
فیلم اکسید نازک است, بنابراین حفاظت محدود است. این فرآیند در درجه اول برای فلزات غیر آهنی است و دوام کمتری نسبت به آنودایز کردن یا آبکاری دارد.
برنامه های مشترک
برای قطعات آلومینیومی تزئینی استفاده می شود, ویژگی های معماری مس, سخت افزار با روکش روی, و پیش درمان قبل از رنگ آمیزی یا چسباندن.
9. آبکاری
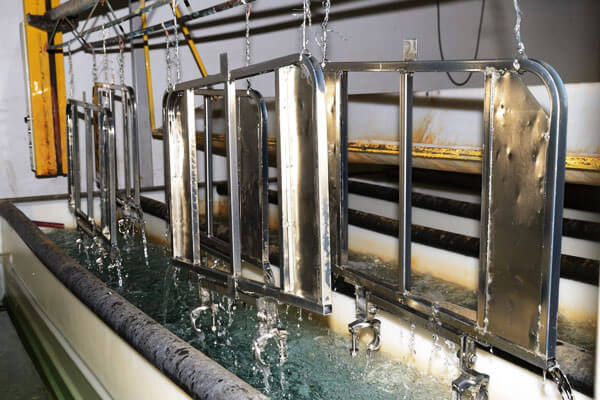
آبکاری یک لایه فلزی را با استفاده از جریان الکتریکی روی یک بستر رسانا میگذارد. این یکی از پرکاربردترین و پرکاربردترین روشهای تصفیه سطح در تولید است.
اصل کار
قطعه کار به عنوان کاتد عمل می کند, در حالی که فلز آبکاری از طریق آند یا الکترولیت تامین می شود.
هنگامی که جریان جریان دارد, یون های فلزی کاهش یافته و به صورت یک لایه نازک بر روی بستر رسوب می کنند. ضخامت توسط چگالی جریان کنترل می شود, زمان, و شیمی حمام.
فرآیند معمولی
قطعه کار تمیز می شود, فعال شد, و در مخزن آبکاری غوطه ور می شود. رسوب معمولاً در محدوده 1-10 A/dm² رخ می دهد.
بعد از آبکاری, قسمت شسته شده است, خشک شده, و گاهی اوقات برای بهبود چسبندگی یا سختی عملیات حرارتی انجام می شود. ضخامت معمولی اغلب 5-50 میکرومتر است, بسته به برنامه.
انواع مشترک
آبکاری کروم سختی و سطح تزئینی روشن را فراهم می کند. آبکاری نیکل به طور گسترده ای برای محافظت در برابر خوردگی و ظاهر استفاده می شود.
آبکاری مس رسانایی را بهبود می بخشد و به عنوان یک لایه زیرین عمل می کند. آبکاری طلا در کنتاکت های الکتریکی و پرداخت های لوکس استفاده می شود. روکش روی به شدت برای اتصال دهنده های فولادی و حفاظت از خوردگی عمومی استفاده می شود.
مزایا
آبکاری انعطاف پذیر است, نسبتا سریع, و سازگار با طیف گسترده ای از فلزات و پرداخت ها.
هدایت را بهبود می بخشد, مقاومت در برابر پوشیدن, مقاومت در برابر خوردگی, و ظاهر, همه در یک خانواده فرآیند.
محدودیت ها
توزیع جریان ممکن است ضخامت ناهمواری را در هندسه های پیچیده ایجاد کند.
این فرآیند نیاز به پیش درمانی دقیق دارد و, در بعضی موارد, کنترل شدید محیطی به دلیل مواد شیمیایی خطرناک حمام.
برنامه های مشترک
آبکاری الکتریکی در تزئینات خودرو استفاده می شود, اتصالات الکترونیکی, جواهرات, ابزار, اتصال دهنده, کالاهای خانگی, و سخت افزار دقیق.
10. آبکاری گرم
آبکاری گرم, مخصوصاً گالوانیزه گرم, با فرو بردن فولاد در فلز مذاب، یک پوشش محافظ ضخیم ایجاد می کند. لایه حاصل از نظر متالورژی به هم چسبیده و بسیار بادوام است.
اصل کار
فولاد تمیز شده در روی مذاب غوطه ور می شود, الومینیوم, یا قلع. در حین غوطه وری, یک لایه آلیاژی بین فولاد و فلز پوشش تشکیل می شود, به دنبال آن یک لایه بیرونی از خود پوشش مذاب.
این چسب دوام بسیار بهتری نسبت به یک فیلم رسوب داده شده ساده دارد.

فرآیند معمولی
قطعات فولادی ابتدا تمیز می شوند, ترشی, و روان شد. سپس آنها را حرارت داده و در حمام مذاب غوطه ور می کنند, اغلب در حدود 450 درجه سانتیگراد برای سیستم های روی.
پس از حذف, قسمت خنک شده و تمام شده است. پوشش های روی معمولاً در محدوده 50-150 میکرومتر قرار می گیرند, که به طور قابل ملاحظه ای ضخیم تر از اکثر لایه های آبکاری شده است.
انواع
گالوانیزه گرم رایج ترین است و برای مقاومت در برابر خوردگی در فضای باز استفاده می شود.
آلومینیوم Hot-Dip عملکرد عالی در دمای بالا ارائه می دهد.
قلع کاری در بسته بندی مواد غذایی و برخی کاربردهای الکتریکی مهم است.
مزایا
پوشش ضخیم است, بادوام, و به شدت به بستر چسبیده است.
برای فولاد سازه در فضای باز, زمانی که طراحی و محیط مطلوب باشد، عمر مفید می تواند بسیار طولانی باشد. این فرآیند همچنین برای قطعات بزرگ فولادی مقرون به صرفه است.
محدودیت ها
این فرآیند به دماهای بالا نیاز دارد و عمدتاً به بسترهای آهنی محدود می شود. پرداخت سطح به اندازه برخی از درمان های جایگزین صاف یا تزئینی نیست.
برنامه های مشترک
کاربردهای معمولی عبارتند از پل, برج ها, قطب ها, خط لوله, نرده ها, تیرهای فولادی, اتصال دهنده, و قوطی های حلبی.
11. اسپری حرارتی
پاشش حرارتی یک پوشش را با ذوب یا نرم شدن مواد پوششی و پرتاب آن بر روی سطح آماده شده با سرعت بالا رسوب می دهد.. هنگامی که به پوشش های محافظ ضخیم یا کاربردی نیاز است، به طور گسترده استفاده می شود.
اصل کار
منبع گرمایی مانند شعله, پلاسما, یا قوس الکتریکی مواد پوشش را ذوب می کند, که ممکن است به صورت پودر عرضه شود, سیم, یا میله.
ذرات با سرعت بالا به بستر برخورد می کنند, صاف کردن, و به رسوبات لایه ای جامد می شوند. ضخامت پوشش می تواند از تقریباً متغیر باشد 50 میکرومتر تا چند میلی متر.
فرآیند معمولی
برای اطمینان از اتصال مکانیکی، بستر معمولاً ابتدا با سنگ ریزه کوبیده می شود. سپس مواد پوشش با استفاده از یک سیستم اسپری حرارتی مناسب اسپری می شود.
پس از درمان ممکن است شامل آب بندی باشد, عملیات حرارتی, یا آسیاب برای بهبود تراکم و پرداخت سطح.
انواع
پاشش شعله مقرون به صرفه است و به طور گسترده ای برای محافظت در برابر خوردگی استفاده می شود.
اسپری پلاسما قادر به پردازش سرامیک های با کارایی بالا و سایر مواد پیشرفته است. پاشش قوس الکتریکی برای رسوب فلز در مقیاس بزرگ کارآمد است.
مزایا
پاشش حرارتی می تواند طیف گسترده ای از مواد را بر روی بسترهای مختلف اعمال کند. مخصوصاً برای قطعات بزرگ مفید است, تعمیر کار, و محیط های با سایش بالا.
همچنین به مهندس این امکان را می دهد که ضخامت و ترکیب را برای کار تنظیم کند.
محدودیت ها
تجهیزات تخصصی است, هزینه های عملیاتی قابل توجه است, و تخلخل پوشش باید مدیریت شود. اگر فرآیند به درستی کنترل نشود، ممکن است تنش های پسماند ظاهر شوند.
برنامه های مشترک
پاشش حرارتی در هوافضا استفاده می شود, نیروگاه, سیستم های دریایی, دیگ بخار, اجزای موتور, و تجهیزات صنعتی سنگین.
12. سمپاشی / روکش
پاشش یا پوشش به اعمال رنگ مایع اشاره دارد, پودر, یا مواد مبتنی بر پلیمر به یک سطح فلزی برای بهبود محافظت و ظاهر. یکی از رایج ترین روش های تکمیل در صنعت است.
اصل کار
پوشش اتمیزه می شود یا به صورت الکترواستاتیک روی سطح اعمال می شود, سپس پخت یا خشک می شود تا یک فیلم پیوسته تشکیل شود.
بسته به فرمولاسیون, پوشش ممکن است برای مقاومت در برابر خوردگی طراحی شود, پایداری UV, مقاومت شیمیایی, یا دکوراسیون.
فرآیند معمولی
ابتدا سطح توسط بلاست تمیز یا پیش تصفیه می شود, فسفاته کردن, یا شستشوی شیمیایی. طرف دیگر, مواد پوشش به صورت الکترواستاتیک پاشیده یا اعمال می شود.
پس از آن, این پوشش با خشک کردن هوا یا حرارت دادن در فر خشک می شود. تکمیل نهایی ممکن است شامل پرداخت یا بازرسی باشد.
انواع
رنگ مایع به طور گسترده برای تکمیل همه منظوره استفاده می شود. پوشش پودری دوام بهتر و انتشار کم VOC را ارائه می دهد.
پوشش های پلیمری مانند پوشش های فلوروپلیمر یا پوشش های پلی اورتان برای مقاومت شیمیایی انتخاب می شوند., رفتار نچسب, یا خدمات سنگین.
مزایا
روش منعطف است, مقرون به صرفه, و با طیف وسیعی از بسترها سازگار است. همچنین گزینه های رنگ و بافت زیادی را ارائه می دهد, از پوشش های مات تا براق و بافت دار.
محدودیت ها
پیش درمانی ضعیف می تواند منجر به لایه برداری یا بریدگی شود. برخی از سیستم ها نیاز به پخت حرارتی دارند, که ممکن است برای اجزای حساس به حرارت مناسب نباشد.
برنامه های مشترک
اسپری و پوشش به طور گسترده ای در بدنه خودرو استفاده می شود, مبلمان, لوازم, پانل های ساختمان, مخازن صنعتی, و محصولات مصرفی.
13. پوشش الکتروفورتیک
پوشش الکتروفورتیک, اغلب E-coating یا electrocoating نامیده می شود, یک فرآیند الکتروشیمیایی است که ذرات رنگ را به طور یکنواخت روی یک بستر رسانا رسوب می دهد.
این ماده به دلیل پوشش عالی و محافظت در برابر خوردگی در ساخت خودرو از اهمیت ویژه ای برخوردار است.
اصل کار
قطعه کار در حمامی حاوی ذرات رنگ باردار قرار می گیرد. هنگامی که ولتاژ اعمال می شود, ذرات به سمت زیرلایه با بار مخالف مهاجرت می کنند و یک لایه منسجم را تشکیل می دهند.
بعد از رسوب, پوشش برای ایجاد یک متراکم پخت می شود, لایه محافظ.

فرآیند معمولی
قسمت تمیز می شود, فسفاته شده, و در حمام پوشش غوطه ور شد. محدوده ولتاژ معمولی از حدود 100 تا 500 ولت است, و رسوب اغلب فقط چند دقیقه طول می کشد.
سپس روکش را آبکشی کرده و در دمای 160 تا 200 درجه سانتیگراد پخته میشود تا خشک شود. ضخامت نهایی به طور کلی حدود 10-30 میکرومتر است.
انواع
پوشش E کاتیونی رایج ترین است و به طور گسترده برای محافظت در برابر خوردگی خودرو استفاده می شود.
سیستم های آنیونی نیز وجود دارند, اگرچه کمتر رایج هستند و اغلب برای کاربردهای تزئینی یا خاص استفاده می شوند.
مزایا
پوشش الکترونیکی پوششی بسیار یکنواخت ایجاد می کند, حتی روی لبه های تیز, عرفان, و حفره های داخلی.
همچنین مقاومت در برابر خوردگی قوی را ارائه می دهد, سازگاری تولید خودکار, و انتشار VOC کم.
محدودیت ها
به بسترهای رسانا و تجهیزات تخصصی نیاز دارد. محدوده رنگ موجود محدود است مگر اینکه پوشش بالایی داشته باشد.
برنامه های مشترک
پوشش الکترونیکی به طور گسترده ای برای بدنه و قطعات خودرو استفاده می شود, فریم های فلزی, لوازم, اتصال دهنده, و تجهیزات صنعتی.
14. میناکاری
میناکاری, همچنین به عنوان میناکاری زجاجیه شناخته می شود, یک پوشش شیشه مانند روی فلز اعمال می کند و آن را در دمای بالا ذوب می کند.
نتیجه سخت است, صاف, سطح غیر متخلخل با مقاومت قوی در برابر خوردگی و لکه.
اصل کار
پودر شیشه بر روی بستر اعمال می شود, که سپس در یک کوره در حدود 700-900 درجه سانتیگراد پخته می شود. مینا ذوب می شود و به سطح فلز می چسبد, تشکیل یک لایه شیشه ای بادوام.
فرآیند معمولی
فلز تمیز می شود و, در بعضی موارد, برای بهبود چسبندگی با یک پوشش زمینی درمان می شود.
سپس مینای دندان با اسپری اعمال می شود, فرو بردن, یا مسواک زدن. پس از شلیک, پوشش به یک سخت سرد می شود, سطح براق.
انواع
مینای چینی برای محصولات خانگی و تزئینی استفاده می شود. لعاب صنعتی برای مقاومت شیمیایی و دوام طولانی مدت فرموله شده است.
میناکاری چدن برای اطمینان از اتصال به یک پوشش زمینی تخصصی متکی است.
مزایا
این پوشش در برابر خوردگی بسیار مقاوم است, گرم کردن, و رنگ آمیزی. بهداشتی هم هست, تمیز کردن آسان, و در رنگ ها و رنگ های مختلف موجود است.
محدودیت ها
این فرآیند به دماهای بسیار بالا و تجهیزات تخصصی نیاز دارد. لایه مینای دندان سخت اما شکننده است, بنابراین ضربه می تواند باعث بریدگی شود.
برنامه های مشترک
میناکاری در ظروف پخت و پز استفاده می شود, غرق, اجاق ها, وان حمام, مخازن شیمیایی, لوازم, نشانه ها, و پانل های معماری تزئینی.
15. پی وی پی (رسوب بخار فیزیکی)
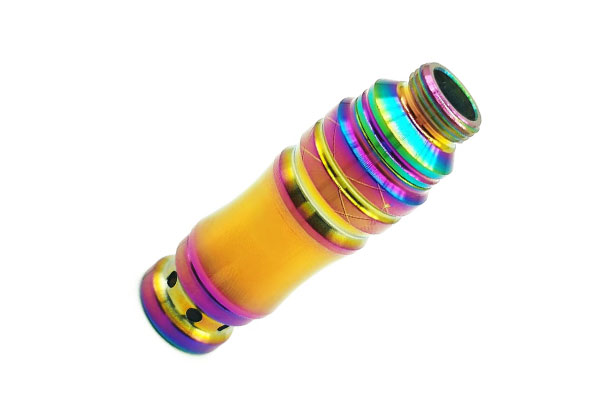
پی وی پی یک فرآیند پوشش مبتنی بر خلاء است که به صورت نازک رسوب می کند, فیلم های با کارایی بالا بر روی بسترهای فلزی یا غیرفلزی.
برای مقاومت در برابر سایش ارزش گذاری شده است, اصطکاک کم, ظاهر دقیق, و چسبندگی قوی.
اصل کار
در یک محفظه خلاء, مواد پوشش با تبخیر تبخیر می شوند, کندوپاش کردن, یا آبکاری یونی.
سپس بخار بر روی بستر متراکم می شود, تشکیل یک لایه نازک معمولاً با ضخامت 0.1-5 میکرومتر. زیرا این فرآیند در خلاء اتفاق می افتد, آلودگی حداقل است و کیفیت فیلم بالا است.
فرآیند معمولی
ابتدا قطعات با استفاده از روش اولتراسونیک یا پلاسما تمیز می شوند. سپس آنها را در محفظه خلاء بارگذاری می کنند, که تا فشار بسیار کم تخلیه می شود.
مواد مورد نظر تبخیر شده و تحت شرایط کنترل شده بر روی سطح رسوب می کنند. این فرآیند می تواند پوشش های بسیار تزئینی یا پوشش های ابزار بسیار کاربردی ایجاد کند.
پوشش های رایج
نیترید تیتانیوم طلایی رنگ تولید می کند, سطح مقاوم در برابر سایش. نیترید کروم مقاومت بسیار خوبی در برابر خوردگی و سایش دارد.
کربن الماس مانند اصطکاک کم و رفتار ضد سایش قوی را ارائه می دهد. پوشش های طلا برای کاربردهای رسانایی و تزئینی برتر استفاده می شود.
مزایا
فیلم های PVD متراکم هستند, فحش, سخت, و به اندازه کافی نازک برای حفظ ابعاد دقیق.
آنها همچنین برای پرداخت های تزئینی سطح بالا مناسب هستند و مشخصات محیطی مطلوبی دارند زیرا معمولاً از ضایعات شیمیایی مرطوب سمی جلوگیری می کنند..
محدودیت ها
سرمایه گذاری تجهیزات بالاست, رسوب نسبتا کند است, و ضخامت فیلم محدود است. تمیزی و کیفیت خلاء برای عملکرد بسیار مهم است.
برنامه های مشترک
PVD برای ابزارهای برش استفاده می شود, سازهای پزشکی, تریم خودرو, الکترونیک, کیف های ساعت, اجزای هوافضا, و قطعات مکانیکی دقیق.
16. CVD (رسوب بخار شیمیایی)
CVD یک فرآیند پوشش پیشرفته است که در آن پیش سازهای گازی در یک محیط گرم شده واکنش می دهند و یک لایه جامد روی یک بستر تشکیل می دهند..
این به طور گسترده ای مورد استفاده قرار می گیرد که خلوص بالا باشد, مقاومت در برابر دمای بالا, و کیفیت فیلم استثنایی مورد نیاز است.
اصل کار
گازهای راکتیو به محفظه ای حاوی بستر وارد می شوند.
تحت دما و فشار کنترل شده, این گازها تجزیه می شوند یا روی سطح واکنش نشان می دهند و پوشش جامدی مانند کاربید سیلیکون را تشکیل می دهند, کاربید تیتانیوم, الومین, یا فیلم های الماس مانند.
ضخامت پوشش می تواند از کسری از میکرومتر تا ده ها میکرومتر متغیر باشد, بسته به برنامه.
فرآیند معمولی
بستر تمیز می شود, در محفظه بارگذاری شده است, و تا دمای پردازش لازم گرم می شود. سپس پیش سازهای گازی و گازهای حامل معرفی می شوند.
واکنش برای مدت زمان مشخصی ادامه می یابد تا به ضخامت هدف برسد. بعد از رسوب, قسمت خنک شده است و ممکن است تکمیل بیشتری دریافت کند.
انواع
CVD کم فشار به طور گسترده ای در الکترونیک و پوشش های دقیق استفاده می شود. CVD با فشار اتمسفر برای رسوب گذاری صنعتی در مقیاس بزرگتر مفید است.
CVD تقویت شده با پلاسما دمای مورد نیاز را کاهش می دهد و برای بسترهای حساس تر به گرما مناسب است.. الماس CVD برای برش و سایش کاربردهایی که به سختی شدید نیاز دارند استفاده می شود.
مزایا
CVD متراکم تولید می کند, یکسان, پوشش های با خلوص بالا با چسبندگی عالی.
این می تواند فیلم های سرامیکی و الماسی پیشرفته را با حرارت فوق العاده تشکیل دهد, شیمیایی, و عملکرد مکانیکی.
محدودیت ها
این فرآیند اغلب به دمای بالا نیاز دارد, تجهیزات پیچیده, و کنترل دقیق گاز. برخی از پیش سازها خطرناک هستند, و پنجره های پردازش باریک هستند.
برنامه های مشترک
CVD در تولید نیمه هادی ها استفاده می شود, اجزای هوافضا, ابزارهای برش, قطعات بپوشید, تجهیزات شیمیایی, و سیستم های مانع حرارتی پیشرفته.
پایان
درمان سطح فلز یک فکر بعدی زیبایی نیست; این یک رشته مهندسی اصلی است که تعیین می کند یک جزء در سرویس چقدر قابل اعتماد است.
از تمیز کردن مکانیکی کم هزینه تا رسوب پیشرفته خلاء, هر فرآیند یک مشکل متفاوت را حل می کند.
برخی باعث بهبود چسبندگی می شوند, برخی مقاومت در برابر خوردگی را افزایش می دهند, برخی سختی را افزایش می دهند, و دیگران ارزش زیبایی شناختی یا دقت عملکردی را ارائه می دهند.
در عمل, بهترین درمان درمانی است که با بستر مطابقت داشته باشد, هندسه, محیط عملیاتی, و هدف عملکرد.
یک مخزن مواد غذایی از جنس استنلس استیل ممکن است نیاز به غیرفعال سازی و پولیش الکتریکی داشته باشد. یک تیر فولادی سازه ممکن است نیاز به گالوانیزه گرم داشته باشد. یک قطعه آلومینیومی هوافضا ممکن است نیاز به آندایز داشته باشد.
یک ابزار برش ممکن است به PVD یا CVD نیاز داشته باشد. یک محصول مصرفی تزئینی ممکن است از آبکاری سود ببرد, روکش, یا میناکاری.
همانطور که استانداردهای تولید همچنان در حال افزایش هستند, مهندسی سطح برای کیفیت محصول محوری باقی خواهد ماند, قابلیت اطمینان, و کنترل هزینه چرخه عمر.
قابلیت انتخاب, ترکیب کردن, بنابراین بهینه سازی عملیات سطحی یکی از مهم ترین قابلیت ها در مهندسی مواد مدرن است.
جدای از عملیات سطح فلز, بازرسی کیفیت نیز برای تضمین عملکرد محصول حیاتی است. اگر می خواهید در مورد اهداف و دسته بندی های بازرسی کیفیت بیاموزید, و همچنین تفاوت بین بازرسی کیفیت و مدیریت کیفیت, می توانید به مقاله زیر مراجعه کنید.
بازرسی کیفیت چیست؟? اهداف, انواع و تفاوت های مدیریت کیفیت | موج فعال

