1. 介绍
工业喷嘴不仅仅是简单的流体出口. 在石化厂, 航空系统, 食品加工线, 船舶设备, 液压组件,
及精密喷涂装置, 喷嘴对雾化起着决定性的作用, 射流形成, 流量调节, 压力控制, 和中等交付.
它们的性能直接受到几何精度的影响, 内部渠道质量, 耐腐蚀性, 机械完整性, 和制造一致性.
因为这些要求, 喷嘴制造是一个经典的工程决策问题: 该零件应该由 精密铸造 或通过 数控加工?
2. 是什么让喷嘴制造技术要求很高?
一个 喷嘴 是一个流动整形组件, 这意味着它的内部和外部形式对功能有直接的影响.
与许多结构件不同, 喷嘴不能仅通过强度或外观来判断. 其几何形状必须支持稳定的流体行为.
喷嘴的关键工程要求
- 精密的内部流道
- 光滑一致的流动表面
- 精确的孔口尺寸
- 稳定的密封面
- 良好的耐腐蚀性和耐磨性
- 耐振动, 压力冲击, 和空化
- 跨生产批次的可重复性能
这些要求创造了狭窄的制造窗口. 表面粗糙度太大会干扰流动. 尺寸偏差会改变喷雾模式或流量系数.
内部缺陷可能导致泄漏, 堵塞, 或局部故障. 为此原因, 制造工艺离不开喷嘴性能.
3. 过程基本面
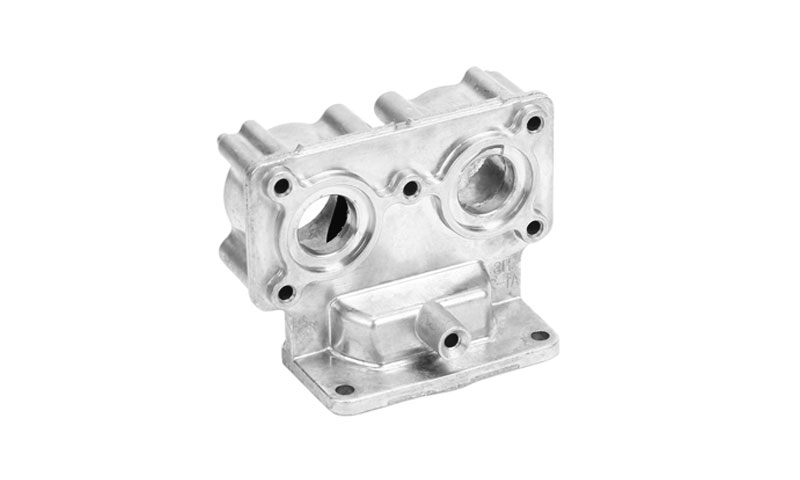
精密铸造水口
精密铸造, 通常称为 投资铸造 或失去的蜡铸, 是一种近净成形工艺,特别适用于具有复杂几何形状的零件.
典型的路线包括蜡模制作, 陶瓷外壳建筑, 脱瓦, 炮弹射击, 金属倒, 冷却, 壳去除, 并完成.
用于喷嘴生产, 该过程允许熔融不锈钢, 黄铜, 或高温合金倒入定制陶瓷模具中.
结果是具有集成轮廓的接近成品的喷嘴毛坯, 弯曲的通道, 以及复杂的特征,从实心材料加工起来会很困难或成本高昂.
核心特征
- 几何自由度强
- 适合集成结构
- 减少全身加工的需求
- 高效适合中高产量
- 适合复杂的, 耐腐蚀合金零件
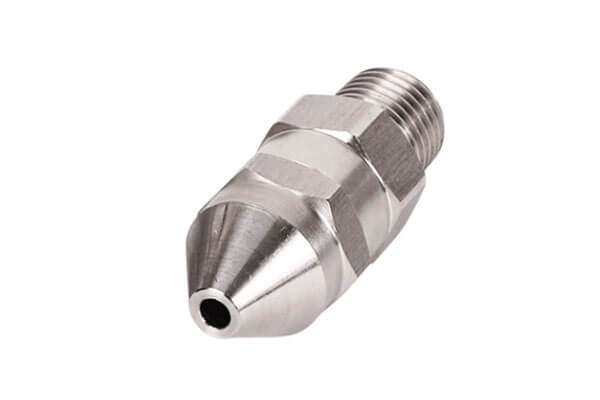
CNC加工喷嘴
数控加工 是一种减材工艺,使用编程的刀具路径从坯料中去除材料, 酒吧, 宽恕, 或轧材.
它通常涉及转动, 铣削, 钻孔, 线程, 深孔加工, 和精确完成.
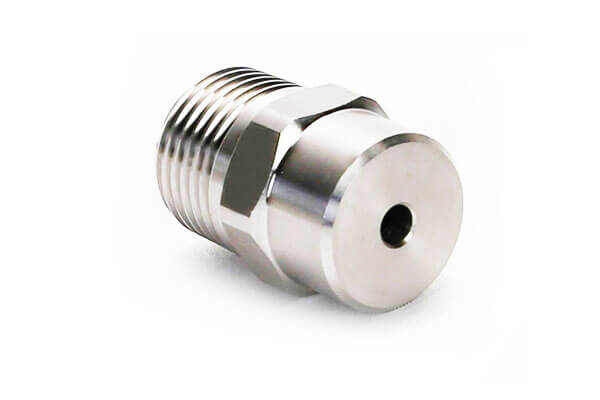
用于喷嘴生产, 当几何形状规则时,CNC 加工能力特别强, 公差很严格, 并且流道可供工具使用.
广泛用于高精度直孔喷嘴, 同心特征, 可靠的密封面, 以及严格的尺寸要求.
核心特征
- 出色的尺寸精度
- 对关键表面的卓越控制
- 快速原型制作和设计变更
- 无需模具投资
- 小批量和定制工作的高度灵活性
4. 并行工程比较
结构适应性和设计复杂性
| 方面 | 精密铸造水口 | CNC加工喷嘴 |
| 几何自由度 | 很高 | 中度至高, 但依赖于工具访问 |
| 弧形滑道 / 螺旋通道 | 出色的 | 困难且成本高昂 |
| 多分支内部通道 | 出色的 | 通常效率低下 |
| 薄壁集成结构 | 良好 | 可能的, 但往往更贵 |
| 尖锐的内角 | 受铸造性限制 | 在可及的区域更容易加工 |
| 一体成型 | 优势强 | 通常需要更简单的几何形状 |
当喷嘴包含弯曲流道时,精密铸造是更好的选择, 不对称空腔, 多分支通道, 或是一个复杂的综合体.
它可以生产近净形部件,减少组装步骤并消除焊缝, 这对于泄漏敏感的流体系统尤其有价值.
CNC加工更适合常规, 对称的, 和工具可访问的形状. 它擅长直孔, 同心孔, 线程, 平坦的密封面, 和标准锥度几何形状.
但当设计内部变得高度复杂时, 加工时间和成本急剧上升.
尺寸准确性和表面质量
| 性能参数 | 精密铸造水口 | CNC加工喷嘴 |
| 一般尺寸公差 | CT4 -CT6, 大约±0.05至±0.15毫米 | ±0.005 至 ±0.02 毫米 |
| 最小实用光圈 | 关于 0.5 毫米 | 关于 0.1 毫米 |
| 毛坯表面粗糙度 | Ra 1.6–6.3 微米 | Ra 0.2–1.6 微米 |
| 密封面平整度 | 通常需要二次整理 | 可直接高精度成型 |
| 内通道光滑度 | 良好, 但具有铸造纹理 | 出色的 |
当喷嘴需要极其严格的公差控制时,CNC 加工显然更优越, 尤其是在孔口区域, 密封面, 和同心特征.
它产生更光滑的表面并更好地控制关键尺寸.
精密铸造可以使许多工业喷嘴达到可用的精度, 但铸态表面通常保留凝固纹理.
这在普通喷涂或喷射应用中不一定是问题, 但最实用的表面通常需要局部加工或抛光.
材料利用和微观结构
| 方面 | 精密铸造水口 | CNC加工喷嘴 |
| 物料起始形式 | 熔融金属 | 实心库存, 锻造, 或酒吧 |
| 物质利用 | 约 85%–92% | 约 30%–55% |
| 废料产生 | 低至中等 | 高切屑量 |
| 微观结构 | 铸造树枝状结构 | 变形晶粒结构 |
| 金属流动方向 | 不像锻坯那样连续 | 保存在基材中, 部分受到切割干扰 |
精密铸造通常更节省材料.
当喷嘴由昂贵的合金(例如不锈钢)制成时,这一点尤其重要, 镍合金, 或钛合金. 更少的浪费意味着更低的有效成本和更容易的扩展.
CNC 加工从已具有细化晶粒结构和强大机械连续性的锻造材料开始.
这使得成品零件具有较高的基线强度和抗疲劳性. 然而, 切割过程会产生切屑,并可能通过热量和应力局部改变表面层.
差异不仅仅是学术上的. 影响成本, 机械反应, 和使用中的腐蚀行为.
机械性能和使用寿命
| 机械指示器 | 精密铸造水口 | CNC加工喷嘴 |
| 抗拉强度 | 典型不锈钢铸件略低 | 锻造库存较高 |
| 影响韧性 | 一般 | 高的 |
| 疲劳性抗性 | 有利于稳定的服务 | 更强的循环负载能力 |
| 耐高压 | 适用于中压 | 更适合非常高的压力 |
| 戴阻力 | 制服, 稳定的磨损模式 | 更高的局部硬度和耐磨性 |
| 腐蚀性介质服务 | 非常好, 特别是经过适当的热处理后 | 良好, 但表面状况很重要 |
CNC 加工喷嘴通常在高压中受到青睐, 容易振动的, 或疲劳密集的环境.
它们的基材往往保持更好的机械连续性, 支持苛刻的使用条件.
精密铸造喷嘴通常更适合腐蚀性化学介质, 潮湿高温环境, 稳定的流动系统,其中几何形状和材料兼容性比耐极压更重要.
当经过适当的热处理时, 铸造不锈钢可提供优异的耐腐蚀性能.
生产周期和批次适应性
| 方面 | 精密铸造水口 | CNC加工喷嘴 |
| 初始设置 | 需要模具和工艺开发 | 无需模具 |
| 原型速度 | 慢点 | 非常快 |
| 量产 | 稳定后高效 | 仅对较简单的形状有效 |
| 最佳批量大小 | 低至中等, 通常为 50–10,000 件 | 非常小批量到中等运行 |
| 转换灵活性 | 降低 | 很高 |
铸造需要前期工具和工艺准备, 所以一开始的交货时间较长. 一旦稳定, 然而, 重复生产变得非常高效.
当喷嘴设计成熟并预计保持不变时,这使其具有吸引力.
CNC加工则相反. 它几乎没有工具障碍,非常适合快速原型制作, 工程试验, 紧急交货, 以及定制生产.
代价是每个部分都必须单独切割, 对于复杂的几何形状,这可能会使大规模生产变得更慢且更昂贵.
综合成本结构
| 成本因素 | 精密铸造水口 | CNC加工喷嘴 |
| 工具成本 | 开始时较高 | 非常低或没有 |
| 材料成本 | 降低有效浪费 | 废品成本较高 |
| 人工成本 | 按比例降低每个零件 | 复杂零件的每个零件更高 |
| 后处理成本 | 一般 | 低至中等 |
| 最佳成本条件 | 复杂零件, 中等到高音量 | 简单零件, 低体积, 快速周转 |
适用于简单的喷嘴几何形状, CNC 加工可能是成本较低的途径, 特别是当产量较小并且没有合理的模具投资时.
适用于中等到高度复杂的喷嘴几何形状, 精密铸造通常可以通过避免过多的多轴加工来降低总成本, 重复夹紧, 和集会操作.
节省材料对于昂贵的合金尤其重要.
5. 常见缺陷和质量控制挑战
精密铸造水口缺陷
精密铸造具有许多优点, 但它并非没有流程风险.
| 常见缺陷 | 典型效果 | 控制方式 |
| 沙孔 / 包含 | 可能会堵塞小通道或削弱局部区域 | 提高外壳质量和过滤 |
| 收缩孔隙度 | 降低承压能力 | 优化浇注和凝固设计 |
| 尺寸收缩率 | 影响公差和密封表面 | 预留加工余量 |
| 表面纹理 | 流道略微粗糙 | 通过机加工或抛光完成关键区域 |
铸造水口最重要的控制策略是在关键面和孔口留有加工余量.
实践, 密封表面和紧公差流量特征不应完全依赖于铸态精度.
CNC加工喷嘴缺陷
CNC加工精度高, 但它也有其自身的质量问题.
| 常见缺陷 | 典型效果 | 控制方式 |
| 毛刺 | 扰乱流动并可能导致堵塞 | Deburring, 边缘精加工 |
| 夹紧偏差 | 产生同心度误差 | 改进夹具设计 |
| 表面加工硬化 | 会影响腐蚀和精加工质量 | 使用优化的切削速度和冷却液 |
| 工具痕迹 | 提高敏感流动区域的粗糙度 | 二次抛光或精加工 |
在喷嘴应用中, 小毛刺的危害可能比看上去更严重. 即使是微小的边缘缺陷也可能导致湍流, 喷雾不均匀, 或污染物滞留.
这就是为什么在关键的喷嘴生产中加工后去毛刺不是可选的.
6. 应用选择: 哪种工艺适合哪种喷嘴?
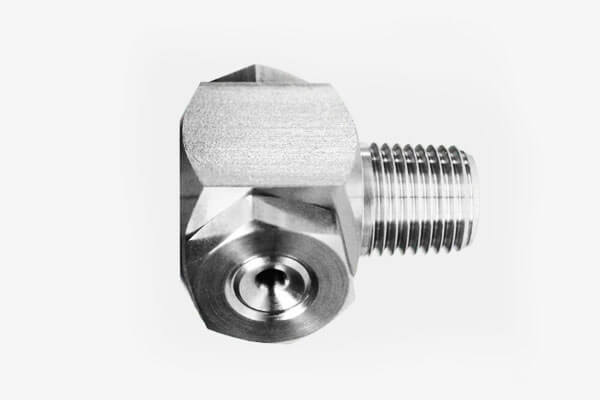
精密铸造喷嘴最适合
- 复杂的弯曲通道
- 多分支或不规则的内部通道
- 大型或集成喷嘴体
- 腐蚀性介质和中等压力应用
- 中批量生产
- 注重节省材料的高价值合金
典型行业
- 化学处理
- 海洋淡化
- 海水处理
- 食品喷涂和清洗
- 中压工业流体输送
CNC 加工喷嘴最适合
- 简单直孔喷嘴
- 微孔喷嘴
- 精确密封表面
- 高压或振动密集型应用
- 快速原型设计和定制零件
- 小批量生产,公差严格
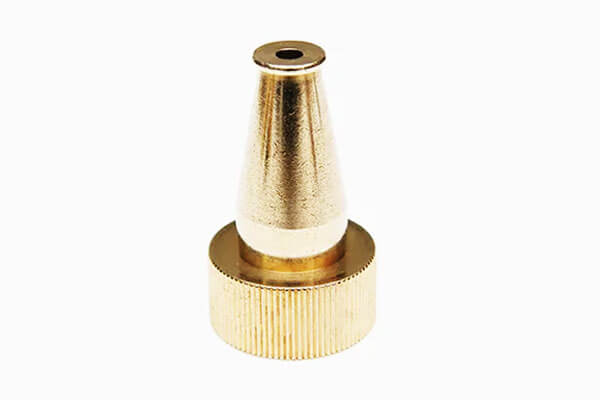
典型行业
- 航空航天燃油喷射
- 高压清洗设备
- 液压系统
- 医用雾化装置
- 精密实验室设备
7. 复合材料制造: 铸坯 + 数控精加工
在现代喷嘴生产中, 技术上最成熟的方法往往既不是纯粹的精密铸造,也不是纯粹的数控加工, 但是一个 混合制造路线 结合了两者的优势.
该方法从精密铸造毛坯开始,到功能表面上有针对性的 CNC 精加工结束.
适用于许多工业喷嘴, 尤其是那些用于要求严格的流体控制环境的产品, 这种组合过程在几何复杂性之间提供了最佳平衡, 维度的准确性, 表面质量, 成本效率, 和制造稳定性.
为什么混合方法很重要
喷嘴是一个功能驱动的组件.
它的外部形状可能比较复杂, 但最关键的性能特征通常集中在特定区域: 孔口, 密封面, 螺纹连接, 基准面, 有时还有内部过渡区域.
在这些位置,即使很小的偏差也会影响喷雾模式, 排放浓度, 压力行为, 或泄漏性能.
精密铸造能够以近终形状态形成喷嘴整体.
它可以产生弯曲的轮廓, 综合段落, 不规则的外部几何形状, 以及复杂的结构形式,否则需要大量机械加工或多个组装零件.
然而, 单独铸造通常无法保证最关键功能接口所需的极其严格的公差和表面光滑度.
这就是 CNC 精加工不可或缺的地方.
通过在必要的区域保留加工余量, 制造商可以使用 CNC 操作仅精炼重要区域,而不是用实体原料加工整个零件.
这种方法保留了铸造的几何优势,同时达到了高端喷嘴预期的精度水平.
流程逻辑: 从近净形状到功能精度
混合工艺从铸造设计开始,专门针对后续加工进行了优化.
工程师不会将零件设计为最终成品铸件; 反而, 他们将其设计为 具有受控余量的铸造毛坯.
这些余量通常保留在孔口区域, 螺纹区, 密封面, 以及其他需要严格尺寸控制的基准面.
剩下的尸体, 特别是不直接影响最终流体行为的区域, 保留其近净形铸造形式.
铸造阶段后, 喷嘴毛坯已清洁, 检查过的, 必要时进行热处理.
该中间组件已包含成品零件的主要结构特征.
然后有选择地、精确地应用 CNC 加工, 使用针对关键表面定制的夹具和刀具路径.
实践, 这意味着只有总几何形状的一小部分被加工到最终尺寸, 这减少了周期时间, 工具穿, 与全毛坯加工相比,材料浪费.
复合路线的工程优势
铸造加CNC精加工最重要的优点是 功能分离. 该过程使每种制造方法都能发挥其最大作用.
铸造处理形状创造和材料经济. CNC加工处理精度, 可重复性, 和表面细化.
通过这样划分部分, 制造商避免强制采用一种流程来解决所有问题.
这对于具有混合要求的喷嘴特别有价值.
例如, 外部主体可能需要很大, 轮廓的, 并在结构上一体化, 而内部喷射座或密封锥体可能需要微米级控制.
完全加工的零件既浪费又耗时.
完全铸造的零件可能无法满足精度要求. 混合部分以合理的方式解决这两个问题.
另一个主要好处是 减少加工负担. 当喷嘴体铸造接近最终形状时, 机加工去除的毛坯量远低于坯料加工.
这减少了原材料浪费, 缩短处理时间, 并减少工具负载.
当喷嘴由昂贵的合金(例如不锈钢)制成时,优势变得尤其显着, 镍合金, 或钛合金.
混合工艺还改进了 设计自由. 工程师可以指定复杂的内部或外部几何形状,而不必担心切削工具必须能够接触到整个零件.
只要关键精加工区域是可加工的, 结构的其余部分可以保持铸造状态.
这在流体路由的应用中非常有用, 安装集成, 和紧凑的封装设计都很重要.
成本和制造效率
从生产经济学角度, 复合路线通常是中型最平衡的解决方案- 到高价值喷嘴产品.
铸造阶段吸收了形状的复杂性, 而 CNC 平台仅限于最少数量的高价值表面.
这极大地提高了制造工作量和功能价值之间的比率.
与用实心棒料加工整个喷嘴相比, 混合方法通常可以减少材料消耗和切割时间.
与完全依靠铸造相比, 它极大地提高了最终的精度和一致性.
这使得它在失败成本高的行业中特别有吸引力, 尺寸重复性很重要的地方, 合金本身的价格就足以使浪费成为一个严重的问题.
该过程也是可扩展的. 一旦铸造工具稳定并且 CNC 精加工程序得到验证, 生产可以进入可重复且受控的工作流程.
适用于中型和大型生产运行, 由于铸件毛坯成型效率高且精加工操作保持本地化,单位成本往往变得极具竞争力.
质量控制注意事项
混合方法的成功取决于两个阶段良好的工程纪律.
如果铸件毛坯设计不良, 后续加工余量可能不均匀, 过多的, 或不足.
如果 CNC 精加工策略没有仔细控制, 关键喷嘴特征可能会失去同心度, 密封完整性, 或流量精度.
为此原因, 必须从一开始就规划铸造和机加工之间的过渡.
铸造图案应包括机加工区域明确定义的余量, 铸后检查应确认毛坯适合二次加工.
CNC 精加工期间, 夹具必须保持精确的数据控制, 特别是当喷嘴需要孔口之间有同轴或正交关系时, 线, 和密封面.
表面完整性也很重要. 铸造结构可能包含微小的晶粒纹理或局部粗糙度, 但最终的加工表面应该消除功能区域中的这些缺陷.
在许多情况下, 最后去毛刺, 抛光, 或添加清洁步骤以确保流道中没有残留毛刺或颗粒.
典型工业用例
这种组合制造路线广泛应用于服务于苛刻工业环境的喷嘴.
在石化行业尤其常见, 海洋, 航天, 和高端流体控制系统.
这些应用通常需要结构复杂且耐腐蚀的喷嘴体, 但还需要一个或多个表面具有极其精确的尺寸控制.
示例包括带有集成外壳的喷嘴, 高性能雾化喷嘴, 精密喷射组件, 和耐腐蚀流体分配喷嘴.
在每种情况下, 铸造阶段提供结构平台, 机加工阶段确保了最终的功能性能.
为什么它成为主流解决方案
越来越多地采用“铸造毛坯” + CNC精加工”模式并非偶然.
它反映了先进制造的更广泛趋势: 对每个功能使用最有效的流程,而不是强迫单个流程完成所有操作.
在喷嘴生产中, 该原则尤其引人注目,因为零件包含形状主导区域和精度主导区域.
因此, 混合路线现在被广泛视为高端工业喷嘴的首选解决方案.
它提供了铸造的几何灵活性, CNC加工精度, 成本结构通常比全铸造或全机械加工的替代方案更有利.
对于寻求可靠的性能和有竞争力的经济性的制造商, 它通常是最合理的工程选择.
8. 结论
喷嘴精密铸造与数控加工的比较,不在于哪种工艺普遍优越. 这是工程配合的问题.
精密铸造 当喷嘴结构复杂时表现出色, 节约材料的生产很重要, 工况适应中精度近净形制造.
它对于集成特别强大, 耐腐蚀设计和经济高效的中等产量.
数控加工 当喷嘴需要极高的尺寸精度时表现出色, 出色的表面饰面, 耐高压, 以及快速迭代.
它是简单但高度关键的流量组件的首选, 原型, 以及小批量定制生产.
在现代工业实践中, 最成熟的解决方案通常是混合解决方案: 铸造形状, 机加工功能.
该策略集两全其美并提供了最强的性能平衡, 成本, 和制造性.
常见问题解答
哪种喷嘴耐腐蚀性更好?
在许多情况下, 精密铸造不锈钢喷嘴具有优异的耐腐蚀性, 特别是经过适当的热处理和表面处理后.
最终结果取决于合金选择, 表面质量, 和服务环境.
螺旋形或高度复杂的喷嘴可以通过数控加工制造吗?
是的, 但通常只能使用多轴设备并且成本更高. 适用于高度复杂的内部结构, 精密铸造通常更经济.
哪种工艺更适合批量生产?
适用于复杂的喷嘴设计, 精密铸造规模化后通常会变得更便宜. 适用于简单的喷嘴设计, 数控加工可能仍然更经济, 尤其是在小批量的情况下.
哪种工艺更适合超高压服务?
数控加工喷嘴通常更适合超高压条件,因为它们通常使用具有更强机械连续性和更严格尺寸控制的锻材.
铸造水口是否需要后加工?
对于关键表面, 是的. 密封面, 螺纹区域, 铸造后通常会加工细孔,以确保最终的精度和表面质量.