

1. 为什么尺寸精度很重要
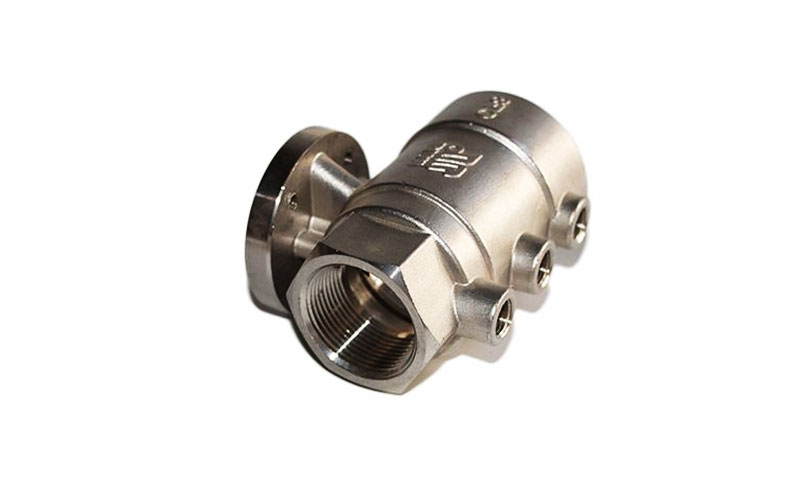
尺寸精度是最关键的质量属性之一 铸件, 直接影响装配精度, 功能可靠性, 疲劳生活, 和互换性.
在航空航天等行业, 汽车动力总成, 精密机械, 医疗器械, 和能源设备, 即使是零点几毫米的尺寸偏差也会导致装配失败, 性能下降, 或下游加工成本过高.
尽管它很重要, 在日常铸造操作中,尺寸精度经常被低估.
许多制造商严重依赖模具补偿或增加加工余量来缓解尺寸问题.
虽然这些措施可能会暂时掩盖问题, 它们没有解决潜在的过程可变性.
最后, 当客户提出严格的公差要求时, 制造商经常发现自己无法获得一致的结果.
尺寸精度不受单一参数控制; 它是累积的结果 工具行为, 材料特性, 装备能力, 热历史, 和工艺设计.
本文结合工业实践和工程原理,系统分析了影响铸件特别是熔模铸造尺寸精度的主要因素, 并为有效控制提供实用指导.
2. 概述——尺寸变化的主要来源
在高水平上, 尺寸误差源自四个领域:
- 设计 / 工艺方案: 门控, 零件几何, 壁厚分布, 核心支撑.
- 工具 / 模具: 几何学, 热状态, 释放行为和磨损.
- 材料: 蜡化学 (投资铸造), 耐火组合物, 回收含量变化.
- 设备 & 手术: 注射温度/压力, 机器控制精度, 浇注时的壳温, 冷却/干燥条件和人为因素.
每个域相互作用: 例如。, 模具温度影响蜡收缩率; 型壳温度影响金属凝固和型壳胀形; 蜡注射压力和释放时间产生内应力,该内应力在冷却过程中松弛.
3. 霉菌相关因素
模具定义了蜡模的初始几何形状 (或砂芯, 在其他进程中) 因此建立了尺寸精度的基线.
与模具相关的变量, 温度控制及结构设计 是最有影响力但又经常被忽视的.
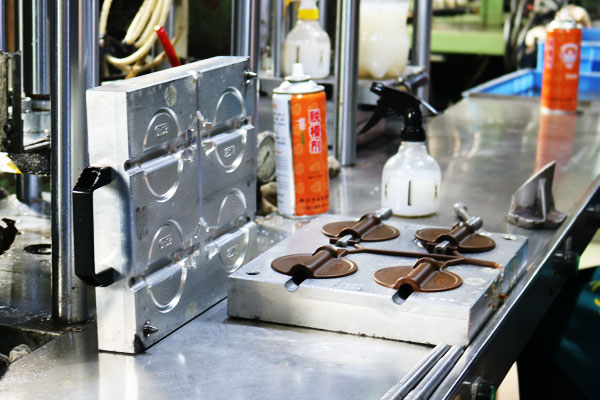
模具温度
由于热膨胀和收缩,模具温度对尺寸稳定性有直接且可量化的影响.
在 投资铸造, 钢或铝模具会随着温度变化而发生可测量的尺寸变化.
温差为 10 对于中型模具,°C 会导致尺寸变化约 0.05–0.15 毫米,这对于高精度零件而言非常重要.
实践, 模具通常直接从存储区域转移 (这可能是无条件的) 进入注蜡车间. 季节温差加剧了这个问题.
在模具达到热平衡之前生产的蜡模将表现出系统的尺寸偏差, 即使所有注射参数保持不变.
关键控制原则:
- 生产前模具必须在注蜡环境中进行热稳定.
- 对于精密铸件,应监测并记录模具温度.
- 模具之间的温差, 蜡, 应尽量减少周围环境,以减少冷却差异和收缩.
模具结构和脱模行为
模具结构影响蜡凝固和脱模过程中应力的发展和松弛.
模具设计不良——例如拔模斜度不足, 复杂的抽芯机制, 或不平衡的型腔布局——可能导致脱模过程中蜡模变形.
发布时机尤为关键:
- 过早脱模 由于蜡尚未完全凝固和收缩,导致塑性变形.
- 脱模延迟过大 增加附着力和摩擦力, 需要更高的释放力,从而扭曲图案.
此外, 流道和浇口设计不当会导致填充不均匀和冷却不均匀, 这会导致尺寸不一致.
4. 蜡材料相关因素
在熔模铸造中, 蜡模是铸件的原型, 其尺寸精度直接影响最终铸件的尺寸精度.
蜡材料的质量和性能——包括蜡材料的类型和再生蜡的状态——是影响蜡模尺寸稳定性的关键因素.

新型蜡材
不同厂家生产的蜡料原料成分和添加比例不同, 导致它们的收缩率存在差异.
即使使用相同的模具, 不同蜡料制作的蜡模尺寸精度会有很大差异.
蜡料的收缩率是影响蜡模尺寸精度的关键指标;
收缩率越高,蜡模冷却后尺寸偏差越大, 而稳定的收缩率是确保蜡模尺寸一致的基础.
所以, 生产尺寸精度高的铸件时, 蜡材要选择信誉好的厂家,性能稳定,
并在使用前对蜡材的收缩率进行严格的检验和测试,确保其符合生产要求.
再生蜡
在大多数铸造公司中, 蜡料回收再利用,降低生产成本.
然而, 在回收过程中, 许多因素会改变蜡材料的性能, 从而影响蜡模的尺寸稳定性.
首先, 再生蜡中新蜡的添加比例各不相同, 导致混合蜡料收缩率不一致.
第二, 蜡处理过程的不稳定 (如熔化不充分或混合不均匀) 导致蜡材性能不均匀.
此外, 不同批次的再生蜡含水量和灰分含量的差异也会引起蜡料收缩率的变化.
一个实用有效的建议是,在生产尺寸精度较高的铸件时, 应使用专用注蜡机, 且全部采用新型蜡料进行生产.
这样可以最大限度地减少再生蜡对蜡模尺寸精度的影响,保证蜡模尺寸的一致性.
截至目前, 一些企业仍然使用换缸注蜡机来生产高精度产品, 旨在尽可能控制蜡材的温度一致性, 从而保证蜡模的尺寸稳定性.
5. 注蜡机性能
注蜡机的性能是影响蜡模尺寸稳定性的关键设备因素.
注蜡机控制蜡温的精度, 注射压力, 等参数直接决定蜡模的质量和尺寸精度.
实际测试表明,当注蜡机设定温度为53℃时, 从注蜡口注入的蜡料温度在52℃至56℃之间波动 (排除测量误差),
说明注蜡机控制蜡料温度精度不够.
除了设备性能限制外, 人为因素也会影响注蜡机的性能.
例如, 有些工人习惯将废蜡模直接倒入注蜡机的储蜡罐中, 直接影响罐内蜡料的温度均匀性.
储蜡罐补蜡的频率也影响蜡料的温度均匀性:
如果蜡补充太频繁, 新蜡的温度会引起罐内蜡料整体温度的波动;
如果补充太少, 由于热量损失,蜡材料的温度会降低, 导致其流动性和收缩率发生变化.
6. 注蜡参数
注蜡参数是影响蜡模尺寸精度最直观的因素, 包括注蜡压力, 脱模时间, 注射速度, 及其他参数.
其中, 射蜡压力和脱模时间对蜡模尺寸精度影响最显着.
射蜡压力直接影响蜡料在模腔内的填充程度.
如果注射压力太低, 蜡料不能完全充满模具型腔, 导致蜡模尺寸不够.
如果注射压力太高, 蜡料会在模腔内产生过大的内应力, 并且这个内应力会在冷却过程中释放出来, 导致蜡模变形.
如前所述, 脱模时间也对蜡模的尺寸精度有直接影响.
然而, 即使注蜡参数设置一致, 蜡模尺寸的波动仍然存在, 这与注蜡机的性能密切相关.
实际测试发现,当同一台注蜡机连续生产时 40 法兰蜡模 (设计尺寸95mm), 最大和最小尺寸之间的差异 40 蜡模达到0.3mm.
进一步调查发现,其中两件蜡模因工人休息导致脱模时间延长而出现尺寸偏差.
当人为延长脱模时间至 3 分钟, 所有蜡模的尺寸几乎一致.
然而, 脱模时间过长会严重影响生产效率, 而且很多产品结构不适合延长脱模时间; 该测试仅验证脱模时间对蜡模尺寸的影响.
7. 蜡模冷却
蜡模的冷却过程是影响其尺寸精度的关键环节, 特别适用于尺寸精度高的蜡模.
实际生产中, 尺寸精度高的蜡模不建议用水冷却.
即使蜡模放入水中后被覆盖, 容易造成冷却速度不均匀, 导致蜡模收缩不均匀,进一步变形.
在国外先进铸造厂, 蜡模的水冷几乎从未使用过, 充分体现了均匀冷却对于蜡模尺寸精度的重要性.
对于容易变形的产品, 蜡模在冷却过程中必须制作专用的整形工具.
需要注意的是,成型工具不建议采用铝等金属材质, 因为金属具有高导热性, 会造成蜡模局部快速冷却而导致变形.
在某些航空航天产品的生产中, 每个蜡模均配备专用冷却工具,确保冷却均匀,保持其尺寸精度.
8. 耐火材料与外壳强度
在熔模铸造中, 由耐火材料制成的外壳作为浇注熔融金属的模具, 而耐火材料的性能和型壳的强度直接影响最终铸件的尺寸精度.
不同的耐火材料有不同的热膨胀系数 (热膨胀系数对铸件尺寸的影响在之前的文章中已经提到过).
这些差异将导致壳体在加热和冷却过程中的膨胀和收缩发生变化, 从而影响铸件的尺寸精度.

即使使用相同的耐火材料, 浆料制备的差异, 操作方法, 壳体厚度也会影响铸件尺寸.
此外, 型壳胀形是影响铸件尺寸精度的另一个重要因素.
产品结构不合理可能造成外壳鼓胀, 制壳时壳层间密度不足, 壳厚度不均匀, 以及其他原因.
浇注过程中一旦外壳鼓起, 铸件型腔的形状会发生变化, 导致铸件尺寸严重偏差.
9. 浇注过程中的壳温
浇注时陶瓷壳的温度是一个关键的工艺变量,它直接控制熔融金属的凝固方式,因此强烈影响最终尺寸.
壳体温度决定局部散热率: 较热的外壳会降低金属的冷却速度并延迟凝固, 而较冷的外壳会增加冷却速度并促进快速冷冻.
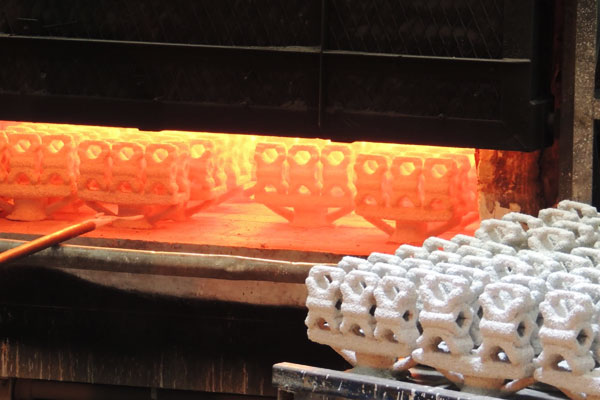
两个极端都会改变收缩行为, 补缩效率和铸造缺陷的倾向.
- 太热了: 当外壳过热时 (例如 ~1000 °C 与冷却得多的外壳相比), 金属慢慢冷却, 凝固时间延长, 整体体积收缩率会增加.
缓慢冷却也会改变喂食的位置和时间, 这可能会导致更大的尺寸偏差或内部收缩缺陷,因为在金属完全由刚性基体支撑之前,零件保持液态的时间更长并且收缩更大. - 太冷了: 当外壳加热不足时 (例如〜600°C), 金属迅速冻结.
快速冷冻会在型腔完全填充之前捕获金属,并增加冷隔的可能性, 运行错误或填充不完整——所有这些都会产生尺寸误差和不合格品.
因为最佳外壳温度取决于合金化学成分, 截面厚度, 浇口/冒口设计和所需的尺寸公差, 必须为每个铸件系列指定并验证外壳温度控制.
实际措施包括将外壳预热至经过验证的设定点, 在代表性位置使用热电偶或红外高温计监测外壳温度, 并记录温度以实现可追溯性.
应使用预浇注或热模拟来确定产生均匀冷却的壳体温度窗口, 可预测的进料和所需的尺寸稳定性.
实用清单
- 定义并记录每种合金和零件几何形状的目标壳体温度范围.
- 浇注前预热外壳并使其温度平衡; 避免外壳上出现大的温度梯度.
- 实时监控外壳温度 (热电偶或校准红外) 并记录每批的读数.
- 使用样品浇注或模拟来验证温度窗口并确认定向凝固和补缩性能.
- 如果出现尺寸漂移, 将其与外壳温度日志关联起来作为第一个诊断步骤.
因此,控制外壳温度是一种高杠杆控制: 它将凝固行为与浇口/冒口策略结合起来, 最大限度地减少意外收缩并有助于确保可重复的尺寸精度.
10. 工艺方案因素
工艺方案是铸件生产的总体指南, 其合理性直接影响铸件的尺寸精度. 这里的关键因素之一, 浇口位置和铸造结构影响最大.
浇口位置不同会导致铸件发生不同程度的变形.
这一点在熔模铸造手册和相关专业书籍中都有典型案例 (比如山谷洋子的作品), 而不少业内专家也举了相关例子, 所以本文不再详细阐述.

根本原因是浇口位置不同导致填充顺序不同, 温度场分布, 以及型腔内熔融金属的应力分布, 从而导致铸造收缩和变形的变化.
此外, 铸造结构不同也会导致铸件收缩不均匀.
例如, 结构复杂的铸件, 壁厚不均匀, 局部体积差异大,凝固过程中冷却速度不均匀, 导致收缩不均匀和进一步的尺寸偏差.
所以, 在设计铸造结构和工艺方案时, 要充分考虑收缩对尺寸精度的影响,采取相应措施减少尺寸偏差.
11. 结论
铸件尺寸精度受多种因素影响, 包括但不限于模具, 蜡材料, 注蜡机, 注蜡参数, 蜡模冷却, 耐火材料, 浇注时的型壳温度, 及工艺方案.
实际生产中, 制造商往往只关注个体因素 (如调整模具、增加加工余量等) 而忽略了各种因素的综合影响, 导致无法满足客户高尺寸精度要求.
生产尺寸精度高的铸件, 必须建立全面的质量控制体系, 严格控制生产过程的每一个环节, 并关注每一个可能影响尺寸精度的细节.
除了上述因素外, 其他方面,例如后整理 (磨削, 加工) 对铸件尺寸精度也会产生一定的影响.
只有综合考虑并严格控制各相关因素,才能有效提高铸件的尺寸稳定性和精度, 满足客户日益高的品质要求,增强企业的市场竞争力.

