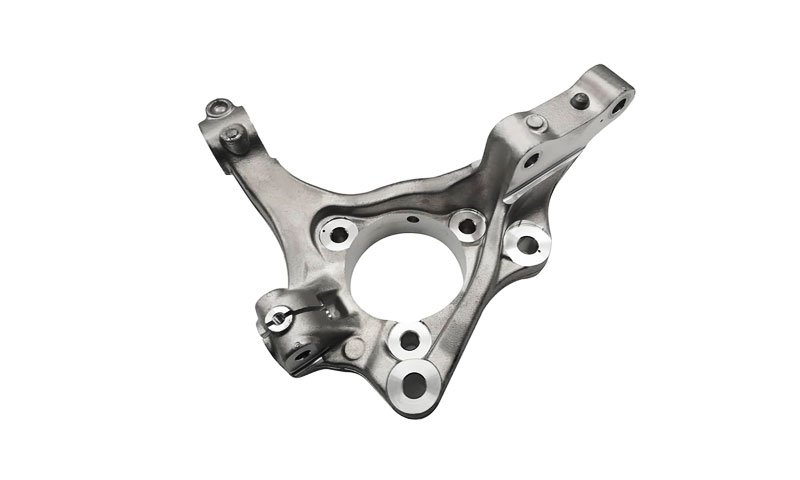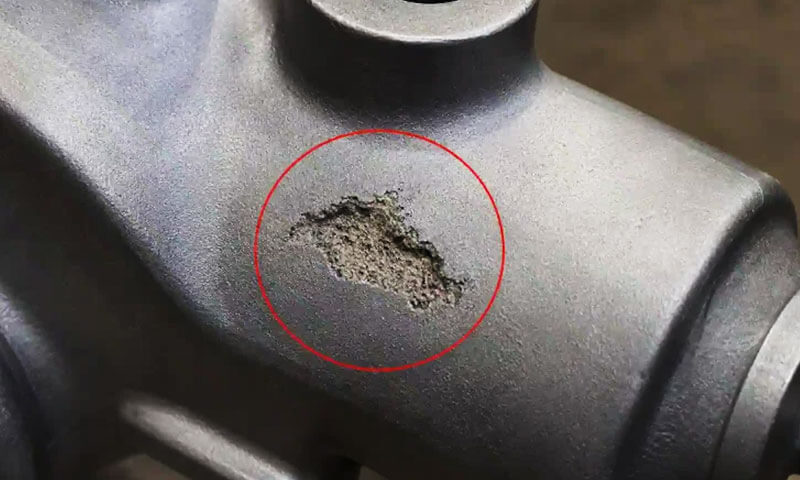
Дефекти шлакових включень у лиття з пінопласту є одними з найбільш постійних проблем якості, які зустрічаються при лиття методом випаровування, особливо при виготовленні виливків із великою кількістю оброблених поверхонь або вимог до внутрішньої чистоти.
Дефект часто описують у виробничих середовищах як Включення піску, проникнення піску, включення покриття, або «надходження піску», оскільки видимий дефект може містити сухий пісок, вогнетривке покриття, залишки розкладання піни, або звичайний металургійний шлак.
На відміну від багатьох ізольованих дефектів лиття, Включення шлаку в лиття з пінопласту рідко спричиняється однією змінною процесу.
Його точніше розуміти як результат взаємодії між цілісністю малюнка та покриття, проектування ліберної системи, поведінка сухого піску, вакуумний тиск, умови заливки, обробка шаблонів, і чистота розплавленого металу.
Тому надійний підхід розглядає запобігання включенню шлаку як a проблема керування процесом системного рівня, а не просто збільшення товщини покриття або зниження температури заливки.
1. Що таке дефекти включення шлаку в лиття з пінопласту?
Дефекти шлакових включень у лиття з пінопласту це неметалічні дефекти, що утворюються, коли сторонні матеріали потрапляють всередину виливка під час заповнення форми та затвердіння.
Залежно від їх походження, ці дефекти можуть складатися з сухий формувальний пісок, частинки вогнетривкого покриття, металургійний шлак, оксиди, залишки розкладання піни, або комбінації цих матеріалів.
У Загублений кастинг піни, на виробництві дефект часто називають Включення піску, вхід піску, включення покриття, або проникнення піску.
Хоча іноді ці терміни використовуються як синоніми, вони не завжди описують той самий механізм.
Включення піску зазвичай відноситься до включення формувального піску в метал, тоді як шлак або тугоплавкі включення можуть походити з розплавленого металу, покриття, або їх реакції під час наповнення.
Основна проблема полягає в тому, що розплавлений метал повинен просуватися через стійку, вогнетривка футерована порожнина, у той час як візерунок полімерної піни розкладається, а її газоподібні та рідкі продукти виходять через покриття та сухий пісок.
Якщо покриття втрачає цілісність, сипучий пісок захоплюється металом. Так само, якщо в розплавленому металі вже присутні частинки шлаку або оксиду, вони можуть бути транспортовані в лиття і стати захопленими під час затвердіння.
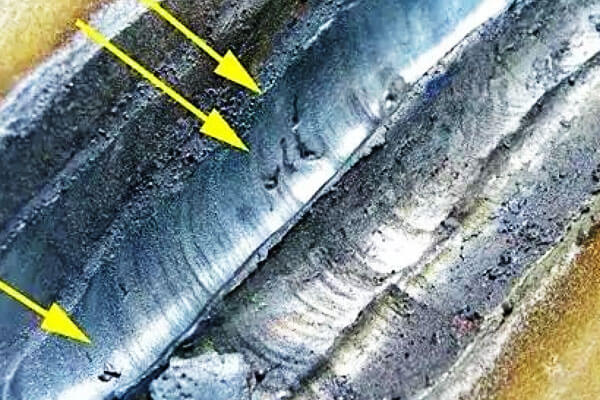
Типовий зовнішній вигляд та ідентифікація
Дефекти шлакових включень не завжди видно відразу після витрушування.
Відливка може виглядати прийнятною зовні, але виявити значні включення лише після Обробка з ЧПУ, свердління, шліфування, або розділення оголює уражену область.
На оброблених поверхнях можуть бути окремі плями, нерегулярні плями, смуги, або скупчення стороннього матеріалу. Їх зовнішній вигляд змінюється залежно від джерела включення.
Білі або світлі зернисті частинки часто асоціюються з кремнеземним піском або вогнетривким матеріалом, в той час сірий, темно-сірий, або чорні області може вказувати на шлаки, оксиди, залишки покриття, або вуглецевмісні продукти розкладання піни.
Однак, лише візуальний вигляд не може надійно визначити походження включення.
Для усунення виробничих несправностей, металографічна експертиза і, коли необхідно, SEM/EDS аналіз може відрізнити частинку піску, багату кремнеземом, від металургійного включення, багатого оксидом, або фрагмента вогнетривкого покриття.
| Поява дефекту, що спостерігається | Можливе походження | Типове розташування |
| Білі зернисті плями | Силікатний пісок або вогнетривкі частинки | Оброблені поверхні, біля воріт |
| Сірі або чорні плями неправильної форми | Шлак, оксиди, залишки покриття | Внутрішні зони лиття |
| Лінійні або тріщиноподібні включення | Розтріскування покриття з наступним проникненням піску | Шаблонні стики, штробні з'єднання |
| Кластери інклюзії | Місцеве пошкодження покриття або турбулентний потік металу | Літник, бігун, ingate області |
| Великі внутрішні неметалічні області | Сильне потрапляння піску або відколювання покриття | Біля системи литників або лиття переходів |
Де трапляються шлакові включення?
Дефект потенційно може виникнути на всьому шляху потоку металу, включаючи розливний стакан, вигода, бігун, скільки, з'єднання ліберної системи, і ливарну порожнину.
Все -таки, зони найвищого ризику - це зазвичай місця, де ліберна система з'єднується з литтям або де геометрія викликає різкі зміни напрямку або швидкості потоку.
З литник до бігуна, runner-to-ingate, і з'єднання "вхід-схема". заслуговують на особливу увагу.
Ці області піддаються значним термічним і механічним навантаженням під час заливки.
Якщо покриття в одному з цих місць тріснуло, погано склеєні, надмірно худий, або локально пошкоджені під час складання шаблону чи заповнення піском, розплавлений метал може безпосередньо контактувати з навколишнім піском.
Як тільки бар'єр покриття буде порушено, поєднання тиск металу, вакуумне відсмоктування, і сили течії металу може втягувати сипучий пісок і вогнетривкі частинки в рідкий метал.
Захоплений матеріал потім транспортується в лиття і може потрапити в пастку, коли метал затвердіє.
2. Чому включення шлаку є особливо складним у лиття з пінопласту
Лиття з пінопласту за виплавленим способом принципово відрізняється від звичайного лиття в пісок, оскільки малюнок піни залишається всередині форми до заливання.
Візерунок не просто зникає до того, як метал потрапляє в порожнину; натомість, він зазнає термічного розкладання та випаровування, оскільки розплавлений метал поступово замінює його.
Це створює кілька одночасних транспортних явищ:
- Розплавлений метал просувається через порожнину.
- Полімерний малюнок розкладається.
- Газоподібні та рідкі продукти розпаду мігрують через вогнетривке покриття.
- Тиск вакууму впливає на заповнення форми та відкачування газу.
- Вогнетривке покриття піддається інтенсивним тепловим і механічним навантаженням.
- Сухий пісок, що оточує малюнок, повинен зберігати достатню структурну цілісність.
Якщо покриття потріскається або втратить адгезію, метал, що просувається, може безпосередньо контактувати з сипучим піском.
Якщо система воріт недостатньо захищена, пісок і вогнетривкі уламки можуть потрапити в потік металу.
Ось чому просте підвищення вогнетривкості покриття не обов’язково вирішує проблему.
Міцність покриття, проникність, сідання, поведінка при висиханні, товщина покриття, Дизайн, і контроль вакууму слід розглядати разом.
3. Основні причини дефектів шлакових включень у виливку з пінопласту
Шлак і піщані включення у виливку з пінопласту є багатофакторні дефекти а не результат одного параметра процесу.
Весь шлях потоку металу — від розливної чаші та литника до бігуна, скільки, і кінцева порожнина — потенційно здатна вводити неметалічний матеріал у відливку.
На практиці, однак, з'єднання ліберної системи, дефекти покриття, зони з високою швидкістю течії металу представляють зони найбільшого ризику.
Порушення вогнетривкого покриття
Вогнетривке покриття утворює основний бар'єр між розплавленим металом і сухим піском.
Якщо ця перегородка трісне, кірки, або розмивається, пісок і вогнетривкі частинки можуть бути занесені в метал і потрапити в пастку в лиття.
Поширені причини, пов’язані з покриттям, включають недостатню міцність при кімнатній температурі, недостатня гаряча міцність, нерівномірна товщина покриття, погана адгезія, і неправильне сушіння.
Особливу увагу слід приділити литниково-каркасні з’єднання, з'єднання каретки, різкі куточки, і візерункові переходи, де підтримувати рівномірне покриття покриття складніше.
Відповідне пінне покриття має забезпечити достатню кількість вогнетривкість, механічна міцність, проникність, сідання, і стійкість до термічного удару протягом усього процесу заливки.
Проблеми ліберної системи та ущільнення
Лібникова система є важливим джерелом включення піску, оскільки вона забезпечує початковий шлях для розплавленого металу в прес-форму.
Погано підключені або неналежним чином ущільнені литники, бігуни, і гейти можуть створювати отвори, через які сухий пісок потрапляє в потік металу.
Особливо небезпечними є тріщини покриття на з’єднаннях литників, оскільки ці зони зазнають концентрованого потоку металу та теплового навантаження.
Тому система воріт повинна мати достатню жорсткість, безпечні з'єднання, і постійний вогнетривкий захист.
Перед заливкою, також слід перевірити розливну чашу та відкриті зони литника сипучий пісок, пил, пошкоджене покриття, і сторонні частки.
Неправильні параметри заливки та вакууму
Параметри процесу безпосередньо впливають на механічне та термічне навантаження на покриття.
АН надмірний напір або швидкість потоку металу може збільшити ерозію покриття, у той час як надмірно висока температура заливки може прискорити термічну деградацію та реакції тугоплавкого металу.
Навпаки, надмірно низькі температури можуть спричинити збої та неповне заповнення.
Вакуум також слід ретельно контролювати. Хоча вакуум необхідний для ущільнення піску та евакуації газу, надмірно високий рівень вакууму може втягнути сипучий пісок або фрагменти покриття через наявні тріщини.
Характеристики піску є ще одним фактором. Невідповідний розподіл зерна за розміром може збільшити проникнення піску, ерозія, або погана евакуація газу.
Оптимальне поєднання вакуумний рівень, Температура, швидкість наповнення, і специфікація піску тому слід установлювати для кожного сплаву та геометрії лиття, а не застосовувати як універсальне налаштування.
Обробка шаблону та пошкодження лиття
Дефекти включення можуть виникнути ще до заливки, якщо під час транспортування пошкоджений малюнок піни з покриттям, складання, піщана засипка, або вібраційне формування.
Агресивне навантаження піском або надмірна вібрація можуть спричинити тріщини та відколи на висохлому покритті, особливо навколо тонких секцій і литникових з'єднань.
Ці дефекти можуть залишатися прихованими після того, як візерунок закопано в пісок, і стають очевидними лише тоді, коли включення оголюються під час обробки.
Тому контрольована послідовність формування є важливою: малюнок повинен бути належним чином підтриманий перед застосуванням сильнішої вібрації, і система литника не повинна бути зігнута або механічно порушена під час ущільнення.
Чистота розплавленого металу
Не всі включення походять від цвілі. Оксиди, шлак, вогнетривкі частинки, та інші неметалічні включення, які вже присутні в розплавленому металі також може застрягти під час наповнення.
Таким чином, ефективний контроль вимагає уваги до всього ланцюга металообробки, включаючи плавлення, видалення шлаків, контроль температури, щеплення або лікування, де це можливо, передача, і розливу.
Зняття шлаку, фільтрація, і належним чином сконструйовані вентиляційні або шлакоуловлюючі елементи можуть ще більше зменшити кількість неметалічного матеріалу, що потрапляє в порожнину.
4. Тематичні дослідження: Помилки включення шлаку та коригувальні дії на ливарному заводі LangHe
В Ланге ливарний, Контроль включення шлаку та піску розглядається як проблема технологічного процесу, а не як проблема кінцевої перевірки.
У втраченому лиття з піни, дефекти включення можуть походити від вогнетривкого покриття, збірка візерунка, операція формування, вакуумна система, Дизайн, чи чистота розплавленого металу.
Отже, Ефективна коригувальна дія вимагає співвіднесення морфології дефекту з місцем розташування дефекту та фактичними умовами процесу.
Типовими є наступні три випадки Ланге Сценарії ливарного виробництва за участю сірого чавуну, пластичне залізо, і виливки з вуглецевої сталі.
Кейс демонструє, як систематичний аналіз першопричини може перетворити повторювані проблеми включення в вимірювані покращення процесу.
Справа 1: Корпус гідравлічного клапана з сірого чавуну
Фон
Ланге Ливарне виробництво виготовляло корпуси гідравлічних клапанів із сірого чавуну, використовуючи процес лиття з пінопласту.
Компоненти містили кілька прецизійно оброблених ущільнювальних поверхонь і були піддані обробці 100% випробування тиском при 1.6 MPA.
Оскільки згодом ущільнювальні поверхні були оброблені, відносно невеликі внутрішні включення можуть оголитися та спричинити витік.
Симптоми дефекту
Початковий вихід першого проходу становив приблизно 68%. Більшість невдач під час випробування тиском були пов’язані з підповерхневими вкрапленнями, які виявлялися на оброблених поверхнях сідла клапана.
Перевірка системи воріт дала важливу підказку. Після витряски, локалізоване розшарування покриття неодноразово спостерігалося навколо з'єднання ворота-лиття.
Коли секції бігунка були зламані для перевірки, на поверхні зламу було видно білі гранульовані частинки, що вказує на присутність захопленого вогнетривкого або піщаного матеріалу.
Аналіз першопричини
Розслідування виявило два основні сприяючі фактори.
Спочатку, вогнетривке покриття навколо входу було значно тонше, ніж на плоских частинах малюнка.
Геометрія з’єднання спричинила нерівномірне стікання покриття під час занурення, в результаті локально слабкий бар'єр.
Другий, прес-форма працювала при відносно високому постійному рівні вакууму приблизно 0.045 MPA.
Одного разу покриття на стику ослабло, перепад тиску сприяв просуванню сипучого піску через дефектну ділянку під час заповнення.
Тому дефект не був пов’язаний лише з вакуумом. Швидше, фактичний механізм відмови був:
нерівномірна товщина покриття → локальна слабкість покриття → проникнення піску за допомогою вакууму → захоплення включень → вплив механічної обробки → витік під час випробування тиском.
Коригувальні дії
Ланге Foundry запровадив дві основні модифікації процесу. Другий шар посиленого покриття було нанесено спеціально для затворів та інших перехідних областей з високим ризиком, збільшення локальної товщини покриття приблизно на 60%.
Вакуумну систему також було змінено з постійного тиску на контрольований двоступеневий профіль.
Вакуум спочатку підтримувався на рівні приблизно 0.025 MPA на ранній стадії наповнення та поступово збільшувався до приблизно 0.038 MPA під час останньої порції начинки.
Мета полягала в тому, щоб уникнути застосування надмірного перепаду тиску під час першого входу металу в уразливу зону литника., в той же час забезпечуючи достатній вакуум пізніше в процесі наповнення для стабільності форми та відведення газу.
Результат
Відсоток проходження випробування тиском збільшився з 68% до 92%, при цьому шлак- і брухт, пов'язаний із вкрапленнями піску, зменшився приблизно 71%.
Цей випадок продемонстрував, що локальна інженерія покриття та динамічний контроль вакууму можуть бути ефективнішими, ніж просте збільшення загальної товщини покриття або підтримка рівномірно високого рівня вакууму під час заливки..
Справа 2: Кронштейн автомобільного шасі з ковкого чавуну
Фон
Ланге Ливарне виробництво виготовляло кронштейни автомобільного шасі з ковкого чавуну за допомогою лиття з пінопласту.
Компоненти включали відкриті зовнішні поверхні, які згодом отримали електрофоретичне покриття (Електронне покриття).
Тому що остаточно пофарбована поверхня пред'являла суворі вимоги до зовнішнього вигляду, відносно невеликі дефекти під поверхнею можуть стати видимими після нанесення покриття.
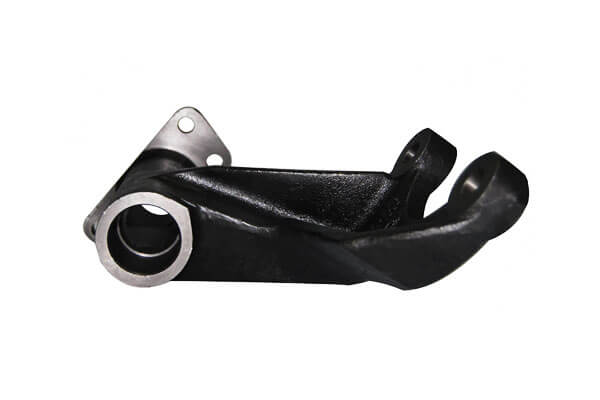
Симптоми дефекту
Після електрофоретичного фарбування спочатку спостерігалася періодична проблема поверхневих дефектів. Дрібні шлакоподібні пухирі з'явилися переважно на верхній поверхні брекетів, з частотою появи приблизно 22%.
Цікаво, дефекти не були розподілені випадково.
Вони були зосереджені в області, розташованій навпроти первинного входу, припускаючи, що дефект був пов'язаний з поведінкою заповнення або рухом неметалічного матеріалу, а не був рівномірно розподіленим металургійним включенням.
Аналіз першопричини
Дослідження складання шаблону показало, що для з’єднання литник-каретка використовувалося вільне затискне з’єднання. При вібраційному формуванні, суглоб міг злегка рухатися, створення локалізованого розриву.
Одночасно, початкова амплітуда вібрації під час засипки піском була занадто агресивною.
Тому що на цьому етапі вертикальні поверхні монтажної піни були недостатньо підтримані, у висохлому покритті утворилися мікротріщини.
Поєднання цих двох умов створило шлях для надходження піску:
нещільний литниковий з’єднання + агресивна рання вібрація → пошкодження покриття та відкриття → захоплення піску під час заповнення → внутрішні включення → поверхневі пухирі після Е-покриття.
Цей висновок також пояснив, чому звичайний візуальний огляд після витрушування не завжди виявляв проблему: значна частина пошкоджень була розташована під піском до заливки та не була добре помітна після заливки.
Коригувальні дії
Ланге Ливарне виробництво представило вбудований підсилювальний комір у з’єднанні литника з кареткою та застосувало додаткове вогнетривке покриття навколо з’єднання для покращення механічної стабільності та безперервності покриття..
Згодом програму вібрації розділили на два етапи. Після початкового покриття піском, візерунок піддавався приблизно 5 секунд вібрації низької амплітуди.
Ущільнення з більшою амплітудою було введено лише після того, як пінопласт був достатньо оточений і підтриманий піском.
Спеціальну процедуру герметизації кришки литника також було введено перед остаточним закриттям форми, щоб запобігти потраплянню сипучого піску через верхню систему литників..
Результат
Рівень дефектів поверхні після нанесення Е-покриття знизився з приблизно 22% до 4%. Партії відмов клієнтів, пов'язані з дефектом, були ліквідовані.
Цей випадок ілюструє важливий принцип лиття з пінопласту за виплавкою: вібрація формування не є просто параметром ущільнення; це може безпосередньо впливати на цілісність покриття і, отже, на чистоту відливки.
Оптимальний вібраційний профіль повинен забезпечувати адекватне ущільнення піску без механічного пошкодження нанесеного малюнка.
Справа 3: Корпус насоса з вуглецевої сталі
Фон
Ланге Foundry досліджувала застосування лиття з пінопласту для корпусів насосів із вуглецевої сталі як альтернативи звичайному лиття в пісок.
Мета полягала в тому, щоб зменшити припуск на обробку та покращити узгодженість розмірів великих внутрішніх каналів потоку.
Компоненти мали великі оброблені внутрішні поверхні, надаючи особливого значення внутрішньому контролю за включенням.
Симптоми дефекту
Початкові виробничі випробування показали широке поширення розсіяних включень на оброблених внутрішніх поверхнях потоку. Результуюча норма браку досягла приблизно 35%.
Перевірка литникової системи виявила виражену вогнетривку ерозію та утворення жилок на поверхні вздовж бігуна.
Розподіл дефектів свідчить про те, що проблема пов'язана в основному з деградація покриття під час наповнення сталлю, а не просто з розплавленим металевим шлаком.
Аналіз першопричини
Першою серйозною проблемою було використання системи покриття, спочатку розробленої для лиття сірого чавуну з пінопласту.
Його вогнетривкість і гаряча міцність були недостатніми для значно більшого теплового навантаження, пов'язаного з вуглецевою сталлю.
Під час заливки, покриття частково деградувало та руйнувалося під впливом високої температури, тепловий удар, і сили течії металу.
Другою проблемою був надмірний ефективний напір. A 1-тонний ківш генерував відносно високу швидкість потоку металу при заповненні литника, збільшення механічної ерозії і без того вразливого покриття.
Комбінований механізм був тому:
неадекватна вогнетривка система → високотемпературна деградація покриття → надмірна ерозія потоком металу → вогнетривкі частки, що потрапляють у сталь → внутрішні включення.
Коригувальні дії
Ланге Ливарне виробництво замінило звичайне чавунне покриття на a вогнетривке покриття з високим вмістом глинозему, спеціально розроблене для сталевого лиття з пінопласту.
Нове покриття забезпечило значно вищу вогнетривкість і гарячу міцність для середовища розливу сталі.
Ефективна висота заливки також була зменшена. Впроваджено донний розливний пристрій, з соплом, розташованим якомога ближче до розливної чашки, щоб зменшити непотрібне прискорення металу та турбулентність.
Нарешті, температуру розливу знизили з приблизно 1560°C до 1510 °C, залишаючись у встановленому технологічному вікні для марки вуглецевої сталі та геометрії лиття.
Ці зміни були впроваджені як скоординований пакет, а не як окремі коригування.
Результат
Швидкість внутрішнього шлакового брухту зменшилася з приблизно 35% до 8%, роблячи процес втрати піни комерційно життєздатним для використання корпусу насоса.
Справа також демонструє чому вибір покриття повинен залежати від сплаву.
Не можна автоматично вважати, що вогнетривке покриття, відповідне сірому чавуну, забезпечує достатню термічну та хімічну стабільність сталі..
У міру розливу сплаву температура підвищується, вогнетривкість покриття, гаряча міцність, стійкість до термічних ударів, і сумісність метал/покриття стає все більш важливою.
Ключові уроки з трьох Ланге Ливарні корпуси
У трьох випадках були використані різні сплави та різна геометрія лиття, але вони виявляють спільну закономірність: включення шлаку зазвичай є наслідком взаємодії між кількома змінними процесу.
| Справа | Механізм первинного дефекту | Критична змінна процесу | Коригувальна стратегія | Результат |
| Корпус гідравлічного клапана з сірого чавуну | Вхід піску через слабке покриття воріт | Товщина покриття + вакуум | Посилене покриття та ступінчастий вакуум | Урожай першого проходу: 68% → 92% |
| Кронштейн шасі з ковкого чавуну | Пошкодження покриття під час формування | Міцність литникового з'єднання + вібрація | Посилене з'єднання та поетапна вібрація | Дефекти поверхні: 22% → 4% |
| Корпус насоса з вуглецевої сталі | Високотемпературна ерозія покриття | Вогнетривкість покриття + наливна голова | Покриття з високим вмістом глинозему та зменшена висота заливки | Включення скрап: 35% → 8% |
Найголовніший висновок полягає в тому не існує універсального «налаштування проти включення» для втраченого лиття піни.
Відповідна система покриття, вакуумний профіль, вібраційна програма, Температура, Дизайн, специфікація піску повинна відповідати сплаву та геометрії лиття.
З цієї причини, Ланге Підхід Foundry фокусується на визначення першопричини, оптимізація вікна процесу, та аналіз локалізації дефектів а не покладатися виключно на остаточний візуальний огляд.
Ця методологія особливо цінна для гідравлічних компонентів, автомобільне лиття, насосні корпуси, Тіла клапана, та інші частини, в яких внутрішні включення можуть стати очевидними лише після механічної обробки або функціонального тестування.
5. Систематичні стратегії запобігання та пом’якшення
Контроль шлакових включень у лиття з пінопласту вимагає скоординований контроль процесу, а не один коригуючий захід.
Найефективнішим підходом є збереження цілісності покриття, захистити малюнок під час формування, контроль потоку металу та вакууму, і покращувати чистоту розплавленого металу протягом усього виробничого циклу.
Оптимізуйте вогнетривке покриття
Вогнетривке покриття є основним бар'єром, що відокремлює розплавлений метал від сухого піску.
Він повинен мати адекватний вогнетривкість, проникність, сідання, міцність при кімнатній температурі, і гаряча сила.
Нанесіть покриття рівномірно в кілька шарів, з достатнім висиханням між шарами. Шлюзові з’єднання та інші ділянки з високою ерозією повинні отримати додаткове зміцнення.
Кожен малюнок з покриттям слід перевіряти перед формуванням, і візерунки з видимими тріщинами, пілінг, або відшарування слід відремонтувати або відхилити.
Контроль складання шаблону та формування
Пінопласт і система ліберування повинні залишатися механічно стабільними під час наповнення піском і вібрації.
З’єднання ліберів можна посилити відповідними опорами або гільзами, якщо це необхідно. Пісок спочатку слід вносити акуратно, і вібрація повинна починатися з низької амплітуди.
Вищу інтенсивність вібрації слід застосовувати лише після того, як малюнок буде належним чином оточений піском.
Особлива обережність потрібна навколо вигода, з'єднання бігунів, і інгейтс, де механічний рух може призвести до розтріскування вогнетривкого шару.
Літник також слід надійно закрити, а розливну чашу очистити безпосередньо перед заливкою.
Контроль температури заливки та потоку металу
Умови заливки повинні звести до мінімуму ерозію покриття, зберігаючи достатню текучість і повне заповнення форми.
Надмірна висота заливки, турбулентність, і температура може збільшити деградацію вогнетривкості та залучення включень.
| Тип сплаву | Типова температура заливки | Типовий час заливки* |
| Сірий чавун | 1380–1420°C | 10–20 с |
| Пластичне залізо | 1420–1450°C | 12–25 с |
| Вуглець / низьколегована лита сталь | 1480–1560°C | 15–30 с |
*Типові контрольні значення для партії розливу 300–500 кг; фактичні параметри повинні бути встановлені відповідно до марки сплаву, ливарна маса, Товщина стіни, Дизайн, та обладнання.
Ємність ковша повинна відповідати розміру виливка. Розташування носика близько до чашки литника зменшує висоту вільного падіння та швидкість удару.
Заливка також повинна залишитися плавний і безперервний, уникаючи непотрібних перерв або раптових припливів потоку.
Оптимізуйте контроль вакууму
Вакуум необхідний для лиття з пінопласту, оскільки він покращує ущільнення сухого піску, полегшує відведення газу, і підтримує заповнення форми.
Однак, надмірний негативний тиск може втягнути пісок або фрагменти покриття через наявні тріщини.
Для багатьох чавунних виливків, робочий діапазон приблизно 0.025–0,040 МПа зазвичай використовується як відправна точка. Оптимальне значення сильно залежить від геометрії лиття та умов процесу.
Поетапний профіль вакууму може бути перевагою: відносно помірний вакуум під час початкового заповнення зменшує ерозію покриття, з подальшим збільшенням вакууму в міру заповнення.
Тому вакуум слід розглядати як a змінна процесу, яку потрібно оптимізувати, не просто максимізувати.
Поліпшення литникування та утримання шлаку
Конструкція литника повинна сприяти стабільному заповненню, одночасно запобігаючи потраплянню неметалевих матеріалів у критичні області лиття.
Залежно від сплаву і геометрії виливка, система може включати шлакоуловлювачі, знежирені ділянки, зони відселення, фільтри, або спеціальні зони збору.
Пінокерамічні фільтри можуть забезпечити додатковий контроль неметалевих включень, хоча їх використання має бути оцінено відповідно до необхідної швидкості потоку та температури лиття.
Правильна конструкція литника особливо важлива для компонентів, що працюють під тиском, і компонентів із високою механічною обробкою, де навіть невеликі вкраплення можуть спричинити функціональний збій.
Підтримуйте належну якість піску
Сухий пісок повинен забезпечувати баланс між проникність, поведінка ущільнення, якість поверхні, і стійкість до проникнення металу.
Надмірно крупний пісок може збільшити проникнення та дефекти, пов’язані з включеннями, у той час як надмірні дрібні фракції можуть погіршити відведення газу та змінити поведінку цвілі.
Для багатьох застосувань із залізної піни, 30/50 сітчастий промитий кварцевий пісок є загальновживаною довідковою специфікацією.
Фактичний розподіл зерна за розміром слід вибирати відповідно до системи лиття та покриття, з регулярним зняттям штрафів, пил, і зламані частинки покриття.
Покращення чистоти розплавленого металу
Зовнішній пісок і вкраплення покриття - це лише частина проблеми. Оксиди і шлак, які вже є в розплавленому металі, можуть стати додатковими джерелами неметалічних включень.
Таким чином, ефективний контроль починається на етапі плавлення і продовжується через перенесення та розливання.
Основні заходи включають видалення шлаків, відповідна обробка розплавом, контрольована передача, чисті ковші, і фільтрація, якщо це технічно доречно.
Загальна мета — запобігти обом екзогенні включення з форми і ендогенні включення утворюється в розплавленому металі при надходженні в готову виливку.
6. Висновок
Дефекти шлакових включень у лиття з пінопласту головним чином викликані взаємодією розплавленого металу, вогнетривке покриття, сухий пісок, продукти розкладання піни, вакуумний тиск, і металургійні включення.
Найпоширеніші механізми включають розтріскування або відколювання покриття, слабкі з’єднання литникової системи, занесення піску, надмірна ерозія металу, неправильний контроль вакууму, нестійкі операції формування, і недостатня чистота розплавленого металу.
Випадки реального виробництва постійно демонструють, що ізольовані коригування одного параметра забезпечують лише незначне покращення.
Досягнення постійно низьких рівнів включення шлаку вимагає цілісного підходу: оптимізований склад і застосування покриття, сувора дисципліна формування та поводження, належним чином сконструйований литник із функціями утримання шлаку, калібровані параметри процесу та постійний контроль чистоти розплавленого металу.
При систематичному впровадженні на всіх етапах виробництва, ці заходи можуть скоротити брак шлаку до дуже низького рівня, роблячи лиття за втратою піни життєздатним навіть для оброблених компонентів з високими вимогами.